
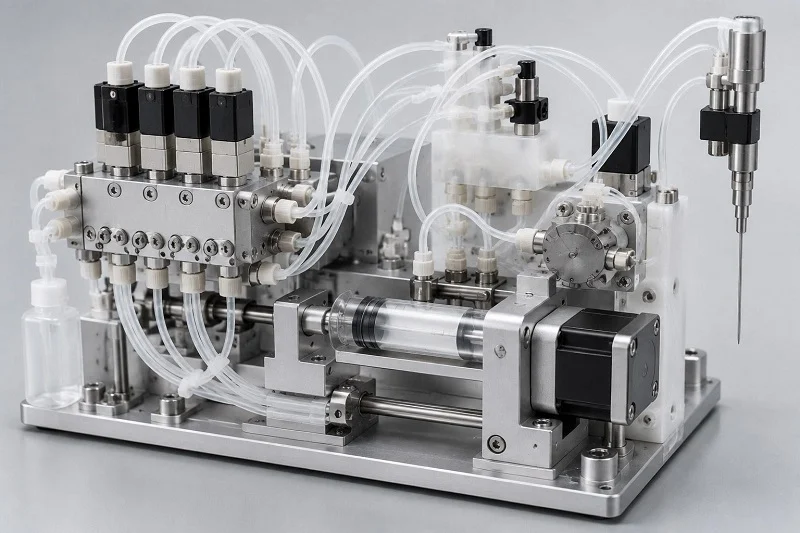
At bygge en pålidelig medicinsk enhed starter med en barsk sandhed. Hele dit system afhænger af, hvor præcise dets IVD-væskehåndteringskomponenter er. Succes kommer ikke af at vælge materialer først og derefter finde ud af produktionen. Du har brug for en sammenhængende proces fra starten. Så her er spørgsmålet: Hvordan designer du IVD-væskehåndteringskomponenter, der fungerer godt, er nemme at producere og forbliver overkommelige i store mængder? Denne guide gennemgår de vigtigste valg til din medicinske diagnostiske enhed. Vi dækker valget af den rigtige polymer til din medicinske anvendelse. Vi vil også diskutere optimering af medicinsk værktøj til fremstilling. Den virkelige hemmelighed er at inddrage din produktionspartner tidligt. Dette samarbejde forhindrer dyre redesign og forsinkelser.
Kriterier for materialevalg til IVD-væskehåndteringskomponenter
At vælge det rigtige materiale til IVD-væskehåndteringsdele betyder, at man skal jonglere med tre behov på én gang. Dit medicinske udstyr har brug for klare materialer til detektionssystemer. Du har brug for stabile dimensioner, så delene passer præcist sammen. Du har også brug for materialer, der er modstandsdygtige over for de barske kemikalier, der anvendes i test. Den polymer, du vælger, påvirker alle tre. Afvejninger sker i alle medicinske systemer. Et klart materiale kan bøje under støbning. Et andet, der modstår kemikalier, kan blokere for meget lys. Tricket er at vide, hvilke funktioner der er mest vigtige for din IVD-brug. Hver dels opgave afgør, hvilken funktion der kommer først. Hvis denne balance bliver forkert, vil du stå over for redesigns senere.
Optisk klarhed og dimensionsstabilitet
Krav til optisk detektion
Mange IVD-tests kræver, at lys passerer gennem delen. Kuvetter og patroner skal have klare vinduer til absorbans- eller fluorescensaflæsninger. Materialet skal lade bestemte lysbølgelængder passere uden at ændre signalet. PMMA er meget klart, men blokerer noget UV-lys. COC- og COP-materialer fungerer godt, fordi de lader en bred vifte af lys passere. Polycarbonat fungerer også, men kan blive gult over tid. Dit valg afhænger af, hvordan din medicinske IVD-enhed registrerer resultater. Dette er vigtigst for kuvetter, der bruges i absorbanstests under klinisk arbejde. Forskellige detektionsmetoder kræver forskellige niveauer af klarhed. Den rigtige polymer til vinduer påvirker direkte, hvor følsom og repeterbar testen er.
Vægtykkelsen spiller også en stor rolle. Tykkere sektioner spreder mere lys og svækker signalet. Det forringer følsomheden for prøver med lav koncentration. Til detektion af små volumener ønsker du tynde, jævne vægge. Men tynde vægge er sværere at fylde under støbning. Denne afvejning kræver tidlig input fra dit produktionsteam. En god produktionspartner hjælper dig med at balancere den optiske ydeevne med, hvor let delen er at støbe.
Håndtering af tolerancer og warpage
Præcision er meget vigtig i IVD-instrumenter. Små lækager ødelægger en hel test. Materialets krympningshastighed bestemmer, hvor godt man kan overholde snævre tolerancer. Semikrystallinske polymerer som polypropylen krymper mere end amorfe polymerer som polystyren. Det ændrer direkte de endelige dimensioner. Dine standarder for medicinsk udstyr kræver omhyggelig kontrol her.
Vridning opstår, når delsektioner afkøles med forskellige hastigheder. Ujævn vægtykkelse forværrer vridningen. Skarpe hjørner forværrer problemet. At holde vægtykkelsen jævn hjælper med at reducere disse problemer. Udkastvinkler hjælper dele med at komme ud af formen. Uden dem bøjer eller knækker delene. Korrekt placering af porten reducerer også den indre spænding og holder delene flade. Din specifikation skal tage højde for, hvordan materialet opfører sig, når det afkøles. Designet bør indeholde krympningstolerancer for hver materialetype. Dit design bør også tage højde for, hvor meget polymeren udvider sig med varme. Enhver medicinsk udstyrsapplikation har brug for dette niveau af omhu.
Kemisk kompatibilitet og biokompatibilitet
Resistens over for assayreagenser
IVD-forbrugsvarer er i kontakt med mange kemikalier hver dag. Buffere, enzymer og detergenter strømmer gennem de kanaler, der transporterer væsker. Materialet skal modstå nedbrydning. Hævelse eller revner ødelægger resultatet. Udvaskning forurener også prøven. Dette har betydning for alle dele af systemet.
Til stærke kemikalier er standardpolymerer ikke nok. Højtydende polymerer træder i kraft her. PEEK modstår stærke syrer og baser. PVDF håndterer barske opløsningsmidler. Disse materialer koster mere, men giver den kemiske resistens, som nogle IVD-tests har brug for. Din medicinske enhed's nøjagtighed afhænger af dette valg. En anden type IVD-forbrugsmateriale kan kræve andre egenskaber. Evaluer hver del separat baseret på, hvad den berører. Test altid materialekompatibiliteten med dine specifikke reagenser, før du færdiggør designet. Dette trin kan spare dig meget tid og omkostninger senere i projektet.
Minimering af proteinbinding og udvaskninger
Proteiner i biologiske prøver klæber til overflader. Det er proteinbinding. Det reducerer mængden af analyt, der er tilgængelig til detektion. Det forårsager også overførsel mellem tests. Vælg materialer med lave bindingsegenskaber. COC og COP fungerer godt. Polypropylen fungerer også ret godt. Nogle kræver overfladebehandlinger. Dine patroner skal opfylde de samme standarder for pålidelige resultater. Plasmabehandlinger eller specielle belægninger kan i høj grad reducere proteinklæbning. Overfladeenergi spiller en stor rolle i, hvordan proteiner interagerer med plastikken. Målet er at holde prøverne intakte og sikre ensartede resultater på tværs af hver kørsel.
Udvaskningsstoffer er en anden bekymring under udviklingen. Små molekyler bevæger sig fra plastik ind i prøven. Disse forstyrrer testkemien. Regler for medicinsk udstyr kræver testning af ekstraherbare stoffer for udvaskningsstoffer. Alle medicinske komponenter skal opfylde disse standarder for at overholde disse standarder. Dette er især vigtigt for IVD-produkter, der gennemgår lovgivningsmæssig gennemgang. En tredje type IVD-forbrugsstoffer gør udvælgelsesprocessen mere kompleks. Dit medicinske team skal grundigt validere materialevalg. Denne anvendelse af medicinsk udstyr kræver omhyggelig opmærksomhed.
Almindelige polymerer anvendt i IVD-væskehåndteringskomponenter
Virkelige IVD-systemer bruger ofte et par almindelige plasttyper. Hver enkelt har altid sine egne unikke styrker og svagheder. Dit valg påvirker alt fra optisk klarhed til produktionsomkostninger. Lad os se på de mest almindelige muligheder og se, hvor hver enkelt skiller sig ud.
Polypropylen (PP) og polystyren (PS)
Polypropylen dominerer IVD af en meget god grund. Det modstår de fleste almindelige reagenser, håndterer autoklaveringsvarme og koster meget lidt. Mange diagnostiske patroner bruger PP til deres hoveddel, fordi det fungerer godt nok mod buffere og milde rengøringsmidler. Materialet tilbyder også en anstændig kemisk resistens til rutinemæssige tests. Men PP har en ulempe. Det bliver uklart eller gennemsigtigt, hvilket blokerer detektionslysbaner. Derfor ser man sjældent PP i kuvetter eller detektionsvinduer. Dens semikrystallinske natur betyder også mere krympning under afkøling, hvilket gør det sværere at overholde snævre tolerancer.
Polystyren fungerer den modsatte vej. Det er krystalklart og billigt, hvilket gør det perfekt til optiske dele. Mange kuvetter og testplader bruger PS, fordi lys let passerer igennem. Materialet støber også med fremragende dimensionsstabilitet. PS revner dog under kemisk stress. Stærke opløsningsmidler eller barske reagenser vil ødelægge det hurtigt. Så PS fungerer bedst til simple tests med skånsom kemi. Mange medicinske forbrugsvarer bruger PS til prøvebrønde og visningsvinduer, hvor klarhed er vigtigere end kemisk sejhed.
PMMA, polycarbonat (PC) og cykliske olefincopolymerer (COC/COP)
PMMA tilbyder meget god klarhed og vejrbestandighed. Det lader lyset trænge godt igennem i hele det synlige område. Men PMMA absorberer vand og kan bøje i fugtig luft. Det går også let i stykker, så tynde vægge kan revne, når de håndteres. Polycarbonat er stærkt. Det kan klare hård brug og modstå stød. PC tåler også højere varme end PS eller PMMA. Men PC gulner over tid i UV-lys, hvilket forringer den optiske ydeevne ved detektion.
Cykliske olefincopolymerer og -polymerer, ofte kaldet COC eller COP, er blevet favoritter til avancerede IVD-væskehåndteringsdele. Disse materialer kombinerer fremragende klarhed med lav proteinklæbning og få udvaskningsstoffer. De modstår også vand meget bedre end PMMA. Mange diagnostiske patroner bruger nu COC til små kanaler og optiske vinduer. Materialet flyder godt under støbning, hvilket hjælper med at skabe fine egenskaber. COC koster mere end PP eller PS, men dets ydeevne er prisen værd til krævende opgaver. Designere af medicinsk udstyr vælger ofte COC, når de har brug for både optisk nøjagtighed og kemisk stabilitet.
Højtydende polymerer (PEEK, PVDF)
Nogle IVD-tests bruger meget stærke kemikalier. Normal plast kan simpelthen ikke overleve kontakt med stærke syrer, baser eller visse organiske opløsningsmidler. Det er her, højtydende polymerer kommer ind i billedet. PEEK kan modstå næsten alle kemikalier, du kan udsætte det for. Det bevarer også sine fysiske egenskaber ved høj varme. Dette gør PEEK perfekt til fittings, ventiler og pumpedele, der udsættes for barske reagenser igen og igen. Ulempen? PEEK koster meget mere end almindelig plast og kræver højere procesvarme under fremstillingen.
PVDF tilbyder lignende kemisk resistens med et andet sæt egenskaber. Det håndterer halogener og stærke oxidationsmidler rigtig godt. Mange væskehåndteringssystemer bruger PVDF til rør og manifolddele, der bærer barske medier. Materialet har også lav ekstraherbarhed, hvilket er vigtigt for følsomme tests. Både PEEK og PVDF giver reelle fordele, men de kræver omhyggeligt formdesign og proceskontrol. Du betaler mere pr. del, men pålidelighedsforbedringen overgår ofte den ekstra omkostning til kritisk medicinsk anvendelse.
Design for Manufacturing (DFM)-regler for IVD-væskehåndteringskomponenter
Gode designregler holder dit projekt i gang. De forbinder det, du tegner på papir, med det, der rent faktisk kommer ud af formen. For IVD-væskehåndteringskomponenter er disse regler endnu vigtigere. Dine dele transporterer små mængder væske gennem smalle veje. En lille fejl i vægtykkelsen eller placeringen af porten resulterer i en mislykket test. Design af medicinsk udstyr kræver præcision i hvert trin. Regulatoriske kontrollanter ser nøje på, hvordan du styrer din fremstillingsproces. De ønsker bevis for, at dine dele forbliver ensartede på tværs af millioner af enheder. Så lad os gennemgå de centrale DFM-regler, der holder dit projekt på sporet.
Optimering af vægtykkelse og trækvinkler
Vægtykkelsen er drivkraften bag sprøjtestøbning. Ensartede vægge lader plastik flyde jævnt gennem hulrummet. De hjælper også emnet med at køle af med samme hastighed. Når én sektion afkøles hurtigere end en anden, vrider emnet sig. Tynde vægge fyldes hurtigt, men afkøles for hurtigt. Tykke vægge tager længere tid og skaber synkemærker. Til diagnostiske patroner skal vægge være mellem 1 mm og 2 mm, hvor det er muligt. Dette interval balancerer styrke med støbeevne. Men mikrofluidiske kanaler har brug for meget tyndere sektioner. Disse fine egenskaber kræver omhyggelig flowanalyse, før du skærer i stål.
Trækvinkler er lige så vigtige. De lader den færdige del frigøre sig fra formen uden at sætte sig fast. Uden tilstrækkelig træk vil udstødningskræfterne ridse eller bøje delen. Den rigtige vinkel afhænger af din overfladefinish. Her er en hurtig reference til polystyrendele:
| Overfladebehandling | Anbefalet trækvinkel | Noter |
| Højglans (poleret) | 1 ° - 2 ° | Forebygger pletter; balancerer æstetik og funktion |
En glat overflade kræver kun 1 til 2 graders træk. Teksturerede overflader kræver mere, ofte 3 til 5 grader pr. side. Din formdesigner bør bekræfte vinklen under designgennemgangen. Hvis dette tages forkert, betyder det dyrt at lave en ny form senere.
Strategisk portplacering og svejselinjestyring
Porten er der, hvor smeltet plast kommer ind i formhulrummet. Dens placering styrer, hvordan materialet flyder. Den bestemmer også, hvor svejselinjer dannes. Svejselinjer opstår, når to strømningsfronter mødes og smelter sammen. Disse linjer svækker emnet. De skaber også synlige mærker på overfladen. For IVD-forbrugsmaterialer er svejselinjer nær væskekanaler farlige. De kan revne under tryk og forårsage lækager.
Placer porte, hvor strømningsvejen forbliver enkel. Undgå at placere dem i nærheden af tynde vægge eller skarpe hjørner. En enkelt port fungerer bedst til små dele. Større dele kan have brug for flere porte, men hver enkelt tilføjer en svejselinje. Dit team bør kortlægge hver svejselinje i designfasen. Spørg dig selv: Sidder denne linje i nærheden af en tætningsflade? Krydser den et detektionsvindue? Hvis ja, flyt porten eller juster strømningsmønsteret.
Placering af porte påvirker også æstetikken. Synlige portmærker på optiske overflader ødelægger klarheden. Placer porte på skjulte flader eller ikke-kritiske områder. Dette holder dine detektionsvinduer rene, og dine dele ser professionelle ud. Husk, at enhver ændring af portplaceringen ændrer strømningsdynamikken. Kør formstrømningssimuleringer tidligt for at opdage problemer, før værktøjsfremstilling starter.
Hensyntagen til materialesvind og toleranceopbygning
Enhver polymer krymper, når den afkøles. Krympehastigheden varierer afhængigt af materialet. Halvkrystallinske plasttyper som polypropylen krymper mere end amorfe plasttyper som COC. Din designspecifikation skal indeholde krympetillæg for hvert materiale. Ellers vil din færdige del ikke stemme overens med tegningen.
Toleranceopbygning tilføjer et ekstra lag af kompleksitet. Hver funktion hos dig har sin egen tolerance. Når flere funktioner interagerer, akkumuleres fejlene. For pres-fit-forbindelser eller snapsamlinger kan denne stabling ødelægge samlingen. Dit ingeniørteam bør beregne det værst tænkelige scenarie. Vil delene stadig passe, hvis alle dimensioner når deres grænse? Hvis ikke, skal du stramme de kritiske tolerancer eller redesigne samlingen.
COC-materialer tilbyder fremragende dimensionskontrol til mikrofluidisk arbejde. Reelle produktionsdata viser, hvad der er muligt:
| Parameter | Opnået tolerance | Proceskapacitet (Cpk) |
| Mikrofluidisk kanalbredde | 100 μm ± 5 μm | 1.67 |
| Kanaldybde | ±3 μm | Overskredet minimum 1.33 |
Disse tal viser, at snævre tolerancer er opnåelige. Men de kræver omhyggelig proceskontrol og valideret værktøj. En Cpk på 1.67 betyder, at processen holder sig inden for grænserne. De fleste standarder for medicinsk udstyr forventer en minimum Cpk på 1.33 for kritiske funktioner. Din produktionspartner bør levere kapacitetsdata under valideringen. Denne testning beviser, at dine dele opfylder specifikationerne hver gang.
Fra et praktisk perspektiv bør du starte med realistiske tolerancer. Angiv ikke ±5 μm på alle dimensioner. Kun kritiske funktioner kræver dette niveau af kontrol. Alt andet kan bruge standardtolerancer. Denne tilgang holder dine formomkostninger nede og dit produktionsudbytte højt. Dit komponentdesign bør afspejle denne balance mellem præcision og praktisk anvendelighed.
Den bredere lektie forbindes tilbage til design af medicinsk udstyr. Reguleringsorganer ønsker bevis for, at din fremstillingsproces forbliver under kontrol. DFM-regler giver dig denne dokumentation. De reducerer variation, forebygger defekter og dokumenterer din argumentation. Når du følger disse regler, fungerer dine IVD-væskehåndteringskomponenter pålideligt. Dine patroner fungerer på samme måde på dag ét og dag tusind. Denne konsistens opbygger tillid hos både klinikere og patienter.
Omkostningsoptimering og partnerskab for IVD Fluidics
Omkostningerne styrer alle valg i udviklingen af medicinske produkter. Du kan have det bedste design på papiret. Men hvis hver del koster for meget, går projektet i stå. Smarte besparelser starter i designfasen. At vente, indtil produktionen starter, betyder, at du går glip af de største besparelser.
Strategier til reduktion af delomkostninger
Delkonsolidering og designforenkling
Hver funktion fra din side øger omkostningerne til formen. Tænk på underskæringer. Hver enkelt kræver en sidemekanisme. Disse skydere eller løftere tilføjer 1,000 til 2,000 dollars eller mere til formomkostningerne. De forsinker også cyklustiden og skaber vedligeholdelsesrisici.
Reparationen koster ingenting i designfasen. Du kan redesigne skillefladen. Du kan justere trækvinklerne. Du kan erstatte mekaniske handlinger med gennemløbskerner. Disse ændringer fjerner underskæringer uden at skade funktionen.
Ændringer i design med henblik på fremstillingsevne kan reducere omkostningerne pr. del med 30 til 50 procent. Jo tidligere du foretager disse ændringer, desto større er besparelserne. Når formen er skåret, bliver ændringerne langt dyrere.
For interne funktioner tilbyder sammenklappelige kerner en anden vej. De former funktionen i fuld størrelse under injektionen. Derefter trækkes de indad for udstødning. Dette fjerner sidepåvirkninger i mange applikationer. Det reducerer formens fodaftryk, forbedrer repeterbarheden og forkorter cyklustiderne. Medicinindustrien bruger denne metode til forbrugsvarer, hvor snævre tolerancer er vigtige.
Din dels form påvirker også materialeforbruget. Enklere former fyldes hurtigere og bruger mindre harpiks. Det reducerer direkte materialeomkostningerne pr. del. Hvert gram, der fjernes, løber op på tværs af millioner af medicinske forbrugsvarer.
Værdien af outsourcing vs. intern produktion
Mange medicinske teams diskuterer at opbygge produktionskapacitet internt eller at indgå partnerskab med en specialist. Begge muligheder indebærer kompromiser.
Intern produktion giver dig direkte kontrol. Du styrer selv tidsplanen og kvalitetskontrollerer. Men det kræver store kapitalinvesteringer. Du har brug for renrumsplads, støbemaskiner og dygtige operatører. For lave til mellemstore mængder er den investering svær at retfærdiggøre.
Outsourcing flytter kapitalbyrden over på partneren. Du betaler for dele, ikke maskiner. Dit team fokuserer på kerneaktiviteter som designverifikation. En god partner bringer erfaring fra lignende medicinske projekter. De optimerer cyklustider og udbytte. De håndterer også den lovgivningsmæssige dokumentation, som medicinsk produktion kræver.
For diagnostiske patroner og forbrugsvarer, der produceres i store mængder, vinder outsourcing ofte. Partnerens skala reducerer enhedsomkostningerne. De yder produktionsbackup. Hvis én maskine går ned, skifter de til en anden. Du undgår risikoen for nedetid ved en intern linje.
Vigtigheden af tidlig involvering af produktionspartnere
Design til montering (DFA) og værdiudvikling
At involvere din produktionspartner tidligt ændrer alt. I stedet for at give dem et færdigt design, arbejder I sammen fra starten. Det er her, DFA og værdiskabelse skaber reelle besparelser.
Design til montering ser på, hvordan dele passer sammen. Har din patron brug for separate dele? Kan du kombinere to dele til én? Hver samling øger monteringstid og inspektionsomkostninger. Reduktion af disse trin reducerer arbejdskraften og sænker defektrater.
Værditeknik undersøger funktion versus omkostninger. Partneren spørger: tjener denne funktion et formål? Kan vi få det samme resultat med en enklere geometri? En lille ændring i en kanal kan reducere cyklustiden uden at påvirke ydeevnen.
Din specifikation definerer kritiske dimensioner. Disse kræver stram kontrol. Alt andet kan bruge standardtolerancer. En partner, der forstår dit medicinske udstyrs design, hjælper med at adskille uundværlige ting fra rare ting.
Den holistiske tilgang behandler dit system som en helhed. I stedet for at optimere hver enkelt del, optimerer du samlingen. Dette kan betyde at justere en ventilport, så slangeføringen forkortes. Det kan betyde at ændre et stikdesign for hurtigere installation. Små ændringer giver i alt store besparelser. Alle teams inden for medicinsk udstyr bør bruge denne tilgang til deres næste projekt.
Tidlig involvering hjælper også med materialevalg med henblik på omkostninger. En partner, der støber mange typer medicinske dele, ved, hvilke harpikser der flyder godt. De ved, hvilke der forlænger cyklustiden. De foreslår alternativer, der opfylder dine behov til en lavere pris. Den vejledning er svær at finde, når man arbejder alene. Omkostningsbesparelserne ved tidlig involvering går ud over værktøjsproduktion. De påvirker udbytte, monteringstid og lovgivningsmæssig risiko for hver enhed, du bygger.
NOBLEs evner til fremstilling af IVD-væskehåndteringskomponenter

At samarbejde med NOBLE om dine IVD-væskehåndteringskomponenter betyder, at du får en partner, der ser hele billedet. Vi er en del af dit team fra det allerførste designmøde. Vi opdager problemer, før de bliver til dyre løsninger. Denne metode sparer dig tid og reducerer stress under din medicinske produktudvikling.
Ekspertise inden for præcisionsbearbejdning og sprøjtestøbning
Fra prototype til storproduktion
Ethvert godt produkt starter med en prototype. NOBLE bruger CNC-bearbejdning til at skabe præcise dele til dine tidlige tests. Disse maskinbearbejdede dele giver dig mulighed for at kontrollere dit design, før du bruger penge på produktionsværktøj. Du kan køre rigtige assays. Du kan teste, hvordan dele passer og fungerer. Ændringer på dette tidspunkt koster meget mindre end efter værktøjsfremstillingen er startet.
Når designet er klar, går vi videre til sprøjtestøbning. Vores ingeniører finjusterer hver eneste procesdetalje. De ser på placering af gate, kølekanaler og cyklustider. Resultatet er stabile dele, der opfylder dine specifikationer hver gang. Denne pålidelighed er nøglen til medicinske produkter som patroner og kuvetter.
Til store serier bruger NOBLE værktøj til flere kaviteter. Disse fremstiller tusindvis af dele i timen. Hvert kavitet forbliver det samme. Hver del matcher den næste. Vi overvåger forholdene live for at fange afvigelser, før det går ud over kvaliteten. Denne kontrol er vigtig til medicinske anvendelser, hvor konsistens er afgørende. Dette niveau af nøjagtighed er, hvad designere af medicinsk udstyr forventer.
Vi tilbyder også broværktøj til mindre serier. Måske har du brug for dele til kliniske forsøg. Broværktøj giver dele i produktionskvalitet uden en fuld værktøjsinvestering. Dette holder din tidsplan i gang.
Certificerede kvalitetsstyringssystemer
Overholdelse af ISO 9001:2015 og ISO 13485:2016
Kvalitet danner grundlaget for medicinsk produktion. NOBLE arbejder under to certificerede systemer. ISO 9001:2015 dækker vores generelle processer. ISO 13485:2016 tilføjer reglerne for fremstilling af medicinsk udstyr.
Disse certificeringer betyder, at dine dele fremstilles i et kontrolleret system. Hvert trin har en skriftlig procedure. Hver medarbejder følger klare instruktioner. Ethvert problem undersøges. Denne disciplin holder produktionen stabil.
Validering er en central del af vores system. Vi validerer alle værktøjer og processer før produktion. Procesvalidering inkluderer IQ-, OQ- og PQ-trin. Disse trin beviser, at processen kan fremstille dele, der opfylder specifikationerne hver gang.
Interne revisioner kontrollerer vores systemer regelmæssigt. Eksterne revisorer gennemgår os hvert år. Dette tilsyn sikrer, at vi aldrig afviger fra de medicinske standarder.
For dit medicinske udstyr betyder det dokumenteret kvalitet. Dine revisioner bliver enklere. Dine indsendelser bliver stærkere.
Integrerede tjenester fra design til Montering
NOBLE gør mere end formdele. Vi hjælper med at designe dem, fremstille dem og samle dem. Denne kombinerede tilgang reducerer overdragelser og forbedrer kommunikationen.
Vores designingeniører arbejder sammen med dit team på emnets form. Vi foreslår ændringer, der forbedrer støbningen uden at forringe funktionen. Vi studerer strømningsmønstre for at undgå svage punkter i kritiske områder. Vi justerer vægtykkelsen for jævn afkøling.
Når dele forlader pressen, tilbyder vi ekstra trin. Ultralydssvejsning samler delene til samlinger. Lasermærkning tilføjer etiketter. Rengøring og emballering gør delene klar til forsendelse.
Vores samlebånd til renrum opfylder kravene til medicinske artikler. Operatørerne følger detaljerede arbejdstrin. Hver enhed kontrolleres, før den forlader båndet.
Testtjenester bekræfter, at din enhed fungerer som den skal. Vi udfører lækagetests på væskebaner. Vi måler optisk klarhed på detektionsvinduer. Alle data registreres og deles.
Denne fuldservicefunktion betyder, at én partner håndterer hele din produktion. Du administrerer færre leverandører. Du har kortere forsyningskæder. Du får bedre kontrol over kvalitet og timing.
Fra din første prototype til din millionte del leverer NOBLE. Vi investerer i værktøjer og mennesker til at fremstille medicinske dele, du kan stole på. Din produkts ydeevne afhænger af hver eneste detalje. Vi sørger for, at disse detaljer er korrekte.
Opbygning af IVD-væskehåndteringskomponenter fungerer bedst, når teams arbejder sammen fra dag ét. Kend dine materialer først. Kend dine optiske behov, kemisk eksponering og tolerancebehov. Involver din produktionspartner tidligt. Deres værktøjsknowhow forhindrer dyre overraskelser. Deres proceskontrol holder alt medicinsk udstyr stabilt. Dette teamwork reducerer redesign og fremskynder din tidslinje. Alle medicinske forbrugsvarer drager fordel af denne tilgang. Dit medicinske team føler sig sikre, når produktionen matcher designet. Dit medicinske udstyr når patienterne hurtigere. Spring den isolerede arbejdsgang over. Vælg en partner, der hjælper med prototyping, støbning og slutmontering. Spørg om deres valideringsprotokoller og testevner. Den rigtige partner forvandler komponentproblemer til pålidelige produkter. Dit næste projekt fortjener denne sammenhængende vej fra koncept til færdig patron.
Ofte stillede spørgsmål om IVD-væskehåndteringskomponenter
Hvilken polymer tilbyder den bedste optiske klarhed til detektionsvinduer?
Cykliske olefincopolymerer (COC/COP) lader lys passere gennem et bredt bølgelængdeområde. De absorberer også mindre vand end PMMA. For de fleste medicinske diagnostiske systemer giver COC den bedste blanding af klarhed og stabilitet. Polycarbonat fungerer også, men kan gulne med tiden i medicinske instrumenter.
Hvordan forhindrer jeg proteiner i at klæbe til mine kanaler?
Vælg materialer, der modstår binding. COC og COP fungerer godt her. Polypropylen fungerer ret godt til mange medicinske assays. Overfladebehandlinger som plasmacoating kan også reducere proteinadhæsion. Test altid dine specifikke reagenser med det valgte materiale, før du færdiggør designet til din medicinske enhed.
Hvilken vægtykkelse skal jeg bruge til min patron?
Prøv 1 til 2 mm, når du kan. Dette interval afbalancerer styrken med, hvor godt delen støber. Mikrofluidiske kanaler har brug for tyndere sektioner, ofte under 0.5 mm. Disse fine egenskaber kræver omhyggelig flowanalyse, før formen skæres. Din produktionspartner bør køre simuleringer tidligt for at opdage fyldningsproblemer.
Hvornår skal jeg inddrage min produktionspartner i projektet?
Inddrag dem i designfasen, ikke bagefter. Tidligt teamwork forhindrer dyr omarbejdning af forme. En partner, der kender kravene til medicinsk udstyr, kan foreslå materialeændringer og geometriske justeringer, der sparer penge. At vente, indtil værktøjsproduktionen starter, betyder, at du mister de største besparelsesmuligheder for dit medicinske produkt.
Hvordan påvirker svejselinjer min dels ydeevne?
Svejselinjer dannes, hvor to strømningsfronter mødes. De svækker emnet og efterlader synlige mærker. Nær væskekanaler skaber de en risiko for lækage. Din formdesigner bør kortlægge hver svejselinje under designgennemgangen. Flyt porte eller juster strømningsmønstre, hvis svejselinjer krydser kritiske tætningsflader i din medicinske patron.
Hvilke tolerancer kan jeg realistisk set holde for mikrofluidiske funktioner?
Kanalbredder på omkring 100 mikron med en tolerance på ±5 mikron er mulige. En proceskapacitet (Cpk) på 1.67 kan opnås med omhyggelig kontrol. De fleste standarder for medicinsk udstyr forventer en minimum Cpk på 1.33 for kritiske funktioner. Angiv kun snævre tolerancer, hvor funktionen kræver det til din medicinske anvendelse.
Hvordan vælger jeg mellem COC og polycarbonat?
COC giver bedre klarhed, lavere proteinbinding og færre udvaskninger. Polycarbonat giver højere slagstyrke og varmebestandighed. For medicinske patroner med optisk detektion vinder COC normalt. Til dele, der udsættes for hårdhændet håndtering, kan polycarbonat være bedre. Tænk over, hvad din specifikke anvendelse har brug for.
Hvilke certificeringer skal min produktionspartner have?
Kig efter ISO 9001:2015- og ISO 13485:2016-certificeringer. Disse sikrer kontrollerede processer og korrekt dokumentation. Spørg om deres valideringsprotokoller. Procesvalidering med IQ-, OQ- og PQ-trin beviser, at de kan fremstille dele, der konsekvent overholder specifikationerne. Denne dokumentation styrker dine regulatoriske indsendelser.







