
Introduktion
Magnesiumlegeringer er 33 % lettere end aluminium. Dette er en stor ting for luftfarts- og medicinsk udstyrsindustrien. Men der er et problem. Men hvis man ikke er forsigtig, kan det samme materiale antændes under CNC-bearbejdning . Ting som gnister fra et sløvt værktøj eller en hurtig tilspændingshastighed kan sætte spånerne i brand. Den resulterende ild er intens og svær at slukke.
Dette skaber et reelt problem for maskinfabrikker. Folk ønsker vægtbesparelser. De er ude efter noget stærkt, men let. Men de er bekymrede for, hvordan materialet vil reagere under bearbejdningen. Det er dog ikke en paranoid vrangforestilling. Bare en advarsel: magnesiumbrande kan være farlige.
Det følgende er et praktisk kig på CNC-bearbejdning af magnesiumlegeringer. Vi vil gennemgå, hvorfor dette materiale er svært at bearbejde sikkert.
Hvorfor er magnesiumlegering vanskelig at CNC-bearbejde?
Mange spørger, hvorfor magnesium er svært at CNC-bearbejde. Materialet ser blødt ud. Det skærer let. Men risiciene er alvorlige. Folk, der ignorerer dem, lærer dyre lektier.
Ekstrem brandfarlighed og brandrisiko
Magnesium antændes ved omkring 650 grader Celsius. Et sløvt værktøj når hurtigt den temperatur. Friktion fra skæring genererer nok varme. Den virkelige fare er, at magnesium producerer sin egen ilt, når forbrændingen starter. Vand forværrer det. CO2 forværrer det. Standard brandslukkere gør ingenting. Fabrikker har brug for klasse D-slukkere specifikt til metalbrande. Mange fabrikker har dem ikke.
Spånantændelse fra friktionsrør
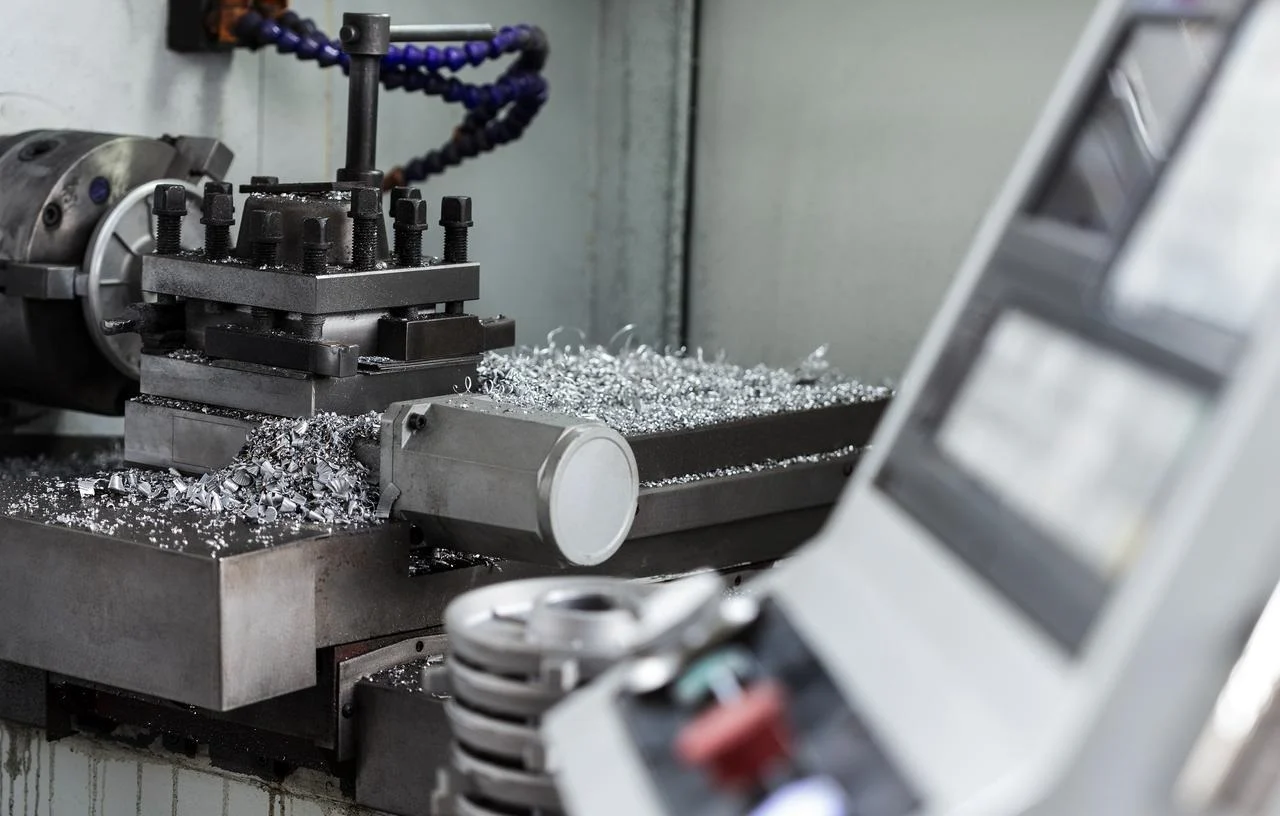
Magnesiumspåner er tynde og trådede. De har et meget stort overfladeareal i forhold til deres volumen. Det betyder, at de let antændes. En varm spån, der lander på en bunke af andre, starter en kædereaktion. Aluminiumspåner ulmer. Magnesiumspåner brænder. Forskellen er afgørende for fabrikkens sikkerhed.
Farlige reaktioner med vandbaserede kølemidler
Folk bruger ofte standardkølevæske på magnesium. Det er en fejltagelse. Vandbaserede kølevæsker reagerer med fine magnesiumpartikler. Reaktionen producerer brintgas. Brint eksploderer. Kølevæsken nedbrydes også til et tykt slam, der tilstopper rør og ødelægger sumpe. Fabrikker, der forsøger at bruge deres standardopsætning til magnesium, fortryder det ofte.
Slidstyrke og usædvanligt værktøjsslid
Magnesium er blødt. Men det indeholder urenheder som jern, silicium og aluminium. Disse hårde partikler gør materialet slibende. Værktøj slides anderledes end forventet. Ophobet kant dannes på skæret. Rivning overfører materiale til værktøjets overflade. Folk antager, at blødt metal betyder nem bearbejdning. Magnesium beviser, at den antagelse er forkert.
Eksplosivt støv fra fine snit
Finbearbejdningsoperationer skaber støv, ikke spåner. Slibning. Honning. Højhastighedsfinish. Magnesiumstøv i luften er eksplosivt. En statisk gnist fra et transportbånd eller en støvopsamler sætter det i gang. Forbrændingen sker hurtigt. Hele rum er gået tabt på denne måde. Fabrikker, der bearbejder magnesium uden ordentlig støvkontrol, gambler.
Hvordan man CNC-maskine magnesium Legeringer sikkert
CNC-bearbejdning af magnesiumlegeringer kræver en anden tankegang end at skære i aluminium eller stål. Materialet skæres let. Men risiciene er ikke indlysende for nye operatører. Folk, der lærer på den hårde måde, har ofte at gøre med brande.
Værktøjsgeometri og skarphed
Sløve værktøjer genererer varme. Varme antænder magnesium. Så reglen er enkel. Skarpe skær. Positive spånvinkler. Polerede skærkanter. Operatører kontrollerer værktøjer før hver kørsel i CNC-bearbejdning af magnesiumlegeringer. Et værktøj, der ser fint ud til aluminium, er farligt her.
Spåndannelse og evakuering
Dette er den højeste prioritet i enhver sikker CNC-bearbejdningsproces af magnesiumlegeringer. Tykke, knækkede spåner er sikre. Tynde, trådede spåner brænder. Folk designer værktøjsbaner specifikt til at bryde spåner i små, tætte stykker. Højtryksluft blæser spåner væk fra skærezonen. Nogle fabrikker bruger vakuumsystemer. Lad aldrig spåner hobe sig op på maskinlejet. En bunke magnesiumspåner er en brand, der venter på at opstå.

Skærevæsker – hvad der virker, og hvad der ikke virker
Standard vandopløselig olie er en fælde. Den reagerer med magnesiumstøv. Den skaber brintgas og slam. Folk, der bruger det under CNC-bearbejdning af magnesiumlegeringer, lærer det på den hårde måde.
Tørbearbejdning med trykluft er den sikreste metode. Ingen væske. Ingen reaktionsrisiko. Når væske er nødvendig, findes der specielt godkendte syntetiske kølemidler. Minimumssmøring fungerer også. En fin tåge giver tilstrækkelig smøring uden stående kølevæske.
Maskin- og arbejdspladsforberedelse
Fjern alle antændelseskilder, før du påbegynder CNC-bearbejdning af magnesiumlegeringsopgaver. Ingen åben ild. Rygning forbudt. Ingen statiske udladningspunkter. Elskabe skal forsegles mod støv. Magnesiumstøv inde i et kontrolpanel er en kortslutningsfare. Hele maskinen rengøres efter hvert skift. Spåner forbliver ikke natten over. Støv ophobes ikke. Rene maskiner kører sikkert. Beskidte maskiner brænder.
Anbefalede skæreparametre
Tallene virker bagvendte. Høje tilspændingshastigheder er sikrere end lave tilspændingshastigheder. Moderate hastigheder er sikrere end høje hastigheder. Lav tilspænding plus høj hastighed producerer fint støv. Støv eksploderer. Folk undgår den kombination ved CNC-bearbejdning af magnesiumlegeringer.
Det følgende eksempel bruger en magnesiumlegering i 6061-serien.
| Produktion | Skærehastighed (m/min) | Tilspændingshastighed (mm/omdr. eller mm/tand) | Skæredybde (mm) |
| Grovfræsning | 500-800 | 0.10–0.20 pr. tand | 2-5 |
| Sletfræsning | 300-600 | 0.05–0.10 pr. tand | 0.5-1 |
| Skrubdrejning | 400-700 | 0.15-0.30 | 1-3 |
| Drejning og finbearbejdning | 300-500 | 0.08-0.15 | 0.2-0.5 |
| Boring | 300-600 | 0.10–0.25 pr. omdrejning | Hak 0.5–1×D |
Boring, gevindskæring og efterbearbejdning
Parabolske spånbor forbedrer spånafgang. Aggressive hakkecyklusser knækker spåner, før de bliver til lange strenge. Gevindtappe knækker nogle gange. Den korrekte reaktion er ikke varme. Ikke kraft. Folk opløser knækkede gevindtappe ved hjælp af specialiserede fjernelsesopløsninger til magnesium. Der findes syrebaserede fjernere. Mekanisk udsugning med et hårdmetalbor fungerer i nogle tilfælde. Kraftig udsugning skaber gnister og brande.
Opbevaring af chips er lige så vigtigt som chipfremstilling. Operatører opbevarer magnesiumchips fra CNC-bearbejdning af magnesiumlegeringer i forseglede, mærkede metalbeholdere. Ingen plastikposer. Ingen åbne beholdere. Bortskaffelse følger lokale regler for farligt affald.

Brandberedskab – hvad man skal gøre (og ikke gøre)
Selv med forholdsregler kan der stadig opstå brande under CNC-bearbejdning af magnesiumlegeringer. Det er virkelig vigtigt at forstå den rigtige måde at reagere på. Hvis man ikke håndterer det ordentligt, kan en lille brand hurtigt udvikle sig til et stort problem.
Brug aldrig vand, CO2 eller standard ABC-tørkemikalier
Folk rækker ud efter velkendte brandslukkere. Den instinkt dræber. Vand på en magnesiumbrand genererer brint og damp. Branden forværres. CO2 gør ingenting. Magnesium producerer sin egen ilt. Standard ABC-tørkemikalier mangler midlet til at stoppe en metalbrand. Disse brandslukkere forbliver på væggen under CNC-bearbejdning af magnesiumlegeringer. De er ikke til dette job.
Kun klasse D-slukkere
Det rigtige værktøj er klasse D-slukkere. Kig efter Lith-X. Met-LX. Purple-K er til andre brande, ikke primært magnesium. Disse specialmidler kvæler ilden ved at danne en skorpe over det brændende metal. Ingen ilt når brændstoffet. Ilden stopper. Fabrikker, der bruger CNC-bearbejdning af magnesiumlegeringer, holder klasse D-slukkere monteret inden for rækkevidde af hver maskine.
Hvis der kommer røg – må du ikke åbne maskinlågen med det samme.
Røg inde i kabinettet betyder, at noget brænder. Den naturlige reaktion er at åbne døren og kigge. Det er forkert. Når døren åbnes, strømmer frisk luft ind i kabinettet. Luft nærer ilden. Folk har set små spånbrande bryde ud og blive til fulde maskinbrande på denne måde. Vent. Lad ilden brænde ud af sig selv i det iltfattige kabinet, hvis det er muligt. Hvis der er behov for indgriben, skal du bruge maskinens indbyggede brandslukningssystem eller udlede klasse D-middel gennem en port.
Kvæl, sprøjt ikke direkte ned i den brændende pool
Når man anvender en klasse D-ildslukker under CNC-bearbejdning af magnesiumlegeringer, er teknikken vigtig. Folk sprøjter ofte direkte mod flammerne. Det spreder brændende spåner og spreder ilden. Den korrekte metode er at kvæle ilden. Påfør midlet forsigtigt fra sikker afstand. Sigt mod bunden. Lad pulveret falde ned på ilden. Dan en skorpe. Når skorpen har dannet sig, må du ikke ødelægge den. Forstyrrelse af skorpen eksponerer brændende metal for luft igen. Ilden kan genantændes. Lad materialet køle helt af, før du flytter noget.
Hvorfor besvære sig? De unikke fordele ved magnesiumlegeringer
Nogle spørger måske: Hvis CNC-bearbejdning af magnesiumlegeringer er så farligt, hvorfor er det så stadig nødvendigt? Svaret er ydeevne. Magnesium tilbyder egenskaber, som andre materialer ikke kan matche. Derfor er CNC-bearbejdning af magnesiumlegeringer fortsat en kritisk proces på trods af farerne.
Uovertruffent vægt-til-styrke-forhold
Magnesiumdensiteten er 1.74 gram pr. kubikcentimeter. Det gør det til det letteste strukturmetal på markedet. Intet andet metal kommer i nærheden af vægtbesparelser.
Lad os sammenligne:
| Materiale | Massefylde (g / cm³) | Trækstyrke (MPa, typisk) |
Styrke-til-vægt-forhold |
| Magnesiumlegering | 1.74 | 230 | Høj |
| Aluminium legering | 2.70 | 310 | Medium |
| Stål (mildt) | 7.85 | 400 | Lav |
| Teknisk plast (ABS) | 1.05 | 40 | Meget lav |
Magnesium giver folk metalstyrke med næsten plastisk vægt. Denne kombination driver efterspørgslen efter CNC-bearbejdning af magnesiumlegeringer inden for luftfart og bilindustrien.
Høj specifik stivhed
Stivhed i forhold til vægt er vigtig. Magnesium kan sagtens klare sig her. Forholdet mellem elasticitetsmodul og densitet for magnesium er sammenligneligt med forholdet for aluminium og stål. Man får den stivhed, man har brug for, uden den vægtbelastning. En magnesiumdel, der er bearbejdet til den rigtige geometri, fungerer som en meget tungere stålkomponent.
Overlegen vibrationsdæmpning
Det absorberer vibrationer bedre end noget andet strukturelt metal. Aluminiumringe. Stål transmitterer harmoniske. Magnesium dæmper dem. For håndholdte værktøjer, bilbeslag og flyindvendige komponenter reducerer denne dæmpning støj og træthed hos brugeren. Dele produceret ved CNC-bearbejdning af magnesiumlegeringer har ofte længere levetid, fordi vibrationer ikke løsner samlinger og gevind.
Naturlig EMI-afskærmning
Plastik og kulfiberkompositter kræver særlige belægninger for at blokere elektromagnetisk interferens. Magnesium gør det indbygget. Selve metallet fungerer som et skjold. Medicinsk udstyr, elektronikhuse og kommunikationsudstyr drager fordel af denne egenskab. Ingen sekundær belægningsoperation. Ingen ekstra omkostninger. Bare materialet, der gør sit arbejde.
God termisk ledningsevne
Magnesium leder varme med en ydelse på cirka 150 watt pr. meter kelvin. Det er ikke så højt som aluminium. Men det er langt bedre end plast eller kompositmaterialer. Til LED-belysningskabinetter, motorkomponenter og elektroniske kabinetter trækker magnesium varme væk fra følsomme områder. CNC-bearbejdning af magnesiumlegeringer producerer dele, der håndterer termiske belastninger, samtidig med at vægten holdes lav.
Genanvendelighed og bæredygtighed
Magnesium findes i overflod. Genbrug kræver langt mindre energi end primærproduktion. Materialet understøtter letvægtsfremstilling af køretøjer, hvilket reducerer brændstofforbrug og emissioner. Folk, der er bekymrede for miljøpåvirkningen, finder magnesium attraktivt. Metallet kan genbruges gentagne gange uden væsentligt tab af ejendom. Det passer til de cirkulære økonomiske mål, som mange producenter nu forfølger.

Magnesium vs. aluminium vs. plastik – hvilken skal du vælge?
Designere står over for et valg. Magnesium, aluminium eller plastik. Hvert materiale har styrker. Hvert materiale har kompromiser. Det rigtige svar afhænger af anvendelsen.
| Ejendom | Magnesiumlegering | Aluminum Alloy | Teknisk plast (ABS/PC) |
| Vægt (densitet g/cm³) | 1.74 – letteste strukturmetal | 2.70 – moderat | 1.05 – lettest samlet set |
| Specifik stivhed (stivhed/vægt) | Meget god. Kan sammenlignes med aluminium. | Meget god. Benchmark for metaller. | Dårlig. Kræver tykkere sektioner. |
| Vibrationsdæmpning | Bedst blandt strukturelle metaller. | Dårlig. Ringer og giver genlyd. | Fremragende. Naturlig energiabsorber. |
| EMI-afskærmning | Fremragende. Ingen overfladebehandling nødvendig. | Fremragende. Ingen overfladebehandling nødvendig. | Ingen. Kræver ledende belægninger. |
| Termisk ledningsevne (W/m·K) | ~150. God til varmestyring. | ~205–235. Meget god. | ~0.2. Meget dårlig. |
| Rustbeskyttelse | Dårlig uden behandling. Kræver overfladebehandling. | God med anodisering eller bar overflade i visse miljøer. | Fremragende. Korroderer ikke. |
| Bearbejdelighed (CNC) | Godt med korrekte sikkerhedsprotokoller. Træede afskalninger. Brandrisiko. | Fremragende. Rene spåner. Ingen brandfare. | God. Blød. Kræver skarpe værktøjer. Spånhåndtering er nødvendig. |
| Råvareomkostninger | Moderat til høj. | Moderat. Bredt tilgængelig. | Lav til moderat. |
| Sekundær efterbehandling | Ofte påkrævet (konverteringsbelægning, maling). | Ofte påkrævet på grund af korrosion eller udseende. | Ofte valgfrit. Farven kan støbes ind. |
Om NOBLE – Din partner i Præcisions CNC-bearbejdning
NOBLE er et specialiseret CNC-bearbejdningsanlæg dedikeret til højpræcisionsfremstilling af komplekse metal- og legeringskomponenter.

Vores kernebehandlingskapaciteter
Præsenter dette tydeligt, eventuelt som en punktopstilling eller en tabel med to kolonner.
CNC-bearbejdningstyper
- 3-akset, 4-akset og 5-akse CNC-fræsning til komplekse geometrier
- CNC drejning med roterende værktøj til runde dele, der kræver sekundære funktioner
- Drejecentre, der reducerer opsætninger. Færre opsætninger betyder bedre nøjagtighed og hurtigere levering.
Sekundære tjenester
- OverfladebehandlingAnodisering, passivering, kemisk film.
- Varmebehandling for styrke og stresslindring.
- Afgratning og rengøring. Dele leveres klar til montering.
- Montering af flerkomponentprodukter.
Vores certificeringer (kvalitet og medicinsk kvalitet)
Ingeniører og indkøbere filtrerer leverandører efter certificeringer. Vi beholder dem, der betyder noget.
| Certificering | Anvendelsesområde | Relevans |
| ISO 9001: 2015 | Quality Management System | Garanterer ensartet proceskontrol, sporbarhed og løbende forbedringer på tværs af al produktion. Folk har tillid til denne standard. |
| ISO 13485: 2016 | Medicinsk udstyr – Kvalitetsstyring | Gør det muligt for os at bearbejde komponenter til kirurgiske instrumenter, implantater, diagnostisk udstyr og huse til medicinsk udstyr. |
Ofte stillede spørgsmål
Kan jeg bearbejde magnesium på en standard CNC-fræser?
Ja, men forsigtigt. En standard CNC-fræser fungerer fint til CNC-bearbejdning af magnesiumlegeringer, så længe fabrikkerne bruger skarpe værktøjer, tør luft eller godkendte kølemidler og aggressiv spånafgang.
Er magnesium dyrere end aluminium?
Generelt ja. Råvareomkostningerne for magnesiumlegeringer er højere end for almindelige aluminiumskvaliteter som 6061 på grund af mindre produktionsvolumener og mere kompleks raffinering. Folk betaler en merpris for vægtbesparelserne.
Korroderer magnesium let?
Ja, i ubehandlet form. Magnesium er mere reaktivt end aluminium og korroderer hurtigere i fugtige eller salte miljøer uden konverteringsbelægning eller anodisering. Ingeniører tager højde for overfladebehandling, når de specificerer magnesium til udendørs eller medicinske anvendelser.
Kan jeg svejse magnesium?
Ja, men med en særlig teknik. Folk bruger gaswolframbuesvejsning med argonbeskyttelsesgas og tilsatstråde, der er tilpasset basislegeringen. Fabrikker uden erfaring med magnesiumsvejsning bør sende arbejdet til specialister.
Er magnesium sikkert at bruge i forbrugerprodukter?
Ja. Moderne magnesiumlegeringer er flammehæmmende i bulkform og opfylder UL-sikkerhedsklassificeringerne for elektronik og bilkomponenter. Brandrisikoen ligger i CNC-bearbejdningen af magnesiumlegeringer, ikke i den færdige, massive del.






