
CNC-bearbejdning er en udbredt og moden teknologi. Folk bruger den til at fremstille dele, der er egnede til forskellige områder. Er du nysgerrig efter prisen på CNC-bearbejdning? Hvad er deres omkostninger?
Denne artikel vil diskutere omkostningerne ved CNC-bearbejdning og dens påvirkningsfaktorer. Du kan også lære om produktionstyperne inden for CNC-bearbejdning, og hvordan produktionsvolumen kan reducere omkostningerne. Lad os komme i gang.
Hvad bestemmer prisen på CNC-dele?
Kunder spørger os ofte, hvorfor én del koster dobbelt så meget som en anden. For at imødekomme dette har vores ingeniører lavet følgende tabel:
| faktor | Hvorfor det påvirker omkostningerne |
| Bearbejdningstid | Hvert minut maskinen kører bruger strøm, slider på værktøj og kræver en trænet operatørs opmærksomhed. Jo længere produktionscyklussen er, desto højere er omkostningerne. |
| Materiale | Nogle metaller skærer som smør. Andre ødelægger værktøj. Aluminium er billigt og hurtigt. Rustfrit stål og titanium er langsomme og dyre. |
| Kompleksitet | Flere funktioner betyder flere værktøjsskift. Flere værktøjsbaner. Mere programmering. En simpel blok med ét hul er billig. En beslag med ti huller, tre lommer og to vinklede flader er ikke. |
| Tolerancer | Løse tolerancer er hurtige. Små tolerancer kræver langsommere tilspænding, finere værktøjer og mere inspektion. |
| Batch størrelse | En enkelt del tager timer at opstille og minutter at skære. Hundrede dele fordeler denne opstillingstid på tværs af mange enheder. Enhedsprisen falder kraftigt. |
| Efterbehandling | Hvert ekstra efterbehandlingstrin tilføjer ikke blot flere timer til processen, men kan også kræve inddragelse af en anden leverandør. Som følge heraf stiger omkostningerne eksponentielt. |
10 effektive måder at sænke CNC-bearbejdningsomkostningerne på
NOBLEs ingeniører har samlet en liste over måder at forbedre effektiviteten og reducere omkostningerne på – alt baseret på casestudier og erfaringer fra den virkelige verden.
1. Design med henblik på fremstillingsevne (DFM) fra starten
Undgå dybe hulrum. En dyb lomme kræver et langt, tyndt værktøj. Lange værktøjer vibrerer. Langsom fremføring. Knækkede skær. Dårlige resultater. Tynde vægge bøjer under skæretryk.
Indvendige hjørner kræver radier. Skarpe indvendige hjørner kræver en lille endefræser eller en separat gnistningsoperation. Begge dele er dyre. En radius på en millimeter eller større giver maskinen mulighed for at bruge et standardværktøj og følge en simpel bane. Det sparer tid.
En gevinddybde på 1.5 gange diameteren er tilstrækkelig til de fleste applikationer. Dybere gevind end det øger bearbejdningstid og værktøjsrisiko næsten uden nogen styrkefordel.
Hold dig til standardhulstørrelser. Standardbor er billige og på lager. Ikke-standardstørrelser kræver specialværktøj eller oprivning. Den samme regel gælder for pindfræsere. Almindelige størrelser reducerer omkostningerne.
2. Slap af unødvendige tolerancer
Tolerancer koster penge. Folk er nogle gange ikke klar over hvor meget.
En tolerance på plus eller minus 0.01 millimeter er snæver. Maskinen skal køre langsommere. Operatøren skal måle oftere. Værktøjer skal være nyere. Skrotprocenterne stiger. En tolerance på plus eller minus 0.1 millimeter er løs. Maskinen kører hurtigt. Operatøren stoler på processen. Dele flyver ud af døren.
Den smarte tilgang er enkel. Overvej følgende, når du designer: Er det virkelig nødvendigt, at tolerancen for denne del eller placering er så snæver? Ville en forøgelse af tolerancen resultere i slid på det endelige produkt eller endda gøre det ubrugeligt?
Sæt kun snævre tolerancer på overflader, der rent faktisk har brug for dem. Kontaktflader. Lejetappe. Kritiske justeringsfunktioner. Alt andet får en løs profiltolerance, der er let at holde.
3. Vælg det rigtige materiale
Vælg den legering, der matcher behovet, ikke den, der lyder imponerende. Fribearbejdningslegeringer findes af en grund. 303 rustfrit stål skærer meget hurtigere end 304. 6061 aluminium er tilgivende og billigt. 7075 er stærkere, men hårdere ved værktøjer.
Titanium og Inconel er langsomme. Hærdede ståltyper ødelægger skær. Medmindre anvendelsen absolut kræver disse materialer, bør de undgås. Forskellen i bearbejdningsomkostninger er ikke lille. Den er ofte to til fem gange højere.
Næsten-slutforme hjælper også. Støbegods, smedegods og ekstruderet stangmateriale starter tættere på den endelige form. Mindre materiale at fjerne. Mindre maskintid. Mindre spild. Startomkostningerne ved den næsten-slutform betaler sig tilbage i form af reduceret bearbejdning.
4. Reducer bearbejdningstiden
Maskintid er penge.
Skrubfræsning med store værktøjer. En stor pindfræser fjerner materiale hurtigt. Afslut derefter med små værktøjer for at opnå detaljer. At forsøge at skrubbe med et lille værktøj er langsomt og ineffektivt.
Kombinér operationer. Fræs og bor i én opsætning. Roter emnet på en fjerde akse i stedet for at fastspænde det igen. Hver gang nogen afbolter og fastspænder et emne igen, forsvinder tiden, og der opstår fejl.
Reducer værktøjsskift. Saml lignende funktioner. Skær alle hullerne med ét bor, før du skifter til en pindfræser. Hvert værktøjsskift tilføjer sekunder. Sekunder lægges op på tværs af en batch.
Undgå unødvendige overfladebehandlinger. En Ra på 3.2 mikrometer er standardfinishen ved maskinbearbejdning. Det fungerer til de fleste dele. En finere finish, som f.eks. 0.8 eller 0.4, kræver mere polering eller meget lette finishovergange. Det forlænger tiden.
5. Optimer batchstørrelse
Små partier på et til halvtreds stykker skader værst. Opsætningstiden fordeles næsten ikke over noget. Hver del bærer den fulde vægt af programmering, fastspænding, værktøjsindstilling og inspektion af det første stykke. Prisen pr. enhed er høj. Der er ingen vej udenom.
Mellemstore mængder i området halvtreds til fem hundrede begynder at give mening. Opsætningsomkostningerne spreder sig tyndt. Maskinen kører i timer i stedet for minutter. Enhedsomkostningerne falder mærkbart.
Store mængder over fem hundrede stykker rammer plet. Opsætningen er en afrundingsfejl. Omkostningerne pr. del nærmer sig den rå maskintid og materiale. Dette er den lavest mulige pris for et givet design.
Det praktiske træk er enkelt. Kombiner fremtidige ordrer til én produktionskørsel. I stedet for at bestille halvtreds stykker denne måned og halvtreds næste måned, bestil hundrede stykker nu. Leverandøren udfører arbejdet én gang. Enhedsomkostningerne falder. Køberen sparer penge. Begge sider vinder.
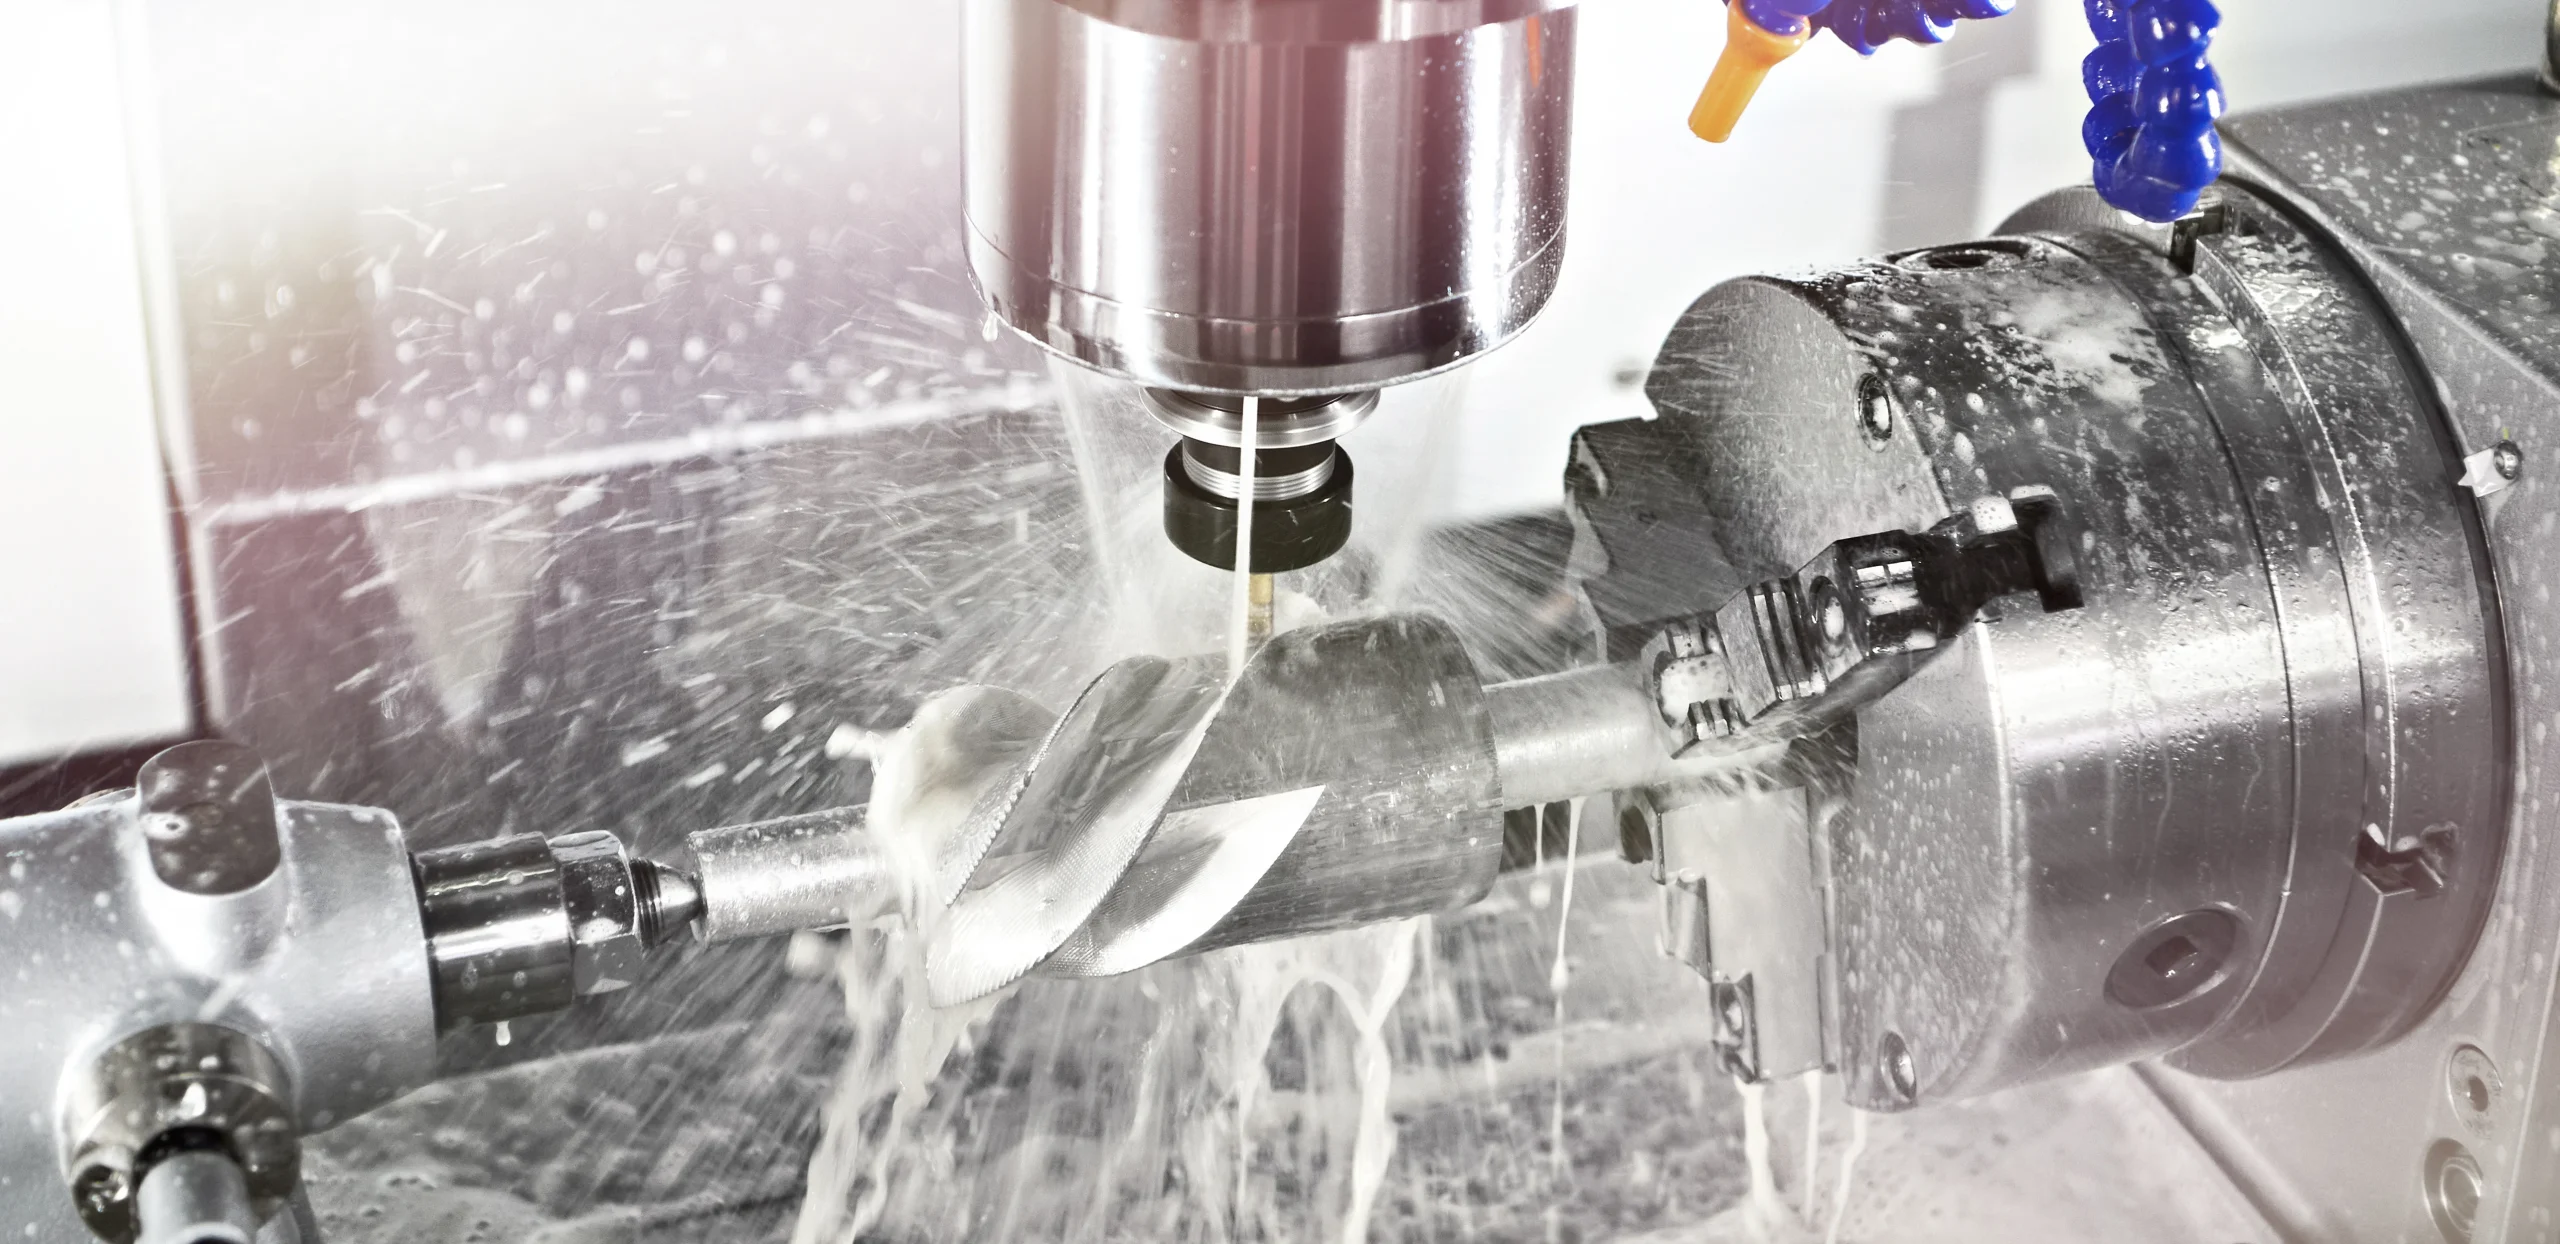
6. Forenkl emneopspænding og fiksturering
Det koster tid at holde delen nede. Dårlige designs gør dette vanskeligt.
Flade fastspændingsflader er en gave til enhver CNC-maskinarbejder. En simpel flad bund lader emnet sidde i en skruestik uden specielle fastgørelseselementer. Ingen bløde kæber. Ingen specialfremstillede klemmer. Bare standardskruestikker, som alle CNC-bearbejdningsfabrikker ejer.
Brug standardstørrelser. Mange designer dele, der er seks komma tre millimeter tykke. Standard stangmateriale fås i seks millimeter. Maskinarbejderen skal fjerne de ekstra tre tiendedele af en millimeter. Det tager tid. Design til standardtykkelser. Standardbredder. Standarddiametre. CNC-bearbejdningsfabrikken vil takke ingeniøren.
Underskæringer og overhæng er dyre. Underskæringer kræver specielle slikkepindfræsere eller flere opsætninger. Overhæng kræver specialfremstillet fastgørelse for at holde emnet uden vibrationer. Undgå begge dele, når det er muligt. En simpel, blokformet emne er billig at holde og fastgøre til CNC-maskinen.
7. Brug alternative processer til ikke-kritiske funktioner
Ikke alle huller behøver perfektion. Folk specificerer ofte for meget.
Et standardboret hul er hurtigt. Et oprimmet eller boret hul er langsomt. Boring skaber et hul, der er rundt nok til en bolt, en stift eller et frigangshul. Hvis applikationen ikke kræver en præcis diameter eller en spejlblank finish, skal du bare bore det.
Gevind er ens. Gevindskæring er hurtig. En gevindskære drejer ind og ud på få sekunder. Gevindfræsning er langsommere. Det kræver et specialværktøj og en spiralformet værktøjsbane. Gevindfræsning er nyttig til store diametre eller hårde materialer. Til standard små gevind i aluminium eller stål er gevindskæring det billigere valg.
Lad ikke-parrende overflader være som bearbejdede. Standardfinish fra pindfræser eller drejeværktøj er fin til de fleste overflader. Polering, slibning eller pudsning øger tid og omkostninger.
8. Undgå efterbehandling, når det er muligt
Anodisering ser pænt ud. Det koster også penge. Plettering øger korrosionsbestandigheden. Det medfører også en separat tur til en CNC-bearbejdningsfabrik, der udfører plettering. Varmebehandling ændrer materialeegenskaberne. Det risikerer også at vride delen og kræver en ny ovncyklus.
Reglen er enkel. Tilføj kun efterbehandling, hvis delen rent faktisk har brug for det til funktionen. En dekorativ beslag behøver ikke anodisering. En indvendig bilklips behøver ikke plettering. En aluminiumsafstandsstykke behøver ikke varmebehandling.
Når efterbehandling er uundgåelig, så kombiner trinene. Send dele til én leverandør, der kan udføre flere processer. Anodiser og lasermærk i samme anlæg. Varmebehandl og kuglepen i én batch. Dette reducerer håndtering, forsendelse og papirarbejde. Hvert kombineret trin reducerer omkostningerne.
9. Match emnestørrelsen med maskinens kuvert
Maskinstørrelsen er vigtig. Ikke alle dele har brug for et kæmpe femakset bearbejdningscenter.
En lille del af en enorm maskine er spild af penge. Timelønnen på en stor femakset maskine er høj. Den bruger strøm. Den optager gulvplads. Operatøren er højt kvalificeret og betales derefter. At sætte en del på størrelse med en mønt på den maskine er som at bruge en godsvogn til at levere et enkelt brev.
Det smarteste træk er at matche emnestørrelsen til den mindste maskine, der kan holde den. En treakset CNC-fræser har en lavere timepris. Ofte tredive til halvtreds procent lavere end en femakset maskine. Til emner, der ikke kræver vinklede huller eller sammensatte kurver, fungerer treakset bearbejdning fint. Det er hurtigt. Det er billigt. Det er tilgængeligt på næsten alle CNC-bearbejdningsfabrikker.
Du bør også overveje maskintransport. En del, der er tre hundrede millimeter lang, kan passe i en standardfræser. En del, der er seks hundrede millimeter lang, kan passe ind i en større og dyrere maskinramme. At holde delene inden for almindelige maskinstørrelser holder tilbuddene lavere.
10. Arbejd med den rigtige CNC-bearbejdningsfabrik
Ikke alle CNC-bearbejdningsfabrikker er ens. Folk sender ofte en tegning til den nærmeste eller billigste leverandør.
Leveringen vil være hurtigere, men det er ikke den eneste faktor, man skal overveje.
Den rette CNC-bearbejdningsfabrik specialiserer sig i materialet og emnetypen. En CNC-bearbejdningsfabrik, der kører tusindvis af aluminiumsbeslag hver uge, kender trickene. De har fiksturerne klar. Deres programmører har set alle variationer.
Tydelige tekniske tegninger betyder mere, end folk tror. En manglende dimension tvinger CNC-bearbejdningsfabrikken til at stoppe arbejdet og stille et spørgsmål. Det forsinker jobbet. Det udløser ofte et nyt tilbud. En ren tegning med målte tolerancer, klare noter og korrekt GD og T lader maskinarbejderen køre emnet uden forvirring.
Her er et direkte spørgsmål, der sparer penge. Spørg CNC-bearbejdningsfabrikken: "Hvilke funktioner på denne del gør den dyr?" Gode CNC-bearbejdningsfabrikker vil svare ærligt. De vil pege på en snæver tolerance på en ikke-kritisk flade. Eller en dyb lomme, der kræver et specialværktøj. Eller et materiale, der skærer dårligt. Den feedback giver designeren mulighed for at ændre delen, før tilbuddet er låst. Alene den samtale kan reducere omkostningerne med en mærkbar margin.
Potentiale for omkostningsreduktion – et overblik (tabel)
| Strategi | Potentielle besparelser | Indsats |
| Slap af tolerancer | 20-40% | Meget lav |
| Undgå dybe hulrum | 15-30% | Lav |
| Brug fritbearbejdningsmateriale | 10-25% | Lav |
| Øg batchstørrelsen (10→100) | 50-70% | Moderat |
| Skift fra 5-akset til 3-akset | 30–50 % (pr. time) | Høj |
Almindelige misforståelser om CNC-omkostningsreduktion
"Hurtigere bearbejdning sparer altid penge."
Det lyder logisk. Kør maskinen hurtigere. Lav dele hurtigere. Betal mindre. Simpelt.
Problemet er ødelagte værktøjer. Og kasserede dele. Og beskadigede spindler.
At presse fremføringer og hastigheder ud over, hvad værktøjet eller materialet kan håndtere, fører til katastrofe. En hårdmetalfræser, der roterer for hurtigt, genererer varme. Varme blødgør værktøjet. Værktøjet slides på få minutter i stedet for timer. Nogle gange knækker det. Et ødelagt værktøj ødelægger emnet. Det kan også ødelægge fiksturen eller selve maskinen.
"Billigere materialer hjælper altid."
Logikken virker fornuftig. Køb billigere metal. Betal mindre for råmaterialet. Spar penge på hele arbejdet.
Dette er ofte falsk.
Hårdere materialer er billigere af en grund. De skærer dårligt. De hærder under pres. De ødelægger skær. De kræver langsommere tilspænding, mindre spåndybder og hyppigere værktøjsskift.
Overvej to typer rustfrit stål. 304 er billigt. Det er også klæbrigt og svært at bearbejde. 303 koster mere pr. kilogram. Men det skærer som smør. Bearbejdningstiden på 303 er halvdelen af 304. Værktøjslevetiden er tre gange længere. Den samlede pris for den færdige del er lavere med det dyrere materiale.
Det samme mønster gentages med aluminium. 7075 er stærkere end 6061. Det slider også værktøj hurtigere i mange værksteder. Medmindre applikationen har brug for den ekstra styrke, vinder den billigere legering på den samlede pris.
"Én stor ordre er altid bedst."
Stordriftsfordele er reelle. Større partier sænker omkostningerne pr. enhed. Men denne regel har sine begrænsninger.
En stor ordre sparer kun penge, hvis designet er stabilt. Folk, der bestiller fem tusinde dele. Den tekniske ændring kommer igennem. Halvdelen af partiet er nu skrot. Materialet er betalt. Maskintiden er brugt. Pengene er væk.
Opbevaring er en anden skjult omkostning. Fem tusind dele optager gulvplads. Pladsomkostninger koster husleje. Dele kræver reoler, klimastyring og lagerstyring. Disse omkostninger løber op. For dele med lav omsætningshastighed kan lageromkostningerne æde op af besparelserne pr. enhed fra det store parti.
Den bedre tilgang er ofte mindre, forskudte ordrer. Bestil fem hundrede dele. Valider designet i produktionen. Bestil derefter de næste fem hundrede. Enhedsomkostningerne er lidt højere. Risikoen for at skrotte et stort parti er nul. Folk, der ignorerer denne afvejning, lærer nogle gange en meget dyr lektie.
Få CNC-bearbejdningsdele og spar penge hos NOBLE
NOBLE er en professionel CNC-bearbejdningsfabrik. Fokus er på præcisionsmetaldele. Folk kommer fra bilindustrien, medicinsk udstyr, luftfart, robotteknologi og industrielt udstyr. Hver branche har forskellige standarder. Vi opfylder dem.
Hvorfor arbejde sammen med os?
Fokus på omkostningsreduktion – Vi hjælper aktivt kunder med at redesigne dele med henblik på fremstillingsevne. Strategierne i denne artikel er ikke abstrakte koncepter. Vi anvender dem dagligt for at sænke CNC-bearbejdningsomkostninger.
Hurtige tilbud – Folk får tilbud tilbage inden for 24 til 48 timer. Hvert tilbud inkluderer feedback fra DFM. Ingen ventetid i uger for at finde ud af, om en del er dyr at lave.
Ingen skjulte gebyrer – Priserne er gennemsigtige. Maskintid. Materiale. Værktøj. Opsætning af amortisering. Det er listen.
Fra prototype til produktion – En kunde har brug for én del til test. Vi kører den. Den samme kunde har senere brug for ti tusind dele til produktion. Vi skalerer op. Samme programmer. Samme kvalitetssystemer.
ISO 13485:2016 – Kunder inden for medicinsk udstyr er velkomne. Vi tilbyder komplette valideringspakker. Sporbarhed. Proceskontrol. Dokumentation til regulatoriske indsendelser.
Korte leveringstider – Standarddele leveres inden for fem til ti hverdage. Der findes muligheder for ekspreslevering til hasteopgaver. Kunden betaler kun for hastighed, når de har brug for det.
Vores engagement i at reducere dine CNC-omkostninger
Vi bearbejder ikke kun dele. Vi konstruerer omkostningseffektive løsninger. Hvert tilbud indeholder fire specifikke ting.
- DFM analyse– En gratis designgennemgang. Vi sender omkostningsbesparende forslag tilbage, inden vi skærer i metal. Mange kunder implementerer disse ændringer og oplever øjeblikkelige tilbudsreduktioner.
- Anbefalinger for alternative materialer– Nogle gange behøver en applikation ikke en eksotisk legering. Vi foreslår billigere eller hurtigere bearbejdningsalternativer, når de fungerer til applikationen.
- Tolerancegennemgang– Vi påpeger unødvendigt snævre tolerancer. Mange ingeniører overspecificerer uden at være klar over omkostningspåvirkningen. Et simpelt spørgsmål fra os fører ofte til en designændring, der reducerer prisen mærkbart.
- Råd om batchoptimering– Vi hjælper kunder med at samle ordrer. Halvtreds stykker om måneden i seks måneder bliver til én ordre på tre hundrede stykker. Prisen pr. enhed falder. Kunden sparer penge. Leverandøren udfører et effektivt arbejde. Begge parter drager fordel af det.
Ofte stillede spørgsmål
Påvirker outputmængden omkostningerne?
Ja. Lav volumen fører til høje omkostninger pr. enhed. Årsagen er fast arbejde. Programmering, opsætning, værktøjsindstilling og inspektion af første emne tager samme tid, uanset om jobbet er én del eller hundrede. Fordel de faste omkostninger over en enkelt del, og antallet pr. enhed er smertefuldt. Fordel det over hundrede dele, og antallet falder kraftigt.
Kan jeg reducere omkostningerne uden at ændre designet?
Ja, på flere måder. Øg batchstørrelsen. Alene det sænker enhedsomkostningerne. Vælg en anden bearbejdningsfabrik. Nogle værksteder specialiserer sig i lavvolumenarbejde og har lavere timepriser for små job. Brug materiale med næsten færdig form. Støbegods, smedegods eller ekstruderet stangmateriale reducerer mængden af materiale, som maskinen skal fjerne. Mindre maskintid betyder lavere omkostninger.
Hvad er den mest effektive metode til omkostningsreduktion?
Slap af i ikke-kritiske tolerancer. Dette koster ingenting at implementere. Ingen designændring. Ingen materialeændring. Intet nyt værktøj.
Hvor meget kan jeg spare ved at optimere værktøjsstier?
Typisk ti til tyve procent. Det nøjagtige tal afhænger af emnets kompleksitet. En simpel blok med få huller har begrænset plads til optimering af bane. En kompleks formkerne med dybe lommer og snævre hjørner har betydelig plads. Besparelserne kommer fra reduceret luftskæring, færre værktøjsskift og smartere skrubstrategier.
Is 5-akse altid bedre?
Nej. Treaksede maskiner har lavere timepriser. Ofte tredive til halvtreds procent lavere. En treakset fræser er enklere. Den bruger mindre strøm. Operatørerne er mere almindelige og derfor billigere i timen.
Fem-akse tilføjer værdi i specifikke situationer. Dele med underskæringer. Funktioner i sammensatte vinkler. Dybe hulrum, hvor værktøjslængden bliver et problem. Hvis emnegeometrien ikke kræver disse muligheder, er 5-akse blot en dyrere måde at udføre et tre-akset job på. Man bør kun bruge fem-akse, når formen kræver det. Ellers skal man holde sig til tre-akse og holde tilbuddet lavere.







