
Introduktion
For dem, der ikke er bekendt med forme, kan dette virke som et helt fremmed koncept. I virkeligheden bruges forme dog ikke kun i industrien, men også som en almindelig del af hverdagen. Is- og chokoladeforme involverer for eksempel, at smeltet mad hældes i en hul form, som derefter afkøles for at sætte formen. Princippet er det samme i industrien, bortset fra at smeltet materiale erstatter råmaterialet. Forme bruges almindeligvis til sprøjtestøbning , blæsestøbning , ekstrudering og trykstøbning.
Så det virkelige spørgsmål er praktisk. Hvornår har et projekt brug for en grundlæggende form? Hvornår kræver det noget mere strammere? Og hvordan er disse værktøjer egentlig bygget?
Denne artikel beskriver forskellene. Brugsscenarier – fremstillingsmetoder. Folk vil gå derfra med den viden, hvilken vej der passer til deres del. Intet fnug. Kun hvad der fungerer i praksis.
Hvad er simple forme?
En simpel form gør præcis, hvad navnet antyder. Den laver dele. Den behøver ikke at lave dem perfekt i en million cyklusser. Den skal bare virke i et stykke tid.
Typiske egenskaber
Enkle forme bruger blødere materialer. Aluminium er almindeligt. Forhærdet stål optræder nogle gange. Til meget lave volumener bruger folk endda 3D-printede harpiksforme. Leveringstiden er kort. Et værksted kan skære en simpel aluminiumsform på dage, ikke uger. Omkostningerne forbliver lave, fordi designet er ligetil. Ingen skydere. Ingen løfteanordninger. Ingen komplekse kølekanaler.
Tolerancer
Enkle forme har tolerancer mellem ±0.1 mm og ±0.5 mm. Det er fint for mange dele. En beslag. Et hus. Et ikke-kritisk dæksel. Men for komponenter, der kræver en præcis pasform, er disse tal for løse. Det er her, kunderne i stedet går over til præcisionsfremstilling af forme.
Materialer
- Billig. Nem at bearbejde. God til tusindvis af skud.
- Forhærdet stål. Koster mere. Stærkere end aluminium. Holder længere.
- 3D-printet harpiks. Laveste pris. Hurtigste ekspeditionstid. Korteste levetid. Bruges næsten udelukkende til prototypevalidering.
Levetid
Spændet er bredt. En harpiksform kan holde til 100 skud. Måske 200, hvis man er forsigtig. En aluminiumsform holder fra 1,000 til 10,000 skud, afhængigt af plastikken og delens geometri. Forhærdet stål kan klare 50,000 skud, før slid bliver et problem.
Omkostningsinterval
Enkle forme koster mellem 1,000 og 3,000 USD. Det er overkommeligt for et lille oplag. En startup kan finansiere dette.
Bedst egnet til
- Kunder har brug for dele, der skal testes form og pasform, før de forpligter sig til produktionsværktøjer.
- Lavvolumenproduktion. Oplag på et par hundrede eller et par tusinde dele.
- Ikke-kritiske dele. Komponenter hvor en tiendedel af en millimeter variation ikke betyder noget.
Enkle forme har en plads i arbejdsgangen for fremstilling af sprøjtestøbeforme. De er indgangspunktet. De beviser designet. Derefter, ved arbejde i store mængder eller med høj præcision, skifter samtalen til præcisionsfremstilling af forme. Det er et helt andet niveau.
Hvad er præcisionsforme?
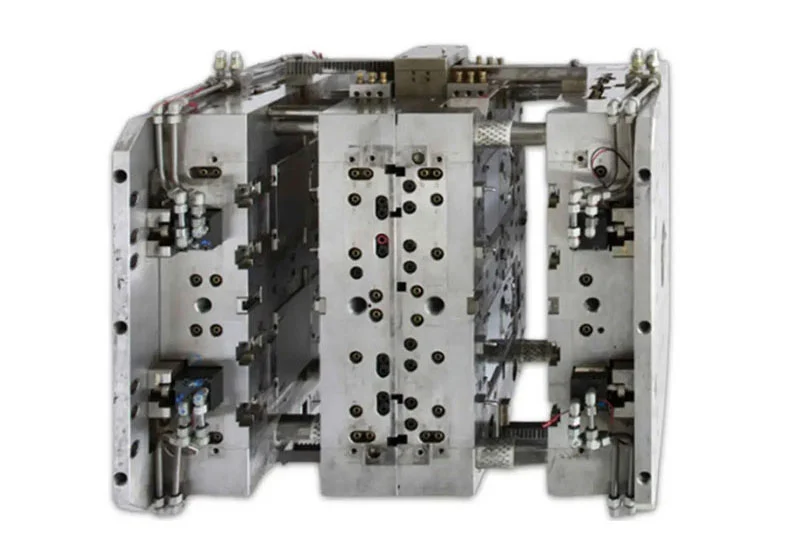
Præcisionsforme fremstiller næsten identiske dele, skud efter skud, i millioner af cyklusser.
Definition og egenskaber
En præcisionsform er bygget til ekstrem holdbarhed og præcis gentagelsesnøjagtighed. Høje omkostninger. Lang leveringstid. Ingen genveje. Ingeniører bruger hærdet værktøjsstål, ikke aluminium. De tilføjer belægninger for at reducere slid og forbedre frigivelsen. Designet inkluderer komplekse kølekanaler til at styre varme og cyklustid. Hver detalje er beregnet.
Det er, hvad vi mener med præcisionsfremstilling af forme. Det er ikke bare en snævrere tolerance. Det er en anden filosofi. Formen behandles som et præcisionsværktøj, ikke et engangsudstyr.
Tolerancer
Præcisionsforme har tolerancer mellem ±0.01 mm og ±0.001 mm. Det er ti til hundrede gange strammere end en simpel form. Til sammenligning er et menneskehår omkring 0.07 mm tykt. Disse forme har tolerancer, der er mindre end et hårstrå. Konsekvent. På tværs af millioner af dele.
Materialer
Hærdet værktøjsstål er standarden. H13 for høj varme- og slidstyrke. S7 for slagfasthed. D2 for slibende materialer. Mange præcisionsforme får også overfladebelægninger. Titaniumaluminiumnitrid (TiAlN). Kromnitrid. Diamantlignende kulstof (DLC). Disse belægninger reducerer friktion, forhindrer korrosion og forlænger værktøjets levetid.
Levetid
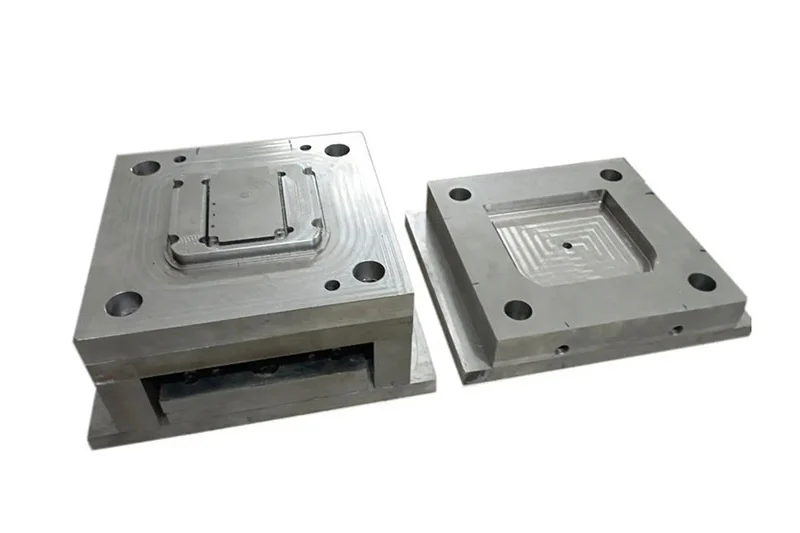
En velbygget præcisionsform kan klare mindst 500,000 skud. Mange overstiger en million. Nogle når ti millioner eller mere med korrekt vedligeholdelse. Derfor giver de indledende omkostninger mening. Fordelt over ti millioner dele bliver værktøjsomkostningerne pr. del til småpenge.
Omkostningsinterval
Præcisionsforme koster mellem 20,000 og 100,000 USD. Komplekse medicinske eller optiske forme kan være dyrere. Meget dyrere. Prisen afspejler stålkvaliteten, bearbejdningstiden, overfladebehandlingen og de ingeniørtimer, der kræves for at designe dem.
Bedst egnet til
- Medicinsk udstyr. Implantater, kirurgiske instrumenter, diagnostiske komponenter.
- Indvendige paneler, kanaler og strukturelle beslag.
- Komponenter under motorhjelmen, sensorhuse, transmissionsdele.
- Stik, SIM-kortbakker, kamerahuse.
- Optiske dele. Linser, lysledere, displaykomponenter.
I sprøjtestøbefremstillingsverdenen ligger præcisionsforme øverst i pyramiden. Enkle forme beviser konceptet. Præcisionsforme leverer produktet i stor skala. Folk, der har brug for millioner af identiske dele af høj kvalitet, har ikke et reelt valg. De indledende omkostninger er skadelige. Den langsigtede pålidelighed betaler sig selv.
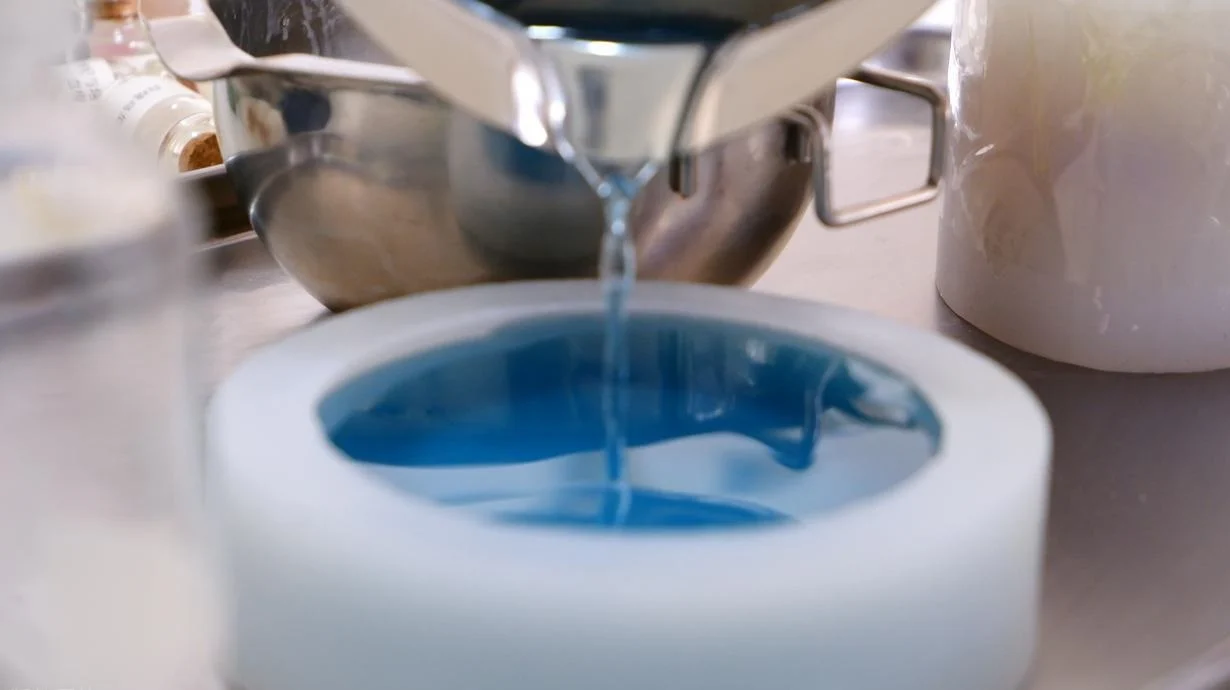
Hvornår bruges simple forme?
Enkle forme har en klar plads i produktionsarbejdsgangen. Kunder bruger dem, når volumen er lav, tolerancerne er løse, eller designet stadig er under forandring.
Lav produktionsvolumen (under 50,000 dele)
Dette er den primære drivkraft. En simpel form giver økonomisk mening ved under 50,000 skud. Værktøjsomkostningerne er lave. Delomkostningerne pr. enhed er højere end for en præcisionsform, men den samlede investering forbliver lille. For serier på 1,000 eller 10,000 dele er det tåbeligt at bruge 50,000 på et hærdet stålværktøj. En aluminiumsform på 5,000 gør det samme arbejde for færre penge.
Hurtig prototyping og designvalidering
Kunder har brug for rigtige dele, før de forpligter sig til produktionsværktøjer. En simpel form leverer disse dele hurtigt og billigt. Teamet kan teste form, pasform og funktion. De kan finde problemer tidligt. Derefter reviderer de designet og skærer en anden simpel form, hvis det er nødvendigt.
Løse tolerancer er acceptable
Nogle dele kræver ikke snævre tolerancer. En beslag inde i et husholdningsapparat. Et dæksel, der klikker på plads med god frigang. En engangskomponent, hvor ±0.3 mm er fint. Til disse anvendelser har simple forme tolerancer, der er gode nok.
Lavværdi- eller forbrugsdele
Tænk på dele, der er billige til at starte med. En plastikklips. En afstandsholder. En engangsbeholder. Profitmarginen på hver del er lille. Tilføjelse af omkostninger til præcisionsfremstilling af forme ville ødelægge business casen. Enkle forme holder værktøjsinvesteringen lav, så prisen pr. del forbliver konkurrencedygtig.
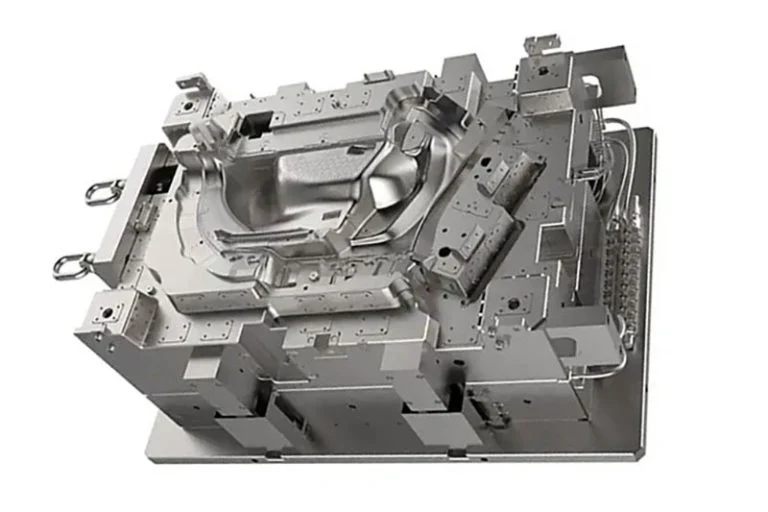
Hvornår anvendes præcisionsforme?
Simple forme har begrænsninger. Hvis man overskrider disse begrænsninger, svigter værktøjet. Dele glider ud af specifikationerne. Overflader nedbrydes. Cyklustiderne stiger. Det er på det tidspunkt, folk skifter til præcisionsfremstilling af forme.
Højvolumenproduktion (mere end 100,000 dele)
Volumen styrer beslutningen. En simpel aluminiumsform kan overleve 50,000 skud. Derefter slides hulrummet. Tolerancerne åbner sig. Dele begynder at blinke eller kortslutte. For serier over 100,000 dele er en simpel form en belastning. Præcisionsforme bygget af hærdet værktøjsstål kan køre i millioner af cyklusser uden væsentligt slid. Startomkostningerne er højere. Omkostningerne pr. del over hele produktionskørslen er lavere.
Snævre dimensionstolerancer (mindre end ±0.05 mm)
Nogle dele kan ikke tolerere variationer. En medicinsk udstyrskomponent med en prespasningsfunktion. En optisk linsefatning. Et gearhus. Disse dele kræver tolerancer, der er strammere end ±0.05 mm. Mange kræver ±0.01 mm eller bedre. Enkle forme kan ikke holde disse tal ensartet. Aluminiumskernen afbøjes. Temperaturen svinger. Præcisionsformfremstilling bruger stål, avanceret køling og stiv maskinkonstruktion til at holde snævre tolerancer skud efter skud.
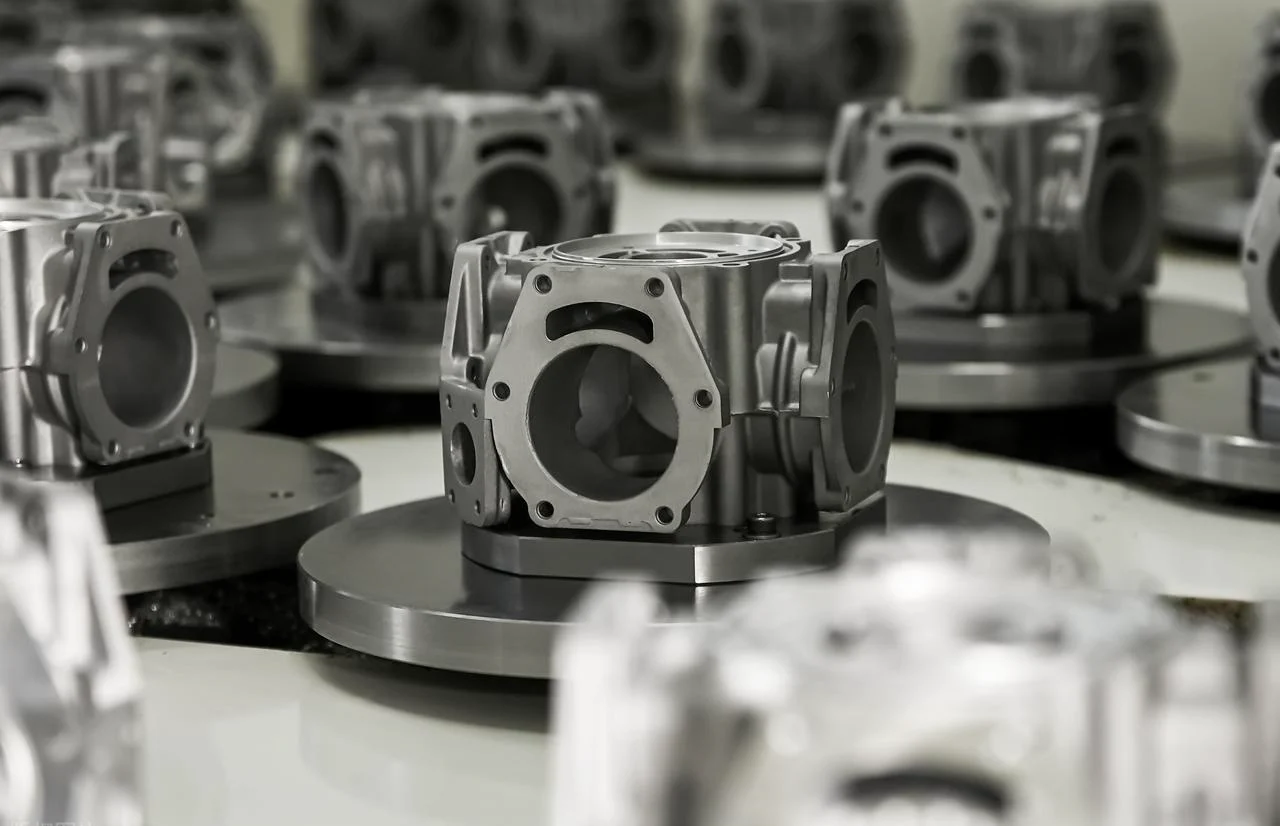
Strenge krav til kosmetisk finish eller overfladebehandling (SPI A-niveau)
Overfladefinish er vigtig for udseende og funktion. SPI A-niveau finish er spejlblank. Ingen værktøjsmærker. Ingen synlige flydelinjer. Ingen rester af porten, der sætter sig fast. At opnå denne finish kræver en præcisionsform. Hulrummet poleres til et spejl. Stålet er hårdt nok til at bevare denne polering over millioner af cyklusser. En simpel form lavet af aluminium eller forhærdet stål kan ikke opretholde en SPI A-niveau finish.
Vanskelige materialer
Nogle plasttyper ødelægger almindelige forme. Glasfyldt nylon er slibende. PEEK kræver høje smeltetemperaturer. Flydende krystalpolymerer (LCP) flyder aggressivt og slider hulrum. Disse materialer kræver præcisionsfremstilling af forme. Værktøjsstålet skal være hårdt og slidstærkt. Belægningerne skal beskytte mod korrosion og slid.
Tynde vægge eller dybe ribber, der kræver højt injektionstryk
Tyndvæggede dele kræver højt tryk for at fylde. Dybe ribber kræver højt tryk for at pakke. Højt tryk betyder høj belastning på formen. Hulrummet afbøjes. Kernen bøjer. Delelinjen blinker. Præcisionsfremstilling af forme adresserer dette med forstærket værktøjskonstruktion. Tykkere plader. Støttepæle. Hårdere stål. Formen er designet til at modstå sprøjtetryk, der ville revne eller forvrænge et simpelt aluminiumsværktøj.
Regulerede industrier
En medicinsk implantatkomponent kan ikke svigte. Et indvendigt panel til luftfart skal opfylde standarder for flammehæmmende stoffer og røgtoksicitet. En sikkerhedsdel til biler kræver fuld sporbarhed. Regulerede industrier kræver dokumenteret proceskontrol. De kræver validering. De reviderer leverandører. Præcisionsfremstilling af støbeforme giver den konsistens og dokumentation, som disse industrier kræver. En simpel støbeform, selvom den kan holde tolerance, mangler den nødvendige stringens.
Hvilke metoder bruges typisk til at lave forme?
At bygge en form er ikke en enkeltstående proces. Folk bruger forskellige metoder afhængigt af materialet, kompleksiteten og den nødvendige levetid. Hver tilgang har sine styrker.
CNC Machining
Dette er arbejdshesten inden for sprøjtestøbning. En CNC-fræser eller CNC-drejebænk skærer formhulrummet direkte fra en blok af stål eller aluminium. Processen er præcis, gentagelig og velforståelig. For hærdede stålforme, der er beregnet til at køre millioner af dele, er CNC-bearbejdning den primære metode. Grovfræsning fjerner størstedelen af materialet. Finbearbejdning bringer hulrummet til de endelige dimensioner. Præcisionsfremstilling af forme er i høj grad afhængig af femaksede CNC-maskiner for at nå komplekse geometrier uden at skulle flytte emnet.
Electrical Discharge Machining (EDM)
Nogle funktioner er for vanskelige for en fræser. Skarpe indvendige hjørner. Dybe, smalle ribber. Komplekse hulrum med høje aspektforhold. Til disse personer skal man bruge EDM. En grafit- eller kobberelektrode bearbejdes til den ønskede funktions negative form. Elektroden bringes derefter tæt på stålemnet. En elektrisk gnist eroderer materialet væk. Processen er langsom. Den er også ekstremt præcis. EDM kan producere skarpe hjørner, som ingen pindfræser kan opnå. Mange præcisionsforme har både CNC-bearbejdede og EDM-skårne funktioner i det samme værktøj.
3D-printning (Hurtig værktøj)
Til prototypeforme og produktion i meget små mængder er 3D-printning en mulighed. En formindsats printes direkte fra harpiks eller metalpulver. Leveringstiden er dage i stedet for uger. Prisen er en brøkdel af bearbejdet stål. Ulempen er holdbarhed. En printet form kan holde 100 til 1,000 skud, før slid eller varmenedbrydning ødelægger den. Vi bruger denne metode til designvalidering, ikke til masseproduktion.
Sådan vælger du mellem simple og præcisionsforme
"Så skal jeg vælge en simpel eller en præcisionsform? Hvilken er den rigtige for mig?" Her er et beslutningstræ, der kan hjælpe dig med hurtigt og nemt at vælge den rigtige form til dine behov.
| Spørgsmål 1: Antal nødvendige dele?
├─ < 50,000 → Spørgsmål 2 └─ > 50,000 → Spørgsmål 3
Spørgsmål 2: Tolerancer løsere end ±0.1 mm? ├─ Ja → Simpel form └─ Nej → Spørgsmål 3
Spørgsmål 3: Materialet indeholder glasfiber/kulfiber ELLER kræver høje temperaturer? ├─ Ja → Præcisionsformfremstilling └─ Nej → Spørgsmål 4
Spørgsmål 4: Er delen reguleret (medicinsk/luftfart/bilsikkerhed)? ├─ Ja → Præcisionsform kræves └─ Nej → Spørgsmål 5
Spørgsmål 5: Værktøjsbudget under $10,000? ├─ Ja → Simpel form (kun praktisk mulighed) └─ Nej → Præcisionsfremstilling af forme (bedre langsigtet værdi) |
Kontakt NOBLE for den bedste præcisionsfremstilling af forme
NOBLE specialiserer sig i CNC-bearbejdning og fremstilling af sprøjtestøbeforme . Vi har udført dette arbejde i årevis. Prototypeproduktion. Produktionsvolumen. Enkle forme. Præcisionsforme. Vi håndterer det hele.
Vores behandlingskapaciteter
Dette afsnit er vigtigt, fordi artiklen netop forklarede simple versus præcisionsforme. Vi bygger faktisk begge dele. Sådan gør du.
CNC-bearbejdningsfunktioner
Vores maskinpark bruger en række forskellige maskiner. Treaksede bearbejdningscentre til grundlæggende kavitetsarbejde. Fireaksede og femaksede maskiner til komplekse geometrier og underskæringer. Hårdfræsning til værktøjsstål i hærdet tilstand. Disse maskiner er rygraden i vores præcisionsformfremstillingsproces.
Materialer, vi bearbejder, omfatter aluminium til prototypeforme, hærdede værktøjsstålkvaliteter som H13, S7 og D2 til præcisionsforme i produktionen, rustfrit stål til korrosionsbestandigt værktøj og tekniske plasttyper til specielle anvendelser.
De opnåelige tolerancer er snævre. Vi holder ±0.005 mm (±5 mikron) på kritiske formkomponenter. Det er det niveau, der kræves til præcisionsfremstilling af forme. Enkle forme får bredere tolerancer. Vi justerer processen for at matche kravet.
Sekundære tjenester omfatter overfladebehandling, polering til SPI-kvaliteter og EDM til skarpe indvendige hjørner, som fræsere ikke kan nå. Hvert trin understøtter vores arbejdsgang inden for sprøjtestøbefremstilling.
Sprøjtestøbningsevner
Producerede formtyper: Enkle forme til prototyping og små serier. Præcisionsforme til storproduktion. Broforme til mellemrummet mellem dem.
Formmaterialer: Aluminium til værktøj i lav volumen. Forhærdet stål til broforme i mellemstor volumen. Hærdet værktøjsstål med belægninger til præcisionsforme i produktionen, der kører millioner af skud. Ethvert sprøjtestøbeprojekt får det rigtige materiale til opgaven.
Forarbejdede delmaterialer: Standardharpikser som PP, ABS og PE til generelle dele. Tekniske harpikser, herunder PC, nylon, PEEK og glasfyldte kvaliteter til krævende applikationer. Medicinske materialer til udstyr og implantater.
Hvorfor vælge NOBLE til præcisionsfremstilling af forme
Artiklen forklarede teorien. Her er den praktiske forskel. Vores præcisionsfremstillingsproces adskiller sig fra standardværksteder.
Vi bygger både simple og præcisionsforme. Vi matcher formen til det reelle behov, ikke en universalløsning. En prototype får en simpel aluminiumsform. En medicinsk del med million skud får præcisionsværktøj i hærdet stål gennem dedikeret fremstilling af præcisionsforme. Kunden sparer penge under alle omstændigheder.
Certificeret til medicinske og højpålidelige dele. ISO 13485:2016 til medicinsk udstyr. ISO 9001:2015 til kvalitetsstyring. Disse certificeringer er vigtige for regulerede industrier. Kunder bringer os dele, der anvendes i patienter eller fly. Vi leverer den dokumentation og sporbarhed, som disse anvendelser kræver. Vores sprøjtestøbefremstillingsprocesser er fuldt dokumenterede.
Intern CNC-bearbejdning og sprøjtestøbning. Vi outsourcer ikke. CNC-bearbejdning og sprøjtestøbning foregår under ét tag. Leveringstiderne forkortes. Ansvarligheden sker fra én leverandør. Når noget skal fejlfindes, går ingeniøren hen til maskinen. Ingen telefonisk kontakt. Ingen fingerpegning. Denne integration er afgørende for præcisionsfremstilling af forme.
Transparent DFM-feedback. Før vi skærer i stål, gennemgår vi emnets design. Vi fortæller kunderne, om emnet kan laves bedre eller billigere. Nogle gange reducerer en lille ændring formkompleksiteten med halvdelen. Nogle gange kan en funktion ikke formes som tegnet. Vi markerer disse problemer tidligt. Det er ikke almindeligt ved fremstilling af sprøjtestøbe.
Fra prototype til produktion, problemfrit. Et projekt starter ofte med en simpel aluminiumsform til validering i lav volumen. Senere vokser efterspørgslen. Vi bygger derefter en præcisionsform af hærdet stål gennem præcisionsformfremstilling til produktion i høj volumen. Det samme team. Det samme kvalitetssystem. Den samme kontaktperson. Ingen overgangsproblemer.
Ofte stillede spørgsmål
Hvad er forskellen på en simpel form og en præcisionsform?
En simpel form bruger blødere materialer som aluminium, har løsere tolerancer (±0.1 mm til ±0.5 mm) og holder til 100 til 50,000 skud. En præcisionsform bruger hærdet værktøjsstål, har snævre tolerancer (±0.01 mm til ±0.001 mm) og holder til 500,000 til over 10 millioner skud.
Hvornår skal jeg bruge en simpel form?
Brug en simpel form til produktionsserier under 50,000 dele, når tolerancer på ±0.1 mm eller løsere er acceptable, og til standardplast som ABS eller PP uden glasfyldstoffer.
Hvornår skal jeg bruge en præcisionsform?
Brug en præcisionsform til volumener over 100,000 dele, tolerancer på under ±0.05 mm, vanskelige materialer som glasfyldt nylon eller PEEK, og til regulerede industrier som medicin eller luftfart.
Kan en simpel form lave komplekse dele?
Ja. Geometri alene tvinger ikke en præcisionsform frem; en simpel aluminiumsform kan producere komplekse former, hvis volumenet er lavt, og tolerancerne er løse.
Hvad er den billigste måde at lave en form på?
D-printede harpiksforme koster et par hundrede dollars og fungerer til 100 til 200 skud, hvilket gør dem til den billigste løsning til prototypevalidering.
Is 3D udskrivning god til fremstilling af forme?
For prototypeforme, ja – hurtigt og billigt. For produktionsforme, nej – trykte forme slides op inden for hundredvis af skud og kan ikke konkurrere med maskinbearbejdede stålværktøjer.







