
Produktionen er under forandring. Folk i branchen mærker det. Nye metoder dukker hele tiden op. Gamle metoder bliver hele tiden bedre. Spørgsmålet, som mange butiksejere stiller, er simpelt. Er lasersvejsning klar til at tage over? Eller er traditionel lysbuesvejsning stadig den førende?
Her er problemet, folk bliver ved med at støde på. At vælge den forkerte proces ødelægger profitmarginerne. Omarbejdning hober sig op. Hastigheder forbliver lave. Forvrængning ødelægger dele. En svejsning, der ser fin ud i starten, kan svigte senere. Eller det tager dobbelt så lang tid, som det burde. Eller det forvrænger samlingen ud over tolerance.
Denne guide gennemgår syv kritiske forskelle. Målet er enkelt. Hjælp folk med at vælge den rigtige teknologi til deres specifikke job. Ingen marketinghype. Ingen generelle påstande om, at én metode altid vinder. Bare en praktisk sammenligning baseret på, hvad der betyder noget i værkstedet.
Hurtigt svar: "Snydelappen" (udvalgt uddragsmål)
Folk ønsker hurtige svar. Butikker har brug for hurtige beslutninger. Her er den kortest mulige oversigt.
Vælg lasersvejsning, når jobbet kræver høj hastighed. Hastigheder over 50 tommer i minuttet er rutine. Varmeforvrængning skal forblive minimal. Materialerne er tynde. Tænk på batteritapper til elbiler. Tænk på kabinetter til medicinsk udstyr. Tænk på præcisionsmonteringer, hvor vridning ikke er acceptabel.
Vælg traditionel svejsning til reparationsarbejde. Defekt udstyr. Revnede rammer. Reparationer i felten. Samlingen kan være dårlig. Der er huller. Overfladerne er beskidte. Traditionelle metoder håndterer dette rod bedre.
Vælg traditionel svejsning med et stramt budget. En grundlæggende MIG- eller elektrodeopsætning koster under fem tusind dollars. Et lasersvejsesystem koster mange gange mere. Værksteder med begrænset kapital kan ikke retfærdiggøre laserinvesteringen.
Vælg traditionel svejsning, når bærbarhed er vigtig. En person kan bære en elektrodesvejser op ad en stige eller ud i marken. Laserudstyr er tungt og følsomt. Ikke en mulighed for fjernreparationer.
Snydelappen er enkel. Laseren har fokus på hastighed og præcision. Traditionel udstyr har fokus på omkostninger og alsidighed. Der findes ikke et enkelt svar, der passer til alle opgaver.
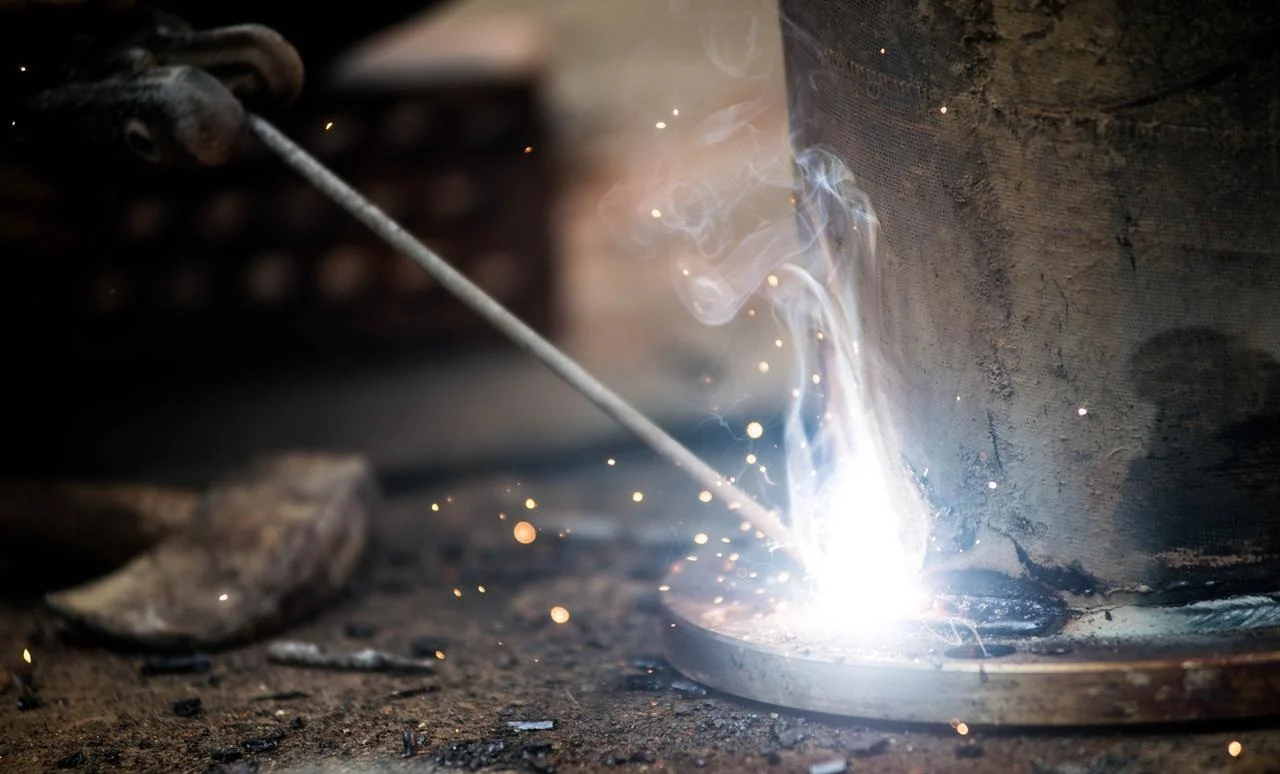
Kerneforskellen: Hvordan de genererer varme
Den virkelige forskel handler ikke om hastighed eller omkostninger. Det starter med spørgsmålet om, hvor varmen kommer fra. Hvor koncentreret den er. Hvad gør det ved metallet?
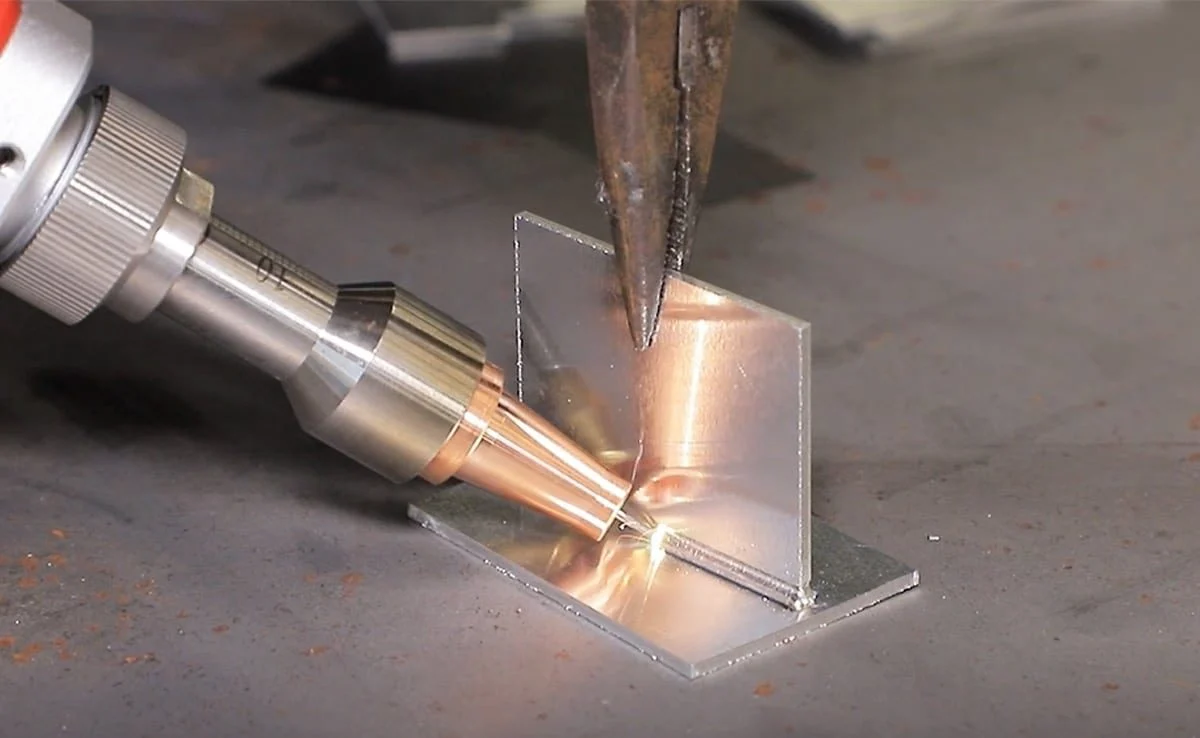
Lasersvejsning bruger fotoner.
Højenergilys. Strålen fokuserer ned til en lille plet. Vi taler om 0.2 millimeter eller mindre. Al den energi er pakket ind i et meget lille område. Energitætheden går gennem loftet.
Dette skaber det, som folk kalder et nøglehul. Laseren fordamper metal øjeblikkeligt. Et smalt, dybt hulrum dannes. Strålen bevæger sig ind i dette hulrum. Nøglehullets vægge smelter og sammensmelter, når strålen bevæger sig fremad. Dyb penetration fra en meget smal varmekilde. Det er laserens fordel.
Traditionel svejsning bruger en elektrisk lysbue eller en flamme.
Energitætheden er meget lavere. Varmen spredes. Buediameteren kan være 2 til 10 millimeter. Det er ti til halvtreds gange bredere end en laserplette.
Der dannes ikke noget nøglehul her. I stedet arbejder folk med en smeltet pyt. Lysbuen smelter overfladen. Pytten vokser. Mere varme strømmer ind i det omgivende basismetal. Den ekstra varme er problemet. Det forårsager forvrængning. Det udvider den varmepåvirkede zone. Det ændrer materialeegenskaberne.
Tænk på den visuelle forskel. En laserstråle er som en nål. En bue er som en pensel. Den ene koncentrerer alt i et enkelt punkt. Den anden spreder energien over et større område. Begge kan sammenføje metal. De gør det meget forskelligt.
Butikker, der vælger mellem dem, skal først forstå dette. Varmekilden bestemmer alt andet. Hastighed. Forvrængning. Indtrængningsdybde. Udstyrsomkostninger. Alt afhænger af, hvordan varmen leveres.
Direkte sammenligning (de 7 nøglefaktorer)
Folk har brug for at se tallene. Her er hvordan disse 7 metoder klarer sig på tværs af de faktorer, der rent faktisk betyder noget i butikken.
1. Hastighed og gennemløb (laservindere)
Lasersvejsning foregår hurtigt. Typiske hastigheder varierer fra 50 til 200 tommer i minuttet. Det er ikke en tastefejl. To hundrede IPM er muligt på tynde materialer med korrekt fiksering.
Traditionel MIG-svejsning kører meget langsommere. 25 til 76 cm i minuttet er et realistisk område. En dygtig operatør kan svejse højere på simple samlinger, men mellemrummet forbliver stort.
Konklusionen er tydelig. En laser er fem til ti gange hurtigere til produktion i store serier. Værker, der kører tusindvis af identiske dele, oplever dramatiske tidsbesparelser.
2. Varmetilførsel og forvrængning (laservindere)
Lasersvejsning tilfører varme til et meget lille punkt. Den varmepåvirkede zone, eller HAZ, forbliver lille. Folk måler det i tiendedele af en millimeter. Det omgivende metal bliver næsten ikke varmt. Vridning er ikke et stort problem.
Traditionel svejsning spreder varme over et bredt område. Den varme, der kan strække sig mange millimeter ud fra svejsningen. På tynde plader forårsager varmen vridning. Dele vrider sig. Flanger krøller sig. Samlinger passer ikke længere.
Konklusionen er ligetil. Laser er den bedste løsning til tyndt metal, alt under tre millimeter. Traditionelle metoder kæmper med forvrængning ved disse tykkelser.
3. Ledtilpasning og mellemrumstolerance (traditionelle sejre)
Lasersvejsning kræver præcision. Mellemrummet mellem delene skal være under 0.1 millimeter. Enhver større afstand, og strålen blæser igennem eller smelter ikke sammen. Delene skal skæres præcist. Beslag skal holde dem tæt.
Traditionel svejsning håndterer virkelige forhold bedre. En MIG- eller TIG-brænder kan bygge bro over mellemrum på en til tre millimeter. Operatøren tilføjer tilsatsmateriale. Lysbuen udfylder hulrummet. Det er derfor, folk stadig bruger elektrodesvejsere til reparationsarbejde. Delene er aldrig perfekte.
Konklusionen er klar. Traditionelle sejre ved snavset, dårligt monteret eller reparationsarbejde i marken. Laser kræver et rent, præcist og kontrolleret miljø.
4. Udstyrsomkostninger (traditionelle sejre)
Traditionel svejsning er billig at komme i gang med. En grundlæggende MIG- eller elektrodesvejsning koster mellem tusind og tyve tusind dollars. Sikkerhedsudstyr er minimalt. Svejsehjelm. Handsker. Læderjakke. Ventilation. Et lille værksted kan komme i gang for prisen af en brugt bil.
Lasersvejsning er en anden økonomisk kategori. Basissystemer starter omkring hundrede tusind dollars. Industrielle produktionssystemer koster meget dyrere. Mange overstiger en million dollars. Sikkerhedsindkapslinger er obligatoriske. Laserstråler kan blinde folk øjeblikkeligt. Reflekterende materialer kan sende stråler rikochetterende rundt i et rum. Alene indkapslingen øger omkostningerne.
Konklusionen er enkel. Laser kræver en høj volumen for at generere et investeringsafkast. Et værksted, der kører med fem dele om ugen, kan ikke retfærdiggøre udgiften. Et værksted, der kører med fem tusinde dele om ugen, regner anderledes ud.
5. Materialekompatibilitet (Udligning/Uafgjort)
Denne er en ulempe. Hver metode har forskellige styrker.
Lasersvejsning håndterer reflekterende metaller godt. Kobber, messing, aluminium. Disse materialer kaster lysbueenergi rundt. Lasersvejsning absorberer energi forskelligt. Laser kan også forbinde forskellige metaller. Stål til aluminium. Stål til kobber. Traditionelle metoder har problemer med disse kombinationer på grund af forskellige smeltepunkter og sprøde intermetalliske lag.
Traditionel svejsning udmærker sig ved stål og rustfrit stål. Kulstofstål, legeret stål, rustfrit stål. Processerne er veludviklede. Tilsatsmetaller er bredt tilgængelige. Procedurerne er veldokumenterede. Problemet er med reflekterende metaller som kobber og messing. Lysbuen har tendens til at vandre. Varmetilførslen er svær at kontrollere. Svejsekvaliteten lider.
Konklusionen afhænger af anvendelsen. Et værksted, der primært svejser stål, ser ingen fordele med laser. Et værksted, der svejser kobbersamleskinner eller aluminiumsbatteribakker, ser en klar fordel med laser.
6. Operatørfærdighedsniveau (Laser er nemmere at betjene, sværere at sætte op)
Lasersvejsning opdeler færdigheder i to kategorier.
Betjening af laseren kræver lav manuel færdighed. Operatøren ilægger dele. Trykker på en knap. Overvåger maskinen. Strålen følger en programmeret bane. Hånd-øje-koordination er ikke påkrævet.
Opsætning af laseren kræver høj ingeniørmæssig kunnen. Strålejustering. Fokusposition. Svejseparametre. Fiksturdesign. Dette arbejde foregår offline. Det kræver træning og erfaring.
Traditionel svejsning vender modellen. Manuel færdighed er høj. Operatøren holder øje med vandpytten. Bevæger brænderen manuelt. Justerer hastighed og vinkel i realtid. Dette tager år at mestre. Opsætningsfærdighederne er lave. Tænd for gassen. Indstil strømstyrken. Start svejsningen.
Konklusionen handler om, hvem der udfører arbejdet. Laser flytter færdigheden fra operatøren til ingeniøren. Traditionelt set holder færdigheden i hænderne på svejseren.
7. Automatiseringspotentiale (Lasergevinster)
Lasersvejsning integreres nemt med robotteknologi. Strålen bevæger sig gennem fiberoptiske kabler. Ingen tunge brænderkabler at slæbe rundt på. Galvo-scannere muliggør ekstremt hurtig strålepositionering. Hundredvis af svejsninger i minuttet på små dele.
Traditionel svejsning kan også automatiseres. Robotiske MIG-celler findes. Men udstyret er mere omfangsrigt. Brænderspidser slides og kræver hyppige udskiftninger. Trådfremføringen kan sætte sig fast. Hastighederne er lavere.
Konklusionen er, at laserteknologi favoriserer automatiseret produktion i store mængder. Traditionelle robotceller fungerer, men kan ikke matche laserhastigheden eller levetiden for forbrugsvarer. For automatisering af små mængder eller blandede produkter er forskellen mindre dramatisk.
Omkostningsfordeling: ROI-beregning
Folk skal se tallene, før de træffer en beslutning om kapitaludstyr. Sådan fungerer matematikken.
Startinvestering
En traditionel svejseopsætning koster mellem tusind og tyve tusind dollars. Det koster en MIG- eller TIG-maskine af høj kvalitet, grundlæggende sikkerhedsudstyr og nogle forbrugsvarer. Mange værksteder starter med dette.
Et lasersvejsesystem koster mellem hundrede tusinde og over en million dollars. Sikkerhedsindkapslinger er en betydelig udgift. Strålen kan blinde nogen øjeblikkeligt. Reflekterende materialer kan få strålen til at rikochettere. Indkapslingen er ikke valgfri.
Forbrugsstoffer
Lasersystemer forbruger meget strøm. Linser skal udskiftes regelmæssigt. Beskyttelsesgas er ofte påkrævet. Ingen svejsetråd i de fleste tilfælde. Ingen kontaktdyser, der slides op.
Traditionel svejsning bruger kontinuerligt svejsetråd. Beskyttelsesgassen strømmer konstant. Kontaktdyser slides efter et par timers lysbuetid. Dyserne får sprøjt. Dysegel hjælper, men øger omkostningerne. Omkostningerne pr. forbrugsstof stiger ved store mængder.
Eksempel fra den virkelige verden
Overvej at svejse ti tusind batterisamleskinner. Disse er tynde kobber- eller aluminiumsdele til elbilbatteripakker.
Et lasersvejsesystem fuldfører arbejdet på cirka en time. Strålen bevæger sig hurtigt. Ingen svejsetråd nødvendig. Ingen rengøring efter svejsning.
En traditionel MIG- eller TIG-opsætning tager cirka otte timer. Svejsemaskinen bevæger sig langsommere. Der forbruges svejsetråd. Sprøjt skal rengøres. Spidserne slides op og skal udskiftes undervejs.
Alene forskellen på arbejdskraft er dramatisk. Værker, der kører med store mængder, oplever et hurtigt investeringsafkast. Værker, der kører med små partier, får aldrig laserpræmien tilbage.
Vælg lasersvejsning når:
Folk har brug for hastighed og præcision. Delene er komponenter til elbilers batterier. Samleskinner. Terminal-til-tab-forbindelser. Disse er applikationer med høj volumen og høj pålidelighed.
Hermetisk forsegling er vigtig. Medicinsk udstyr. Sensorer. Implanterbar elektronik. Enhver lækage er en fiasko. Lasersvejsning giver ensartede, forseglede samlinger.
Delene er lavet af tyndt metal under tre millimeter. Forvrængning er ikke acceptabelt. Traditionelle metoder forvrænger disse dele.
Kosmetisk finish er et krav. Ingen sprøjt. Ingen rengøring efter svejsning. Svejsningen ser ren ud lige efter svejsningen.
Produktionsvolumen er høj. Tusindvis af identiske dele om dagen. Kapitalomkostningerne fordeles på mange enheder.
Samlingen er tæt. Delene kommer fra CNC-bearbejdning eller præcisionsprægning. Mellemrummene forbliver under 0.1 millimeter.
Vælg traditionel svejsning (MIG/TIG/elektrode) når:
Folk udfører reparationsarbejde. Tungt udstyr. Landbrugsmaskiner. Gravemaskiner. Delene er beskidte. Monteringen er dårlig. En laser kan ikke håndtere disse forhold.
Delene har en dårlig pasform. Mellemrummene overstiger 0.5 millimeter. Overfladerne er rustne eller snavsede. Traditionelle metoder bygger bro over disse mellemrum.
Tykke plader skal svejses. Over tolv millimeter eller en halv tomme i en enkelt arbejdsgang. Laserpenetration er begrænset uden ekstremt høj effekt.
Arbejdet foregår udendørs eller i blæsende forhold. Beskyttelsesgas blæser væk. Elektrodesvejsning eller rørsvejsning med fluxkerne fungerer fint i blæst.
Budgettet er begrænset. Under tyve tusind dollars til udstyr. En laser er ikke en mulighed.
Feltsvejsning er påkrævet. Rørledninger. Byggepladser. Skibsreparation. En person bærer en elektrodesvejser til jobbet. Laserudstyr forbliver på fabrikken.
Når begge processer kan fungere
Nogle applikationer fungerer med begge metoder. Folk vælger baseret på specifikke prioriteter.
Bilkarosseri i hvidt. Traditionel punktsvejsning håndterer strukturelle samlinger. Laserlodning skaber rene tagsamlinger. Begge dele hører hjemme i det samme køretøj.
Pladefremstilling fra to til fem millimeter stål. Laser giver hastighed og automatisering til store serier. MIG giver fleksibilitet og lavere kapitalomkostninger for værksteder.
Rustfri stålrør. TIG-svejsning skaber hygiejniske svejsninger i fødevarekvalitet med kontrolleret varmetilførsel. Lasersvejsning kører med høj hastighed på rørmøller for kontinuerlig produktion.
Intet enkelt svar passer til alle opgaver. Værksteder skal forstå deres mængder, materialer og kvalitetskrav. Så bliver valget klart.

Om NOBLE – Din partner inden for præcisionsproduktion
Hvem vi er
NOBLE er en ISO-certificeret CNC-bearbejdningsfabrik. Kunder kommer til os for højpræcisionsbearbejdning og avancerede sammenføjningsteknologier. Kerneforretningen har altid været subtraktiv fremstilling. CNC-fræsning, drejning og slibning. Men vi har tilføjet lasersvejsningsmuligheder. Målet er ægte end-to-end-fremstilling for kunderne. Ingen outsourcing. Ingen forsendelse af dele til et separat værksted. Én facilitet håndterer hele arbejdsgangen.
Vores kerneegenskaber
Vi bygger bro mellem traditionel fremstilling og moderne laserpræcision. To verdener. Én butik.
CNC-bearbejdning er fundamentet. Fræsning, drejning, femakset arbejde og gnistgnist til komplekse metal- og plastkomponenter. Snævre tolerancer. Komplekse geometrier. Den sædvanlige NOBLE-standard.
Lasersvejsning håndterer præcisions- og nøglehulssvejsning. Tyndmetalsvejsning. Hermetiske tætninger. Samlinger med lav deformation. Job, hvor traditionel MIG- eller TIG-svejsning ville forårsage vridning eller for høj varmetilførsel.
Traditionel svejsning forbliver i værktøjskassen. TIG og MIG til tykkere sektioner. Til reparationsarbejde. Til applikationer, hvor samlingerne ikke er perfekt. Ikke alle job kræver en laser. Vi kender forskellen.
Vores certificeringer (tillid og kvalitet)
Vi opererer under strenge kvalitetsstyringssystemer. De brancher, vi betjener, kræver det. Medicinsk udstyr. Luftfart. Bilindustrien. Industriudstyr.
ISO 9001:2015 er et omfattende kvalitetsstyringssystem. Det dækker vores CNC-bearbejdnings- og svejseprocesser. Konsistent kvalitet. Repeterbarhed. Sporbarhed. Industrielle kunder forventer dette udgangspunkt.
ISO 13485:2016 er guldstandarden for fremstilling af medicinsk udstyr. Ikke alle værksteder har denne certificering. Det har vi. Den demonstrerer vores evne til at levere præcisionskomponenter og svejsede samlinger til kirurgiske værktøjer, implantater og diagnostisk udstyr. Regulerede projekter kræver dette niveau af dokumentation. Vi leverer den.
Hvorfor samarbejde med os?
One-stop-shop er ikke et marketingfrase. Kunderne bearbejder delene på vores CNC'er. Derefter svejser vi dem internt. Ingen forsendelse til en separat svejser. Ingen logistikforsinkelser. Ingen problemer med kvalitetsoverdragelse.
Procesekspertise er vigtig. Vi ved, hvornår vi skal anbefale lasersvejsning. Høj hastighed. Zone med lav varmepåvirkning. Vi ved, hvornår vi skal anbefale TIG-svejsning. Tykkere sektioner. Spaltetolerance. Vi presser ikke på for én teknologi. Vi valgte den rigtige til trykket.
Kvalitet kommer først. Hver svejsning dokumenteres. Hver bearbejdet funktion spores. Vores ISO-systemer kræver det. Kunderne modtager de papirer, de har brug for til deres egne revisioner og regulatoriske indsendelser. Ingen jagt på certifikater. Ingen manglende batchregistreringer. Systemet fungerer.
Ofte stillede spørgsmål
Kan lasersvejsning erstatte MIG fuldstændigt?
Nej. Ikke til tykke reparationsarbejder. Laser er fremragende til tynde materialer, høj hastighed og lav forvrængning. Men en person, der forsøger at reparere en revnet gravemaskinearm eller en tyk stålplade, vil stadig bruge en MIG- eller elektrodesvejser. De to metoder tjener forskellige formål. Den ene udelukker ikke den anden.
Er lasersvejsning svært at lære?
Det afhænger af, hvad folk mener med at lære. Det er ligetil at køre maskinen, når den først er sat op. Isæt dele. Tryk på en knap. Overvåg cyklussen. Den del er nem.
Programmering af systemet er vanskeligere. Strålejustering. Fokusposition. Udvikling af svejseparametre. Fiksturdesign. Dette arbejde kræver træning og erfaring. Værksteder har brug for en ingeniør eller en dygtig tekniker til at håndtere opsætningen. Operatøren på gulvet behøver ikke mange års svejseerfaring.
Kræver lasersvejsning beskyttelsesgas?
Ja, i de fleste tilfælde. Argon eller helium er typisk. Gassen forhindrer plasmainterferens. Uden den kan laserstrålen spredes. Svejsekvaliteten lider. Nogle applikationer med meget lavt strømforbrug eller pulserende svejsning kører uden gas, men det er nichetilfælde. Det meste produktionssvejsning bruger beskyttelsesgas, ligesom MIG og TIG.
Hvad er det tykkeste metal, man kan svejse med en laser?
Højtydende fiberlasere kan svejse op til en tomme, eller omkring femogtyve millimeter, i stål. Udstyret findes. Svejsningerne er mulige.
Men her er hage. Traditionelle metoder er meget billigere til den tykkelse. En laser, der er kraftig nok til at svejse en 2,5 cm plade, koster en formue. Energiforbruget er højt. Investeringsafkastet er lavt. Folk, der regelmæssigt svejser tykt materiale, bør holde sig til MIG-, TIG- eller pulversvejsning. Laser giver kun mening til tykke sektioner i meget specifikke, værdifulde applikationer, hvor andre begrænsninger udelukker traditionelle metoder.







