
Hvad er CNC Gskorpe?
CNC-slibning er en præcisionsbearbejdningsmetode inden for CNC. Den styrer præcist slibemaskinens bevægelse og drift via et forprogrammeret computersystem og bruges primært til højpræcisionsoverfladebearbejdning af emner.
CNC-slibning er velegnet til bearbejdning af forskellige hårde materialer, såsom hærdet stål, hårdmetal og keramik osv., og kan opnå bearbejdning af komplekse former, såsom gevind, tandhjul og formhulrum.
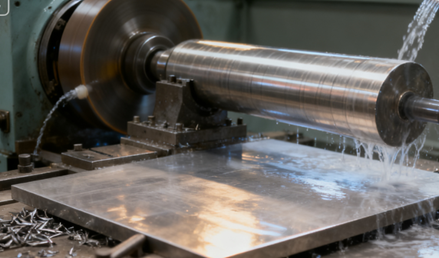
HHvordan virker CNC-slibning?
Programprogrammering
Ingeniører skal programmere ved hjælp af specialiseret computerstøttet produktionssoftware baseret på emnets tegninger og tekniske specifikationer.
Programmet indeholder alle de vigtigste oplysninger under slibeprocessen, såsom slibeskivens bevægelsesbane i forhold til emnet, spindelens rotationshastighed, tilspændingshastigheden, skæredybden og tidspunktet for aktivering og deaktivering af kølemidlet.
Det skrevne program kaldes typisk G-kode, som derefter indtastes i CNC-slibemaskinens styresystem via datatransmissionsgrænsefladen eller netværket, hvilket giver præcise instruktioner til hele bearbejdningsproceduren.
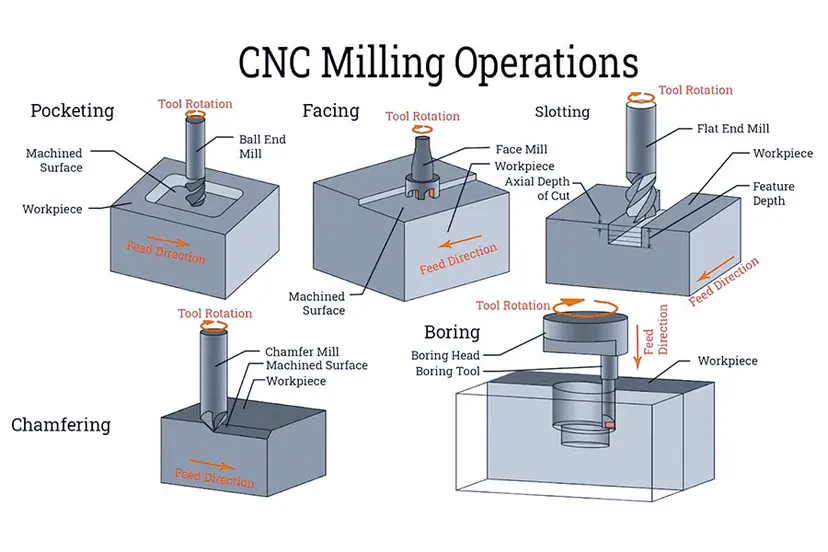
Emnefastspænding
Før programmet kører, skal emnet monteres sikkert på maskinens arbejdsbord. Præcisionsfastgørelser såsom skruestik eller specialfremstillede skabeloner anvendes typisk for at sikre nøjagtig positionering.
Derefter udføres den kritiske værktøjsindstillingsoperation. Operatøren bruger en dedikeret sonde eller et dedikeret værktøj til at bestemme den præcise relative position mellem slibeskiven og emnets referencepunkt og indstiller disse positionsdata som maskinens koordinatsystems origo.
Slibning
Når forberedelserne er færdige, starter operatøren bearbejdningsprogrammet på CNC-systemet. Maskinværktøjets styreenhed fortolker derefter G-kodeinstruktionerne linje for linje og styrer præcist flere bevægelsesakser via servodrevet. Disse omfatter typisk de lineære X-, Y- og Z-akser, lejlighedsvis suppleret af roterende akser.
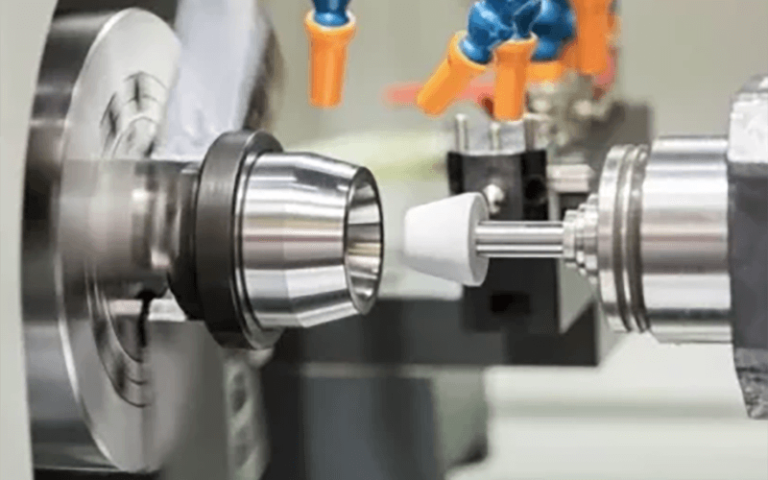
Slibeskiven roterer med høj hastighed langs en foruddefineret bane for at slibe emnets overflade, mens arbejdsbordet bevæger emnet med præcis positionering og fremføring. Hele processen, inklusive afretning af skiven og sprøjtning af kølevæske, kører fuldautomatisk uden manuel indgriben.
Eftersyn i gang
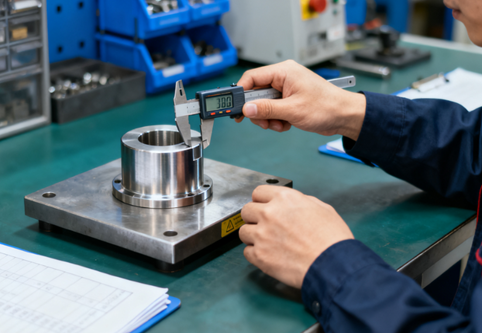
På avancerede CNC-slibecentre er online målesystemer som f.eks. sonder eller lasermålere typisk integreret. Under bearbejdning eller ved bearbejdningsintervaller udfører disse måleinstrumenter automatisk realtidsinspektioner af emnets kritiske dimensioner.
Hvis der er en lille afvigelse mellem testresultatet og den teoretiske værdi, vil styresystemet straks automatisk beregne og udstede en kompensationsinstruktion baseret på afvigelsesværdien, finjustere slibeskivens tilspændingshastighed og derved korrigere denne fejl i de efterfølgende bearbejdningstrin.
Aflæsning af dele
Når programmet har udført alle instruktionerne, stopper maskinværktøjets spindel og kølevæske automatisk. Arbejdsbænken flyttes normalt til en position, der er bekvem for betjening, og operatøren fjerner de bearbejdede dele fra fiksturen.
For moderne produktionslinjer udstyret med automatiske på- og aflæsningssystemer udføres processerne for aflæsning og tilførsel af nye materialer også fuldt ud af mekaniske arme eller automatiserede systemer, hvilket opnår en yderst effektiv kontinuerlig produktion. Endelig kan det også være nødvendigt at udføre en slutrengøring og en præcis offline-inspektion af delene for at bekræfte, at de fuldt ud opfylder alle kvalitetskrav.
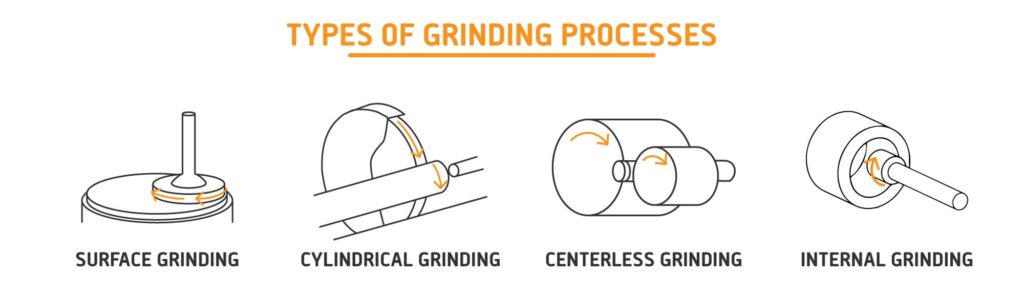
TTyper af CNC-slibningsprocesser
overflade Gslibning
Overfladeslibning anvendes primært til bearbejdning af plane overflader. Emnet er typisk fastgjort til en magnetisk eller mekanisk fastgørelsesanordning monteret på et arbejdsbord, som udfører frem- og tilbagegående eller roterende tværgående bevægelse. Afhængigt af maskintypen kan slibeskivespindlen foretage en lodret fremføringsbevægelse.
Overfladeslibning er yderst velegnet til bearbejdning af præcisionsplaner i plade- og blokdele, idet den er i stand til at opnå ekstremt høj planhed og overfladefinish. Den anvendes i vid udstrækning til præcisionsplanbearbejdning af formplader, friktionsplader og forskellige mekaniske dele.
Cylindrisk slibning
Cylindrisk slibning er en proces, der anvendes til bearbejdning af de ydre overflader af cylindriske eller koniske former. Emnet fastspændes normalt af hoveddokken og pinoldokken og roterer. Slibeskiven roterer med høj hastighed og bevæger sig radialt og aksialt langs emnet for at slibe præcise diametre og former.
Cylindrisk slibning kan effektivt bearbejde aksel- og stiftdele. Den sikrer ikke kun ekstremt høj dimensionsnøjagtighed og rundhed, men sliber også komplekse konturformer, såsom flertrinsaksler og bueoverflader, gennem numeriske interpolationsfunktioner.
Indvendig slibning
I modsætning til rundslibning er indvendig slibning specifikt designet til bearbejdning af cylindriske eller koniske huller i emner. Da slibeskivens diameter skal være mindre end huldiameteren, er dens spindelhastighed normalt meget høj. Slibeskiven er monteret på en slank slibeskivestang, der strækker sig ind i emnets indre og udfører højhastighedsrotation og radial tilførsel, mens emnet eller slibeskiven bevæger sig aksialt frem og tilbage.
Indvendig rundslibning er yderst velegnet til bearbejdning af præcise indvendige huller i dele såsom lejeringe, gearhuller og hydrauliske ventilhuse, hvilket er afgørende for at sikre hullernes rundhed, cylindricitet og positionsnøjagtighed.
Centerløs slibning
Centerløs slibning er en unik slibemetode. Under bearbejdningen positioneres emnet ikke af et center eller en spændepatron, men understøttes frit mellem en støtteplade og et styrehjul. Styrehjulet er ansvarligt for at drive emnet til at rotere og kontrollere dets tilspændingshastighed, mens slibeskiven sliber emnets ydre cirkel.
Centerløs slibning er særligt velegnet til masseproduktion af små og simple roterende dele, såsom lejeruller og stifter, da det ikke kræver fastspænding, har ekstremt høj produktionseffektivitet og er nemt at opnå fuldautomatiseret kontinuerlig produktion.
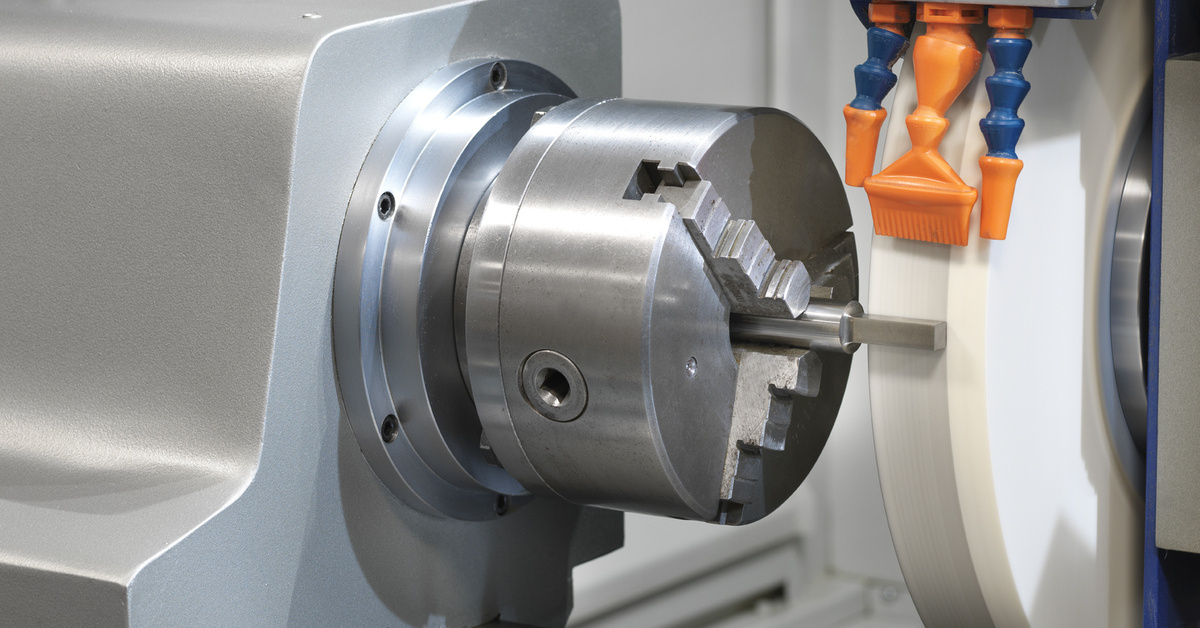
Materialer, der kan bruges til CNC-slibning
Aluminium
- Fordele: Aluminium er blødt og let bearbejdeligt, men slibning er påkrævet, når der kræves ekstremt høj planhed, parallelitet eller ultraglatte overflader.
- Ulemper: Det tilstopper slibeskiver ekstremt let; der skal anvendes specialiserede slibeskiver og godt smørende kølemidler.
Rustfrit stål
- Fordele: Martensitisk rustfrit stål, efter hærdning af slidstærkt austenitisk rustfrit stål, opnår ofte høj præcision og korrosionsbestandige overflader gennem slibning.
- Ulemper: Stærk tendens til deformationshærdning, forkert slibekraft og termisk kontrol kan påvirke overfladekvaliteten og delens levetid.
Kobber
- Fordele: Kobber, med sin fremragende elektriske og termiske ledningsevne, bruges ofte i elektriske komponenter, køleplader osv.
- Ulemper: Kobbers høje duktilitet kan forårsage, at slibeskiven hurtigt tilstoppes af spåner, hvilket kaldes "adhæsivt slid". Dette vil føre til en øget slibekraft og et fald i emnets overfladekvalitet.
Titanium
- Fordele: Titanlegeringer er kendt for deres enestående styrke-til-vægt-forhold og fremragende biokompatibilitet og korrosionsbestandighed og anvendes i vid udstrækning inden for luftfart og medicinske implantater.
- Ulemper: Titanium har dårlig varmeledningsevne, og slibevarmen kan let koncentreres på emnets overflade, hvilket fører til deformationshærdning, overfladeafbrænding og dannelse af skadelig restspænding.
Akryl
- Fordele: Formålet med akrylslibning er normalt at opnå præcise dimensioner og glatte, transparente kanter.
- Ulemper: Vanskeligheden ved at slibe akryl ligger i dets lave smeltepunkt. Slibevarmen kan let få det til at smelte og klæbe til slibeskiven, hvilket resulterer i ridser og dugdannelse på overfladen. Akryl kræver en skarp slibeskive, en lille tilspænding og god afkøling for at opnå en transparent effekt.
Glas og sten
- Fordele: Glas kan bruges i optiske komponenter, udstyr til fremstilling af halvledere, laboratoriebeholdere og vinduer osv.
- Ulemper: Som typiske hårde og sprøde materialer er slibeprocessen for glas og sten i bund og grund fjernelse af sprøde brud. Diamantslibeskiver er nødvendige. Præcisionskravet er ekstremt højt.
Kulfiberkompositter
- Fordele: Slibning er en effektiv metode til bearbejdning af kulfibermaterialer, især til blandede materialer, der involverer fibre og harpikser, hvilket kan undgå grater og delaminering forårsaget af konventionel skæring.
- Ulemper: Udfordringen ved CNC-slibning af kulfiber ligger i materialets anisotropi og ujævne hårdhed, som er tilbøjeligt til defekter såsom rivning og tråddannelse. Ekstremt skarpe slibekorn og optimerede parametre er nødvendige for at fjerne materiale, samtidig med at skader på fiber- og matrixstrukturen minimeres.
Fordele ved CNC-slibning
Overlegen præcisionsgentagelse
Hele CNC-slibningsprocessen styres præcist af computerprogrammer, hvilket eliminerer den ustabilitet og de fejl, der er forbundet med manuel betjening. CNC-slibning kan stabilt opnå dimensionstolerancer på mikronniveau, ekstremt høj geometrisk nøjagtighed og ensartet overfladefinish.
Når programmet er verificeret, kan CNC-slibning gentages et ubegrænset antal gange, hvilket sikrer, at hver del i masseproduktion har de samme præcise dimensioner. Dette er afgørende for meget krævende områder som luftfart og bilmotorer.

Fremragende overfladekvalitet
CNC-slibning fokuserer ikke kun på form og størrelse, men kan også opnå fremragende overfladekvalitet. Ved præcist at kontrollere slibeskivens rotationshastighed og tilspændingshastighed og bruge slibeskiver med fin kornstørrelse kan man opnå ekstremt lave overfladeruhedsværdier.
Rimelige slibeparametre og tilstrækkelig køling kan forhindre overfladeforbrændinger, mikrorevner og andre skader på emnet, hvorved delenes overfladeintegritet forbedres, deres slidstyrke, udmattelsesstyrke og korrosionsbestandighed forbedres betydeligt og deres levetid forlænges.
Kompleks formbearbejdning
I modsætning til traditionelle slibemaskiner, der kun kan bearbejde simple planer og cylindriske overflader, kan fleraksede CNC-slibemaskiner generere komplekse relative bevægelser mellem slibeskiven og emnet gennem programmering.
CNC-slibning kan nemt bearbejde komplekse konturkurver, ikke-cirkulære tværsnit, koniske former og forskellige formede overflader, såsom taptænder ved roden af motorturbineblade, præcise formhulrum og komplekse værktøjskantformer, som alle er vanskelige eller umulige at opnå med konventionelle slibemetoder.
Automatisering med høj produktivitet
CNC-slibning integrerer flere bearbejdningstrin på en enkelt maskine, hvilket reducerer omsætnings-, fastspændings- og justeringstiden for emner mellem forskellige værktøjsmaskiner. Den automatiserede proces, herunder automatisk måling, automatisk kompensation, automatisk værktøjsskift osv., reducerer bearbejdningstiden for individuelle produkter betydeligt og afhængigheden af operatørens færdigheder.
Kombinationen af CNC-slibning og et automatisk læsse- og aflæssesystem kan opnå langvarig "ubemandet" produktion, hvilket er særligt velegnet til storskalaproduktion og forbedrer den samlede produktionseffektivitet betydeligt.
Bearbejdning af hårdt materiale
CNC-slibning er den foretrukne, og ofte den eneste effektive, efterbehandlingsmetode til ultrahårde materialer såsom hærdet stål, hårdmetal, keramik og superlegeringer. Hårdheden af disse materialer overstiger typisk kapaciteten hos konventionelle dreje- og fræseværktøjer.
Slibning anvender imidlertid slibekorn med endnu større hårdhed for at opnå effektiv materialefjernelse og i sidste ende producere højpræcisionskomponenter. Denne proces er uundværlig i moderne værktøjsfremstilling, formfremstilling og produktion af avanceret udstyr.
Faktorer der påvirker omkostningerne ved CNC-slibning
Værktøjsomkostninger
Slibeskiver fungerer som de primære 'skæreværktøjer' i CNC-slibeoperationer, og deres omkostninger bør ikke overses. Forskellige materialer kræver skiver med varierende sammensætning; for eksempel kræver bearbejdning af hårdmetal brug af dyre diamantskiver, mens bearbejdning af højtemperaturlegeringer kræver CBN-skiver med specifikke keramiske bindinger.
Slibeskiver kræver periodisk afslibning og udskiftning på grund af sløvhed og slitage. Deres levetid, afslibningshyppighed og enhedspris udgør tilsammen løbende værktøjsforbrugsomkostninger, som er særligt udtalte ved bearbejdning af materialer med høj hårdhed.
Materialeomkostninger
Prisen på emnematerialet udgør den direkte råvareudgift. Endnu vigtigere er det, at materialets 'bearbejdelighed' har en dybtgående indflydelse på de samlede omkostninger.
Vanskeligt bearbejdelige materialer som hårdmetal, keramik og højtemperaturlegeringer fører til accelereret slid på slibeskiver, reduceret slibeeffektivitet, øget strømforbrug og nødvendiggør hyppigere skivebehandling og udskiftning af kølevæske.
Programmering
Før masseproduktionen starter, kræves der procesplanlægning, computerprogrammering og en stor mængde maskinforberedelsesarbejde, herunder installation og kalibrering af værktøjsholdere, installation og præcisionsbehandling af slibeskiver, bearbejdning og inspektion af det første produkt osv. Disse ikke-produktive perioder skal udføres af dygtige ingeniører eller teknikere, og lønomkostningerne er meget høje.
Ved produktion af små partier og flere varianter vil andelen af denne del af forberedelsesomkostningerne i enhedsomkostningerne være meget høj, hvilket direkte påvirker de økonomiske fordele.
Arbejdsomkostninger
CNC-slibemaskiner kræver højt kvalificerede operatører. Lønniveauet for erfarne teknikere er relativt højt, men deres evne til at optimere processer, forudsige og håndtere problemer kan effektivt reducere skrotprocenten, øge udstyrets udnyttelsesgrad og produktionseffektiviteten. I det lange løb er det faktisk nyttigt at kontrollere de samlede omkostninger. Uerfarne operatører kan føre til dyre bearbejdningsfejl.
Kvalitetskrav
Præcisionen og kravene til overfladekvalitet for dele er de vigtigste faktorer, der bestemmer omkostningerne. Når tolerancekravet hæves fra ±0.01 mm til ±0.001 m², og kravet til overfladeruhed øges fra Ra0.8 mikron til Ra0.1 mikron, vil omkostningerne stige eksponentielt.
Ved at bruge mere præcise maskinværktøjer, slibeskiver med finere korn, flere fine slibepasninger og online måle- og kompensationssystemer vil bearbejdningstiden blive betydeligt forlænget, og kravene til miljøstabilitet og driftsfærdigheder vil også være strengere.
Hjælpeomkostninger
Kølevæsken, der anvendes i slibeprocessen, er en kontinuerlig forbrugsomkostning. Derudover kræver håndteringen af kølevæsken, herunder filtrering, rensning, forebyggelse af forringelse og den endelige miljøbeskyttelsesbehandling, specialiseret udstyr og omkostninger.
Metalspåner, der produceres under slibning, sammen med kasserede slibeskiver og kølemiddelblandinger, falder alle under industriaffald. Deres indsamling, klassificering og uskadelige behandling skal også overholde miljøbeskyttelsesbestemmelserne, hvilket medfører tilsvarende omkostninger til affaldsbehandling.
Tips til CNC-slibning
Optimering af procesplanlægning
Før programmering er det vigtigt at foretage en grundig analyse af emnets materialeegenskaber, varmebehandlingsstatus og de endelige præcisionskrav. Baseret på disse oplysninger skal tillægsfordelingen og procesparametrene for grovslibning, semi-finslibning og finslibning rationelt planlægges, og "one-size-fits-all"-behandlingsstrategien undgås. Dette kan effektivt afbalancere effektivitet og nøjagtighed og forhindre deformation og afbrænding.
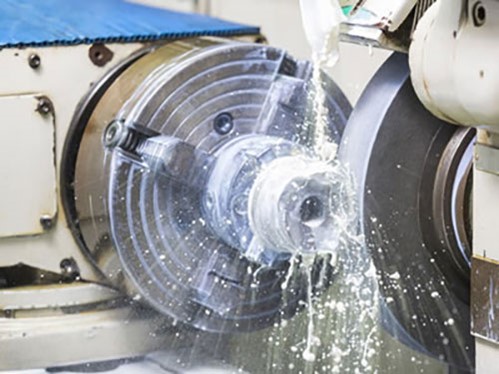
Teknikker til hjulafretning
Slibeskivens tilstand bestemmer direkte slibeeffekten. Slibeskiver skal slibes regelmæssigt og i overensstemmelse med forarbejdningskravene.
Optimering af afslibningsparametre er af afgørende betydning. En skarp og velformet slibeskive kan forbedre slibeeffektiviteten betydeligt, forbedre overfladekvaliteten og reducere slibekraften.
Simulering og verifikation
Før formel bearbejdning, især for komplekse eller værdifulde dele, anbefales det kraftigt at bruge maskinens simuleringssoftware til at simulere og verificere bearbejdningsprogrammet. Dette kan effektivt forhindre alvorlige ulykker såsom kollisioner og overskæring forårsaget af programfejl, hvilket sparer dyre, udgifter og tid til forsøg og fejl.
Implementering af forebyggende vedligeholdelse
CNC-slibemaskiner er præcisionsudstyr og skal nøje følge regelmæssige forebyggende vedligeholdelsesplaner. Dette omfatter rengøring, smøring og præcisionsinspektion af vigtige bevægelige dele såsom føringsskinner, føringsskruer og lejer for at sikre, at maskinværktøjet altid er i den bedste driftstilstand og dermed garantere langsigtet stabilitet af bearbejdningsnøjagtigheden.
Investering i præcisionsværktøj
Stabil fastspænding af emner er fundamentet for præcisionsslibning. Der bør investeres i og anvendes højpræcisionsopspændinger, magnetborde eller specielle skæreværktøjer, og det er nødvendigt at sikre, at de er rene og i god stand.
Hver gang emnet fastspændes, skal emnereferencen omhyggeligt korrigeres. Dette er det første og vigtigste trin for at undgå kumulative fejl og sikre positionsnøjagtighed.
Overvågningskontrol under processen
Udnyt aktivt de online målesystemer, der er monteret på maskinværktøjer, til at udføre realtidsinspektion af kritiske dimensioner under bearbejdningsoperationer eller ved bearbejdningsintervaller. Baseret på måleresultaterne udfører systemet automatisk kompenserende justeringer og etablerer et lukket kredsløbsstyringssystem med 'inspektion-feedback-kompensation'. Dette forbedrer ensartetheden i batchproduktion betydeligt, samtidig med at kassationsraterne reduceres.
Kølevæskestyringssystem
Kølevæsken påvirker ikke kun køle- og smøreevnen, men også slibeskivens levetid og emnets overfladekvalitet. Regelmæssig kontrol af kølevæskekoncentration, pH-niveau og renlighed er påkrævet, med rettidig udskiftning og systemrengøring.
Korrekt kølevæskehåndtering er afgørende for at forhindre termisk skade på emner og opretholde den indre renlighed i maskinværktøjet.
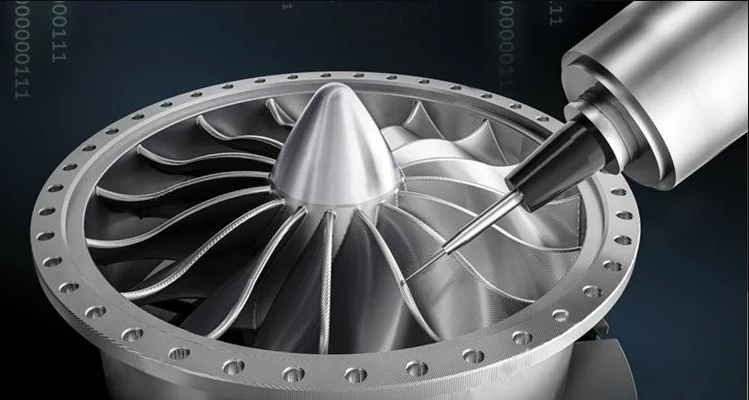
Anvendelsesindustrier inden for CNC-slibning
Luftfart
CNC-slibning anvendes til at bearbejde kritiske motorkomponenter såsom turbinebladstænder, rotorakselaksler og aktuatorcylindre til landingsudstyr på fly. Disse dele er typisk fremstillet af hårde, vanskeligt bearbejdelige højtemperaturlegeringer eller titanlegeringer med ekstremt strenge dimensionstolerancer.
CNC-slibning kan ikke blot præcist garantere dens komplekse konturform, men også opnå en overflade med høj integritet, hvilket sikrer, at delene har fremragende udmattelsesstyrke og lang levetid under ekstremt høje temperaturer og højt tryk.
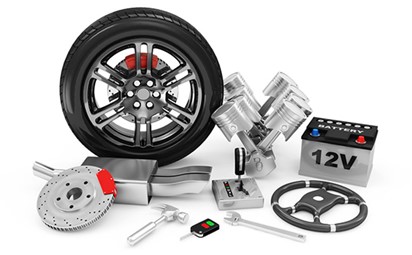
Bil industrien
Fra højtydende motorer til præcisionstransmissionssystemer er anvendelsen af CNC-slibning allestedsnærværende. CNC-slibning er ansvarlig for efterbehandling af motorens krumtapaksler, knastaksler, stempelringe samt gear og drivaksler i gearkasser.
Gennem slibning opnår disse kritiske bevægelige komponenter en dimensionsnøjagtighed på mikrometerniveau og exceptionelt lav overfladeruhed. Dette reducerer friktion, slid og driftsstøj betydeligt, hvilket forbedrer motorens effekttæthed og transmissionseffektivitet. I sidste ende giver dette forbedret brændstoføkonomi, forlænget levetid og forbedret pålidelighed for køretøjet.
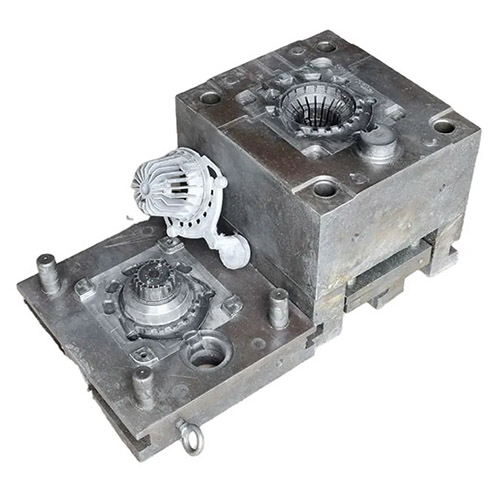
Værktøjs- og formfremstilling
CNC-slibning bruges til at fremstille hulrum og kerner til forskellige præcisionsstemplingsforme, sprøjtestøbeforme og trykstøbeforme.
CNC-slibning, især CNC-formningsslibning, kan effektivt og præcist bearbejde komplekse konturer, fine teksturer og den ekstremt høje overfladefinish i forme. Dette sikrer direkte formens lange levetid samt de præcise dimensioner og det høje udseende af de producerede produkter. Det er et fundamentalt produktionsled i industrier som forbrugerelektronik, husholdningsapparater og bildele.
Præcisionsinstrumenthydraulik
CNC-slibning bruges i vid udstrækning til bearbejdning af ventilkerner og ventilhylstre i hydrauliske servoventiler, spindler og føringsskinner i præcisionsmåleinstrumenter og fordelingsplader i high-end hydrauliske pumper.
Dele i præcisionsinstrumenter kræver normalt tolerancer på mikronniveau og spejllignende overfladekvalitet for at sikre ekstremt lav intern lækage, følsom respons og ultrahøj bevægelsesjævnhed. CNC-slibning er den ultimative bearbejdningsmetode til at opnå disse ydelsesindikatorer.
Fremstilling af værktøjsmaskiner
CNC-slibning kan bruges til finbearbejdning af selve maskinværktøjets grundlæggende kernekomponenter, såsom føringsskinner, spindler og føringsskruernes støttesæder.
Den høje rethed, høje planhed og høje overfladehårdhed, der opnås ved slibning, er grundlaget for at sikre den samlede geometriske nøjagtighed, langsigtede stabilitet og holdbarhed af værktøjsmaskiner. Uden præcise slibeprocesser er det umuligt at fremstille højpræcisionsværktøjsmaskiner.
Ny energiindustri
Inden for energiområdet bruges CNC-slibning til at bearbejde nøglekomponenter såsom gasturbineblade og tætningsflader på atomkraftværkspumper. Inden for det medicinske område bruges det til at fremstille kirurgiske robotter, præcise leddelte arme og implantater såsom kunstige knæ- og hofteled.
Medicinsk industri
Dele inden for det medicinske område bruger typisk specielle biokompatible materialer eller højstyrkematerialer og har strenge krav til overfladerenhed, ikke-beskadigende lag og komplekse biologiske former. CNC-slibning er et pålideligt valg til at opfylde disse strenge standarder.
NOBLE'CNC-slibning Sservice
NOBLE råder over en række avancerede CNC-maskiner og præcist testudstyr. Under ledelse af et dygtigt team af fagfolk opretholder vi kompromisløse kvalitetsstandarder fra start til slut som en ISO 9001-certificeret virksomhed.
NOBLE har været en førende leverandør af præcisionsslibningstjenester til flydele og andre komponenter, der anvendes i en række forskellige industrier. Vi udfører ekstremt specialiserede, små cylindriske slibningsoperationer med diametre fra 0.2 til 20 mm, komplekse former og udformninger samt ekstremt snævre tolerancer og krav til overfladepolering.
Kvalitet er vores højeste prioritet. Vi implementerer strenge test- og kvalitetskontrolforanstaltninger gennem hele fremstillingsprocessen for at sikre, at hver prototype lever op til dine forventninger.
Ofte Stillede Spørgsmål
Hvad er CNC-slibning?
CNC-slibning er en præcisionsbearbejdningsproces, der bruger en computerstyret maskine til at fjerne materiale fra et emne med en højhastighedsslibeskive. Den bruges i vid udstrækning til at opnå snævre tolerancer, fine overfladebehandlinger og komplekse geometrier på hårde eller sarte materialer.
Hvilke materialer kan bearbejdes med CNC-slibning?
CNC-slibning er velegnet til en bred vifte af materialer, herunder:
- Hærdede stål og værktøjsstål
- Rustfrit stål, aluminium og titanlegeringer
- Wolframkarbid og keramik
- Plast og kompositter (til specifikke anvendelser)
Hvad er forskellen mellem CNC-slibning og CNC-fræsning?
Selvom begge er subtraktive bearbejdningsprocesser, bruger CNC-slibning en slibeskive til at fjerne materiale gennem friktion, hvilket gør den ideel til efterbehandling af hårde materialer med høj præcision. CNC-fræsning bruger roterende skæreværktøjer til at fjerne materiale, hvilket er bedre egnet til hurtigere materialefjernelse og blødere materialer.
Hvad er de almindelige typer CNC-slibningsprocesser?
Almindelige typer inkluderer:
- overflade slibning til plane overflader
- Cylindrisk slibning til udvendige/indvendige runde former
- Centerløs slibning til cylindriske dele uden fastgørelsescentre
- Værktøj og skærer slibning til slibning af skæreværktøjer
- Krybefodring slibning til dybe snit i én arbejdsgang
Hvad er de vigtigste komponenter i en CNC-slibemaskine?
En typisk CNC-slibemaskine består af flere kritiske komponenter: maskinlejet for stabilitet, en højpræcisionsspindel, der roterer slibeskiven, aksedrev (som lineære motorer eller kugleskruer) til bevægelseskontrol, en CNC-controller som hjernen, et kølesystem til at styre varme og fjerne snavs, og ofte en automatisk hjulafretningsenhed for at bevare hjulets form og skarphed.






