
Hvad er poleringsprocessen i CNC-bearbejdning?
Poleringsprocessen i CNC-bearbejdning er en afsluttende bearbejdningsmetode til overfladen af emner, der har til formål at fjerne mikroskopiske ujævnheder i overfladen gennem mekaniske, kemiske eller elektrokemiske midler for at forbedre overfladefinishen, glansen eller opnå en spejlblank effekt på emnet.
Poleringsprocesser bruges typisk til at fjerne værktøjsmærker, grater eller mindre defekter efterladt af tidligere processer såsom fræsning og drejning , samtidig med at emnets korrosionsbestandighed, æstetiske appel eller funktionalitet forbedres.
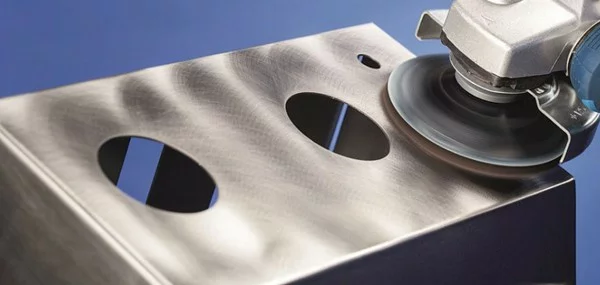
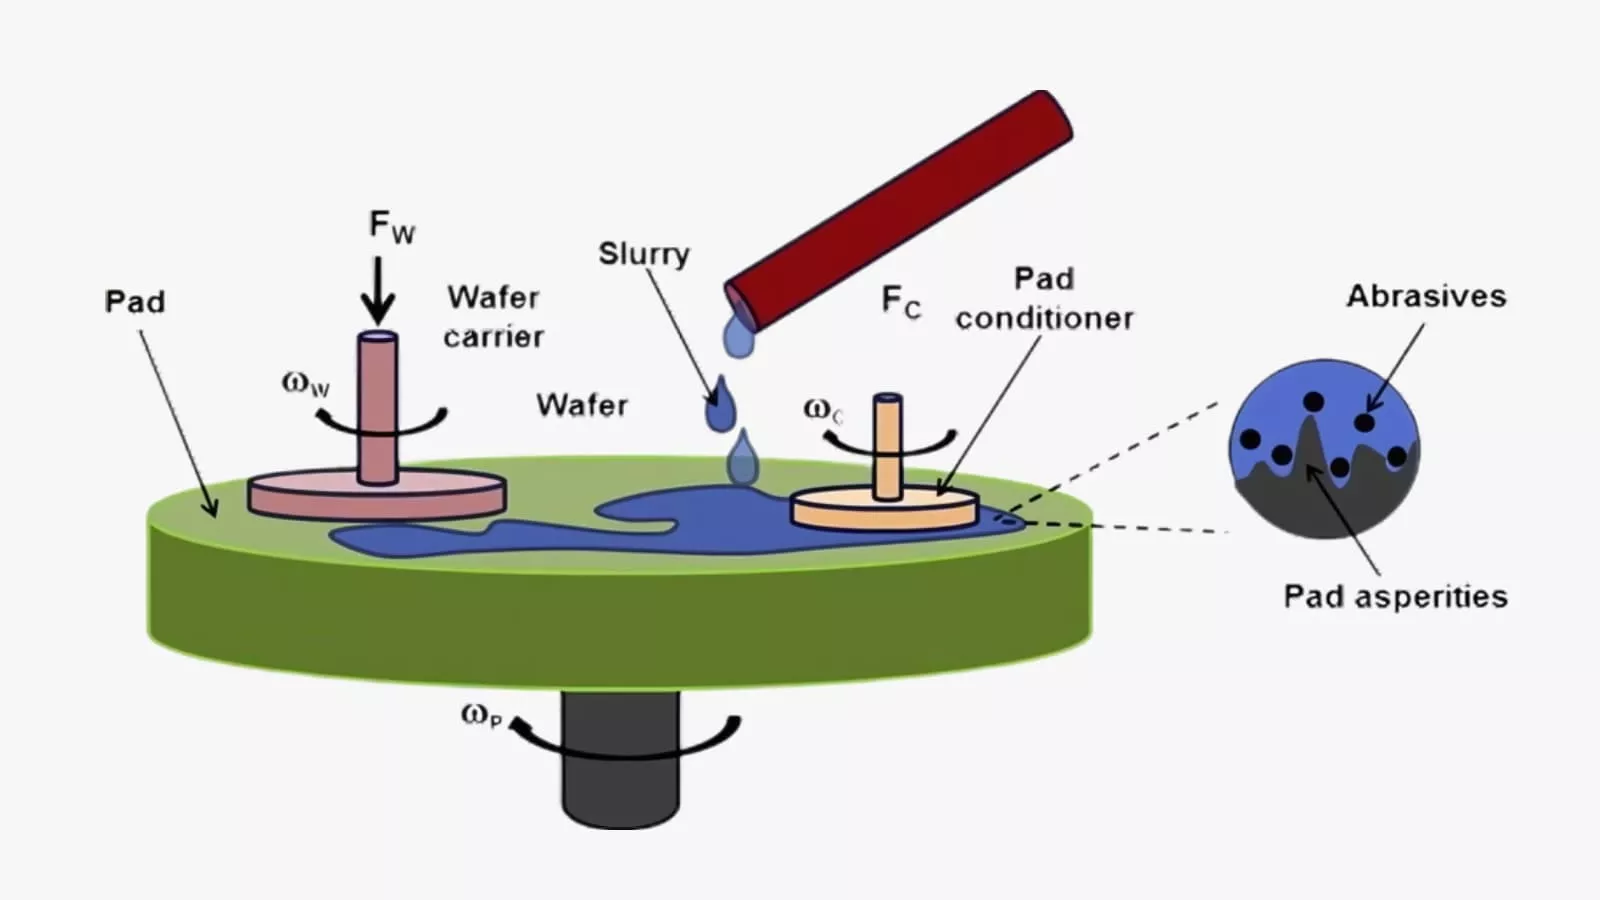
Polering kan blandt andet opdeles i mekanisk polering (f.eks. brug af sandpapir og polerskiver), kemisk polering (korrodering af overfladen med kemiske reagenser) og elektrolytisk polering (udglatning af overfladen ved elektrokemisk opløsning). Poleringsprocesser anvendes i vid udstrækning i fremstillingen af præcisionsdele, forme, medicinsk udstyr og dekorative komponenter. Den passende metode bør vælges ud fra materialeegenskaber og præcisionskrav.
Hvordan fungerer poleringsprocessen?
Afgratning
Afgratning er det første trin i polering, med det primære formål at fjerne synlige værktøjsmærker, granuler, grater og store overfladefejl, der forbliver på emnets overflade efter bearbejdning.
Grovpolering anvender normalt grovkornede hårde polerskiver eller slibebånd i kombination med slibemidler med stærk skærekraft, såsom siliciumcarbid eller grovkornet diamantslibepasta.
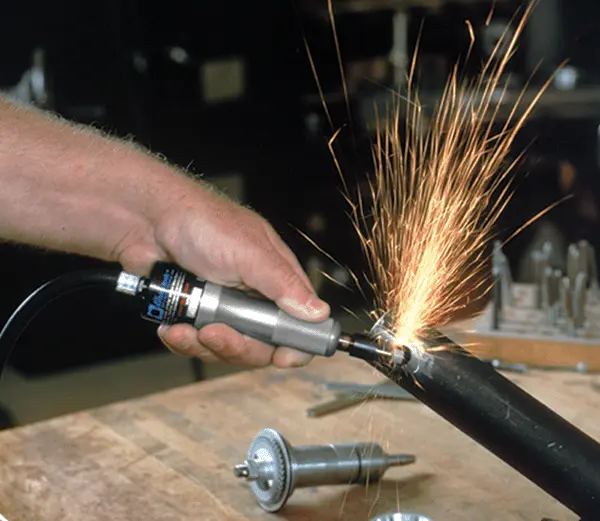
Kernen i grovpolering er hurtigt og effektivt at opnå en udjævning af grundformen og dermed lægge grundlaget for efterfølgende finbearbejdning. Derfor ofrer man den fine overfladekvalitet til gengæld for en højere materialefjernelseseffektivitet.
Halvpolering
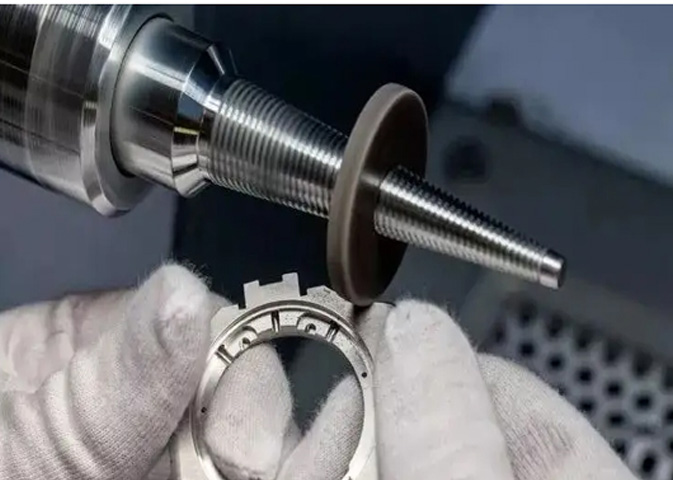
Baseret på grovpolering har halvfinpolering til formål at fjerne nye ridser og slidmærker, der opstår under grovpoleringsprocessen, hvilket gør overfladen glattere.
Ved halvfine poleringsoperationer anvendes i stedet en finere polerskive og et slibemiddel, såsom mellemkornet diamantgips eller polervæske. Denne proces er en overgangsfase. Den reducerer gradvist overfladeruheden, erstatter de oprindeligt dybere ridser med finere og tættere, overfladiske ridser, forbereder den endelige glans og fungerer som et vigtigt fundament for at opnå en spejlblank effekt.
Fin polering
Finpolering er det centrale trin i at opnå højglans eller spejllignende effekter. På dette trin anvendes meget bløde polerskiver, såsom dem lavet af fløjl eller fine fibre, sammen med ekstremt finkornede polerpastaer, såsom mikronstørrelse diamantgips eller ceriumoxid.
Målet med finpolering er ikke længere at fjerne åbenlyse ridser, men at udfylde og eliminere de små fejl, der efterlades af semi-fin polering, gennem ekstremt fin slibning og plastisk flydeevne, hvilket minimerer højdeforskellen mellem overfladens mikroskopiske toppe og dale og derved genererer en høj grad af glans og refleksionsklarhed.
Rengøring og eftersyn
Når alle poleringstrin er afsluttet, skal emnet rengøres grundigt for at fjerne al polerpasta, slibende partikler og metalaffald, der klæber til overfladen og sprækker. Normalt er en ultralydsrenser i kombination med et dedikeret rengøringsmiddel nødvendig for at opnå den ønskede effekt.
Efter rengøring skal emnet underkastes en grundig inspektion under rigelig belysning ved hjælp af et forstørrelsesglas eller en professionel overfladeruhedsmåler. Dette sikrer, at dets finish, fladhed og udseende opfylder designspecifikationerne, hvilket er et uundværligt skridt i at garantere det endelige produkts kvalitet.

Almindelige poleringsmetoder til CNC-metaldele
Mekanisk polering
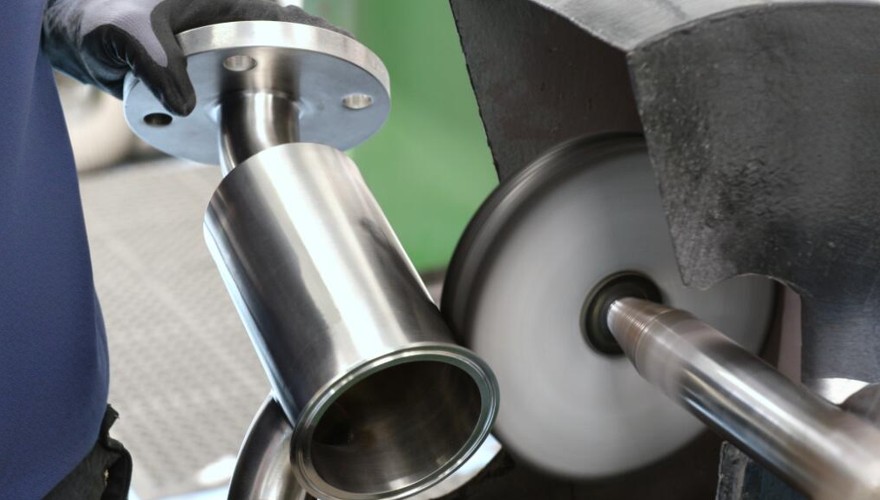
Mekanisk polering er i øjeblikket den mest anvendte poleringsteknik. Det involverer brug af en roterende blød polerskive eller et slibebånd i kombination med polerpasta indeholdende fine slibepartikler til at udføre skæring og plastisk bearbejdning på emnets overflade gennem fysisk friktion.
Den hurtigroterende polerskive presser polerpastaen ned på emnets overflade. Ved at bruge slibemidler som mikroværktøjer fjernes de mikroskopiske fremspring og ridser på materialeoverfladen gradvist, hvilket løbende reducerer ruheden og i sidste ende opnår en glat eller spejlblank effekt. Denne metode er i høj grad afhængig af operatørens færdigheder og erfaring.
Fordele:
- Høj overfladekvalitet
- Bred materialeanvendelighed
- Fleksibel processtyring
Ulemper:
- Færdighedsafhængige resultater
- Lav effektivitet, høje omkostninger
- Potentielle overfladefejl

Kemisk polering
Kemisk polering nedsænker et emne i en specifik kemisk opløsning for at udglatte overfladen gennem selektiv kemisk opløsning uden brug af ekstern elektrisk energi. Mikroskopiske overfladefremspring med et større overfladeareal og højere kemisk aktivitet opløses hurtigere end konkave områder. I den kontinuerlige reaktion elimineres overfladebølgerne således gradvist, hvilket danner en relativt glat og blank overflade.
Kemisk polering er velegnet til bearbejdning af emner med komplekse former og er yderst effektiv. Den har dog begrænsninger såsom store vanskeligheder med processtyring, nem generering af spildvæske, og overfladefinishen er normalt ikke så god som elektrolytisk polering.
Fordele:
- Overlegen til komplekse geometrier
- Høj effektivitet, intet specialudstyr
- Ingen mekanisk stress
Ulemper:
- Relativt lavere overfladekvalitet
- Udfordrende processtyring
- Begrænset materialeanvendelighed
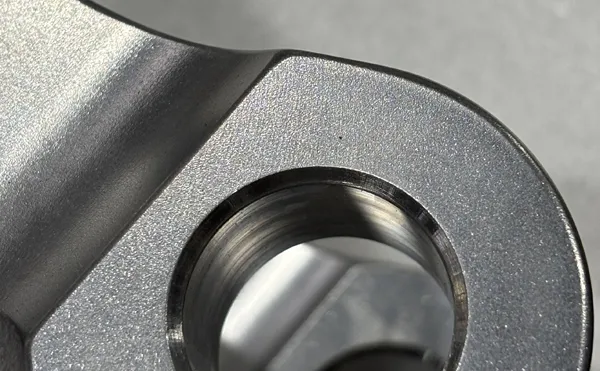
elektropolering
Elektrolytisk polering er en elektrokemisk proces, hvor emnet fungerer som anode, og en elektrisk strøm påføres i en specifik elektrolyt. Atomer på metaloverfladen ioniserer og danner en viskøs slimhinde. Denne film er tynd ved mikroskopiske fremspring, har en høj strømtæthed og opløses hurtigt. De konkave områder er tykkere og opløses langsommere.
Gennem denne selektive opløsning udjævnes emnets overflade hurtigt, hvilket opnår høj glans og stærk korrosionsbestandighed, hvilket er særligt velegnet til komplekse strukturelle dele af hårde metaller såsom rustfrit stål.
Fordele:
- Enestående omfattende ydeevne
- Høj effektivitet og overlegen konsistens
- Ingen fysiske skader eller grater
Ulemper:
- Høj initial investering og omkostning
- Kompleks proceskontrol
- Begrænset anvendelighed
Fordele og ulemper ved poleringsprocessen
Fordele
1. Forbedret overfladekvalitet
Polering kan effektivt fjerne mikroskopiske ujævnheder, ridser, grater og oxidlag på overfladen af produkter, hvilket gør overfladen glat, flad og jævn og opnår en spejllignende effekt.
Den glatte overflade forbedrer ikke blot produktets udseende, skønhed og tekstur betydeligt, men reducerer også friktionskoefficienten og sliddet på overfladen. For præcisionsdele med høje krav til glidende eller rullende kontakt, såsom lejer og forme, kan det effektivt forlænge deres levetid og forbedre driftsjævnheden.
2. Forbedret korrosionsbestandighed
Emner, der udsættes for polering, især dem, der er behandlet med elektrolytisk polering, udviser fjernede mikrohuller og riller, hvilket reducerer overfladearealet. Dette gør det vanskeligt for forurenende stoffer, fugt og ætsende stoffer at hæfte og ophobe sig. Samtidig fjerner selve poleringsprocessen adskillige potentielle kilder til overfladekontaminering.
For medicinsk udstyr, fødevarebearbejdningsudstyr og kemiske komponenter er denne glatte og tætte overflade lettere at rengøre og desinficere og kan forbedre deres korrosionsbestandighed betydeligt, hvilket sikrer produkternes hygiejnesikkerhed og miljømæssige holdbarhed.
3. Pålidelig funktion og sikkerhed
Polering kan fjerne mikroskopiske revner og grater på overfladen af materialer, som kan blive årsag til udmattelsesrevner under belastning. Ved at eliminere disse potentielle risici kan polering forbedre udmattelsesstyrken og den samlede pålidelighed af dele.
For overflader på samlinger, der kræver høj tætningsevne, reflekterende overflader på optiske komponenter og halvlederwafere, der kræver ekstremt høj renlighed, er poleringsprocessen et uundværligt trin for at opnå deres funktionalitet.
Ulemper
1. Bekymringer om omkostninger og effektivitet
Polering, især mekanisk polering med høj præcision, er typisk en arbejdskrævende proces, der er stærkt afhængig af faglærte arbejderes tekniske færdigheder og erfaring, hvilket resulterer i høje lønomkostninger. Samtidig er selve poleringsprocessen tidskrævende, især når den involverer flere trin fra grov til fin finish, hvilket fører til generelt lav produktionseffektivitet.
Specialiseret poleringsudstyr, forbrugsvarer og vedligeholdelse af badeopløsninger, der kræves til elektrolytisk og kemisk polering, udgør tilsammen størstedelen af produktionsomkostningerne.
2. Potentiel dimensionel unøjagtighed
Polering er en materialefjernelsesproces. Selvom den fjernede mængde er lille hver gang, kan den akkumulerede fjernede mængde, når man stræber efter høj glathed, påvirke dimensionstolerancen for højpræcisionsdele, hvilket fører til dimensionstoleranceforskelle.
Endnu vigtigere er det, at poleringskraften for bløde materialer eller komplekse overflader, hvis operationen er forkert eller trykket er ujævnt, let kan forårsage, at kanter og hjørner bliver afrundede, at planet kollapser, eller at den geometriske kontur forvrænges, hvilket i stedet ødelægger emnets oprindelige designnøjagtighed.
3. Miljømæssige og sikkerhedsmæssige udfordringer
Kemisk polering og elektrolytisk polering vil producere spildvæske og spildgas indeholdende tungmetalioner og kemiske reagenser, som skal gennemgå en streng og dyr miljøbeskyttelsesbehandling. Mekanisk polering vil generere støv- og støjforurening.
Det er svært at garantere ensartet poleringseffekt. Der kan være forskelle i forskellige partier eller endda forskellige dele af det samme emne. Ustabiliteten ved manuel betjening er hovedårsagen. At opnå fuldautomatisk intelligent polering er fortsat en teknisk udfordring for komplekse dele.

Hvordan polering forbedrer overfladefinishen i CNC-bearbejdning
Fysisk skærehandling
Når poleringsværktøj og fine slibemidler gnider mod emnets overflade med høj hastighed, fungerer disse slibende partikler, der er meget hårdere end emnet, som utallige små skæreværktøjer.
Ved at klippe og ridse fjerner de fortrinsvis de mikroskopiske fremspring på overfladekonturen. Ved kontinuerlig bearbejdning fjernes disse fremspring gradvist, og højdeforskellen mellem overfladens toppe og dale reduceres effektivt. Makroskopisk bliver overfladen glattere.
Overfladeplastisk strømning
Under poleringsprocessen genereres der lokale høje temperaturer og tryk på grund af friktion, hvilket får emnets overflademateriale til at gå ind i en let smeltet eller meget plastisk tilstand. I denne tilstand fjernes materialet ikke blot, men undergår plastisk deformation og flydning, idet det presses ud af det fremspringende område og fyldes i de tilstødende mikroskopiske huller.
Denne "peak shaving and valley filling"-effekt reducerer fysisk ujævnheder i overfladen, hvorved glatheden forbedres og et glat fundament lægges for yderligere finpolering.
Selektiv opløsningsudjævning
Selektiv opløsningsudjævning er hovedprincippet i kemisk polering og elektrolytisk polering. Det udnytter den egenskab, at de mikroskopiske fremspring på overfladen har højere kemisk aktivitet og et større overfladeareal.
Ved kemisk polering kommer de hævede dele i mere grundig kontakt med opløsningen og reagerer hurtigere. Ved elektrolytisk polering er strømtætheden ved de fremspringende dele højere. Begge disse situationer forårsager, at metalatomerne ved de fremspringende dele fortrinsvis og hurtigere opløses i opløsningen eller elektrolytten. Gennem denne differentierede og selektive opløsning dannes en overflade, der i sidste ende er fladere og glattere som helhed.
Omfattende efterbehandling
Avancerede poleringsmetoder, såsom ultralydspolering og slibende flydepolering, udfører ensartet mikroslibning på emnets overflade ved hjælp af højfrekvente mikroslag- eller flydende slibemidler.
Slibeprocessen kan ikke blot eliminere mikroskopiske ujævnheder og grater, men også afrunde skarpe korngrænser og mikrorevner, hvilket gør overfladestrukturen mere ensartet og glat. På denne måde optimeres overflademorfologien på mikroskopisk niveau, hvilket ikke blot forbedrer glatheden, men også forbedrer delenes træthedsbestandighed og korrosionsbestandighed.
Tips til poleringsprocessen i CNC Machining
Programmeret mekanisk polering
Programmeret mekanisk polering refererer til brugen af bløde værktøjer på CNC-maskiner og skrivning af specifikke programmer til polering. Ved præcist at kontrollere poleringsværktøjets tryk, bane og hastighed gennem CNC-banen kan ensartet og gentagen polering af komplekse buede overflader opnås.
Programmeret mekanisk polering kan effektivt reducere problemet med hjørnesammenfald forårsaget af manuel polering, forbedre konsistensen betydeligt og mindske afhængigheden af erfarne teknikere. Det er et afbalanceret valg mellem overflader af høj kvalitet og højeffektiv produktion.
Magnetisk slibende efterbehandling
Magnetisk slibning bruger et magnetfelt til at styre den magnetiske slibenål, så den børstes af emnets overflade. Den er især velegnet til rengøring af mikrograter og hvide lag, der er opstået efter CNC-fræsning eller elektrisk udladningsbearbejdning.
Slibende flydepolering
Slibemidlets strømning tvinger det halvflydende slibemiddel til at presse sig gennem emnets indre hulrum og strømningskanalen, hvilket kan polere alle kontaktflader jævnt. Denne metode kan effektivt håndtere tværgående huller og komplekse strømningskanaler, der er vanskelige at nå med hånden. Samtidig med at mikroskopiske ujævnheder fjernes, ændrer den næsten ikke emnets dimensionsnøjagtighed.
Vibrations- og tøndepolering
Emnet placeres sammen med slibemidler og tilsætningsstoffer i en vibrationstank eller tromle. Gennem kontinuerlig og langsom valsning og friktion opnås ensartet mikroslibning af alle delenes ydre overflader. Denne metode kan effektivt håndtere titusindvis af små dele og opnå en ensartet poleringseffekt. Det er dog nødvendigt at være opmærksom på at kontrollere tiden og slibeforholdet for at forhindre nye ridser forårsaget af gensidige kollisioner mellem delene.
Værktøjsdesign
Forbedr den elektrolytiske poleringseffekt ved at optimere værktøjsdesignet og strømfordelingen. Til komplekse CNC-dele bør der designes specielle fiksturer for at sikre ensartet strømtæthed, og der bør tilføjes hjælpeelektroder til dybe huller, smalle slidser og andre områder for at forhindre ujævn polering på grund af "afskærmningseffekten".
Ved præcis styring af de elektrolytiske parametre kan overfladen hurtigt udjævnes uden at generere mekanisk belastning, og der kan dannes en korrosionsbestandig passiveringsfilm.
Vejplanlægning
Trods den stigende grad af automatisering er den endelige finpolering af luksusprodukter stadig ofte afhængig af erfaring.
Operatøren skal planlægge en krydspoleringsbane i en bestemt vinkel i forhold til værktøjsbanens tekstur, som CNC-maskinen efterlader, baseret på den for effektivt at dække de oprindelige spor.
Samtidig er det nødvendigt at mestre styringen af kraft og temperatur manuelt for at undgå forekomst af "appelsinskal"-defekter eller overbrænding. Dette er et afgørende skridt for at hæve overfladen fra "god" til "fremragende", hvilket er meget afhængigt af den erfaring, man har opnået.
Sekventiel anvendelse af hybridprocesser
Den mest effektive teknik er ikke afhængig af en enkelt metode, men af en videnskabelig kombination. For eksempel bruges først programmeret mekanisk polering til hurtigt at fjerne de fleste værktøjsmærker, derefter anvendes magnetisk slibning til at fjerne grater, og endelig suppleres en kort periode med vibrationspolering eller elektrolytisk polering for at opnå en ensartet mat eller spejllignende effekt. Denne kombination kan fuldt ud udnytte hinandens styrker og maksimere den samlede effektivitet, samtidig med at kvaliteten sikres.
Sådan vedligeholder du overfladen på polerede dele
Grundig rengøring
Efter polering skal komponenterne straks rengøres grundigt med et neutralt rengøringsmiddel og demineraliseret vand eller et organisk opløsningsmiddel med høj renhed for at fjerne alle spor af polermiddel, slibende partikler og fedtrester.
Komponenter skal tørres omgående med en fnugfri klud eller trykluft for at forhindre vandmærker eller sekundær kontaminering, hvilket er afgørende for at undgå efterfølgende punktkorrosion og pletter.
Påføring af beskyttende belægninger
Påføring af et beskyttende lag på rengjorte overflader er en af de mest effektive metoder, afhængigt af anvendelseskravene.
- Passiveringsbehandling: For metaller som rustfrit stål danner passiveringsopløsninger en kromrig oxidfilm på overfladen, hvilket forbedrer korrosionsbestandigheden betydeligt.
- Påføring af rustforebyggende olie/middel: Før Ved kortvarig opbevaring eller transport isolerer et tyndt, ensartet lag rustforebyggende olie eller et middel mod fingeraftryk overfladen effektivt fra luft og fugt.
- Aflejring af funktionelle belægninger: For komponenter med høje specifikationer kan metoder som fysisk dampaflejring (PVD) eller kemisk dampaflejring (CVD) anvendes til at påføre ultrahårde, slidstærke film (f.eks. diamantlignende kulstofbelægninger), samtidig med at overfladens udseende bevares.
Adskilt opbevaring
Det er strengt forbudt at opbevare polerede dele sammen med upolerede dele eller komponenter lavet af forskellige metalliske materialer. Hvert emne skal isoleres individuelt ved hjælp af skillevægge, skum, bobleplast eller fnugfrit papir for at forhindre kontakt med hårde genstande og gensidig ridsning.
Brug af dedikerede værktøjer
Ved håndtering og montering af polerede komponenter skal operatører bære rene hvide bomuldshandsker eller nitrilhandsker. Direkte kontakt med bare hænder kan efterlade svedmærker og fingeraftryk, hvilket kan føre til lokal korrosion. Specialtvinger eller ikke-metalliske værktøjer bør anvendes for at undgå direkte metal-mod-metal-kontakt.
Regelmæssig inspektion og vedligeholdelse
Etabler en regelmæssig inspektionsrutine for hurtigt at identificere og håndtere tidlige korrosionspunkter, slid eller mindre ridser. For komponenter med beskyttende belægninger bør genbelægning eller genpassivering udføres i henhold til deres livscyklus for at opretholde langsigtet beskyttelse.
Anvendelser af poleringsprocessen i CNC-bearbejdning
Skimmelfremstillingsindustri
Formindustrien er det område, hvor poleringsprocesser anvendes mest og har de højeste krav. Uanset om det er en plastindsprøjtestøbeform eller en trykstøbeform, bestemmer glatheden af hulrumsoverfladen direkte produktets udseende, kvalitet og afformningsevne. Højpolering kan reducere støbemodstanden betydeligt og forhindre defekter som ridser og fastklæbning til formen på produktet. Det er et centralt led for at sikre formens levetid og produktionseffektivitet.
Fremstilling af medicinsk udstyr
Medicinsk udstyr har ekstremt strenge krav til overfladekvalitet. For eksempel skal komponenter i kirurgiske robotter, ortopædiske implantater og endoskopdele gennemgå en perfekt poleringsbehandling. Dette er ikke kun for at reducere friktionsmodstanden, men også for at eliminere mikroskopiske defekter og bakterielle skjulesteder, sikre biokompatibilitet, modstandsdygtighed over for korrosion af kropsvæsker og muliggøre grundig rengøring og desinfektion.
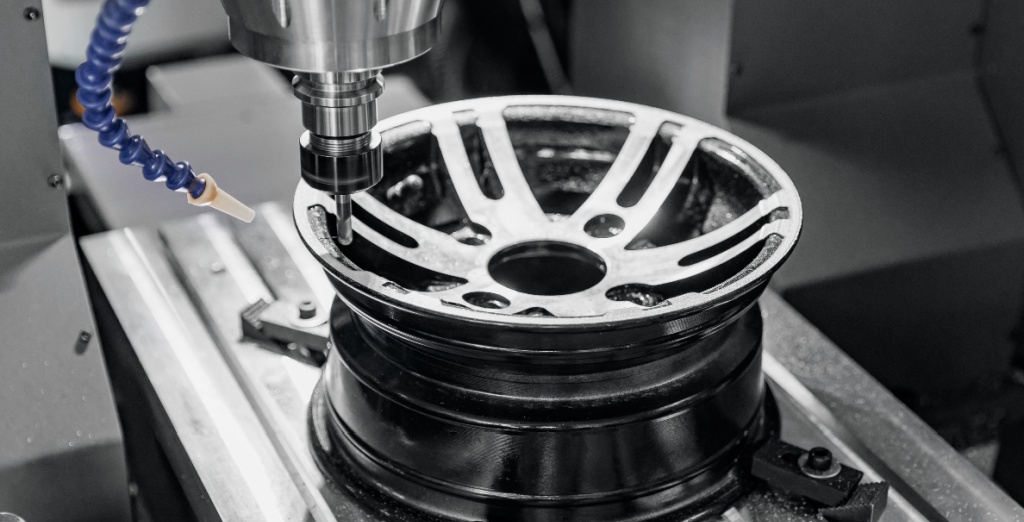
Bil industrien
Inden for bil- og luftfartsindustrien kombinerer polering funktionalitet og sikkerhed. Efter polering kan kernekomponenterne i motoren, brændstofsystemets dele og det hydrauliske system reducere strømningsmodstanden betydeligt, forbedre tætningsevnen og eliminere spændingskoncentrationer og derved forbedre effektiviteten og pålideligheden. Endnu vigtigere er det, at en overflade af høj kvalitet kan forlænge udmattelseslevetiden for nøglekomponenter betydeligt under højt tryk og høje cykliske belastninger.
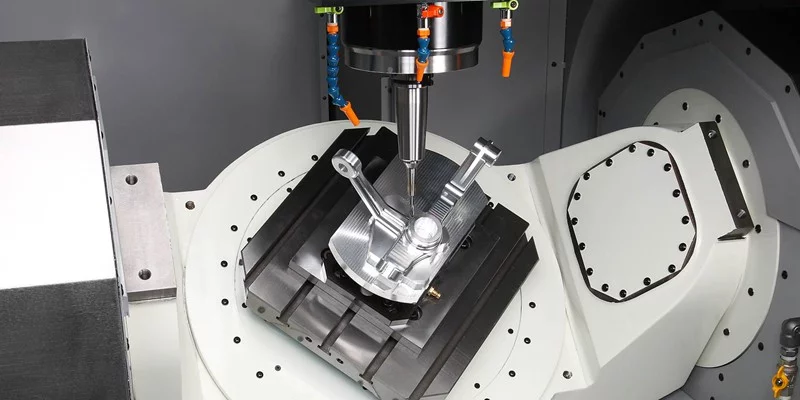
Halvleder og elektronik
På mikroskopisk skala er polering fundamentet for at opnå kredsløbsfremstilling. For chipsubstrater, leadframes, RF-enheder og stik osv. er en ultraglat overflade en forudsætning for at sikre kredsløbsintegritet, signaltransmissionskvalitet og enhedspålidelighed. Enhver mikroskopisk ujævnhed kan forårsage kortslutning i kredsløbet eller signaldæmpning.
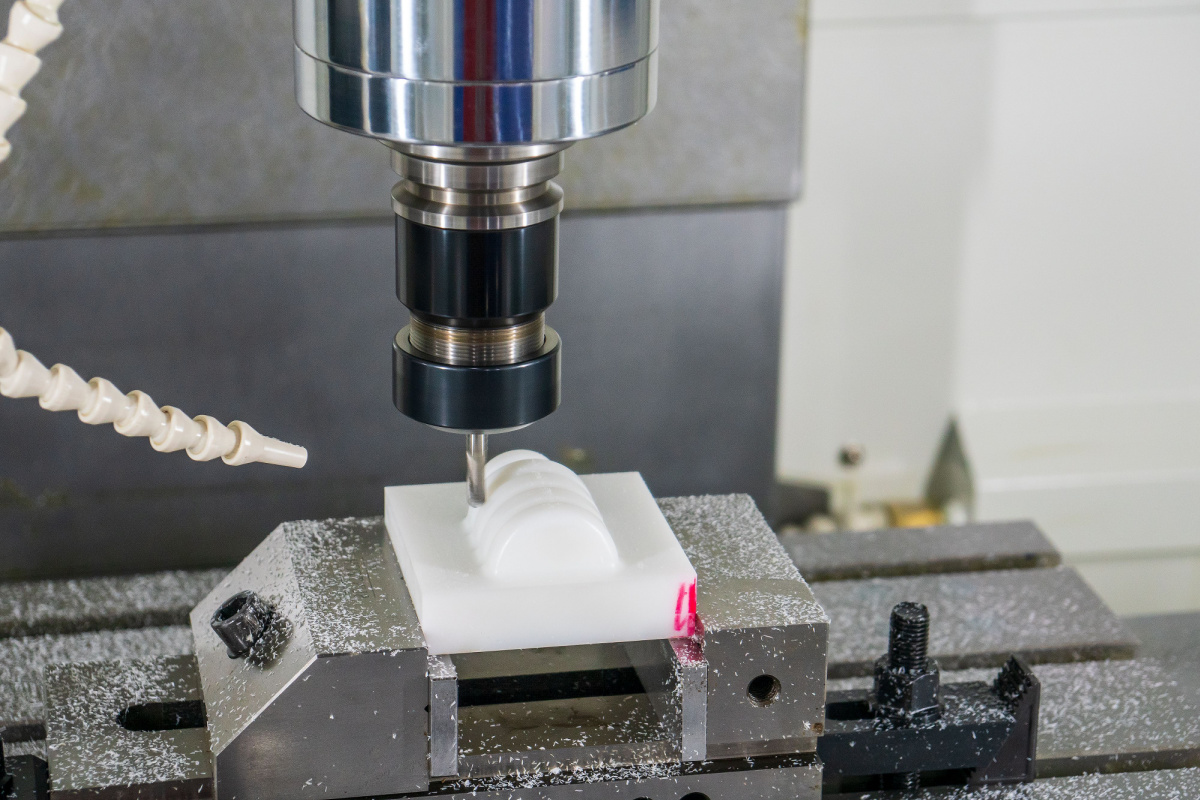
Emballeringsmaskineriindustrien
Alle overflader på udstyr, der kommer i direkte eller indirekte kontakt med fødevarer, skal gennemgå en poleringsbehandling af høj kvalitet. Den glatte og sømløse overflade kan effektivt forhindre materialerester og bakterievækst og opfylder dermed strenge fødevarehygiejne- og sikkerhedsforskrifter. Samtidig er den nem at rengøre grundigt og sikrer fødevaresikkerheden.
NOBLE'Poleringsproces i CNC-bearbejdning
NOBLE specialiserer sig i avanceret polering af overflader og tilbyder en omfattende vifte af teknikker, herunder mekanisk polering, elektropolering og slibende flydebearbejdning, for at opfylde forskellige industrielle krav.
Vi følger omhyggeligt en flertrinsproces – fra grov afgratning og semi-finish til finpolering og slutrengøring – hvilket sikrer fuldstændig fjernelse af ufuldkommenheder og opnåelse af en overlegen overfladefinish. Denne strenge tilgang forbedrer komponenternes æstetiske appel, korrosionsbestandighed og samlede funktionalitet betydeligt.
Ved at udnytte vores ekspertise og avancerede udstyr leverer vi konsekvent høj kvalitet og pålidelige resultater, der forlænger produkternes levetid og ydeevne, hvilket gør os til den betroede partner til dine mest krævende præcisionsproduktionsbehov.
Ofte Stillede Spørgsmål
Hvad er de primære typer polering, der anvendes til CNC-bearbejdede dele?
De mest almindelige typer er mekanisk polering (ved brug af slibeskiver eller -pasta for en blank finish), elektropolering (en elektrokemisk proces, der er ideel til rustfrit stål, hvor materialet fjernes jævnt for en afgratet, korrosionsbestandig overflade) og slibende flydebearbejdning (til polering af komplekse indvendige passager og geometrier). Valget afhænger af materiale, delgeometri og den ønskede endelige overfladekvalitet.
Kan polering påvirke dimensionsnøjagtigheden af en CNC-bearbejdet del?
Ja, det kan det. Polering er en materialefjernelsesproces. Selvom mængden er minimal (ofte blot mikrometer), skal der tages nøje højde for den i design- og bearbejdningsfasen, især for dele med snævre tolerancer. En dygtig producent vil planlægge dimensionerne før polering for at sikre, at den endelige polerede del opfylder alle specificerede dimensionelle og geometriske tolerancer.
Hvilke materialer er bedst egnede til elektropolering?
Elektropolering er mest effektiv til ledende metaller, hvor austenitisk rustfrit stål (som 304 og 316) er det mest almindelige og giver fremragende resultater. Det bruges også med succes på aluminium, titanium, kobberlegeringer og nogle værktøjsstål. Det er ikke egnet til ikke-ledende materialer som plast eller kompositter.
Hvad er forskellen på en mat, satin og spejlblank finish?
Disse udtryk beskriver niveauet af reflektionsevne. En mat finish har lav reflektionsevne med en ensartet, ikke-retningsbestemt tekstur. En satin (eller børstet) finish har en blød glans med en fin, retningsbestemt struktur. En spejlblank finish er den højeste glans, der giver en klar, uforvrænget refleksion. Finishen opnås ved at anvende successivt finere slibemidler under poleringsprocessen.
Er polering en manuel eller automatiseret proces?
Begge metoder anvendes. Manuel polering er afhængig af dygtige teknikere til komplekse geometrier eller produktion i lav volumen og høj blanding. Automatiseret polering (ved hjælp af robotarme eller dedikerede maskiner) foretrækkes til produktion af ensartede dele i høj volumen, hvilket giver bedre repeterbarhed, lavere omkostninger pr. del og reduceret menneskelig variabilitet. Mange værksteder bruger en hybrid tilgang.






