
Anodizace je v podstatě skvělý elektrochemický trik, který zesiluje přirozenou oxidovou vrstvu na kovech, většinou na hliníku. Díky ní je kov odolnější vůči rzi a poškrábání a navíc vytváří povrch, který je ideální, pokud chcete přidat barvu nebo jej utěsnit. Na rozdíl od lakování nebo pokovování se oxidová vrstva stává součástí kovu, takže se snadno neodlupuje ani neodlupuje.
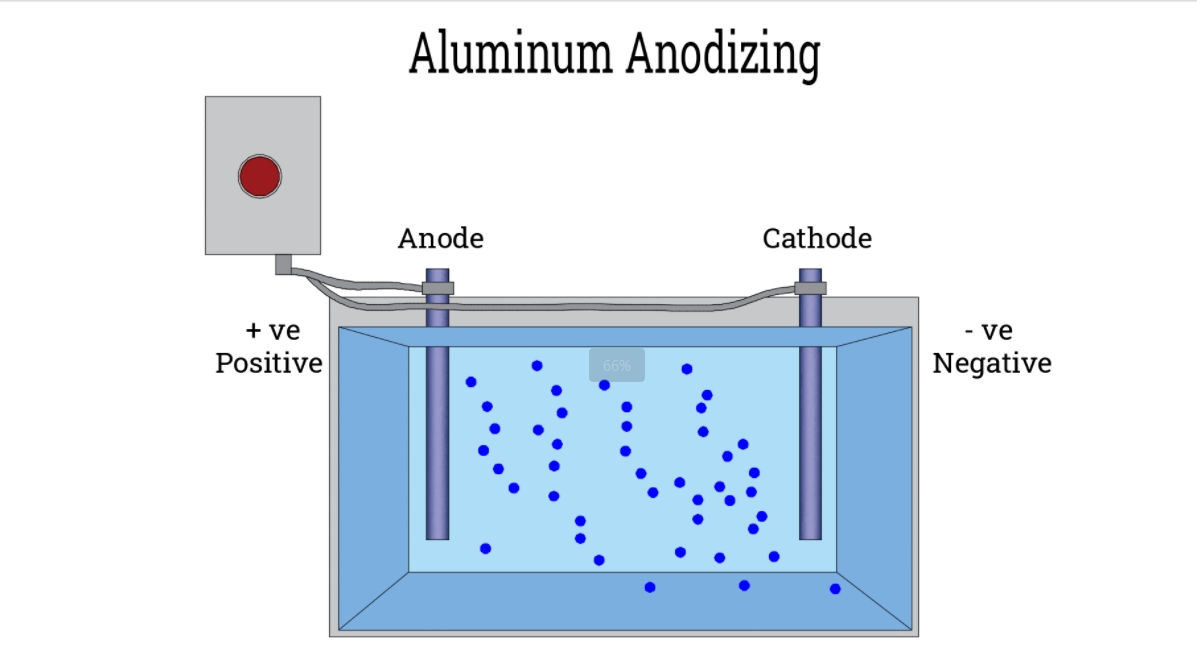
Funguje to takto: kovová součástka se chová jako anoda v elektrolytickém zařízení. Když ji propustíte elektrickým proudem v lázni s kyselinou, uvolní se kyslíkové ionty, které se vážou na povrch kovu a vytvářejí silnou, porézní vrstvu oxidu. Tato vrstva je zabudovaná, nikoli jen nalepená, což znamená, že kov je mnohem lépe chráněn před vlivy prostředí.
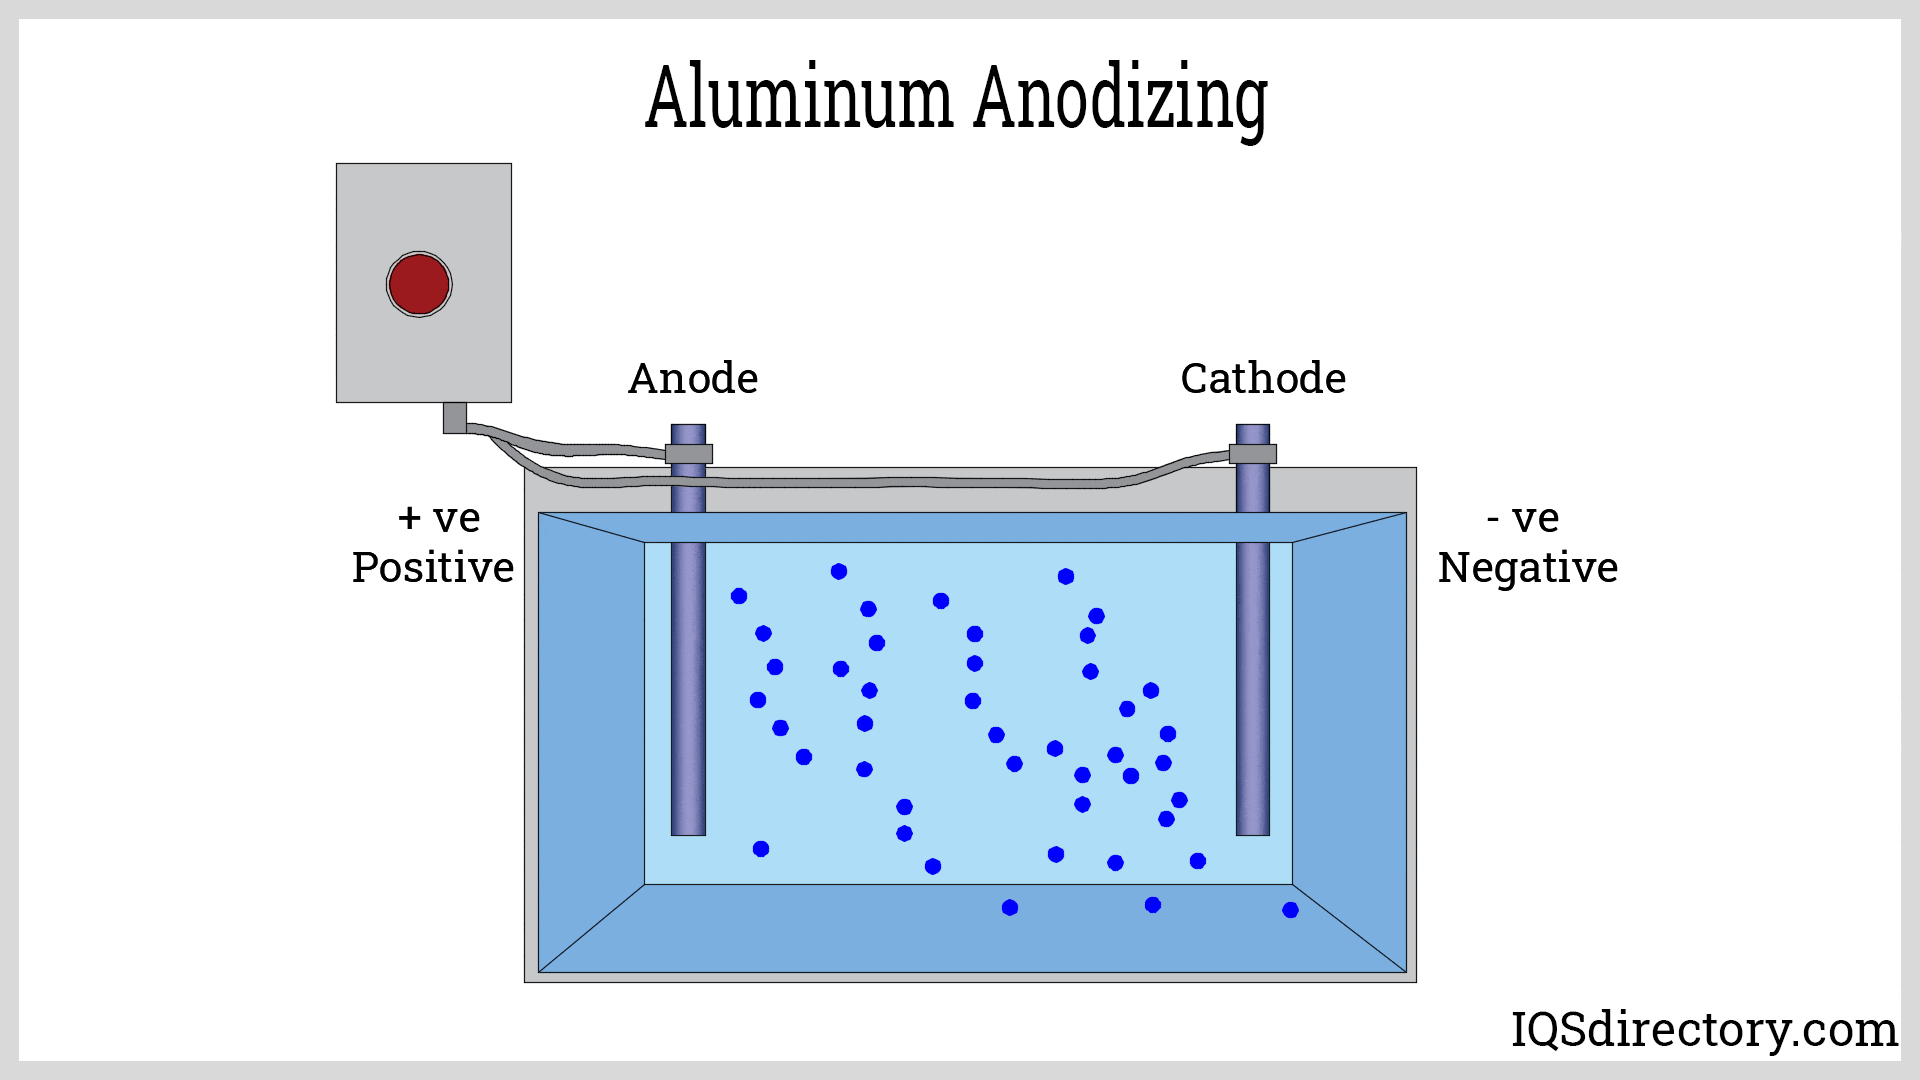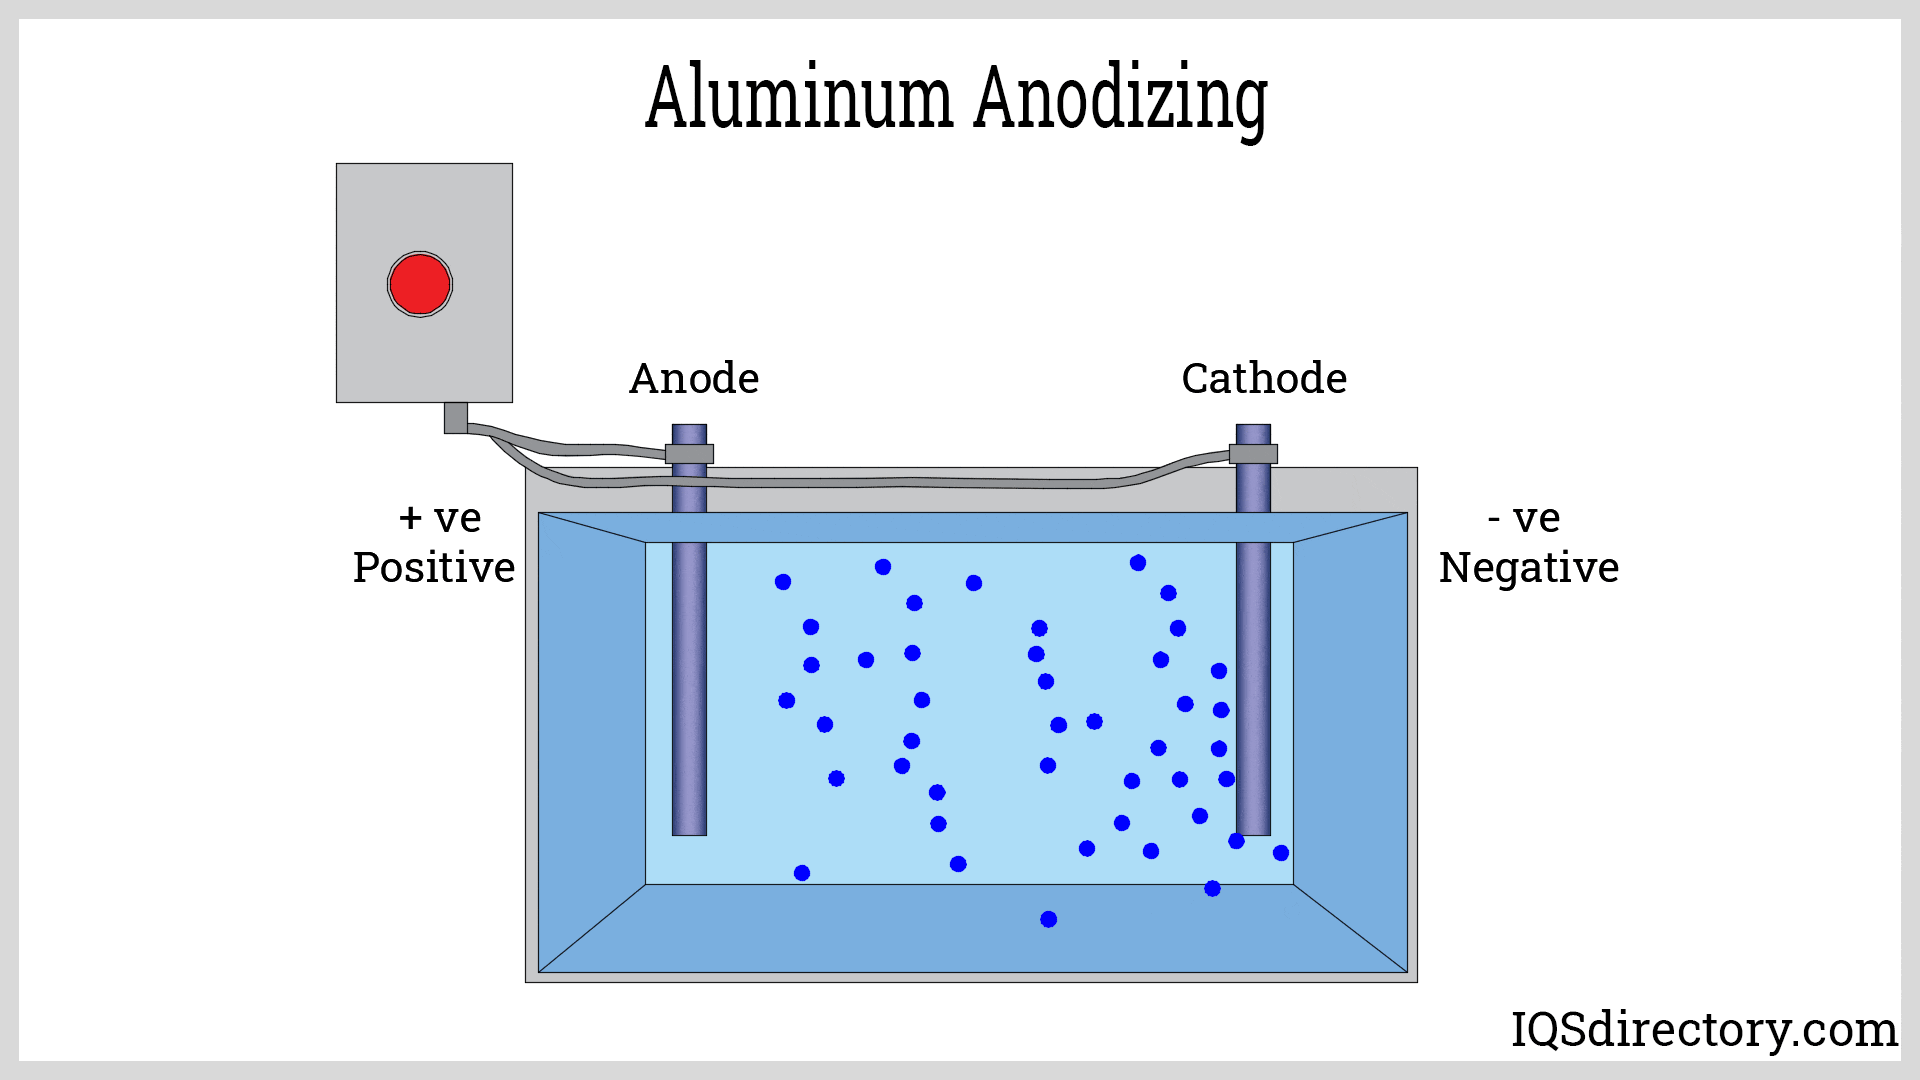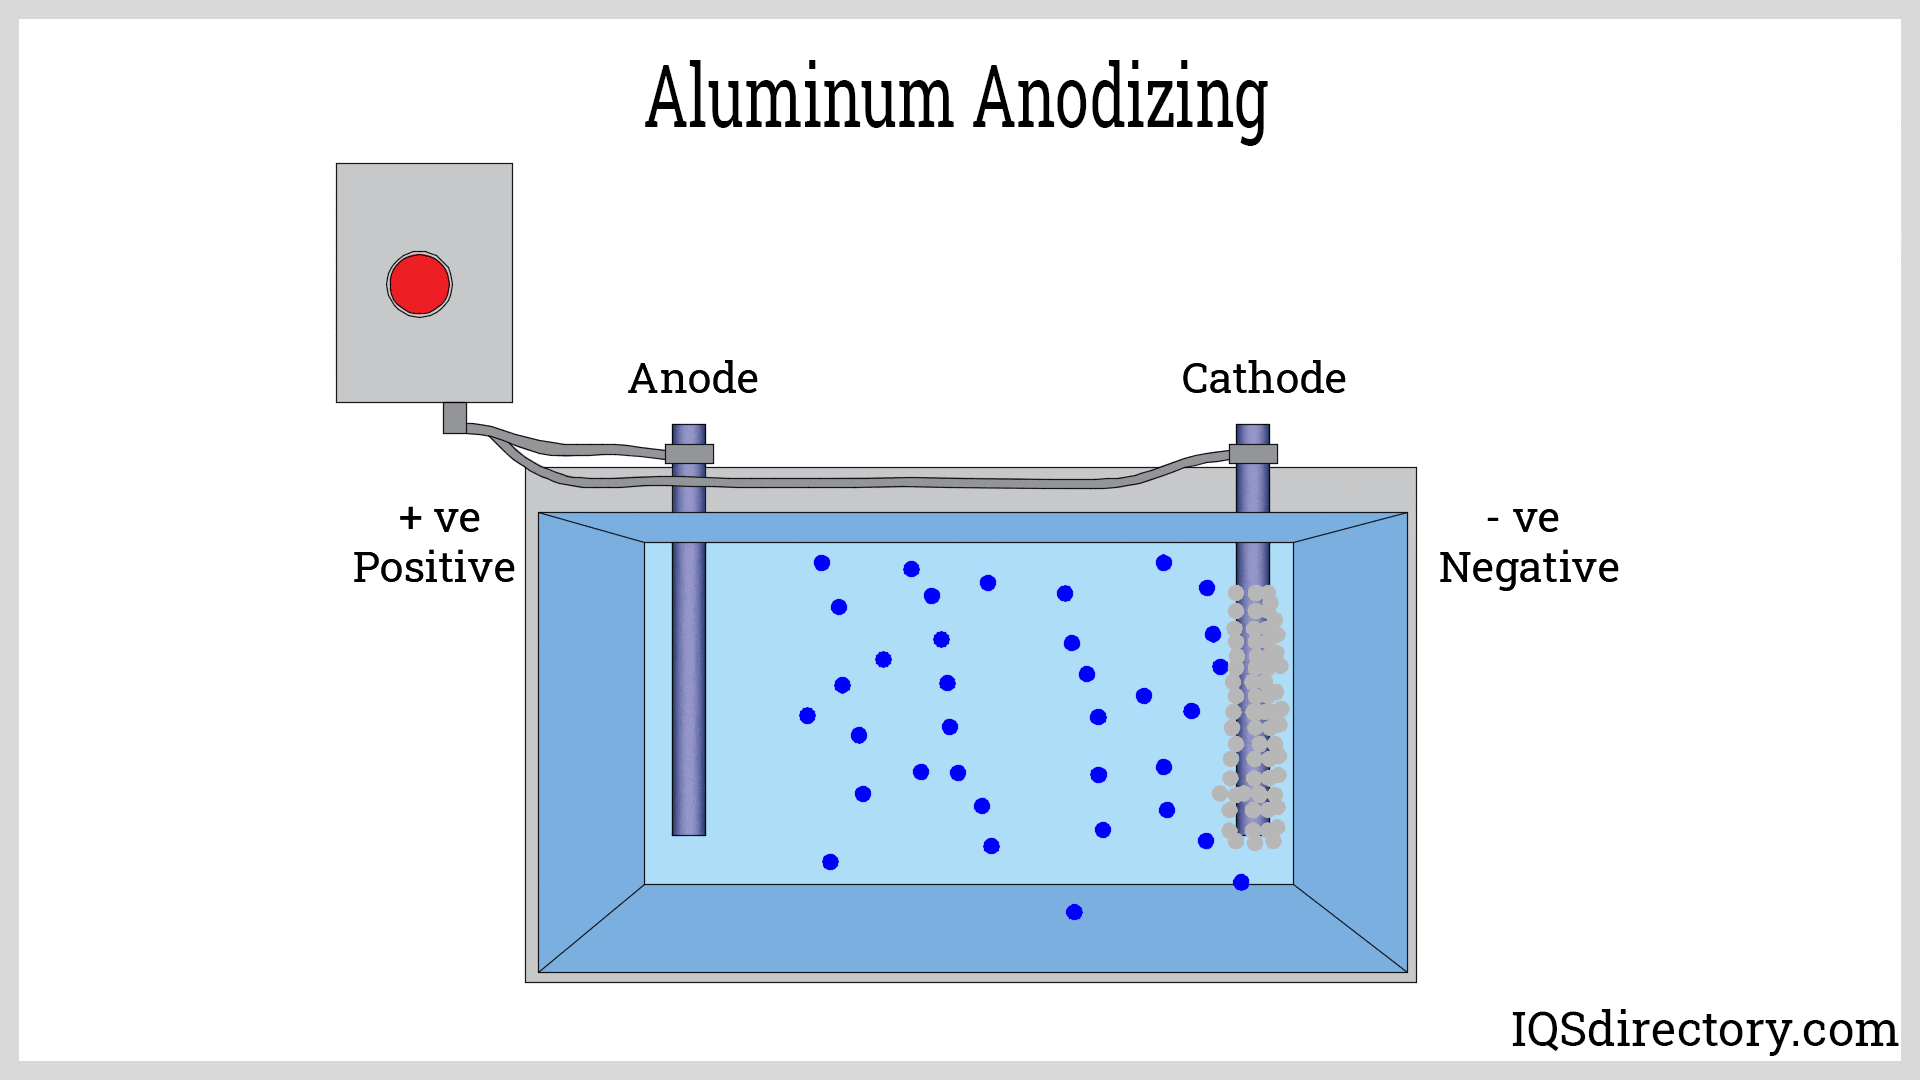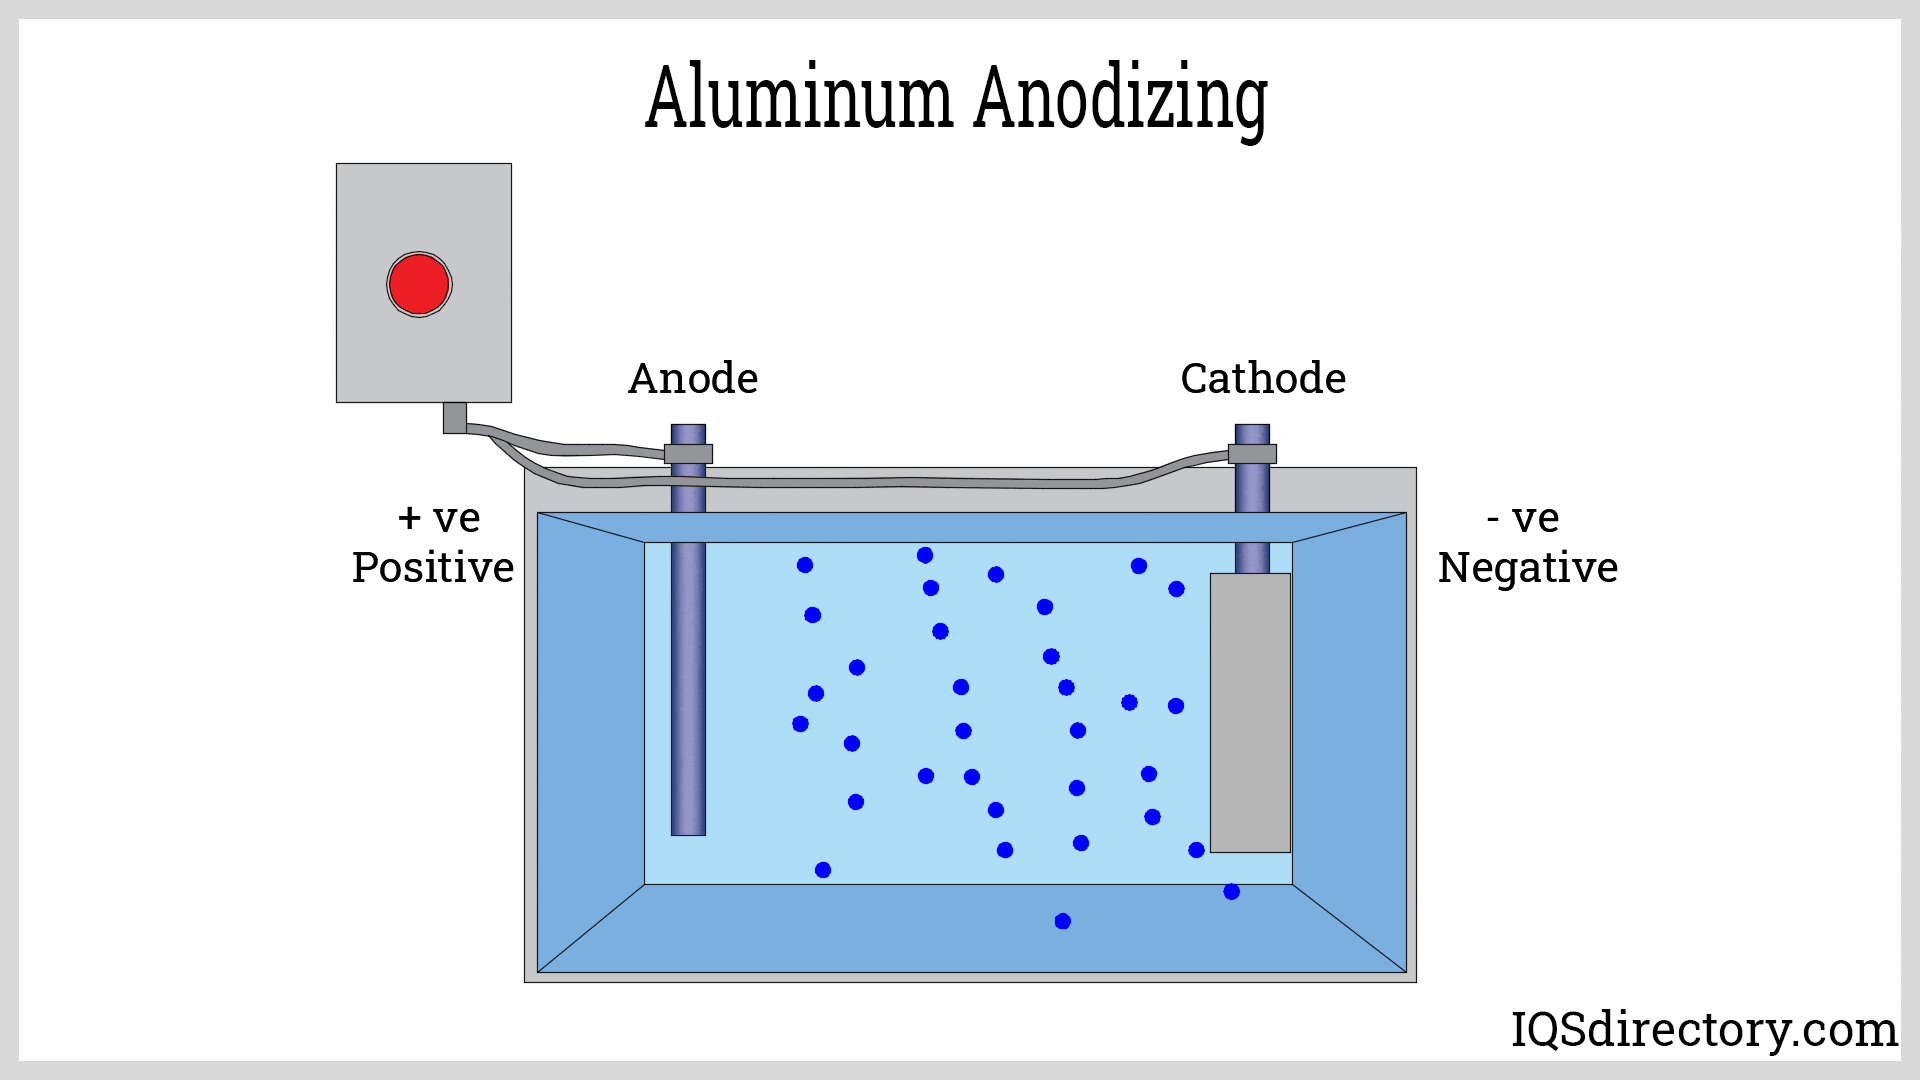
How Eloxovací práce
1. Příprava povrchu
Před eloxováním musíte hliníkové díly řádně připravit – tento krok zásadně ovlivňuje výsledek.
Odmašťování : Nejprve setřete všechny oleje, mastnotu a nečistoty. To obvykle znamená použití alkalických čisticích prostředků nebo organických rozpouštědel. Pokud nějakou nečistotu vynecháte, eloxování nebude správně držet.
Leptání : Poté ponořte hliník do lázně s hydroxidem sodným. Tím se odstraní oxidace a povrch se vyhladí, čímž získá pěkný matný vzhled. Navíc to pomůže eloxování lépe přilnout. Jen se ujistěte, že to nenecháte působit příliš dlouho ani příliš krátce!
Odstranění sazí : Po leptání mohou zůstat zbytky sazí, zejména pokud vaše slitina obsahuje křemík. Rychlé opláchnutí kyselinou dusičnou je všechny vyčistí. Někdy se používají ekologičtější alternativy.
Oplachování : Nezapomeňte po každém kroku důkladně opláchnout čistou vodou, abyste smyli všechny zbytky chemikálií. Díky tomu zůstane vše čisté a připravené pro další krok.
2. Anodizace (elektrolytická oxidace)
Pro eloxování ponoříte vyčištěné hliníkové díly do elektrolytické lázně a necháte jí projít elektrický proud.
Roztok elektrolytu: Lázeň používaná k eloxování obvykle obsahuje kyselinu sírovou v koncentraci asi 15 % až 20 %. Tato kyselina dobře funguje pro vytvoření silné oxidové vrstvy na hliníku. Někdy se přidává trochu hliníkových iontů, které proces urychlují. Pro speciální použití, která vyžadují dodatečnou ochranu proti korozi, lze místo toho použít kyselinu chromovou.
Napětí a proud: Stejnosměrné napětí (DC) se přivádí mezi 12 a 30 volty v závislosti na požadované tloušťce a typu eloxování. Hustota proudu se obvykle pohybuje od 12 do 25 ampérů na čtvereční stopu (ASF). Vyšší hustoty proudu vedou k rychlejšímu růstu oxidu, ale mohou zvýšit riziko spálení obrobku, pokud nejsou pečlivě sledovány.
Regulace teploty: Udržování teploty elektrolytu mezi 20 a 30 °C (68–86 °F) je klíčem k dosažení konzistentní oxidové vrstvy. Toho se obvykle dosahuje pomocí výměníků tepla, které chladí a míchají lázeň. Dobrá regulace teploty pomáhá rovnoměrně rozložit proud a zabraňuje tvorbě horkých míst.
Délka procesu: Délka eloxování závisí na požadované tloušťce oxidové vrstvy. Obvykle to může trvat od 30 minut do několika hodin. Čím déle to necháte, tím silnější a tvrdší vrstva se stane, což pomáhá s odolností proti korozi a opotřebení. Pro většinu běžných eloxovacích prací stačí 20 až 60 minut, ale pokud chcete tvrdé eloxování se silnější vrstvou, může to trvat i déle než dvě hodiny.
Míchání: Jemné míchání lázně pomáhá udržovat rovnoměrný proud a teplotu, což zabraňuje vzniku horkých míst a zajišťuje rovnoměrnou tvorbu oxidové vrstvy. Toho lze dosáhnout mechanickým mícháním nebo profukováním vzduchu lázní. Míchání musí být správné – dostatečné k udržení rovnoměrnosti a vymytí použitého roztoku z úzkých míst, ale ne tak silné, aby díly srazilo z regálů.
3. Barvení (volitelné)
Po eloxování lze hliníkové díly barvit, aby se vylepšil jejich vzhled a dodaly se jim další praktické výhody.
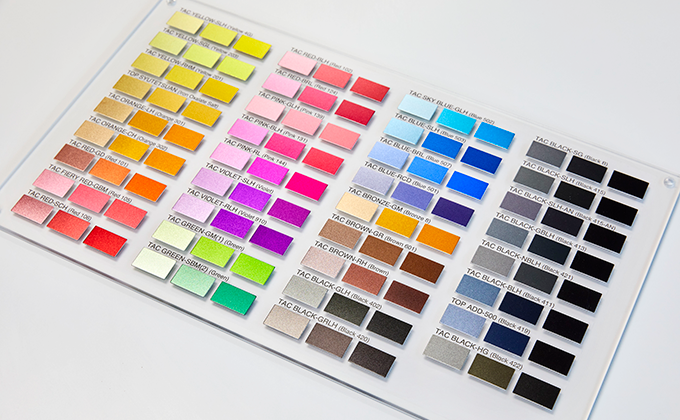
Výběr barviva: Výběr správného barviva je důležitý a závisí na tom, jakou barvu chcete, jak bude díl používán venku a jak odolný musí být. Anodizační barviva se obecně dělí do několika hlavních kategorií:
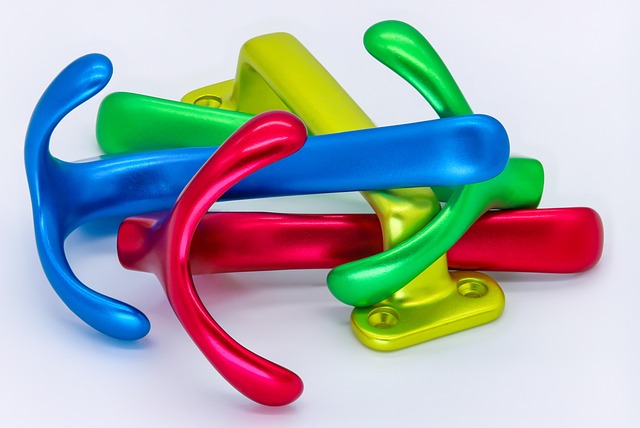
- Organická barvivaTato barviva se dodávají v mnoha zářivých barvách, jako je červená, modrá, zelená a fialová. Rozpouštějí se ve vodě a obvykle se používají v nízkých koncentracích, od 0.025 % do 1.0 %. Nevýhodou je, že příliš dobře neodolávají UV záření, takže barva může při příliš dlouhém vystavení slunci vyblednout. Z tohoto důvodu se nejlépe hodí pro použití v interiéru nebo pro dekorativní předměty, kde je hlavním cílem zářivá barva.
- Anorganická barvivaTato barviva jsou odolnější a lépe odolávají UV záření a drsnému prostředí. Často se setkáte s barvami jako černá, bronzová a zlatá. Jsou skvělou volbou, pokud potřebujete dlouhotrvající barvu, která zvládne i náročné podmínky.
Proces barvení: Eloxovaný díl se ponoří do barvicí lázně, která se obvykle udržuje na teplotě 40 až 60 °C (104–140 °F) po dobu asi 10 až 30 minut. Protože je eloxovaná vrstva porézní, barvivo se do ní vsákne a obarví kov.
Oplachování: Po barvení se eloxovaná část opláchne deionizovanou vodou, aby se smylo přebytečné barvivo a zabránilo se vzniku skvrn. Důkladné opláchnutí je důležité, aby barva zůstala rovnoměrná a aby žádné zbytky barviva nerušily další krok utěsňování.
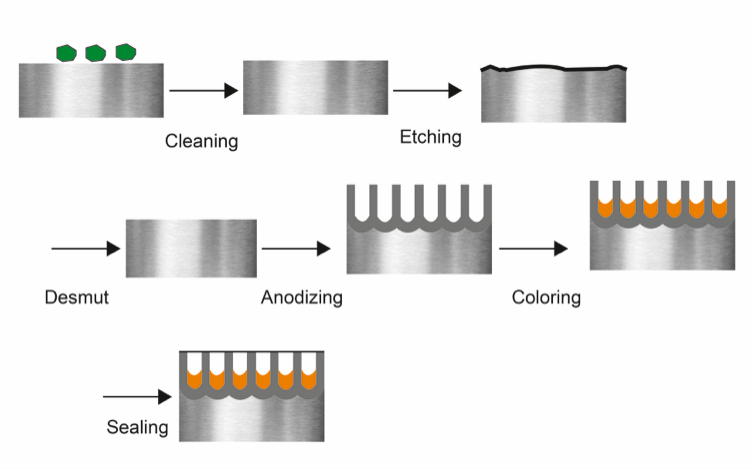
4. Těsnění
Těsnění je posledním krokem procesu eloxování a je klíčové pro zvýšení odolnosti hliníku vůči korozi, uzamčení barviva a zlepšení celkové trvanlivosti. Existuje několik různých způsobů těsnění, z nichž každý má své výhody a nevýhody, které je třeba mít na paměti.
Těsnění horkou vodou: Toto je jedna z nejstarších a nejběžnějších metod těsnění. Eloxované díly se umístí do vroucí deionizované vody – obvykle o teplotě 85 až 100 °C (185–212 °F) – na dobu přibližně 15 až 30 minut. Teplo způsobuje reakci, která přemění oxidovou vrstvu na hydratovanou formu zvanou boehmit, která bobtná a utěsní póry. Je to spolehlivý způsob, jak zvýšit odolnost proti korozi a pomoci barvivu udržet se na místě.
Utěsnění octanem niklu : Při této metodě se eloxované hliníkové díly namočí do horkého roztoku obsahujícího octan niklu – obvykle zahřátého na teplotu přibližně 85 až 95 °C (185–203 °F) po dobu přibližně 30 minut. Během této doby se ionty niklu přemění na hydroxid niklu, který vyplní a utěsní póry v eloxované vrstvě. Tím se vytvoří silné těsnění, které nabízí vynikající odolnost proti korozi, což z něj činí skvělou volbu pro díly, které musí odolat náročným podmínkám. Roztok obvykle obsahuje 1.4 až 1.8 gramu octanu niklu na litr a jeho pH se udržuje v rozmezí 5.5 až 6.0.
Svařování za studena : Svařování za studena je energeticky úspornější varianta, protože se provádí při pokojové teplotě. Eloxované díly se ponoří do roztoku, který obsahuje kovové soli, jako je octan nikelnatý nebo octan kobaltu. Tyto kovové ionty se přemění na hydroxidy, které se usazují v pórech a utěsňují je. Je to rychlejší a nákladově efektivnější metoda než svařování horkou vodou, i když nemusí poskytovat takovou odolnost proti korozi. Je vhodná pro projekty, kde je nejdůležitější úspora energie a snižování nákladů.
Opláchnutí a sušení : Po dokončení utěsnění je třeba eloxované díly důkladně opláchnout deionizovanou vodou, aby se smyl veškerý zbytkový těsnicí roztok. Poté by měly být nechat uschnout na vzduchu v čistém místě, aby se zabránilo kontaminaci a utěsněný povrch zůstal v perfektním stavu.
5. Inspekce a kontrola kvality
Zajištění, aby eloxované hliníkové díly splňovaly vysoké standardy, je klíčem k jejich výkonu a dlouhé životnosti. Proto používáme několik metod kontroly a kontroly kvality, abychom ověřili, zda proces eloxování probíhal tak, jak má.
Vizuální kontrola : Prvním krokem je pečlivá prohlídka dílů, aby se zkontrolovala rovnoměrná barva, hladký povrch a aby se ujistili, že na nich nejsou žádné viditelné vady, jako jsou pruhy, skvrny nebo změna barvy.
Měření tloušťky : Používáme tloušťkoměr k ověření tloušťky eloxované vrstvy, obvykle mezi 10 a 25 mikrony u standardní eloxace. To pomáhá zajistit, aby vrstva byla dostatečně silná, aby poskytovala správnou odolnost proti korozi a trvanlivost.
Zkouška přilnavosti : Kontrolujeme, jak dobře eloxovaná vrstva přilne k hliníku, a to pomocí testů, jako je odtržení pásky a poškrábání. Tyto testy ukazují, zda povlak odolá namáhání, aniž by se odlupoval nebo uvolňoval.
Výhody eloxování hliníku
Vylepšená trvanlivost
Eloxování činí povrch hliníku mnohem tvrdším, takže lépe odolává poškrábání, opotřebení a obecnému opotřebení. Protože eloxovaná vrstva je součástí samotného hliníku, dobře přilne a neloupe se ani neodlupuje. Díky tomu je eloxovaný hliník ideální pro náročné použití, jako jsou automobilové díly, stavební materiály a outdoorové vybavení.
Odolnost proti korozi
Eloxování vytváří na hliníku silnou ochrannou oxidovou vrstvu, která působí jako štít proti vlhkosti, soli a chemikáliím. Tato extra odolnost proti korozi je obzvláště užitečná pro součásti používané v námořním prostředí, leteckém průmyslu a dalších odvětvích, kde jsou vystaveny náročným korozivním podmínkám.
Estetická flexibilita
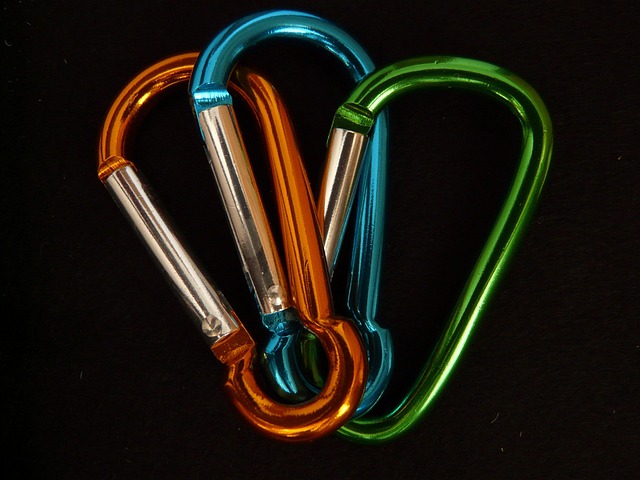
Anodizace vytváří na hliníku porézní oxidovou vrstvu, kterou lze barvit v mnoha různých barvách. Můžete dosáhnout jasných odstínů, jako je červená, modrá, zlatá a černá, nebo jemnějších barev, jako je bronzová a šedá. Protože je barva součástí samotné oxidové vrstvy, časem se neloupe ani nebledne. Díky tomu je eloxovaný hliník skvělý pro výrobky, u kterých záleží jak na vzhledu, tak na výkonu, jako je elektronika, budovy a automobilové díly.
Zlepšená přilnavost
Porézní povrch eloxovaného hliníku zvětšuje jeho povrchovou plochu, což usnadňuje přilnavost barev, základních nátěrů a lepidel. Toto silnější spojení je obzvláště užitečné pro díly, které vyžadují odolné povlaky, jako je například v leteckém průmyslu, automobilovém průmyslu a elektronice. Protože eloxovaná vrstva tak dobře přilne, vydrží déle a odlupování nebo loupání je méně pravděpodobné.
Úvahy o životním prostředí
Eloxování je ekologičtější než mnoho jiných metod povrchové úpravy kovů, protože nepoužívá škodlivé chemikálie, jako je chrom nebo nikl, a odpad, který vytváří, lze často recyklovat. Spotřebovává také méně energie než možnosti, jako je lakování nebo práškové lakování. Navíc lze eloxovaný hliník recyklovat opakovaně, aniž by ztratil svou kvalitu, což z něj činí skvělou volbu z hlediska udržitelnosti.
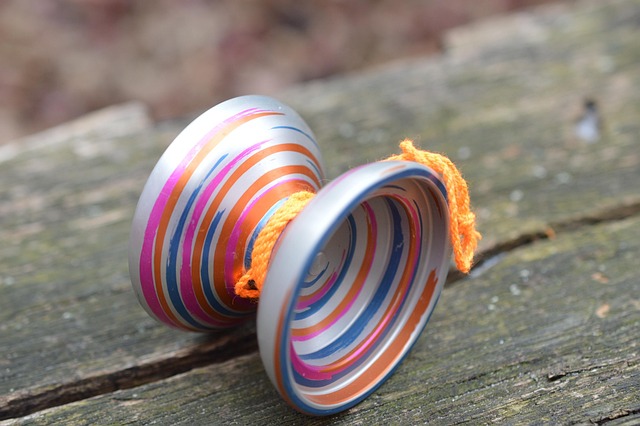
Typy eloxovaného hliníku
Typ I – eloxování kyselinou chromovou
Tato specializovaná metoda eloxování, známá jako typ I podle normy MIL-A-8625, používá jako elektrolyt kyselinu chromovou (CrO₃). Je obzvláště ceněna v odvětvích, kde je důležité minimalizovat rozměrové změny a zároveň dosáhnout vynikající odolnosti proti korozi.
Tloušťka povlaku : Oxidová vrstva se obvykle pohybuje od 0.00005″ do 0.0002″ (1.27 až 5.08 mikronu), takže je poměrně tenká.
Odolnost proti korozi : Poskytuje vynikající ochranu proti korozi, zejména v místech, kde jsou součásti vystaveny chemikáliím a vlhkosti.
Rozměrová stabilita : Protože je oxidová vrstva tenká, sotva mění velikost součásti, což je ideální pro aplikace, které vyžadují přesné tolerance.
Adhezní vlastnosti : Tato vrstva vytváří dobrý povrch pro přilnutí základních nátěrů a barev, což zlepšuje přilnavost pozdějších nátěrů.
Elektrická izolace : Eloxovaná vrstva nevede elektřinu, takže funguje také jako elektrický izolant.
Typ II – eloxování kyselinou sírovou
Toto je nejběžnější proces eloxování hliníku a je podle normy MIL-A-8625 známý jako typ II. Používá kyselinu sírovou jako elektrolyt k vytvoření ochranné oxidové vrstvy na hliníkovém povrchu. Tato vrstva zvyšuje trvanlivost, odolnost proti korozi a nabízí spoustu možností barvy a povrchové úpravy.
Tloušťka povlaku : Oxidová vrstva se obvykle pohybuje od 0.0002 do 0.0012 palce (5.1 až 30.5 mikronu). Asi dvě třetiny povlaku pronikají kovem, zatímco zbývající třetina roste směrem ven.
Odolnost proti korozi : Tato vrstva nabízí silnou ochranu před poškozením vlivy prostředí a pomáhá hliníkovým dílům vydržet déle.
Odolnost proti opotřebení : Silnější vrstva oxidu zvyšuje tvrdost povrchu, díky čemuž je hliník odolnější vůči poškrábání a opotřebení.
Barvitelnost : Protože je oxidová vrstva porézní, snadno absorbuje barviva, což umožňuje širokou škálu barevných možností.
Elektrická izolace : Stejně jako jiné eloxované vrstvy nevede elektřinu, takže funguje také jako elektrický izolant.
Typ III – Tvrdá eloxace
Tento specializovaný proces, nazývaný také tvrdá anodizace, využívá kyselinu sírovou, ale probíhá při vysoké proudové hustotě a nízkých teplotách, čímž vytváří silný, hustý a velmi tvrdý povlak oxidu hlinitého. Výrazně zlepšuje odolnost proti opotřebení a korozi, takže je ideální pro součásti, které čelí extrémním podmínkám.
Tloušťka povlaku : Oxidová vrstva se obvykle pohybuje od 0.0005 do 0.003 palce (12.7 až 76.2 mikronu), přičemž některé procesy dosahují tloušťky až 0.0045 palce (114.3 mikronu).
Tvrdost : Tento povlak dosahuje povrchové tvrdosti přibližně 60 až 70 na Rockwellově stupnici C, podobně jako kalené nástrojové oceli.
Odolnost proti korozi : Nabízí vynikající ochranu proti vlivům prostředí s odolností vůči solné mlze, která může v testech ASTM B117 překročit 1 000 hodin.
Elektrická izolace : Eloxovaná vrstva nevede elektřinu a má vysokou dielektrickou pevnost až do 2 000 V DC.
Tepelná izolace : Pomáhá také s odvodem tepla, což je užitečné při aplikacích s vysokými teplotami.
Typ IC – eloxování kyselinou boritou a sírovou
Tento proces obvykle vytváří čirou, průhlednou oxidovou vrstvu, kterou lze dále barevně upravovat. Protože je však přirozeně průhledná, nenabízí tak širokou škálu barev jako některé jiné metody eloxování.
Tenká oxidová vrstva : Vrstva je velmi tenká, asi 0.0001 palce (2.5 mikronu), což znamená, že nezpůsobuje téměř žádnou změnu rozměrů součásti.
Odolnost proti korozi : Navzdory své tenkosti stále poskytuje dobrou ochranu před poškozením vlivy prostředí.
Přilnavost barvy : Nabízí také vynikající přilnavost, což z něj činí skvělý podklad pro barvy nebo jiné nátěry.
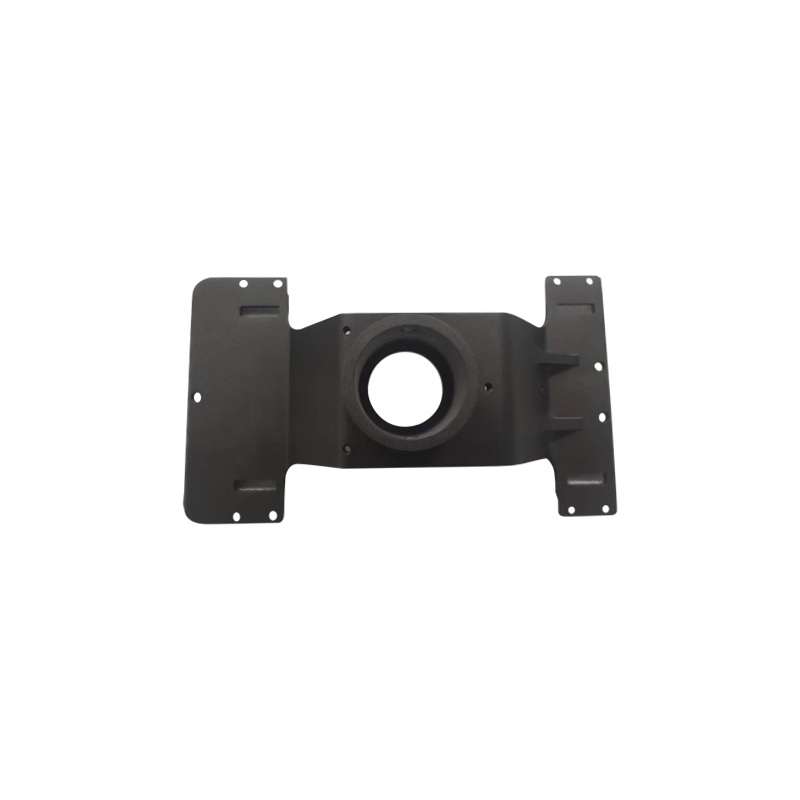
Eloxování kyselinou fosforečnou
Tento proces využívá kyselinu fosforečnou jako elektrolyt k úpravě hliníkových povrchů a je obzvláště vhodný pro přípravu hliníku pro lepení. Běžně se používá v leteckém a obranném průmyslu, kde jsou silné spoje nezbytné.
Povrchová struktura: Anodizace vytváří porézní oxidovou vrstvu, která zvětšuje povrch a poskytuje místa pro přilnavost lepidel. Oxidová vrstva je obvykle tenká a neporézní, takže je ideální pro lepení.
Environmentální aspekty: PAA je považována za ekologičtější alternativu k eloxování kyselinou chromovou, protože nepoužívá šestimocný chrom, který je škodlivý pro životní prostředí.
Eloxování vs. jiné metody povrchové úpravy kovů
Při výběru metody povrchové úpravy kovu je důležité zvážit například to, jak dobře funguje s vaším materiálem, jaké vlastnosti chcete dosáhnout, jaký dopad na životní prostředí a jaké náklady. Zde je rychlé srovnání eloxování s jinými běžnými technikami povrchové úpravy kovů:
| vlastnost | Eloxování | Galvanické pokovování (např. chrom, nikl) | Práškové lakování | Malovat |
| Proces | Elektrolytická oxidace kovového povrchu | Elektrochemické nanášení kovové vrstvy | Elektrostatické nanášení suchého prášku a následné vytvrzení | Aplikace tekutého pigmentu stříkáním nebo štětcem |
| Tloušťka povlaku | Tenký (mikrony) | Tenká až střední | Silnější, uniformní | Tenká až střední |
| Odolnost proti korozi | Vysoká (zejména u hliníku) | Vysoká (závisí na typu pokovování) | Velmi vysoká (odolnost proti nárazu a opotřebení) | Střední (závisí na typu barvy) |
| Odolnost proti opotřebení | Střední až vysoká | Velmi vysoká (zejména u tvrdého chromu) | Velmi vysoká (odolnost proti oděru) | Nízká až střední |
| Elektrická vodivost | Nevodivé | Může zvýšit vodivost (např. zlacení) | Nevodivé | Nevodivé |
| Estetické možnosti | Omezená škála barev (zemní tóny) | Lesklé, kovové povrchové úpravy (chrom, zlato atd.) | Široká škála barev a textur | Široká škála barev a povrchových úprav |
| Dopad na životní prostředí | Nízký (minimální VOC, recyklovatelné vedlejší produkty) | Vysoká (použití toxických chemikálií, jako je šestimocný chrom) | Nízký (bez rozpouštědel, recyklovatelný prášek) | Střední (barvy na bázi rozpouštědel emitují těkavé organické sloučeniny) |
| Stát | Střední až vysoká | Střední až vysoká | Středně | Nízká až střední |
| nejlepší | Letecký, automobilový, architektonický | Dekorativní předměty, elektrické součástky a nástroje | Venkovní vybavení, průmyslové stroje, nábytek | Spotřební zboží, spotřebiče a stavebnictví |
Doporučení
- Vyberte eloxováníToto je nejlepší volba při práci se slitinami hliníku nebo hořčíku, zejména pokud potřebujete silnou odolnost proti korozi a chcete minimalizovat změny rozměrů.
- Zvolte galvanické pokovováníZvolte tuto možnost, pokud potřebujete lesklý kovový povrch s vysokou tvrdostí a dobrou elektrickou vodivostí, ale mějte na paměti environmentální předpisy týkající se procesů pokovování.
- Vyberte práškové lakováníPráškové lakování zvolte, pokud chcete odolný, nárazuvzdorný povrch, který je k dispozici v mnoha barevných variantách, ideální pro venkovní nebo průmyslové použití.
- Zvažte barvuBarva je cenově výhodná volba, pokud chcete širokou škálu barev a díly nebudou vystaveny drsným podmínkám.
Společný Aplikace
Eloxování posiluje přirozené vlastnosti hliníku, díky čemuž se skvěle hodí do mnoha průmyslových odvětví. Zde jsou některé z nejběžnějších použití:
Letectví a obrana
Eloxovaný hliník se široce používá v leteckém a obranném průmyslu, protože je lehký, odolný proti korozi a velmi odolný. Proces eloxování zesiluje vrstvu oxidu hlinitého a nabízí tak dodatečnou ochranu před drsnými podmínkami prostředí. Mezi klíčové aplikace patří:
Součásti letadel: Díly jako podvozek, trupové panely a součásti motoru těží z eloxování, které pomáhá odolávat opotřebení a prodlužuje jejich životnost.
Tepelná regulace kosmické lodi: Černá eloxace se používá k regulaci tepla úpravou způsobu, jakým povrchy absorbují a vyzařují energii, což pomáhá řídit teplotu uvnitř kosmické lodi.
Vojenské vybavení: Od pancéřování vozidel až po součásti zbraní, eloxovaný hliník poskytuje odolnost a odolnost proti korozi potřebnou v náročném vojenském prostředí.
Architektura
Eloxovaný hliník je oblíbenou volbou v architektuře díky svému skvělému vzhledu a dlouhodobé odolnosti. Proces eloxování nabízí řadu povrchových úprav a barev, které pomáhají budovám vizuálně vyniknout. Mezi běžné způsoby použití patří:
Fasády budov: Pro vnější obklady se používají hliníkové panely s eloxovanou povrchovou úpravou, které budovám dodávají elegantní a moderní vzhled a zároveň je chrání před povětrnostními vlivy a opotřebením.
Okenní rámy a dveře: Protože eloxování zlepšuje odolnost proti korozi, je ideální pro rámy, které jsou neustále vystaveny povětrnostním vlivům.
Vnitřní vybavení: Předměty jako zábradlí, panely výtahů a ozdobné lišty těží z eloxovaného hliníku, který v sobě spojuje styl a odolnost.
Consumer Electronics
Eloxovaný hliník se široce používá ve spotřební elektronice, protože kombinuje pevnost, nízkou hmotnost a stylový vzhled. Eloxovaný povrch je dostatečně odolný, aby odolal každodennímu opotřebení. Mezi typické aplikace patří:
Chytré telefony a tablety: Pouzdra z eloxovaného hliníku dodávají těmto zařízením prémiový vzhled a chrání je před poškrábáním.
Notebooky a audio zařízení: Produkty jako notebooky, sluchátka a reproduktory používají eloxovaný hliník pro jeho odolnost a elegantní design.
Nositelná zařízení: Chytré hodinky a fitness trackery těží z lehkých a korozivzdorných vlastností eloxovaného hliníku.
Automobilový a námořní průmysl
Eloxovaný hliník je oblíbený v automobilovém a námořním průmyslu, protože nabízí skvělý poměr pevnosti k hmotnosti a dobře odolává korozi. Zde je návod, jak se používá:
Automobilové díly: Kola, obložení a komponenty motoru jsou často eloxovány, aby se snížila hmotnost a zároveň zvýšila odolnost.
Námořní kování: Díly jako trupy lodí, úchyty a palubní kování se eloxují, aby odolaly drsnému prostředí slané vody a vydržely déle.
Terénní vozidla: Součásti vystavené náročným podmínkám se spoléhají na eloxovaný hliník, který jim poskytuje pevnost a ochranu před opotřebením vlivy prostředí.
Zdravotnictví
Eloxovaný hliník je v lékařství důležitý, protože je biokompatibilní, odolný a snadno se sterilizuje. Mezi běžné způsoby použití patří:
Chirurgické nástroje: Nástroje jako pinzety a skalpely používají eloxovaný hliník pro povrch, který je nereaktivní a pomáhá snižovat riziko kontaminace.
Kryty zdravotnických zařízení: Zařízení, jako jsou přístroje pro magnetickou rezonanci a diagnostická zařízení, jsou vyrobena z eloxovaného hliníku pro větší pevnost a ochranu před poškozením vlivy prostředí.
Implantáty a protetika: Eloxovaný hliník se volí pro zubní implantáty a kloubní náhrady, protože je lehký a odolný vůči korozi.
Závěr
Abychom to shrnuli, eloxování nejen zlepšuje výkon a odolnost kovových součástí – ale také splňuje dnešní požadavky na udržitelnost a nákladovou efektivitu. Jeho všestrannost v tolika odvětvích, od leteckého průmyslu až po spotřební elektroniku, ukazuje, jak důležitá je pro posun technologií a designu vpřed.
Pokud chcete, aby vaše hliníkové díly fungovaly lépe a zároveň skvěle vypadaly, je eloxování spolehlivou a efektivní volbou!
Proč si nás vybrat
Ve společnosti NOBLE se zaměřujeme na poskytování špičkových CNC obráběcích a povrchových úprav pro různá odvětví, jako je letecký a kosmický průmysl, automobilový průmysl, elektronika a spotřební zboží. Zaměřujeme se na přesnost, odolnost a vynikající estetiku a dbáme na to, aby každý vyrobený díl splňoval nejvyšší standardy jak z hlediska výkonu, tak vzhledu.
od Od prototypování k výrobě
NOBLE je vaším klíčovým partnerem pro zakázkovou výrobu, který pokrývá vše od návrhu prototypu až po plnohodnotnou výrobu. Díky našim rozsáhlým výrobním zdrojům, správné technologii, efektivním procesům, odbornému poradenství a důkladným kontrolám kvality jsme připraveni vám pomoci proměnit vaše nápady ve skutečnost.
Obrábění prototypu
Získejte od NOBLE online cenovou nabídku s bezplatnou analýzou návrhu během několika hodin a získejte hotové CNC obráběné prototypy během několika dní.
- Nejmodernější vybavení
- 10+ let CNC obrábění
- Konkurenceschopná a dostupná cena
- Citace: Do 24 hodin
- Bezplatná zpětná vazba DFM
- Rychlé vyřízení do 7 dnů
Ve společnosti NOBLE se těšíme na spolupráci s vámi na vašem dalším projektu. Ať už máte dotazy ohledně našich CNC obrábění a povrchových úprav , potřebujete individuální cenovou nabídku nebo si chcete probrat své specifické potřeby, jsme tu, abychom vám pomohli.
Kontaktujte nás – Vdechneme vašim nápadům život!







