
Úvod
Výběr nesprávného procesu lisování plastů může zdvojnásobit náklady projektu a zpozdit výrobu o měsíce. Díl, který v jednom procesu funguje dobře, se v jiném procesu stane noční můrou. Forma praská. Materiál špatně teče. Doba cyklu se prodlužuje.
Pro plastové díly existují tři běžné metody: vstřikování , lisování za tepla a rotační lisování . Každá z nich funguje jinak. Každá z nich je vhodná pro různé tvary, objemy a materiály.
Co je vstřikování?
Toto je proces, který si většina lidí představí, když slyší „formování plastů“. Stroj vezme plastové pelety, roztaví je a poté roztavený materiál vstříkne do uzavřené kovové formy. Plast vyplní každou dutinu, ochladne a ztuhne. Poté se forma otevře a vyhodí díl. Doby cyklu jsou krátké. U malých dílů je běžná doba třiceti sekund.
Jak to funguje?
Šnek uvnitř zahřátého válce se otáčí. Roztaví plastové pelety. Poté se šroub pohybuje vpřed jako píst. Protlačí roztavený plast tryskou do dutiny formy. Forma zůstává uzavřená pod upínacím tlakem, dokud díl nechladne. Jakmile forma ztuhne, otevře se. Vyhazovací kolíky vytlačí díl ven. Celý cyklus se automaticky opakuje. Mezi cykly není nutný žádný lidský zásah.
Nejlepší aplikace
Vstřikování plastů je typické pro velkoobjemovou výrobu. Složité geometrie. Přísné tolerance. Konzistentní výsledky napříč miliony dílů. Představte si kostky LEGO. Víčka lahví. Kryty zdravotnických prostředků. Automobilové konektory. Elektrické spínače. Jakýkoli produkt, který vyžaduje přesnost a velké množství, směřuje k tomuto procesu.
Malé, složité díly fungují dobře. Možné jsou i tenké stěny. Prvky jako žebra, výstupky a zacvakávací spoje se snadno začleňují. Klienti volí vstřikování plastů, když potřebují identické díly v statisících kusů.
Klíčové výhody
- Doby cyklů jsou krátké, jakmile je forma v chodu. Typická je patnáct až šedesát sekund na díl. Přesnost je vynikající. Tolerance ±0.05 mm jsou s vhodným nástrojem a materiálem běžné. Povrchová úprava se provádí přímo z formy. Pro mnoho aplikací není nutná žádná sekundární úprava. Automatizace je přímočará. Roboty mohou odebírat díly a vkládat komponenty.
- Odpad materiálu je nízký. Vtoky a kanálky lze rozemlít a znovu použít jako drť. Náklady na práci na díl jsou po spuštění stroje nízké.
Klíčové nevýhody
- Náklady na nástroje jsou velmi vysoké. Ocelová forma pro průmyslovou výrobu často stojí dvacet tisíc až sto tisíc dolarů nebo i více. Dodací lhůty jsou dlouhé. U složité formy je běžná doba osm až šestnáct týdnů. Změny konstrukce po vyřezání formy jsou drahé a pomalé.
- Vstřikování plastů má ekonomický smysl pouze při vyšších objemech. Pod pěti sty nebo tisícem dílů se náklady na nástroje na díl stávají neúnosnými. Lidé, kteří potřebují malé série, by se měli nejprve podívat na jiné procesy. Počáteční investice je reálná. Pokud produkt na trhu neuspěje, není návratná.
Co je lisování?
Tento proces funguje odlišně od vstřikování plastů. Nepoužívá se žádný šroub. Není zde žádné vstřikování pod vysokým tlakem. Místo toho někdo vloží předem odměřené množství materiálu do otevřené dutiny formy. Forma se pomalu uzavře. Teplo a tlak nutí materiál proudit do tvaru dutiny. Poté díl vytvrdne. Forma se otevře. Někdo vytáhne hotový kus. Jednoduché vybavení. Nižší tlaky. Zcela jiný přístup.
Jak to funguje
Obsluha vloží do dutiny „dávku“ materiálu – obvykle předlisek nebo odměřený kus. Lis stlačí horní polovinu dolů. Teplo materiál změkčí. Tlak ho vtlačí do každého rohu formy. U termosetových plastů dochází k chemické reakci. Materiál se zesítí a trvale vytvrdne. U pryže nebo silikonu je proces podobný, ale materiál zůstává pružný. Po vytvrzení se forma otevře. Někdo vyjme díl a odřízne přebytečný otřep.
Doby cyklu jsou delší než u vstřikování plastů. Běžné jsou dvě až pět minut. Krok vytvrzování nelze uspěchat.
Nejlepší aplikace
Lisování vstřikováním vyniká u materiálů, se kterými se vstřikování obtížně manipuluje. Termosetové plasty, jako jsou fenolové, epoxidové a melaminové. Součásti z přírodního a syntetického kaučuku. Silikonové klávesnice pro elektroniku. Velké, ploché nebo mírně zakřivené předměty, jako jsou elektrické kryty, víka nádob a součásti spotřebičů.
Klasickým příkladem jsou automobilové pneumatiky. Pryžová směs se do formy vlévá za studena. Za tepla a tlaku se vytvrdí do konečného tvaru pneumatiky s dezénem a značením bočnic.
Klíčové výhody
- Náklady na nástroje jsou nižší než u vstřikování plastů. Formy jsou jednodušší. Nejsou potřeba žádné složité systémy vtoků ani konstrukce vtoků. Nejsou potřeba vysokotlaké upínací mechanismy. Hliníkové nebo dokonce kompozitní formy jsou vhodné pro kratší série.
- Tento proces dobře zvládá materiály vyztužené vlákny. Dlouhá skleněná nebo uhlíková vlákna zůstávají neporušená. Při vstřikování plastů může působení šroubu vlákna přerušit a snížit pevnost. Lisování zachovává výztuž. Jsou možné i velké díly.
- Odpad materiálu je minimální. Hmotnost vsázky se vypočítává blízko konečné hmotnosti dílu. Zbytky materiálu v dutině jsou minimální.
Klíčové nevýhody
- Cykly jsou pomalé. Normální je dvě až pět minut na díl. Vstřikování plastů vyrábí díly každých třicet sekund. Při vysokých objemech se rozdíl rychle načítá.
- Problém je otřep. Přebytečný materiál se vytlačuje mezi poloviny formy. Po vyjmutí z formy ho musí někdo odříznout. Často se jedná o ruční operaci. Náklady na práci se k celkovému výsledku přidávají.
- Složitost dílů je omezená. Podřezání je obtížné. Hluboká žebra a složité prvky se těžko tvarují, protože materiál neteče jako kapalina. Pohybuje se spíše jako husté těsto. Lidé, kteří potřebují složité geometrie, by se měli místo toho zaměřit na vstřikování plastů.
- Konzistence se může lišit. Záleží na dovednostech operátora. Hmotnost vsázky a její umístění ovlivňují konečný díl. Existují automatizované systémy, ale mnoho továren se stále spoléhá na ruční vkládání. Variabilita mezi díly je vyšší než u vstřikování plastů. Pro nekritické aplikace je to v pořádku. U přesných lékařských nebo automobilových součástek je to problém.
Co je rotační tváření?
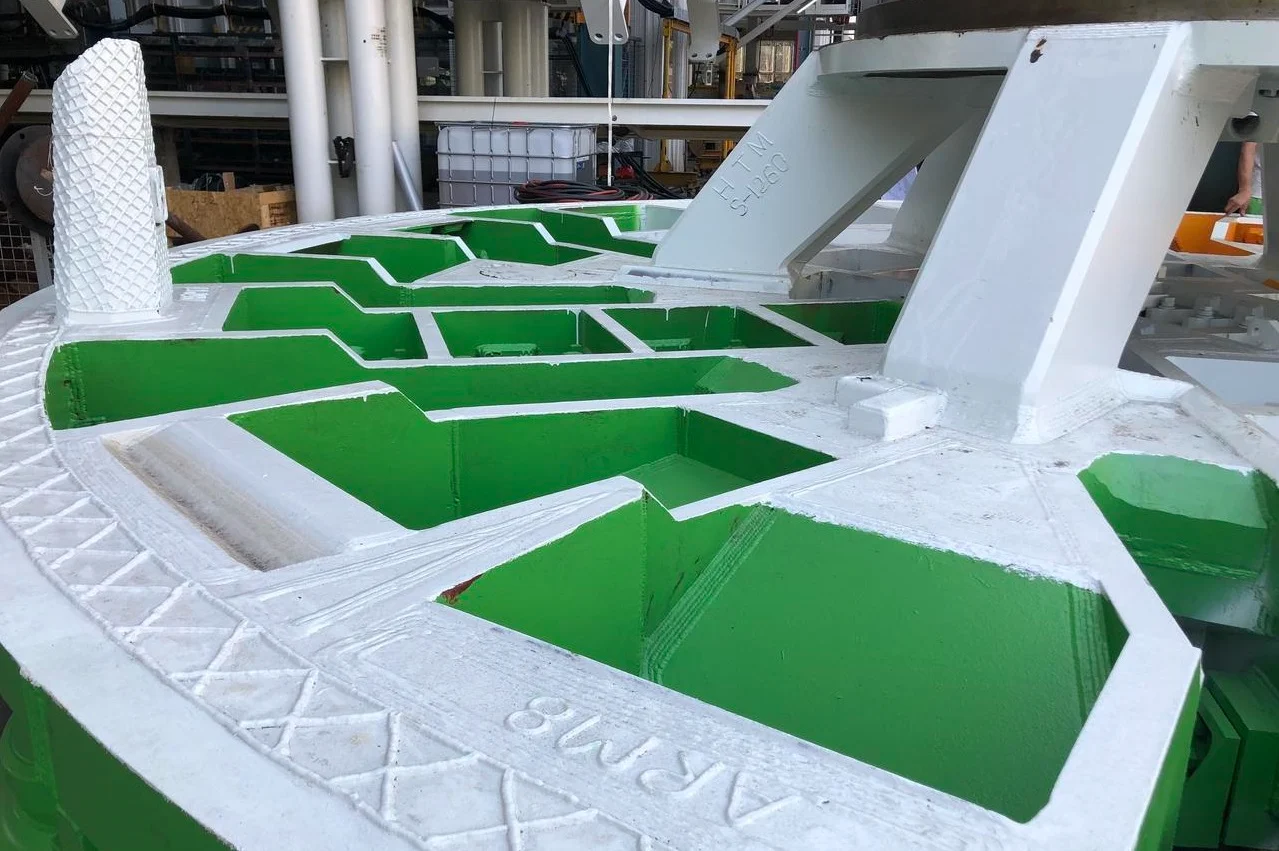
Tento proces je téměř opakem vstřikování plastů. Žádný vysoký tlak. Žádný složitý systém vstřikovacích litin. Místo toho obsluha vloží plastový prášek do duté formy. Forma se pomalu otáčí v peci. Dvě osy. Někdy i více. Prášek se roztaví a rovnoměrně pokryje vnitřní povrch. Poté se forma přesune do chladicí stanice. Plast tuhne. Obsluha otevře formu a vytáhne dutý, bezešvý díl.
Jak to funguje
Operátor otevře formu, vsype do ní odměřené množství plastového prášku a uzavře ji. Forma se vloží do pece. Otáčí se biaxiálně – kolem dvou kolmých os současně. Práci vykonává gravitace. Prášek padá na horký vnitřní povrch, roztaví se a spojí se do rovnoměrné vrstvy. Jakmile se veškerý prášek roztaví a pokryje dutinu, forma se přesune do chladicí komory. Chladný vzduch nebo vodní sprcha sníží teplotu. Plast tuhne. Forma se otevře. Operátor vyjme hotový díl.
Doby cyklů jsou dlouhé. Normální je dvacet až šedesát minut. Kroky ohřevu a chlazení nelze uspěchat, aniž by se snížila kvalita.
Nejlepší aplikace
Rotační lisování vyniká u velkých, dutých, bezešvých dílů. Věcí, které by jinými procesy vyžadovaly montáž nebo složitá jádra. Kajaky a malá plavidla. Nádrže na vodu od padesáti do pěti tisíc galonů. Dopravní kužely. Velkoobjemové kontejnery. Kryty zdravotnických prostředků, které vyžadují hladké vnitřní povrchy bez svarů. Zemědělské nádrže. Nádrže na kapaliny v automobilech.
Klíčovou výhodou je jednodílná konstrukce. Žádné švy netečou. Žádné svary, které by selhaly. Díl vychází z formy jako jedna, souvislá skořepina. Tuto metodu často volí lidé, kteří vyrábějí součásti pro manipulaci s tekutinami nebo venkovní vybavení.
Klíčové výhody
- Náklady na nástroje jsou nízké ve srovnání se vstřikováním nebo lisováním. Formy se vyrábějí z plechu nebo litého hliníku. Není potřeba žádná vysokopevnostní ocel, protože proces využívá nízký tlak – obvykle méně než deset psi. Rotační forma může stát 500 až 3000 dolarů. Vstřikovací forma pro srovnatelný díl může stát desetkrát více.
- Díly jsou bez pnutí. Žádný vysoký tlak znamená žádné zbytkové vnitřní pnutí. To je důležité pro venkovní aplikace, kde teplotní cykly a vystavení UV záření způsobují praskání v důsledku pnutí ve vstřikovaných dílech. Tloušťka stěny je rovnoměrná. Rotace rovnoměrně rozděluje materiál.
- Změny designu jsou snazší. Úprava rotační formy je jednodušší než úprava vstřikovací formy z kalené oceli. Kompozitní formy lze opravovat nebo upravovat pomocí standardních výrobních nástrojů.
Klíčové nevýhody
- Cykly jsou velmi dlouhé. Dvacet až šedesát minut na díl. Vstřikování plastů vyrobí jeden díl každých třicet sekund. U velkých objemů je tento rozdíl enormní. Rotační lisování má smysl pouze pro nižší roční množství nebo velmi velké díly, kde by více vstřikovacích forem bylo nákladově neúnosných.
- Vnitřní povrchová úprava je drsná. Vnější strana dílu přebírá povrchovou úpravu formy – obvykle hladkou, pokud je leštěná. Vnitřek je však v odlitém stavu. Běžné jsou neroztavené částice a stopy po toku. Pro aplikace zajišťující viditelnost nebo požadavky na čištění na místě může být vnitřek vyžadován sekundární konečná úprava. To zvyšuje náklady a čas.
- Výběr materiálů je omezený. Většina rotačních forem používá polyethylen – LLDPE, MDPE, HDPE. Možné jsou i jiné materiály, jako je nylon nebo polypropylen, ale méně běžné. Lidé, kteří potřebují technické plasty, jako je ABS, PC nebo vyztužené kompozity, budou s tímto procesem mít potíže.
- Řízení tloušťky stěny je méně přesné než vstřikování plastů. Cílová hodnota tři milimetry se může lišit o plus mínus půl milimetru. Pro konstrukční díly je to v pořádku. Pro přesné součástky s úzkými tolerancemi to není přijatelné.
- Velikost dílu má praktická omezení. Velmi velké formy vyžadují obrovské pece a chladicí komory. Průměr deset stop je možný. Dvacet stop je vzácný a drahý. Většina továren se zaměřuje na díly měřené ve stopách, nikoli v metrech. Cokoli většího se stává zakázkovým inženýrským projektem s odpovídajícími náklady.
Podobnosti mezi těmito třemi procesy
Na první pohled vypadají vstřikování plastů, kompresní lisování a rotační lisování zcela odlišně. Různé stroje. Různé doby cyklů. Různé geometrie dílů. Ale když se podíváme trochu hlouběji, sdílejí čtyři základní charakteristiky.
- Všechny tři procesy používají formu. Každý plastový díl začíná dutinou. Vstřikování plastů používá uzavřený dvoudílný nástroj. Lisování lisováním používá otevřenou formu, která se pod tlakem uzavírá. Rotační lisování používá dutou vícedílnou formu, která se otáčí. Materiál formy se mění. Ocel, hliník nebo plech. Účel zůstává stejný. Forma definuje konečný tvar. Bez ní žádný z těchto procesů vůbec nefunguje.
- Všechny tři vyžadují aplikaci tepla. Studený plast neteče. Nemůže nabýt tvaru dutiny. Vstřikování plastů roztaví materiál v sudu před vstřikováním. Lisování tlakem aplikuje teplo přes desky formy, jak se materiál stlačuje. Rotační lisování zahřívá celou formu v peci, zatímco se otáčí. Metoda se liší. Nutnost nikoli. Teplo je u všech tří metod nezbytné.
- Všechny tři zahrnují fázi ochlazování. Roztavený plast musí ztuhnout, než někdo díl vyjme. Vstřikování plastů ochlazuje díl uvnitř uzavřené formy pod tlakem. Lisování umožňuje materiálu chladnout a vytvrzovat, zatímco lis zůstává zavřený. Rotační lisování přesouvá horkou formu do vyhrazené chladicí komory. Chladicí médium se liší – vzduch, vodní mlha nebo někdy olej. Fyzika se neliší. Plast tvrdne, protože ztrácí tepelnou energii. Každý proces tuto skutečnost respektuje.
- Všechny tři jsou metody zpracování polymerů. Tyto procesy tvarují syntetické nebo přírodní polymery. Termoplasty jako polypropylen a ABS. Termosety jako fenolové a epoxidové plasty. Elastomery jako pryž a silikon. Každý proces zpracovává specifické skupiny polymerů lépe než ostatní. Všechny tři však existují proto, aby transformovaly surové polymerní materiály na hotové, použitelné produkty. V rámci téže širší kategorie výrobních technologií si vzájemně konkurují a doplňují se.
Tyto podobnosti jsou důležité, protože vysvětlují hranice toho, čeho lze dosáhnout lisováním plastů. Rozdíly spočívají v tom, jak každá metoda aplikuje teplo a tlak, nikoli v samotných základních krocích.
Jak vybrat správný proces formování
Výběr se omezuje na tři otázky. Geometrie součásti. Typ materiálu. Roční objem. Odpovězte na ně upřímně a správný postup bude zřejmý.
Zde je jednoduchý rozhodovací rámec založený na výše uvedeném shrnutí.
- Miliony malých, přesných součástek→ Vstřikování plastů. Víčka lahví, lékařské konektory, LEGO kostky. Vysoké náklady na nástroje. Velmi nízké náklady na díl. Dlouhá dodací lhůta formy. Vyplatí se to pouze ve velkém měřítku.
- Velké, ploché, pryžové nebo termosetové díly→ Lisování pod tlakem. Silikonové klávesnice, elektrické kryty, těsnění. Nižší náklady na nástroje než u vstřikování. Pomalejší cykly. Vyžaduje ořezávání. Dobře funguje pro kompozity vyztužené vlákny.
- Velké, duté, jednodílné předměty→ Rotační lisování. Kajaky, vodní nádrže, dopravní kužely. Nízkotlaký proces znamená levné formy. Velmi dlouhé doby cyklů. Drsný vnitřní povrch. Žádné švy ani svarové linie.
Praktická poznámka
Některé díly se hodí pro více procesů. Jednoduchý kulatý kryt může být vyroben lisováním, vstřikováním nebo dokonce rotačním lisováním v závislosti na objemu a materiálu. Lidé by neměli předpokládat, že funguje pouze jeden proces. Získejte cenové nabídky. Spočítejte si to. Nejlevnější forma neznamená vždy nejnižší celkové náklady na projekt. Naopak, nejdražší forma se může zaplatit do roka, pokud jsou objemy dostatečně vysoké.
Výše uvedený rozhodovací rámec poskytuje výchozí bod. Není to univerzální pravidlo. Ale pro většinu plastových dílů vyráběných většinou továren ukazuje správným směrem.

O společnosti NOBLE – Vašem důvěryhodném partnerovi pro výrobu plastů
NOBLE je specializovaná továrna na výrobu plastových dílů. Specializujeme se na vysoce přesná lisovací řešení. Nejen na jeden proces. Na několik. Klienti se na nás obracejí, když potřebují inženýrské znalosti, nejen na továrnu na stroje. Poskytujeme služby v různých odvětvích od spotřebního zboží až po zdravotnické prostředky. Společným prvkem je kvalita. Konzistentní, měřitelná a dokumentovaná kvalita.
Naše klíčové zpracovatelské schopnosti
Vstřikování plastů
Provádíme velkoobjemové zakázky na složité díly s přesnými tolerancemi. Vícedutinové formy snižují náklady na díl. Klienti získají více dílů za cyklus. Údržba nástrojů v rámci firmy udržuje formy v chodu. Sekundární operace, jako je vstřikování a zalisování, probíhají na stejném patře.
Lisování tlakem
Toto je naše schopnost pracovat s termosetovými materiály. Fenolické, epoxidové, melaminové. Pryžová těsnění a těsnicí kroužky. Velké elektrické součástky, které vyžadují tepelnou odolnost. Máme také odborné znalosti v oblasti kompozitů vyztužených vlákny. Dlouhá skleněná nebo uhlíková vlákna zůstávají při lisování za tepla neporušená.
Rotační tvarování
Naší specialitou jsou velké, duté, bezešvé díly. Vodní nádrže. Průmyslové kontejnery. Zemědělské popelnice. Investice do nástrojů je ve srovnání se vstřikováním plastů nízká. Tloušťka stěny zůstává jednotná. Žádné svary. Žádná montáž více polovin.
Další možnosti
Prototypování pro ověření návrhu. CNC obrábění pro sekundární prvky. Dokončovací práce a montáž . Balení a logistika. Klienti nemusí spravovat pět různých dodavatelů. Zajišťujeme celý řetězec od suroviny až po produkt připravený k odeslání.
Certifikace – Kvalita, na kterou se můžete spolehnout
ČSN EN ISO 9001:2015 ČSN EN ISO 9001:2015
Náš systém managementu kvality důsledně splňuje požadavky zákazníků a regulačních orgánů. Neustálé zlepšování není slogan. Je nedílnou součástí každého procesu. Existují auditní záznamy. Nápravná opatření jsou dokumentována. Nic neunikne bez kontroly.
ČSN EN ISO 13485:2016 ČSN EN ISO 13485:2016
Toto je globální standard pro výrobu zdravotnických prostředků. Přísné řízení rizik. Dodržování předpisů. Bezpečnost výrobků od návrhu až po výrobu. Ne každá továrna má tuto certifikaci. My ano.
Proč spolupracovat s NOBLE?
- Komplexní podpora. Pomáháme s výběrem materiálu. Pomáháme s návrhem forem. Zajišťujeme výrobu a logistiku. Jeden kontaktní bod. Žádné obviňování mezi dodavateli.
- Zajištění kvality. Průběžná kontrola odhalí problémy včas. Rozměrové zprávy poskytují důkaz. Plná sledovatelnost materiálu znamená, že každou součást lze vysledovat až k certifikátu suroviny.
- Nízkoobjemové pilotní série pro klinické studie nebo testování na trhu. Velkoobjemová hromadná výroba zavedených produktů. Podle požadavků dílu přepínáme mezi vstřikováním, kompresí a rotačním tvářením. Klienti nepotřebují tři různé dodavatele.
- Regulační důvěra. Naše certifikace ISO snižují riziko pro dodavatelský řetězec. Auditoři si certifikace prohlédnou a poté se pustí do dalších otázek. Lidé zodpovědní za kvalitu a regulační záležitosti mohou klidněji spát, protože vědí, že NOBLE je na seznamu dodavatelů.
Nejčastější dotazy
Který proces lisování je nejlevnější pro malosériovou výrobu?
Rotační tváření. Formy jsou levné. Plech nebo litý hliník. Není potřeba žádná vysokopevnostní ocel. Nízký tlak znamená jednodušší konstrukci.
Můžete vyrábět duté díly vstřikováním plastů?
Ano, ale s výhradami. Vstřikování plastů s asistencí plynu využívá dusík k vytváření dutých kanálů. Techniky vyřezávání jádra používají zatahovací kolíky k odstraňování materiálu z tlustých profilů. Obě metody zvyšují složitost a náklady na nástroj. Pro skutečně duté, bezešvé díly – představte si vodní nádrž nebo kajak – je rotační vstřikování lepší volbou.
Je kompresní vstřikování pouze pro termosety?
Primárně, ale ne výhradně. Nejběžnějšími materiály jsou termosety, jako jsou fenolové, epoxidové a melaminové. Vytvrzují se za tepla a tlaku. Reakce je nevratná. Některé termoplasty však fungují i při lisování. Dobrým příkladem je polyethylen s ultravysokou molekulovou hmotností. UHMWPE neteče dobře ve vstřikovacím válci. Lisování ho tvaruje do desek, tyčí a jednoduchých dílů.
Který proces dává nejsilnější části?
Vstřikování plastů obecně dosahuje nejvyšší pevnosti a přesnosti u neplněných termoplastů. Konzistentní teploty taveniny. Vysoký plnicí tlak. Husté díly bez dutin. Lisování tlakem je však lepší pro kompozity vyztužené vlákny. Dlouhá skleněná nebo uhlíková vlákna zůstávají neporušená, protože nedochází k jejich přerušení šroubem. Výsledný díl má vynikající tuhost a odolnost proti nárazu. Pro konstrukční aplikace s kontinuální vláknovou výztuží překonává lisování tlakem vstřikování plastů pokaždé.







