
Úvod
Hořčíkové slitiny jsou o 33 % lehčí než hliník. To je pro letecký a kosmický průmysl a průmysl zdravotnických prostředků velký problém. Je tu však jeden problém. Pokud si nedáte pozor, stejný materiál se může během CNC obrábění vznítit . Jiskry z tupého nástroje nebo vysoká rychlost posuvu mohou třísky zapálit. Vzniklý oheň je intenzivní a těžko se uhasí.
To vytváří skutečný problém pro strojírny. Lidé chtějí úsporu hmotnosti. Jdou po něčem pevném, ale lehkém. Obávají se však, jak bude materiál reagovat během obrábění. Není to ale paranoidní klam. Jen upozornění: hořčíkové požáry mohou být nebezpečné.
Následuje praktický pohled na CNC obrábění hořčíkových slitin. Probereme, proč je tento materiál obtížné bezpečně obrábět.
Proč je hořčíková slitina obtížně obráběná na CNC?
Mnoho lidí se ptá, proč je hořčík obtížné obrábět na CNC. Materiál vypadá měkce. Snadno se řeže. Rizika jsou však vážná. Lidé, kteří je ignorují, se učí drahé lekce.
Extrémní hořlavost a riziko požáru
Hořčík se vznítí při teplotě okolo 650 stupňů Celsia. Tupý nástroj dosáhne této teploty rychle. Tření při řezání generuje dostatek tepla. Skutečným nebezpečím je, že hořčík si po zahájení hoření vytváří vlastní kyslík. Voda to zhoršuje. CO2 to ještě zhoršuje. Standardní hasicí přístroje nedělají nic. Zařízení potřebují hasicí přístroje třídy D speciálně pro požáry kovů. Mnoho továren je nemá.
Zapálení třísky třením a mícháním
Hořčíkové třísky jsou tenké a vláknité. Mají v porovnání s jejich objemem velmi velký povrch. To znamená, že se snadno vznítí. Jeden horký třísek dopadající na hromadu jiných spustí řetězovou reakci. Hliníkové třísky doutnají. Hořčíkové třísky hoří. Tento rozdíl je zásadní pro bezpečnost výroby.
Nebezpečné reakce s chladicími kapalinami na vodní bázi
Lidé často používají na hořčík standardní chladicí kapalinu. To je chyba. Chladicí kapaliny na vodní bázi reagují s jemnými částicemi hořčíku. Reakcí vzniká vodík. Vodík exploduje. Chladicí kapalina se také rozkládá na hustý kal, který ucpává potrubí a ničí olejové vany. Továrny, které se snaží použít standardní chladicí kapalinu na hořčík, toho často litují.
Abrazivost a neobvyklé opotřebení nástrojů
Hořčík je měkký. Obsahuje však nečistoty, jako je železo, křemík a hliník. Tyto tvrdé částice způsobují, že materiál je abrazivní. Nástroje se opotřebovávají jinak, než se očekává. Na břitu se tvoří nárůstky. Odírání přenáší materiál na povrch nástroje. Lidé se domnívají, že měkký kov znamená snadné obrábění. Hořčík tento předpoklad vyvrací.
Výbušný prach z jemných řezů
Jemné obrábění vytváří prach, ne třísky. Broušení. Honování. Vysokorychlostní dokončování. Hořčíkový prach ve vzduchu je výbušný. Statická jiskra z dopravního pásu nebo lapače prachu ho spustí. Deflagrace se šíří rychle. Tímto způsobem byly ztraceny celé místnosti. Továrny, které obrábějí hořčík bez řádné kontroly prachu, riskují.
jak na to CNC stroj na výrobu hořčíku Bezpečné slitiny
CNC obrábění hořčíkových slitin vyžaduje jiný přístup než řezání hliníku nebo oceli. Materiál se snadno řeže. Rizika však nejsou pro nové obsluhy zřejmá. Lidé, kteří se učí tvrdě, se často potýkají s požáry.
Geometrie a ostrost nástroje
Tupé nástroje generují teplo. Teplo zapaluje hořčík. Pravidlo je tedy jednoduché. Ostré břitové destičky. Pozitivní úhly čela. Leštěné řezné hrany. Obsluha kontroluje nástroje před každým spuštěním CNC obrábění hořčíkových slitin. Nástroj, který vypadá dobře pro hliník, je v tomto případě nebezpečný.
Tvorba a odvádění třísek
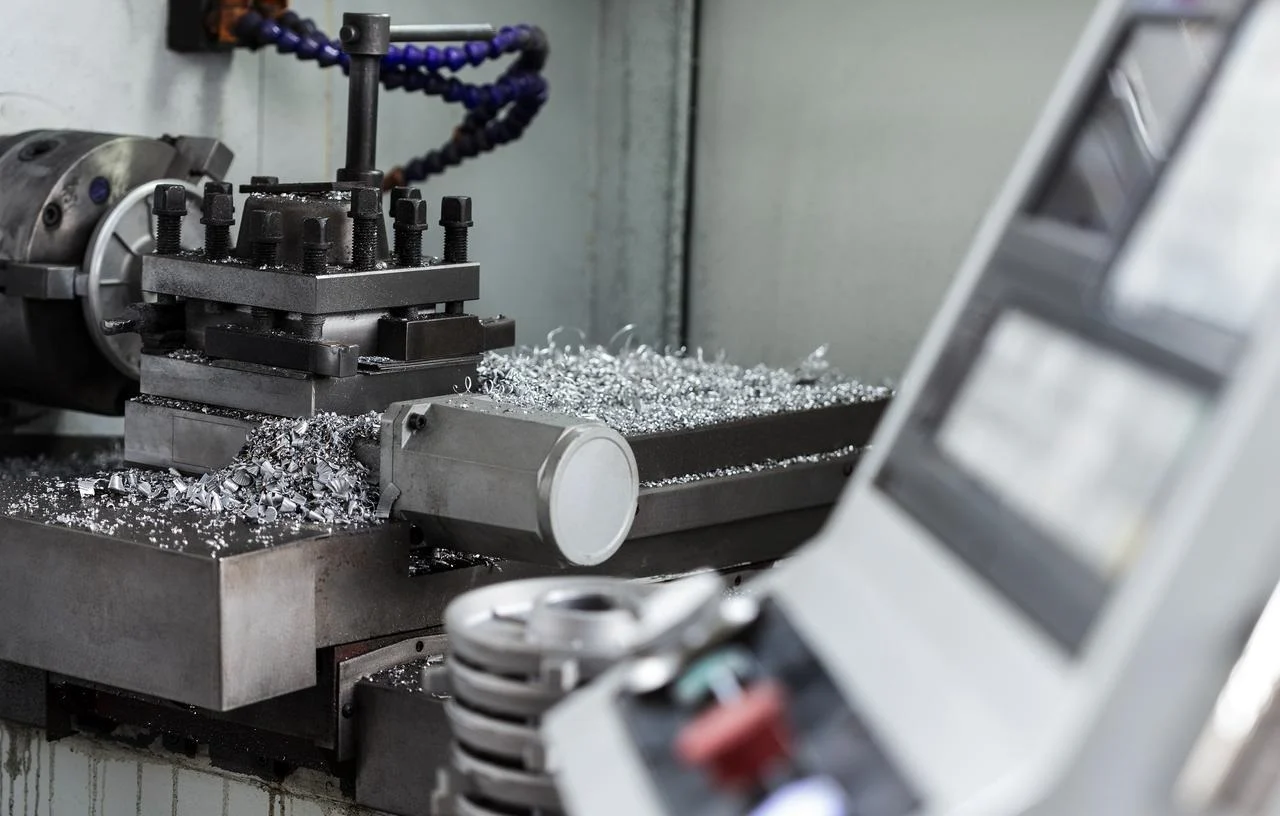
Toto je nejvyšší priorita v jakémkoli bezpečném CNC obrábění hořčíkových slitin. Silné, rozbité třísky jsou bezpečné. Tenké, vláknité třísky hoří. Lidé navrhují dráhy nástroje speciálně tak, aby se třísky rozbily na malé, husté kousky. Vysokotlaký vzduch odstraňuje třísky z řezné zóny. Některé továrny používají vakuové systémy. Nikdy nenechte třísky hromadit se na loži stroje. Hromada hořčíkových třísek je požár, který jen čeká na to, až vypukne.
Řezné kapaliny – co funguje a co ne
Standardní ve vodě rozpustný olej je past. Reaguje s hořčíkovým prachem. Vytváří vodík a kal. Lidé, kteří ho používají při CNC obrábění hořčíkových slitin, se to učí tvrdě.
Suché obrábění stlačeným vzduchem je nejbezpečnější přístup. Žádná kapalina. Žádné riziko reakce. Pokud je kapalina nutná, existují speciálně schválené syntetické chladicí kapaliny. Funguje také mazání minimálním množstvím. Jemná mlha poskytuje dostatečné mazání bez kaluží stojící chladicí kapaliny.
Příprava strojů a pracovišť
Před zahájením jakéhokoli CNC obrábění hořčíkových slitin odstraňte všechny zdroje zapálení. Zákaz otevřeného ohně. Zákaz kouření. Žádné body statické elektřiny. Elektrické skříně je třeba utěsnit proti prachu. Hořčíkový prach uvnitř ovládacího panelu představuje nebezpečí zkratu. Celý stroj se čistí po každé směně. Třísky nezůstávají přes noc. Prach se nehromadí. Čisté stroje běží bezpečně. Znečištěné stroje hoří.
Doporučené parametry řezání
Čísla se zdají být obrácená. Vysoké posuvy jsou bezpečnější než nízké posuvy. Střední rychlosti jsou bezpečnější než vysoké rychlosti. Nízký posuv v kombinaci s vysokou rychlostí vytváří jemný prach. Prach exploduje. Lidé se této kombinaci při CNC obrábění hořčíkových slitin vyhýbají.
Následující příklad používá hořčíkovou slitinu řady 6061.
| Operace | Rychlost řezání (m/min) | Rychlost posuvu (mm/ot. nebo mm/zub) | Hloubka řezu (mm) |
| Hrubovací frézování | 500-800 | 0.10–0.20 na zub | 2-5 |
| Dokončovací frézování | 300-600 | 0.05–0.10 na zub | 0.5-1 |
| Hrubování soustružením | 400-700 | 0.15-0.30 | 1-3 |
| Dokončování soustružením | 300-500 | 0.08-0.15 | 0.2-0.5 |
| Vrtání | 300-600 | 0.10–0.25 na otáčku | Peck 0.5–1×D |
Vrtání, řezání závitů a následné obrábění
Parabolické drážkované vrtáky zlepšují odvádění třísek. Agresivní cykly hlubokého vrtání lámou třísky dříve, než se z nich stanou dlouhé struny. Závitníky se někdy zlomí. Správnou reakcí není teplo. Ne síla. Lidé rozpouštějí zlomené závitníky pomocí specializovaných roztoků pro odstraňování hořčíku. Existují odstraňovače na bázi kyselin. V některých případech funguje mechanické odstraňování karbidovým vrtákem. Prudké odstraňování vytváří jiskry a oheň.
Skladování třísek je stejně důležité jako jejich tvorba. Operátoři skladují hořčíkové třísky z CNC obrábění hořčíkových slitin v uzavřených, označených kovových nádobách. Žádné plastové sáčky. Žádné otevřené popelnice. Likvidace se řídí místními předpisy o nebezpečném odpadu.
Reakce na požární mimořádnou událost – co dělat (a co nedělat)
I přes dodržování preventivních opatření může při CNC obrábění hořčíkových slitin dojít k požárům. Je opravdu důležité pochopit, jak správně reagovat. Pokud se s tím nezachází správně, malý požár se může rychle změnit ve velký problém.
Nikdy nepoužívejte vodu, CO2 ani standardní suchý chemický hasicí přístroj ABC.
Lidé sahají po známých hasicích přístrojích. Tento instinkt zabíjí. Voda v hořícím hořčíkovém ohni vytváří vodík a páru. Oheň se zhoršuje. CO2 nedělá nic. Hořčík produkuje svůj vlastní kyslík. Standardní suchý chemický přípravek ABC postrádá látku k zastavení požáru kovu. Tyto hasicí přístroje zůstávají na stěně během CNC obrábění hořčíkových slitin. Nejsou pro tuto práci.
Pouze hasicí přístroje třídy D
Správným nástrojem jsou hasicí přístroje třídy D. Hledejte Lith-X, Met-LX. Purple-K je určen pro jiné požáry, ne pro primární hořčík. Tyto speciální látky uhasí oheň vytvořením krusty na hořícím kovu. K palivu se nedostane žádný kyslík. Oheň se zastaví. Továrny, které provádějí CNC obrábění hořčíkových slitin, udržují hasicí přístroje třídy D namontované v dosahu každého stroje.
Pokud se objeví kouř – neotevírejte ihned dvířka stroje
Kouř uvnitř krytu znamená, že něco hoří. Přirozenou reakcí je otevřít dveře a podívat se. To je špatně. Otevřením dveří se do krytu vpustí čerstvý vzduch. Vzduch živí oheň. Lidé sledovali, jak se z malých požárů třísek tímto způsobem vyvinuly plné požáry strojů. Počkejte. Pokud je to možné, nechte oheň dohořet v krytu bez kyslíku. Pokud je nutný zásah, použijte vestavěný hasicí systém stroje nebo vypusťte hasicí prostředek třídy D přes otvor.
Duste, nestříkejte přímo do hořící kaluže
Při použití hasicího přístroje třídy D během CNC obrábění hořčíkových slitin je důležitá technika. Lidé často stříkají přímo na plameny. To rozptýlí hořící třísky a šíří oheň. Správná metoda je udusit. Aplikujte prostředek jemně z bezpečné vzdálenosti. Miřte na základnu. Nechte prášek dopadnout na oheň. Vytvořte krustu. Jakmile se krusta vytvoří, neporušujte ji. Narušením krusty se hořící kov znovu vystaví vzduchu. Oheň se může znovu rozhořet. Před jakýmkoli pohybem nechte materiál zcela vychladnout.
Proč se obtěžovat? Jedinečné výhody hořčíkových slitin
Někdo by se mohl zeptat: Pokud je CNC obrábění hořčíkových slitin tak nebezpečné, proč je stále nutné? Odpovědí je výkon. Hořčík nabízí vlastnosti, kterým se jiné materiály nemohou rovnat. Proto zůstává CNC obrábění hořčíkových slitin i přes svá rizika kritickým procesem.
Bezkonkurenční poměr hmotnosti a pevnosti
Hustota hořčíku je 1.74 gramu na centimetr krychlový. Díky tomu je to nejlehčí konstrukční kov na trhu. Žádný jiný kov se mu v úspoře hmotnosti ani zdaleka neblíží.
Porovnejme:
| Materiál | Hustota (g / cm³) | Pevnost v tahu (MPa, typická) |
Poměr síly k hmotnosti |
| Slitina hořčíku | 1.74 | 230 | Vysoký |
| Slitina hliníku | 2.70 | 310 | Střední |
| Ocel (měkká) | 7.85 | 400 | Nízké |
| Technický plast (ABS) | 1.05 | 40 | Velmi nízký |
Hořčík dává lidem kovovou pevnost při téměř plastické hmotnosti. Tato kombinace zvyšuje poptávku po CNC obrábění hořčíkových slitin v leteckém a automobilovém průmyslu.
Vysoká specifická tuhost
Záleží na tuhosti vzhledem k hmotnosti. Hořčík zde obstojí. Poměr modulu pružnosti k hustotě hořčíku je srovnatelný s hliníkem a ocelí. Lidé získají potřebnou tuhost bez ztráty hmotnosti. Hořčíkový díl obrobený se správnou geometrií se chová jako mnohem těžší ocelový komponent.
Vynikající tlumení vibrací
Absorbuje vibrace lépe než jakýkoli jiný konstrukční kov. Hliníkové kroužky. Ocel přenáší harmonické. Hořčík je tlumí. U ručního nářadí, automobilových konzolí a součástí interiéru letadel toto tlumení snižuje hluk a únavu obsluhy. Díly vyrobené CNC obráběním hořčíkových slitin mají často delší životnost, protože vibrace neuvolňují spoje a závity.
Přirozené stínění proti elektromagnetickému rušení
Plasty a kompozity z uhlíkových vláken potřebují speciální povlaky, které blokují elektromagnetické rušení. Hořčík to dělá přirozeně. Samotný kov funguje jako stínění. Z této vlastnosti těží lékařské přístroje, pouzdra elektroniky a komunikační zařízení. Žádná operace sekundárního povlakování. Žádné další náklady. Pouze materiál, který plní svou funkci.
Dobrá tepelná vodivost
Hořčík vede teplo s výkonem zhruba 150 wattů na metr Kelvina. To není tak vysoké číslo jako hliník. Ale je mnohem lepší než plasty nebo kompozity. U krytů LED osvětlení, součástí motorů a elektronických krytů hořčík odvádí teplo od citlivých oblastí. CNC obrábění hořčíkových slitin vytváří díly, které zvládají tepelné zatížení a zároveň si udržují nízkou hmotnost.
Recyklovatelnost a udržitelnost
Hořčíku je hojně. Recyklace vyžaduje mnohem méně energie než primární výroba. Materiál podporuje odlehčení vozidel, což snižuje spotřebu paliva a emise. Lidé, kteří se obávají dopadu na životní prostředí, považují hořčík za atraktivní. Tento kov lze opakovaně recyklovat bez významné ztráty vlastností. To odpovídá cílům cirkulární ekonomiky, které nyní mnoho výrobců sleduje.
Hořčík vs. hliník vs. plast – který z nich si vybrat?
Konstruktéři čelí volbě. Hořčík, hliník nebo plast. Každý materiál má své silné stránky. Každý má své nevýhody. Správná odpověď závisí na aplikaci.
| Vlastnictví | Slitina hořčíku | Slitina hliníku | Technický plast (ABS/PC) |
| Hmotnost (hustota g/cm³) | 1.74 – nejlehčí konstrukční kov | 2.70 – střední | 1.05 – celkově nejlehčí |
| Měrná tuhost (tuhost/hmotnost) | Velmi dobré. Srovnatelné s hliníkem. | Velmi dobré. Referenční hodnota pro kovy. | Špatné. Vyžaduje silnější části. |
| Tlumení vibrací | Nejlepší mezi konstrukčními kovy. | Chudák. Zvoní a rezonuje. | Vynikající. Přirozený absorbér energie. |
| Stínění EMI | Vynikající. Není potřeba žádný nátěr. | Vynikající. Není potřeba žádný nátěr. | Žádné. Vyžaduje vodivé povlaky. |
| Tepelná vodivost (W/m·K) | ~150. Dobré pro regulaci tepla. | ~205–235. Velmi dobré. | ~0.2. Velmi špatné. |
| odolnost proti korozi | Bez ošetření špatné. Vyžaduje nátěr. | V některých prostředích se hodí k eloxování nebo k povrchové úpravě bez povrchové úpravy. | Vynikající. Nekoroduje. |
| Obrobitelnost (CNC) | Dobré s dodržením bezpečnostních protokolů. Vláknité třísky. Nebezpečí požáru. | Vynikající. Čisté třísky. Žádné nebezpečí požáru. | Dobré. Měkké. Vyžaduje ostré nástroje. Je nutná kontrola třísek. |
| Náklady na suroviny | Střední až vysoká. | Mírné. Široce dostupné. | Nízká až střední. |
| Sekundární úprava | Často vyžadováno (konverzní nátěr, barva). | Často nutné kvůli korozi nebo vzhledu. | Často volitelné. Barvu lze zalinout. |
O společnosti NOBLE – Vašem partnerovi v Přesné CNC obrábění
NOBLE je specializovaný CNC obráběcí závod zaměřený na vysoce přesnou výrobu složitých kovových a slitinových součástí.
Naše klíčové zpracovatelské schopnosti
Prezentujte to jasně, nejlépe jako seznam s odrážkami nebo tabulku se dvěma sloupci.
Typy CNC obrábění
- 3osé, 4osé a 5osý CNC frézování pro složité geometrie
- CNC soustružení s poháněnými nástroji pro kulaté díly, které vyžadují sekundární prvky
- Soustružnicko-frézovací centra, která snižují počet seřízení. Méně seřízení znamená lepší přesnost a rychlejší dodávku.
Sekundární služby
- povrchová úpravaEloxování, pasivace, chemický film.
- Tepelné zpracování pro pevnost a úlevu od napětí.
- Odstranění otřepů a čištění. Díly se dodávají připravené k montáži.
- Montáž vícesložkových produktů.
Naše certifikace (kvalita a lékařská způsobilost)
Inženýři a nákupčí filtrují dodavatele podle certifikací. My si ponecháváme ty, na kterých záleží.
| Osvědčení | Rozsah | Relevance |
| ISO 9001: 2015 | Systém řízení jakosti | Zaručuje konzistentní řízení procesů, sledovatelnost a neustálé zlepšování v celé výrobě. Lidé tomuto standardu důvěřují. |
| ISO 13485: 2016 | Zdravotnické prostředky – Řízení kvality | Umožňuje nám obrábět součásti pro chirurgické nástroje, implantáty, diagnostické vybavení a pouzdra zdravotnických prostředků. |
Nejčastější dotazy
Mohu obrábět hořčík na standardní CNC frézce?
Ano, ale opatrně. Standardní CNC frézka funguje dobře pro CNC obrábění hořčíkových slitin, pokud továrny používají ostré nástroje, suchý vzduch nebo schválené chladicí kapaliny a agresivní odvádění třísek.
Je hořčík dražší než hliník?
Obecně ano. Cena suroviny pro hořčíkové slitiny je vyšší než u běžných hliníkových tříd, jako je 6061, kvůli menším objemům výroby a složitější rafinaci. Lidé platí za úsporu hmotnosti více.
Koroduje hořčík snadno?
Ano, v neupravené formě. Hořčík je reaktivnější než hliník a bez konverzního povlaku nebo eloxování koroduje rychleji ve vlhkém nebo slaném prostředí. Inženýři při specifikaci hořčíku pro venkovní nebo lékařské aplikace zohledňují povrchovou úpravu.
Mohu svařovat hořčík?
Ano, ale se speciální technikou. Používá se wolframové obloukové svařování v ochranné atmosféře plynu argonu a přídavné tyče odpovídající základní slitině. Továrny bez zkušeností se svařováním hořčíku by měly práci zaslat specialistům.
Je hořčík bezpečný pro použití ve spotřebních výrobcích?
Ano. Moderní hořčíkové slitiny jsou v hromadné formě nehořlavé a splňují bezpečnostní normy UL pro elektroniku a automobilové součástky. Riziko požáru spočívá v CNC obrábění hořčíkových slitin, nikoli v hotovém pevném dílu.







