

Vaše pouzdro robota s umělou inteligencí vyžaduje výběr výrobního procesu. Systémy automatizace robotů využívají vstřikování plastů, CNC obrábění, 3D tisk nebo výrobu plechů. Tyto systémy automatizace robotů pracují s materiály, jako je hliník, ABS, polykarbonát, uhlíková vlákna a nerezová ocel. Výrobní materiály ovlivňují systémy umělé inteligence a integraci senzorů pro robotické systémy. Tyto systémy robotů s umělou inteligencí vyžadují tepelný management a stínění proti elektromagnetickému rušení pro robotické senzory. Výrobní proces ovlivňuje hmotnost robota a strukturální tuhost robotických systémů a automatizačních systémů. Který proces návrhu robota tedy dává vašemu robotickému systému nejlepší návrh pro systémy automatizace výroby v robotice? Výběr systémů výroby robotů s umělou inteligencí řídí výrobní náklady, objem a odolnost robota. Umělá inteligence pomáhá zlepšovat systémy automatizace výroby pro robotické systémy a návrh.
Materiály pro kryty robotů s umělou inteligencí: Kovy a slitiny
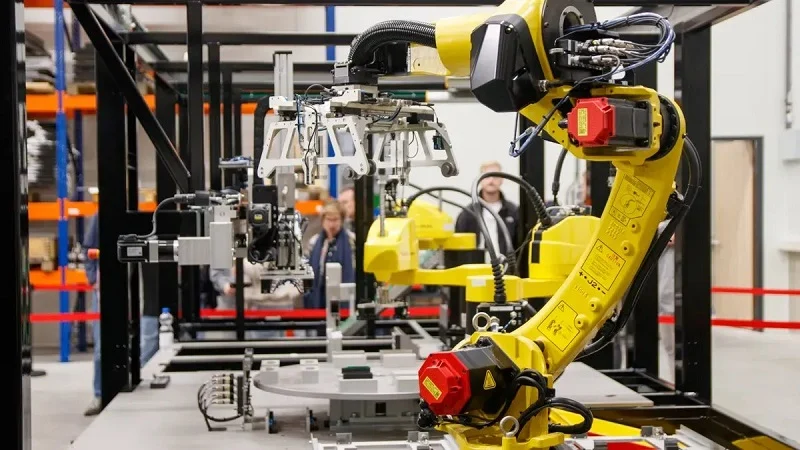
Kovy poskytují robotickému krytu s umělou inteligencí něco, co plasty často nedokážou. Odvádějí teplo od přeplněné elektroniky. Zastavují elektromagnetické rušení. Udržují přesné tolerance pro přesné díly. Proto mnoho robotických platforem závisí na hliníku, nerezové oceli, titanu a hořčíku.
Slitiny hliníku
Vlastnosti a výhody
Hliník je hlavním kovem pro rámy a pláště robotů. Je lehký, s hustotou 2.7 g/cm³. Dobře odvádí teplo s tepelnou vodivostí mezi 120 a 180 W/m·K. Obráběné hliníkové pouzdro také poskytuje silné stínění proti elektromagnetickému rušení, přibližně 80 až 100 dB od 10 kHz do 40 GHz. Tato čísla jsou důležitá pro systémy umělé inteligence, které ukládají senzory, desky a motory do jednoho těsného prostoru.
Volba třídy mění vše. Níže uvedená tabulka ukazuje porovnání dvou běžných slitin.
| Vlastnictví | 7075-T6 | 6061-T6 |
| Konečná pevnost v tahu | ~570 MPa | ~310 MPa |
| Výnosová síla | ~500 MPa | ~275 MPa |
Obě slitiny mají podobný modul pružnosti 69–72 GPa. Rozdíl není v tuhosti, ale v pevnosti. Slitinová třída 7075 umožňuje používat tenčí stěny při zachování bezpečnostních rezerv, což pomáhá dosáhnout cílů lehké konstrukce. Slitinová třída 6061 je při svařování výhodnější a na nákladech záleží více než na maximální úsporě hmotnosti.
Omezení a náklady
Hliník je dražší než plasty. Tyčový materiál se pohybuje kolem 6.6–11 dolarů za kilogram. Vyžaduje také obrábění nebo odlévání, takže se sčítají náklady na nástroje a práci. Na druhou stranu se hliník obrábí velmi dobře. Řeže se 2–4krát rychleji než nerezová ocel, méně opotřebovává nástroje a vyžaduje méně tuhé upnutí. U mnoha robotických součástí tato rychlost vynahrazuje cenu materiálu.
Typické aplikace
Hliník najdete v konstrukčních rámech, panelech odvádějících teplo a tělech venkovních robotů. Studie hybridních kompozitů Al6061 vyztužených SiC, Al2O3 a popílkem zjistila, že směs s 5 % každé přísady vykazuje dobré mechanické vlastnosti a dobré stínění EMI v pásmu X. Standardní ocel 6061 nemá žádné vestavěné stínění, ale kompozitní verze ho může získat.
Nerezová ocel
17-4 PH a další stupně
Nerezová ocel se vyznačuje značnou pevností. Třída 17-4 PH dosahuje pevnosti v tahu zhruba 190–200 ksi, což je při 75–90 ksi výrazně více než 304 nebo 316. Dobře se obrábí ve stavu A, žíhaném stavu, a lze ji následně tepelně zpracovat. Funguje také s CNC obráběním a DMLS tiskem kovů, takže je možné vyrábět složité kryty.
Pevnost a odolnost proti korozi
Korozní chování odlišuje jednotlivé třídy. Níže uvedená tabulka to shrnuje.
| Stupeň | Přibližná pevnost v tahu (ksi) | Odolnost proti korozi |
| 17-4 PH | 190-200 | dobrý |
| 316 SS | 75-90 | vynikající |
| 304 SS | 75-90 | dobrý |
| 416 SS | 75-95 | Veletrh |
| Titan (5. stupeň) | 130-150 | vynikající |
17-4 PH se v mnoha prostředích vyrovná 304 a s velkým rozdílem překonává 416. Dobře zvládá atmosféru, sladkou vodu a mírné chemikálie. Slabou stránkou je však stojatá mořská voda. Podmínky bohaté na chloridy mohou způsobit štěrbinovou korozi a v těchto případech by lépe posloužila 316 nebo titan.
Případy průmyslového použití
Tovární roboti často pracují v interiérech, takže se hodí ocel 17-4 PH. Poskytuje vysokou pevnost a zároveň dostatečnou ochranu proti korozi. Oplachovací stanice a chemické závody se raději zaměřují na ocel 316. Nerezová ocel je těžká s gramáží 7.8 g/cm³, takže roboti citliví na hmotnost ji mohou vynechat. Její tepelná vodivost 15–25 W/m·K je také nízká, což omezuje šíření tepla.
Titan a hořčík
Vlastnosti Ti-6Al-4V
Ti-6Al-4V, neboli titan třídy 5, spojuje vysokou pevnost s vynikající odolností proti korozi. Jeho pevnost v tahu se pohybuje mezi 130–150 ksi. Hustota je 4.5 g/cm³, lehčí než ocel, ale těžší než hliník. Tepelná vodivost má nízká čísla, 7–22 W/m·K. Obrábění je obtížné a v našich zdrojích nebyly k dispozici žádné údaje o nákladech, proto jej považujte za prémiovou možnost.
Hořčík: Ultralehká varianta
Hořčík je nejlehčí konstrukční kov. Chrání před elektromagnetickým rušením a výrazně snižuje hmotnost. Háček je v hořlavosti. Jemné třísky a prach se mohou vznítit, takže v dílnách je třeba s ním zacházet speciálně. Toto riziko brání tomu, aby se hořčík používal v některých programech pro kryty robotů s umělou inteligencí.
Letecký a prémiový robotický průmysl
Titan se objevuje v leteckém průmyslu a vysoce výkonných robotech, kde se počítá každý gram. Hořčík se také objevuje ve vybraných lehkých konstrukcích. Obojí zvyšuje náklady a složitost zpracování. Pro většinu robotických konstrukcí s umělou inteligencí zůstává praktickou volbou hliník nebo nerezová ocel.
Materiály pro kryty robotů s umělou inteligencí: Polymery a plasty
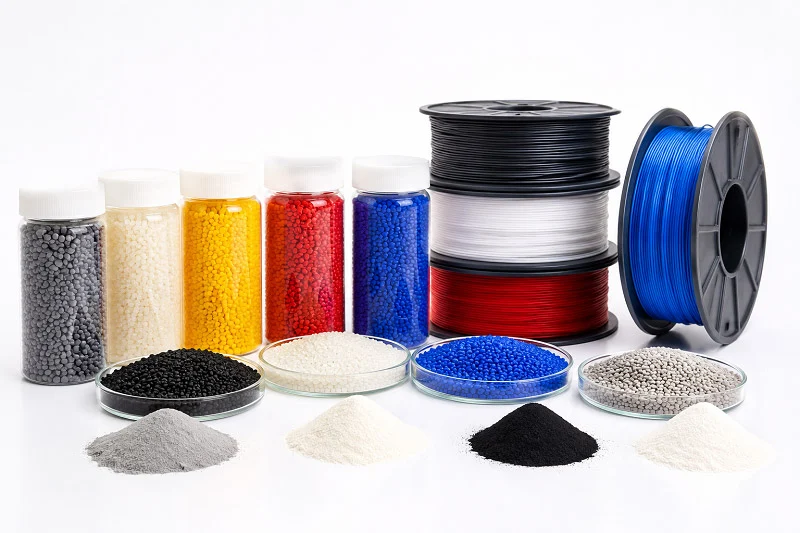
Polymery fungují v robotických systémech jinak než kovy. Snižují hmotnost a náklady. Také bojují proti korozi. Ale přenášejí méně tepla a méně tlumí elektromagnetické rušení. Správné materiály pro kryty robotů s umělou inteligencí musí odpovídat danému úkolu.
břišní svaly
Cena a tvarovatelnost
ABS stojí méně než většina materiálů pro těla robotů. Dobře se zalévá do forem. Náklady na nástroje zůstávají nízké. Krátké doby cyklu napomáhají velkoobjemové výrobě. Díky tomu je ABS chytrou volbou pro díly domácích robotů. Mnoho lehkých dílů robotů používá ABS. Celé konstrukci se tím zvyšuje hmotnost. Výrobci mohou snadno přidat barvu nebo texturu na hotové povrchy.
ABS se dobře hodí do interiéru robotických systémů. Teplota se tam udržuje stabilní. Materiál je vhodný pro lehké konstrukce a díly robotů. Před zpracováním není nutné žádné speciální sušení. To šetří výrobní čas.
Tepelné a UV limity
ABS má jasné limity. Měkne kolem 100 °C. UV záření poškozuje jeho povrch venku. Praskliny se objevují po týdnech na slunci. Těla venkovních robotů nemohou používat pouze ABS. Problémy způsobují i horké části uvnitř robota. U všech konstrukcí na bázi ABS je nutná regulace teploty.
Problém s UV zářením se projeví rychle. Povrch zežloutne a poté zkřehne. Nátěry pomáhají, ale zvyšují náklady. U krytů domácích robotů to nevadí. Venkovní robotické systémy však potřebují pro části těla jiné materiály.
Aplikace spotřebitelských robotů
Domácí roboti-asistentky často používají ABS. Těla úklidových robotů používají ABS. Materiál udržuje nízkou hmotnost a náklady. Tvarovatelnost umožňuje návrhářům přidávat křivky a zacvakávací mechanismy. Montáž je rychlejší. Tato lehká těla robotů dobře splňují potřeby spotřebitelů. Pevnost je dostatečná pro použití v interiéru.
Polykarbonát
Rázová síla a jasnost
Polykarbonát zvyšuje odolnost robotických systémů. Hledejte hořlavost dle UL 94 V-0. Hledejte Izodův odpor nad 600 J/m. Tato čísla jsou důležitá pro konstrukci robotů. Rázová houževnatost je 600 až 850 J/m. Optická čistota si zachovává vynikající čistotu ve viditelném světle. Díky tomu je to nejlepší průhledná termoplastická fólie pro robotické díly.
Hodnocení rázové pevnosti PC panelu: Hledejte hořlavost UL 94 V-0 a Izodův odpor >600 J/m – nejen „použitý polykarbonát“.
Kryty kamerových systémů tento materiál potřebují. Kryty robotických senzorů ho také potřebují. Odolává nárazům lépe než akryl. Splňuje také požadavky na odolnost proti plameni pro elektronické součástky uvnitř krytu.
Rizika praskání v důsledku stresu
Polykarbonát má jednu slabinu. Praskání v důsledku napětí. Rozpouštědla napadají namáhané oblasti těl robotů. Trhliny se tvoří kolem otvorů pro šrouby. Konstruktéři musí v konstrukci uvolnit napěťová místa. Pomáhá i žíhání. Povlaky blokují chemické působení na lehké části.
Materiál se škrábe snadněji než sklo. Tvrdé povlaky to řeší. Pro kryty senzorů robotů se dobře hodí potažený plech. Zůstane průhledný a odolný vůči poškození.
Kryty a panely senzorů
Kryty senzorů vyžadují pro robotické systémy průhledné materiály. Polykarbonát se perfektně hodí. Používají se v krytech LIDAR a okénkách kamer. Odolnost proti nárazu chrání drahé senzory. Lehké části zatěžují robotické systémy jen málo.
Pro samořídící systémy s umělou inteligencí jsou tyto kryty důležité. Robot skrz ně vidí. Jakýkoli škrábanec snižuje výkon. Polykarbonát s tvrdým povlakem to řeší. Spojuje nárazovou houževnatost s odolností povrchu.
Nylon a polymery plněné sklem
Pevnost a odolnost proti opotřebení
Nylon přináší robotickým dílům vysokou pevnost a odolnost proti opotřebení. Verze plněné skelnými vlákny zvyšují tuhost. Vlákna nesou zatížení. Nylonová matrice je drží. Společně vytvářejí pevné robotické díly. Ozubená kola a ložiska používají pro lehké díly nylon plněný skelnými vlákny.
Poměr pevnosti k hmotnosti překonává mnoho kovů. Nylonová součástka plněná skelnými vlákny může vážit výrazně méně než hliníková součástka a zároveň poskytovat podobnou tuhost. To pomáhá snižovat konstrukční cíle robotických systémů. Materiál také tlumí vibrace. Robotické systémy s těmito součástkami běží plynuleji.
Problémy s absorpcí vlhkosti
Nylon absorbuje vodu. Vlastnosti konstrukčních dílů se mění. Pevnost klesá. Rozměry se mění. Suchý díl těsně přiléhá. Mokrý díl bobtná. To způsobuje problémy u přesných robotických dílů v systémech umělé inteligence.
Konstruktéři to musí zohlednit. Sušení před lisováním pomáhá. Pomáhá také utěsnění finálního dílu. Vnitřní robotické systémy čelí menší vlhkosti. Venkovní robotické systémy potřebují těsnění nebo jiné materiály pro své díly.
Strukturální komponenty
Konstrukční díly robotů často používají nylon plněný skelnými vlákny. Materiál je tuhý a pevný. Odolává opotřebení od pohyblivých částí. Je levnější než kov. Pro středně objemovou výrobu se tyto lehké díly skvěle hodí.
Robotická ramena a rámy jej využívají. Materiál snižuje hmotnost bez ztráty pevnosti. Robot se stává efektivnějším. Motory spotřebovávají méně energie. Celkový výkon systému se zlepšuje pro použití robotem.
Materiály pro kryty robotů s umělou inteligencí: Kompozity a nové možnosti
Kompozity z uhlíkových vláken
Poměr síly k hmotnosti
Uhlíková vlákna umožňují, aby byl kryt robota velmi lehký, ale zároveň pevný. Mají nejlepší poměr tuhosti a hmotnosti ze všech materiálů. Vysokomodulové uhlíkové vlákno zabraňuje ohýbání součástí při zatížení. Zastavuje pohyb v kritických oblastech, jako jsou robotická ramena. Robot, který se pohybuje rychle a vyžaduje přesnost, tuto tuhost vyžaduje. Uhlíková vlákna jsou mnohem lehčí než kovy. Součást z uhlíkových vláken může být stejně tuhá jako ocel, ale váží mnohem méně. To pomáhá inženýrům dosáhnout cílů v oblasti lehké konstrukce jakéhokoli robota. Tyto lehké součásti umožňují robotům pohybovat se rychleji a spotřebovávat méně energie.
Náklady a výrobní problémy
Hlavním problémem uhlíkových vláken je jejich vysoká cena. Je to nejdražší materiál. Složité výrobní kroky zvyšují cenu a vedou k menšímu počtu kvalitních dílů. Formy jsou speciální a drahé. Pokládka a vytvrzování zaberou hodně času. U nízkoobjemových vysoce výkonných robotů jsou náklady přijatelné. U velkoobjemových produktů obvykle ne. Níže uvedená tabulka ukazuje srovnání uhlíkových vláken s kompozity plněnými skelnými vlákny.
| Atribut | Carbon Fiber | Kompozity plněné sklem |
| ztuhlost | Nejvyšší. Vysoký modul udržuje součásti stabilní. | Mírné. Větší flexibilita při zátěži. |
| Snížení hmotnosti | Nejlepší poměr tuhosti a hmotnosti. Zajišťuje lehké konstrukce. | Těžší než uhlíkové vlákno. |
| Cena za kg | Nejdražší. | Nejvýhodnější z hlediska nákladů. |
Vysoce výkonné aplikace
Uhlíková vlákna se používají v dronech, závodních robotech a leteckých systémech. Využívají je v jakémkoli systému, který spojuje výkon s úsporou hmotnosti. Materiál také snižuje vibrace. Senzory fungují lépe, když se konstrukce netřese. Pro lehké robotické rameno nebo létající platformu je uhlíková vlákna nejlepší volbou. Tyto vysoce výkonné materiály fungují tam, kde jiné nefungují. Pevné a lehké díly toto využití umožňují. Důvodem je výhoda v poměru pevnosti k hmotnosti.
Kompozity plněné sklem
Tuhost a tepelná stabilita
Skleněné kompozity jsou levnější variantou. Nejsou tak tuhé jako uhlíková vlákna. Jejich tuhost je průměrná. Při stejném zatížení se více ohýbají. Ale dobře snášejí teplo. Skleněná vlákna si při stoupání teploty zachovávají tvar. To je důležité pro součásti robotů v blízkosti motorů nebo elektroniky. Materiál je také mnohem levnější než uhlíková vlákna. Je dostatečně pevný pro mnoho průmyslových použití. Nabízí robotům dobrý poměr výkonu a ceny.
Meze opotřebení nástrojů a nárazů
Standardní obsah skleněných vláken je 30 % až 50 % hmotnosti. Tato vlákna poškrábou formy. Opotřebovávají formy rychleji než neplněné plasty. Formy potřebují tvrdší ocel. To zvyšuje náklady na nástroje a dobu obrábění. Důležité jsou také meze nárazu. Skleněná vlákna vytvářejí body napětí. Díly mohou při náhlém zatížení snáze praskat. Povrchová úprava se s vyšším obsahem skla zhoršuje. U lehké konstrukce, která musí přežít pády, pečlivě zvažte kompromisy.
Průmyslové pouzdra
Průmyslové kryty často používají nylon plněný skelnými vlákny. Robotická ramena, základny a další konstrukční části z něj těží. Úspora hmotnosti je skutečná, i když menší než u uhlíkových vláken. Pokud si rozpočet nemůže dovolit uhlíková vlákna, kompozity plněné skelnými vlákny poskytují robotům dobrý výkon. Mnoho továrních robotů poháněných umělou inteligencí používá tyto odolné materiály.
Vznikající materiály
Vodivé plasty pro stínění EMI
Nové vodivé plasty umožňují systémům umělé inteligence navrhovat kryty novým způsobem. Tyto materiály kombinují standardní termoplasty s vodivými plnivy. Blokují elektromagnetické rušení bez samostatné kovové vrstvy. To umožňuje stínění součástí přímo do konstrukce. Výsledkem je jednodušší a lehčí kryt robota. Pro systémy umělé inteligence plné senzorů je to velmi důležité. Tyto materiály nahrazují těžké kovové štíty lehkými díly.
Měkké materiály pro lidskou interakci
Měkké materiály se nyní objevují v mnoha návrzích robotů. Silikony a termoplastické elastomery pokrývají povrchy robotů v místech, kde se jich lidé dotýkají. Díky těmto materiálům jsou roboti bezpečnější a pohodlnější. Robot, který pracuje s lidmi, potřebuje měkké a pružné oblasti. Výzvou při návrhu je připevnění těchto měkkých materiálů k tvrdým strukturám pod nimi. Dobrý návrh činí interakci člověka a robota bezpečnější a přirozenější.
Budoucí trendy v materiálech
Materiálová věda se v této oblasti rychle mění. Očekávejte více hybridních materiálů. Vodivé plasty pro EMI. Měkké povrchy pro bezpečný dotek. Lehké struktury, které kombinují uhlíková vlákna s tištěnou elektronikou. Cílem je kryt robota, který dělá víc než jen chrání součástky. Stává se funkční součástí samotného robota. Tyto lehké součástky pomohou robotům dělat více s menší spotřebou energie. Budoucnost robotiky závisí na těchto chytrých materiálech a chytrých návrzích.
Aditivní výroba pro kryty robotů s umělou inteligencí
Aditivní výroba vyrábí díly vrstvu po vrstvě. Vynechává formy a řezné nástroje. Tato svoboda pomáhá programům na výrobu pouzder pro roboty s umělou inteligencí postupovat rychle. Inženýři mohou testovat nové tvary bez vysokých nákladů na nástroje. Tento proces se dobře hodí pro prototypování a malosériovou výrobu.
FDM
Nízkonákladové prototypování
FDM je nejlevnější metoda 3D tisku. Roztavený plast se protlačuje tryskou. Mezi běžné materiály patří ABS, PETG a PLA. Tyto plasty stojí málo. Tým dokáže vytisknout celou skořepinu pouzdra přes noc. Tato rychlost pomáhá s včasným posouzením návrhu. Můžete si díl podržet, zkontrolovat usazení a opravit chyby, než utratíte za kov.
Povrchová úprava a meze pevnosti
Díly FDM vykazují viditelné linie vrstev. Povrch je drsný. Pevnost je slabá podél osy Z. Vrstvy se v tomto směru špatně spojují. Pádová zkouška často díl praská. Tato omezení brání použití FDM v konečných součástech robotů. Funguje pro kontroly lícování, nikoli pro nosné skořepiny.
Vnitřní příslušenství a konzoly
Uvnitř robota je málo místa. FDM se skvěle hodí pro vnitřní konzole a vedení kabelů. Tyto díly nesou lehké zatížení. Drží senzory a vedou kabely. Vlastní držák si můžete vytisknout během několika hodin. Tato flexibilita pomáhá automatizačním týmům rychle provádět iterace. Změněná poloha senzoru znamená novou konzolu, nikoli novou formu.
SLA a DLP
Vysoké rozlišení a hladký povrch
SLA a DLP využívají světlo k vytvrzování pryskyřice. Dosahují jemných detailů. Výška vrstev zůstává velmi malá. Povrch je hladký. Tento povrch vypadá jako tvarovaný plast. U vizuálních prototypů je to velmi důležité. Hladká skořepina prodává design zainteresovaným stranám.
Křehkost a dodatečné vytvrzování
Pryskyřičné díly jsou křehké. Při nárazu praskají. Dodatečné vytvrzování je činí tvrdšími, ale také křehčími. Tento krok je řízen UV zářením a časem. Pouzdro robota, které odolává nárazům, vyžaduje odolnější materiály. SLA se nejlépe hodí pro výstavní modely, nikoli pro použití v náročných terénních podmínkách.
Vizuální prototypy a pouzdra senzorů
Složitá geometrie je pro SLA snadno proveditelná. Kryty senzorů mají často zakřivená okénka a úzké kapsy. SLA tiskne tyto tvary v jednom kuse. Z toho těží kryty kamer a držáky LIDARu. Hladký povrch také napomáhá optické čistotě. U systémů umělé inteligence plných senzorů tento proces poskytuje čistý vzhled a přesné uchycení.
SLS a DMLS
Silné funkční části
SLS spéká nylonový prášek do pevných dílů. Nejsou potřeba žádné podpůrné konstrukce. DMLS dělá totéž s kovovým práškem. Funguje s nerezovou ocelí 17-4 PH. Tyto kovy jsou skutečnými koncovými pouzdry. Díly odolávají teplu a zatížení. Také dobře blokují EMI.
Povrchová úprava a náklady
Díly z SLS mají zrnitý povrch. Díly z DMLS se také zdají být drsné. Oba materiály je třeba pro hladký vzhled upravit. Kovový prášek je dražší než plast. DMLS se také opotřebovává pomaleji. Nevýhoda je jasná. Platíte více za pevnost a tepelnou odolnost.
Díly pro konečné použití a malé série
DMLS je vhodný pro malé série kovových krytů. Rozměry výroby dosahují 140 mm x 140 mm x 100 mm. Minimální tloušťka stěny pro podepřené stěny je 1.0 mm. Tato velikost se hodí pro mnoho robotických komponent. U nízkoobjemové robotiky DMLS eliminuje náklady na nástroje. Umožňuje inženýrům tisknout kovový kryt robota s umělou inteligencí, aniž by čekali na formu.
Subtraktivní a formovací procesy pro kryty robotů s umělou inteligencí
CNC obrábění
Přesnost a povrchová úprava
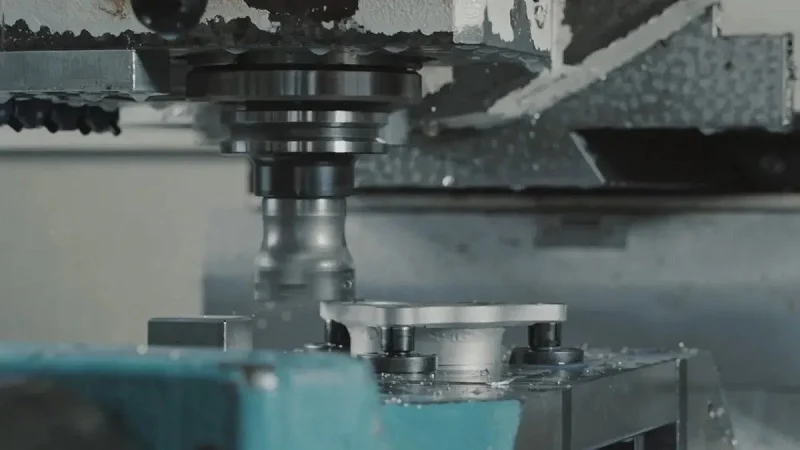
CNC obrábění řeže pevný blok do finálního tvaru. Řezačka sleduje dráhu nastavenou počítačem. Díky tomu má robotická skříň velmi malé tolerance. Povrch po obrábění je hladký. Díly zůstávají velikosti v řádu několika mikronů. Tato opakovatelnost je klíčová pro přesné díly v jakémkoli systému umělé inteligence. Proces funguje s hliníkem, nerezovou ocelí a titanem. Každý kov se řeže trochu jinak, ale výsledek zůstává přesný. CNC dílna, jako je NOBLE, dokáže obrábět složité tvary na jedno nastavení. To šetří čas a udržuje rozhraní zarovnaná.
Náklady a plýtvání materiálem
Náklady na CNC obrábění jsou snadno viditelné. Náklady na nástroje zůstávají nízké. Nepotřebujete drahou formu. Ale plýtvání materiálem se hromadí. U složitých dílů se může více než 70 % bloku proměnit v třísky. Toto plýtvání zvyšuje cenu za kus. Níže uvedená tabulka ukazuje srovnání nákladů na CNC obrábění a vstřikování plastů.
| Nákladový faktor | CNC obrábění | Vstřikování plastů |
| Využití materiálu | Pod 30 % u složitých dílů; 70–90 % odpadu | Účinnost přes 97 %. |
| Náklady na nástroje / nastavení | Nižší náklady na nastavení | Vysoké počáteční náklady na nástroje (10 000–50 000 USD) |
| Chování jednotkových nákladů | Vyšší jednotkové náklady; zůstávají poměrně stabilní | Prudce klesá s rostoucím objemem |
| Ekonomický průsečík | Jednoduché tvary nebo nízké objemy | Více než 10 000 jednotek dává smysl |
Pro sérii 50 až 500 kusů je CNC silnou volbou. Náklady na kus zůstávají stejné. Náklady na nastavení se rozloží na celou dávku. To funguje dobře pro maloobjemovou výrobu a robotiku v raných fázích.
Kovové pouzdra a rozhraní
Kovové pouzdra z CNC obrábění nesou zatížení uvnitř robota. Jsou v nich umístěny motory, senzory a desky. Ploché povrchy a přesné otvory usnadňují montáž. Obrobený díl také odvádí teplo od elektroniky. Pro lehkou konstrukci je dobrou volbou hliník 7075. Materiál umožňuje zachovat tenké stěny bez ztráty pevnosti. U robotických systémů, které vyžadují stínění proti elektromagnetickému rušení, funguje obrobený kovový plášť v jednom dílu.
Výroba plechů
Řezání a ohýbání laserem
Plech začíná jako plochý materiál. Laser řeže obrys. Ohraňovací lis ohýbá hrany. Tato sekvence vytváří hlavní rámy pro mnoho robotických systémů. Proces probíhá rychle. Jeden podvozek se zvládne od řezu k ohybu během několika hodin. Řezání laserem zanechává čisté hrany. Ohýbání zvyšuje tuhost bez zvýšení hmotnosti. To pomáhá odlehčit konstrukce v automatizačních systémech. Tým pro plech NOBLE se stará o řezání i ohýbání ve vlastních prostorách, takže dodací lhůty jsou krátké.
Svařování a montáž
Ohýbané díly se spojují svařováním. Svařovaný šev je pevný a trvalý. U nosných rámů svařování překonává spojovací prvky v nosnosti. Montážní krok přidává konzoly, svorníky a závitové vložky. Tyto prvky umožňují pouzdru udržet vnitřní díly. Plechové konstrukce se dobře hodí pro roboty, kteří nesou těžké užitečné zatížení. Rám snáší zátěž. Vnější panely chrání elektroniku.
Konstrukční rámy a podvozky
Mnoho robotů používá plechovou kostru. Tato konstrukce poskytuje dobrý poměr pevnosti a hmotnosti. Volba materiálu mění výsledek. Ocel poskytuje vysokou pevnost. Hliník snižuje hmotnost. U průmyslové automatizace vydrží ocelové rámy roky cyklů. U mobilních robotů hliník šetří energii baterie. Níže uvedená tabulka ukazuje možnosti procesů podle objemu.
| Pásmo hlasitosti | Nejlevnější proces | zdůvodnění |
| 1-50 | 3D tisk, CNC | Nízká NRE; rychlé učení |
| 50-500 | CNC, plechové obrábění | Opakovatelné bez použití vysokých nástrojů |
| Střední | Plech, mostní lišty | Přechodová zóna: opakovatelnost se vyplácí |
| Vysoký | Vstřikování plastů, tlakové lití | Vysoká amortizace čistého kapitálu; rychlost vítězí |
Náklady na plechové díly s rostoucím objemem mírně klesají. Nastavení se rozděluje na více jednotek. Pro středně objemovou výrobu je to solidní volba.
Vstřikování plastů a vakuové lití
Vstřikování plastů ve velkém objemu
Vstřikování plastů vtlačuje roztavený plast do ocelové formy. Cyklus trvá jen několik sekund. Z jedné formy lze vyrobit miliony dílů. U velkoobjemových krytů robotů pro spotřebitele tento proces dominuje. Jednotkové náklady s rostoucím množstvím rychle klesají. Počáteční investice do nástrojů se pohybuje od 10 000 do 50 000 dolarů. Aby tyto náklady dávaly smysl, je zapotřebí alespoň 5 000 kusů. Nad 10 000 kusů se vstřikování stává nejlevnější možností.
Materiálová účinnost přesahuje 97 %. Přebytečný vstupní materiál se recykluje. Proces zajišťuje konzistentní kvalitu v každém záběru. Pro robotická těla, která se prodávají ve velkém počtu, je standardem vstřikování plastů.
Vakuové lití pro výrobu mostů
Vakuové lití je proces mezi prototypy a plnou výrobou. Silikonová forma přebírá tvar z předlohy. Forma stojí mnohem méně než ocelové nástroje. Dodací lhůta trvá dny místo týdnů. Proces vyrábí omezený počet kopií, než se forma opotřebuje. U malé série krytů robotů poskytuje vakuové lití skutečné výlisky za zlomek nákladů na nástroje.
Materiály napodobují produkční plasty. Mají podobnou tuhost a barvu. To umožňuje inženýrům otestovat vhodnost a funkčnost před nákupem ocelových forem. Vakuové lití funguje pro výrobu mostů a validaci na trhu.
Cena a dodací lhůta nástrojů
Náklady na nástroje ovlivňují výběr procesu. CNC nepotřebuje žádné nástroje specifické pro daný díl. Plech vyžaduje jednoduché nástroje. Vstřikování plastů vyžaduje drahé formy. Dodací lhůta se řídí stejným vzorem. CNC díl se dodává během několika dní. Obráběná forma trvá týdny. Ocelová vstřikovací forma trvá měsíce. Pro robotické společnosti s napjatým harmonogramem je tento časový harmonogram důležitý. Správný proces závisí na objemu a rychlosti. NOBLE vede klienty od prototypu až po výrobu a přizpůsobuje proces objemu bez zbytečných zpoždění.
Dokončovací procesy pro kryty robotů s umělou inteligencí
Malování a natírání
Estetika a ochrana proti korozi
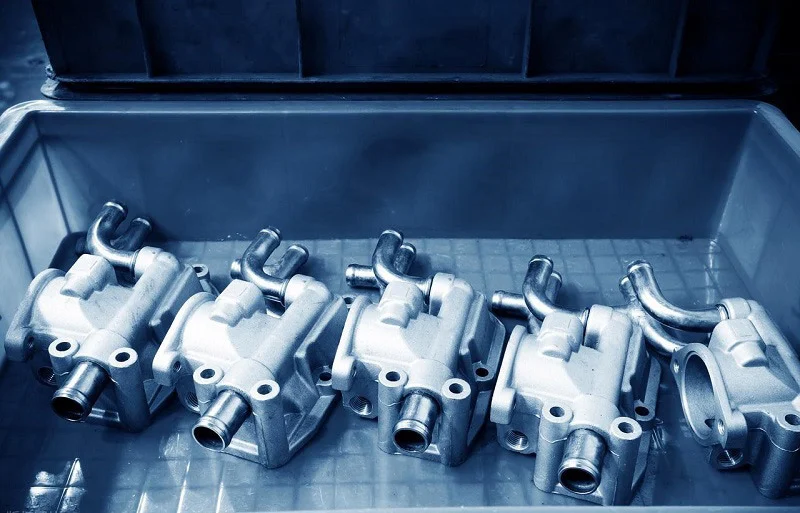
Barva dělá víc než jen to, že kryt robota s umělou inteligencí vypadá hezky. Pokrývá povrch, aby chránil před vlhkostí a chemikáliemi. Práškový lak nebo elektrolytický lak přidává silnou vrstvu, která zabraňuje korozi. U venkovních robotů je tato vrstva velmi důležitá. Chrání kov pod ní před deštěm a solí.
Barva a lesk jsou také důležité pro branding. Hladký a rovnoměrný povrch ukazuje zákazníkům dobrou kvalitu. Ve výrobě automatizované stříkací linky udržují nátěr na každé jednotce stejný. Tato konzistence pomáhá hladkému chodu velkovýroby.
Pravidla pro opotřebení a ochranu životního prostředí
Ne každý nátěr vydrží v náročných podmínkách. UV záření některé barvy časem rozkládá. Opakovaný kontakt prodře skrz tenké vrstvy. Pro roboty, které pracují venku, je UV stabilní vrchní nátěr nutností. Vnitřní systémy umělé inteligence jsou méně namáhány, takže základní nátěr funguje dobře.
Proces ovlivňují i environmentální předpisy. Některá rozpouštědla jsou ze zákona omezena. Bezpečnější volbou jsou nátěry na vodní bázi. Jsou sice o něco dražší, ale splňují normy pro čistý vzduch. Výrobní týmy musí vyvážit trvanlivost, náklady a dodržování pravidel.
Značkové a venkovní pouzdra
Značkové roboty často používají vlastní barvy a loga. Silný nátěr udrží vzhled ostrý i po letech používání. Pro venkovní kryty robotů s umělou inteligencí funguje nejlépe vícevrstvý systém. Základní nátěr přilne k kovu. Barevný nátěr dodá vzhled. Průhledný vrchní nátěr vše utěsní.
texturování
Úchop a skrytí proti poškrábání
Textura dodává povrchu robota lepší pocit na dotek. Světlá zrnitost zlepšuje úchop v lidských rukou. Zároveň skryje drobné škrábance a otisky prstů. Díky tomu bude kryt robota s umělou inteligencí déle vypadat jako nový. Vlisovaná textura při velkém objemu nestojí nic navíc.
Omezení procesu
Ne každá textura funguje na každý tvar. Hluboké vzory mohou zachytávat nečistoty. Ostré rohy se nemusí rovnoměrně vyplnit. Pro výrobu musí být forma vyřezána s ohledem na texturu. To prodlužuje dobu výroby nástrojů a zvyšuje náklady. Konstrukční týmy by si měly vybrat texturu včas, aby se vyhnuly přepracování.
Interaktivní povrchy pro člověka
Roboti, kteří pracují v blízkosti lidí, potřebují povrchy měkké na dotek. Texturovaný povrch je teplejší a méně mechanický. Také snižuje uklouznutí, když někdo robota uchopí. U robotů v domácnostech nebo nemocnicích tento malý detail buduje důvěru.
Pokovování
Stínění a vodivost EMI
Pokovování promění plastový kryt robota s umělou inteligencí ve štít. Bezproudové niklové a měděné vrstvy blokují elektromagnetické rušení. Níže uvedená tabulka ukazuje, jak si pokovování vede v porovnání s vodivými barvami.
| Povlakovací systém | Tloušťka | 30 MHz | 100 MHz | 1 GHz | 10 GHz |
| Celoplošné pokovování mědí/niklem | 1.0–2.5 µm | 90 dB | 108 dB | 120 dB | 87 dB |
| Selektivní pokovování mědí/niklem | 2.0–2.5 µm | 77 dB | 73 dB | 71 dB | 63 dB |
| Postříbřená měděná barva | 0.025 – 0.375 mm | 65 dB | 63 dB | 70 dB | 63 dB |
| Stříbrná barva | 0.0125 – 0.025 mm | 70 dB | 71 dB | 62 dB | 70 dB |
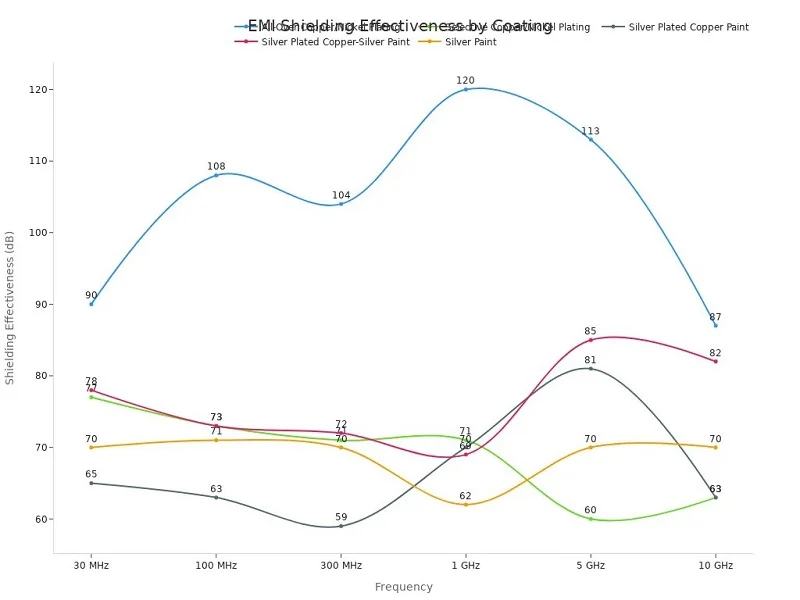
Reálné aplikace obvykle vyžadují útlum 40–80 dB v závislosti na citlivosti obvodu a emisních limitech.
Přilnavost a environmentální problémy
Pokovování nejlépe přilne k čistému, leptanému plastu. Jakýkoli olej nebo prach ničí spojení. Proces také používá chemikálie, které vyžadují opatrné zacházení. Zpracování odpadu zvyšuje náklady. Pro výrobu musí tyto kroky probíhat v kontrolované lince.
Kryty citlivé na EMI
Systémy umělé inteligence plné senzorů potřebují silné stínění. Pokovené pouzdro tuto potřebu splňuje bez použití těžkých kovů. U robotů, kteří musí projít emisními testy, poskytuje plné pokovení mědí/niklem nejvyšší hodnoty v celém pásmu.
Konstrukční aspekty krytu robota s umělou inteligencí
Humanoidní robot uvnitř svého pláště ukládá dost těsné vrstvy součástek. Obrábění, ložiska, elektronika, senzory, kabely a tepelné systémy bojují o prostor. Kryt robota s umělou inteligencí musí tuto vrstvu udržet pohromadě. Musí také udržovat vše chladné, tiché a bezpečné. Většinu obtížných rozhodnutí ovlivňují tři konstrukční oblasti.
Tepelné řízení
Tepelná vodivost materiálu
Kovy odvádějí teplo mnohem lépe než polymery nebo kompozity. Hliník má součinitel tepelné vodivosti 120–180 W/m·K. Nerezová ocel klesá na 15–25 W/m·K. Titan klesá ještě níže, a to na 7–22 W/m·K. Plasty a kompozity z uhlíkových vláken fungují jako izolanty. Zachycují teplo v blízkosti elektroniky. U systémů umělé inteligence s hustými deskami rozkládá teplo po povrchu kovový plášť. Plastový plášť potřebuje pomoc ventilátorů nebo tepelných trubic.
Geometrie a proudění vzduchu
Na tvaru záleží stejně jako na materiálu. Větrací otvory v horní části umožňují únik horkého vzduchu. Kanály mezi komponenty vedou chladný vzduch přes horká místa. Utěsněný kryt robota s umělou inteligencí zachycuje teplo a zkracuje životnost komponent. Konstruktéři by měli ponechat prostor pro pohyb vzduchu. Měli by také umístit kabely mimo cesty proudění vzduchu.
Integrace aktivního chlazení
Někdy pasivní chlazení nestačí. Ventilátory, chladiče a tepelné trubice přidávají aktivní chlazení. Kryt musí tyto součásti držet a nechat je dýchat. Montážní body pro ventilátory potřebují pevné stěny, aby se zabránilo vibracím. Kovový rám dodává tuto tuhost. Také odvádí teplo od samotného motoru ventilátoru.
Stínění EMI
Vodivé materiály a povlaky
Elektromagnetické rušení narušuje senzory a bezdrátové spojení. Kovový kryt robota s umělou inteligencí ho přirozeně blokuje. Plastové pláště potřebují vodivou vrstvu. Bezproudové mědění a niklování fungují dobře. Dalšími možnostmi jsou vodivé barvy a těsnění. Každá volba ovlivňuje cenu a hmotnost.
Účinnost stínění
Úplné měděné a niklové pokovení dosahuje 90 dB při 30 MHz a 120 dB při 1 GHz. Selektivní pokovení klesá na 71–77 dB. Stříbrný nátěr se pohybuje kolem 62–71 dB. Reálné aplikace potřebují 40–80 dB. Správná úroveň závisí na citlivosti obvodu a limitech emisí.
Uzemnění a lepení
Stínění funguje pouze s dobrým uzemněním. Každý vodivý panel potřebuje spojení s šasi. Těsnění vyplňují mezery ve spojích. Otvory pro kabely a větrací otvory musí zůstat malé. Široký otvor rychle způsobuje únik elektromagnetického rušení. Konstruktéři by měli každý spoj považovat za potenciální místo úniku.
Strukturální integrita a hmotnost
Požadavky na nosnost
Kryt robota s umělou inteligencí nese skutečné zatížení. Motory, ramena a užitečné zatížení tlačí a táhnou na rám. Klouby jsou vystaveny opakovanému namáhání. Konstrukce musí pod zatížením udržet tvar. Hliník 7075-T6 nabízí pevnost v tahu přibližně 570 MPa. Tato pevnost umožňuje tenkým stěnám unášet těžké díly.
Strategie snižování hmotnosti
Lehká konstrukce snižuje spotřebu energie a zvyšuje rychlost. Hliník a uhlíková vlákna poskytují nejlepší poměr pevnosti a hmotnosti. Lehké konstrukce také snižují setrvačnost. To pomáhá kolaborativním robotům rychle a bezpečně zastavit. Každý ušetřený gram pomáhá celému systému.
Odolnost vůči nárazu
Roboti narážejí do věcí. Upuštěný nástroj nebo náraz do zdi může rozbít skořepinu. Polykarbonát snáší náraz lépe než ABS. Kovy se promáčknou, ale zřídka se rozbijí. Pro spolupráci člověka s robotem absorbují měkké vnější vrstvy energii. Chrání také lidi v okolí.
Kritéria výběru pro kryty pro roboty s umělou inteligencí
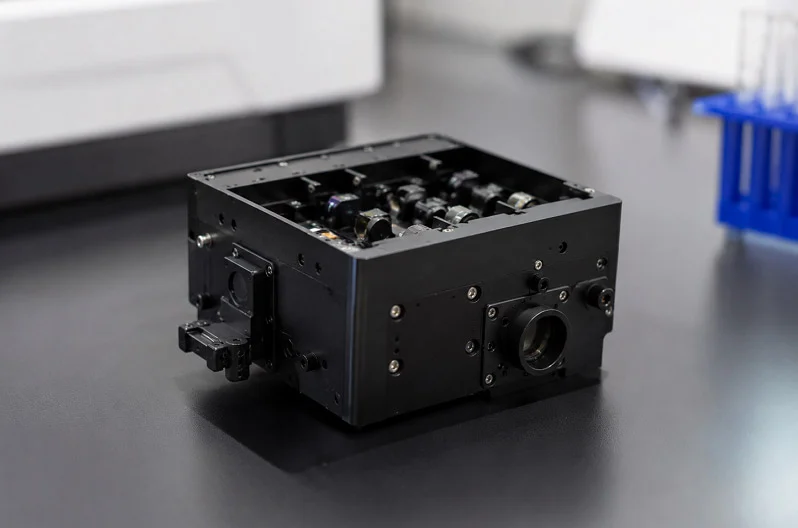
Výběr správného materiálu a procesu pro kryt robota s umělou inteligencí se omezuje na tři věci: kolik jednotek potřebujete, co musí součástka dělat a kolik si můžete dovolit utratit. Pokud je uděláte špatně, vyhodíte peníze nebo dodáte produkt, který selže.
Náklady a objem výroby
Možnosti pro nízkou hlasitost
Pro malé objemy výroby jsou nejlepší volbou CNC obrábění, 3D tisk a vakuové lití. CNC obrábění má minimální náklady na nástroje a jednotkové náklady napříč objemem jsou stejné. Dodací lhůta pro první díl je 1–5 dní. 3D tisk nemá žádné náklady na nástroje a dobře funguje pro prototypové série 1–10 kusů. Odlévání uretanu se pohybuje v nízkém až středním rozmezí s mírnými náklady na nástroje a sériemi, které jsou vhodné pro omezenou produkci.
Možnosti střední hlasitosti
Středně velká výroba vyžaduje nástroje pro mostní výrobu, SLS a vstřikování plastů do měkkých nástrojů. Tyto metody vyvažují opakovatelnost s rozumnými investicemi do nástrojů. Do této kategorie patří i výroba plechů. Má mírné náklady na nástroje a přizpůsobuje se nízkým nebo vysokým objemům výroby. Pro robotické týmy, které přecházejí od prototypu k trhu, je toto pásmo oblastí, kde začínají být procesní rozhodnutí nejdůležitější.
Možnosti pro vysoké objemy
Velkoobjemová výroba znamená vstřikování plastů, tlakové lití a automatizovanou montáž. Výroba nástrojů pro vstřikování plastů vyžaduje značné investice, ale jednotkové náklady ve velkém měřítku klesají velmi nízko. Výroba nástrojů pro tlakové lití také vyžaduje značné investice a má smysl při výrobě nad 10 000 kusů. Dodací lhůty se prodlužují na týdny nebo měsíce. U spotřební robotiky je to standardní cesta.
Požadavky na výkon
Pevnost a tuhost
Nosné konstrukce potřebují vysoce pevné kovové slitiny, jako je hliník, titan a ocel. Tyto materiály nabízejí trvanlivost, odolnost proti korozi a rozměrovou stálost. Robotická ramena a klouby často používají lehké kompozity, jako je CFRP, pro jejich vysoký poměr pevnosti k hmotnosti.
Potřeby týkající se tepelného a elektromagnetického rušení
Kovy odvádějí teplo od elektroniky. Polymery a kompozity ho zachycují. U systémů umělé inteligence s hustými deskami kovový plášť teplo rozvádí. Stínění proti elektromagnetickému rušení vyžaduje vodivé materiály nebo povlaky. Úplné měděné a niklové pokovení dosahuje 90 dB při 30 MHz.
Odolnost vůči životnímu prostředí
Venkovní roboti jsou odolní vůči UV záření, dešti a soli. Pokročilé polymery a plasty nabízejí chemickou odolnost a cenovou efektivitu pro pouzdra a ochranné kryty. Nerezová ocel 316 odolává oplachování a chemikáliím lépe než 17‑4 PH.
Nástroje pro porovnávání a rozhodování
Materiál vs. procesní matice
| Kategorie materiálu | Klíčové vlastnosti | Použití v krytech robotů |
| Lehké kompozity (CFRP, FRP) | Vysoký poměr pevnosti k hmotnosti, snížená hmotnost, vylepšená nosnost | Robotická ramena, klouby, rámy |
| Vysokopevnostní kovové slitiny | Trvanlivost, odolnost proti korozi, rozměrová stálost | Nosné konstrukce |
| Pokročilé polymery a plasty | Chemická odolnost, snadná výroba, cenová efektivita, flexibilita designu | Kryty, ochranné kryty, nekonstrukční součásti |
| Specializované materiály | Nízké tření, odolnost proti opotřebení, tepelná stabilita | Klouby, komponenty pohonu |
| Hybridní materiálové systémy | Optimalizovaný výkon kombinací materiálů | Strategické umístění pro vyvážení pevnosti, hmotnosti a ceny |
Cena, rychlost a škálovatelnost
| Proces | Náklady na nástroje | Jednotkové náklady | Optimální rozsah hlasitosti | Dodací lhůta (první část) |
| CNC obrábění | Minimální/Žádné | Plochý napříč objemem | Nízká až střední (1–10 000) | 1–5 dny |
| Vstřikování plastů | Vysoký | Velmi nízké měřítko | Vysoká (10,000+) | Týdny až měsíce |
| 3D Tisk | Nevyplněno | Určeno dobou běhu/materiálem | Prototypování (1–10) | 1–5 dny |
| Výroba plechů | Středně | Adaptabilní | Nízká až vysoká | 1–5 dní (bez použití nářadí) |
Rozhodovací strom pro výběr
Začněte s objemem. Méně než 10 kusů? Zvolte 3D tisk. Mezi 10 a 10 000? CNC obrábění nebo plech. Nad 10 000? Vstřikování plastů nebo tlakové lití. Pak zkontrolujte požadavky na výkon. Pokud jsou tepelné nebo EMI požadavky vysoké, zvolte kov. Pokud je nejdůležitější hmotnost, zvolte kompozity. Nakonec zkontrolujte rozpočet a časový harmonogram.
Vyzkoušejte naši platformu Materials.AI, kde najdete další rady ohledně výběru materiálů.
NOBLE: Partner pro výrobu krytů pro roboty s umělou inteligencí

Společnost NOBLE se zabývá zpracováním kovů a plastů pro kryty robotů s umělou inteligencí. Společnost pomáhá průmyslovým odvětvím, kde roboti s umělou inteligencí provádějí svařování, lakování, montáž, třídění a kontrolu kvality. Tyto zkušenosti se počítají, když potřebujete partnera, který se zabývá jak robotikou, tak výrobou.
Zpracování kovů a plastů
CNC obrábění a vstřikování plastů
Společnost NOBLE provádí CNC obrábění kovových pouzder a vstřikování plastových dílů. CNC obrábění je vhodné pro hliník, nerezovou ocel a titan. Proces zachovává přísné tolerance pro přesné součásti. Vstřikování plastů zvládá velkoobjemovou výrobu plášťů robotů pro spotřebitele. Oba procesy používají stejný systém kvality.
Aditivní výroba a plechové výrobky
Aditivní výroba zahrnuje FDM, SLA, SLS a DMLS. DMLS tiskne kovové díly z nerezové oceli 17-4 PH. Zpracování plechů umožňuje výrobu nosných rámů a podvozků. Řezání laserem, ohýbání a svařování se spojují v robotických systémech, které vyžadují pevnou kostru.
Sortiment materiálů a odborné znalosti
Materiálová řada zahrnuje hliníkové slitiny, nerezové oceli, titan, hořčík, ABS, polykarbonát, nylon a kompozity z uhlíkových vláken. Tato šířka umožňuje společnosti NOBLE přizpůsobit materiál aplikaci. Kolaborativní robotické rameno může potřebovat uhlíková vlákna. Základna automatizace výroby může potřebovat ocel. Tým zná kompromisy.
Certifikace a kvalita
Certifikace managementu kvality
Certifikace managementu kvality zahrnuje systémy managementu kvality. Zajišťuje, aby řízení procesů zůstalo stejné v každé výrobní sérii. Pro kupující pouzder pro roboty s umělou inteligencí tato certifikace prokazuje spolehlivý výstup.
Normy kvality zdravotnických prostředků
Standardy kvality zdravotnických prostředků dokazují, že NOBLE dokáže splnit přísné regulační požadavky. Z této disciplíny profitují robotické systémy pro zdravotnictví nebo spolupráce člověka a robota.
Procesy zajišťování kvality
Zajištění kvality probíhá kontrolou vstupního materiálu, kontrolou během procesu a závěrečným testováním. Každá šarže je porovnávána se specifikacemi. Systémy odhalují vady před odesláním dílů. Tato disciplína zajišťuje bezpečnost a spolehlivost kolaborativních robotů.
Plné servisní schopnosti
Podpora designu a prototypování
NOBLE pomáhá s návrhem pro výrobu. Inženýři kontrolují tloušťku stěn, úhly úkosu a tolerance. Prototypování probíhá pomocí 3D tisku, CNC nebo vakuového lití. Rychlé zpracování umožňuje týmům včas otestovat vhodnost a funkčnost.
Výroba a montáž
Výroba se škáluje od nízkoobjemových CNC obrábění až po velkoobjemové vstřikování plastů. Montážní služby zahrnují montáž konzolí, instalaci vložek a integraci subsystémů. Automatizační systémy zůstávají flexibilní napříč objemy výroby.
Komplexní řešení
NOBLE pokrývá celou cestu od návrhu až po montáž. To znamená jednoho partnera pro prototypování, výrobu nástrojů, výrobu a konečnou úpravu. Z tohoto přístupu z jednoho zdroje profitují jak kolaborativní roboti, tak i systémy průmyslové automatizace. Proces zůstává jednoduchý a spolupráce úzce propojená.
Přizpůsobte materiál tomu, co musí díl dělat. Vyberte si proces na základě toho, kolik jednotek potřebujete, jaký máte rozpočet a jak rychle je potřebujete. Vždy zahrňte povrchovou úpravu, tepelný management a stínění EMI. Kovový 3D tisk (DMLS) umožňuje vytvářet zakázkové kryty robotů s umělou inteligencí. Vodivé polymery dodávají stínění. Měkké materiály zvyšují bezpečnost spolupráce člověka a robota. Tyto výrobní trendy mění robotickou výrobu. U kolaborativních robotů prototypování otestuje vaše volby ještě předtím, než zaplatíte za výrobní nástroje. Kolaborativní automatizační týmy včas kontrolují usazení, teplo a stínění. Tento krok robotické výroby šetří peníze. Kolaborativní návrh urychluje robotickou automatizaci. Každá robotická výrobní série potřebuje osvědčený prototyp. Nejprve vyhodnoťte svou aplikaci. Poté se zavažte. Materiálová věda a robotická výroba se budou neustále propojovat a otevírat nové možnosti pro kolaborativní výrobu a týmovou práci v celé automatizaci výroby.
Často kladené otázky týkající se pouzder pro roboty s umělou inteligencí
Který materiál je nejvhodnější pro kryt robota s umělou inteligencí, který potřebuje silné stínění proti elektromagnetickému rušení?
Kovové pouzdra přirozeně blokují rušení. Hliník poskytuje stínění asi 80 až 100 dB. Plastová pouzdra potřebují pomoc. Bezproudové mědění a niklování dosahují 90 dB při 30 MHz. Plné pokovování překonává selektivní pokovování a stříbrný nátěr ve většině frekvencí.
Kdy má vstřikování plastů smysl pro kryt robota s umělou inteligencí?
Vstřikování plastů se vyplatí nad 10 000 kusů. Výroba nástrojů stojí 10 000 až 50 000 dolarů. Jednotkové náklady při tomto objemu rychle klesají. Pod 5 000 kusy udržuje CNC obrábění nebo plechové výrobky nižší náklady. Bod křížení závisí na složitosti dílu a materiálu.
Mohu použít 3D tisk pro finální výrobu krytu robota s umělou inteligencí?
Ano, ale zvolte správný postup. DMLS tiskne kovové díly z nerezové oceli 17-4 PH. Ty fungují jako koncové kryty. FDM a SLA jsou vhodné pouze pro prototypy. Nylon SLS zpracovává funkční díly pro malé série.
Co způsobuje praskání v důsledku napětí v polykarbonátových krytech robotů?
Rozpouštědla napadají namáhaná místa. Trhliny se tvoří kolem otvorů pro šrouby a v úzkých rozích. Konstruktéři by měli uvolnit namáhaná místa a žíhat díly. Tvrdé povlaky blokují chemické působení. U krytů senzorů zůstává potažený polykarbonátový plech průhledný a odolává poškození.
Jak si mám vybrat mezi hliníkem 6061 a 7075 pro rám robota?
Třída 7075-T6 dosahuje pevnosti v tahu přibližně 570 MPa. Třída 6061-T6 se blíží 310 MPa. Oba materiály mají podobnou tuhost, 69–72 GPa. Zvolte 7075, pokud tenké stěny musí nést těžká zatížení. Zvolte 6061, pokud je svařování a na nákladech záleží více.
Jaký je ekonomický průnik mezi CNC obráběním a vstřikováním plastů?
CNC zůstává nákladově efektivní pro malé až střední objemy. Jednotkové náklady zůstávají v celé šarži stejné. Vstřikování plastů vyžaduje vysoké počáteční investice do nástrojů. Nad 10 000 kusů se vstřikování stává levnější variantou. Pod touto hranicí vítězí CNC nebo plechové obrábění.
Proč je tepelný management při návrhu krytů robotů s umělou inteligencí tak důležitý?
Systémy umělé inteligence ukládají hustou elektroniku do těsných prostor. Kovy dobře odvádějí teplo. Hliník má součinitel tepelného prostupu 120–180 W/m·K. Plasty a kompozity zachycují teplo v blízkosti součástek. Utěsněný kryt zkracuje životnost součástek. Větrací otvory, tepelné trubice a ventilátory pomáhají, když pasivní chlazení selhává.
Jak objem výroby ovlivňuje volbu mezi vakuovým litím a vstřikováním plastů?
Vakuové lití umožňuje výrobu omezeného počtu kopií ze silikonové formy. Dodací lhůta trvá několik dní. Vstřikování plastů vyžaduje ocelové nástroje a týdny dodací lhůty. Pro výrobu mostů a validaci na trhu poskytuje vakuové lití skutečné výlisky bez nákladů na nástroje. Robotické týmy jej používají dříve, než se rozhodnou pro ocel.







