
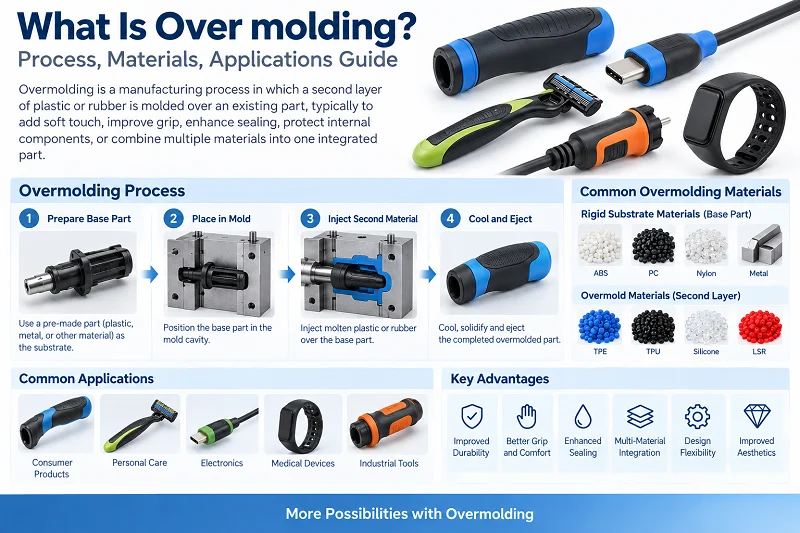
Přestřikování je typ procesu vstřikování plastů. Dobře spojuje dva materiály dohromady. Každý materiál plní svou vlastní funkci. Tento proces se široce používá v mnoha nových odvětvích, jako je letecký a kosmický průmysl, chytré roboty a výroba lékařských dílů. Tato příručka poskytuje úplný přehled o přestřikování plastů. Zahrnuje princip procesu, aplikace, běžné materiály a specifické operace. Odpovídá na všechny vaše otázky.

1. Co je to přelití?
Přestřikování je dvoustupňový proces vstřikování plastů. Nejprve se z jednoho plastu vyrobí základní díl. Tento základ se nazývá substrát. Poté se substrát umístí do jiné formy. Na jeho povrch se nanese tenká vnější vrstva. Tato vnější vrstva je obvykle z měkkého plastu nebo pryže. Konečným výsledkem je jeden díl, který je uvnitř tvrdý a zvenku měkký. Tyto dva materiály obvykle v kombinovaném dílu plní různé funkce. Přestřikování se široce používá v mnoha průmyslových odvětvích k mnoha účelům.
2. Jak funguje přestřikování?
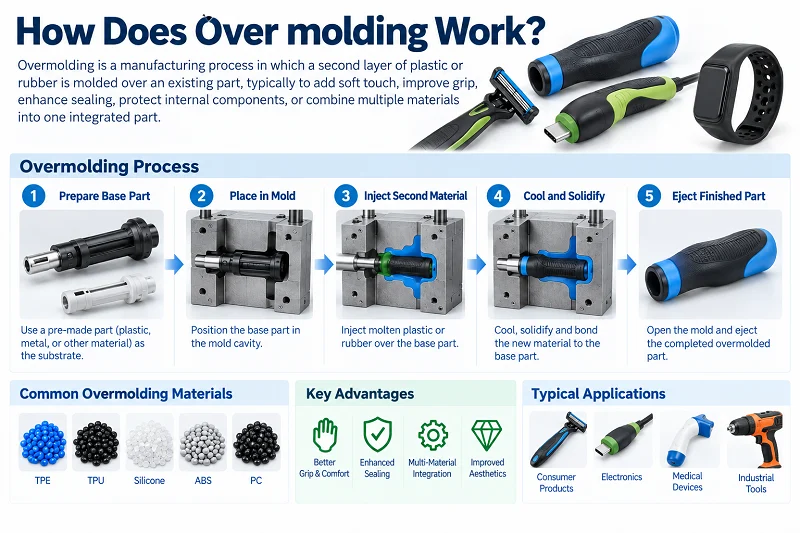
Přestřikování se provádí ve dvou krocích.
Krok jedna: Základní díl se vyrobí z jednoho plastu. Tento díl se nazývá substrát. Substrát může být z tvrdého plastu nebo kovu.
Druhý krok: Substrát se umístí do další formy. Poté se vstříkne druhý materiál. Tímto materiálem je obvykle měkký plast nebo guma. Obklopí povrch substrátu a vytvoří tenkou vnější vrstvu.
Klíčový bod: Oba materiály se musí spojit chemicky nebo mechanicky. Jinak se vnější vrstva může snadno oddělit.
Běžné kombinace: tvrdý plast + měkký plast, kov + guma.
Konečný výsledek: Jeden díl má výhody obou materiálů. Například je uvnitř tvrdý a zvenku měkký. Je pevný a zároveň protiskluzový.
3. Návrh přelití
Použití následujících osvědčených postupů může pomoci zajistit úspěšné zastřikování. Tím vzniknou vysoce kvalitní výrobky s dobrou funkčností a vzhledem.
- Materiálová kompatibilita. Vyberte materiály, které se dobře spojují a mají podobné body tání. Tím je zajištěno silné a spolehlivé spojení mezi vrstvami.
- Design pro lepení. Vytvořte správné povrchové prvky, podřezy a vzájemně propojené struktury. To napomáhá mechanickému spojení mezi vstřikovaným dílem a nastřikovaným materiálem.
- Správná tloušťka stěny. Udržujte tloušťku stěny konzistentní a správnou. Tím je zajištěn rovnoměrný tok materiálu a zabráněno vadám, jako jsou propadliny nebo dutiny.
- Úhel úkosu. Úhel sklonu usnadňuje vyjmutí dílu z formy. Snižuje riziko poškození dílu během vyhazování.
- Vyhněte se ostrým rohům. Zaoblené rohy pomáhají zabránit koncentraci napětí. Také usnadňují tok materiálu během zalití.
- Přidejte do konstrukce odvzdušňovací prvky. Ty umožňují únik vzduchu a plynu během vstřikování. Zabraňují vzniku dutin a zachycených bublin.
- Umístění materiálu na přestřik. Udržujte místo vstřikování materiálu na formu v dostatečné vzdálenosti od kritických prvků a hran. Tím se zabrání zachycení nebo poškození materiálu.
- Návrh formy. Navrhněte formu s vhodnými vtokovými, vtokovými a chladicími systémy. To zajistí rovnoměrný tok materiálu a vysokou efektivitu výroby.
- Zvažte smrštění. Zohledněte rozdíl ve smrštění materiálu mezi vstřikovaným dílem a nastřikovaným materiálem. Tím se zabrání deformaci nebo nekonzistentním rozměrům.

4. Materiály pro přestřikování
4.1 Podklad (základní materiál)
Podklad je obvykle tvrdý materiál s vyšší pevností. Poskytuje strukturální oporu.
Mezi běžné substráty patří:
- Tvrdé plasty: jako například ABS, PC, PA (nylon), PBT, PP. Tyto materiály mají dobrou tuhost a stabilní rozměry. Jsou nejběžnějšími substráty pro zastřikování.
- Kovy: jako je nerezová ocel a hliníkové slitiny. Kovové podklady se používají tam, kde je vyžadována vyšší pevnost nebo vodivost, jako jsou rámy rukojetí nebo konektory.
- Elastomery: jako například TPE a TPU. Používá se pro substráty, které vyžadují určitou flexibilitu.
4.2 Materiál pro přestřik (materiál vnější vrstvy)
Vrstva potahu je obvykle měkčí. Poskytuje přilnavost, těsnění, odpružení nebo pohodlný pocit. Mezi běžné materiály patří:
- TPE (termoplastický elastomer): Nejběžnější materiál pro zastřikování. Měkký na dotek. Nastavitelná tvrdost. Dobře se přilne k mnoha tvrdým plastům.
- TPU (termoplastický polyuretan): Vynikající odolnost proti opotřebení. Vhodné pro aplikace s vysokým opotřebením.
- Silikon (LSR): Odolnost vůči vysokým teplotám. Dobrá biokompatibilita. Často se používá v lékařských a dětských výrobcích.
- Měkké PVC: Nízké náklady. Ale špatné ekologické vlastnosti. Postupně nahrazováno TPE.
- Guma: jako například EPDM a NBR. Používá se tam, kde je vyžadována odolnost vůči povětrnostním vlivům nebo olejům.
4.3 Klíčové principy párování materiálů
Oba materiály musí být schopny slepit. Existují dvě metody spojení:
- Chemická vazba: Tyto dva materiály jsou kompatibilní na molekulární úrovni. Pevnost vazby je vysoká. Příklady: TPE přes ABS, TPU přes PC.
- Mechanické lepení: Vnější materiál je fyzicky uzamčen povrchovými hrboly a drážkami nebo podřezáním na substrátu.
4.4 Běžné příklady párování
| · Substrát | · Zalisování | · Aplikace |
| · ABS | · TPE | · Rukojeti elektrického nářadí |
| · Počítač | · TPU | · Pouzdra na telefon |
| · PA | · Silikon | · Úchyty pro zdravotnické prostředky |
| · Kovové | · Guma | · Úchyty pro tlumení vibrací |

5. Specifické operace přestřikování
5.1 Ruční zastřikování
Ruční zalisování je nejzákladnější metoda. Postup je následující:
- Formování substrátu: Nejprve se pomocí jedné formy vyformuje díl z tvrdého substrátu.
- Odstraňte substrát: Substrát se vyjme z formy a ochladí.
- Ruční umístění: Obsluha ručně umístí substrát do dutiny druhé formy.
- Druhá injekce: Forma se uzavře a vstřikne materiál na formu. Ten se obalí kolem povrchu substrátu.
- Odstraňte hotový díl: Po vychladnutí se forma otevře a finální díl se vyjme.
Funkce:
- Potřebuje dvě formy a dva vstřikovací stroje (nebo jeden stroj s výměnou forem)
- Podklad musí před položením vychladnout, takže je potřeba čekací doba.
- Závisí na manuálním ovládání, takže konzistence se liší v závislosti na operátorovi
- Vhodné pro malé dávky, mnoho typů produktů nebo složité struktury
Výhody:
Jednoduchá konstrukce formy, nízké investice, vysoká flexibilita.
Nevýhody:
Dlouhý výrobní cyklus, vysoké náklady na pracovní sílu, substrát se snadno kontaminuje.
5.2 Dvounásobné vstřikování plastů
Dvouvstřikové vstřikování je automatizovanější metoda. Používá jeden dvouvstřikový vstřikovací stroj a jednu rotační formu.
Postup je následující:
- První výstřel: Materiál substrátu se vstřikuje na jedné stanici formy.
- Otočte formu: Forma se otočí o 180 stupňů. Substrát se přesune do druhé stanice.
- Druhý výstřel: Materiál pro nanášení povlaku se vstřikuje na druhé stanici a nanáší se přímo na substrát.
- Ochlaďte a vyhoďte: Hotový díl se ochladí a je vyhozen. Poté začíná další cyklus.
Funkce:
- Substrát a obstřik se vyrábějí ve stejné formě. Není nutná žádná ruční manipulace.
- K přestřikování dochází před úplným vychladnutím substrátu. Pevnost spoje je vyšší.
- Krátký výrobní cyklus. Vhodné pro velkoobjemovou výrobu.
- Složitá struktura formy. Vysoké investiční náklady.
Výhody: Vysoká účinnost, dobrá konzistence, vysoká pevnost spoje, vhodné pro automatizované linky.
Nevýhody: Vysoká cena formy, obtížná změna modelů, nevhodné pro malé série.
5.3 Porovnání obou metod
| Porovnávací položka | Ruční přelití | Dvouvýstřelové vstřikování |
| Počet forem | 2 sety | 1 sada (rotační forma) |
| Manuální zapojení | Vysoký | Nízké |
| Výrobní cyklus | Dlouho | Krátký |
| Spojovací síla | Středně | Vysoký |
| Vhodná velikost šarže | Malá várka | Velká dávka |
| Investice do forem | Nízké | Vysoký |

6. Jaké jsou výhody přelití
6.1 Lepší úchop a odolnost proti uklouznutí
Nanesením měkkého materiálu (jako je TPE, TPU nebo silikon) na vnější vrstvu se povrch výrobku jemnější a má větší tření. Uživatelé jej mohou snadno držet, aniž by sklouzávalo. Snižuje se také únava při dlouhodobém používání. Proto se tento proces běžně používá u elektrického nářadí, zubních kartáčků a rukojetí zdravotnických prostředků.
6.2 Lepší utěsnění a hydroizolace
Měkká vnější vrstva těsně přiléhá k podkladu a vytváří účinné těsnění. Chrání před vlhkostí, prachem nebo chemikáliemi. To je užitečné pro produkty, které vyžadují ochranu proti vodě nebo prachu, jako je venkovní elektronika a pouzdra lékařských přístrojů.
6.3 Silná vazba, těžko se sundává
Vrstva přelití vytváří během lisování chemickou nebo mechanickou vazbu se substrátem. Pevnost vazby je mnohem vyšší než u měkkých materiálů, které se později lepí nebo nasouvají. Při dlouhodobém používání se snadno neodlupuje, neodpadá ani neodděluje.
6.4 Méně dílů, jednodušší montáž
Tradiční metody vyžadují samostatnou výrobu a následnou montáž měkkého krytu. Zalisování spojuje dva kroky do jednoho. To snižuje počet dílů a montážních kroků. Snižuje náklady na práci a obtíže spojené se správou zásob.
6.5 Flexibilní design, lepší vzhled
Na podklad lze nanést různé barvy a stupně tvrdosti. Tím se vytvoří dvoubarevný vzhled nebo lokální efekt měkkého úchopu. Volnost designu je vyšší. Produkt vypadá a působí lépe na dotek.
6.6 Lepší odolnost
Měkká vnější vrstva absorbuje nárazy a vibrace. Chrání tvrdou vnitřní strukturu. Funguje jako tlumič při pádech nebo nárazech. Tím se prodlužuje životnost produktu.

7. Jaké jsou nevýhody přelití
Pro vstřikování je zapotřebí dvě formy nebo jeden dvouvstřikový vstřikovací stroj. Investice do vybavení je vysoká. Substrát a vstřikovací forma musí být chemicky nebo mechanicky kompatibilní. Výběr materiálů je omezený. Oba materiály mají různou tepelnou roztažnost. Po ochlazení se mohou deformovat nebo oddělit. Výrobní cyklus je dlouhý. Ruční metody závisí na počtu pracovníků. Konzistence je špatná. Vadné díly se obtížně přepracovávají. Substrát a vstřikovací forma nelze oddělit. Náklady na malosériovou výrobu jsou vysoké. Změna modelů je obtížná.

8. Přestřikování vs. vstřikování do vložek
8.1 Základní rozdíl
Vstřikování vložek je jednokrokový proces. Do formy se vloží předem vyrobená vložka (obvykle kovová). Poté se vstříkne plast, který se kolem vložky obalí. Konečným výsledkem je jeden díl kombinující kov a plast. Vložka poskytuje pevnost, závit nebo vodivost.
Přestřikování je dvoustupňový proces. Nejprve se vylisuje plastový substrát. Poté se substrát umístí do další formy. Druhý materiál se vstříkne, aby se obalil jeho povrch. Konečným výsledkem je díl, který je uvnitř tvrdý a zvenku měkký, s dvouvrstvou strukturou. Vrstva přestřiku zajišťuje přilnavost, utěsnění nebo lepší pocit z pohybu.
8.2 Porovnání procesů
| Porovnávací položka | Vložit výlisek | Přelisování |
| Kroky procesu | Jeden krok | Dva kroky |
| Substrát | Kovová nebo neplastová vložka | Plastový substrát |
| Vnější materiál | Plastová | Měkký plast nebo guma |
8.3 Jak si vybrat?
Pokud potřebujete pevnost nebo vodivost kovu, zvolte vstřikovací lití. Pokud potřebujete měkkou vnější vrstvu pro lepší přilnavost nebo utěsnění, zvolte potahování.
Oba lze použít i společně. Nejprve se provede vstřikování, aby se získal substrát s kovovými vložkami. Poté se provede zalisování, aby se dosáhlo finálního dílu, který je pevný i pohodlný na dotek.

9. Která odvětví používají přestřikování?
9.1 Zdravotnické prostředky
Rukojeti chirurgických nástrojů, rukojeti endoskopů, zubní nástroje a další používají potahy pro zlepšení pohodlí úchopu a protiskluzovosti. Silikonové potahy jsou také biokompatibilní. Odolávají sterilizaci při vysokých teplotách.
9.2 Elektrické nářadí
Vrtačky, úhlové brusky, kladiva a další pouzdra běžně používají tvrdý plastový substrát s měkkým povlakem TPE. To zajišťuje protiskluznost, tlumení nárazů a izolaci. Zvyšuje se tím bezpečnost provozu.
9.3 Spotřební elektronika
Pouzdra na telefony, pouzdra na sluchátka, řemínky na chytré hodinky a další používají potah pro dvoubarevný vzhled a měkký dotek. Zlepšuje také vodotěsnost a prachotěsnost.
9.4 Automobilový průmysl
Volanty, řadicí páky, kliky dveří a těsnění jsou opatřeny potahem. To zlepšuje pocit z jízdy, snižuje hluk a zlepšuje utěsnění.
9.5 Zboží denní spotřeby
Rukojeti zubních kartáčků, holicí strojky, rukojeti kuchyňského nádobí, sportovní lahve a další používají měkké potahy pro zvýšení pohodlí a protiskluzovosti.
9.6 Průmyslová zařízení
Ovládací panely, rukojeti přístrojů, průmyslové rukojeti a další používají povlaky pro zvýšení odolnosti a bezpečnosti provozu.

10. Proč si vybrat NOBLE jako výrobce povlaků
Společnost NOBLE poskytuje plnou podporu pro projekty vstřikování. Pomáháme s kontrolou návrhu a výběrem materiálu. Poskytujeme zpětnou vazbu DFM pro zlepšení návrhu dílů. Vyrábíme přesné formy jak pro substrát, tak pro vstřikování. Nabízíme ruční a dvoustupňové vstřikování. Provádíme také kontrolu kvality spoje přímo na lince. Náš tým zpracovává malé série i hromadnou výrobu. Vedeme kompletní procesní záznamy pro sledovatelnost. To splňuje požadavky normy ISO 13485 pro lékařské projekty. Podporujeme celý proces od prototypu až po výrobu.
Nejčastější dotazy k Přestřikování:
1. Jaký je rozdíl mezi přelitím a vložit lištu?
Vstřikování do formy umístí kovovou vložku a poté se kolem ní vstříkne plast. Přestřikováním se nejprve vytvoří plastový základ a poté se na něj nanese měkká vrstva. Vstřikování do formy je jeden krok. Přestřikováním jsou dva kroky.
2. Co je to přelití?
Přestřikování je dvoustupňový proces vstřikování plastů. Při něm se na tvrdý základní díl nanese měkká vnější vrstva.
3. Je zalisování drahé?
Přestřikování je dražší než standardní vstřikování. Vyžaduje dvě formy nebo dvouvstřikový stroj. U velkých objemů však šetří náklady na montáž.
4. Vyžaduje váš díl zalisování nebo vložky?
Pro měkké úchopy, těsnění nebo lepší pocit z pohybu zvolte potahování. Pro kovové závity, pevnost nebo elektrické kontakty zvolte vložky.
5. Jakých je pět typů tvarování?
Vstřikování plastů, vyfukování plastů, kompresní vstřikování plastů, rotační vstřikování plastů a přetlačování plastů.






