
Co je to Vakuové lití
Tekutý materiál se během procesu odlévání vlije do formy a nechá se ztvrdnout. Vakuové lití zajišťuje, že konečný výrobek získá správný tvar odsáváním vzduchu z formy pomocí vakua. Pryžové a plastové součásti se často odlévají pomocí vakuového lití. Protože je rychlejší a levnější než jiné techniky, jako je vstřikování plastů, často se používá pro prototypové projekty nebo malosériovou výrobu. Vysoká přesnost a opakovatelnost jsou dalšími výhodami, díky nimž je ideální pro aplikace vyžadující přesné rozměry. Ve srovnání se vstřikováním plastů navíc umožňuje odlévání složitějších vzorů. Nicméně s ním nelze odlévat materiály citlivé na teplo nebo tlak.
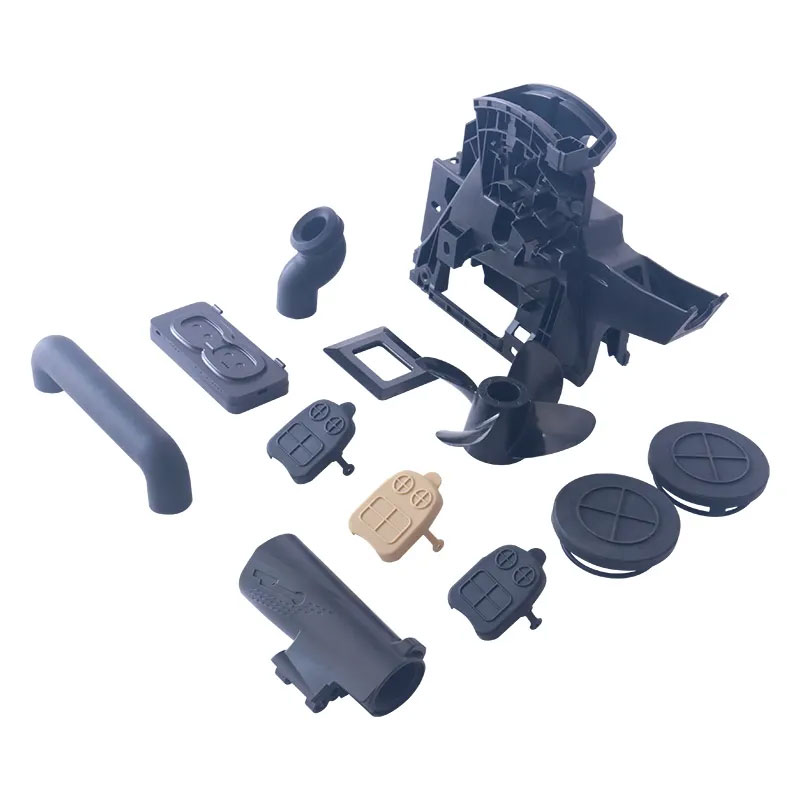
Princip vakuového lití
Vakuové lití je technika fyzikálního modelování, která kombinuje vakuovou technologii s odléváním do pískové formy. V tomto procesu jsou povrch dutiny a zadní strana pískové formy utěsněny plastovou fólií. K vytvoření podtlaku se používá vakuové čerpadlo, které v důsledku tlakového rozdílu mezi vnitřkem a vnějškem pískové formy zhutňuje formovací písek. Po umístění pískového jádra se formovací písek stlačí, čímž se získá odlitek. Dalším krokem je uzavření formy, odlévání, čekání na ztuhnutí odlitku a následné uvolnění podtlaku nebo zastavení odsávání vzduchu. Aplikace vakuového lití ve formách.
Jak funguje vakuové lití
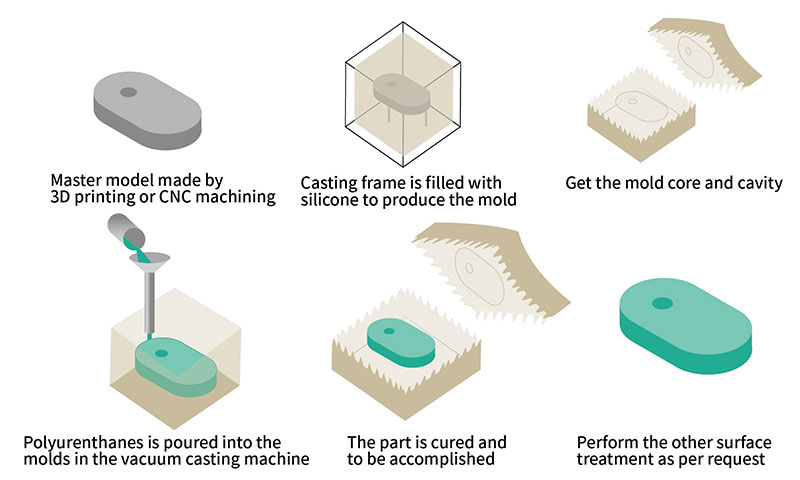
Vakuové lití je výrobní proces používaný k výrobě vysoce kvalitních, detailních plastových nebo elastomerových dílů. Často se používá v aplikacích rychlého prototypování a malosériové výroby. Je podobný konvenčnímu vstřikování plastů. Zde je přehled fungování vakuového lití:
Vytvořte 3D model
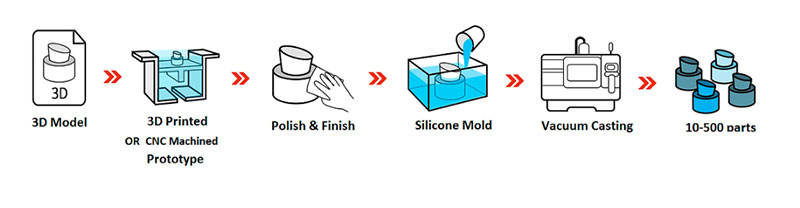
Prvním krokem ve většině moderních výrobních postupů je vytvoření 3D modelu zamýšleného tvaru. Objekty určené pro vakuové lití by měly být pro dosažení nejlepších výsledků vytvořeny pomocí technik vstřikování plastů. To lze provést pomocí libovolného konstrukčního softwaru, jako je AutoCAD, Solidworks nebo CATIA.
Hlavní vzor
Vytvoří se 3D model, který se poté transformuje do vysoce kvalitního hlavního modelu. Tento hlavní model je obvykle prototyp, který je buď vytištěn na 3D tiskárně, nebo obroben a je vyroben ze specifického materiálu, jako je vosk nebo pryskyřice. Hlavní vzor představuje finální díl, který bude reprodukován.
Výroba silikonové formy
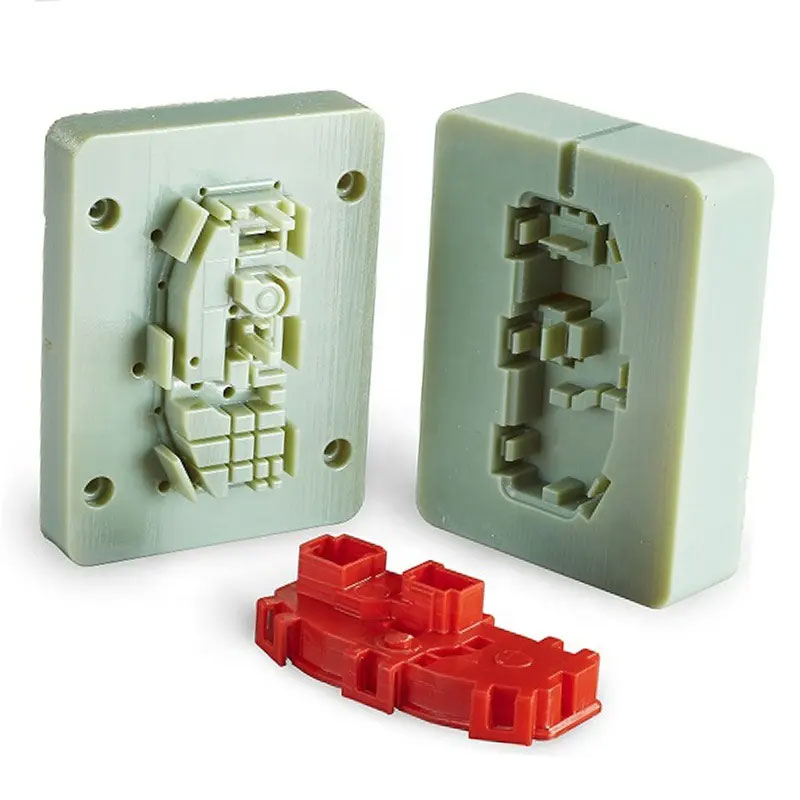
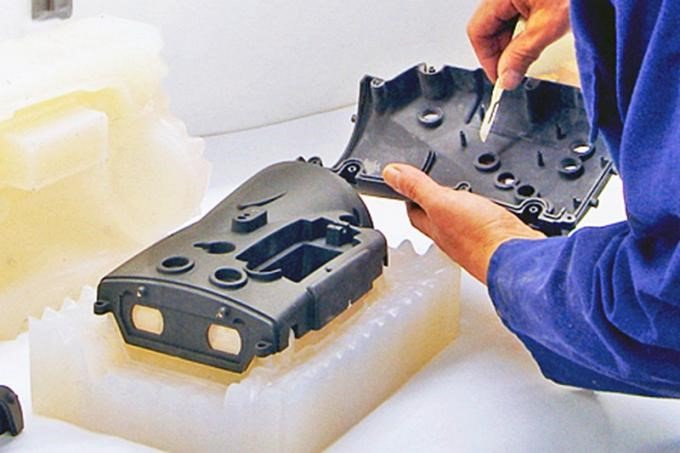
Jakmile je hlavní model vytvořen, odlijte silikonovou formu. Hlavní model se spolu s jádrem, vložkami a vtokovými kanálky zavěsí do licí krabice. Poté se kolem něj nalije tekutý silikon, který vyplní všechny detaily. Vytvarovaný díl se umístí do vakuové licí krabice a vytvrzuje se 8–16 hodin v předehřáté peci při 40 °C, v závislosti na velikosti silikonové formy. Po zaschnutí a ztuhnutí silikonu se krabice a nálitek vyjmou. Nakonec se forma opatrně rozřízne nožem, aby se odhalila vnitřní dutina součásti.
Míchání
Před smícháním se polyuretanové pryskyřice používané při odlévání obvykle zahřejí na teplotu okolo 40 °C. Stroj pracuje tak, že se dvousložková licí pryskyřice přesně smíchá s libovolným zvoleným barvivem a směs se poté nalije do mísy. Poté se licí otvory upevní k míchací a licí nádobě a forma se vrátí na své místo. Vakuové licí pryskyřice a barevné pigmenty se dobře promíchají a během procesu automatického odlévání se po dobu 50–60 sekund vakuově odvzdušní. Následně se ve formě vytvoří vakuum a zavede se pryskyřice. Vakuová technika umožňuje gravitaci vykonávat veškerou práci spojenou s plněním formy odstraněním vzduchových kapes uvnitř nástroje, které by jinak fungovaly jako bariéra proudění.
Demolice
Forma se otevře a nově vytvořený plastový díl se po úplném ztuhnutí pryskyřice vyjme. Formu lze obvykle použít znovu pro několik cyklů odlévání.
Jak vyrobit formu pro vakuové odlévání?
Tekutý materiál se během procesu odlévání vlije do formy a nechá se ztvrdnout. Vakuové lití zajišťuje, že konečný výrobek získá správný tvar odsáváním vzduchu z formy pomocí vakua. Pryžové a plastové součásti se často odlévají pomocí vakuového lití. Protože je rychlejší a levnější než jiné techniky, jako je vstřikování plastů, často se používá pro prototypové projekty nebo malosériovou výrobu. Vysoká přesnost a opakovatelnost jsou dalšími výhodami, díky nimž je ideální pro aplikace vyžadující přesné rozměry. Ve srovnání se vstřikováním plastů navíc umožňuje odlévání složitějších vzorů. Nicméně s ním nelze odlévat materiály citlivé na teplo nebo tlak.
Klíčové komponenty vakuového lití
Silikonové formy: Silikonové formy, proslulé svou flexibilitou a odolností, jsou navrženy tak, aby zachytily jemné detaily, což je činí ideálními pro přesné odlévání.
Polyuretanové pryskyřice: Tyto pryskyřice jsou k dispozici v různých formulacích, což umožňuje výrobcům replikovat vlastnosti různých materiálů, jako jsou plasty, pryže nebo kovy.
Vakuová komora: Vakuová komora odstraňuje vzduch z formy, což pomáhá eliminovat nedokonalosti a vzduchové bubliny, a výsledkem jsou vysoce kvalitní díly bez vad.
Výhody vakuového lití
Levnější počáteční náklady na nastavení
Ve srovnání s CNC obráběním a dalšími technikami rychlého prototypování je vakuové lití mnohem levnější. Je to proto, že vytvoření formy trvá jen několik hodin a lze ji použít opakovaně. Pro CNC obrábění je zapotřebí drahé vybavení a materiál.
vysoká přesnost
Lze vytvářet díly se složitými tvary a extrémní přesností. Pomocí techniky SLA lze vytvořit hlavní model formy s využitím flexibility aditivní výroby a vynikající kvality povrchu.
Kratší dodací lhůta
Je to také odvětví, které vyrábí formy. Pro vakuové lití není nutná zkušební fáze formy. U nových forem má vakuové tvarování kratší dodací lhůtu – obvykle 10–12 dní. Nižší náklady na uvedení formy do provozu. Pomocí této technologie je možné vyrábět větší plastové díly.
Flexibilita
3D tisk nabízí velkou flexibilitu designu, protože dokáže vytvořit téměř jakoukoli geometrii. Vakuové lití lze použít k výrobě dílů, které by nebylo možné vyrobit jinými metodami.
Tenkostěnné odlitky
Technické požadavky jsou pro tenkostěnné odlitky vyšší, ale jsou lehčí a spotřebují méně materiálu. To je vyžadováno za určitých specifických okolností. Pro optimální dopad musí mít výrobky včetně funkčních pouzder tenké stěny. Vedení mezi tenkostěnnými součástmi je nezbytné pro výrobky se složitými vnitřními systémy. Jedním z hlavních důvodů vysoké poruchovosti v tradiční výrobě je obtížnost odlévání tenkostěnných odlitků. Struktura vyrobeného dílu může být silná a mít tenké stěny, pokud je vystavena neustálému podtlaku.
Srovnání s jinými výrobními procesy
Vakuové lití je vhodné pro výrobu v malých až středních sériích. Jedná se o metodu, která se nachází mezi vstřikováním plastů (velké série) a 3D tiskem (kusová výroba a malé série). Ve srovnání s 3D tiskem je tento postup méně flexibilní a rychlejší, protože vyžaduje formu. Vyrobitelná složitost dílu je menší než u aditivní výroby, protože pro vyjmutí z formy je potřeba menší podřezání (proces známý jako vyjímání z formy). Naopak aditivní výroba je v tomto ohledu omezená, zatímco vakuové lití má vynikající kvalitu povrchu, která je ve spojení s větší rozmanitostí materiálů a vysokými pevnostními hodnotami skutečně pozoruhodná.
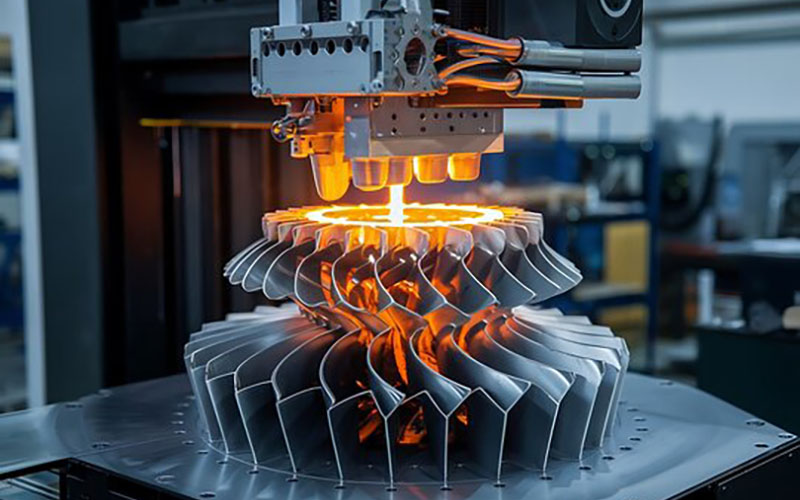
1. Je vakuové lití levnější než 3D tisk?
Tyto dvě metody se liší v závislosti na několika faktorech. Hlavními určujícími faktory nákladů jsou velikost operace a složitost návrhu.
Množství a měřítko
Náklady na původní návrh a výrobu formy se zvýší, pokud se použije vstřikování plastů. Na druhou stranu 3D tisk vyžaduje méně kapitálu. Dávková výroba však může snadno kompenzovat počáteční investiční náklady, pokud je váš projekt opravdu rozsáhlý a vyžaduje více než 2 000 kusů. Pokud je potřeba velký objem, je vstřikování plastů nákladově efektivnější a rychlejší. I po odečtení počátečních nákladů na formu je 3D tisk stále mnohem dražší na jednotku při výrobě velkého množství dílu nebo produktu. Vakuové lití nebo 3D tisk mohou být ekonomičtější, pokud chcete vyrábět malé až středně velké produkty nebo potřebujete služby výroby mostů. I když se cena za jednotku může zdát vyšší než u vstřikování plastů, konečné náklady budou v malých výrobních sériích nižší, protože není velká počáteční investice do formy. Pokud potřebujete pouze jednu nebo dvě položky, pak je lepší zůstat u 3D tisku.
Složitost návrhu
3D tisk je nejlepší volbou, pokud je váš návrh složitý nebo pokud jej chcete aktualizovat a upravovat během výroby. Formy používané pro vstřikování nelze snadno měnit. Jakákoli úprava vyžaduje nový začátek s novou formou. Kdykoli musíte začít znovu, náklady na projekt se zvyšují. V důsledku toho je 3D tisk nákladově efektivnější během fáze vývoje produktu nebo prototypování, kdy je nutné provést více revizí vašeho návrhu nebo když je projekt složitý.
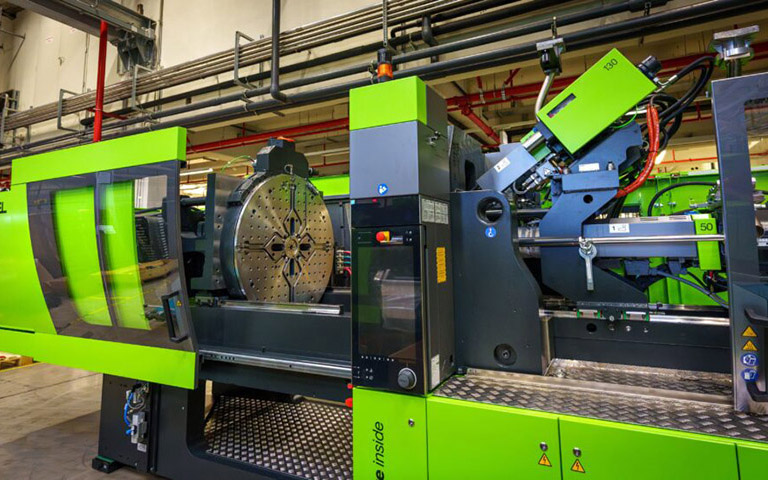
2. Je vakuové lití levnější než vstřikování plastů?
Vakuové lití a vstřikování plastů jsou dva různé výrobní procesy a srovnání nákladů mezi vakuovým litím a vstřikováním plastů do značné míry závisí na konkrétních požadavcích projektu. Obecně je vstřikování plastů nákladově efektivnější pro velkoobjemovou výrobu, zatímco vakuové lití může nabídnout výhody pro malé až střední výrobní série nebo v případech, kdy je důležitá flexibilita a přizpůsobení.
Náklady na nástroje
Vstřikování plastů zahrnuje výrobu nákladných forem, které jsou obvykle vyrobeny z oceli nebo hliníku. To vede k vyšším počátečním nákladům na formu. Formy jsou navrženy tak, aby odolaly vysokým teplotám a tlaku. Naopak vakuové lití využívá levnější formy vyrobené ze silikonové pryže nebo polyuretanu. Tento proces je cenově dostupnější, zejména pro menší objemy výroby.
Výrobní množství
S rostoucím objemem výroby se vstřikování plastů stává nákladově efektivnějším. Vyšší počáteční náklady na nástroje lze rozložit na více dílů, což vede k nižším jednotkovým nákladům. Vakuové lití je vhodnější pro menší objemy výroby nebo při změně poptávky po dílech.
Složitost designu
Vstřikování plastů umožňuje vyrábět extrémně složité díly s drobnými detaily a přesnými rozměry. Je to dobrá volba pro výrobu dílů ve velkém množství se spolehlivou kvalitou. I když nemusí být tak přesné nebo složité jako jiné procesy odlévání, vakuové lití dokáže vytvořit detailní díly.
Jaká je alternativa k vakuovému lití?
Podobně jako vakuové tváření je tlakové tváření široce používanou metodou při výrobě plastů za tepla. V obou postupech se k upevnění a zahřátí termoplastické desky používá pec. Technika používaná k vyvíjení tlaku nebo vakua na zahřátou plastovou desku za účelem jejího tvarování do požadovaného předmětu se však liší.
Naše tolerance pro vakuové lití
Společnost NOBLE nabízí řadu tolerancí vakuového lití, které splňují vaše složité zakázkové požadavky. V závislosti na hlavním modelu a geometrii dílu můžeme dosáhnout rozměrových tolerancí mezi 0.2 – 0.4 mm. Níže jsou uvedeny technické specifikace pro naše zakázkové služby vakuového lití.
| Typ | Informace |
| Přesnost | Nejvyšší přesnost dosahující +0.05 mm |
| Maximální velikost dílu | +/- 0.025 mm
+/-0.001 palce |
| Minimální tloušťka stěny | 1.5mm ~ 2.5mm |
| Množství | 20–25 kopií na formu |
| Barva a povrchová úprava | Barvu a texturu lze přizpůsobit |
| Typická dodací lhůta | Až 20 dílů za 15 dní nebo méně |
Materiály pro vakuové lití
 |
břišní svaly | ABS je termoplastický polymer, který se hojně používá díky své výjimečné odolnosti vůči nárazům, teplotám a chemikáliím. Nabízí také elegantní povrchovou úpravu a snadno se vyrábí a manipuluje s ním. |
 |
POM | POM, také známý jako acetal nebo Delrin, je typ technického termoplastu, který se může pochlubit výjimečnou rozměrovou stabilitou, tuhostí, teplotní odolností a odolností proti nárazu. |
 |
PP (polypropylen) | Polypropylen (PP) je materiál, který je obvykle bílý a průsvitný, je odolný vůči korozi a zároveň má dobrou houževnatost. Jeho nejvýznamnější vlastností je všestrannost, protože je vhodný pro použití v různých zpracovatelských metodách a aplikacích. |
 |
PE (polyethylen) | Polyethylen je bez zápachu, netoxický, na dotek připomíná vosk, má vynikající odolnost vůči nízkým teplotám (minimální provozní teplota může dosáhnout -100 až -70 °C), má dobrou chemickou stabilitu a odolává většině kyselin a zásad, které způsobují erozi (není odolný vůči oxidaci) v přírodních kyselinách. |
 |
PC (polykarbonát) | Polykarbonát (PC) je amorfní termoplast známý pro svou výjimečnou průhlednost a odolnost proti nárazu. Má také silné elektroizolační vlastnosti a střední chemickou odolnost. |
 |
PMMA (polymethylmethakrylát) | Polymethylmethakrylát, také známý jako akrylát. Akrylát je vysoce všestranný materiál známý pro svou výjimečnou průhlednost, chemickou stabilitu a odolnost vůči teplu, chladu a korozi. |
 |
PEEK | PEEK se pyšní výjimečnou mechanickou pevností, samomazností, odolností proti nárazu a zpomalením hoření. Je také vysoce odolný vůči kyselinám, zásadám a dalším chemickým látkám, korozi, hydrolýze, opotřebení, únavě materiálu, odlupování a záření. |
 |
Nylon | Nylon má působivé mechanické vlastnosti, jako je odolnost proti teplu a opotřebení, chemická odolnost a samomaznost. Polyamidové vlákno má také nehořlavost, nízký koeficient tření a snadno se vyrábí. |
 |
PS (polystyren) | Polystyren (PS) je polymer vyrobený z monomeru styrenu, kapalného uhlovodíku, který se komerčně vyrábí z ropy. Při pokojové teplotě je PS obvykle pevný termoplast, ale lze jej roztavit při vyšších teplotách pro lisování nebo extruzi a poté znovu ztuhnout. Vysoce rázově houževnatá, levná pryskyřice s širokou škálou možností. |
 |
elastomer | Elastomery jsou polymery s viskozitou a elasticitou, a proto jsou známé jako viskoelastické. Molekuly elastomerů držené pohromadě slabými mezimolekulárními silami obecně vykazují nízký Youngův modul a vysokou mez kluzu nebo vysokou mez lomu. Příklady jsou přírodní kaučuk, silikon, polyuretany a polybutadien, polyuretanová plastová pryskyřice. |
Povrchové úpravy pro vakuové lití
Společnost NOBLE dokáže vytvořit unikátní povrchové vrstvy pro vaše díly vyrobené vakuovým litím s využitím široké škály povrchových úprav. Tyto úpravy vám pomohou splnit požadavky vašich výrobků na estetiku, houževnatost a chemickou odolnost. Na základě výběru materiálu a použití dílu můžeme poskytnout následující povrchové úpravy:
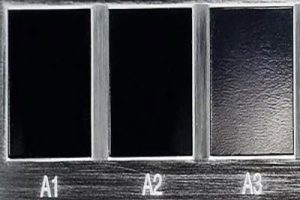 |
Lesklý | Povrchová úprava třídy A se vyrábí diamantovým leštěním a vytváří lesklé a lesklé povrchy na vstřikovaných dílech. |
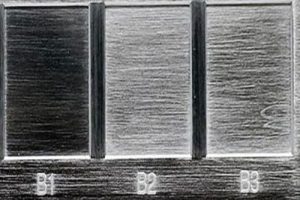 |
Pololesklý | Povrchová úprava třídy B používá brusný papír s hrubým zrnem k výrobě dílů s mírně drsnějším povrchem než díly třídy A. Zakázkové plastové díly, které procházejí povrchovou úpravou třídy B, mají matnou texturu povrchu. |
 |
Matná | Povrchové úpravy třídy C využívají brusné kameny s hrubým zrnem k vytvoření drsného a nerovného povrchu. Vstřikované plastové díly, které procházejí povrchovou úpravou třídy C, mají matnou texturu povrchu. |
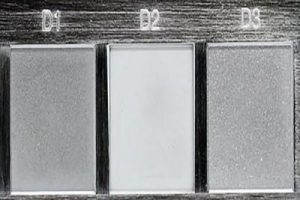 |
Texturou | Povrchové úpravy třídy D používají k vytvoření velmi drsného texturovaného povrchu drť a suché skleněné kuličky nebo oxid. V závislosti na typu použitého materiálu mohou mít výrobky saténový nebo matný povrch. |
Náš kompletní proces vakuového lití
Vakuové lití pro flexibilitu a ekonomii
Vakuové lití, nazývané také uretanové lití, je nejmodernější proces, který využívá silikonové formy a 3D tištěný vzor k výrobě tuhých, vysoce kvalitních dílů v malých sériích. Termoplastický polyuretan se vytvrzuje uvnitř silikonových nebo epoxidových forem, čímž se konečným výrobkům dodávají stejné tvary jako původní vzorové modely; rozměry dílů nakonec závisí na vzorovém modelu, geometrii dílu a volbě materiálu. Naše služby vakuového lití poskytují komplexní řešení pro výrobu vysoce kvalitních prototypů a dílů v malých sériích.
Vakuové lití od prototypu po výrobu
Vakuové lití je všestranný proces, který plynule přechází od prototypování k malosériové výrobě a nabízí v každé fázi řadu výhod.
- Prototyping
Vakuové lití je nízkonákladový výrobní proces, který je dostupnější a nákladově efektivnější než jiné metody výroby prototypů. S využitím různých materiálů a designových variant můžete vytvořit vysoce kvalitní prototypy. Poté jednoduše otestujte své návrhy a připravte je k funkčnímu testování. - Testování trhu
Vakuově lité díly lze použít pro testování trhu a počáteční pronikání na trh. To vám umožní odhadnout reakci zákazníků, provést terénní testy a ověřit poptávku na trhu před investicí do velkovýroby. - Výroba na vyžádání
Vakuové lití umožňuje přizpůsobení a malosériovou výrobu. Vzhledem k tomu, že formy lze snadno upravovat, umožňuje výrobu dílů na míru na zakázku, které splňují specifické požadavky zákazníků nebo požadavky specifického trhu. - Rychlé doručení
Můžeme vám nejen poskytnout rychlejší technickou podporu, ale jsme také vybaveni silným systémem dodavatelského řetězce a pokročilým zařízením pro vakuové lití, abyste mohli získat bezkonkurenční díly pro vakuové lití se stabilním výkonem a zkrátit cyklus vývoje vašeho produktu.
Aplikace vakuového lití
Podobně jako vakuové tváření je tlakové tváření široce používanou metodou při výrobě plastů za tepla. V obou postupech se k upevnění a zahřátí termoplastické desky používá pec. Technika používaná k vyvíjení tlaku nebo vakua na zahřátou plastovou desku za účelem jejího tvarování do požadovaného předmětu se však liší.

Vakuové lití v automobilovém průmyslu
- Systémy sání vzduchu: Vakuové lití je výrobní metoda, která se používá při výrobě systémů sání vzduchu v automobilech. Tyto systémy vyžadují součásti s přesnými tvary pro zlepšení proudění vzduchu a výkonu. Vakuové lití umožňuje výrobu složitých sacích potrubí, vzduchových kanálů a škrticích klapek s hladkými vnitřními povrchy, což zajišťuje efektivní proudění vzduchu.
- Vnitřní komponenty: Kliky dveří, knoflíky, přístrojové panely a další interiérové komponenty lze vyrobit vakuovým litím.
- Osvětlovací komponenty: Čočky pro světlomety, zadní světla a další osvětlovací komponenty lze vyrábět s velkou přesností pomocí vakuového lití.
- Vnější komponenty: Výrobci automobilů mohou vytvářet vnější komponenty, jako jsou mřížky chladiče, odznaky a emblémy, pomocí vakuového lití.
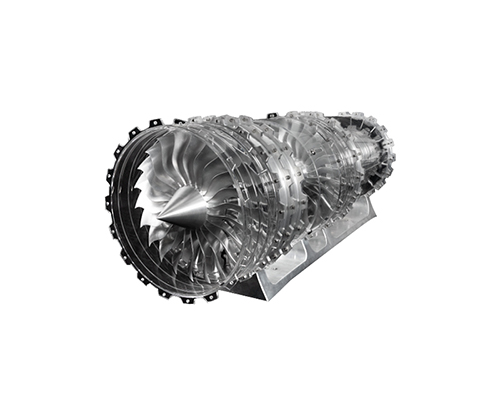
Vakuové lití v leteckém průmyslu
V leteckém průmyslu je vakuové lití zásadním procesem, protože umožňuje vytvářet jemné, lehké a robustní komponenty. Používá se při výrobě kompozitních konstrukcí, součástí motorů, prvků interiérového designu, dronů, bezpilotních letounů a satelitních komponentů, kromě prototypování. V leteckých a kosmických aplikacích pomáhá vakuové lití zlepšit celkovou bezpečnost, palivovou účinnost a výkon letadel.
- Prototypování: Jednou z běžných technik pro rychlé prototypování leteckých součástí je vakuové lití. Umožňuje vytvářet funkční prototypy s kvalitou povrchu a materiálovými vlastnostmi, které se velmi podobají hotovým výrobkům. To umožňuje inženýrům otestovat a kompletně posoudit funkčnost, usazení a výkon součástí před zahájením výroby v plném rozsahu.
- Kompozitní struktury: Vakuové lití je běžně používaná metoda pro vytváření kompozitních struktur. Kompozitní materiály, jako jsou polymery vyztužené uhlíkovými vlákny (CFRP), se používají k výrobě těchto struktur díky své výjimečné odolnosti proti únavě a vysokému poměru pevnosti k hmotnosti. Ideální zarovnání a konsolidace vláken je zajištěna přesným umístěním výztužných prvků, které je možné díky vakuovému lití. Lehké, robustní a trvanlivé díly tohoto procesu se často používají v trupech, křídlech letadel a dalších důležitých konstrukcích.
- Díly interiéru: Mezi příklady těchto dílů patří vnitřní panely, konstrukce sedadel a horní přihrádky. Schopnost vytvářet lehké, škálovatelné díly s vynikající povrchovou úpravou a rozměrovou přesností je jednou z největších výhod vakuového lití. Tato metoda navíc umožňuje možnost přidávat k dílům další prvky, včetně akustické izolace nebo integrované elektroniky.
- Díly pro UVA a drony: Díly pro tato letadla musí být často aerodynamické a lehké. Optimalizace letového výkonu a nákladové kapacity je umožněna snadností, s jakou lze vakuovým litím vyrábět složité tvary a tenkostěnné struktury.
Vakuové lití ve zdravotnických prostředcích
Díky vakuovému lití lze vyrobit chirurgické nástroje, implantáty, lékařské pomůcky, diagnostické nástroje a rehabilitační pomůcky na míru. Použití technik vakuového lití zlepšilo chirurgické metody, péči o pacienty a lékařské vzdělávání.
- Protetika a ortopedické pomůcky: Díky vakuovému lití lze vyrobit zakázkové díly, které se velmi podobají anatomii pacienta. Vakuové lití umožňuje vyrábět složitě navržené protetické a ortotické pomůcky, jako jsou pahýlové lůžka, ortézy a bandáže, které jsou lehké, pevné a pohodlné.
- Chirurgické nástroje a nástroje: Výroba chirurgických nástrojů se složitými tvary, ergonomickým designem a vysokou přesností je možná pomocí vakuového lití, které produkuje složité rukojeti, úchyty a další nástroje s vynikající povrchovou úpravou, rozměrovou přesností a funkčností.
- Implantáty a lékařské komponenty: Implantáty, jako jsou kloubní náhrady (např. kyčelní nebo kolenní implantáty) nebo zubní protézy, lze vyrábět pomocí technik vakuového lití. Tento proces usnadňuje výrobu implantátů s přizpůsobenými mechanickými vlastnostmi, biokompatibilitou a povrchovou úpravou.
- Diagnostické vybavení: Vakuové lití vyrábí přesně tvarované a odolné komponenty pro lékařská testovací zařízení, jako jsou pouzdra, kryty a specializované komory pro zobrazovací zařízení a diagnostické analyzátory.
- Rehabilitační a podpůrné pomůcky: Mezi příklady patří dlahy, ortézy a bandáže na míru. Vakuové odlévání umožňuje vytváření pomůcek, které jsou pohodlné, lehké a poskytují pacientům podstupujícím rehabilitaci nezbytnou oporu a funkčnost.

Vakuové lití v robotickém průmyslu
Je vhodné uvést na trh prototyp robota vyrobeného z vakuově litého uretanu, aby se snížila rizika a stabilizovaly náklady společnosti. To vaší společnosti umožní prozkoumat potenciál vytvoření nové generace robotů, kteří dokáží vykonávat širší škálu úkolů než jen ty monotónní a opakující se.
- Robotické chapadla a koncové efektory: Vakuové lití se používá při výrobě robotických chapadel a koncových efektorů. Chapadla se používají k manipulaci s objekty a provádění úkolů v robotice. Vakuové lití umožňuje vytvářet komponenty chapadel s přesnými tvary, složitými vnitřními kanály a přizpůsobitelnými prvky, jako jsou měkké nebo poddajné povrchy pro manipulaci s jemnými objekty.
- Kryty a pouzdra: Vakuové lití je proces, který se běžně používá k výrobě pouzder a krytů pro roboty. Tato pouzdra chrání vnitřní elektroniku, senzory a akční členy robota. Pomocí procesu vakuového lití lze vytvořit pouzdra na míru, která mohou zahrnovat specifické prvky, jako je integrované vedení kabelů, montážní body a přístupové panely.
- Konstrukce a rámy robotů: Rámy pro roboty a další konstrukční díly se vyrábějí vakuovým litím. Tyto díly dodávají robotickému systému jeho strukturu a podporu. Vakuové lití umožňuje vytvářet struktury se složitými geometriemi, které jsou pevné, lehké a schopné snášet zatížení a namáhání, kterým roboti čelí během provozu.
Budoucí trendy ve vakuovém lití
Vysoce výkonné pryskyřice: Neustálý vývoj vysoce výkonných pryskyřic je klíčový pro zlepšení celkových vlastností vyráběných dílů, což vede ke zvýšení pevnosti, trvanlivosti a funkčnosti.
Ekologické možnosti: Posun směrem k udržitelným a biologicky odbouratelným materiálům ve výrobních procesech je v souladu s globálním úsilím o snížení dopadu na životní prostředí a zároveň o zachování vysokých standardů produktů.
Automatizované odlévání: Integrace robotiky do procesu odlévání výrazně zlepšuje efektivitu, snižuje manuální zásahy a zvyšuje celkovou produktivitu.
Umělá inteligence a strojové učení: Využití umělé inteligence a strojového učení umožňuje prediktivní analýzu, která výrobcům umožňuje optimalizovat procesy, snižovat chyby a zvyšovat kvalitu konečného produktu.
Kombinace technik: Kombinací vakuového lití s 3D tiskem a CNC obráběním mohou výrobci vyrábět složitější a geometricky náročnější díly, kterých je často obtížné dosáhnout.
Rychlé prototypování: Integrace těchto pokročilých technik umožňuje rychlejší prototypování s vysokou přesností, což umožňuje rychlejší iterace a zdokonalené návrhy produktů.
Proč si vybrat NOBLE Služba vakuového lití?
NOBLE je čínsko-britský společný podnik, kterému vláda udělila titul „Národní high-tech podnik“. Jsme komplexní podnik se schopností provádět nezávislý výzkum a vývoj, výrobu a prodej.
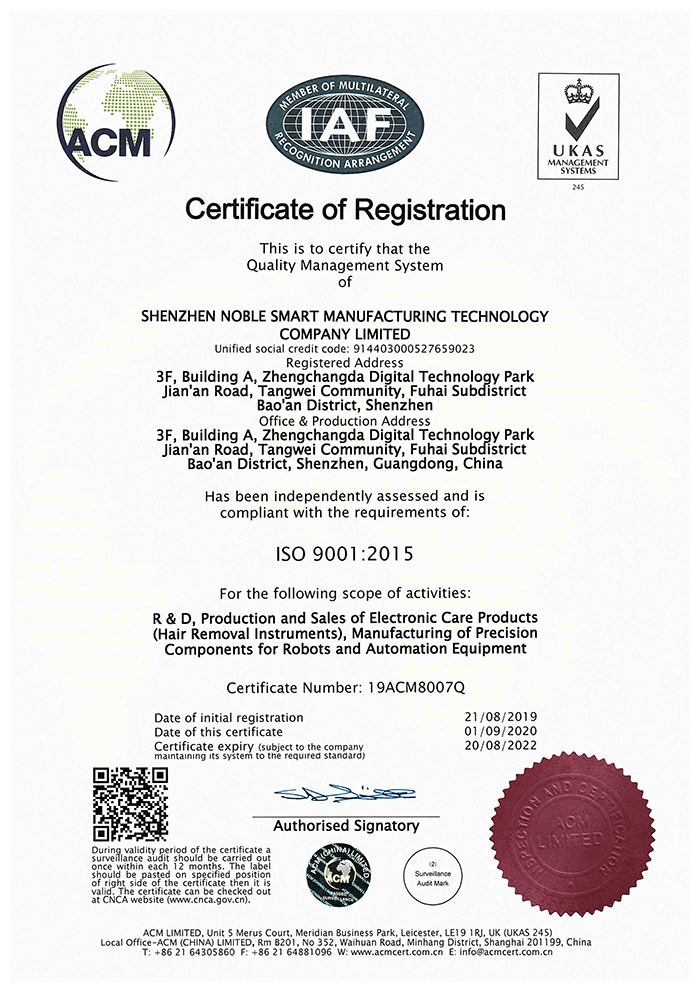
Vlastníme certifikáty ISO9001-2015 a ISO13485-2016 a licenci na výrobu zdravotnických prostředků třídy II. Naše produkty získaly mnoho důležitých certifikátů, jako například osvědčení o registraci zdravotnických prostředků třídy II a certifikát FDA510K.
Vakuové lití je vynikající metoda pro výrobu prototypů, předvýrobních dílů a finálních dílů v malých objemech. Eliminuje nutnost investic do ocelových nástrojů a dodací lhůta pro první díly je relativně krátká, obvykle kolem 10 dnů, v závislosti na velikosti a tvaru dílu. Díky integraci nejmodernějších technologií se znalostmi našich kvalifikovaných pracovníků klade NOBLE důraz na spokojenost klientů. Náš proces vakuového lití je přesný, efektivní a nákladově efektivní a přináší výjimečné výsledky. Volbou našeho vakuového lití pomůžete svému podnikání dosáhnout nových výšin úspěchu.
- Konkurenční ceny:
Uvědomujeme si, jak důležité je dodržet rozpočet vašeho projektu. Náš cenový systém je konkurenceschopný a přizpůsobený požadavkům firem všech velikostí, bez ohledu na omezené zdroje. Náš tým je vám k dispozici, aby posoudil váš rozpočet a nabídl řešení s přidanou hodnotou, která budou přínosem pro vaši společnost. - Profesionální odborník na vakuové lití:
Získejte spolehlivé služby vakuového lití na zakázku od kvalifikovaných a zkušených inženýrů. S více než desetiletými zkušenostmi ve vakuovém lití můžeme zákazníkům pomoci s optimalizací návrhů, výběrem vhodných procesů, snižováním nákladů a dosažením rychlé hromadné výroby. - Podpora složité geometrie
Používáme vysoce kvalitní elastomerové materiály, abychom zajistili výrobu vakuově litých plastových dílů se složitými strukturami za konkurenceschopné ceny. Zkušení inženýři poskytují 7 až 24hodinovou projektovou podporu, abychom zajistili, že vaše prototypy a nízkosériové komponenty se co nejvíce podobají zamýšlenému konečnému produktu. - Včasná produkce:
Disponujeme velkou výrobní kapacitou a týmem zkušených inženýrů a obchodních zástupců, kteří upřednostňují otevřenou komunikaci a výrobu v termínu „just-in-time“ pro vaši objednávku. To zajišťuje, že dokážeme zajistit co nejrychlejší dodací lhůtu a splnit veškeré vaše naléhavé potřeby. - Bezkonkurenční dodací lhůty:
Kombinujeme bohaté zkušenosti s projekty vakuového lití a moderní vybavení, abychom poskytovali vysoce kvalitní služby vakuového lití s kratšími dodacími lhůtami. - Flexibilní možnosti barev:
Pečlivě mícháme různé pigmenty, abychom dosáhli požadovaného efektu na vašem konečném výrobku. Můžete si vybrat z naší rozsáhlé nabídky barevných možností.
Nejčastější dotazy k vakuovému lití
1. Je vakuové lití drahé?
Cena závisí na složitosti dílu, materiálech formy, množství atd. Je důležité si uvědomit, že ačkoli vakuové lití může být pro malé výrobní série dražší než jiné metody, nabízí výhody, jako je vysoce kvalitní povrchová úprava, jemné detaily a možnosti rychlého prototypování. Náklady je proto nutné posoudit s ohledem na specifické požadavky a přínosy projektu.
2. Je vakuové lití přesné?
Přesnost vakuového lití může být stále ovlivněna faktory, jako je konstrukce formy, výběr materiálu a řízení procesu. Správná pozornost věnovaná těmto faktorům může pomoci zajistit nejvyšší úroveň přesnosti finálních odlitků.
3. Je vakuové lití trvalé?
Vakuové lití je proces, který zahrnuje vytváření forem a odlévání dílů z těchto forem. Formy používané při vakuovém lití jsou obvykle vyrobeny ze silikonové pryže, což umožňuje vícenásobné licí cykly. Je však důležité si uvědomit, že vakuové lití je dočasný proces, protože formy se časem opotřebují.
4. Jaká je minimální tloušťka pro vakuové lití?
Přestože je obtížné určit přesnou minimální tloušťku bez zohlednění konkrétních materiálů a konstrukčních prvků, rozumným pravidlem je usilovat o minimální tloušťku stěny zhruba 0.5–1 mm. Chcete-li zjistit přesná omezení a doporučení pro váš konkrétní projekt, je nezbytné promluvit si s poskytovatelem služeb vakuového lití nebo s výrobcem materiálu.
5. Jak velký podtlak je potřeba pro vakuové tvarování?
Při vakuovém tváření se požadovaná úroveň vakua může lišit v závislosti na faktorech, jako je tvářený materiál, složitost dílu a požadovaná úroveň detailů. Typicky se při procesech vakuového tváření běžně používá vakuový tlak 10–25 palců rtuťového sloupce (inHg) nebo 340–850 mbar (milibarů).






