
Přehled tlakového lití
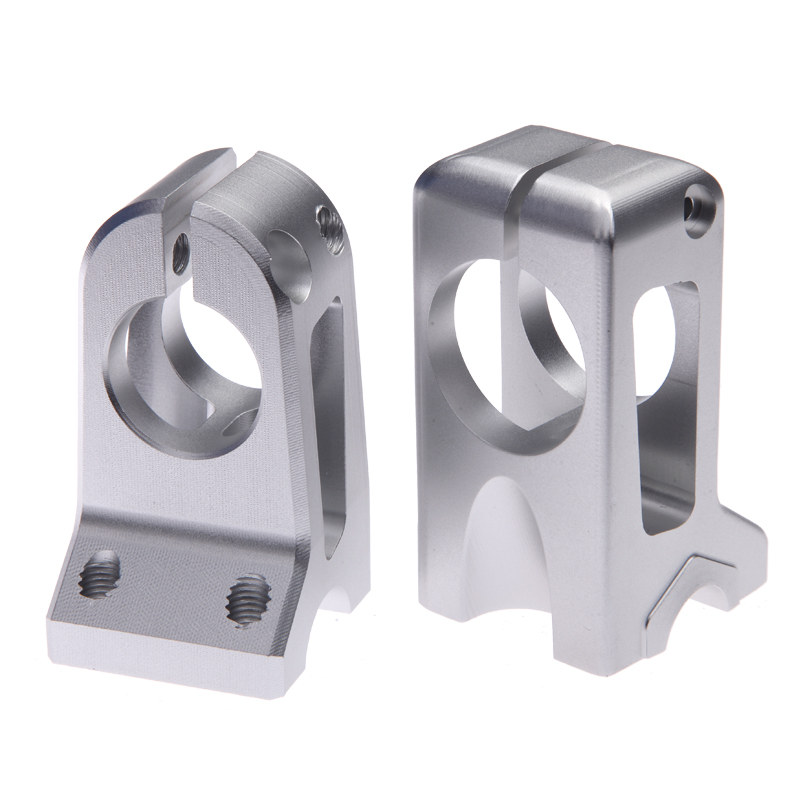
Lití pod tlakem je rychlá, přesná a opakovatelná technika výroby kovů pro velké i malé předměty, od bloků motorů až po kliky dveří. Komponenty vyrobené tlakovým litím se vyznačují vynikající kvalitou povrchu a lze použít různé neželezné kovy.
Tlakové lití se obvykle používá pro velkoobjemovou výrobu kvůli vysokým počátečním nákladům. V tomto případě výrobní rozsah kompenzuje vyšší náklady na stroje a nástroje. Následující informace nabízejí klientům společnosti NOBLE speciální možnosti tlakového lití.
Tento článek podrobně zkoumá tlakové lití kovů, nastiňuje jeho definici, druhy, vhodné materiály, leštění povrchu, aplikace a jak vybrat nejlepší službu tlakového lití.
Co je to Cast Casting?
Tlakové lití je výrobní technika, která umožňuje výrobu vysoce přesných a precizních kovových výrobků z hlediska rozměrů. Je podobná metodě vstřikování plastů používané při výrobě plastů. Zahrnuje čerpání roztaveného kovu – obvykle slitiny neželezných kovů, jako je hořčík, zinek nebo hliník – pod intenzivním tlakem do formy, což je opakovaně použitelná ocelová forma. Pod tlakem od 0.7 do 700 MPa je roztavený kov vtlačen do formy a tuhne do kovového odlitku. Formy se vyrábějí tak, aby tvarovaly hotové výrobky do požadovaného tvaru.
Tlakové lití používá formu ze dvou polovin, „víčkové formy“ a „vyhazovací formy“, které jsou k sobě sevřeny. Forma je před vstřikováním potažena separačním prostředkem. Roztavený kov je vtlačován do dutiny formy pomocí hydraulického nebo mechanického lisu. Po vychladnutí kovu se obě poloviny oddělí a ztuhlý díl (odlitek) je vyhozen. Odlitky si zachovávají tvar a povrchovou úpravu formy s vysokou přesností a vyžadují minimální následné zpracování. Tlakové lití vytváří složité díly s vynikající povrchovou úpravou a používá se pro výrobu automobilových krytů, elektrických součástek a hraček. Tento proces lze kombinovat s ražením plechů, kováním a dalšími technikami odlévání.
Jak funguje tlakové lití?
Tlakové lití je výrobní technika, která vytváří velmi přesné a detailní kovové díly. Zahrnuje čerpání roztaveného kovu – obvykle hořčíku, zinku nebo hliníku – pod intenzivním tlakem do dutiny formy. Roztavený kov je po rychlém ztuhnutí uvnitř formy a nabytí tvaru formy vytlačen jako hotový výrobek. Postupujte takto:

1. Příprava formy
Příprava matrice, která se dělí na krycí matrici a vyhazovací matrici, je prvním krokem postupu. Tyto matrice, obvykle vyrobené z kalené oceli, jsou určeny k tomu, aby hotovému výrobku dodaly správný tvar.
2. Upínání formy
Dvě poloviny matrice jsou k sobě sevřeny a tvoří uzavřenou dutinu formy, která odolá vysokému tlaku během vstřikování.
3. Injekce
Po fázi přípravy se roztavený kov nalije z pece do formy přes vtokový kanál směřující dolů. To lze provést ručně nebo pomocí automatizované pánve, ale k pohybu kovu se využívá gravitace. Nejsou vyvíjeny žádné další síly ani tlaky. Tekutý kov se vkládá do formy ze svislé polohy a stéká dolů do odlitku díky přirozené gravitační síle. Zamezením vysokým tlakům se snižuje turbulence, což pomáhá předcházet pórovitosti. Vede to také k výrobě hladších součástí a dílů.
4. Chlazení a tuhnutí
Roztavený kov se po naplnění dutiny formy rychle ochlazuje a tuhne, jakmile se dostane do kontaktu s chladnějšími povrchy formy. Proces tuhnutí se urychlí a odvod tepla je usnadněn chladicími kanály uvnitř formy.
5. Vysunutí
Jakmile odlitek projde procesem odlévání v tlakovém licím stroji, je mu poskytnuta dostatečná doba na vychladnutí. Poté se poloviny formy uvolní a otevřou a odlitky se opatrně vyjmou. Lze je vyjmout ručně, nebo v některých situacích se k bezpečnému vytlačení odlitku ze stroje použijí vyhazovací kolíky.
6. Ořezávání a konečná úprava
Po vyhození dílu z matrice se může podél dělicí linie nacházet přebytečný materiál, známý jako otřep. K odstranění tohoto otřepu prochází díl procesem ořezávání, který lze provádět buď ručně, nebo pomocí automatizovaného zařízení. Pro dosažení požadovaného konečného produktu lze použít další dokončovací procesy, jako je obrábění, leštění nebo povrchové úpravy.

Výhody a nevýhody tlakového lití
Výhody tlakového lití
1. Nízké náklady:
Lité díly poskytují konzistentní kvalitu ve velkém množství a jsou poměrně levnější. Částečně nebo zcela automatizované procesy vedou k nižším nákladům na pracovní sílu.
2. Vysoká účinnost
Roztavený kov se po naplnění dutiny formy rychle ochlazuje a tuhne, jakmile se dostane do kontaktu s chladnějšími povrchy formy. Proces tuhnutí se urychlí a odvod tepla je usnadněn chladicími kanály uvnitř formy.
3. Složité tvary a tenké stěny
Tlakové lití umožňuje výrobu dílů se složitými tvary a velikostmi od 25 g do 25 kg. Tyto díly může být obtížné nebo nákladné realizovat jinými výrobními metodami. Lze také vyrábět tenkostěnné díly o tloušťce až 0.38 mm, čímž se snižuje hmotnost a zároveň zachovává pevnost.
4. Rozměrová přesnost a konzistence
Tlakové lití nabízí vynikající rozměrovou přesnost a reprodukovatelnost. Přesné tolerance a konzistentní rozměry dílů jsou zajištěny dobře vyrobenými formami. Tlakové lití je proto vhodné pro použití vyžadující konstantní a přesné díly.
5. Dobrá povrchová úprava
Tlakové lití vytváří díly s hladkými povrchy, jemnými detaily a povrchovou úpravou Ra o hodnotě -0.8–3.2 μm. Forma může být navržena tak, aby vytvářela požadovanou texturu povrchu, čímž se snižuje potřeba dalších operací povrchové úpravy.
6. Materiálová všestrannost
Pro tlakové lití lze použít mnoho materiálů, například mosaz, zinek, hořčík a hliník. Každý materiál má jedinečné vlastnosti, jako je odolnost proti korozi, nízká hmotnost nebo vysoká pevnost, což umožňuje vybrat materiál na základě požadavků konkrétní aplikace.

Nevýhody tlakového lití
Vysoké počáteční náklady na nástroje:
Tlakové lití vyžaduje vytváření složitých, přesně vyrobených forem, jejichž výroba může být nákladná. Náklady na nástroje mohou být velkou překážkou, zejména v případě prototypů nebo malosériové výroby.
Omezený rozsah velikostí a hmotností:
Tlakové lití je obecně vhodné pro malé až středně velké součásti. Omezení velikosti a kapacity tlakových licích strojů mohou vyžadovat použití jiných výrobních technik pro velké a těžké součásti.
Pórovitost a smrštění:
Rychlé ochlazování a tuhnutí tekutého kovu při tlakovém lití může způsobit, že se u výrobku vyvine pórovitost nebo smršťovací vady. Tyto vady mohou ohrozit mechanické vlastnosti a strukturální integritu odlitků. Pro zmírnění těchto problémů je nutné zvážit správné konstrukční aspekty a řízení procesu.
Omezení designu:
Vlastnosti tlakového lití vyžadují specifická konstrukční omezení. Například pro podporu homogenního plnění a tuhnutí by měly mít díly jednotnou tloušťku stěn. Podřezy a složité vnitřní prvky mohou také vyžadovat další konstrukční promyšlení nebo postupy po odlití.
Tlakové lití zůstává díky svým četným výhodám široce používaným výrobním procesem. Výrobci pečlivě zvažují specifické požadavky svých výrobků, aby určili, zda je tlakové lití vhodnou volbou pro jejich výrobní potřeby.
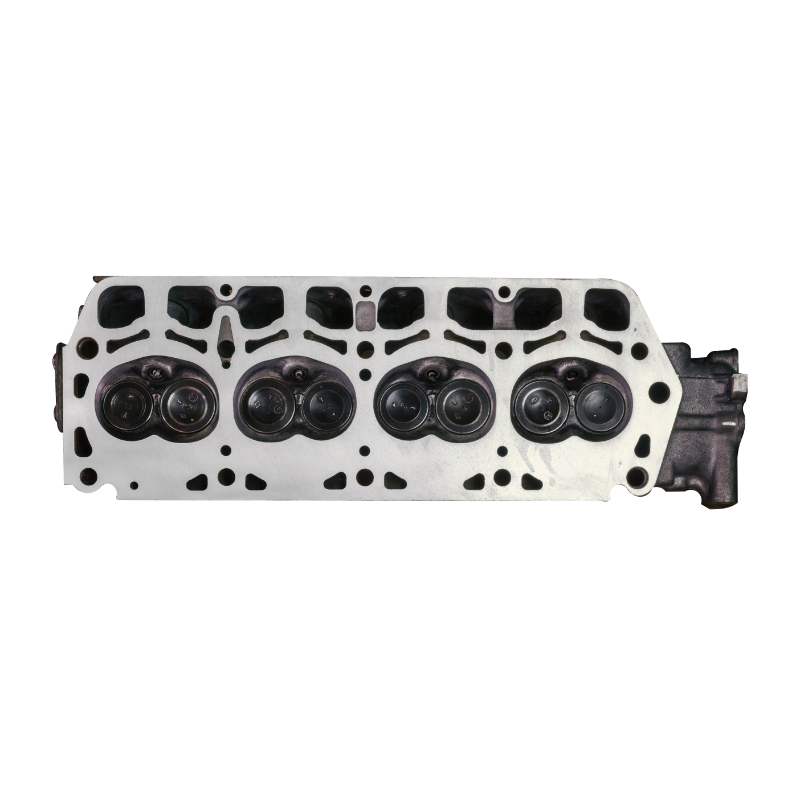
Aplikace procesů tlakového lití
Díly motoru i pouzdra elektroniky lze vyrábět pomocí pevné a přizpůsobivé metody tlakového lití. Široká oblast použití tlakového lití, rozmanitost materiálových možností a schopnost vyrábět složité, reprodukovatelné tenkostěnné díly patří mezi její mnoho výhod.
1. Tlakové lití v automobilovém průmyslu
Protože tlakové lití hliníku umožňuje vytvářet lehké díly, jako jsou skříně převodovek, konzole motoru a hydraulické válce, nachází toto lití široké uplatnění v automobilovém průmyslu. Tlakové lití hořčíku je vhodné pro panely a rámy sedadel, zatímco tlakové lití zinku je vhodné pro palivové, brzdové a posilovače řízení.

2. Tlakové lití v leteckém průmyslu
Tlakové lití je pro letecký a kosmický průmysl zásadní, protože vyrábí složité a lehké díly vynikající kvality. Výrobci v leteckém průmyslu volí tuto výrobní techniku kvůli její nákladové efektivitě a schopnosti splňovat přísné standardy daného odvětví.
3. Tlakové lití v lékařském průmyslu
Tlakové lití je důležité v leteckém a lékařském průmyslu. Vyrábí lehké, vysoce kvalitní díly, které splňují přísné průmyslové normy. Tato technika je upřednostňována pro výrobu životně důležitých součástí.
4. Tlakové lití v energetickém průmyslu
Tlakové lití je pro energetický sektor důležité, protože umožňuje vyrábět přesné, trvanlivé a vysoce kvalitní díly pro výměníky tepla, palivové články, elektrické součástky, systémy obnovitelných zdrojů energie a systémy skladování energie, mimo jiné aplikace. Tento proces je v energetickém sektoru prospěšnou výrobní metodou, protože může splňovat požadavky průmyslu na výkon, účinnost a nákladovou efektivitu.
Jak odlévat díly tlakovým litím?
Typy procesů tlakového lití
Proces tlakového lití v horké komoře (lití za tepla)
Metoda odlévání za tepla neboli husího krku je jiný název pro techniku odlévání v horké komoře. Tento postup se používá pro kovy s nízkým bodem tání, které chemicky nepoškodí sestavu ponořeného pístu. Píst a komora vstřikovacího mechanismu se ponoří do lázně s roztaveným kovem kovové pece (viz obrázek níže). Píst se zasune se zavřenými nástroji, čímž se otevře otvor komory a roztavený kov vstoupí do komory. Následně píst uzavře otvor a protlačí roztavený kov tryskou a husím krkem do dutiny nástroje. Roztavený kov je uvnitř dutiny nástroje pod tlakem, dokud neztuhne. Zvýšený tlak v procesu odlévání v horké komoře má za následek podstatně vyšší rychlost výroby než u techniky odlévání v studené komoře. Odlévání v horké komoře funguje efektivně se slitinami a kovy s nižším bodem tání, včetně cínu a zinku.

Proces tlakového lití ve studené komoře
Proces tlakového lití ve studené komoře je velmi podobný procesu tlakového lití v horké komoře. V tomto procesu se roztavený kov nalije do vstřikovacího pouzdra nebo komorové části vstřikovacího válce a poté se vtlačí do formy. Protože pouzdro se nezahřívá, nazývá se tento proces procesem se studenou komorou. Kovová pec je samostatná, což eliminuje jakékoli problémy s korozí. Proces ve studené komoře začíná, když se roztavený materiál přenese z pece do vstřikovací komory přes licí otvor. Hydraulický píst utěsní otvor studené komory a pod tlakem vtlačí kov do dutiny formy.
Rozsah tlaku se pohybuje mezi 30 MPa a 150 MPa. Tento proces je navržen tak, aby se zaměřil na minimalizaci koroze stroje spíše než na efektivitu výroby. Roztavený kov je do vstřikovacího systému nabírán automaticky nebo ručně, což eliminuje nutnost ponořovat vstřikovací mechanismus do lázně roztaveného kovu. Pro aplikace, kde jsou tlakové lití s horkou komorou a ponorné konstrukce příliš korozivní, je dobrou alternativou proces se studenou komorou. Tento proces je vhodný pro odlévání kovů s vysokými teplotami tání, jako je hliník a hliníkové slitiny.

Proces tlakového lití:
Tlakové lití je rychlá, spolehlivá a cenově dostupná metoda pro výrobu velkého množství kovových součástí síťového tvaru s přesnými tolerancemi. V podstatě se během procesu tlakového lití vstřikuje roztavená kovová slitina pod vysokým tlakem do ocelové formy (nebo nástroje). Ta rychle tuhne a během několika milisekund až sekund vytvoří součást síťového tvaru. Poté se automaticky extrahuje.
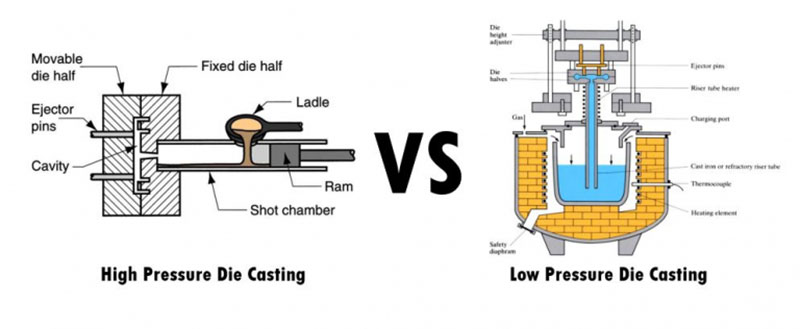
1. Vysokotlaké lití:
Vysokotlaké lití (HPDC) je vysoce efektivní výrobní proces, který umožňuje vytvářet širokou škálu tvarů výrobků. V tomto procesu se kovová forma plní tekutým kovem za vysokého tlaku a rychlosti. Základní zařízení se skládá ze dvou svislých přítlačných desek, které drží poloviny formy na místě, když je na ně položena pracovní deska. Jedna z přítlačných desek je stacionární, zatímco druhá je pohyblivá, což napomáhá otevírání a zavírání formy. Pro naplnění dutiny formy se do vstřikovacího pouzdra přidá předem stanovené množství kovu, které se poté hydraulicky pohání pístem. Jakmile kov ztuhne, odlitek se z formy vyjme.

2. Nízkotlaké lití pod tlakem:
Ideální aplikací pro nízkotlaké lití jsou symetrické hliníkové součásti s osou otáčení. Například kola pro vozidla se často vyrábějí nízkotlakým litím. Tento typ operace využívá stoupací trubku pro spojení s formou, která je umístěna svisle nad lázní roztaveného kovu. Kov je tažen nahoru do formy, když komora dosáhne tlaku, který se obvykle pohybuje mezi 20 a 100 kPa. Vysokého výtěžku odlévání se dosahuje odstraněním podavačů z tohoto typu nízkotlakého procesu odlévání hliníku.
3. Proces vakuového lití pod tlakem:
Techniky vakuového tlakového lití a lití ve studené komoře spolu nejvíce souvisejí. Než roztavený kov vstoupí do dutiny formy, zachycený vzduch a plyny jsou odstraněny vakuem. Jedná se o relativně novou techniku tlakového lití, která snižuje pórovitost, zvyšuje pevnost a usnadňuje tepelné zpracování po odlévání. Tento druh odlévání má několik výhod, včetně vylepšených mechanických vlastností, hladšího povrchu, větší rozměrové stability, zkrácených dob cyklů a snížení vad způsobených zachycenými plyny. Díly je možné tepelně zpracovávat.

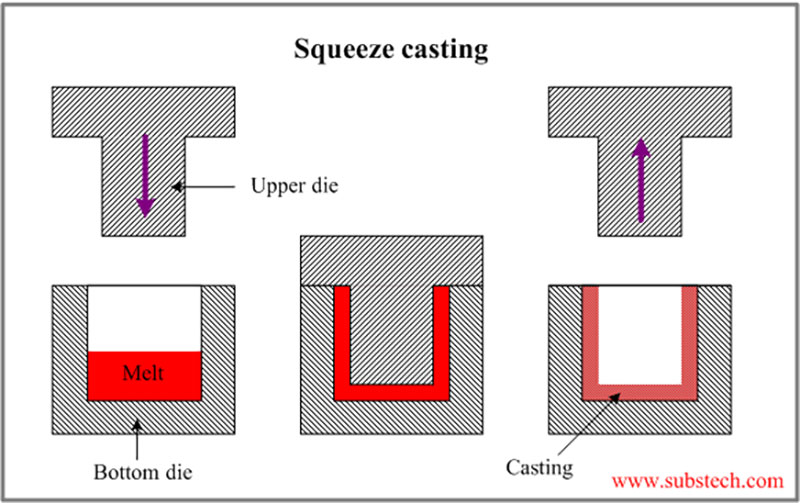
4. Proces lití pod tlakem:
Nízkotekové kovy a slitiny lze odlévat a jako praktická metoda bylo vyvinuto tlakové lití. Známé také jako kování tekutým kovem.
Tento postup vtlačuje roztavený kov do prohlubně ve výlisku naplněním otevřené formy kovem a jeho následným stlačením. Lití tlakem vede k neuvěřitelně hustému výsledku a dobře funguje s pozdějším tepelným zpracováním. Tento proces se také používá k vytváření vyztužených kovových kompozitů, kde je vlákny vyztužená struktura infiltrována roztaveným hliníkem.
5. Proces lití pod tlakem:
Výrobní technika zvaná gravitační lití pod tlakem se používá k výrobě prvotřídních kovových dílů se složitými tvary a obecně hladkými povrchy. Tato konkrétní technika lití je podmnožinou tlakového lití jako celku. Gravitační lití se od ostatních technik lití odlišuje dvěma důležitými vlastnostmi: (1) odlévaný kov se do formy zavádí pouze gravitací; a (2) používá se opakovaně použitelná (neboli „permanentní“) kovová forma. K její výrobě se obvykle používá litina nebo ocel.

Běžná služba tlakového lití
Jedním z hlavních kovů používaných při tlakovém lití je hliník a slitiny hliníku se používají při tlakovém lití ve studené komoře. Tyto slitiny se obvykle skládají z hořčíku, mědi a křemíku. Slitiny hliníku pro tlakové lití jsou vhodnou volbou pro složité, jemně detailní díly, protože jsou lehké a poskytují dobrou rozměrovou stabilitu. Mezi další výhody hliníkového odlévání patří dobrá teplotní odolnost, elektrická a tepelná vodivost a odolnost proti korozi.
Mezi běžné hliníkové slitiny pro tlakové lití patří:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| Hustota | 2.63 g / cm3 | 2.63 g / cm3 | 2.74 g / cm3 | 2.71 g / cm3 | 2.74 g / cm3 |
| Rozsah tání | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| Elektrický
Vodivost |
30
% IACS |
29
% IACS |
27
% IACS |
23
% IACS |
23
% IACS |
| Termální
Vodivost |
113
W/(m' K) |
113
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
| Konečná pevnost v tahu | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Síla výtěžnosti | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Tvrdost | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Únavová síla | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Smyková síla | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| Prodloužení | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Zinkové slitiny jsou důležitým typem kovu používaného pro tlakové lití. Zinkové odlitky jsou skvělou volbou pro pokovování a mají další výhody, jako je rázová houževnatost a tažnost, což z nich činí nejpohodlnější alternativu tlakového lití pro výrobce. Lze je odlévat pomocí tlakového licího stroje s horkou komorou a díky své slévatelnosti dochází k menšímu opotřebení formy. Zinek se obvykle kombinuje s mědí, hořčíkem a hliníkem, protože je těžší než hořčík a hliník.
Mezi běžné slitiny zinku pro tlakové lití patří:
| Třída slitiny | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Hustota (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Bod tání (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Tepelná vodivost (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Koeficient tepelné roztažnosti (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Elektrická vodivost (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Hlavní chemické složení | 3.5-4.3 % Al 0.02–0.05 % hořčíku 0.035–0.06 % mědi |
3.5-4.3 % Al 0.03 % hořčíku 0.03% Cu |
3.5-4.3 % Al 0.035 % hořčíku 0.035% Cu |
3.5-4.3 % Al 0.03–0.06 % hořčíku 0.03–0.06 % mědi |
3.5-4.3 % Al 0.05–0.5 % hořčíku 0.005–0.03 % mědi 0.005–0.03 % Ni 0.005-0.03 % Fe |
| Pevnost v tahu (MPa) | 295 | 255 | 310 | 345 | 380 |
| Mez kluzu (MPa) | 240 | 215 | 230 | 275 | 320 |
| Prodloužení (%) | 2 | 3 | 6 | 3 | 1 |
| Tvrdost (HB) | 82 | 70 | 90 | 95 | 100 |
| Hlavní rozdíly | Obsahuje méně Mg a Cu, vhodné pro větší díly | Obsahuje méně Mg a Cu, vhodné pro větší díly | Obsahuje méně Mg a Cu, vhodné pro větší díly | Obsahuje více Mg a Cu, vhodné pro složité tvarované díly | Obsahuje Mg, Cu, Ni a Fe s vyšší pevností a tvrdostí |
| Hlavní aplikace pro odlévání | Automobily, nábytek, spotřebiče a mechanické díly | Elektro, ruční nářadí, hračky | Strojírenství, architektura a automobilový průmysl | Automobilový průmysl, elektrotechnika, hardware | Průmyslové, automobilové, elektrické |
Aspekty při výběru slitin pro tlakové lití
Výběr slitiny pro tlakové lití bude určen aplikací a funkcí konečného produktu.
Výběr slitiny přímo ovlivňuje výkon, náklady a výrobní proces, což ji činí nezbytnou. Při výběru slitin pro tlakové lití mějte na paměti následující důležitá kritéria:
1. Mechanické vlastnosti:
Výběr slitiny přímo ovlivňuje výkon, náklady a výrobní proces, což ji činí nezbytnou. Při výběru slitin pro tlakové lití mějte na paměti následující důležitá kritéria:
2. Odolnost proti korozi:
Zamyslete se nad pracovními podmínkami a vystavením vlivům, jako jsou chemikálie, vlhkost a změny teploty. Některé kovy, jako je zinek a hliník, dobře odolávají korozi, zatímco jiné slitiny mohou vyžadovat dodatečné ochranné povlaky.
3. Tepelná vodivost:
Posuďte, zda součástka potřebuje udržovat určitou teplotu nebo efektivně odvádět teplo. Díky své vysoké tepelné vodivosti mohou být slitiny jako měď užitečné v aplikacích, kde je vyžadován efektivní přenos tepla.
4. Obrobitelnost:
Pokud jsou vyžadovány postupy po obrábění, vezměte v úvahu obrobitelnost slitiny. Zatímco některé slitiny lze obrábět snadněji než jiné, některé mohou vyžadovat sofistikovanější zařízení nebo metody.
5. Nízké náklady:
Celková cena slitiny s přihlédnutím k ceně materiálů, efektivitě výrobního procesu a veškerým dalším potřebám v oblasti konečné úpravy nebo ošetření. Cena každé slitiny se liší a některé mohou vyžadovat sofistikovanější metody zpracování, což zvyšuje celkovou cenu dílu.
Jak si vyrobit Forma pro tlakové lití
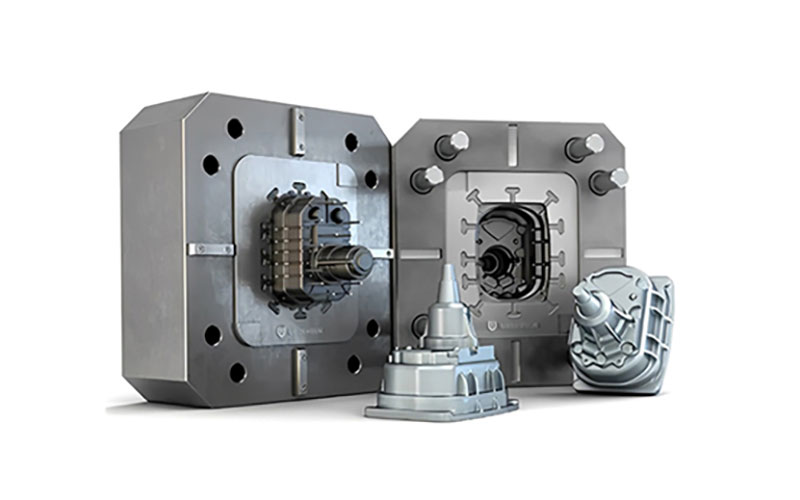
Krycí strana, která je upevněna na desce, a vyhazovací strana, která je namontována na pohyblivé desce, tvoří formu pro tlakové lití. Pro výrobu složitějších kusů, jako jsou ty s otvory a závity, některé formy obsahují další komponenty, jako jsou saně a jádra.
Aby bylo možné v jednom cyklu vyrobit více součástí, může mít tlaková licí forma více dutin v závislosti na velikosti vyráběného předmětu. Tyto formy jsou buď vícedutinové, které mají mnoho identických dutin, nebo buňkové formy, které obsahují kombinaci různých dutin pro výrobu různých kusů.
Formy pro tlakové lití musí být velmi pevné a odolné vůči teplu, kromě dobré tažnosti a odolnosti proti opotřebení. Díky tomu jim jejich konstrukce umožňuje odolat stovkám licích cyklů každou hodinu a až dvěma milionům cyklů během jejich životnosti. Jsou vyrobeny z vysoce výkonné, kalené nástrojové oceli, která je často tepelně zpracovávána. Formy pro tlakové lití musí být schopny pracovat i s extrémně silnými upínacími silami.
Použití nástrojů pro návrh a simulaci specifických pro odlévání ve spojení s počítačem podporovaným návrhem (CAD) je prvním krokem ve výrobním procesu tlakových licích forem. Formy pro tlakové lití potřebují stejně jako vstřikovací formy vtokové kanály, žlaby a kanály, aby se roztavený materiál dostal do dutiny formy. Je také nutné zahrnout vyhazovací a zajišťovací kolíky pro zajištění formy a usnadnění vyhazování. Pomocí digitálního návrhu forem lze dosáhnout přesných tolerancí a složitých tvarů. CNC obrábění se široce používá k výrobě forem pro tlakové lití. Výroba forem pro tlakové lití obvykle začíná hrubým obráběním tvaru formy, poté tepelným zpracováním kovové formy a nakonec dokončovacím zpracováním. Formy na úrovni prototypů lze také vyrábět pomocí rychlého obrábění , CNC obrábění nebo jiných procesů, jako je selektivní laserové spékání (SLS).
Materiály pro tlakové lití
Při tlakovém lití se běžně používají kovy s nízkými teplotami tavení, jako je hliník, zinek, hořčík, olovo a měď. Mohou se však použít i některé železné a neobvyklé kovy. Mezi běžné materiály patří:
1. Hliník
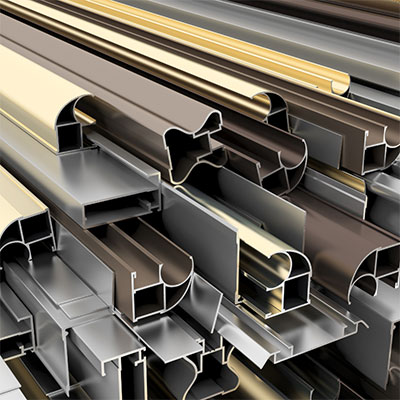
Tlakové lití hliníku nabízí řadu výhod, včetně lehké konstrukce, vysokého poměru pevnosti k hmotnosti, vynikající obrobitelnosti, tepelné vodivosti, odolnosti proti korozi, konstrukční flexibility, nákladové efektivity a recyklovatelnosti. Díky těmto vlastnostem je hliník oblíbenou volbou pro různé aplikace a přispívá k jeho širokému použití v procesech tlakového lití.
2. Hořčík
Díky své nízké hmotnosti, vysokému poměru pevnosti k hmotnosti, vynikající obrobitelnosti, vlastnosti odvodu tepla, rozměrové stálosti, schopnostem stínění EMI/RF a recyklovatelnosti je hořčík cenným materiálem pro tlakové lití. Jeho jedinečná kombinace vlastností otevírá možnosti pro výrobu lehkých a vysoce výkonných součástí v průmyslových odvětvích, jako je automobilový průmysl, letecký průmysl, elektronika a spotřební zboží.
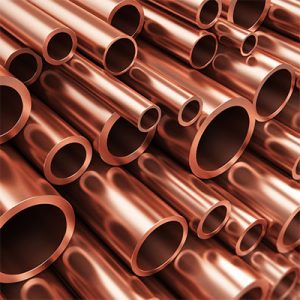
3. Měď
Tradiční procesy tlakového lití obvykle měď nepoužívá kvůli jejímu vysokému bodu tání a náročným vlastnostem. Pro odlévání slitin na bázi mědi je však určena specifická varianta zvaná tlakové lití měděných slitin. Tato specializovaná technika produkuje vysoce kvalitní součásti na bázi mědi, které nabízejí vynikající odolnost proti korozi a pevnost. Přestože se běžně nepoužívá, tlakové lití měděných slitin je přizpůsobeno jedinečným vlastnostem a požadavkům slitin na bázi mědi, což je činí vhodnými pro řadu průmyslových odvětví a aplikací.

4. Zinek
Tlakové lití zinku nabízí několik výhod, včetně vynikající slévatelnosti, vysoké pevnosti, odolnosti proti korozi, flexibility designu, vysoké efektivity výroby a recyklovatelnosti. Díky těmto vlastnostem je zinek oblíbenou volbou pro širokou škálu aplikací, zejména těch, které vyžadují složité tvary, přesnost a nákladově efektivní výrobu, včetně automobilového průmyslu, elektroniky, telekomunikací, spotřebního zboží a dalších. Mezi běžné příklady zinkových tlakově litých komponentů patří automobilové díly, elektrické konektory, kliky dveří, panty, kohoutky a různé domácí spotřebiče.
Odlévání Možnosti dokončení
Společnost NOBLE vám může pomoci zlepšit povrchové vlastnosti vašich výrobků tím, že nabízí širokou škálu povrchových úprav. Povrchové úpravy vašich zakázkových dílů mají za cíl zlepšit jejich vzhled, tvrdost a drsnost povrchu, chemickou odolnost a odolnost proti korozi atd. Pomáhají také skrýt viditelné stopy po nástrojích z oblastí řezaných živými nástroji. Zde je několik nejlepších možností.
| Jméno | Popis | Materiály | Barva | Textura | |
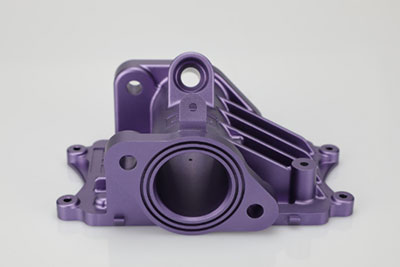 |
Eloxování | Anodizace zlepšuje odolnost proti korozi, zvyšuje odolnost proti opotřebení a tvrdost a chrání kovový povrch. Široce se používá v mechanických součástkách, letadlech, automobilových dílech, přesných přístrojích atd. | Hliník | Průhledná, černá, šedá, červená, modrá, zlatá. | Hladký, matný povrch |
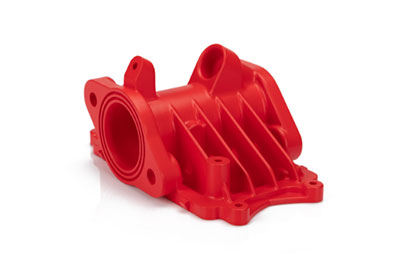 |
Práškové lakování | Práškové lakování je typ nátěru, který se nanáší jako sypký, suchý prášek. Na rozdíl od konvenční tekuté barvy, která se dodává pomocí odpařujícího se rozpouštědla, se práškové lakování obvykle nanáší elektrostaticky a poté se vytvrzuje za tepla nebo ultrafialovým světlem. | Hliník, nerezová ocel, ocel | Černá, libovolný kód RAL nebo číslo Pantone | Lesk nebo pololesk |
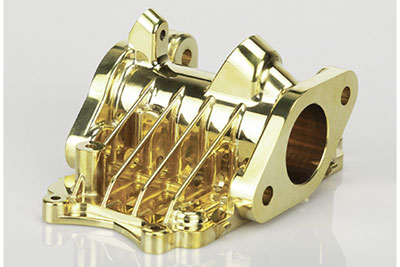 |
Galvanizérství | Galvanické pokovování může být funkční, dekorativní nebo antikorozní. Tento proces se používá v mnoha průmyslových odvětvích, včetně automobilového sektoru, kde je chromování ocelových automobilových dílů běžné. | Hliník, ocel, nerezová ocel | N / A | Hladký, lesklý povrch |
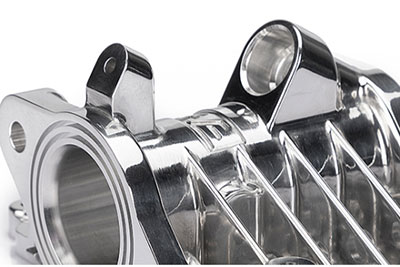 |
Leštění | Leštění je proces vytváření hladkého a lesklého povrchu, buď fyzickým třením dílu, nebo chemickým ovlivněním. Tento proces vytváří povrch s výrazným zrcadlovým odrazem, ale u některých materiálů může difúzní odraz snížit. | Hliník, Mosaz, Nerezová ocel, Ocel | N / A | Lesklý |
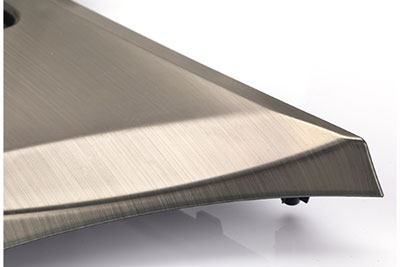 |
kartáčování | Kartáčování je proces povrchové úpravy, při kterém se brusné pásy používají k kreslení stop na povrchu materiálu, obvykle pro estetické účely. | ABS, hliník, mosaz, nerezová ocel, ocel | N / A | Satén |
Strategie pro výběr Výrobce tlakového lití
Při výběru výrobce tlakových odlitků je nezbytné zvážit několik faktorů, aby bylo zajištěno úspěšné partnerství a vysoce kvalitní výroba. Zde je strategie, která vám pomůže s výběrem správného výrobce tlakových odlitků:
1. Definujte své požadavky:
Jasně definujte požadavky na projekt, včetně požadovaných specifikací dílů, množství, standardů kvality, povrchové úpravy a dodacího lhůty. To vám pomůže efektivně komunikovat s potenciálními výrobci a vyhodnotit jejich schopnosti.
2. Zkušenosti a odborné znalosti:
Hledejte výrobce, kteří mají bohaté zkušenosti s tlakovým litím a solidní výsledky ve výrobě vysoce kvalitního zboží. Prozkoumejte jejich zkušenosti s prací s konkrétními kovy a materiály, které jsou relevantní pro váš projekt. Zamyslete se nad odvětvími, ve kterých pracovali, a nad složitými díly, které s úspěchem vyrobili.
3. Výrobní schopnosti:
Zhodnoťte výrobní kapacity výrobce, včetně velikosti a kapacity jeho tlakových licích strojů, dostupných nástrojových možností a sekundárních operací, jako je obrábění, dokončování a montáž. Ujistěte se, že jeho vybavení a zařízení splňují požadavky vašeho projektu a objemové požadavky.
4. Opatření pro kontrolu kvality :
Zeptejte se na procesy kontroly kvality a certifikace výrobce. Hledejte výrobce, kteří zavedli robustní systémy řízení kvality, jako jsou certifikace ISO. Zeptejte se na jejich metody kontroly, zkušební postupy a dodržování oborových norem.
5. Podpora návrhu a inženýrství:
Zvažte, zda výrobce nabízí konstrukční a technickou podporu. Zkušení výrobci mohou poskytnout cenné informace během fáze návrhu a pomoci optimalizovat vyrobitelnost dílů, nákladovou efektivitu a výkon. Jejich odborné znalosti mohou také pomoci s výběrem materiálů a optimalizací procesů.
6. Komunikace a spolupráce:
Zhodnoťte komunikační kanály a schopnost výrobce reagovat. Efektivní komunikace je zásadní pro úspěšné partnerství. Zajistěte, aby reagovali na dotazy, poskytovali pravidelné informace o průběhu projektu a byli ochotni s vámi úzce spolupracovat v průběhu celého projektu.

Proč si pro tlakové lití vybrat NOBLE
Společnost NOBLE využívá pokročilé technologie a má tým kvalifikovaných profesionálů, kteří kladou důraz na naše zákazníky. Naše služby tlakového lití jsou přesné, efektivní, cenově dostupné a produkují vysoce kvalitní výsledky. Výběrem našich služeb tlakového lití můžete posunout své podnikání na novou úroveň úspěchu.
1. Ekonomická cena a perfektní kvalita
Nabízíme stejnou kvalitu za nejnižší cenu. Přísně kontrolujeme kvalitu obrábění a povrchové úpravy, abychom zajistili, že dostanete přesně to, co jste si představili.
2. Robustní výrobní kapacity
Společnost NOBLE se pyšní svými výjimečnými výrobními možnostmi, které nabízejí širokou škálu materiálů a povrchových úprav. Ať už se jedná o malou nebo velkou výrobní sérii, poskytujeme komplexní řešení pro všechny projektové požadavky. Naše výrobní kapacita je bezkonkurenční a zajišťuje, že každý tlakový odlitek je nejvyšší kvality, splňuje všechny rozměrové požadavky a má výjimečné vlastnosti.
3. Přísná kontrola kvality
Jakožto továrna s certifikací ISO 9001 a ISO 13485 se společnost NOBLE věnuje poskytování přesných služeb tlakového lití. Náš technický tým provádí přísné kontroly kvality v různých fázích výrobního procesu, včetně předvýroby, během výroby, kontroly prvního výrobku a před dodáním, aby byla zaručena výroba nejvyšší kvality.
4. Rychlá dodací lhůta
Díky domácím certifikovaným továrnám a silnému systému dodavatelského řetězce, ale také domácím dílnám a nejmodernějším strojům, dokážeme urychlit cykly vývoje produktů a co nejdříve připravit vaše díly z tlakových odlitků hliníkových slitin.
5. Vysoce přesné díly pro tlakové lití
Přísně implementujeme systém řízení kvality, abychom zajistili konzistentní kvalitu výrobků a splnění očekávání. Důkladná kontrola také zajišťuje, že přesně opracované díly, které obdržíte, neobsahují žádné zbytečné vady.
6.24/7 technická podpora
Ať už jste kdekoli na světě, můžete se spolehnout na naši technickou podporu 24 hodin denně, 7 dní v týdnu, po celý rok. Naši zkušení inženýři vám dokáží poskytnout nejvhodnější řešení pro váš díl, ať už jde o zakázkový návrh, široký výběr materiálů, bezchybné možnosti povrchové úpravy nebo dokonce i dodací lhůty.






