
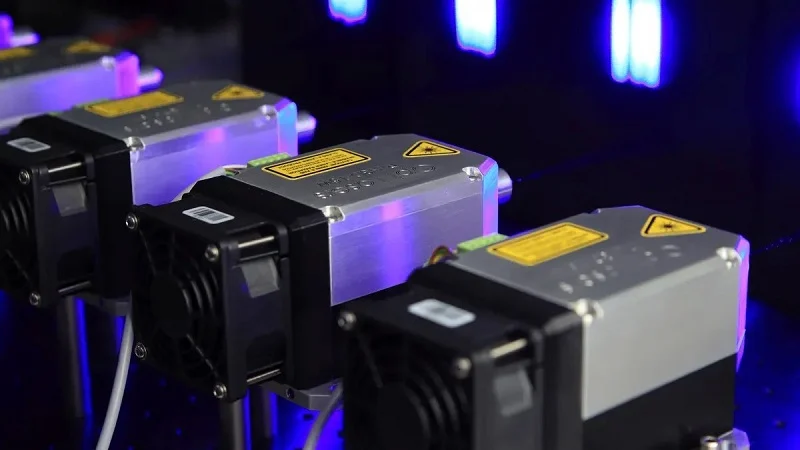
Představte si velké datové centrum, které každou sekundu zpracovává miliony požadavků. Uvnitř každého přepínače tiše pracuje malý optický modul. Tento pečlivě vyrobený kryt chrání křehké součásti, odvádí teplo a zastavuje elektromagnetické rušení.
Bez řádného krytu selhávají optické transceiverové moduly. Přehřátí ničí lasery. Elektromagnetické rušení poškozuje signály. Mechanické namáhání narušuje spojení. Tato selhání poškozují optické komunikační systémy.
Správné pouzdro umožňuje vysoce výkonné připojení. Inženýři vybírají z kovů, keramiky a slitin. Volí metody výroby, jako je tlakové lití nebo obrábění. Přizpůsobují pouzdra tvarovým faktorům od SFP po QSFP-DD.
Nakonec budete vědět, jak porovnat možnosti bydlení z hlediska výkonu, spolehlivosti a ceny.
Proč Kryty optických modulů záležitost
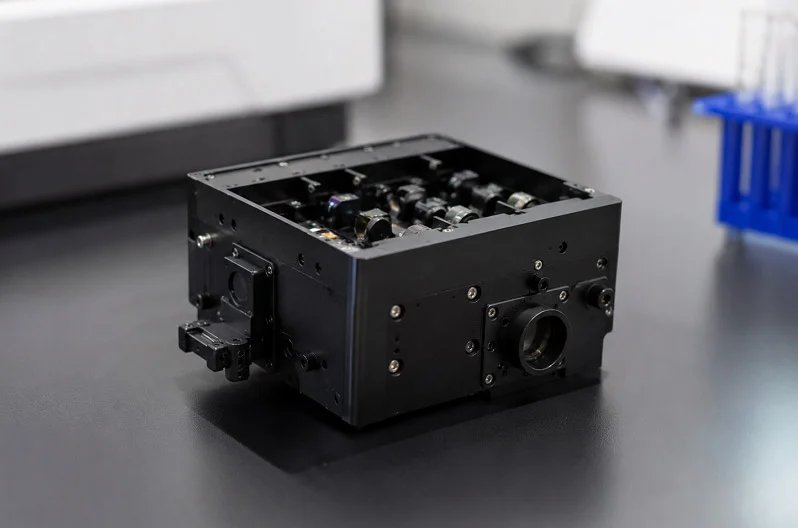
Ochrana výkonu a spolehlivosti
Představte si kryt optického modulu jako první obrannou linii. Chrání citlivé optické součásti před fyzickým poškozením. Prach, vlhkost a mechanické namáhání mohou poškodit křehké lasery a fotodetektory. Bez pevného krytu tyto součásti rychle selhávají. Kryt také pomáhá regulovat teplo. Lasery a digitální signálové procesory (DSP) produkují velké množství tepla. V přeplněných datových centrech se toto teplo rychle hromadí. Pokud kryt nedokáže teplo odvést, výkon klesá. Modul se může dokonce vypnout. Dobrý design krytu udržuje stabilní teploty. K odvádění tepla z horkých míst používá materiály, jako je hliník. To přímo ovlivňuje spolehlivost. Chladnější součásti vydrží déle. Také fungují konzistentněji. Kryt tedy není jen krabice. Je klíčovou součástí tepelné dráhy.
Umožnění vysokorychlostního přenosu dat
Vysokorychlostní přenos dat vyžaduje více než jen rychlou elektroniku. Potřebuje čisté signály. Elektromagnetické rušení (EMI) je velký problém. Bez řádného stínění EMI poškozuje data. Způsobuje přeslechy mezi blízkými moduly. To ničí kvalitu signálu. Pouzdro optického modulu funguje jako Faradayova klec. Udržuje elektromagnetické záření uvnitř modulu. Také blokuje vnější rušení, aby se dostalo k součástkám. To je pro vysokorychlostní optické moduly zásadní. Při rychlostech 400G a 800G způsobuje chyby i malé rušení. Pouzdro musí být vodivé. Pro to se dobře hodí slitiny zinku a hliníku. Vytvářejí souvislý stínění kolem elektroniky. Konstrukce také vyžaduje přesné uchycení s klecovými konektory. Jakákoli mezera v pouzdře umožňuje EMI uniknout. Proto jsou výrobní tolerance důležité. Dobře vyrobené pouzdro udržuje signály čisté a rychlé. Umožňuje datové rychlosti, které moderní sítě potřebují.
Základní funkce krytů optických modulů
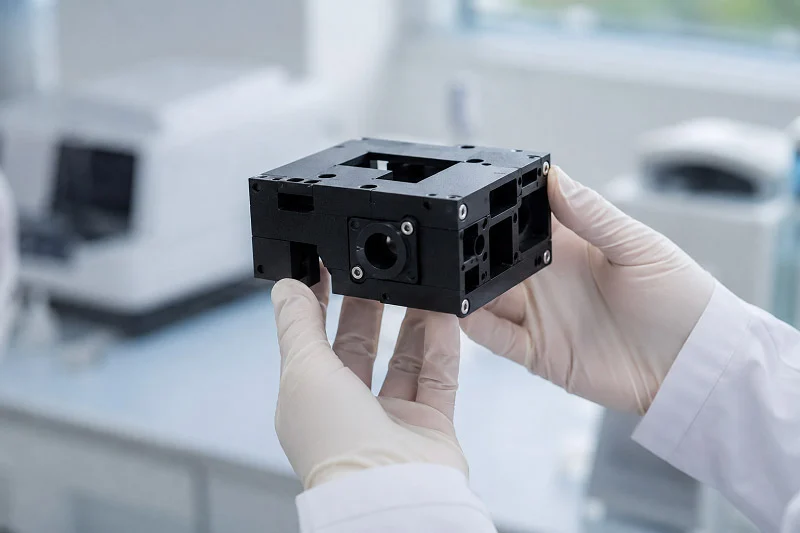
Mechanické rozhraní a zarovnání
Pouzdro optického modulu musí dokonale pasovat do konektoru na hostitelské desce. Představte si to jako klíč zasouvající se do zámku. Vnější rozměry pouzdra splňují přísné normy, takže pokaždé správně zapadne. Když zasunete modul do portu přepínače, pouzdro navede elektrický konektor na místo. Nesprávně zarovnané pouzdro způsobí ohnuté piny nebo špatný elektrický kontakt. To vede k občasným poruchám, které je obtížné diagnostikovat.
Chladiče také závisí na přesném zarovnání. Horní povrch pouzdra tlačí na chladič nebo tepelnou podložku. Pokud má pouzdro byť jen malou deformaci, mezera snižuje přenos tepla. Modul se zahřívá více, než je navrženo. To zkracuje životnost součástek a může způsobit tepelné vypnutí. Výrobci dodržují přísné tolerance na dosedacích plochách. Také kontrolují polohu západkového mechanismu. Západka musí bezpečně zacvaknout, ale hladce se uvolnit. Příliš volná západka způsobí vibrace, které odpojí modul. Příliš těsná západka způsobí, že technici mají potíže s údržbou.
Stínění EMI a integrita signálu
Elektromagnetické rušení představuje neustálou hrozbu pro vysokorychlostní signály. Kryt funguje jako Faradayova klec, která zadržuje záření z elektroniky modulu. Blokuje také vnější rušení, aby se dostalo k citlivým součástkám. Vodivé materiály, jako je zinek nebo hliníkové slitiny, vytvářejí tento štít. Celý kryt musí zachovat elektrickou kontinuitu. Každý šev, otvor pro šroub a větrací otvor se stává potenciálním místem úniku.
Konstruktéři věnují těmto mezerám velkou pozornost. Šrouby správně rozmístí, aby stínění zůstalo nepřerušené. Do otvoru konektoru přidají pružné patky nebo vodivá těsnění. Tyto prvky udržují kontakt mezi pouzdrem a klecí. Bez nich uniká elektromagnetické rušení a poškozuje sousední moduly. Přeslechy mezi sousedními porty zvyšují míru chybovosti bitů. Při rychlostech 400G způsobují i malé úniky opakované přenosy, které zpomalují síť.
Pouzdro musí vyvažovat více funkcí najednou. Zajišťuje mechanickou pevnost pro opakované cykly zapojování. Vytváří pevnou tepelnou cestu pro odvod tepla. A zadržuje elektromagnetickou energii. Tyto funkce si někdy konkurují. Silnější stěna zlepšuje stínění, ale zvyšuje hmotnost. Více větracích otvorů pomáhá proudění vzduchu, ale vytváří elektromagnetické úniky. Dobrý design nachází ideální rovnováhu. Tato rovnováha přímo podporuje tepelný management a zároveň udržuje čisté signály. Inženýři během fáze návrhu pečlivě vyhodnocují každý kompromis.
Materiály pro kryty optických modulů
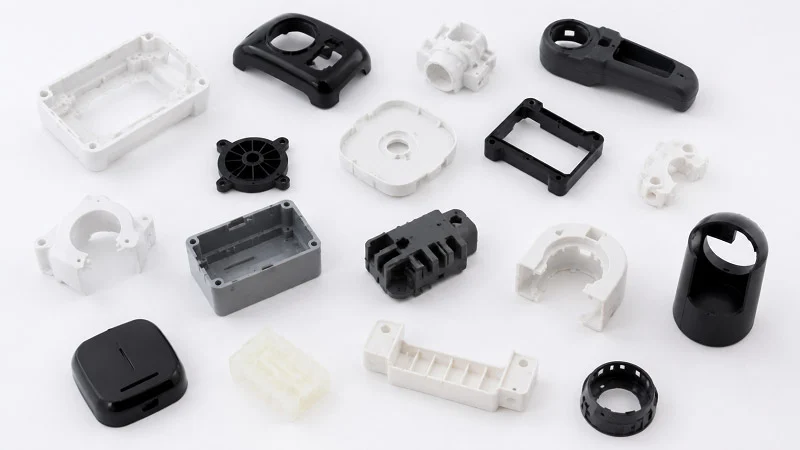
Výběr správného materiálu pro kryt optického modulu znamená vyvážit teplo, hmotnost, cenu a stínění. Každý kov má své silné stránky. Volba ovlivňuje, jak dobře modul funguje a kolik stojí jeho výroba. Inženýři nevybírají materiál jen z jednoho důvodu. Posuzují vše dohromady.
Kovy: Slitiny hliníku, zinku a mědi
Hliník je nejběžnější volbou pro kryty optických modulů. Je lehký, což je důležité v přeplněných datových centrech, kde záleží na každém gramu. Velmi dobře odvádí teplo od laserů a DSP. Hliník je také levnější než jiné vysoce výkonné kovy. Pro většinu použití nabízí dobrou rovnováhu mezi výkonem a cenou. Hliník najdete v mnoha typech modulů, od SFP po QSFP-DD.
Zinek má různé výhody. Po roztavení zinek velmi snadno teče. To umožňuje výrobcům odlévat složité tvary s tenkými stěnami a jemnými detaily. Zinkové pouzdra jsou pevná a tvrdá, takže vydrží mnoho cyklů zasouvání bez opotřebení. Často také stojí méně než hliník. Zinek má však jeden problém: snadno rezaví. K ochraně pouzdra v průběhu času jsou nutné povrchové úpravy, jako je pokovování nebo povlakování. I s tímto dodatečným krokem je zinek stále běžnou volbou pro moduly, které vyžadují detailní tvary.
Měděné slitiny poskytují ze všech tří materiálů nejlepší tepelný výkon. Teplo se mědí šíří rychleji než hliníkem nebo zinkem. U vysoce výkonných modulů, které se velmi zahřívají, měď hodně pomáhá. Nevýhodou je, že měď stojí více. Je také obtížnější ji odlévat s jemnými detaily, takže výrobci mají větší problémy se složitými tvary. Měď obvykle vidíte ve speciálních modulech, kde je teplo největším problémem.
| Materiál | Klíčové síly | Kompromisy |
| Hliník | Lehký, vynikající přenos tepla | Obtížnější tlakové lití s jemnými detaily |
| zinek | Skvělé stínění EMI, snadno proudí i pro složité tvary, silné, nízké náklady | Snadno rezaví, vyžaduje povrchovou úpravu |
| Měď | Nejlepší přenos tepla | Drahé, obtížně litelné pod tlakem s jemnými detaily |
Keramika a technické plasty
Kovy jsou nejběžnější, ale keramika a plasty mají důležité využití. Keramika zvládne velmi vysoké i nízké teploty, aniž by se rozpadla. Také blokuje elektřinu, což kovy nedokážou. Díky těmto vlastnostem je keramika vhodná pro speciální aplikace, kde je potřeba tepelná i elektrická izolace. Nevýhodou je cena a křehkost. Keramické kryty jsou dražší na výrobu a mohou při namáhání prasknout. Používají se proto hlavně ve speciálních nebo vysoce spolehlivých situacích.
Technické plasty jako LCP (polymer z tekutých krystalů) a PPS (polyfenylensulfid) jsou lehké a levné. Dostatečně dobře zvládají střední teploty pro moduly s nižší rychlostí. Umožňují také výrobcům vytvářet složité tvary ve velkém množství. Vstřikování plastů do forem stojí méně než tlakové lití kovu, zejména u velkých dávek. Plasty se však nemohou kovům rovnat v přenosu tepla nebo stínění proti elektromagnetickému rušení. U modulů 10G nebo 25G tento kompromis často funguje. Pro moduly 400G a rychlejší plasty obvykle nefungují.
Konečná volba materiálu závisí na potřebách zákazníka. Tepelný rozpočet stanoví minimum: kolik tepla musí pouzdro přenášet? Hmotnostní limity jsou důležité pro přenosná nebo prostorově omezená zařízení. Cenové cíle ovlivňují každé rozhodnutí. Podmínky prostředí přidávají další vrstvu. Bude modul čelit vlhkosti, vibracím nebo změnám teploty? Každý faktor posouvá volbu jiným směrem. Inženýři před výběrem materiálu zvažují všechny faktory dohromady. Včasné zvážení tohoto bodu šetří čas a peníze později ve výrobě.
Výrobní procesy pro kryty optických modulů
Výroba pouzdra znamená výběr správného postupu pro daný objem a materiál. Každá metoda má své silné stránky. Volba ovlivňuje náklady, kvalitu a rychlost, jak rychle můžete získat díly. Tři hlavní postupy jsou tlakové lití, CNC obrábění a vstřikování plastů. Každý z nich slouží jiné potřebě.
Tlakové lití: Průmyslový standard
Tlakové lití je nejběžnějším způsobem výroby kovových pouzder. Proces vtlačuje roztavený kov do ocelové formy pod vysokým tlakem. Nejlépe se zde osvědčují slitiny hliníku a zinku. Kov rychle chladne a vytváří díl s pevnými rozměry a hladkým povrchem. Tlak zajišťuje, že kov vyplní každý roh formy. To vytváří konzistentní výsledky u tisíců dílů.
U těchto dílů je rozměrová přesnost velmi důležitá. Pouzdro musí dokonale pasovat na konektory klece a chladiče. Tlakové lití dobře dodržuje tolerance. Díly jsou od prvního výstřelu až po desetitisícinu konzistentní. Tuto opakovatelnost je těžké překonat. I malé odchylky v pouzdře mohou způsobit problémy se zarovnáním. Proces proto musí zůstat stabilní po celou dobu výroby.
Další výhodou je povrchová úprava. Lité díly mají hladký vnější povrch. To pomáhá odvádět teplo z pouzdra do chladiče. Drsný povrch vytváří drobné vzduchové mezery. Tyto mezery zachycují teplo a snižují výkon. Hladký povrch také pomáhá se stíněním proti elektromagnetickému rušení. Méně mezer znamená, že může unikat méně záření. Kvalita povrchu je dána leštěnou ocelovou formou. Tato forma přenáší svůj hladký povrch na každý díl.
Cena závisí na objemu. Forma stojí předem tisíce dolarů. To je bariéra. Jakmile je však forma hotová, každý díl stojí jen velmi málo. U malého dílu, jako je kryt optického modulu, se bod zlomu pohybuje kolem 400 až 800 kusů. Nad tímto objemem tlakové lití vždy poráží obrábění z hlediska nákladů. Při 10 000 dílech a více náklady na díl dramaticky klesají. Investice do nástrojů se z dlouhodobého hlediska vyplatí.
| Kritéria | CNC obrábění | Odlévání |
| Cena nástrojů (počáteční) | Žádné až nízké | Vysoký |
| Cena za díl (velký objem) | Vysoký | Nízké |
| Ideální rozsah hlasitosti | 0–500 dílů | Více než 10,000 XNUMX dílů |
| Objem dosažený bodem zvratu | 1–2,000 dílů | ~5 000–10 000 dílů |
Tabulka ukazuje obecný obrázek pro větší díly. U malých pouzder je bod zlomu nižší. Klíčové ponaučení je jednoduché: vysoký objem výroby vede k volbě tlakového lití. Náklady na formu se rozloží na více dílů, čímž se každý z nich zlevní.
Přesné obrábění a Vstřikování plastů
CNC obrábění používá jiný přístup. Počítačem řízený nástroj vyřeže kryt z pevného bloku kovu. Není třeba vyrábět žádnou formu. Žádné počáteční náklady na nástroje. Díky tomu je CNC ideální pro malé série a prototypy. Můžete vyrobit jeden díl nebo tucet kusů bez velké investice.
I zde je rozhodujícím faktorem objem. Pro roční objemy pod 1 000 kusů je CNC obrábění obvykle levnější. Platíte více za díl, ale ušetříte náklady na formu. Velkou výhodou je také flexibilita. Změny designu jsou snadné. Stačí aktualizovat program a spustit nový díl. Inženýři mohou testovat různé designy a slitiny, aniž by čekali na novou formu. To zrychluje vývojové cykly. Snižuje se také riziko při zkoušení nových přístupů.
Pro plastové pouzdra je preferovaným procesem vstřikování plastů. Plast se taví a pod tlakem je vtlačován do formy. Tento proces umožňuje vytvářet složité tvary s tenkými stěnami. Mikrovstřikování plastů může dosáhnout tloušťky stěn až 0.1 mm. To závisí na toku materiálu a konstrukci dílu. LCP a PPS se dobře hodí do detailních forem. Vytvářejí pouzdra, která jsou lehká, pevná a odolávají mírnému teplu. Tenké stěny šetří materiál a snižují hmotnost. To je důležité v hustých datových centrech.
Volba správné kombinace materiálů a výrobních procesů přímo ovlivňuje konečné náklady a výkon. Inženýři zvažují tyto faktory s ohledem na objem a rozpočet projektu. Nízké objemy směřují k CNC. Vysoké objemy kovových dílů směřují k tlakovému lití. Vysoké objemy plastů směřují k vstřikování plastů. Každý proces má jasnou optimální kombinaci. Správná volba šetří čas a peníze.
Přesnost při výrobě pouzder optických modulů
Výroba těchto součástí vyžaduje velmi přísnou kontrolu každého měření. Kryt musí dokonale pasovat do portu přepínače. I malá chyba může způsobit velké problémy v síti.
Rozměrové tolerance a povrchová úprava
Pouzdro optického modulu vyžaduje velmi přesné tolerance. To je zhruba polovina šířky lidského vlasu. Proč je to tak důležité? Pouzdro musí přesně lícovat s konektorem klece. I malé vychýlení může ohnout piny nebo způsobit špatný elektrický kontakt. Chladič také musí dokonale lícovat. Pokud je horní povrch pouzdra příliš vysoký nebo příliš nízký, mezera pro přenos tepla se zvětší. Uvnitř modulu se hromadí teplo. Lasery a DSP se zahřívají více, než by měly. Výkon klesá.
Povrchová úprava je také velmi důležitá. Drsný povrch vytváří drobné vzduchové mezery mezi pouzdrem a chladičem. Vzduch zachycuje teplo a zpomaluje přenos tepla. Čím drsnější povrch, tím horší je tok tepla. Zhoršuje se také stínění proti elektromagnetickému rušení. Mezery v povrchu umožňují únik elektromagnetického záření. To způsobuje přeslechy mezi blízkými moduly. Výrobci usilují o hladký povrch. Leští povrchy forem a pečlivě kontrolují proces odlévání. Díky tomu je povrch pouzdra pokaždé stejný.
Kontrola kvality a metody inspekce
Kontrola každého pouzdra na vady je velmi důležitá. Hlavním nástrojem jsou souřadnicové měřicí stroje (CMM). CMM snímá pouzdro v mnoha bodech. Porovnává každé měření s CAD modelem. Pokud je kterýkoli bod mimo toleranci, pouzdro selže. Inspekce CMM odhaluje chyby měření dříve, než způsobí problémy v reálném světě.
Profilometrie povrchu měří drsnost. Malý stylus se pohybuje po povrchu. Zaznamenává nejvyšší a nejnižší body. Výsledky inženýrům sdělují, zda je povrch dostatečně hladký pro dobrý tepelný kontakt. U utěsněných pouzder je testování těsnosti zásadní. Pouzdro se plní vzduchem pod tlakem. Senzor kontroluje případný pokles tlaku. I malá netěsnost propouští vlhkost nebo prach. To může časem poškodit optické součásti.
Tyto metody kontroly kvality zajišťují, aby každé pouzdro splňovalo požadované standardy. Kombinace přesných tolerancí, hladkých povrchů a pečlivé kontroly vytváří spolehlivé díly. Výrobní procesy musí zůstat stejné, aby se těchto výsledků dosáhlo ve velkém množství.
Typy pouzder optických modulů podle tvarového faktoru
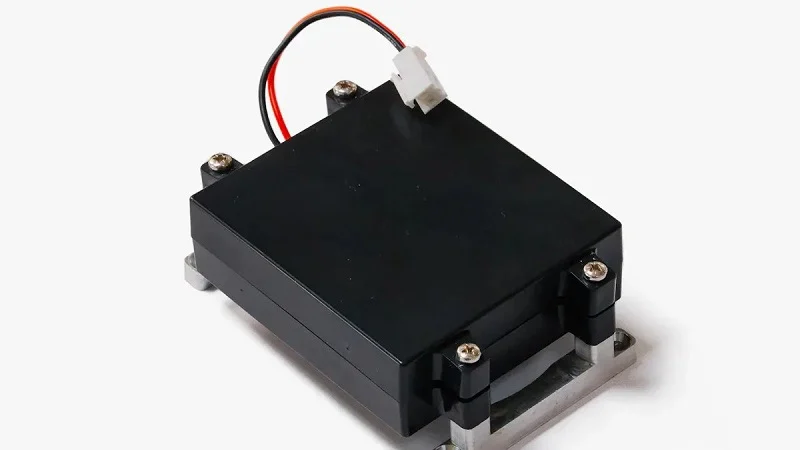
Tvarové faktory určují tvar a velikost optických modulů. Každý z nich se řídí dohodou Multi-Source Agreement (MSA), která stanovuje standardní velikosti. To zajišťuje, že moduly od různých společností se vejdou do stejných portů přepínače. Design pouzdra se u každého tvarového faktoru mění, aby zvládl různé potřeby napájení a tepla.
Malé rozměrové faktory: SFP, SFP+ a SFP28
Řada SFP pokrývá rychlosti od 1G do 25G. Tyto malé, za provozu připojitelné pouzdra se zasouvají do klecí na přepínačích a routerech. Fungují dobře pro krátké spoje uvnitř datových center a pro delší spojení mezi budovami.
Kryty SFP jsou malé a lehké. Většina z nich používá zinkové nebo hliníkové lité těleso. Zinek se dobře zalévá do tenkých stěn, takže výrobci mohou vytvářet detailní západkové mechanismy. Hliník nabízí lepší přenos tepla pro moduly SFP+ a SFP28, které se zahřívají. Kryt musí udržovat elektrický konektor v jedné linii s klecí. I malý posun způsobuje problémy se signálem.
Tyto moduly se často zapojují a odpojují. Technici je během údržby nebo modernizace vyměňují. Kryt potřebuje robustní západku, která vydrží stovky cyklů. Vodicí lišty po stranách musí zůstat hladké. Jakékoli otřepy nebo drsné hrany ztěžují zasouvání. Povrchová úprava je zde důležitá jak pro funkčnost, tak pro pocit z používání.
Vysokohustotní tvarové faktory: QSFP, QSFP-DD a OSFP
Řada QSFP zvládá mnohem vyšší rychlosti. QSFP podporuje 40G až 100G. QSFP-DD zdvojnásobuje hustotu s dalšími řadami kontaktů a dosahuje 400G. OSFP se také zaměřuje na případy použití 400G a 800G. Tato větší pouzdra mají větší rozměry a složitější vnitřní uspořádání.
Při těchto rychlostech se největším problémem stává teplo. Více dat znamená více energie. Kryt musí toto teplo dobře odvádět. Moduly QSFP-DD obvykle spotřebovávají 12–15 W. Moduly OSFP pro 800G potřebují 20–25 W nebo více. Tento dodatečný výkon vytváří více tepla ve stejném celkovém prostoru.
Moduly 800G spotřebovávají více energie než moduly 400G a měly by se používat pouze v platformách 400G, které dokáží poskytnout dostatek energie a odvést teplo pro moduly 800G.
| Form Factor | Typický rozsah výkonu |
| QSFP-DD | 12–15 W. |
| OSFP | 20–25 W+ |
Pouzdro optického modulu pro tyto vysoce výkonné součástky využívá silnější stěny a větší povrchy. Některé konstrukce přidávají na horní povrch žebra pro zvýšení kontaktu s prouděním vzduchu. Jiné používají měděné vložky v horkých místech. MSA stanoví vnější rozměry, ale výrobci mají v rámci těchto limitů volnost. Volí nejlepší materiál a vnitřní tvar pro lepší tepelné cesty a kontrolu EMI. Tato flexibilita umožňuje každé společnosti vyladit pouzdro pro specifické výkonnostní cíle.
Tepelný management v krytech optických modulů
Teplo je největším problémem moderních optických modulů. Lasery, fotodetektory a DSP uvnitř krytu produkují teplo. V přeplněném datovém centru se toto teplo rychle hromadí. Bez dobrého tepelného managementu teploty rychle stoupají. Výkon klesá a součástky mohou selhat. Kryt musí odvádět teplo z těchto horkých míst.
Strategie rozptylu tepla
Volba materiálů přímo ovlivňuje přenos tepla. Hliník je nejběžnější volbou. Dobře vede teplo a udržuje nízkou hmotnost. Pro moduly s vyšší teplotou se lépe osvědčují slitiny mědi. Teplo se mědí šíří přibližně dvakrát rychleji než hliníkem. Nevýhodou jsou vyšší náklady. Inženýři vybírají správné materiály na základě energetického rozpočtu modulu.
Design pouzdra je stejně důležitý jako volba materiálu. Některé pouzdra mají na horním povrchu žebra. Tato žebra zvětšují plochu, která přichází do styku s proudícím vzduchem. Větší plocha povrchu znamená, že uniká více tepla. Pomáhají i rozptylovače tepla uvnitř pouzdra. Odvádějí teplo z nejteplejších míst a rozprostírají ho po větší ploše. Díky tomu se teploty rovnoměrněji rozprostírají.
Kryt také potřebuje dobrou tepelnou cestu k chladiči systému. Horní povrch musí tlačit na tepelnou podložku nebo chladič. Jakákoli mezera zachycuje teplo. Proto musí být povrch hladký. Pomáhá také udržení přesně správné výšky krytu.
Materiály a inovace pro tepelné rozhraní
Tepelně vodivé materiály (TIM) vyplňují drobné mezery mezi pouzdrem a chladičem. Bez nich vzduchové kapsy blokují tok tepla. Nejběžnější volbou jsou tepelně vodivé podložky. Jsou měkké a přizpůsobí se drsnosti povrchu. Fázově měnící se materiály fungují jinak. Začínají jako pevné podložky. Když se zahřejí, roztaví se a zatečou do každé mezery. To zajišťuje lepší kontakt než standardní podložky.
Pro vysoce výkonné moduly nemusí standardní přístupy stačit. Řešení nabízejí parní komory a tepelné trubice. Parní komora je plochá, uzavřená nádoba s malým množstvím kapaliny uvnitř. Teplo přeměňuje kapalinu na páru. Pára se pohybuje do chladnějších oblastí a přeměňuje se zpět na kapalinu. Tento cyklus přenáší teplo mnohem rychleji než samotný pevný kov.
Díky těmto novým myšlenkám je možná tepelná stabilita i při rychlostech 800G. Kryt se stává aktivní součástí chladicího systému. Nejenže drží součástky, ale také dobře odvádí teplo. Dobrý tepelný management je zásadní, protože datové rychlosti neustále rostou. Budoucí moduly budou potřebovat ještě lepší tepelný výkon.
Aspekty konstrukce pouzdra optického modulu
Kompromisy mezi cenou a výkonem
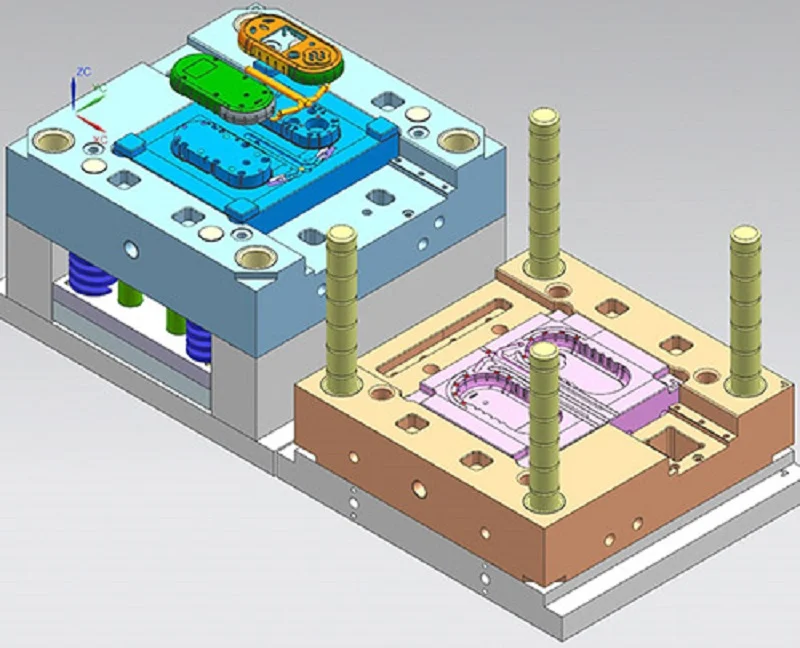
Peníze ovlivňují mnoho možností výběru pouzder. Způsob, jakým se pouzdro vyrábí, ovlivňuje konečnou cenu. Tlakové lití vyžaduje ocelovou formu, která stojí tisíce dolarů předem. To zní jako hodně. Ale jakmile je forma hotová, každý díl stojí velmi málo. Čísla se vyplatí, když potřebujete mnoho pouzder. Při velkých objemech se náklady na formu rozloží na tisíce dílů. Každý z nich se stane levným.
CNC obrábění funguje jinak. Žádná forma znamená žádné počáteční náklady na nástroje. Můžete si objednat jen několik dílů, aniž byste plýtvali penězi. Každý obrobený díl ale stojí víc. Stroji trvá, než vyřeže každé pouzdro z pevného bloku. Tato práce se sčítá. U malých sérií vítězí obrábění. U velké produkce přebírá roli tlakové lití.
Materiály, které si vyberete, také mění rovnováhu. Hliník poskytuje dobrý přenos tepla za rozumnou cenu. Měď funguje lépe, ale je dražší. Zinek umožňuje složité tvary za nízkou cenu, ale vyžaduje dodatečnou povrchovou úpravu. Každá volba je něco, co vymění za něco jiného. Inženýři zvažují tyto kompromisy s ohledem na rozpočet projektu a výkonnostní cíle.
Trvanlivost a spolehlivost vůči vlivům prostředí
Každý kryt optického modulu čelí náročným podmínkám. Datová centra se zahřívají. Venkovní zařízení se potýkají s mrazivými nocemi a vlhkými dny. Moduly neustále otřásají vibracemi. Kryt musí toto vše vydržet bez prasklin nebo deformací.
Teplotní cyklování je jedním z nejnáročnějších testů. Telcordia GR-468-CORE nastavuje standard pro optické součástky. Test provádí opakované teplotní výkyvy pouzder. Součásti se zahřívají od -40 °C do 70 °C nebo 85 °C. Tento cyklus se opakuje až 1 000krát. To napodobuje roky reálného používání v krátkém časovém horizontu.
| ID testu | Požadavek |
| 5.20 | Teplotní cyklování: -40 až 70 °C (nebo 85 °C) dle MIL-STD 883, metoda 1010, 100 až 1 000 cyklů |
Testování spolehlivosti jde nad rámec teploty. Testy tepelným šokem zasahují do součástí s náhlými změnami teploty. Zrychlené testování životnosti provádí testování modulů s vysokým namáháním, aby se našla slabá místa. Mechanické zátěžové testy kontrolují, jak pouzdra zvládají vibrace a fyzikální nárazy. Tyto testy odhalují konstrukční vady předtím, než produkty odešlou zákazníkům.
Kryt, který projde těmito testy, si získává důvěru. Funguje i nadále, i když je na něm síť závislá. Tato spolehlivost je důležitější než úspora několika centů za díl.
Normy pro pouzdra optických modulů
MSA, IEEE a průmyslové specifikace
Vícesměrné dohody (MSA) stanoví pravidla pro vzhled a zapojení optických modulů. Tyto dohody definují přesné mechanické rozměry pro každý tvarový faktor. Také specifikují rozhraní konektorů a tepelné požadavky. Když společnost navrhuje nový modul, řídí se dohodami MSA pro svůj cílový tvarový faktor. To zajišťuje, že její produkt bude fungovat s jakýmkoli přepínačem nebo routerem, který splňuje stejný standard. Bez shody s MSA se modul jednoduše do klece nevejde. Kryt musí těmto rozměrům přesně odpovídat. I malé odchylky způsobují problémy s vyrovnáním elektrického konektoru.
Normy IEEE se zabývají elektrickou a optickou stránkou věci. Tyto normy definují rychlosti signálu, úrovně výkonu a výkonnostní parametry. Konstrukce krytu musí tyto požadavky podporovat. Například kryt pro modul 400G potřebuje dostatečné stínění, aby signály při těchto rychlostech zůstaly čisté. Normy IEEE vám neříkají, jak kryt postavit. Říkají vám, jakého výkonu musí konečný modul dosáhnout. Inženýři při návrhu krytu pracují zpětně od těchto požadavků.
Certifikace v oblasti životního prostředí a bezpečnosti
Environmentální předpisy regulují, jaké materiály lze použít do krytu optického modulu. Směrnice RoHS omezuje nebezpečné látky, jako je olovo, rtuť a kadmium. Existují však výjimky. Například olovo v hliníkových slitinách je povoleno do 0.4 % hmotnostních podle výjimky 6(b). To je důležité, protože mnoho krytů používá tlakové lití hliníku. Výjimka uznává, že odstranění veškerého olova z hliníkových slitin zatím není technicky praktické. REACH je další nařízení. Vztahuje se na širší škálu chemikálií a vyžaduje, aby výrobci registrovali jejich použití.
Bezpečnostní certifikace chrání uživatele i zařízení. Certifikace UL testuje kryty na požární odolnost a elektrickou bezpečnost. Kryt s certifikací UL prošel přísným testováním. Tato certifikace je důležitá pro zařízení datových center, která běží 24 hodin denně, 7 dní v týdnu. Norma ISO 9001 se zaměřuje na kvalitu výroby. Zajišťuje, aby továrna měla zavedeny řádné systémy řízení kvality. Když nakupujete od výrobce s certifikací ISO 9001, víte, že dodržuje konzistentní procesy. Tyto certifikace fungují společně. Chrání životní prostředí, zajišťují bezpečnost uživatelů a zajišťují, aby každý kryt optického modulu splňoval stejnou laťku kvality.
Budoucí trendy v Kryty optických modulů
Pokročilé materiály a výrobní technologie
Příští generace pouzder bude využívat nové materiály a nové způsoby výroby součástek. Pokročilé kompozity kombinují pevnost s nízkou hmotností. Dobře zvládají teplo a neváží mnoho. To pomáhá u hustých spínačů, kde se počítá každý gram. Aditivní výroba neboli 3D tisk otevírá další dveře. Vytváří součástky vrstvu po vrstvě. Tato metoda vytváří složité vnitřní kanály, které tradiční odlévání nedokáže vytvořit. Tyto kanály mohou vést chladicí kapalinu nebo obsahovat tepelné trubice. Prototypování se také zrychluje. Inženýři tisknou nový návrh přes noc, místo aby čekali týdny na formu. Tato rychlost zkracuje dobu vývoje a umožňuje týmům testovat více nápadů.
Tyto nové metody nenahrazují tlakové lití pro velké výrobní série. Ale mění způsob myšlení konstruktérů. Mohou zkoušet výrazné tvary bez obrovských nákladů na nástroje. Nejlepší návrhy pak přecházejí na tradiční procesy kvůli objemu. Tato kombinace starého a nového snižuje náklady a zároveň zvyšuje výkon. Výběr materiálů stále ovlivňuje konečný výsledek. Lepší materiály znamenají lepší tok tepla a čistší signály.
Kombinovaná optika a vyvíjející se tvarové faktory
Kobalená optika (CPO) představuje velký posun. Místo zásuvných modulů jsou optické moduly umístěny hned vedle přepínacího čipu. To zkracuje vzdálenost a šetří energii. Trh je stále mladý. Společnost Fortune Business Insights ocenila globální trh s kobalenou optikou v roce 2025 na 256.2 milionu USD. Toto číslo bude rychle růst, protože datová centra se budou snažit o efektivitu.
CPO zcela mění pravidla hry na krytí. Kryt optického modulu pro CPO musí odolávat teplu v mnohem menším prostoru. Níže uvedená tabulka ukazuje rozdíl.
| Vzhled | Co-Packaged Optics (CPO) | Zásuvné moduly |
| Prostorové omezení | Odvod tepla v omezenějším prostoru, což vyžaduje sofistikovaná chladicí řešení, která spotřebovávají dodatečnou energii | Nezávislé strategie řízení teploty jsou možné, ale mohou fungovat i v méně optimálních teplotních prostředích v závislosti na konstrukci hostitelského systému. |
| Tepelná spojka | Blízkost vysoce výkonných spínaných ASIC vytváří lokalizovaná horká místa s teplotami přesahujícími 85 °C, což snižuje výkon laseru; klíčovým problémem je tepelný přeslech mezi společně umístěnými součástkami. | Čelí problémům s udržováním konzistentních teplot v různých okolních podmínkách a proudění vzduchu |
| Chlazení | Vyžaduje inovativní materiály tepelného rozhraní a mikrokanálové chlazení; často kapalinové chlazení | Standardní tvarové faktory (QSFP-DD, OSFP) vyžadují přísné energetické rozpočty (12–15 W), což vyžaduje pokročilé chladiče a tepelné podložky. |
Jedno chytré řešení udržuje laser mimo obal.
ELS generuje světlo s kontinuální vlnovou délkou o jedné nebo více vlnových délkách a distribuuje ho do několika optických motorů pomocí optických děličů nebo multiplexorů vlnových délek. Umístění laseru vně snižuje zahřívání pouzdra ASIC a zlepšuje celkovou spolehlivost systému.
Tento přístup rozděluje zdroje tepla od sebe. Zjednodušuje také konstrukci krytu. S tím, jak se datové rychlosti budou blížit 1.6 T, budou tyto trendy tlačit každou část krytu k vyšší zátěži. Přísnější tolerance a chytřejší materiály oddělí vítěze od ostatních.
NOBLE: Výroba pouzder přesných optických modulů

Naše výrobní kapacity a certifikace
NOBLE je přední čínský výrobce přesných dílů pro pouzdra optických modulů. Nabízíme tři hlavní způsoby výroby dílů: tlakové lití, CNC obrábění a vstřikování plastů. Každá metoda slouží jinému účelu. Tlakové lití je vhodné pro výrobu mnoha kovových dílů. U tisíců kusů dává stejné výsledky. CNC obrábění funguje lépe pro malé série nebo prototypy. Získáte rychlou odběrovou kapacitu bez nutnosti formy. Vstřikování plastů vyrábí plastová pouzdra. Vytváří složité tvary s tenkými stěnami za nízkou cenu na díl.
Kvalita je důležitá v každém kroku. Naše továrna je certifikována pro systém řízení kvality. Máme také certifikace pro specializované standardy kvality. Stejně pečlivý přístup platí pro každé pouzdro optického modulu, které vyrábíme. Rozměry měříme souřadnicovými měřicími stroji. Povrchovou úpravu testujeme profilometry. Kontrolujeme těsnost utěsněných pouzder. Každý díl splňuje stejný vysoký standard.
Od návrhu po montáž: Kompletní řešení
Poskytujeme skvělé služby od prvního nápadu na design. Pomáháme zákazníkům jak s rychlou výrobou prototypů, tak i s hromadnou výrobou. Náš tým se podívá na návrh vašeho pouzdra a navrhne změny, které usnadní jeho výrobu. Malé změny později ušetří čas a peníze. Možná změna tloušťky stěny pomůže kovu lépe tečout ve formě. Možná jiná volba slitiny zlepší přenos tepla bez zvýšení nákladů. Tyto věci odhalíme včas.
Proces pokračuje montáží. My se postaráme o poslední kroky, které promění kryt v hotový modul. To znamená, že máte méně dodavatelů, které musíte spravovat. Znamená to také lepší komunikaci mezi návrhem a výrobou. Jeden tým se stará o vše od začátku do konce. To snižuje počet chyb a zpoždění.
Pomáháme také s výběrem materiálů. Volba ovlivňuje, jak bude kryt fungovat. Hliník zajišťuje dobrý přenos tepla za rozumnou cenu. Zinek dobře teče u složitých tvarů. Měď zvládá i nejteplejší moduly. Pomůžeme vám vybrat ten správný pro vaše potřeby. Naši inženýři vědí, jak se každý materiál chová ve formě i v konečném výrobku. Díky těmto znalostem šetří naši zákazníci čas a peníze u každého projektu.
Pouzdro optického modulu dělá víc než jen chrání součástky. Umožňuje přenos dat, který moderní sítě vyžadují. Na každé volbě záleží. Materiály, které si vyberete, ovlivňují tok tepla, stínění a náklady. Výrobní proces ovlivňuje přesnost a cenu za jednotku. Pochopení tvarových faktorů vám pomůže přizpůsobit správné pouzdro vaší aplikaci. Tepelný management udržuje lasery a DSP dostatečně chladné pro výkon. S tím, jak se datové rychlosti stoupají k 1.6 T, se inovace v oblasti pouzder stávají ústředním bodem pokroku. Nové materiály a metody chlazení odliší vítěze od ostatních. Nenechávejte tato rozhodnutí náhodě. Promluvte si s odborníky na výrobu, jako je NOBLE. Mohou vám pomoci optimalizovat pouzdro vašeho optického modulu z hlediska výkonu, spolehlivosti a vyrobitelnosti.
Často kladené otázky k pouzdru optického modulu
Jaký materiál udržuje kryt optického modulu nejchladnější?
Hliník je standardní volbou pro kryty optických modulů. Odvádí teplo od horkých součástí, aniž by výrazně zvyšoval hmotnost. Měď je vhodnější pro vysoce výkonné moduly, ale je dražší. Zinek vyžaduje dodatečné pokovení, aby se zabránilo korozi. Vyberte si podle svého rozpočtu na vytápění.
Kdy bych měl/a zvolit tlakové lití místo CNC obrábění?
Tlakové lití má smysl pro velké objemy, řekněme 10 000 kusů nebo více. Kovová forma stojí tisíce předem, ale každé pouzdro je velmi levné. CNC obrábění nemá žádné náklady na nástroje. Každý díl stojí více, takže se hodí pro malé série do 500 kusů.
Jak se liší kryt QSFP-DD od základního krytu SFP?
Kryty optických modulů QSFP-DD jsou větší a zvládají vyšší výkon, kolem 12 až 15 wattů. Potřebují silnější stěny a lepší tepelné cesty. Vnější rozměry stále odpovídají standardu MSA. Vnitřní konstrukce se mění, aby se zvládlo nadměrné teplo.
Mohou plastové kryty fungovat pro vysokorychlostní optické moduly?
Plast funguje pro nízkorychlostní moduly, kde jsou nižší nároky na teplo a elektromagnetické rušení. U vysokorychlostních modulů se plast nemůže rovnat kovu v přenosu tepla nebo stínění. Inženýři vybírají materiál na základě rychlostního stupně.







