
Jaký je nejlepší způsob, jak postavit kryt pro PCR zařízení ? Záleží na tom, kolik jich potřebujete, jak přesné musí být, jaký materiál použít a jak udržovat věci v čistotě. Očekává se, že globální trh poroste o 8.5 % ročně do roku 2033, protože stále více lidí potřebuje diagnostické testy. Laboratoře potřebují pro svou každodenní práci spolehlivé stroje. Spolupráce s výrobci originálního vybavení (OEM) a dobrý výběr designu jsou velmi důležité. Včasný začátek návrhu krytu pomáhá projít kvalifikačními testy. Dodavatelé, kteří dobře filtrují vzduch a sledují šarže, mají větší šanci získat schválení. Proces PCR vyžaduje přesnost a přísnou čistotu. Znalost těchto bodů vám pomůže vybrat nejlepší PCR přístroj. Tato příručka vám poskytne jasný plán pro výběr správné metody, od návrhu až po finální kryt.
Požadavky na krytí PCR zařízení
Výběr materiálu pro tepelnou a chemickou odolnost
Termoplasty vs. kovy pro kryty PCR zařízení
Správný materiál určuje, jak dobře bude kryt fungovat. PCR přístroje generují během tepelných cyklů teplo. Kryt PCR zařízení musí toto teplo zvládat bez ohýbání nebo deformace. Tepelně stabilizované materiály si zachovávají svůj tvar i po mnoha tepelných cyklech. Hlavními technologiemi, které se zde používají, jsou tepelné stabilizátory a modifikace nárazem. Tyto materiály odolávají křehnutí a poškození povrchu. Níže uvedená tabulka porovnává běžné možnosti.
| Materiál | Tepelná a chemická odolnost |
| Směsi ABS/PC | Zvládá více tepla a je odolný; funguje dobře s běžnými zdravotnickými ubrousky |
| Polykarbonát | Odolný proti nárazu; může praskat při působení některých alkoholů, pokud je tlak při formování vysoký |
| PPSU | Zvládne parní autokláv a silné čištění |
| PEEK | Vhodné pro vysoké požadavky na teplo a pevnost; velmi dobře odolává chemikáliím |
| Hliník | Pomáhá rozvádět teplo; lze použít izolační vložky pro splnění limitů dotykové teploty |
| Nerezová ocel | Nejlepší tam, kde je vyžadována vysoká odolnost a častá sterilizace |
Každý materiál má jinou funkci. Kovy jako hliník pomáhají rozvádět teplo. Termoplasty jako PEEK odolávají chemikáliím. Proces PCR vyžaduje stabilní výkon materiálu.
Hodnocení chemické odolnosti vůči laboratorním činidlům
Laboratoře používají silné čisticí prostředky a rozpouštědla. Materiál krytu jim musí odolávat. Směsi ABS/PC dobře fungují s běžnými zdravotnickými ubrousky. Polykarbonát vyžaduje pečlivé tvarování, aby se zabránilo praskání v důsledku namáhání. PPSU zvládne cykly parního autoklávování. PEEK velmi dobře odolává agresivním chemikáliím. Správný materiál chrání zařízení. Zajišťuje dlouhou životnost. To přímo ovlivňuje citlivost a přesnost diagnostických výsledků.
Klíčové konstrukční aspekty pro kryty PCR zařízení
Strategie pro tepelný management a odvod tepla
PCR kabinet je navržen tak, aby poskytoval kontrolované a kontaminující prostředí pro polymerázovou řetězovou reakci a zahrnuje funkce, které řeší jak tepelnou stabilitu, tak kontrolu částic ve vzduchu.
Vysokokapacitní PCR přístroje generují během provozu více tepla. Kryt musí tento proces dobře zvládat. Systémy pro řízení prostředí zahrnují přesné senzory. Tyto senzory neustále kontrolují a upravují teplotu a vlhkost. Tím se zabrání rozkladu vzorků. Rychlý PCR přístroj generuje ještě více tepla v kratších cyklech. Konstrukce krytu musí s tím počítat. Dobrý tepelný management udržuje výkon technologie PCR stabilní.
Minimalizace kontaminace díky hladkým, neporézním povrchům
Kontrola kontaminace je pro diagnostiku velmi důležitá. PCR kabinet odstraňuje 99.99 % částic o velikosti pouhých 0.3 mikronu. HEPA filtrace vytváří sterilní bariéru proti kontaminantům přenášeným vzduchem. UV sterilizace o vlnové délce 254 nm účinně ničí bakterie. Negativní tlakové gradienty brání vnikání venkovního vzduchu do pracovního prostoru. Bezešvé vnitřní povrchy nezanechávají žádná místa pro kontaminaci. Usnadňují čištění. Kabinet musí tyto vlastnosti splňovat. To je nezbytné pro molekulární diagnostiku a genetické testování. I přenosný PCR přístroj potřebuje tyto kontroly kontaminace. Chrání vzorky DNA před rozkladem.
Regulační normy pro kryty zdravotnických zařízení
Shoda s ISO 13485
Výrobci musí dodržovat standardy řízení kvality. Norma ISO 13485 se vztahuje na systémy kvality zdravotnických prostředků. Dodržování těchto norem zajišťuje stabilní kvalitu výrobků. Podporuje klinickou diagnostiku a genomické aplikace. Certifikace prokazuje závazek ke kvalitě. Laboratoře hledají certifikované dodavatele. Certifikovaný partner dodává diagnostickým laboratořím jistotu při výběru vybavení.
Bezpečnostní požadavky IEC 61010-2-101
Norma IEC 61010-2-101 se konkrétně vztahuje na diagnostická zařízení in vitro. Patří sem i přístroje pro PCR. Norma se zabývá elektrickou bezpečností, mechanickými riziky a tepelnou bezpečností. U diagnostických přístrojů je vyžadováno posouzení rizik. Testování biokompatibility dle normy ISO 10993 se vztahuje na těsnění, která se dotýkají vzorků. Validace sterilizace zajišťuje, že materiály obalu zvládnou běžné metody. Tyto požadavky chrání obsluhu. Zajišťují spolehlivé testování v diagnostických laboratořích. Propustnost testování závisí na stabilním provozu přístroje. Amplifikace DNA vyžaduje přesnou teplotní regulaci. Citlivost je důležitá pro každý běh.
Výroba pouzder pro PCR zařízení Procesy
Existují čtyři hlavní způsoby výroby krytů pro termocyklovací stroje. Každá metoda funguje nejlépe pro jiné potřeby, například pro množství potřebných dílů, jejich přesnost a čistotu. CNC obrábění, 3D tisk, vstřikování plastů a výroba plechů mají své silné stránky. Níže uvedená tabulka ukazuje, jak tyto procesy odpovídají různým účelům krytů.
| Výrobní proces | Klíčové dílčí procesy | Typické aplikace v krytech PCR zařízení |
| CNC obrábění | Vysoce přesné řezání, přesné tolerance | Rámy přístrojů, montážní desky, přesné konzole, komponenty pro odvod tepla |
| Výroba plechů | Řezání laserem, CNC ohýbání, svařování, nýtování | Krycí panely, konstrukční pouzdra, kryty laboratorních zařízení |
| Vstřikování plastů | Návrh formy, vstřikování materiálu pod vysokým tlakem | Velkoobjemové kryty, pouzdra, vnitřní komponenty |
| 3D Tisk | Aditivní nanášení vrstvu po vrstvě | Prototypy, zakázkové konzole, složité vnitřní geometrie |
Prototypování a nízkoobjemové procesy (CNC a 3D tisk)
CNC obrábění pro přesné tolerance a složité geometrie
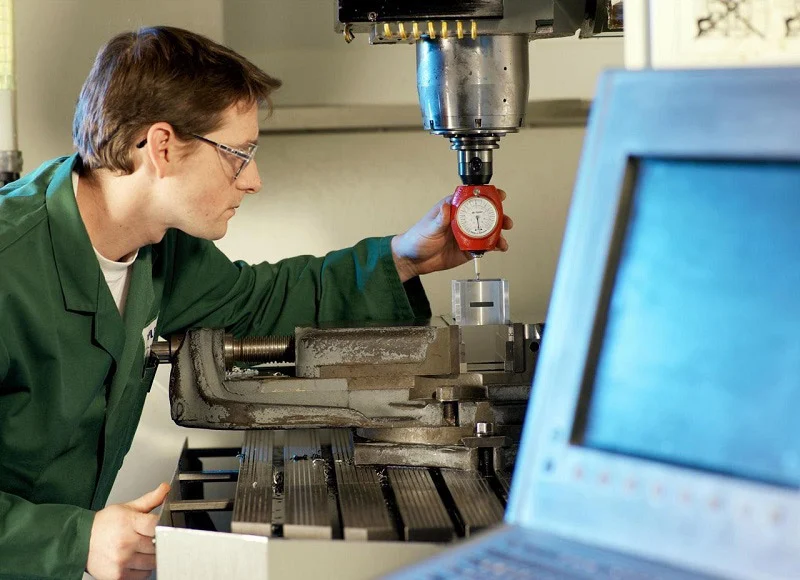
CNC obrábění řeže materiál z plných bloků hliníku, nerezové oceli nebo technických plastů. Tato metoda poskytuje velmi přesné rozměry. Rámy přístrojů a montážní desky vyžadují tento druh přesnosti. Díly, které šíří teplo, také těží z přísných tolerancí, kterých může CNC dosáhnout. Tento proces zvládne složité tvary, které jiné metody považují za obtížné. Povrchové úpravy z CNC obrábění splňují potřeby čistých prostor bez velkého množství práce navíc. Pro maloobjemové série nabízí CNC rychlé zpracování bez nákladů na nástroje. Každý díl stojí více než lisované díly, ale protože není nutné platit za formu předem, je dobrou volbou pro množství do několika stovek kusů. Problémem je plýtvání materiálem, ale recyklace třísek trochu pomáhá.
3D tisk pro rychlé iterace a zakázkové návrhy
3D tisk umožňuje vytvářet díly vrstvu po vrstvě z digitálních modelů. Tato technologie je skvělá pro vytváření složitých tvarů, které běžné obrábění nedokáže. Typická stolní tiskárna stojí 379 až 3 440 dolarů, takže je cenově dostupná pro výzkumné prostředí. Výška vrstev 0.2 mm s odchylkami od CAD modelu pod 0.2 mm funguje dobře pro většinu prototypů. ABS filament vytváří černé, neprůhledné a pevné díly, které jsou vhodné pro testování krytů. Konstrukční týmy mohou rychle vyzkoušet nové verze a tisknout aktualizované díly přes noc. Tato rychlost výrazně zrychluje vývojový cyklus. Zakázkové konzole a vnitřní držáky těží z designové svobody. Tištěné díly však nemají stejnou kvalitu povrchu jako obráběné díly. Pro přípravu povrchů do čistých prostor jsou nutné další kroky, jako je broušení a utěsnění. Technologie je nejlepší pro prototypy a velmi malé objemy, nikoli pro výrobní série.
Velkoobjemová výroba vstřikováním plastů
Konzistentní kvalita a nízké náklady na jednotku ve velkém měřítku
Vstřikování plastů vtlačuje horký roztavený plast do ocelové formy pod vysokým tlakem. Tento proces umožňuje výrobu identických dílů s úžasnou konzistencí. Jakmile je forma vyrobena, náklady na díl výrazně klesají. Objemy výroby v řádu desítek tisíc kusů z něj činí cenově nejvýhodnější volbu. Lisované díly mají hladké, neporézní povrchy, které odolávají kontaminaci. To je velmi důležité pro molekulárně diagnostická zařízení. Opakovatelnost vstřikování plastů znamená, že každý kryt splňuje stejné specifikace. Kontrola kvality je snazší, když rozměry zůstávají téměř stejné. U zavedených PCR přístrojů se stabilní konstrukcí poskytuje vstřikování plastů nejlepší dlouhodobou hodnotu.
Počáteční investice do nástrojů a úvahy o návrhu forem
Počáteční náklady na nástroje pro vstřikování plastů jsou vysoké. Ocelové formy stojí desítky tisíc dolarů a jejich výroba trvá týdny. Konstrukce formy musí zohledňovat úhly úkosu, tloušťku stěny a umístění vtoků. Špatná konstrukce formy vede k deformaci, propadům nebo krátkým výstřelům. Volba materiálu konstrukci formy výrazně ovlivňuje. Tepelně stabilizované jakosti pro aplikace PCR mohou vyžadovat vyšší teploty formy. Rozhodnutí investovat do nástrojů vyžaduje důvěru v konstrukci výrobku. Změny konstrukce po výrobě formy jsou drahé. Většina výrobců před zahájením výroby vstřikováním plastů dokončí důkladné prototypování. Výhodou jsou nízké náklady na díl a vysoká propustnost po zahájení výroby.
Výroba plechů pro konstrukční skříně
Řezání, ohýbání a svařování pro robustní rámy
Výroba plechů začíná plochými plechy. Řezání laserem vytváří přesné obrysy. CNC ohýbání tvaruje materiál do trojrozměrných tvarů. Svařování spojuje sekce pro trvalou montáž. Tento proces vytváří pevné rámy, které odolávají mechanickému namáhání. Nerezová ocel a hliník jsou běžnou volbou. Tyto materiály nabízejí velkou odolnost a tepelnou odolnost. Plechové kryty dobře zvládají tepelné nároky technologie PCR. Tento proces je vhodný pro střední objemy, kde se nevyplatí používat nástroje pro vstřikování plastů. Dodací lhůty pro výrobu jsou kratší než u konstrukce forem. Strukturální pevnost činí tuto metodu ideální pro větší nástroje, které vyžadují pevnou oporu.
Integrace hardwaru a elektromagnetického stínění
Plechové kryty usnadňují přidávání hardwaru. Nýty a spojovací prvky připevňují komponenty přímo k rámu. Samotný kov poskytuje elektromagnetické stínění, které chrání citlivou elektroniku před rušením. To je cenné pro diagnostické přístroje, které potřebují zachovat kvalitu signálu. V montážních bodech lze přidat další stínící těsnění. Možnosti povrchové úpravy zahrnují práškové lakování, pískování a kartáčování. Tyto úpravy zlepšují odolnost proti korozi a splňují požadavky na čisté prostory. Kombinace konstrukční pevnosti a stínění činí z plechu všestrannou volbu pro mnoho aplikací. Přenosné PCR přístroje tento přístup často používají pro odolnost během přepravy.
Volba mezi těmito procesy závisí na objemu výroby, potřebách přesnosti a rozpočtových limitech. Prototypování upřednostňuje 3D tisk a CNC obrábění. Velkoobjemová výroba vyžaduje vstřikování plastů. Konstrukční potřeby směřují k výrobě plechů. Mnoho výrobců kombinuje procesy a používá CNC pro přesné díly a plech pro hlavní kryt. Tento hybridní přístup vyvažuje náklady, kvalitu a výkon. Pochopení každého procesu pomáhá výrobcům originálního vybavení (OEM) činit informovaná rozhodnutí o jejich specifických potřebách v oblasti zařízení.
Porovnání procesů pro kryty PCR zařízení
Náklady, dodací lhůta a škálovatelnost
Počáteční investice vs. náklady na díl pro každý proces
Náklady na každou metodu ovlivňují výběr. Náklady na nastavení a náklady na díl se u všech čtyř procesů velmi liší.
| Proces | Náklady na nastavení/nástroje | Jednotková cena (nízký objem) | Jednotková cena (vysoký objem) |
| 3D Tisk | Minimální (bez nástrojů) | Středně | Středně |
| Vstřikování plastů | Vysoká (zakázková forma 10 000 USD+) | Velmi vysoko | Velmi nízký |
| CNC obrábění | Střední (program a zápasy) | Středně | Střední až nízká |
| Casting/Tradiční | Vysoká (formy nebo zápustky) | Vysoký | Nízké |
Výroba plechů a CNC obrábění mají střední náklady na nastavení kvůli zakázkovým přípravkům a času obsluhy. 3D tisk nevyžaduje žádné nástroje. Vstřikování plastů vyžaduje nejvíce počátečních investic, přičemž zakázková forma stojí přes 10 000 dolarů před výrobou jakýchkoli dílů. Tato investice má smysl pouze v případě, že vyrábíte mnoho dílů. U malých sérií se náklady na formu rozloží na několik dílů, takže každý díl s sebou nese vysoké náklady na nástroje. U velkých sérií se náklady rozloží na tisíce kusů, takže cena za díl výrazně klesá.
Typické dodací lhůty pro prototypy oproti sériové výrobě
Dodací lhůty prototypů jsou pro 3D tisk nejlepší. Kryt vytištěný na 3D tisku lze dodat během několika dní po finálním návrhu. CNC obrábění trvá o něco déle kvůli programování. Obojí eliminuje týdny potřebné k výrobě forem. Výrobní série mění časový harmonogram. Vstřikování plastů vyžaduje návrh formy, řezání oceli a zkušební snímky. To může trvat několik týdnů před plnou výrobou. Výroba plechů je mezi tím. Řezání laserem a CNC ohýbání vyžadují čas na nastavení, ale pak probíhají rychle. Výrobci OEM, kteří plánují uvedení na trh, musí tyto časové harmonogramy myslet. Rychlý projekt PCR stroje s napjatým harmonogramem by mohl začít s prototypy vytištěnými na 3D tisku. Poté, co je návrh stabilní, by se mělo přejít na vstřikování plastů. Tento etapový přístup vyvažuje rychlost s dlouhodobými náklady.
Přesnost, tolerance a povrchová úprava
Dosažení přesných tolerancí s CNC vs. vstřikováním plastů
CNC obrábění poskytuje nejpřísnější kontrolu nad velikostí ze všech čtyř procesů. Řezné nástroje odebírají materiál s opakovatelnou přesností. Rámy přístrojů a montážní desky drží přesné polohy. Tato přesnost je důležitá pro PCR stroje, které zarovnávají optické díly nebo topné prvky. Vstřikování plastů také získává přesné tolerance, jakmile je forma ověřena. Velmi dobře kopíruje dutinu formy. Variace mezi díly zůstávají malé i po dlouhých výrobních sériích. Smršťování formy to ztěžuje. Každý materiál se při chlazení smršťuje jinak. Konstruktéři forem to musí zohlednit. CNC obrábění se vyhýbá problémům se smršťováním. Řezání odebírá materiál z pevného bloku, takže rozměry zůstávají věrné CAD modelu. Pro kritické zarovnání často vítězí CNC. U velkoobjemových dílů s konzistentním tvarem poskytuje vstřikování plastů podobnou přesnost za nižší cenu.
Požadavky na následné zpracování 3D tištěných dílů
3D tištěné díly vyžadují před použitím v čisté místnosti dodatečnou práci. Vrstvy zanechávají na každém povrchu drobné vroubkování. Tyto vroubkování zachycují nečistoty a je obtížné je čistit. Broušení povrch vyhlazuje, ale zabere čas. Utěsnění vyplní otvory. U některých materiálů je další možností vyhlazování napařováním. Každý krok zvyšuje pracnost a náklady. Konečný povrch je téměř stejně dobrý jako u obráběných nebo lisovaných dílů, ale ne tak docela. U prototypů tento kompromis funguje dobře. U výrobních boxů dodatečné kroky snižují nákladovou výhodu 3D tisku. Konstrukční týmy by měly do svého rozpočtu a harmonogramu zahrnout i následné zpracování. Vytištěný díl, který vyžaduje hodně dokončovacích prací, může stát více než obráběný.
Kompatibilita materiálů a shoda s předpisy
Které procesy nejlépe podporují materiály třídy ISO 13485?
Certifikace ISO 13485 vyžaduje zdokumentované sledování materiálu. Každá šarže pryskyřice nebo kovu musí být sledována od dodavatele až po hotový díl. CNC obrábění a vstřikování plastů si s tím dobře poradí. Dodavatelé materiálů poskytují certifikáty o analýze ke každé šarži. Výroba plechů nabízí podobné sledování pro hliník a nerezovou ocel. 3D tisk s sebou nese více výzev. Receptury pryskyřic se liší mezi dodavateli a šaržemi. Standardy dokumentace se v odvětví aditivní výroby značně liší. Někteří výrobci vláken a pryskyřic nyní nabízejí materiály lékařské kvality s plným sledováním. Tyto možnosti jsou však ve srovnání s tradičními metodami stále omezené. Laboratoře a výrobci diagnostických zařízení by si měli před výběrem procesu zkontrolovat dokumentaci k materiálu. Kryt PCR zařízení musí splňovat stejné standardy kvality jako přístroj uvnitř něj.
Certifikace konečného krytu pro lékařské použití
Konečná certifikace vyžaduje více než jen výběr správného materiálu. Celý kryt musí projít bezpečnostními a výkonnostními testy. Norma IEC 61010-2-101 zahrnuje elektrické, mechanické a tepelné požadavky na bezpečnost zařízení pro diagnostiku in vitro (IVD). Testování biokompatibility dle ISO 10993 se vztahuje na jakýkoli povrch, který se dotýká vzorků. Validace sterilizace kontroluje, zda kryt přežije běžné metody čištění. Každý výrobní proces ovlivňuje certifikaci jinak. Vstřikování plastů vytváří konzistentní díly, které se dají předvídatelně testovat. CNC obrábění nabízí stejnou konzistenci pro kovové díly. Díly vytištěné 3D tiskem vyžadují dodatečnou validaci. Adheze vrstev a pórovitost povrchu se mezi jednotlivými konstrukcemi mění. To certifikaci ztěžuje. Výroba plechů poskytuje silné a opakovatelné výsledky. Volba procesu přímo ovlivňuje, jak hladce certifikace probíhá. S tím vám může pomoci partner se zkušenostmi s výrobou zdravotnických prostředků. Jeho odborné znalosti snižují riziko neúspěšných testů a nákladných redesignů.
Srovnání neukazuje žádnou nejlepší metodu. Každý proces slouží jiné potřebě. Prototypování funguje nejlépe s 3D tiskem a CNC obráběním. Velkoobjemová výroba vyžaduje vstřikování plastů. Strukturální potřeby ukazují na plech. Mnoho výrobců kombinuje procesy pro dosažení nejlepšího výsledku. Přesné CNC obráběné díly se vejdou do plechového pouzdra. Vstřikované kryty chrání sestavu. Tento hybridní přístup zvyšuje přesnost PCR přístrojů a zároveň snižuje náklady. Citlivost diagnostických výsledků závisí na stabilním výkonu přístroje. Tento výkon začíná správným krytem. Propustnost v laboratořích závisí na strojích, které běží spolehlivě. Zvýšení efektivity pramení z volby správné výrobní cesty. Každé rozhodnutí, od materiálu po proces, formuje konečný produkt. Výrobci originálního vybavení (OEM), kteří těmto kompromisům rozumí, činí lepší rozhodnutí pro svá PCR zařízení.
Rozhodovací rámec
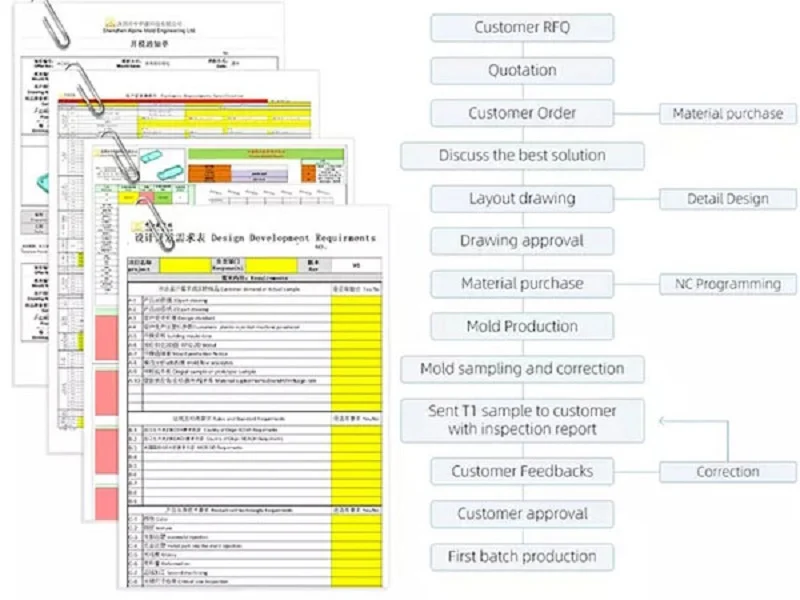
Výběr správné výrobní cesty pro kryt PCR zařízení znamená dodržování jasného rámce. Správný výběr zařízení závisí na vašem konkrétním projektu. Tyto tři kroky proměňují technické požadavky v konkrétní rozhodnutí. Zahrnují objem, přesnost a rozpočet. Každý krok zužuje možnosti. Výsledkem je jasná cesta vpřed.
Krok 1: Definujte objem výroby
Identifikace prahových hodnot nízkého, středního a vysokého objemu
První krok odpovídá na jednoduchou otázku. Kolik jednotek potřebujete? Nízké objemy zahrnují prototypy a malé série, pro které se 3D tisk a CNC obrábění hodí do této kategorie. Nevyžadují žádné velké počáteční investice. Střední objemy jsou vhodné pro výrobu plechů a pokročilé CNC obrábění. Vysoké objemy jsou oblastí, kde se vstřikování plastů stává nejlepší volbou. Forma je předem drahá. Cena za díl však klesá velmi nízko. To je důležité pro PCR stroje používané ve vysoce výkonných laboratořích. Propustnost vaší výrobní linky musí odpovídat poptávce po testování. PCR systém pro centrální diagnostickou laboratoř potřebuje vysoký objem. Výzkumný prototyp potřebuje nízký objem. Tento krok sám o sobě eliminuje mnoho možností pro jakýkoli PCR projekt. Práh objemu není pevný. Mění se v závislosti na složitosti dílu. Klíčem je vypočítat bod zlomu. Zde se náklady na nástroje vyrovnávají nižšími náklady na díl.
Krok 2: Vyhodnocení potřeb přesnosti a složitosti
Přizpůsobení geometrie a požadavků na toleranci procesu
Druhý krok se zaměřuje na samotný díl. Jaký tvar potřebuje? Jak přesný musí být? Přesnost není u PCR zařízení volitelná. Přesnost tepelného cyklu závisí na usazení dílu. Citlivost diagnostického testu závisí na stabilním zarovnání. CNC obrábění má nejmenší tolerance. Je to nejlepší volba PCR stroje pro kritické montážní body. 3D tisk zvládá složité vnitřní tvary. Chladicí kanály a zakázkové konzole se snadno tisknou. Povrchová úprava je však drsná. Následné zpracování zvyšuje čas a náklady. Vstřikování plastů poskytuje hladký a opakovatelný povrch. Je ideální pro nejlepší kryty PCR strojů ve výrobě. Plech nabízí pevnost a elektromagnetické stínění. Použijte tohoto průvodce nákupem PCR stroje k přizpůsobení geometrie procesu. Složitý tvar s úzkými tolerancemi může nejprve vyžadovat CNC obrábění a poté vstřikování. Jednoduchá krabice potřebuje plech. Proces výběru laboratorního vybavení musí zvážit tyto faktory. Rozhodnutí o výběru nejlepšího PCR stroje začíná krytem. Neshoda zde vede ke zpožděním a vysokým nákladům. Geometrie určuje volbu procesu. Úroveň tolerance určuje náklady. Těsných tolerancí lze dosáhnout pomocí CNC obrábění a přesného vstřikování, zatímco 3D tisk nabízí nižší přesnost pro složité geometrie. Tento krok vyžaduje pečlivou kontrolu CAD modelu.
Krok 3: Zvažte rozpočet a časový harmonogram
Vyvažování nákladů na nástroje s cenou za díl a dobou uvedení na trh
Třetí krok vyvažuje peníze a čas. Rozpočet se netýká jen ceny dílu. Jde o celkové náklady projektu. Nástroje jsou největším počátečním výdajem. Vstřikovací formy stojí desítky tisíc dolarů. CNC obrábění vyžaduje upínací přípravky, ale ne dlouhodobé formy. 3D tisk má nulové náklady na nástroje. Cena za díl vypráví jiný příběh. Vysoký objem činí vstřikování plastů nejlevnějším. Nízký objem činí 3D tisk nebo CNC levnějším. Časový harmonogram také ovlivňuje výběr. PCR projekt s rychlým harmonogramem může vynechat vstřikování plastů. Výroba formy trvá týdny. CNC a 3D tisk začínají okamžitě. Tato rychlost dostane váš produkt na trh rychleji. Diagnostické společnosti často čelí napjatým termínům. Diagnostické laboratoře potřebují vybavení hned. Hybridní přístup funguje dobře. Pro první várku použijte CNC. Pro další pak přejděte na vstřikování plastů. Tím se vyváží rychlost a dlouhodobé náklady. Partner vám může pomoci s výpočtem těchto kompromisů. Jeho tým vyhodnotí celý proces za vás. Podívá se na cenu formy, cenu za díl a dodací lhůtu. Dá vám jasné doporučení. To snižuje riziko špatného rozhodnutí.
Tyto tři kroky vytvářejí opakovatelný proces pro jakýkoli projekt zastřešení. Zaprvé, definujte objem. Zadruhé, vyhodnoťte přesnost. Zatřetí, vyvažte rozpočet a časový harmonogram. Výsledkem je jasný postup výroby. Následující části ukazují reálné příklady těchto voleb v praxi.
Případové studie výroby krytů pro PCR zařízení
Výzkumný prototyp pro nízkoobjemovou výrobu s využitím CNC obrábění
Iterativní změny designu a rychlé zpracování
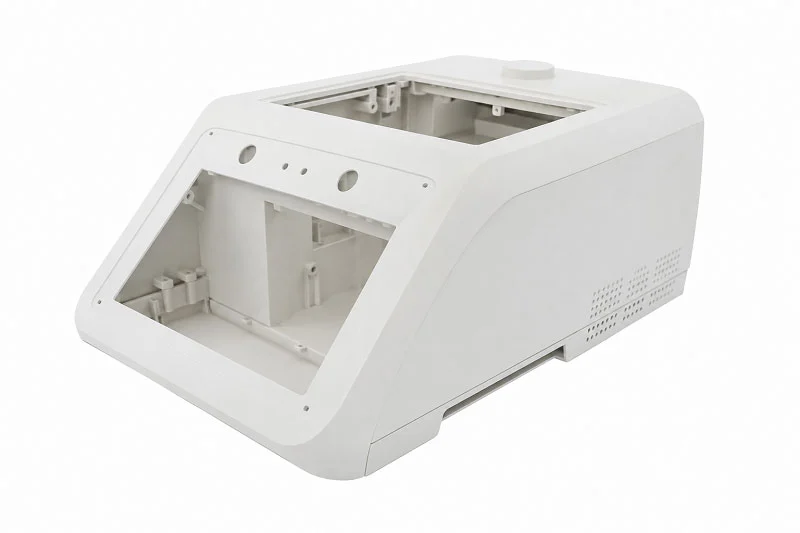
Univerzitní genomická laboratoř potřebovala zakázkovou skříň pro nový prototyp PCR. Tým plánoval vyrobit pouze malý počet jednotek pro validační studie. Vstřikování do forem v takovém objemu nedávalo smysl. Samotná forma by stála více než celý rozpočet projektu.
CNC obrábění nabízelo správnou cestu. Výrobce naprogramoval řezné dráhy přímo z CAD modelu. Žádné investice do nástrojů znamenaly, že se návrh mohl volně měnit. První verze vykazovala problémy s vůlí kolem topného bloku. Tým aktualizoval model a během několika dní získal nové díly. Toto rychlé zpracování se ukázalo jako klíčové. Každá změna návrhu zlepšila tepelný management a přístup ke komponentám.
Strojně opracovaný hliníkový kryt také zajišťoval přirozený odvod tepla. Laboratoř se vyhnula přidání dalšího chladicího zařízení. Povrchová úprava splňovala požadavky na čisté prostory bez dalších kroků. Projekt se posunul od konceptu k funkčnímu nástroji během týdnů, nikoli měsíců. Pro výzkumná prostředí s nejistými objemy výroby nabízí CNC obrábění flexibilitu, které se jiné procesy nemohou rovnat.
Kryty pro PCR přístroje používané v diagnostice
Velkoobjemové vstřikování plastů pro konzistentní kvalitu
Diagnostická společnost se připravovala na uvedení komerčního PCR systému pro klinické laboratoře. Poptávka na trhu předpokládala desítky tisíc kusů ročně. Objem výroby vyžadoval výrobní proces navržený pro velký rozsah a opakovatelnost.
Vstřikování plastů se ukázalo jako jasná volba. Zdroje z oboru uvádějí jako běžnou aplikaci „pouzdra pro diagnostická zařízení“, konkrétně kryty pro PCR přístroje. Přesné mikrovstřikování plastů slouží přímo trhům s diagnostikou a genomikou. Tento proces produkuje identické díly v každé výrobní sérii. Tato konzistence je důležitá pro dodržování předpisů a zajištění kvality.
Počáteční investice do formy byla značná. Náklady na díl dramaticky klesly po zahájení výroby. Každý kryt měl hladký, neporézní povrch odolný vůči kontaminaci. Lisované díly splňovaly požadavky na dokumentaci normy ISO 13485 s plnou sledovatelností materiálu. Společnost s jistotou rozšířila výrobu s vědomím, že každá jednotka odpovídá ověřenému návrhu. U zavedených produktů se stabilními konstrukcemi poskytuje vstřikování plastů nejnižší celkové náklady při velkém objemu výroby.
Komplexní geometrický kryt vytvořený 3D tiskem
Překonávání konstrukčních omezení v tradiční výrobě
Startup, který vyvíjel přenosné PCR zařízení, čelil jedinečné výzvě. Kryt vyžadoval vnitřní chladicí kanály, které by sledovaly zakřivené dráhy kolem optického detekčního modulu. Tradiční obrábění tyto kanály nedokázalo vytvořit. Vstřikování plastů by vyžadovalo složité boční pohyby a více posuvných prvků, což by vedlo k neúnosným nákladům na nástroje.
3D tisk vyřešil problém s geometrií. Konstrukční tým zabudoval konformní chladicí kanály přímo do stěn skříně. Tyto kanály kopírovaly přesné obrysy vnitřních součástí. Vytištěný díl kombinoval více samostatných obrobených kusů do jednoho komponentu. Doba montáže se výrazně zkrátila.
Prototyp si v počátečním testování vedl dobře. Drsnost povrchu vyžadovala následné zpracování, aby splňovala standardy pro čisté prostory. Tým aplikoval vyhlazování párou a utěsnil vnější povrchy. Finální kryt splňoval požadavky na citlivost pro fluorescenční detekci. Tento přístup se ukázal jako ideální pro maloobjemovou výrobu, kde složitost návrhu převažuje nad náklady na díl. Startup ověřil svůj koncept a později, jakmile objemy odůvodnily investici do nástrojů, přešel na vstřikování plastů.
Tyto případové studie ukazují praktické kompromisy mezi výrobními procesy. Objem ovlivňuje rozhodnutí. Složitost formuje možnosti. Rozpočet a časový harmonogram stanovují hranice. Výrobní partner přináší zkušenosti ve všech čtyřech procesech. Jeho technický tým pomáhá výrobcům originálního vybavení (OEM) s jistotou se v těchto rozhodnutích orientovat.
Spolupracujte s NOBLE pro váš projekt krytí PCR zařízení

NOBLE je přední výrobce, který pracuje s kovem a plastem pro zdravotnické prostředky. Společnost pomáhá zákazníkům snadno dokončit prototypy a kompletní výrobní série. Inženýrské týmy dostávají odborné rady v každém kroku. NOBLE kombinuje technické dovednosti s pohotovým servisem. Tento týmový přístup snižuje riziko a umožňuje rychlejší uvedení produktů na trh.
Komplexní služby od návrhu až po montáž
Odbornost v oblasti kovových i plastových výrobků
Společnost NOBLE má hluboké know-how v mnoha výrobních oblastech. Náš tým pracuje s hliníkem, nerezovou ocelí a pevnými plasty. Tato dvojitá dovednost je důležitá pro projekty krytů pro PCR zařízení. Jeden partner dokáže řezat přesné konzole, formovat plastové kryty a vyrábět plechové rámy. Společnost s jistotou zvládá složité tvary. Znalost materiálů zahrnuje řadu termoplastů a kovů vhodných pro lékařské kryty. Tato široká škála dovedností znamená, že nedochází k plýtvání dodávkami mezi dodavateli.
Jeden zdroj pro obrábění, lisování a konečnou úpravu
Výroba na klíč usnadňuje celý dodavatelský řetězec. NOBLE se stará o zajištění dílů, mechanické práce, montáž, testování a balení. Zákazníci se vyhnou žonglování s mnoha dodavateli. NOBLE nabízí:
- CNC obrábění pro přesné rámy přístrojů a montážní desky
- Vstřikování pro velké série pouzder se stabilní kvalitou
- Výroba plechů pro pevné kryty, které blokují elektromagnetické rušení
- 3D tisk pro rychlé prototypy a složité vnitřní tvary
- povrchová úprava jako práškové lakování, pískování a kartáčování
Tento komplexní přístup zkracuje dodací lhůty a odstraňuje komunikační mezery. Kontrola kvality je stabilní od suroviny až po hotový výrobek.
Certifikovaná kvalita pro průmysl zdravotnických prostředků
Certifikace systému managementu kvality
Certifikace ukazuje skutečný závazek ke kvalitě. Společnost NOBLE je držitelem certifikací pro systémy řízení kvality, které zajišťují přísnou kontrolu procesů. Tyto certifikace vyžadují písemné systémy pro sledování, řízení rizik, kontroly procesů a vedení záznamů. Diagnostické laboratoře a výrobci originálního vybavení (OEM) si mohou být jisti, že každý kryt splňuje stanovené standardy. Systém kvality podporuje schválení FDA a dalších regulačních orgánů.
Přísná kontrola kvality a sledovatelnost
Každá šarže materiálu je sledována od dodavatele až po hotový díl. Každá šarže pryskyřice nebo kovu je dodávána s certifikátem o analýze. Toto sledování je zásadní pro PCR přístroje používané v klinickém prostředí. Společnost používá přísné systémy kvality k odhalení neshodných jednotek. Kontroly procesů zajišťují opakovatelné výsledky napříč všemi výrobními sériemi. Tato dokumentace usnadňuje certifikaci finálního zdravotnického prostředku.
Jak začít s projektem krytu pro PCR vybavení
Proces kontroly návrhu pro výrobu (DFM)
Proces začíná kontrolou návrhu pro výrobu. Inženýři společnosti NOBLE se podívají na váš CAD model a zkontrolují možné problémy. Kontrolují úhly úkosu, tloušťku stěny, umístění vtoků a toleranční meze. Tato kontrola odhalí problémy ještě předtím, než utratíte za nástroje. Náš tým poskytuje užitečnou zpětnou vazbu ohledně výběru materiálu a procesu. Zákazníci získají jasné rady na základě objemu a rozpočtu. Tato včasná týmová práce zabraňuje pozdějším nákladným opravám.
Kontaktování inženýrského týmu pro konzultaci projektu
Zahájení projektu vyžaduje jeden jednoduchý krok. Kontaktujte technický tým NOBLE s vašimi návrhovými soubory a potřebami. Náš tým vám zašle podrobnou cenovou nabídku a výrobní plán. Vybere nejlepší postup pro vaši situaci. Ať už potřebujete jeden prototyp nebo hromadnou výrobu, NOBLE vám to dodá. Kombinace certifikací, komplexních služeb a inženýrského know-how z něj činí důvěryhodného partnera pro výrobu krytů pro PCR zařízení. Laboratoře a diagnostické společnosti po celém světě se na tento tým spoléhají, pokud jde o spolehlivé a kompatibilní kryty.
Výběr správného výrobního procesu pro krytí PCR zařízení závisí na objemu, přesnosti, materiálu, kontrole kontaminace a regulačních potřebách. Žádná metoda není vhodná pro každý projekt. Začněte kontrolou materiálů, se kterými laboratoře manipulují. Definujte, co potřebuje ochranu: vzorek, uživatel nebo obojí. Naplánujte si pracovní postup a uspořádání místnosti. Včas ověřte potřeby údržby a certifikace. Porovnejte nabídky až poté, co je jasné, zda daná aplikace splňuje požadavky. Tento strukturovaný přístup snižuje riziko. Zkušený výrobní partner přináší odborné znalosti napříč všemi procesy. Kontrola návrhu pro výrobu odhalí problémy ještě před zahájením výroby nástrojů. Náš tým vás provede výběrem nejlepšího krytu pro PCR přístroje pro vaše potřeby. Kontaktujte ještě dnes výrobního partnera a proberte s ním svůj projekt krytu PCR zařízení a získejte odborné rady ohledně výběru správného procesu.
Nejčastější dotazy
Jaký je nejlepší výrobní proces pro kryt pro PCR zařízení?
Žádný jednotný proces není vhodný pro každý projekt. Rozhodnutí je ovlivněno objemem výroby. Nízké objemy jsou vhodné pro CNC obrábění nebo 3D tisk. Velkoobjemová výroba vyžaduje vstřikování plastů. Výroba plechů se osvědčila pro konstrukční rámy. Každá metoda nabízí specifické výhody pro specifické potřeby.
Jak si mám vybrat mezi CNC obráběním a vstřikováním plastů?
CNC obrábění funguje nejlépe pro malé objemy do několika stovek kusů. Nevyžaduje žádné investice do nástrojů. Vstřikování plastů vyžaduje drahé formy, ale ve velkém měřítku přináší velmi nízké náklady na díl. Před výběrem zvažte celkový rozpočet projektu a časový harmonogram.
Jaké materiály se nejlépe hodí pro kryty PCR zařízení?
Směsi ABS/PC odolávají teplu a běžným čisticím prostředkům. Polykarbonát nabízí rázovou houževnatost, ale vyžaduje pečlivé tvarování. PEEK odolává agresivním chemikáliím. Hliník účinně rozvádí teplo. Nerezová ocel poskytuje odolnost pro častou sterilizaci. Výběr materiálu závisí na vašich specifických tepelných a chemických požadavcích.
Jak zajistím, aby kryt mého PCR zařízení splňoval normy ISO 13485?
Spolupracujte s certifikovaným výrobcem. Norma ISO 13485 vyžaduje zdokumentované sledování materiálu od dodavatele až po hotový díl. Váš partner musí pro každou šarži materiálu poskytnout certifikáty o analýze. Vyberte si dodavatele se zavedenými systémy řízení jakosti a postupy sledovatelnosti.
Jaká je typická dodací lhůta pro výrobu prototypu skříně?
3D tisk dodává díly do několika dnů po schválení finálního návrhu. CNC obrábění trvá o něco déle kvůli programování a nastavení. Obojí umožňuje ušetřit týdny potřebné k výrobě vstřikovacích forem. Termíny prototypů závisí na složitosti dílu a požadavcích na povrchovou úpravu.
Mohu kombinovat různé výrobní procesy?
Ano. Mnoho výrobců používá hybridní přístupy. Přesné díly obráběné CNC stroji se vkládají do plechových pouzder. Vstřikované kryty chrání sestavu. Tato strategie vyvažuje náklady, kvalitu a výkon. Zkušený výrobní partner vám může doporučit nejlepší kombinaci pro váš projekt.
Jak kontrola kontaminace ovlivňuje konstrukci krytu PCR zařízení?
PCR zařízení vyžaduje hladké, neporézní povrchy. Tyto povrchy odolávají kontaminaci a snadno se čistí. Bezešvé vnitřní konstrukce nenechávají žádná místa pro usazování částic. HEPA filtrace a UV sterilizace vyžadují správnou integraci do krytu. Volba designu má přímý vliv na diagnostickou přesnost v klinických laboratořích.
Jaké certifikace bych měl/a hledat u výrobního partnera?
Hledejte výrobce s certifikacemi systému managementu kvality a shodou s příslušnými bezpečnostními normami, jako je IEC 61010-2-101. Tyto normy zahrnují management kvality a bezpečnost zdravotnických prostředků. Certifikovaný partner zajistí hladký průběh schvalování vašeho finálního produktu regulačními orgány.







