
Úvod
Jak mnoho lidí ví, rychlé řezání obvykle ničí přesnost. Vysoce kvalitní řezy stojí závratné částky. Pokaždé se to zdá jako kompromis. Řezání vodním paprskem to prostě nejde. Nabízí obojí. Čerpadlo tlačí vodu na extrémní tlak – až 90 000 psi. Pak ji prožene malým otvorem. Do tohoto proudu přidáte granátové abrazivo. Tato směs prořezává jakýkoli kov jako horký nůž máslem, ale bez tepla. Žádné roztavené hrany. Žádné ztvrdlé zóny. Proto se dnes v dílnách používá všude.
Buďme upřímní. Pokud vyrábíte kovové součástky pro roboty, auta nebo tovární stroje, tato metoda řeší skutečné problémy. Zachováte původní strukturu materiálu neporušenou. Dodržíte přesné tolerance, díl za dílem. Přejdete z tenkých podložek na šestipalcový ocelový plech bez výměny nástrojů. Tuto všestrannost je těžké překonat.
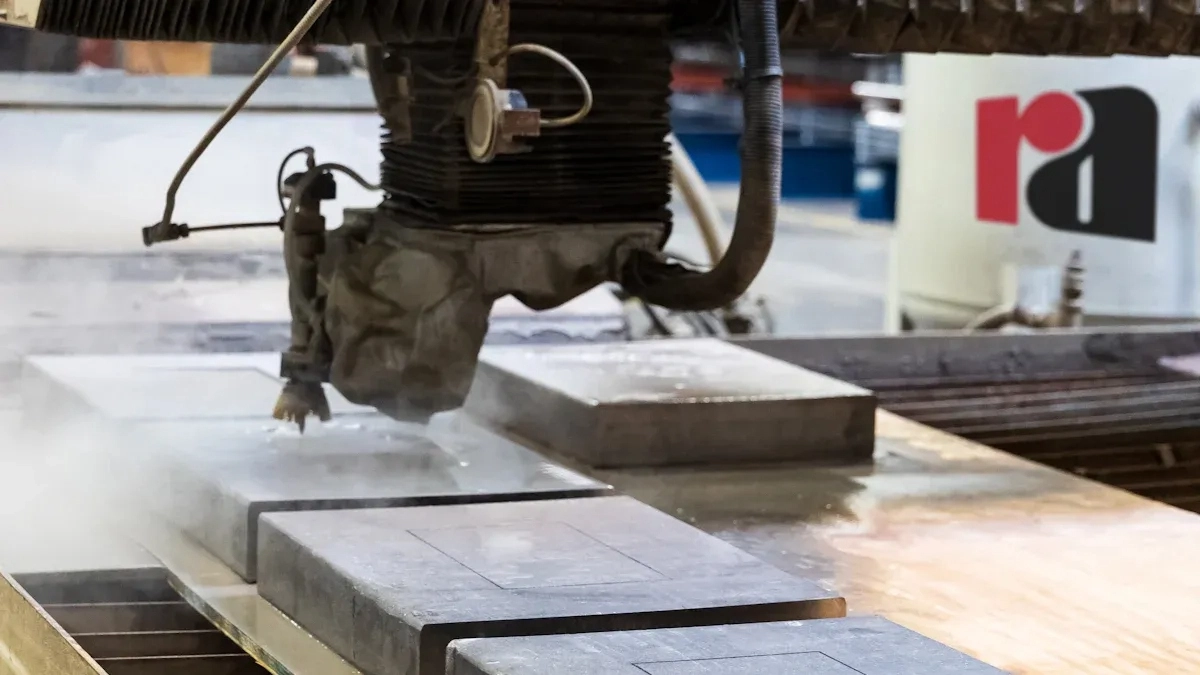
Jak funguje abrazivní řezání vodním paprskem pro kovy
Takto stroj ve skutečnosti řeže kov. Čerpadlo tlačí vodu na šílený tlak – mezi 60 000 a 90 000 psi. Tato voda protéká malým otvorem, širokým asi 0.01 palce. Granátové abrazivo je poté vtaženo do proudu uvnitř míchací trubice. Voda tyto ostré částice urychluje. To, co narazí na kov, není voda. Je to vysokorychlostní pískovací pistole pohybující se dvojnásobnou rychlostí zvuku.
Řezání je prováděno čistou erozí. Každá abrazivní částice utrhne mikroskopický třísku. Nedochází k zahřívání. Nedochází k tavení. Vnitřní struktura kovu zůstává přesně taková, jaká byla před zahájením řezu.
Nyní se podívejme na alternativy. Řezání laserem využívá zaostřený paprsek světla. Ten protaví materiál. Toto teplo vytváří tepelně ovlivněnou zónu neboli HAZ. Hrany tvrdnou a křehnou. Někdy je musíte znovu opracovat.
Plazmové řezání je rychlejší na tlustém plechu, ale povrch je drsný. Dochází také k výraznému tepelně ovlivněnému povrchu (HAZ). Před svařováním může být nutné obrousit hranu.
CNC frézování vám dává přesnost. O tom není pochyb. Ale u velkého plechu je to pomalé. Nástroj se pohybuje tam a zpět a řeže úzkou spáru. Také se opotřebovávají čelní frézy. Vodní paprsek prostě prochází stejnou tryskou celé hodiny.
Klíčové výhody pro výrobu kovových součástí
Pojďme se podívat na skutečné výhody. Ty jsou v dílně důležité.
Žádná tepelně ovlivněná zóna
Lasery a plazma generují teplo. Toto teplo způsobuje problémy. Tenké kovy se deformují. Kalené oceli ztrácejí svou tvrdost. Podél řezné hrany se tvoří mikrotrhlinky. Možná je nevidíte, ale jsou tam.
Vodní paprsek se tomu všemu vyhne. Řezání je čistě mechanická eroze. Částice narazí na kov a odstraní drobnou třísku. Nedochází k hromadění tepla. Vnitřní struktura materiálu – hranice zrn, tvrdost, stav – zůstává přesně taková, jaká byla před zahájením řezu.
To je důležité pro skutečné součástky. Představte si konzoli pro letecký průmysl. Nebo článek robotického ramene, nebo jakoukoli součástku, která potřebuje svařování po řezání. Tepelně ovlivněná zóna vytváří slabá místa. Řezání vodním paprskem nenechává žádné starosti.
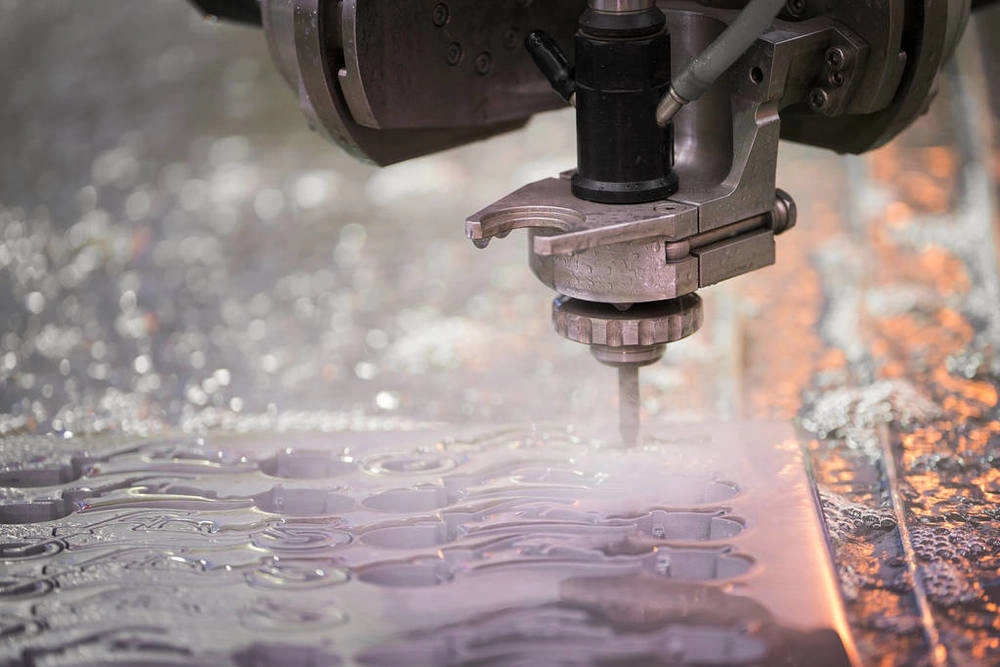
Řeže jakýkoli kov
Cokoliv si vzpomenete, tento stroj to zvládne.
Měkké kovy jako hliník, mosaz a měď řežou čistě. Žádné tavení. Žádné otřepy, které by se táhly za řezem.
Tvrdé kovy jako nerezová ocel, titan, Inconel a nástrojová ocel? Žádný problém. Tloušťky až šest nebo dokonce deset palců. Stejná tryska řeže tenké podložky a silné plechy beze změny.
Exotické slitiny pro letecký průmysl nebo lékařskou robotiku? Funguje perfektně. Certifikace materiálů nejsou problém. Proces nemění chemické složení ani strukturu.
Přesnost a opakovatelnost
Dodržujte tolerance mezi plus mínus jednou až třemi tisícinami palce. To je skutečná přesnost na silném plechu.
Řezná spára – šířka odebíraného materiálu – je malá, možná 0.03 palce. To umožňuje vkládat díly blízko sebe na plech. Odpad výrazně klesá. Při řezání drahých kovů, jako je titan nebo Inconel, se tyto úspory rychle nasčítají.
Žádné otřepy, žádné sekundární opracování
Hrany jsou hned po vybalení z stroje hladké. Žádné otřepy. Žádné zubaté linie. Žádná drsná místa.
Tím se eliminuje odstraňování otřepů. Zkracuje se doba broušení. Často se zcela vyhnete sekundárnímu obrábění. Díl se z vodního paprsku přesouvá k další operaci nebo přímo k montáži. To jsou skutečné úspory nákladů, ne jen řeči.
Kovové součásti ideální pro řezání vodním paprskem
Zde je praktické rozložení. Různé díly, různé kovy, stejný stroj.
| Typ komponenty | Běžné kovy | Proč vodní paprsek vyniká |
| Konstrukční rámy a základní desky | Hliník, nerez, ocel | Řeže tlustý plech bez zahřívání. Díl zůstává rovný. Žádné deformace znamená, že se napoprvé správně sestaví. |
| Robotická ramena a články | Hliník, titan, uhlíková vlákna | Tenkostěnné struktury jsou citlivé na teplo. Vodní paprsek se tomu zcela vyhýbá. Žádné deformace. Žádná delaminace kompozitů. |
| Polotovary ozubených kol a řetězová kola | Kalená ocel, nerezová ocel | Můžete řezat materiál, který je již tepelně zpracovaný. Zuby vyjdou čisté. Často se tepelné zpracování po obrábění zcela vynechá. |
| Konzoly a montážní desky | Různé kovy | Potřebujete rychle vyrobit zakázkovou konzolu? Žádné složité nástroje. Žádné čekání na laserového programátora. Načtěte soubor, vyřízněte díl a odešlete ho. |
| Chladiče a skříně | Hliník, měď | Teplo je v tomto případě nepřítelem. Laser by zhoršil tepelnou vodivost na řezné hraně. Vodní paprsek ponechává vlastnosti materiálu nedotčené. Povrchová úprava zůstává čistá. |
| Podložky a distanční vložky | Pružinová ocel, nerezová ocel | Kontrola tloušťky je klíčová. Otřep na podložce odhodí stoh. Vodní paprsek vytváří čistý okraj. Žádné sekundární pilování ani omílání. |
Vodní paprsek vs. jiné metody řezání kovů
Zde je přímé srovnání. Podívejte se na faktory, které skutečně ovlivňují vaše rozhodnutí v dílně.
| Faktor | Řezání vodním paprskem (Abrazivní) | Řezání laserem | Plazmové řezání | CNC frézování |
| Tepelně ovlivněná zóna | Žádné. Nula. Řez je způsoben mechanickou erozí. | Ano. Významné u silnějších materiálů. | Ano. Velká tepelně ovlivněná zóna (HAZ). Změny vlastností kovu. | Minimální, ale tření nástroje lokálně generuje určité teplo. |
| Maximální tloušťka (ocel) | Až 10 cm. Stejná tryska. | Asi 1 cm pro čistý řez. Rychle odpadává. | Až 2 palce, ale hrana je drsná a zkosená. | Teoreticky neomezené. Ale rychlost posuvu se bolestivě zpomaluje. |
| Kvalita okrajů | Vynikající. Hladký. Připravený ke svařování. | Vynikající na tenké vrstvě. Kapky na silném plechu. | Drsné. Struska na spodním okraji. Potřebuje vyčistit. | Vynikající. Strojově opracovaná povrchová úprava. |
| Materiální odpad | Nízký. Úzká spára, těsné vnoření. | Nízká. Podobná šířka řezné spáry. | Vysoká. Širší řezná spára, hrubší vnoření. | Střední až vysoká. Odstraňování třísek odstraňuje materiál. |
| Náklady na nástroje | Žádné nástroje. Stejná tryska na všechno. | Žádné nástroje. Spotřební materiál pro plyn a čočky. | Žádné nástroje. Spotřební elektrody. | Vysoká. Upínací přípravky, svěráky, frézy, držáky nástrojů. |
| Rychlost (tenký kov) | Pomalejší. Zrychlení je omezené. | Rychlejší. Velmi rychlý na plechu. | Rychlejší. Rychlé pro hrubé řezy. | Pomalé. Čas programování a dráhy nástroje. |
| Rychlost (tlustý kov) | Rychlejší. Pořád to řeže. | Nelze čistě řezat tlustý plech. | Mírné. Rychlé, ale drsné. | Velmi pomalé. Posuv je omezen krokem a hloubkou řezu. |
Vzor je jasný. Vodní paprsek není na tenkých plechech nejrychlejší. V tomto ohledu vítězí laser. Ale u silných plechů, materiálů citlivých na teplo a flexibility bez nutnosti použití nástrojů nemá vodní paprsek skutečnou konkurenci.
Aplikace v odvětvích zaměřených na kovy
Pojďme si projít, kde se tato metoda skutečně používá. Každé odvětví má jiný problém. Vodní paprsek ho řeší.
Robotika & Automatizace
Představte si robotické rameno. Musí se pohybovat rychle. Musí být přesně umístěno. Díly musí být lehké. Hliník je jasnou volbou. Tenký hliník se však vlivem tepla deformuje. Laser nebo plazma by strukturu zdeformovaly.
Vodní paprsek řeže desky podvozku, úchyty nástrojů na koncích ramen a přesné spoje. Žádné teplo znamená, že díl zůstane rovný. Rameno zůstává přesné.
Letecký a vesmírný průmysl
Zde se často používá titan nebo Inconel. Drahé slitiny. Každý díl má certifikační stopu. Vlastnosti kovu nelze změnit. Únavová životnost je bezpečnostním problémem.
Zemní zóna (HAZ) vytváří mikrostrukturální změny. To je bod selhání. Řezání vodním paprskem neprodukuje žádnou HAZ. Okraj je stejně čistý jako základní materiál. Získáte certifikované vlastnosti po celou dobu.
Automobilový průmysl
Zakázkové konzole. Komponenty zavěšení. Prototypové díly pro výzkum a vývoj. Potřeba je rychlost. Nemáte čas na náročné nástroje. Nechcete čekat na laserového programátora.
Načtěte CAD soubor. Vyřežte díl. Otestujte ho. Změňte návrh. Vyřežte další. Žádné náklady na nástroje. Žádná tepelná deformace. To je výhoda pro maloobjemovou a vývojovou práci.
Průmyslové stroje
Tohle je těžký materiál. Základové desky silné dva palce. Součásti zařízení z ocelového plechu o tloušťce šesti palců. Tolerance musí být stále přesné.
Plazma by řezala rychle, ale zanechala by drsnou, zkosenou hranu. Museli byste to pak opracovat. Vodní paprsek řeže čistě v plné tloušťce. Hrana je pravoúhlá. Tolerance platí. Díl jde rovnou ke svařování nebo montáži. To ušetří celou operaci.
Omezení a aspekty pro řezání kovů
Žádný proces není dokonalý. Řezání vodním paprskem má skutečné limity. Než se k tomu zavážete, musíte je znát.
Rychlost na tenkém kovu
Pravda je taková. Pokud řežete plech o tloušťce menší než čtvrt palce, je laser rychlejší. Zrychlení vodního paprsku je omezené. Proudu abraziva trvá chvíli, než se plně zapne. U velkoobjemové práce s tenkými vrstvami laser vítězí v rychlostním závodě.
Provozní náklady
Platíte za spotřební materiál. Granátové abrazivo není zadarmo. Za směnu spotřebujete jeden pytel, v závislosti na době řezání. Trysky a míchací trubice se opotřebovávají. Abrazivo je narušuje stejně jako kov. To jsou skutečné položky ve vašem nákladovém listu. Započítejte je s nimi.
Tolerance pro kritické prvky
Vodní paprsek má dobré tolerance. Plus mínus několik tisícin. Ale pro ložiskové sedlo? Přesný otvor pro kolík, který vyžaduje lisované uložení? Možná budete stále potřebovat sekundární práci. Vystružování. Vyvrtávání. Možná rychlý průchod frézkou. Paprsek řeže čistě, ale nenahrazuje obráběné uložení na nejnáročnějších rozhraních.
povrchová úprava
Hrana je hladká. Žádné otřepy. Žádná struska. Ale má saténový povrch. Pokud potřebujete zrcadlový lesk – například pro těsnicí povrch nebo kosmetickou hranu – nejste hotovi. Vodní paprsek vám to dodá blízko. Stále potřebujete sekundární proces, abyste dosáhli tohoto reflexního povrchu.
Nejlepší postupy pro kovové součásti určené pro řezání vodním paprskem
Zde je návod, jak navrhnout díly speciálně pro tento proces. Řiďte se těmito pokyny a ušetříte čas i peníze.
1. Návrh pro vnořování
Plýtvání materiálem je drahé. Spára je úzká, takže využijte této výhody. Díly na plech ukládejte blízko sebe. Otáčejte je. Spojujte tvary. Stroji je to jedno. Využití materiálu se zvýší. Množství odpadu se sníží.
2. Pro malé díly použijte záložky
Uříznete malou podložku. Dokončí. Pak spadne rovnou do nádrže. Teď ji vytahujete z abrazivního kalu. To není dobré.
Nechte malé výstupky, které drží součástku na plechu. Mikrospoje. Součástka zůstane na místě. Po dokončení práce ji odlomíte nebo výstupky odstřihnete. Toto je standardní postup pro malé součástky.
3. Předem specifikujte materiál a tloušťku
Nastavení stroje se u jednotlivých materiálů zcela mění. Hliník řeže rychle s menším oděrem. Kalená ocel potřebuje více granátu a pomalejší posuv. Titan je sám o sobě bestie.
Sdělte obsluze přesně, co používáte. Druh slitiny. Tloušťku. Stav tepelného zpracování. Toto není volitelné. Hádání vede k špatným řezům nebo zlomeným míchacím trubicím.
4. Plán pro sekundární operace
Vodní paprsek vytváří profil. Nedělá závity. Nedrží ložisko na desetiny.
Podívejte se na svůj výtisk. Identifikujte prvky, které vyžadují skutečné obrábění. Závitové otvory? Naplánujte si řezání závitu po řezání. Přesné otvory pro kolíky? Nechte polotovar a poté je vystružte nebo vyvrtejte na frézce. Vodní paprsek je prvním, nikoli posledním krokem pro kritická rozhraní.
Závěr
Sečteno a podtrženo, pokud vyrábíte kovové díly a záleží vám na tom, jak se materiál chová po řezání, vodní paprsek není jen specializovaný nástroj. Je to klíčový proces.
Zachováte původní vlastnosti kovu. Žádné teplo. Žádné kalené hrany. Žádné mikrotrhliny. Dodržíte přesné tolerance na tenkých podložkách a šestipalcovém plechu na stejném stroji. Přejdete z hliníku na Inconel bez výměny nástrojů.
A teď praktické rady pro vaši dílnu. Podívejte se na své současné díly. Položte si několik otázek. Hledáte tepelnou deformaci na tenkém hliníku? Brousíte strusku z plazmově řezaných hran? Máte vůbec potíže s řezáním silné, kalené oceli?
Pokud je odpověď na některou z těchto otázek ano, přineste zkušební řez vodním paprskem. Otestujte kvalitu hran. Zkontrolujte rovinnost. Spočítejte si náklady na díl, včetně sekundárních operací. Pravděpodobně zjistíte, že se stroj zaplatí rychleji, než očekáváte, zejména u smíšených materiálů, malých objemů nebo řezání tlustých plechů.
O NOBLE – Vaše CNC obrábění Partner
Kdo Jsme
Zaměřujeme se na vysoce kvalitní kovové komponenty. Naši zákazníci vyrábějí roboty, zdravotnické prostředky, letecké a kosmické díly a průmyslové stroje. Kombinujeme řezání vodním paprskem s kompletním CNC obráběním. Přijdete k nám s hrubým nápadem nebo CAD souborem. My vám zašleme zpět hotové díly. Prototyp nebo sériová výroba – stejný proces, stejná kvalita.
Naše základní schopnosti
| Schopnost | Detaily |
| CNC frézování | 3osé, 4osé a 5osé obrábění pro složité geometrie a přesné tolerance |
| CNC soustružení | Přesné soustružení válcových součástí, hřídelí a pouzder |
| Sekundární operace | Vrtání, řezání závitů, vystružování, broušení ploch a odstraňování otřepů |
| Dokončovací služby | [Volitelné: eloxování, práškové lakování, pasivace, tepelné zpracování] prostřednictvím sítě kvalifikovaných partnerů |
| Kontrola a kontrola kvality | CMM (souřadnicový měřicí stroj), optické komparátory a přesná měřidla |
Naše kvalifikace
| Osvědčení | Rozsah |
| ISO 9001: 2015 | Náš základní systém kvality. Konzistentní výroba. Neustálé zlepšování. Spokojenost zákazníků. Vztahuje se na všechny kovové komponenty, které vyrábíme. |
| ISO 13485: 2016 | Toto je pro zdravotnické prostředky. Chirurgickou robotiku. Diagnostické vybavení. Implantabilní součásti nástrojů. To znamená, že řídíme rizika. Udržujeme sledovatelnost. Dodržujeme regulační požadavky. |
Proč spolupracovat s NOBLE
Zde je to, co skutečně dostanete.
Řešení z jednoho zdroje. Řezání vodním paprskem. CNC dokončování. Pod jednou střechou. Nespravujete tři dodavatele.
Záruka bez tepelné deformace. Náš vodní paprsek nezanechává žádné tepelně ovlivněné zóny (HAZ). Naše CNC práce je neobnovuje. Vaše kovové díly si zachovávají své původní vlastnosti.
Od prototypu po sériovou výrobu. Nízký objem pro rychlé testování. Vysoký objem pro plnou výrobu. Stejná kvalita v obou případech.
Materiálová flexibilita. Používáme hliník, nerezovou ocel (303, 304, 316, 17-4), uhlíkovou ocel, nástrojovou ocel, mosaz, měď, titan a Inconel. Pravděpodobně slitina, kterou potřebujete.
Rychlá cenová nabídka. Nahrajte svůj CAD soubor. STEP, IGES, DXF, DWG. Cenovou nabídku obdržíme do 12 hodin. Žádné čekání celé dny.
To je naše nabídka. Pošlete nám své výtisky. Řekneme vám, co umíme a kolik to bude stát.
Nejčastější dotazy
Může vodní paprsek řezat kovový díl bez jeho deformace?
Ano. Proces nepoužívá žádné teplo. Váš díl se nedeformuje. Nezmění barvu. Tvrdost a stav zůstanou přesně takové, jaké byly před řezáním. To je nejdůležitější u tenkého hliníku, předkalené oceli a jakékoli slitiny, která špatně reaguje na teplo.
Jak přesné je řezání vodním paprskem kovových součástí?
Náš systém udrží většinu dílů s přesností plus mínus tři tisíciny palce. U menších součástí nebo dílů je pečlivě upevňujeme a můžeme dosáhnout tisíciny. Potřebujete ještě větší přesnost? Otvory pro ložiska nebo kolíky? Pro tyto účely přecházíme na sekundární CNC obrábění. Vodní paprsek vám to umožní. Frézka práci dokončí.
Které kovy NELZE řezat vodním paprskem?
Téměř nic. Každý den řežeme standardní technické kovy. Ocel. Nerez. Hliník. Titan. Inconel. Mosaz. Měď.
Jediným omezením jsou problémy s nekovovými materiály. Tvrzené sklo se pod tlakem roztříští – ale to není kov. Velmi měkké, čisté kovy, jako je olovo, se mohou spíše rozmazat, než čistě řezat. Pro cokoli, co byste na tisku skutečně specifikovali, funguje vodní paprsek.
Nabízíte řezání vodním paprskem a CNC dokončování?
Ano. NOBLE je kompletní CNC dílna. Vodní paprsek vyrábí polotovar. Pak ho frézujeme, soustružíme, vrtáme otvory, děláme závity, vystružujeme přesné otvory a brousíme povrchy. Vše pod jednou střechou. To je důležité, protože vyřezaný polotovar a obrobené prvky zůstávají dokonale zarovnané. Nemáte dva dodavatele, kteří se hádají o to, čí je nesoulad chyba.
Můžete vyrábět kovové komponenty lékařské kvality (např. pro chirurgické roboty)?
Ano. Jsme držiteli certifikace ISO 13485:2016. Ta nás opravňuje k výrobě dílů pro zdravotnické prostředky. Chirurgickou robotiku. Diagnostické nástroje. Ortopedické nástroje. Udržujeme sledovatelnost od šarže surovin až po hotový díl, který obdržíte. Žádné mezery.
Nabízíš prototypové služby?
Ano. Řezání vodním paprskem nevyžaduje žádné tvrdé nástroje. Žádnou formu. Žádnou matricu. Žádné náklady na upínací přípravek. Načteme váš soubor a vyřežeme díl. Díky tomu je výroba prototypů v malých objemech ekonomická. V závislosti na složitosti a dostupnosti materiálu můžeme dodat prototypy kovových komponentů již za 5 pracovních dnů.
Máte minimální objednací množství (MOQ)?
Ne. Pro výrobu prototypů přijímáme jednotlivé díly. Přijímáme také velkosériovou výrobu. Proces vodního paprsku nevyžaduje žádné nástroje, takže malé série nejsou penalizovány poplatky za nastavení. Jeden díl nebo deset tisíc – nabídneme obojí.







