
S vstřikováním plastů je tohle . Forma není jen krabice, do které se nalije plast. Je to srdce celé operace. Pokud je forma špatná, na ničem jiném nezáleží.
Jeho kvalita ovlivňuje vše, co dále pokračuje. Rozměry finálního dílu budou odlišné. Povrch bude vypadat drsně nebo nekonzistentně. Mechanická pevnost každého kusu se může snížit. Navíc se sníží rychlost výroby a samotná forma se rychle opotřebuje. To je hodně, když se jede na jeden nástroj.
Takže, co vlastně dělá vstřikovací formu dobrou nebo špatnou? Pojďme se na to podívat.
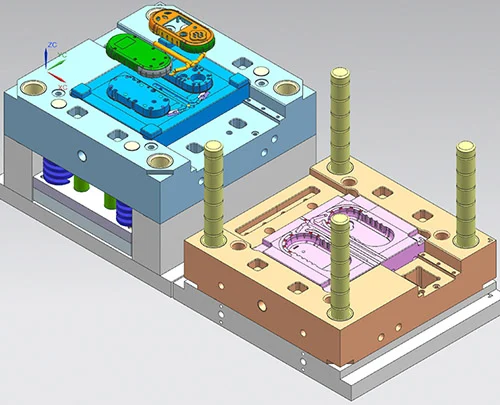
Návrh formy
Pojďme si rozebrat, co dělá formu dobrou nebo špatnou. Začíná to na rýsovacím prkně. Chyby v návrhu se později neopraví. Špatný návrh nelze obráběním vyřešit. Takže tohle je nultý bod.
Návrh dutin a jádrových konstrukcí
Dutina a jádro jsou hlavními prvky. Tvarují plast. Jejich rozměrová přesnost, přesná geometrie, úhel zkosení stěn, poloměry rohů – to vše určuje vzhled finálního dílu a to, zda splňuje vaše požadavky na velikost.
A ještě jedna věc. Na uspořádání záleží. Pokud máte v jedné formě více dutin, jejich rozteč a uspořádání ovlivňují rovnoměrnost toku roztaveného plastu. Nevyvážené uspořádání je problém. Získáte díly různých velikostí. Hustota materiálu se bude v rámci šarže lišit. Jeden díl může být pevný, druhý slabý.
Návrh systému běžců
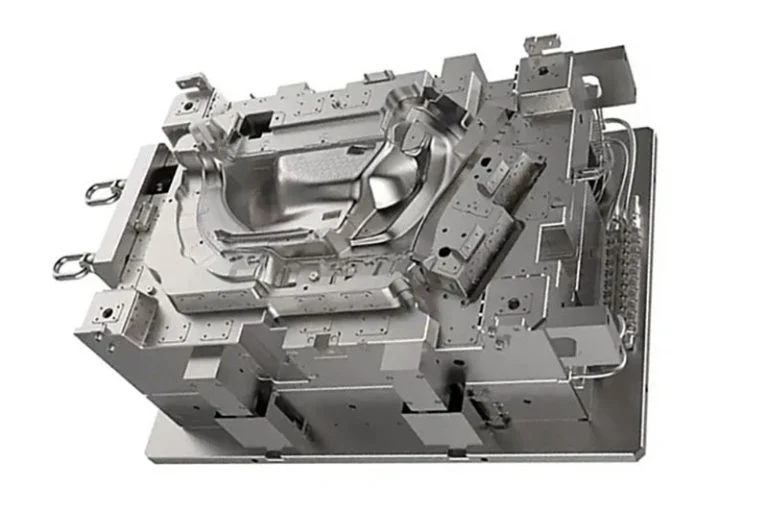
Představte si systém vtokových kanálů jako potrubí. Je to hlavní vtokový kanál, rozvětvené vtokové kanály, vtokové kanály, které zásobují každou dutinu, a jímky pro studené taveniny, které zachycují první kousek ochlazeného plastu. Celá tato cesta vede taveninu z trysky stroje do dutiny. Její konstrukce je klíčová. Špatný vtokový kanál znamená, že se dutina špatně nebo vůbec neplní.
Návrh chladicích a topných systémů
Zde je číslo, které je třeba si zapamatovat. Fáze chlazení zabírá přes 60 % celého cyklu lisování. To je většina vašeho času. Chytrý návrh chladicího systému tedy dělá dvě velké věci. Přímo zrychluje vaši výrobu zkrácením doby cyklu. A přímo řídí, jak moc se díl při tuhnutí deformuje nebo zdeformuje. Pokud se chlazení provede špatně, každý díl bude zkroucený.
Konstrukce odvzdušňovacího systému a vodicího/lokačního mechanismu
Vzduch se zachytí. Stává se to. Pokud tomuto vzduchu nedáte cestu ven odvzdušňovacím systémem, způsobí to viditelné vady. Uvidíte bubliny, stopy po spálení od stlačeného horkého vzduchu, krátké střiky tam, kde plast nedosáhne konce, nebo slabé linie tam, kde se dva fronty proudění špatně setkávají. V horších případech se stlačený vzduch zahřeje tak, že skutečně spálí nebo způsobí důlky na povrchu ocelové dutiny. To zničí formu.
Samostatně potřebujete vodicí a polohovací mechanismus. To jsou vodicí čepy, pouzdra a polohovací zámky. Tyto díly zajišťují, aby se poloviny formy pokaždé uzavřely stejným způsobem. Zabraňují nesprávnému zarovnání mezi dutinou a jádrem. Absence vodicího systému znamená, že díly mají viditelný schod nebo posun.
Materiál formy
Můžete mít nejlepší design na světě. Ale pokud ho postavíte ze špatné oceli, forma selže. Volba materiálu není druhotná. Je to klíčový předpoklad. Určuje tvrdost formy, jak dobře odolává opotřebení, její schopnost bojovat s korozí, její toleranci vůči teplu a její odolnost proti nárazu. Vyberte si špatně a nic jiného nebude fungovat.
Materiály dutin a jader
Zde se plast dotýká oceli. Volba tedy závisí na vaší práci.
Pro standardní díly a menší objemy se používají předkalené oceli pro plastové formy. Představte si P20 nebo 718. Krásně se leští. Jsou odolné proti opotřebení. Cena je rozumná. To je váš pracant.
Ale pro velkoobjemovou výrobu? Nebo pro čiré díly? Nebo cokoli, co vyžaduje vysoce lesklý, zrcadlový povrch? Přejdete na zrcadlově kvalitní oceli jako S136 nebo NAK80. Ty jsou jiné. Můžete je vyleštit doslova do zrcadla. Odolávají korozi. Odolávají opotřebení po miliony cyklů. Zaplatíte více, ale dostanete výkon.
Zde je konkrétní varování. Některé plasty jsou korozivní. PVC a POM jsou skvělými příklady. Uvolňují chemikálie, které napadají standardní nástrojovou ocel. U těchto materiálů musíte pro dutinu použít korozivzdornou nerezovou ocel. Jinak povrch formy zreziví, bude se tvořit důlkovina a bude se degradovat. Díly budou vypadat hrozně a forma odumře mladá.
Základ formy a konstrukční komponenty
Dutina provádí tvarování. Základna formy drží. Je to celá nosná konstrukce. Obvykle je vyrobena z kvalitní uhlíkové konstrukční oceli, například z oceli 45#. Základna potřebuje hrubou pevnost a tuhost. Musí odolat masivním upínacím silám vstřikovacího stroje, aniž by se ohnula nebo prohýbala. Pokud se základna deformuje, ztratí se upínací síla a díly se odlepí.
Pak tu máme pohyblivé části. Vyhazovací čepy, vyhazovací pouzdra, vodicí čepy, vodicí pouzdra. Ty vyžadují specializované komponentní oceli. Musí být extrémně tvrdé a odolné proti opotřebení. Posouvají se tam a zpět milionkrát. Jejich rozměrová stálost je zásadní. Levné, nekvalitní čepy a pouzdra se rychle opotřebují. Budou se deformovat nebo zadřít. Pak se zaseknete na vyhazovačích nebo špatně zarovnaných vodítkách. To zastaví výrobu. Takže si zde kupujete kvalitní komponenty. O tom se nedá vyjednávat.
Tepelné zpracování a Povrchová úprava
Zde se surová ocel mění ve skutečný nástroj. Tepelné zpracování a povrchová úprava nejsou volitelné kroky. Právě ony dávají formě její odolnost.
Nejprve se zamyslete nad tepelným zpracováním. Mluvíte o kalení, popouštění, cementaci a nitridaci. Tyto procesy přímo určují dvě věci: konečnou tvrdost oceli a stav vnitřního napětí v ní. Pokud se receptura špatně použije, následky budou brutální. Forma nebude dostatečně tvrdá. Rychle se opotřebuje. A co hůř, vnitřní napětí může způsobit deformaci nebo prasknutí formy během obrábění nebo pod výrobním tlakem. Prasklá forma je mrtvá forma.
Nyní se podívejme na povrchové úpravy. Ta se týká toho, co se děje na samotné vnější vrstvě dutiny. Leštění, chromování, nitridace a titanování. Každá z nich slouží svému účelu. Zlepšují povrchovou úpravu dutiny, zvyšují odolnost proti opotřebení a bojují proti korozi.
Ale zde záleží na přesnosti. Pokud je vaše leštění nedbalé, získáte drsný povrch dílu. Tento drsný povrch také ztěžuje vyhazování. Díl se lepí. Pokud zvolíte špatnou povrchovou úpravu plastu – například vynecháte ochranu proti korozi u PVC – dramaticky urychlíte opotřebení formy. Dutina eroduje. Proto musíte úpravu přizpůsobit materiálu a aplikaci. Žádné zkratky.
Přesné obrábění a výroba
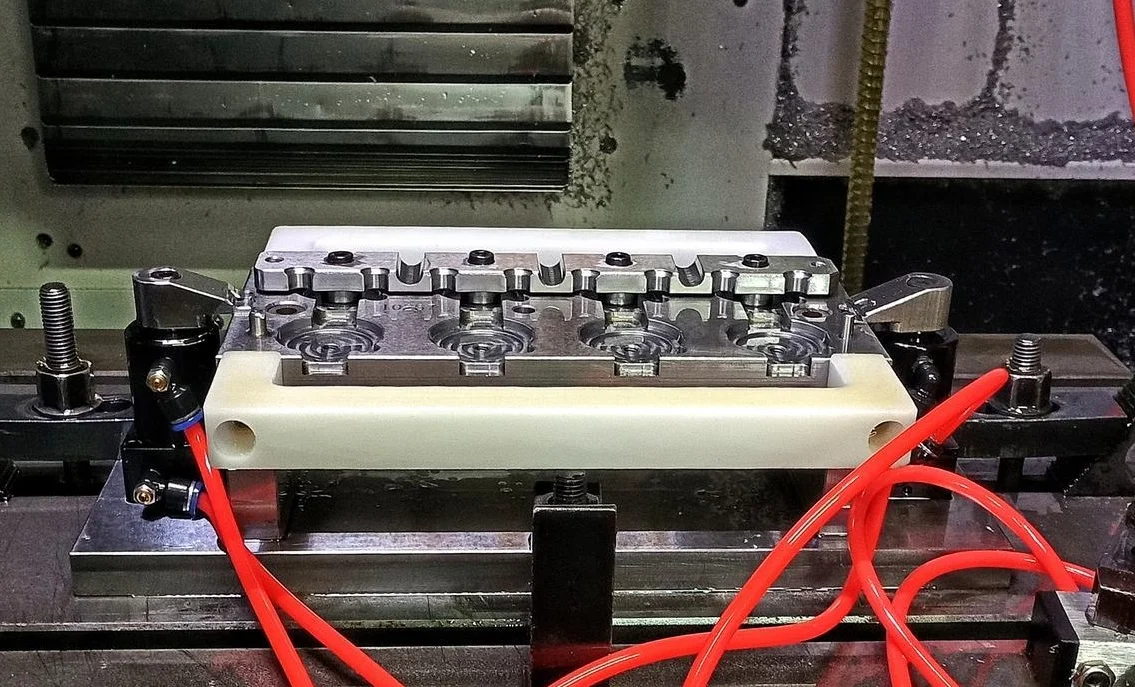
Můžete mít perfektní návrh. Můžete si vybrat nejlepší ocel. Ale pokud ji špatně opracujete, forma bude odpad. Konec příběhu. Přesnost obrábění je místem, kde se teorie setkává se skutečným kovem. Konečný výsledek ovlivňují tři věci: zařízení, procesní plán a osoba, která stroj obsluhuje.
Přesné obráběcí zařízení
Dutina jádra se řeže na specifických strojích. CNC frézky, obráběcí centra, EDM (elektroerozivní stroje), drátové EDM, rovinné brusky. Každé zařízení má své vlastní limity přesnosti a stability. Pokud má obráběcí stroj nějakou odchylku – opotřebované kuličkové šrouby, uvolněné dráhy, házení vřetena – tato chyba se přímo projeví ve formě. Později ji nelze opravit. Přesnost stroje je vaše přesnost.
Racionalita obráběcího procesu
Na postupnosti záleží. Hodně. Nejen řežete a doufáte. Správné pořadí je hrubování, pak tepelné zpracování, pak dokončování, pak broušení a nakonec leštění. Pokud kroky vynecháte nebo je provedete v nesprávném pořadí, zavedete do oceli formy vnitřní napětí. Toto napětí nezůstane skryté. Způsobuje deformaci formy během výroby, nebo někdy i během finálního obrábění.
Zde jsou specifické pasti. Elektroerozivní obrábění (EDM) používá jiskry k erodování dutiny. Pokud jsou vaše parametry nesprávné, získáte drsný, důlkový povrch. Drátové EDM zanechává výrazný povrch. Pokud je povrch příliš hrubý, stěna dutiny vypadá hrozně. A co leštění? Pokud to neuděláte důkladně a systematicky, nikdy nedosáhnete zrcadlového lesku. A co hůř, můžete ve skutečnosti zničit rozměrovou přesnost nadměrným leštěním na jednom místě. Takže každý krok musí být kontrolován.
Kontrola rozměrových a geometrických tolerancí
To je podstata věci. Každá jednotlivá součást formy má rozměrovou toleranci. Tu musíte dodržet. Kromě toho však existují geometrické tolerance: rovnoběžnost mezi dvěma povrchy, kolmost čepu k ploše, souosost otvoru a hřídele. Pokud se kterákoli z těchto tolerancí vychýlí mimo specifikaci, stanou se špatné věci. Díly se vyrobí špatně. Forma se opotřebuje nerovnoměrně a rychle. V katastrofickém případě forma prostě selže. Zasekne se nebo praskne.
Úroveň dovedností operátorů
Zde je nepříjemná pravda. Stroje samy od sebe neběží. Obrábění forem je hybridní řemeslo. Vyžaduje vysoce přesné stroje obsluhované zkušeným člověkem. Technické zkušenosti obsluhy, její smysl pro detail, její smysl pro odpovědnost – to nejsou měkké dovednosti. Jsou to výrobní proměnné. Můžete mít nejlepší pětiosou frézku na světě. Pokud je obsluha neopatrná nebo nezkušená, může dojít k havárii nástroje, chybnému nastavení pracovního ofsetu nebo minutí kritického měření. Žádné zařízení ani žádný proces nedokážou plně kompenzovat nedostatek dovedností obsluhy nebo prosté bdělosti. Osoba u ovládacích prvků je konečnou branou.
Montáž a ladění
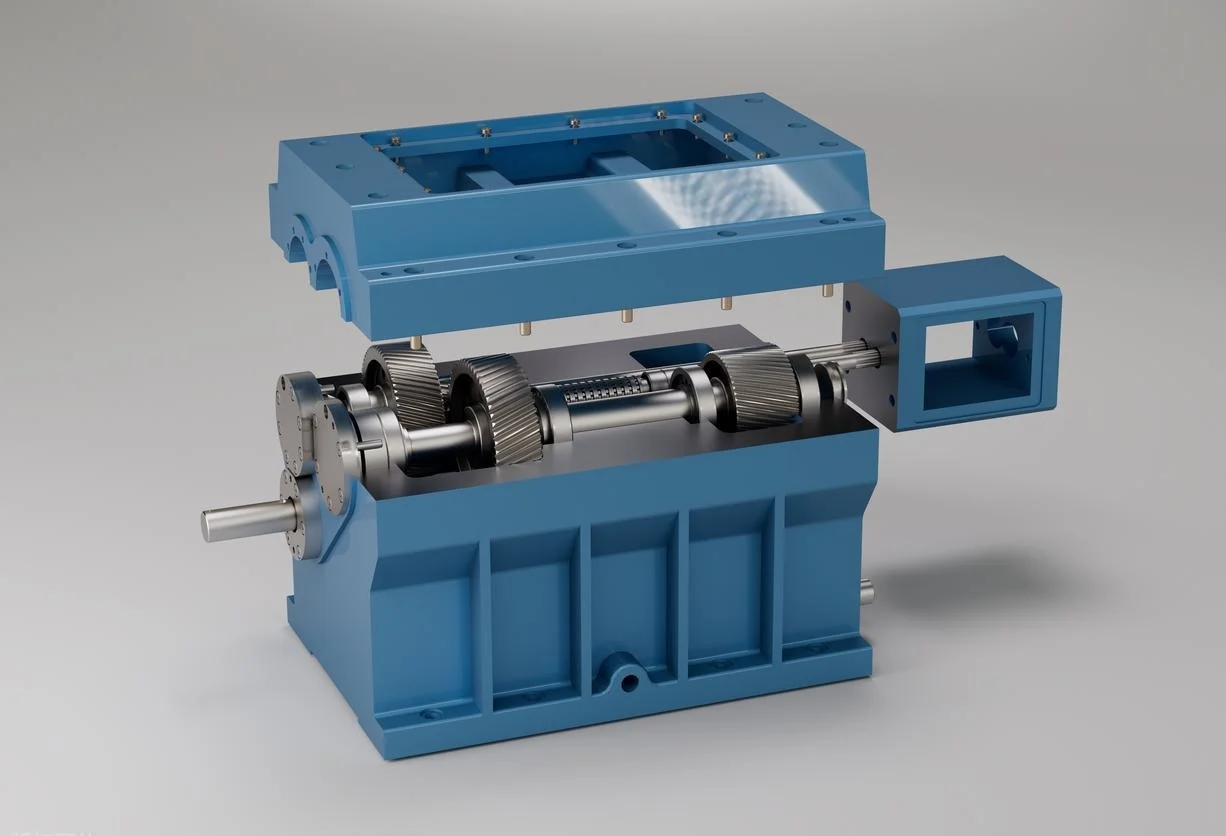
Všechny komponenty máte perfektně opracované. Teď je musíte složit dohromady. Montáž je proces, kdy se jednotlivé díly stanou funkčním systémem. Pak se provádí ladění – to je zkušební lisování – abyste dokázali, že se skutečně vyrábějí kvalitní díly.
Přesnost montáže
Tohle není nedbalá práce. Na vůlí záleží. Příliš utažený čep se bude zadřít. Příliš volný čep se bude viklávat. Také hlídáte rovnoběžnost a kolmost celé sestavy. Dno formy, dutina a jádro, vodicí čepy a pouzdra, vyhazovací deska a uzavírací ventily vtoku. Všechno musí být zarovnané.
Pokud se kterákoli z těchto tolerancí odchýlí, následky jsou okamžité. Díly vycházejí s bleskovými nebo krátkými výstřely. Provoz formy se stává nekonzistentním – zasekává se nebo lepí. Opotřebení se dramaticky zrychluje v prvních tisíci cyklech. Ale pokud se to udělá správně, vše se bude pohybovat hladce. Forma se pokaždé uzavře s pevným a přesným bouchnutím.
Zkušební formování a ladění parametrů
A tady teorie vstupuje do tisku. Sestavíte formu, namontujete ji a provedete zkoušku. Cílem je systematické seřizování. Nehádáte. Měníte jednu proměnnou po druhé.
Klíčovými parametry jsou vstřikovací tlak, rychlost vstřikování, teplota formy, přídržný tlak a doba chlazení. Sledujete zkušební díly. Měříte je. Hledáte specifické vady. Krátké snímky vám naznačují, že se dutina neplní. Deformace vám naznačují, že chlazení je nerovnoměrné nebo je špatné plnění. Propadliny naznačují nedostatečný přídržný tlak. Promoknutí znamená, že je svorka slabá nebo forma není zcela usazena.
Prostřednictvím tohoto procesu provádíte jemné doladění. Úspěšné ladění dělá dvě důležité věci. Zaprvé, ověřuje návrh formy a montážní práce. Zadruhé, zavádí zdokumentovaný a spolehlivý proces pro plnohodnotnou výrobu. Tyto parametry si zafixujete. To je váš recept.
Údržba a provozní řízení
Můžete postavit perfektní formu. Navrhněte ji správně, vyberte nejlepší ocel, opracujte ji na desetiny. Ale pak ji předáte do výroby. A tam formy zemřou, pokud si nedáte pozor. To, jak formu používáte, udržujete a spravujete po celou dobu její životnosti, určuje její skutečnou životnost. To není jen dodatečná myšlenka. Je to kritické.
Běžná údržba
Zde je denní práce. Pravidelně musíte čistit dutinu, větrací kanály a systém žhavicích kanálů. Hromadí se zbytky plastu. Zbytky plynu zanechávají film. Zachycují se nečistoty. Všechno to musí ven.
Mazání je nezbytné. Vodicí komponenty – vodicí čepy, pouzdra, saně – potřebují olej. Vyhazovací mechanismy potřebují mazivo. Bez něj dochází k suchému tření. Suché tření znamená předčasné opotřebení. Opotřebení znamená nedbalé díly a následně selhání formy.
Dlouhé prostoje jsou pastí. Pokud forma stojí týdny nebo měsíce, musíte přijmout opatření proti korozi. To znamená nanést antikorozní prostředky na všechny ocelové povrchy. Utěsnit dutinu. Chraňte před vlhkostí ve vzduchu. Pokud tohle vynecháte, kvalitní forma bude rezavět a tvořit důlky jen tak, když bude stát na poličce. Korozi nezáleží na tom, kolik jste za nástroj zaplatili.
Správné provozní postupy
Operátoři mohou formu rychle zlikvidovat. Zde je návod. Neshoda parametrů vstřikování. Nadměrný upínací tlak rozdrtí odvzdušňovací plochy nebo deformuje dno formy. Příliš vysoké rychlosti vyhazování narážejí do dílů a lámou malé vyhazovací čepy. Kontaminovaný surový materiál – přebroušený jemnými částicemi nebo kovovými kousky – se uvnitř dutiny chová jako brusný papír.
Pravidlo je jednoduché. Nastavení stroje musí odpovídat konstrukčním specifikacím formy. Nucení formy k provozu mimo zamýšlený rozsah je zneužití. Dramaticky urychluje opotřebení a vede k trvalému a nenapravitelnému poškození.
Včasné opravy
Dochází k drobnému poškození. Lehké škrábance na povrchu dutiny. Malé promáčkliny od upadlého dílu. Lokální opotřebení na uzavíracím ventilu. Tyto problémy okamžitě opravíte. Leštění odstraní škrábanec. Bodové svařování promáčklinu vyplní a poté povrch znovu ořežete.
Nebezpečí spočívá v prodlení. Ignorujte malou vadu a ta se bude vyvíjet. Ze škrábance se stane důlek. Z promáčkliny se stane prasklina. Lokální opotřebení se šíří. Co byla jednoduchá třicetiminutová oprava, se stalo kompletní výměnou dutiny. To je nevratné poškození. To je mrtvá plíseň. Klíčem je tedy včasný zásah. Opravte to hned, nebo si později kupte novou formu. Vaše volba je na vás.
Závěr
Takže chcete dobrou formu. Dlouhotrvající formu. Ta vzejde z mnoha fází, které spolupracují. Ne jedné. Ne dvou. Všechny. Návrh. Výběr materiálu. Obrábění. Montáž. Údržba. Každý článek v tomto řetězci musí vydržet.
A tady je krutá pravda. Jediný slabý článek zničí celou věc. Dokonalá konstrukce vyrobená ze špatné oceli selže. Dokonalá dutina, která je špatně obrobena, selže. Dokonalý chod formy bez údržby selže. Řetěz je jen tak silný, jako jeho nejslabší bod.
Ponaučení je tedy jednoduché. Věnujete pozornost každé fázi. Od první skici na obrazovce až po poslední díl vyhozený v úterý odpoledne. Tak dosáhnete vysoké kvality. Tak získáte formu, která vydrží.
Vyberte si NOBLE pro nejlepší Výroba vstřikovacích forem
Jsme továrna na přesné CNC obrábění . Vstřikovací formy a přesné součásti jsou naší hlavní činností. Léta v dílně nás naučila jednu věc. Kvalita forem není štěstí. Je to součet pečlivé práce v každé fázi, kterou jsme právě prošli. Návrh. Výběr materiálu. Přesné obrábění. Montáž. Údržba. Žádné zkratky.
Zde je to, co nabízíme. CNC frézování , EDM, drátové řezání , broušení povrchů a přesné leštění. Zpracováváme celou škálu lisovacích ocelí. P20 a 718 pro standardní práci. S136 a NAK80 pro vysoce lesklé a velkoobjemové obrábění. Korozivzdorná nerezová ocel pro nepříjemné plasty, jako je PVC. Tepelné zpracování a povrchovou úpravu provádíme interně. Celý proces řídíme my.
Dvě certifikace jsou pro nás důležité. ISO 9001:2015 pro obecné řízení kvality. A ISO 13485:2016 pro zdravotnické prostředky. Nejedná se o nástěnné dekorace. Znamená to konzistentní kvalitu, plnou sledovatelnost materiálů a procesů, aktivní řízení rizik a systém, který se v průběhu času zlepšuje. To platí ať už řežeme formu pro sponu do auta nebo kritickou součástku zařízení.
Potřebujete prototyp formy k otestování návrhu? To děláme. Potřebujete nástroje pro velkoobjemovou výrobu, které zvládnou miliony cyklů? To vyrobíme. Potřebujete komplexní formu s více dutinami, posuvníky a zvedáky? To je naše každodenní práce. Máme vybavení, certifikované procesy a zkušenosti. Získáte spolehlivý a vysoce výkonný nástroj.
Nejčastější dotazy
Jaká je typická dodací lhůta pro vstřikovací formu?
Záleží na tom. Jednoduchá prototypová forma s jednou dutinou? To může trvat jeden až dva týdny. Vysoce přesná výrobní forma s více dutinami, kluznými prvky a úzkými tolerancemi? To trvá čtyři až pět týdnů nebo i déle. Probereme návrh vašeho dílu a vaše objemové požadavky. Poté vám poskytneme přesný časový harmonogram.
Jak dlouho vydrží vstřikovací forma?
Životnost formy není jedno číslo. Záleží na oceli, plastu, podmínkách cyklu a na tom, jak dobře nástroj udržujete. U standardní výrobní formy z oceli P20 nebo 718 počítejte s 500 000 až 1 000 000 výstřely. Pokud pracujete s velkými objemy nebo s abrazivními materiály, jako je nylon plněný skelnými vlákny, přejděte na prémiové oceli, jako je S136 nebo NAK80. Při správné údržbě může tato životnost překročit 1 000 000 výstřelů.
Můžete mi pomoci vylepšit návrh mého dílu pro lepší tvarovatelnost?
Rozhodně. Nabízíme kontroly DFM. Naši technici se podívají na váš díl a dají konkrétní návrhy. Zde upravte úhel úkosu. Tam vyrovnejte tloušťku stěny. Přidejte poloměr v ostrém rohu. Změňte umístění dělicí čáry. Tyto malé změny snižují vady, zkracují doby cyklů a prodlužují životnost formy. Často vám ušetří značné peníze po celou dobu trvání projektu.
Jaké vady mohou nastat, pokud je forma špatně navržena nebo udržována?
Uvidíte je na svém dílu. Krátké záběry, kde se dutina nevyplní. Propadliny na tlustých profilech. Deformace, která deformuje díl. Otřepy podél dělicí linie. Stopy po spálení od zachyceného vzduchu. Slabé svarové linie, kde se dva fronty proudění špatně setkávají. Povrchové vady, které kazí vzhled. Jak jsme již zmínili, tyto vady souvisejí se špatnou konstrukcí, špatným chlazením, špatným odvětráváním nebo špatnými údržbářskými návyky.
Jaké typy formy vyrábíte?
Pokrýváme kompletní sortiment. Dvoudeskové formy pro jednoduché díly. Třídeskové formy pro bodové vstřikování. Formy s horkými vtoky pro snížení odpadu a rychlejší cykly. Odšroubovací formy pro závitové díly. Formy řady 3D, které zpracovávají více geometrií dílů najednou. Vyrábíme také prototypové formy pro vývojové práce a malosériové zkušební série.
Vyvážíte formy do zahraničí?
Ano. Formy dodáváme zákazníkům po celém světě. Zajišťujeme řádné balení, abychom zabránili korozi během přepravy. Ochrana proti korozi, uzavřené bedny a kompletní přepravní opatření. Vaše forma dorazí připravená k montáži a provozu.
Jak získám cenovou nabídku?
Zašlete nám výkres vašeho dílu. Nejlepší jsou 2D i 3D CAD soubory. Sdělte nám svůj odhadovaný roční objem a preferovaný materiál. Náš tým posoudí požadavky. Zašleme vám konkurenceschopnou cenovou nabídku a náš doporučený přístup k návrhu formy. Jednoduché.







