
Jaký je proces leštění při CNC obrábění?
Leštění v CNC obrábění je konečná metoda obrábění povrchu obrobků, jejímž cílem je odstranit mikroskopické nerovnosti povrchu mechanickými, chemickými nebo elektrochemickými prostředky za účelem zlepšení povrchové úpravy, lesku nebo dosažení zrcadlového efektu obrobku.
Leštící procesy se obvykle používají k odstranění stop po nástrojích, otřepů nebo drobných vad zanechaných předchozími procesy, jako je frézování a soustružení , a zároveň ke zvýšení odolnosti proti korozi, estetického vzhledu nebo funkčnosti obrobku.
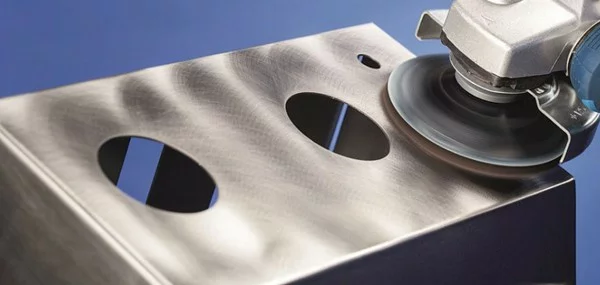
Leštění lze mimo jiné rozdělit na mechanické leštění (například pomocí brusného papíru a lešticích kotoučů), chemické leštění (nalepšování povrchu chemickými činidly) a elektrolytické leštění (vyhlazení povrchu elektrochemickým rozpouštěním). Leštící procesy se široce používají při výrobě přesných dílů, forem, zdravotnických prostředků a dekorativních prvků. Vhodná metoda by měla být vybrána na základě vlastností materiálu a požadavků na přesnost.
Jak funguje proces leštění?
Deburring
Odstraňování otřepů je prvním krokem leštění, jehož hlavním účelem je odstranění viditelných stop po nástroji, otřepů, otřepů a velkých povrchových vad, které zůstanou na povrchu obrobku po obrábění.
Hrubé leštění obvykle využívá hrubozrnné tvrdé lešticí kotouče nebo brusné pásy v kombinaci s abrazivy se silnou řeznou silou, jako je karbid křemíku nebo hrubozrnná diamantová brusná pasta.
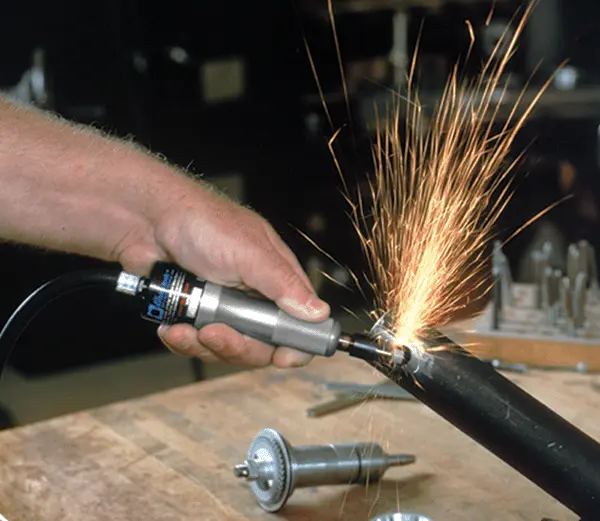
Jádrem hrubého leštění je rychlé a efektivní dosažení vyrovnání základního tvaru, čímž se položí základ pro následné jemné obrábění. Obětuje se tak jemná kvalita povrchu výměnou za vyšší účinnost úběru materiálu.
Leštění polotovarů
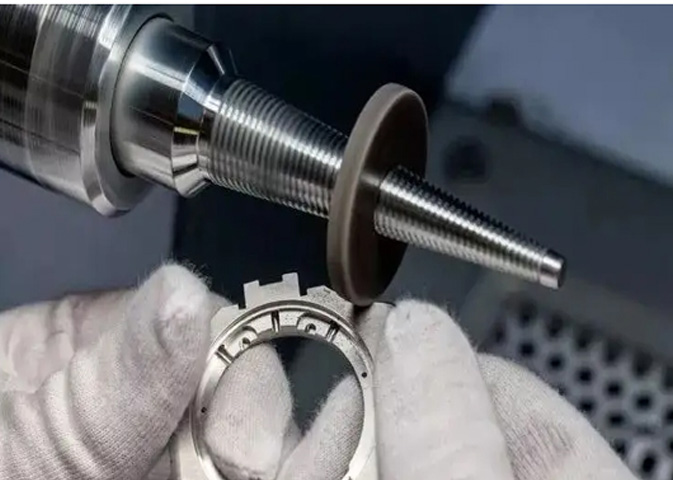
Polojemné leštění, založené na hrubém leštění, si klade za cíl odstranit nové škrábance a stopy opotřebení vzniklé během procesu hrubého leštění, čímž se povrch vyhladí.
Při provádění polojemného leštění se místo toho používá jemnější lešticí kotouč a brusné médium, například středně zrnitý diamantový sádrovec nebo lešticí kapalina. Tento proces je přechodnou fází. Postupně snižuje drsnost povrchu, nahrazuje původně hlubší škrábance jemnějšími a hustšími mělčími, připravuje povrch na konečný lesk a slouží jako klíčový základ pro dosažení zrcadlového efektu.
Jemné leštění
Jemné leštění je klíčovým krokem k dosažení vysokého lesku nebo zrcadlového efektu. V této fázi se používají velmi měkké lešticí kotouče, například vyrobené ze sametu nebo jemných vláken, spolu s extrémně jemnozrnnými lešticími pastami, jako je mikronová diamantová sádra nebo oxid ceričitý.
Cílem jemného leštění již není odstranění zjevných škrábanců, ale vyplnění a odstranění drobných vad, které zanechává polojemné leštění, a to pomocí extrémně jemného broušení a plastického toku, čímž se minimalizuje výškový rozdíl mezi mikroskopickými vrcholy a údolími povrchu, čímž se dosahuje vysokého stupně lesku a reflexní jasnosti.
Čištění a kontrola
Po dokončení všech leštících kroků je nutné obrobek důkladně vyčistit, aby se odstranila veškerá lešticí pasta, abrazivní částice a kovové úlomky ulpělé na povrchu a štěrbinách. K dosažení požadovaného výsledku je obvykle zapotřebí ultrazvukový čistič v kombinaci se specializovaným čisticím prostředkem.
Po očištění musí být obrobek podroben důkladné kontrole za dostatečného osvětlení pomocí lupy nebo profesionálního měřidla drsnosti povrchu. Tím je zajištěno, že jeho povrchová úprava, rovinnost a vzhled splňují konstrukční specifikace, což představuje nezbytný krok k zajištění kvality konečného výrobku.

Běžné metody leštění kovových dílů obráběných CNC
Mechanické leštění
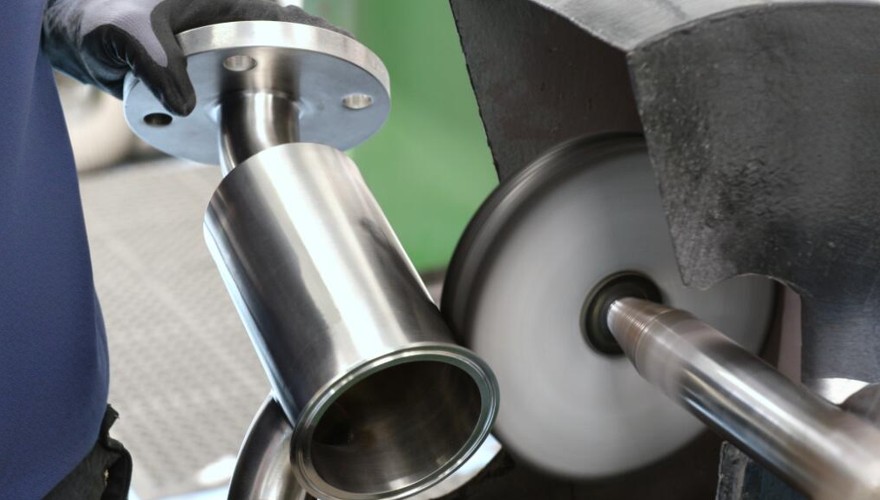
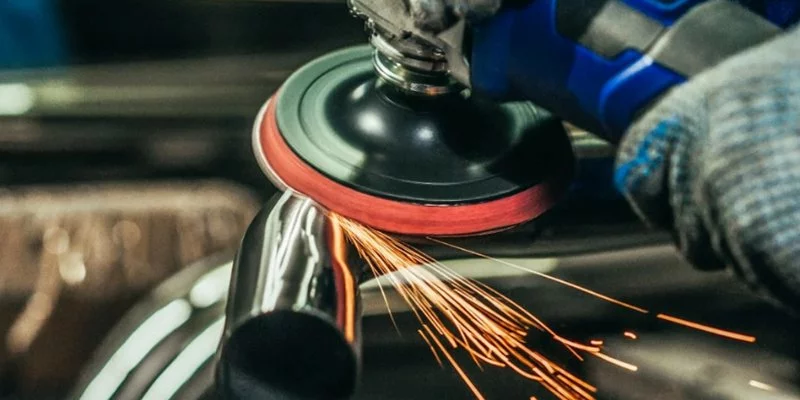
Mechanické leštění je v současnosti nejrozšířenější lešticí technikou. Zahrnuje použití rotujícího měkkého lešticího kotouče nebo brusného pásu v kombinaci s lešticí pastou obsahující jemné abrazivní částice k provádění řezání a plastického obrábění povrchu obrobku fyzikálním třením.
Vysokorychlostní lešticí kotouč nanáší lešticí pastu na povrch obrobku. Použitím abraziv, jako jsou mikronástroje, se postupně odstraňují mikroskopické výstupky a škrábance na povrchu materiálu, čímž se průběžně snižuje drsnost a nakonec se dosahuje hladkého nebo zrcadlového efektu. Tato metoda je vysoce závislá na dovednostech a zkušenostech obsluhy.
Klady:
- Vysoká kvalita povrchu
- Široká použitelnost materiálů
- Flexibilní řízení procesů
Nevýhody:
- Výsledky závislé na dovednostech
- Nízká účinnost, vysoké náklady
- Potenciální povrchové vady

Chemické leštění
Chemické leštění ponořuje obrobek do specifického chemického roztoku, čímž se povrch vyhladí selektivním chemickým rozpouštěním bez použití vnější elektrické energie. Mikroskopické povrchové výstupky, které mají větší povrch a vyšší chemickou aktivitu, se rozpouštějí rychleji než konkávní oblasti. V průběhu kontinuální reakce se tak povrchové vlny postupně eliminují a vzniká relativně hladký a lesklý povrch.
Chemické leštění je vhodné pro obrábění obrobků složitých tvarů a je vysoce účinné. Má však omezení, jako je velká obtížnost řízení procesu, snadná tvorba odpadní kapaliny a povrchová úprava obvykle není tak dobrá jako u elektrolytického leštění.
Klady:
- Vynikající pro složité geometrie
- Vysoká účinnost, žádné specializované vybavení
- Žádné mechanické namáhání
Nevýhody:
- Relativně nižší kvalita povrchu
- Náročné řízení procesů
- Omezená použitelnost materiálu
Elektrolytické leštění
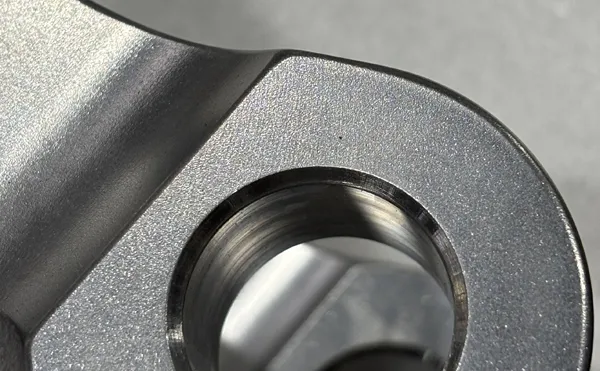
Elektrolytické leštění je elektrochemický proces, při kterém obrobek slouží jako anoda a elektrický proud je aplikován ve specifickém elektrolytu. Atomy na povrchu kovu ionizují a vytvářejí viskózní sliznici. Tato vrstva je tenká v místě mikroskopických výčnělků, má vysokou proudovou hustotu a rychle se rozpouští. Konkávní oblasti jsou silnější a rozpouští se pomaleji.
Díky tomuto selektivnímu rozpouštění se povrch obrobku rychle vyrovná, čímž se dosáhne vysokého lesku a silné odolnosti proti korozi, což je obzvláště vhodné pro složité konstrukční díly z tvrdých kovů, jako je nerezová ocel.
Klady:
- Výjimečný komplexní výkon
- Vysoká účinnost a vynikající konzistence
- Žádné fyzické poškození ani otřepy
Nevýhody:
- Vysoká počáteční investice a náklady
- Komplexní řízení procesů
- Omezená použitelnost
Výhody a nevýhody leštícího procesu
Výhody
1. Vylepšená kvalita povrchu
Leštění dokáže účinně odstranit mikroskopické nerovnosti, škrábance, otřepy a oxidové vrstvy na povrchu výrobků, čímž se povrch stane hladkým, plochým a rovnoměrným a dosáhne se zrcadlového efektu.
Hladký povrch nejen výrazně zlepšuje vzhled, krásu a texturu výrobku, ale také snižuje koeficient tření a opotřebení povrchu. U přesných dílů s vysokými požadavky na kluzný nebo valivý kontakt, jako jsou ložiska a formy, může účinně prodloužit jejich životnost a zlepšit plynulost provozu.
2. Zvýšená odolnost proti korozi
Obrobky leštěné, zejména ty ošetřené elektrolytickým leštěním, vykazují eliminaci mikrodůlků a rýh, čímž se zmenšuje povrchová plocha. To ztěžuje ulpívání a hromadění kontaminantů, vlhkosti a korozivních látek. Současně samotný proces leštění odstraňuje řadu potenciálních zdrojů povrchové kontaminace.
U zdravotnických prostředků, zařízení pro zpracování potravin a chemických komponent se tento hladký a hustý povrch snáze čistí a dezinfikuje a může výrazně zvýšit jejich odolnost proti korozi, čímž je zajištěna hygienická bezpečnost a environmentální trvanlivost výrobků.
3. Spolehlivá funkce a bezpečnost
Leštění může odstranit mikroskopické praskliny a otřepy na povrchu materiálů, které mohou být zdrojem únavových trhlin pod napětím. Eliminací těchto potenciálních rizik může leštění zvýšit únavovou pevnost a celkovou spolehlivost součástí.
Pro povrchy spojů, které vyžadují vysoký těsnicí výkon, reflexní povrchy optických součástek a polovodičových destiček, které vyžadují extrémně vysokou čistotu, je leštění nezbytným krokem k dosažení jejich funkčnosti.
Nevýhody
1. Obavy z nákladů a efektivity
Leštění, zejména vysoce přesné mechanické leštění, je obvykle pracný proces, který silně závisí na technických dovednostech a zkušenostech kvalifikovaných pracovníků, což má za následek vysoké náklady na pracovní sílu. Současně je samotný proces leštění časově náročný, zejména pokud zahrnuje více fází od hrubého až po jemné dokončování, což vede k celkově nízké efektivitě výroby.
Specializované lešticí zařízení, spotřební materiál a údržba roztoků lázní potřebných pro elektrolytické a chemické leštění dohromady tvoří většinu výrobních nákladů.
2. Potenciální rozměrová nepřesnost
Leštění je proces odebírání materiálu. I když je množství odebíraného materiálu pokaždé malé, při snaze o dosažení vysoké hladkosti může nahromaděné množství odebíraného materiálu ovlivnit rozměrovou toleranci vysoce přesných dílů, což vede k rozměrovým odchylkám od tolerance.
Ještě důležitější je, že u měkkých materiálů nebo složitých povrchů může při nesprávném obrábění nebo nerovnoměrném tlaku lešticí síla snadno způsobit zaoblení hran a rohů, zhroucení roviny nebo deformaci geometrického obrysu, což místo toho naruší původní přesnost návrhu obrobku.
3. Environmentální a bezpečnostní výzvy
Chemické leštění a elektrolytické leštění produkuje odpadní kapaliny a odpadní plyny obsahující ionty těžkých kovů a chemická činidla, které musí podstoupit přísné a nákladné čištění z hlediska ochrany životního prostředí. Mechanické leštění generuje prach a hluk.
Konzistenci leštících účinků je těžké zaručit. Mohou existovat rozdíly v různých dávkách nebo dokonce v různých částech stejného obrobku. Hlavním důvodem je nestabilita ručního provozu. Dosažení plně automatizovaného inteligentního leštění zůstává technickou výzvou pro složité díly.

Jak leštění zlepšuje povrchovou úpravu při CNC obrábění
Fyzické řezné akce
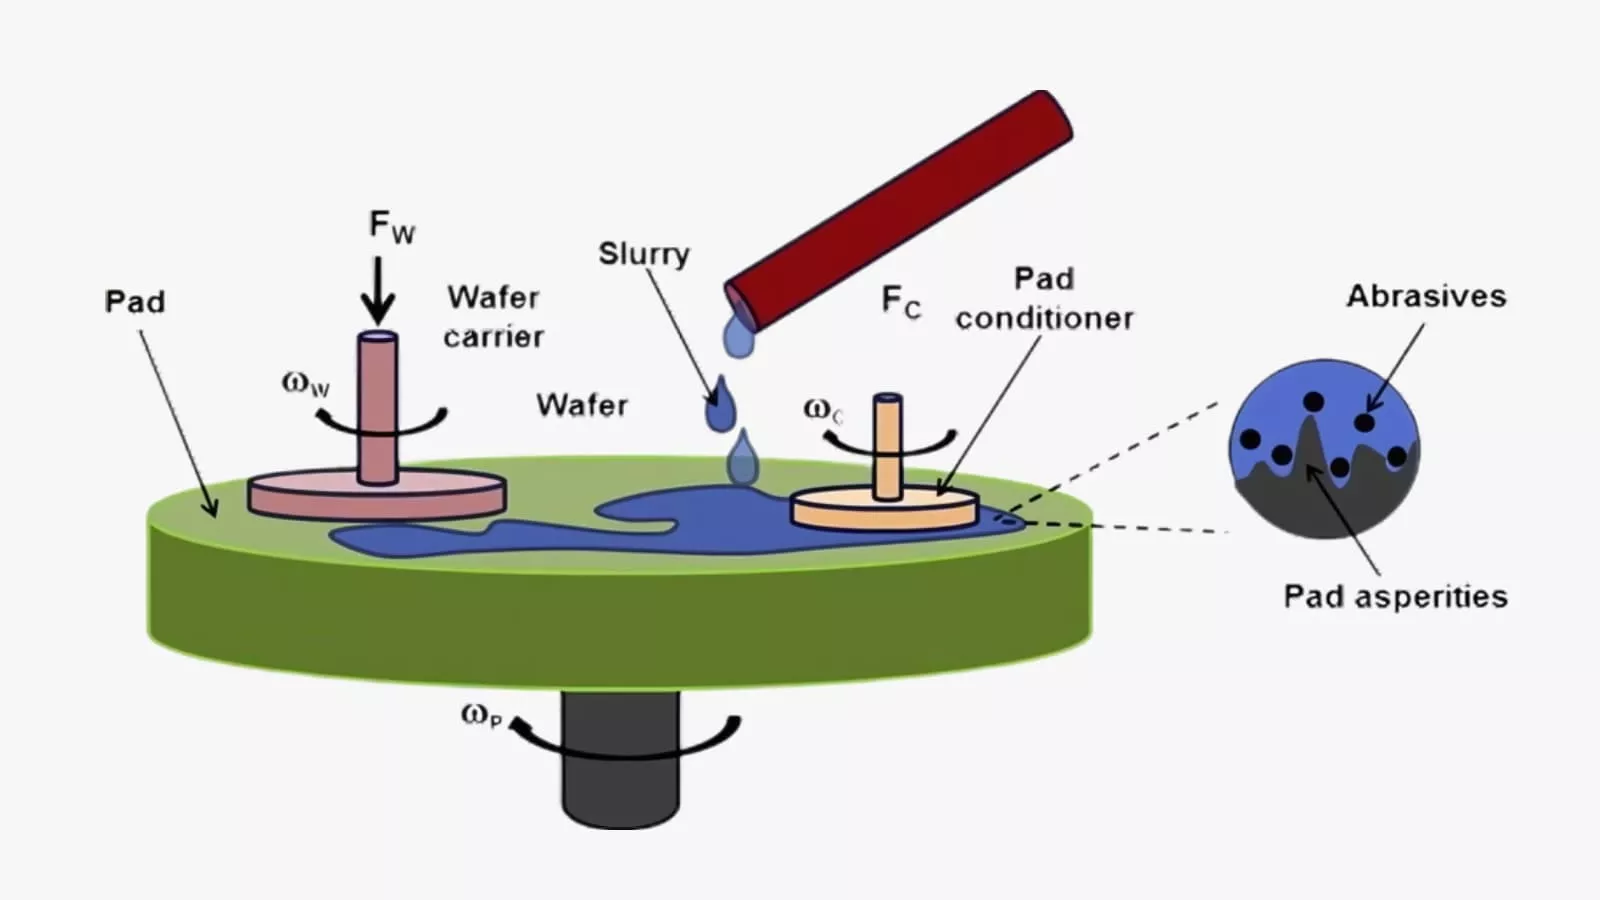
Když lešticí nástroje a jemné abrazivní materiály třou vysokou rychlostí o povrch obrobku, tyto abrazivní částice, které jsou mnohem tvrdší než obrobek, se chovají jako nespočet drobných řezných nástrojů.
Střihem a škrábáním přednostně odstraňují mikroskopické výstupky na kontuře povrchu. Kontinuálním obráběním se tyto výstupky postupně odstraňují a výškový rozdíl mezi vrcholy a prohlubněmi povrchu se účinně snižuje. Makroskopicky se povrch stává hladším.
Povrchový plastický tok
Během leštění vznikají v důsledku tření lokální vysoké teploty a tlaky, které způsobují, že povrchový materiál obrobku přechází do mírně roztaveného nebo vysoce plastického stavu. V tomto stavu se materiál nejen odstraňuje, ale také podléhá plastické deformaci a toku, je vytlačován z vyčnívající oblasti a vyplňován do přilehlých mikroskopických prohlubní.
Tento efekt „vyhlazení vrcholů a vyplnění údolí“ fyzicky snižuje nerovnosti povrchu, čímž zvyšuje hladkost a vytváří hladký základ pro další jemné leštění.
Selektivní rozpouštěcí nivelace
Selektivní rozpouštěcí nivelace je hlavním principem chemického a elektrolytického leštění. Využívá vlastnosti, že mikroskopické výstupky na povrchu mají vyšší chemickou aktivitu a větší povrchovou plochu.
Při chemickém leštění se vyvýšené části dostávají do důkladnějšího kontaktu s roztokem a reagují rychleji. Při elektrolytickém leštění je hustota proudu na vyčnívajících částech vyšší. Obě tyto situace způsobují, že se atomy kovu na vyčnívajících částech přednostně a rychleji rozpouštějí v roztoku nebo elektrolytu. Díky tomuto diferencovanému a selektivnímu rozpouštění se vytvoří povrch, který je celkově plošší a hladší.
Komplexní dokončovací práce
Pokročilé lešticí metody, jako je ultrazvukové leštění a leštění abrazivním prouděním, provádějí rovnoměrné mikrobrušení povrchu obrobku po celém obvodu pomocí vysokofrekvenčních mikroúderů nebo proudících abraziv.
Proces broušení dokáže nejen eliminovat mikroskopické nerovnosti a otřepy, ale také zaoblit ostré hranice zrn a mikrotrhliny, čímž se textura povrchu stává rovnoměrnější a hladší. Tímto způsobem se optimalizuje morfologie povrchu na mikroskopické úrovni, což nejen zlepšuje hladkost, ale také zvyšuje odolnost dílů proti únavě a korozi.
Tipy pro leštění v CNC obrábění
Programované mechanické leštění
Programované mechanické leštění označuje použití softwarových nástrojů na CNC strojích a psaní specifických programů pro leštění. Přesným řízením tlaku, dráhy a rychlosti lešticího nástroje po dráze CNC lze dosáhnout rovnoměrného a opakovaného leštění složitých zakřivených povrchů.
Programované mechanické leštění může účinně snížit problém s deformací rohů způsobený ručním leštěním, výrazně zlepšit konzistenci a snížit závislost na zkušených technicích. Jedná se o vyváženou volbu mezi vysoce kvalitními povrchy a vysoce efektivní výrobou.
Magnetické abrazivní dokončování
Magnetické broušení využívá magnetické pole k ovládání magnetické brusné jehly, která kartáčuje povrch obrobku. Je obzvláště vhodné pro čištění drobných otřepů a bílých vrstev vzniklých po CNC frézování nebo elektroerozivním obrábění.
Leštění abrazivním tokem
Proud abraziva nutí polotekuté abrazivo protlačovat se vnitřní dutinou obrobku a průtokovým kanálem, což rovnoměrně leští všechny kontaktní plochy. Tato metoda dokáže efektivně zvládnout příčné otvory a složité průtokové kanály, které jsou obtížně dostupné ručně. I když odstraňuje mikroskopické nerovnosti, sotva mění rozměrovou přesnost obrobku.
Vibrační a leštění sudů
Obrobek se spolu s abrazivy a přísadami umístí do vibrační nádrže nebo bubnu. Díky plynulému a pomalému odvalování a tření se dosahuje rovnoměrného a mikrobroušení všech vnějších povrchů dílů. Tato metoda dokáže efektivně zpracovat desítky tisíc drobných dílů a dosáhnout konzistentního lešticího efektu. Je však nutné věnovat pozornost kontrole času a poměru abraziva, aby se zabránilo novým škrábancům způsobeným vzájemnými kolizemi mezi díly.
Návrh nástrojů
Zlepšete účinek elektrolytického leštění optimalizací konstrukce nástrojů a rozložení proudu. Pro složité CNC díly by měly být navrženy speciální přípravky, které zajistí rovnoměrnou hustotu proudu, a do hlubokých otvorů, úzkých štěrbin a dalších oblastí by měly být přidány pomocné elektrody, aby se zabránilo nerovnoměrnému leštění v důsledku „stínícího efektu“.
Přesnou regulací elektrolytických parametrů lze povrch rychle vyrovnat bez vzniku mechanického namáhání a vytvořit pasivační film odolný proti korozi.
Plánování cesty
Navzdory rostoucímu stupni automatizace se konečné jemné leštění špičkových výrobků stále často spoléhá na zkušenosti.
Obsluha musí naplánovat dráhu křížového leštění pod určitým úhlem k textuře dráhy nástroje zanechané CNC strojem, na základě této textury, aby efektivně zakryla původní stopy.
Zároveň je nutné zvládnout ruční ovládání síly a teploty, aby se zabránilo vzniku defektů typu „pomerančová kůra“ nebo přepálení. To je klíčový krok k povýšení povrchu z „dobrého“ na „vynikající“, který do značné míry závisí na získaných zkušenostech.
Sekvenční aplikace hybridních procesů
Nejúčinnější technika se nespoléhá na jednu metodu, ale na vědeckou kombinaci. Například nejprve se použije programované mechanické leštění k rychlému odstranění většiny stop po nástroji, poté se použije magnetické broušení k vyčištění otřepů a nakonec se doplní krátké období vibračního leštění nebo elektrolytického leštění k dosažení jednotného matného nebo zrcadlového efektu. Tato kombinace dokáže plně využít vzájemné silné stránky, maximalizovat celkovou účinnost a zároveň zajistit kvalitu.
Jak udržovat povrch leštěných dílů
Důkladné čištění
Po leštění musí být součásti ihned důkladně očištěny neutrálním čisticím prostředkem a deionizovanou vodou nebo vysoce čistým organickým rozpouštědlem, aby se odstranily všechny stopy lešticí pasty, abrazivních částic a zbytků mastnoty.
Součásti by měly být neprodleně osušeny hadříkem, který nepouští vlákna, nebo stlačeným vzduchem, aby se zabránilo vzniku vodních skvrn nebo sekundární kontaminace, což je zásadní pro zamezení následné bodové koroze a skvrn.
Aplikace ochranných nátěrů
Aplikace ochranného nátěru na vyčištěné povrchy je jednou z nejúčinnějších metod, a to v závislosti na požadavcích aplikace.
- Pasivační ošetření: U kovů, jako je nerezová ocel, vytvářejí pasivační roztoky na povrchu film oxidu bohatého na chrom, což výrazně zvyšuje odolnost proti korozi.
- Aplikace oleje/prostředku proti korozi: Před Při krátkodobém skladování nebo přepravě účinně izoluje povrch od vzduchu a vlhkosti nanesením tenké, rovnoměrné vrstvy oleje proti korozi nebo prostředku proti otiskům prstů.
- Nanášení funkčních povlaků: U vysoce specifikovaných součástí lze k nanášení ultratvrdých, otěruvzdorných filmů (např. diamantových uhlíkových povlaků) při zachování vzhledu povrchu použít metody jako fyzikální depozice z plynné fáze (PVD) nebo chemická depozice z plynné fáze (CVD).
Oddělené úložiště
Je přísně zakázáno skladovat leštěné díly vedle neleštěných dílů nebo součástí vyrobených z různých kovových materiálů. Každý obrobek musí být individuálně izolován pomocí přepážek, pěny, bublinkové fólie nebo papíru bez žmolků, aby se zabránilo kontaktu s tvrdými předměty a vzájemnému poškrábání.
Použití specializovaných nástrojů
Při manipulaci s leštěnými součástmi a jejich instalaci musí obsluha nosit čisté bílé bavlněné nebo nitrilové rukavice. Přímý kontakt holýma rukama může zanechat stopy potu a otisky prstů, což vede k lokální korozi. Aby se zabránilo přímému kontaktu kovů s kovem, měly by se používat specializované svorky nebo nekovové nástroje.
Pravidelná kontrola a údržba
Zaveďte pravidelný režim kontrol, abyste včas identifikovali a řešili raná stádia koroze, opotřebení nebo drobné škrábance. U součástí s ochrannými povlaky by se měl nový povlak nebo pasivace provádět v souladu s jejich životním cyklem, aby byla zachována dlouhodobá ochrana.
Aplikace leštícího procesu v CNC obrábění
Průmysl výroby forem
Formovací průmysl je oblastí, kde se lešticí procesy nejčastěji používají a na které jsou kladeny nejvyšší požadavky. Ať už se jedná o vstřikovací formu pro plasty nebo formu pro tlakové lití, hladkost povrchu dutiny přímo určuje vzhled a schopnost vyjmutí z formy výrobku. Vysoce kvalitní leštění může výrazně snížit odolnost proti vstřikování a zabránit vadám, jako jsou škrábance a přilepení výrobku k formě. Je to klíčový článek pro zajištění životnosti formy a efektivity výroby.
Výroba zdravotnických prostředků
Lékařské přístroje mají extrémně přísné požadavky na kvalitu povrchu. Například součásti chirurgických robotů, ortopedické implantáty a části endoskopů musí projít perfektním leštěním. To nejen snižuje třecí odpor, ale také eliminuje mikroskopické defekty a místa, kde se bakterie skrývají, zajišťuje biokompatibilitu, odolnost vůči korozi tělními tekutinami a usnadní důkladné čištění a dezinfekci.
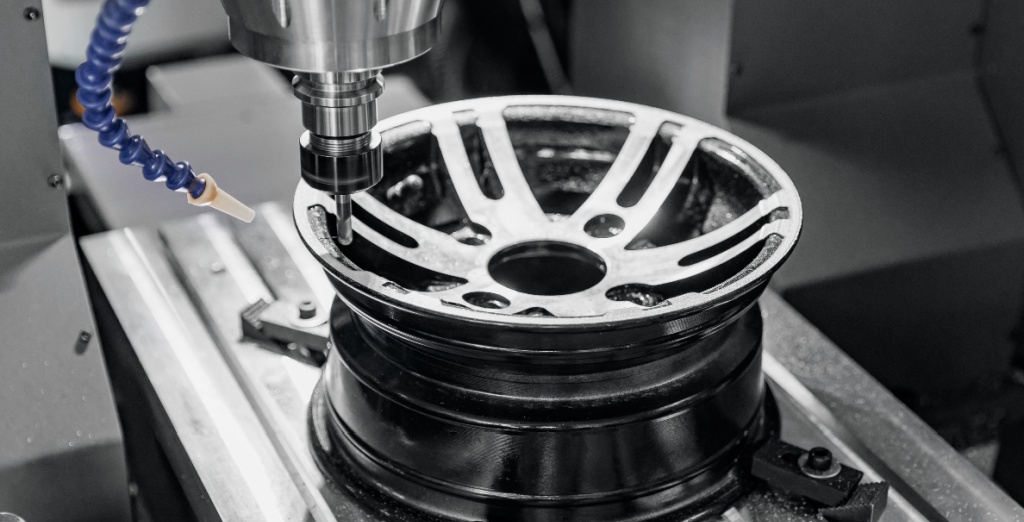
Automobilový průmysl
V automobilovém a leteckém průmyslu leštění spojuje funkčnost a bezpečnost. Po vyleštění mohou klíčové komponenty motoru, díly palivového systému a hydraulického systému výrazně snížit odpor proudění, zlepšit těsnicí vlastnosti a eliminovat body koncentrace napětí, čímž se zvýší účinnost a spolehlivost. A co je důležitější, vysoce kvalitní povrch může výrazně prodloužit únavovou životnost klíčových komponentů při vysokém tlaku a vysokém cyklickém zatížení.
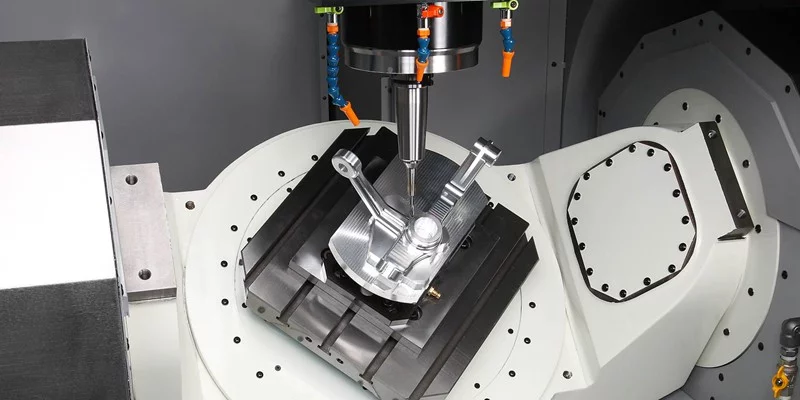
Polovodiče a elektronika
V mikroskopickém měřítku je leštění základem pro výrobu obvodů. U substrátů čipů, vývodových rámů, VF zařízení a konektorů atd. je ultra hladký povrch nezbytným předpokladem pro zajištění integrity obvodu, kvality přenosu signálu a spolehlivosti zařízení. Jakákoli mikroskopická nerovnost může způsobit zkrat v obvodu nebo útlum signálu.
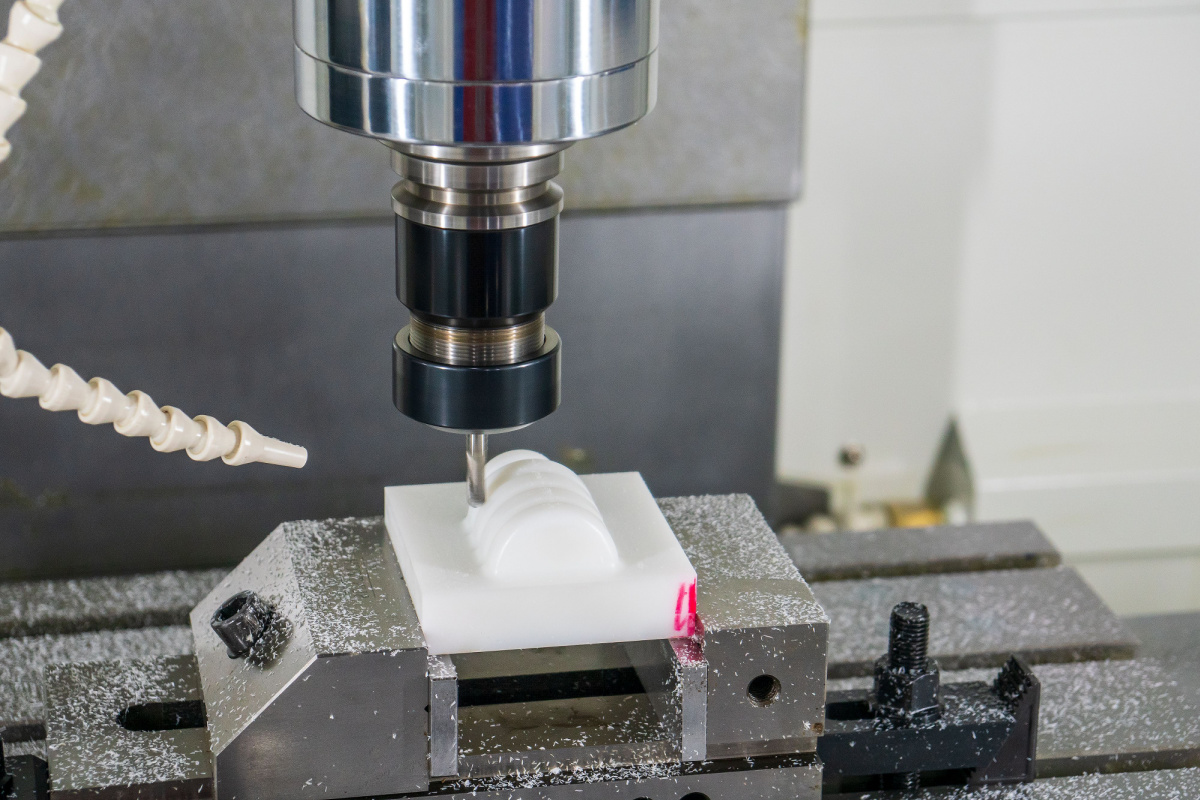
Průmysl balicích strojů
Všechny povrchy zařízení, které přicházejí do přímého nebo nepřímého kontaktu s potravinami, musí projít vysoce kvalitní leštěnou úpravou. Hladký a bezešvý povrch účinně zabraňuje usazování zbytků materiálu a množení bakterií a splňuje tak přísné předpisy pro hygienu a bezpečnost potravin. Zároveň je vhodný pro důkladné čištění a zajišťuje bezpečnost potravin.
UŠLECHTILÝ"Proces leštění při CNC obrábění
Společnost NOBLE se specializuje na pokročilé leštění povrchů a nabízí komplexní škálu technik, včetně mechanického leštění, elektrolytického leštění a abrazivního obrábění, aby splnila rozmanité průmyslové požadavky.
Pečlivě dodržujeme vícestupňový proces – od hrubého odjehlení a polodokončování až po jemné leštění a konečné čištění – což zajišťuje úplné odstranění nedokonalostí a dosažení vynikající povrchové úpravy. Tento důsledný přístup výrazně zvyšuje estetickou přitažlivost, odolnost proti korozi a celkovou funkčnost součástí.
Díky využití našich odborných znalostí a nejmodernějšího vybavení dodáváme konzistentně vysoce kvalitní a spolehlivé výsledky, které prodlužují životnost a výkon produktů, což z nás dělá důvěryhodného partnera pro vaše nejnáročnější potřeby v oblasti přesné výroby.
Nejčastější dotazy
Jaké jsou hlavní typy leštění používané pro CNC obráběné díly?
Nejběžnějšími typy jsou mechanické leštění (použití brusných kotoučů nebo past pro lesklý povrch), elektrolytické leštění (elektrochemický proces ideální pro nerezovou ocel, který rovnoměrně odstraňuje materiál pro dosažení bezotřepového a korozivzdorného povrchu) a abrazivní proudové obrábění (pro leštění složitých vnitřních otvorů a geometrií). Volba závisí na materiálu, geometrii dílu a požadované konečné kvalitě povrchu.
Může leštění ovlivnit rozměrovou přesnost CNC obráběného dílu?
Ano, může. Leštění je proces odebírání materiálu. I když je množství minimální (často pouhé mikrony), musí být pečlivě zohledněno ve fázích návrhu a obrábění, zejména u dílů s úzkými tolerancemi. Zkušený výrobce naplánuje rozměry před leštěním, aby zajistil, že konečný leštěný díl splňuje všechny specifikované rozměrové a geometrické tolerance.
Které materiály jsou nejvhodnější pro elektrolytické leštění?
Elektrolytické leštění je nejúčinnější pro vodivé kovy, přičemž austenitické nerezové oceli (jako 304 a 316) jsou nejběžnější a dosahují vynikajících výsledků. Úspěšně se používá také na hliník, titan, slitiny mědi a některé nástrojové oceli. Není vhodné pro nevodivé materiály, jako jsou plasty nebo kompozity.
Jaký je rozdíl mezi matným, saténovým a zrcadlovým leskem?
Tyto termíny popisují úroveň odrazivosti. Matný povrch má nízkou odrazivost s jednotnou, nesměrovou texturou. Saténový (nebo kartáčovaný) povrch má jemný lesk s jemnou, směrovou zrnitostí. Zrcadlový lesk má nejvyšší lesk a vytváří jasný, nezkreslený odraz. Povrchu se dosahuje postupným procházením jemnějšími abrazivy během leštění.
Je leštění ruční nebo automatizovaný proces?
Používají se obě metody. Ruční leštění se u složitých geometrií nebo nízkoobjemové výroby s vysokým množstvím směsi spoléhá na zkušené techniky. Automatizované leštění (pomocí robotických ramen nebo specializovaných strojů) je preferováno pro velkoobjemovou výrobu konzistentních dílů, protože nabízí lepší opakovatelnost, nižší náklady na díl a sníženou lidskou variabilitu. Mnoho dílen používá hybridní přístup.







