
Co je to CNC Gloupání?
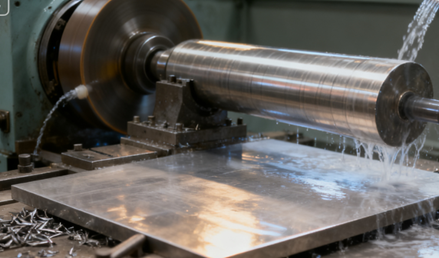
CNC broušení je metoda přesného obrábění na CNC řídicím systému. Přesně řídí pohyb a provoz brusky pomocí předprogramovaného počítačového systému a používá se hlavně pro vysoce přesné obrábění povrchů obrobků.
CNC broušení je vhodné pro obrábění různých tvrdých materiálů, jako je kalená ocel, slinutý karbid, keramika atd., a umožňuje obrábění složitých tvarů, jako jsou závity, ozubená kola a dutiny forem.
HJak funguje CNC broušení?
Programování programu
Inženýři musí programovat pomocí specializovaného softwaru pro počítačem podporovanou výrobu na základě výkresů a technických specifikací obrobku.
Program obsahuje všechny klíčové informace během procesu broušení, jako je trajektorie pohybu brusného kotouče vzhledem k obrobku, rychlost otáčení vřetena, rychlost posuvu, hloubka řezu a načasování aktivace a deaktivace chladicí kapaliny.
Napsaný program se obvykle označuje jako G-kód, který se poté zadává do řídicího systému CNC brusky prostřednictvím rozhraní pro přenos dat nebo sítě a poskytuje přesné instrukce pro celý obráběcí proces.
Upínání obrobku
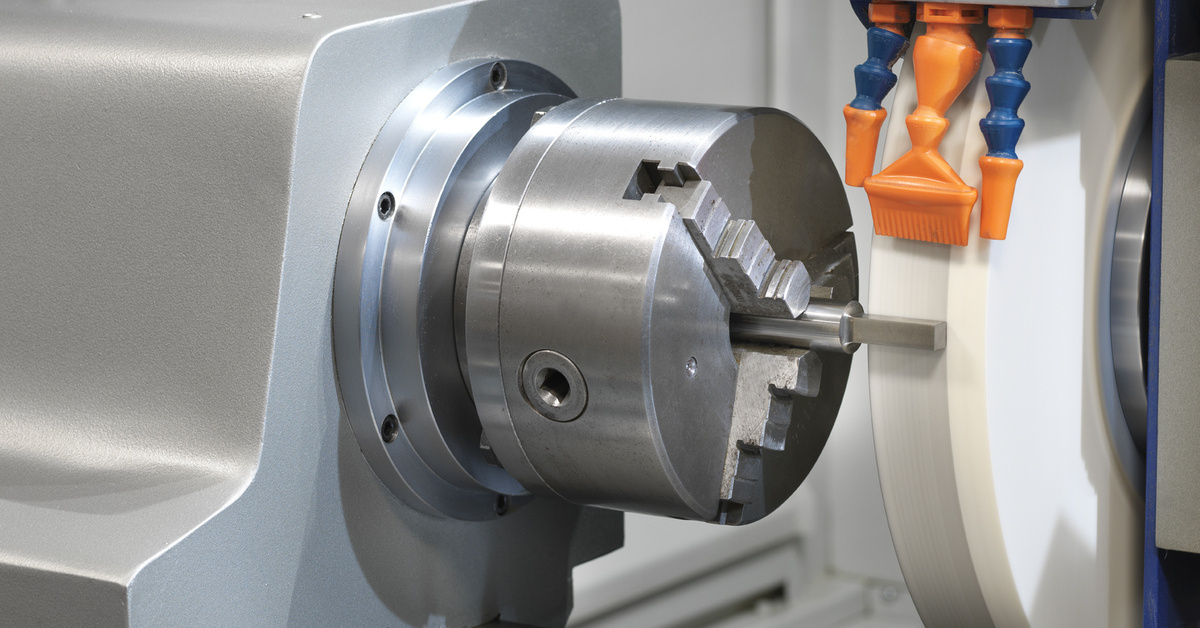
Před spuštěním programu musí být obrobek bezpečně upevněn na pracovním stole obráběcího stroje. Pro zajištění přesného polohování se obvykle používají přesné upínací přípravky, jako jsou svěráky nebo specializované přípravky.
Následně se provede kritická operace nastavení nástroje. Obsluha použije specializovanou sondu nebo nástroj k určení přesné relativní polohy mezi brusným kotoučem a referenčním bodem obrobku a nastaví tato data polohy jako počátek souřadnicového systému stroje.
Broušení
Jakmile jsou přípravy dokončeny, operátor spustí obráběcí program na CNC systému. Řídicí jednotka obráběcího stroje poté interpretuje instrukce G-kódu řádek po řádku a přesně řídí více os pohybu pomocí servopohonu. Ty obvykle zahrnují lineární osy X, Y a Z, občas doplněné o rotační osy.
Brusný kotouč se otáčí vysokou rychlostí po předem definované dráze a brousí povrch obrobku, zatímco pracovní stůl pohybuje obrobkem s přesným polohováním a posuvem. Celý proces, včetně orovnávání kotouče a rozstřikování chladicí kapaliny, probíhá plně automaticky bez ručního zásahu.
Průběžná kontrola
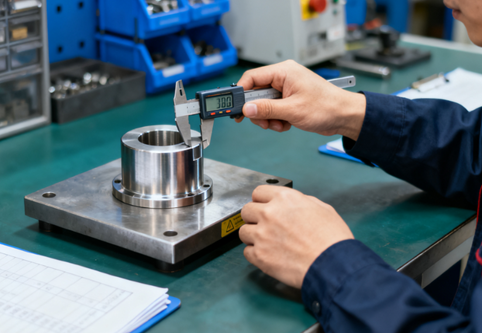
Na špičkových CNC brousicích centrech jsou obvykle integrovány online měřicí systémy, jako jsou sondy nebo laserové měřicí přístroje. Během obrábění nebo v intervalech obrábění tato měřicí zařízení automaticky provádějí kontroly kritických rozměrů obrobku v reálném čase.
Pokud se mezi výsledkem testu a teoretickou hodnotou vyskytne mírná odchylka, řídicí systém okamžitě automaticky vypočítá a na základě hodnoty odchylky vydá kompenzační pokyn, čímž doladí rychlost posuvu brusného kotouče a tím tuto chybu v následujících krocích zpracování opraví.
Vykládka dílů
Jakmile program provede všechny instrukce, vřeteno obráběcího stroje a chladicí kapalina se automaticky zastaví. Pracovní stůl se obvykle přesune do polohy, která je pro obsluhu pohodlná, a obsluha odstraní obrobené díly z upínacího přípravku.
U moderních výrobních linek vybavených automatickými systémy nakládání a vykládání jsou procesy vykládání a podávání nových materiálů plně zajišťovány mechanickými rameny nebo automatizovanými systémy, čímž se dosahuje vysoce efektivní kontinuální výroby. Nakonec může být také nutné provést závěrečné čištění a přesnou offline kontrolu dílů, aby se potvrdilo, že plně splňují všechny požadavky na kvalitu.
TTypy CNC brousicích procesů
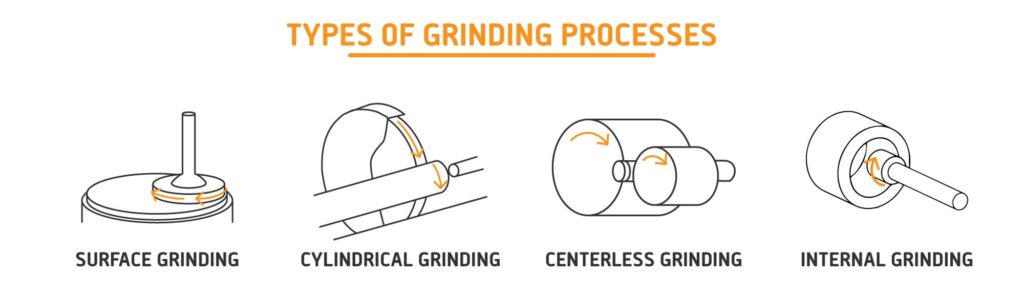
povrch Ghřebenování
Broušení ploch se používá především k obrábění rovných povrchů. Obrobek je obvykle upevněn k magnetickému nebo mechanickému upínacímu prvku namontovanému na pracovním stole, který vykonává vratný nebo rotační příčný pohyb. V závislosti na typu stroje může vřeteno brusného kotouče vykonávat vertikální posuvný pohyb.
Broušení ploch je velmi vhodné pro obrábění přesných rovin deskových a blokových dílů, kde je možné dosáhnout extrémně vysoké rovinnosti a povrchové úpravy. Široce se používá při přesném obrábění základových desek forem, třecích desek a různých mechanických součástí.
Válcové broušení
Válcové broušení je proces používaný k obrábění vnějších povrchů válcových nebo kuželových tvarů. Obrobek je obvykle upnut vřeteníkem a koníkem a otáčí se. Brusný kotouč se otáčí vysokou rychlostí a pohybuje se radiálně a axiálně podél obrobku, čímž se vybrousí přesné průměry a tvary.
Válcové broušení dokáže efektivně obrábět hřídelové a čepové díly. Zajišťuje nejen extrémně vysokou rozměrovou přesnost a kruhovitost, ale také brousí složité konturové tvary, jako jsou vícestupňové hřídele a obloukové plochy, a to pomocí interpolačních funkcí numerického řízení.
Vnitřní broušení
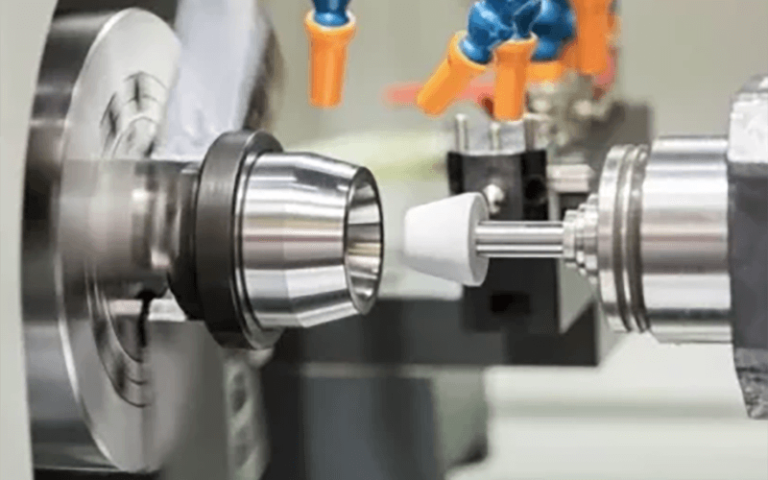
Na rozdíl od válcového broušení je vnitřní broušení speciálně navrženo pro obrábění válcových nebo kuželových otvorů v obrobcích. Protože průměr brusného kotouče musí být menší než průměr otvoru, jsou otáčky jeho vřetena obvykle velmi vysoké. Brusný kotouč je namontován na štíhlé tyči brusného kotouče, která zasahuje do vnitřku obrobku a provádí vysokorychlostní otáčení a radiální posuv, zatímco se obrobek nebo brusný kotouč pohybuje axiálně tam a zpět.
Vnitřní válcové broušení je velmi vhodné pro obrábění přesných vnitřních otvorů součástí, jako jsou ložiskové kroužky, otvory pro ozubená kola a tělesa hydraulických ventilů, což je zásadní pro zajištění kruhovitosti, válcovitosti a přesnosti polohy otvorů.
Bezhroté broušení
Bezhrotové broušení je unikátní metoda broušení. Během obrábění není obrobek polohován žádným hrotem ani sklíčidlem, ale je volně podepřen mezi nosnou deskou a vodicím kolem. Vodicí kolo je zodpovědné za otáčení obrobku a řízení jeho posuvu, zatímco brusný kotouč brousí vnější kružnici obrobku.
Bezhrotové broušení je obzvláště vhodné pro hromadnou výrobu malých a jednoduchých rotačních součástí, jako jsou ložiskové válečky a čepy, protože nevyžaduje upínání, má extrémně vysokou efektivitu výroby a snadno se s ním dosahuje plně automatizované kontinuální výroby.
Materiály, které lze použít pro CNC broušení
hliník
- Klady: Hliník je měkký a snadno obrobitelný, ale broušení je nutné tam, kde je požadována extrémně vysoká rovinnost, rovnoběžnost nebo ultra hladké povrchy.
- Nevýhody: Velmi snadno ucpává brusné kotouče; je nutné používat specializované brusné kotouče a dobře mazací chladicí kapaliny.
Nerez
- Klady: Martenzitická nerezová ocel po kalení nebo austenitická nerezová ocel odolná proti opotřebení často dosahuje broušením vysoce přesných a korozivzdorných povrchů.
- Nevýhody: Silný sklon ke zpevnění materiálu, nesprávná brusná síla a tepelná regulace mohou ovlivnit kvalitu povrchu a životnost součásti.
Měď
- Klady: Měď, díky své vynikající elektrické a tepelné vodivosti, se často používá v elektrických součástkách, chladičích atd.
- Nevýhody: Vysoká tvárnost mědi může způsobit rychlé zanášení brusného kotouče třískami, což se nazývá „adhezní opotřebení“. To vede ke zvýšení brusné síly a snížení kvality povrchu obrobku.
Titan
- Klady: Titanové slitiny jsou známé svým vynikajícím poměrem pevnosti k hmotnosti a vynikající biokompatibilitou a odolností proti korozi a nacházejí široké využití v leteckém průmyslu a lékařských implantátech.
- Nevýhody: Titan má špatnou tepelnou vodivost a teplo vznikající při broušení se může snadno koncentrovat na povrchu obrobku, což vede k jeho zpevnění, spálení povrchu a vzniku škodlivého zbytkového pnutí.
Akryl
- Klady: Účelem broušení akrylu je obvykle dosažení přesných rozměrů a hladkých, průhledných hran.
- Nevýhody: Problém s broušením akrylátu spočívá v jeho nízkém bodu tání. Brusné teplo může snadno způsobit jeho roztavení a přilnutí k brusnému kotouči, což má za následek poškrábání povrchu a zamlžení. Pro dosažení transparentního efektu vyžaduje akrylát ostrý brusný kotouč, malou rychlost posuvu a dobré chlazení.
Sklo a kámen
- Klady: Sklo lze použít v optických součástkách, zařízeních na výrobu polovodičů, laboratorních nádobách a oknech atd.
- Nevýhody: Vzhledem k tomu, že se jedná o typické tvrdé a křehké materiály, proces broušení skla a kamene je v podstatě odstraňování křehkých lomů. Jsou proto zapotřebí diamantové brusné kotouče. Požadavky na přesnost jsou extrémně vysoké.
Kompozity z uhlíkových vláken
- Klady: Broušení je účinná metoda pro obrábění materiálů z uhlíkových vláken, zejména u směsných materiálů obsahujících vlákna a pryskyřice, která umožňuje zabránit otřepům a delaminaci způsobené konvenčním řezáním.
- Nevýhody: Výzva CNC broušení uhlíkových vláken spočívá v anizotropii a nerovnoměrné tvrdosti materiálu, který je náchylný k vadám, jako je trhání a strunování. Pro odstranění materiálu a zároveň minimalizaci poškození struktury vláken a matrice jsou zapotřebí extrémně ostrá brusná zrna a optimalizované parametry.
Výhody CNC broušení
Vynikající přesnost a opakovatelnost
Celý proces CNC broušení je přesně řízen počítačovými programy, což eliminuje nestabilitu a chyby spojené s ručním provozem. CNC broušení dokáže stabilně dosahovat rozměrových tolerancí na úrovni mikronů, extrémně vysoké geometrické přesnosti a konzistentní kvality povrchu.
Jakmile je program ověřen, lze CNC broušení opakovat neomezeně mnohokrát, což zajišťuje, že každý díl v hromadné výrobě má stejné přesné rozměry. To je klíčové pro vysoce náročné obory, jako je letecký a kosmický průmysl a automobilové motory.

Vynikající kvalita povrchu
CNC broušení se nezaměřuje pouze na tvar a velikost, ale také umožňuje dosáhnout vynikající kvality povrchu. Přesnou regulací otáček a posuvu brusného kotouče a použitím brusných kotoučů s jemnou zrnitostí lze dosáhnout extrémně nízkých hodnot drsnosti povrchu.
Přiměřené parametry broušení a dostatečné chlazení mohou zabránit spálení povrchu, mikrotrhlinám a jinému poškození obrobku, čímž se zlepšuje integrita povrchu dílů, výrazně se zvyšuje jejich odolnost proti opotřebení, únavová pevnost a odolnost proti korozi a prodlužuje se jejich životnost.
Obrábění složitých tvarů
Na rozdíl od tradičních brusek, které dokáží obrábět pouze jednoduché roviny a válcové povrchy, mohou víceosé CNC brusky s řadou pák generovat složité relativní pohyby mezi brusným kotoučem a obrobkem pomocí programování.
CNC broušení dokáže snadno zpracovat složité obrysové křivky, nekruhové průřezy, kuželové tvary a různé tvarované povrchy, jako jsou čepové zuby u kořene lopatek turbín motoru, přesné dutiny forem a složité tvary hran nástrojů, čehož vše je obtížné nebo nemožné dosáhnout konvenčními metodami broušení.
Automatizace s vysokou produktivitou
CNC broušení integruje více obráběcích kroků na jednom stroji, čímž se snižuje doba obratu, upínání a seřizování obrobků mezi různými obráběcími stroji. Jeho automatizovaný proces, včetně automatického měření, automatické kompenzace, automatické výměny nástrojů atd., výrazně zkracuje dobu obrábění jednotlivých výrobků a snižuje závislost na dovednostech obsluhy.
Kombinace CNC broušení a automatického systému nakládání a vykládání umožňuje dosáhnout dlouhodobé „bezobslužné“ výroby, což je vhodné zejména pro velkovýrobu a výrazně zlepšuje celkovou efektivitu výroby.
Obrábění tvrdého materiálu
CNC broušení je preferovanou a často jedinou účinnou metodou dokončování ultra tvrdých materiálů, jako je kalená ocel, slinutý karbid, keramika a superslitiny. Tvrdost těchto materiálů obvykle překračuje možnosti konvenčních soustružnických a frézovacích nástrojů.
Broušení však využívá brusná zrna s ještě větší tvrdostí k dosažení efektivního úběru materiálu, což v konečném důsledku vede k vysoce přesným součástem. Tento proces je nepostradatelný v moderním obrábění nástrojů, výrobě forem a výrobě špičkových zařízení.
Faktory ovlivňující náklady na CNC broušení
Náklady na nástroje
Brusné kotouče slouží jako primární „řezné nástroje“ při CNC broušení a jejich cena by neměla být přehlížena. Různé materiály vyžadují kotouče různého složení; například obrábění slinutého karbidu vyžaduje použití drahých diamantových kotoučů, zatímco obrábění vysokoteplotních slitin vyžaduje kotouče CBN se specifickými keramickými pojivy.
Brusné kotouče vyžadují pravidelné orovnávání a výměnu kvůli otupování a opotřebení. Jejich životnost, frekvence orovnávání a jednotková pořizovací cena dohromady tvoří průběžné náklady na spotřebu nástrojů, které jsou obzvláště výrazné při obrábění vysoce tvrdých materiálů.
Náklady na materiál
Cena materiálu obrobku představuje přímé náklady na surovinu. Ještě důležitější je, že celkové náklady hluboce ovlivňuje „obrobitelnost“ materiálu.
Obtížně obrobitelné materiály, jako jsou slinuté karbidy, keramika a žáruvzdorné slitiny, vedou k urychlenému opotřebení brusných kotoučů, snížené účinnosti broušení, zvýšené spotřebě energie a vyžadují častější orovnávání kotoučů a výměnu chladicí kapaliny.
Programování
Před zahájením hromadné výroby je nutné plánování procesů, počítačové programování a velké množství přípravných prací na obráběcích strojích, včetně instalace a kalibrace upínacích přípravků nástrojů, instalace a přesného orovnávání brusných kotoučů, obrábění a kontroly prvního výrobku atd. Tyto neproduktivní časy musí být zvládnuty kvalifikovanými inženýry nebo techniky a náklady na pracovní sílu jsou velmi vysoké.
U malosériové výroby a výroby více druhů bude podíl této části nákladů na přípravu v jednotkových nákladech velmi vysoký, což přímo ovlivní ekonomické přínosy.
Mzdové náklady
CNC brusky vyžadují vysoce kvalifikované operátory. Platová úroveň vedoucích techniků je relativně vysoká, ale jejich schopnost optimalizovat procesy, předvídat a řešit problémy může účinně snížit míru zmetkovitosti, zvýšit využití zařízení a efektivitu výroby. Z dlouhodobého hlediska je ve skutečnosti užitečné kontrolovat celkové náklady. Nezkušení operátoři mohou vést k nákladným chybám při zpracování.
Požadavky na kvalitu
Požadavky na přesnost a kvalitu povrchu dílů jsou klíčovými faktory určujícími cenu. Pokud se požadavek na toleranci zvýší z ±0.01 mm na ±0.001 mm a požadavek na drsnost povrchu se zvýší z Ra0.8 mikronu na Ra0.1 mikronu, cena se exponenciálně zvýší.
Používáním přesnějších obráběcích strojů, brusných kotoučů s jemnější zrnitostí, prováděním většího počtu jemných brousicích průchodů a zaváděním online měřicích a kompenzačních systémů se výrazně prodlouží doba obrábění a zpřísní se i požadavky na stabilitu prostředí a provozní dovednosti.
Vedlejší náklady
Chladicí kapalina používaná v procesu broušení představuje neustálý spotřební náklad. Kromě toho správa chladicí kapaliny, včetně filtrace, čištění, prevence znehodnocení a konečné úpravy životního prostředí, vyžaduje specializované vybavení a náklady.
Kovové třísky vznikající při broušení, spolu s vyřazenými brusnými kotouči a chladicími směsmi, spadají do průmyslového odpadu. Jejich sběr, třídění a neškodné zpracování musí být rovněž v souladu s předpisy na ochranu životního prostředí, což s sebou nese odpovídající náklady na zpracování odpadu.
Tipy pro CNC broušení a obrábění
Optimalizace plánování procesů
Před programováním je nezbytné provést důkladnou analýzu materiálových vlastností obrobku, stavu tepelného zpracování a konečných požadavků na přesnost. Na základě těchto informací racionálně naplánovat rozdělení přídavků a procesní parametry pro hrubé broušení, polojemné broušení a jemné broušení a vyhnout se strategii zpracování „univerzální“. To může efektivně vyvážit efektivitu a přesnost a zabránit deformacím a spálení.
Techniky orovnávání kol
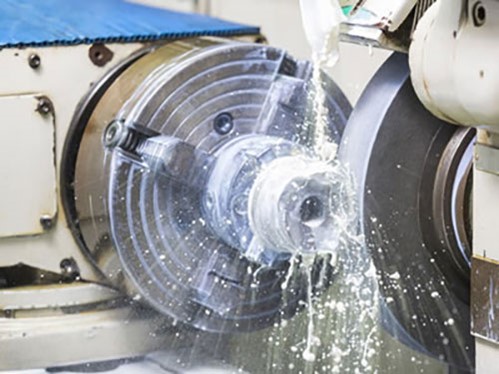
Stav brusného kotouče přímo určuje brusný účinek. Brusné kotouče je nutné pravidelně orovnávat v souladu s požadavky na zpracování.
Optimalizace parametrů orovnávání je zásadní. Ostrý a správně tvarovaný brusný kotouč může výrazně zvýšit účinnost broušení, zlepšit kvalitu povrchu a snížit brusnou sílu.
Simulace a ověřování
Před zahájením formálního obrábění, zejména u složitých nebo vysoce hodnotných dílů, se důrazně doporučuje použít simulační software obráběcího stroje k simulaci a ověření obráběcího programu. To může účinně zabránit vážným nehodám, jako jsou kolize a nadměrné obrábění způsobené chybami programu, a ušetřit tak náklady a čas spojené s drahým metodou pokus-omyl.
Implementace preventivní údržby
CNC brusky jsou přesná zařízení a musí striktně dodržovat pravidelné plány preventivní údržby. To zahrnuje čištění, mazání a přesnou kontrolu klíčových pohyblivých částí, jako jsou vodicí lišty, vodicí šrouby a ložiska, aby se zajistilo, že obráběcí stroj je vždy v nejlepším provozním stavu, a tím je zaručena dlouhodobá stabilita přesnosti obrábění.
Investice do přesných nástrojů
Stabilní upínání obrobků je základem přesného broušení. Měly by se investovat do vysoce přesných upínacích přípravků, magnetických stolů nebo speciálních přípravků a je nutné zajistit, aby byly čisté a v dobrém stavu.
Pokaždé, když je obrobek upnut, je nutné pečlivě upravit referenci obrobku. To je první a nejdůležitější krok k zamezení kumulativních chyb a zajištění přesnosti polohy.
Řízení monitorování v průběhu procesu
Aktivně využívejte online měřicí systémy instalované v obráběcích strojích k provádění kontroly kritických rozměrů v reálném čase během obráběcích operací nebo v intervalech obrábění. Na základě výsledků měření systém automaticky provádí kompenzační úpravy a vytváří tak uzavřený řídicí systém typu „kontrola-zpětná vazba-kompenzace“. To výrazně zvyšuje konzistenci v dávkové výrobě a zároveň snižuje míru zmetkovitosti.
Systém řízení chladicí kapaliny
Chladicí kapalina ovlivňuje nejen chladicí a mazací výkon, ale také životnost brusného kotouče a kvalitu povrchu obrobku. Je nutné pravidelně kontrolovat koncentraci chladicí kapaliny, hladinu pH a čistotu, včasnou výměnu a čištění systému.
Správné hospodaření s chladicí kapalinou je nezbytné pro prevenci tepelného poškození obrobků a udržení čistoty vnitřních částí obráběcího stroje.
Aplikační odvětví CNC broušení
Letecký a vesmírný průmysl
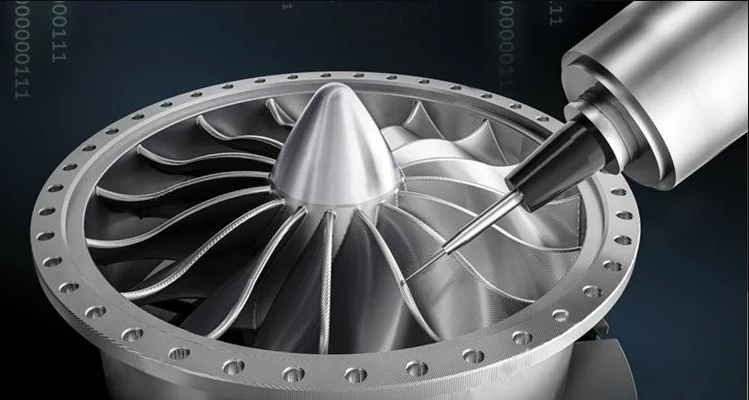
CNC broušení se používá k obrábění kritických součástí motoru, jako jsou zuby lopatek turbíny, hřídele čepů rotoru a válce aktuátorů podvozku letadla. Tyto díly se obvykle vyrábějí z houževnatých, obtížně obrobitelných vysokoteplotních slitin nebo titanových slitin s extrémně přísnými rozměrovými tolerancemi.
CNC broušení dokáže nejen přesně zaručit složitý tvar obrysu, ale také dosáhnout povrchu s vysokou integritou, což zajišťuje, že díly mají vynikající únavovou pevnost a dlouhou životnost v prostředí s extrémně vysokými teplotami a vysokým tlakem.
Automobilový průmysl
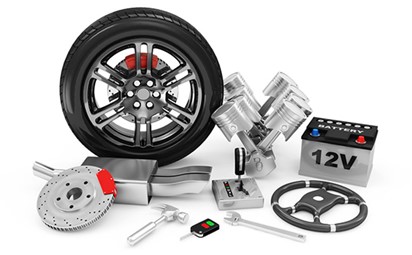
Od vysoce výkonných motorů až po přesné převodové systémy je použití CNC broušení všudypřítomné. CNC broušení je zodpovědné za konečnou úpravu klikových hřídelí motorů, vačkových hřídelí, pístních kroužků, ale i ozubených kol a hnacích hřídelí v převodovkách.
Broušením dosahují tyto kritické pohyblivé komponenty rozměrové přesnosti na úrovni mikrometrů a výjimečně nízké drsnosti povrchu. To výrazně snižuje tření, opotřebení a provozní hluk, čímž zvyšuje hustotu výkonu motoru a účinnost převodovky. V konečném důsledku to vede ke snížení spotřeby paliva, prodloužení životnosti a zvýšení spolehlivosti vozidla.
Výroba nástrojů a forem
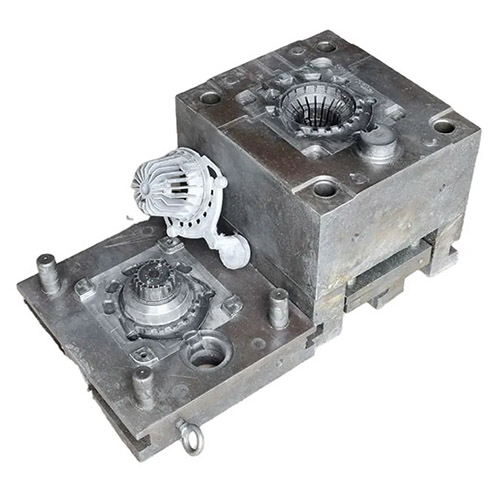
CNC broušení se používá k výrobě dutin a jader pro různé přesné lisovací nástroje, vstřikovací formy a formy pro tlakové lití.
CNC broušení, zejména CNC tvářecí broušení, dokáže efektivně a přesně zpracovávat složité kontury, jemné textury a extrémně vysokou povrchovou úpravu forem. To přímo zajišťuje dlouhou životnost samotné formy, stejně jako přesné rozměry a vysoce kvalitní vzhled vyrobených výrobků. Je to základní výrobní článek v odvětvích, jako je spotřební elektronika, domácí spotřebiče a automobilové díly.
Hydraulika přesných přístrojů
CNC broušení se široce používá při obrábění jader ventilů a objímek ventilů hydraulických servoventilů, vřeten a vodicích lišt přesných měřicích přístrojů a rozdělovacích desek špičkových hydraulických čerpadel.
Součásti přesných přístrojů obvykle vyžadují tolerance na úrovni mikronů a zrcadlovou kvalitu povrchu, aby byla zajištěna extrémně nízká vnitřní netěsnost, citlivá odezva a ultra vysoká plynulost pohybu. CNC broušení je nejlepší metodou obrábění pro dosažení těchto výkonnostních ukazatelů.
Výroba obráběcích strojů
CNC broušení lze použít pro jemné obrábění základních součástí samotného obráběcího stroje, jako jsou vodicí lišty lože, vřetena a uložení vodicích šroubů.
Vysoká přímost, rovinnost a tvrdost povrchu dosažené broušením jsou základem pro zajištění celkové geometrické přesnosti, dlouhodobé stability a udržení obráběcích strojů. Bez přesných brousicích procesů není možné vyrábět vysoce přesné obráběcí stroje.
Nový energetický průmysl
V energetickém oboru se CNC broušení používá k obrábění klíčových součástí, jako jsou lopatky plynových turbín a těsnicí plochy čerpadel jaderných elektráren. V lékařství se používá k výrobě chirurgických robotů, přesných kloubových ramen a implantátů, jako jsou umělé kolenní a kyčelní klouby.
Zdravotnictví
Díly v lékařské oblasti obvykle používají speciální biokompatibilní materiály nebo vysoce pevné materiály a kladou se na ně přísné požadavky na čistotu povrchu, nepoškozující vrstvy a složité biologické tvary. CNC broušení je spolehlivou volbou pro splnění těchto přísných standardů.
UŠLECHTILÝ"CNC broušení Sslužba
Společnost NOBLE disponuje řadou nejmodernějších CNC strojů a náročným testovacím zařízením. Pod vedením zkušeného týmu profesionálů dodržujeme od začátku do konce nekompromisní standardy kvality jakožto firma s certifikací ISO 9001.
Společnost NOBLE je předním poskytovatelem služeb přesného broušení leteckých dílů a dalších komponentů používaných v různých průmyslových odvětvích. Provádíme vysoce specializované operace broušení malých válcových součástí s průměry od 0.2 do 20 mm, složitými tvary a formami a s extrémně nízkými tolerancemi a požadavky na leštění povrchu.
Kvalita je naší nejvyšší prioritou. V celém výrobním procesu zavádíme přísné testování a kontrolu kvality, abychom zajistili, že každý prototyp splňuje vaše očekávání.
Nejčastější dotazy
Co je CNC broušení?
CNC broušení je přesný obráběcí proces, který využívá počítačem řízený stroj k odebírání materiálu z obrobku pomocí vysokorychlostního abrazivního brusného kotouče. Široce se používá k dosažení přesných tolerancí, jemné povrchové úpravy a složitých geometrií na tvrdých nebo jemných materiálech.
Jaké materiály lze obrábět CNC broušením?
CNC broušení je vhodné pro širokou škálu materiálů, včetně:
- Kalené oceli a nástrojové oceli
- Nerezová ocel, hliník a titanové slitiny
- Karbid wolframu a keramika
- Plasty a kompozity (pro specifické aplikace)
Jaký je rozdíl mezi CNC broušením a CNC frézování?
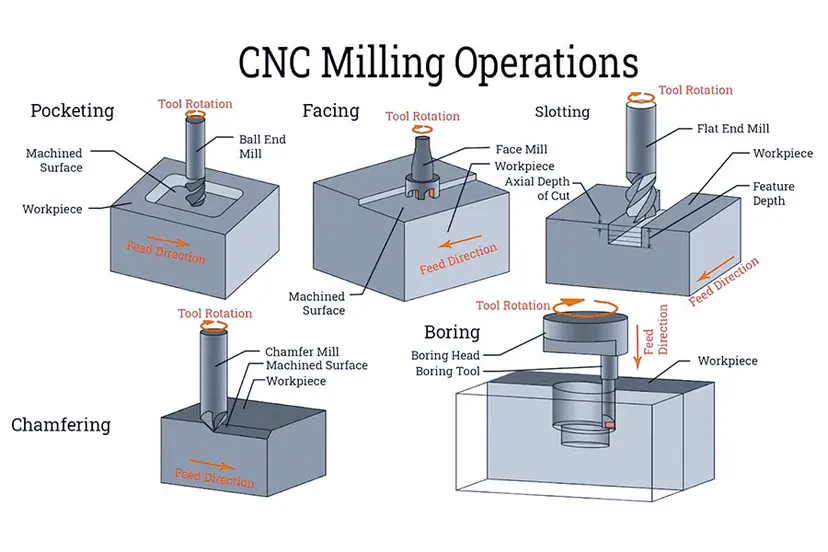
I když se oba procesy jedná o subtraktivní obráběcí procesy, CNC broušení využívá brusný kotouč k odstraňování materiálu třením, což je ideální pro dokončování tvrdých materiálů s vysokou přesností. CNC frézování využívá rotující řezné nástroje k odstraňování materiálu stříháním, což je vhodnější pro rychlejší odstraňování materiálu a měkčí materiály.
Jaké jsou běžné typy CNC brousicích procesů?
Běžné typy zahrnují:
- povrch broušení pro rovné povrchy
- Cylindrický broušení pro vnější/vnitřní kulaté tvary
- Bezhrotý broušení pro válcové díly bez upevňovacích středů
- Nástroj a řezačka broušení pro ostření řezných nástrojů
- Plíživé podávání broušení pro hluboké řezy v jednom průchodu
Jaké jsou klíčové komponenty CNC brusky?
Typická CNC bruska se skládá z několika klíčových komponent: lože stroje pro stabilitu, vysoce přesného vřetena, které otáčí brusným kotoučem, pohonů os (jako jsou lineární motory nebo kuličkové šrouby) pro řízení pohybu, CNC řídicí jednotky jakožto mozku, chladicího systému pro řízení tepla a odstraňování nečistot a často i automatické jednotky pro orovnávání kotoučů pro udržení tvaru a ostrosti kotouče.







