
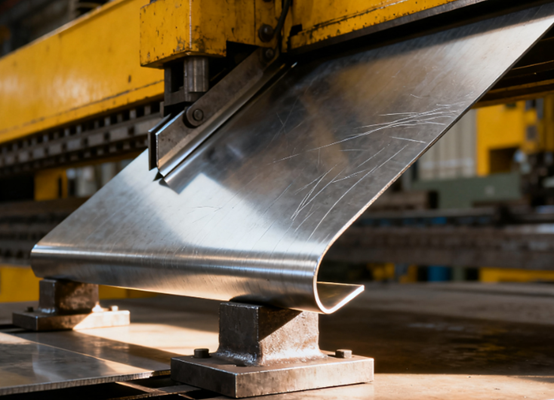
Co je Shorké Metal Bkonec Proces?
Ohýbání plechů je technika obrábění kovů, která využívá hlavně ohýbací stroj k vyvíjení tlaku na kovové plechy, což způsobuje jejich plastickou deformaci v určitých pozicích, čímž se získají díly s předem určenými úhly a tvary.
Proces ohýbání plechů obvykle zahrnuje formy, včetně horního razníku a spodního razníku (drážka ve tvaru V), kde je plech tlakem vtlačován do otvoru spodního razníku a vytváří ohyb. Technologie ohýbání se široce používá při výrobě různých kovových konstrukčních prvků, jako jsou krabice, konzole a skříně. Vyznačuje se vysokou účinností, vysokou přesností a vysokou přizpůsobivostí a je klíčovým krokem při obrábění plechů.
Jak funguje proces ohýbání plechu?
Jádrem procesu ohýbání plechů je působení vnější síly, která způsobí plastickou deformaci plechů v předem určené poloze, čímž se vytvoří specifické úhly a tvary. Tento proces se spoléhá především na ohýbací stroje a specializované formy.
Kovové materiály používané při ohýbání plechů
Za studena válcovaný ocelový plech
Za studena válcované ocelové plechy jsou plechy z uhlíkové oceli, které se válcují při pokojové teplotě. Za studena válcované ocelové plechy mají vynikající pevnost a obrobitelnost, a proto jsou velmi vhodné pro přesné ohýbání, lisování a svařování.
Za studena válcované ocelové plechy obvykle nevyžadují předběžnou úpravu, jako je odstraňování rzi, a lze je přímo galvanicky pokovovat nebo lakovat.
Nerezová ocel
Nerezová ocel je známá svou vynikající odolností proti korozi, protože chrom, který obsahuje, může na svém povrchu tvořit hustou pasivační vrstvu oxidu chromu.
Nerezová ocel 304 má vynikající komplexní vlastnosti a je vhodná pro různá prostředí. Nerezová ocel 316 má díky přidání molybdenu silnější odolnost vůči korozi způsobené chloridy.
| 304L | Vhodné pro svařování; Dobré antikorozní vlastnosti |
| 321 | Obsahuje titan; Dobré antikorozní vlastnosti |
| 301 | Relativně vysoká tvrdost; Dobrá pevnost |
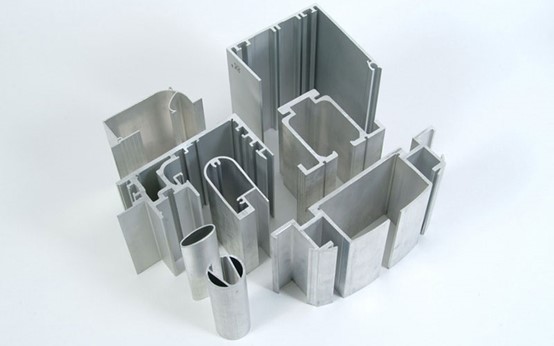
Hliník
Hliník je lehký kov s hustotou přibližně třetinovou hustotou oceli, což je klíčové v aplikacích, kde je vyžadováno snížení hmotnosti.
Hliníkové materiály mají také dobrou odolnost proti korozi a vynikající tepelnou a elektrickou vodivost. Kromě toho má hliník vynikající plasticitu a snadno se ohýbá a natahuje do požadovaného tvaru.
Pozinkovaný ocelový plech
Pozinkované ocelové plechy se vyrábějí nanesením vrstvy zinku na povrch ocelových plechů válcovaných za studena nebo za tepla, jehož cílem je chránit vnitřní ocel vrstvou zinku a účinně zabránit korozi ocelových plechů.
- Elektrolyticky pozinkovaná ocel: Povrch je jemný a rovnoměrný, takže je vhodnější pro stříkání.
- Žárově zinkovaná ocel: Zinkový povlak je relativně silný a má silnou odolnost proti korozi, ale na povrchu jsou zinkové květy.
Mosaz
Mosaz je slitina mědi a zinku. Má velmi krásný zlatožlutý vzhled a často se používá pro dekorativní prvky. Kromě estetického vzhledu se mosaz vyznačuje také vynikající elektrickou vodivostí, tepelnou vodivostí a vynikajícími antibakteriálními vlastnostmi.
Co se týče obrábění, mosaz je měkká a má vynikající tažnost, díky čemuž je velmi vhodná pro složité lisovací a kovací operace.
Ocelový plech válcovaný za tepla
Za tepla válcované ocelové plechy jsou plechy z uhlíkové oceli, které se válcují za vysokých teplot. Ve srovnání s plechy válcovanými za studena mají jejich povrch vrstvu oxidických okuhů, jsou relativně drsné a jejich rozměrová přesnost je také o něco horší.
Výhodou za tepla válcovaných ocelových plechů je jejich relativně nízká cena a možnost výroby silnějších plechů s vyšší konstrukční pevností.
Typy procesů ohýbání plechů
Ohýbání a skládání
Ohýbání se dosahuje ohýbáním nosníku nahoru nebo dolů podél okraje obrobku a často se používá pro krabicové a skořepinové díly.
Klady:
- Ohýbání bez stopy po formě: Nepoškozuje povrchovou úpravu ani dekorativní vrstvu.
- Vysoká přesnost a dobrá opakovatelnost.
- Vhodné pro velké talíře: Zejména hliníkové plechy, tenké plechy z nerezové oceli atd.
Nevýhody:
- Nízká účinnost: Vhodné pro střední a malosériovou výrobu.
- Složitá struktura: Náklady na údržbu skládacích mechanismů jsou vysoké.
- Není vhodné pro obrábění tlustých plechů.
Ohýbání rolí
Ohýbání plechů válcem je proces, při kterém se pomocí tříválcového nebo víceválcového ohýbacího stroje postupně ohýbají plechy do obloukových, válcových nebo kuželových dílů pomocí více ohybů.
Klady:
- Vhodné pro ohýbání s velkým zakřivením: Může plynule tvořit díly s velkým poloměrem nebo plně kruhové díly.
- Rovnoměrná deformace: Zabraňte koncentraci napětí způsobené jednorázovým ohybem.
- Dokáže obrábět tlusté plechy a velkorozměrové díly.
Nevýhody:
- Ovládání úhlu je obtížné: Vzdálenost válečků je třeba několikrát upravit.
- Malých zakřivení nebo ostrých úhlů není snadné dosáhnout.
- Vysoké investiční náklady na vybavení.
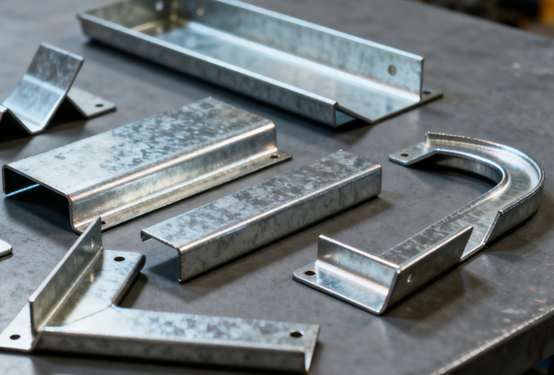
Těžba
Razník vtlačuje plech do spodní matrice extrémně vysokým tlakem, což způsobuje důkladnou plastickou deformaci materiálu. Úhel je téměř zcela určen matricí.
Klady:
- Extrémně vysoká rozměrová a úhlová přesnost: Téměř žádný odraz.
- Ostré rohy nebo charakteristické hrany: Vhodné pro přesné obrábění dílů.
- Dobrá konzistence tvarování: Úhel je kompletně řízen formou.
Nevýhody:
- Vysoké požadavky na vybavení: Jsou potřeba lisy s vysokou hmotností.
- Silné opotřebení formy: Vysoký tlak, vysoké požadavky na materiály forem a tepelné zpracování.
- Vysoká cena: Náklady na výrobu a údržbu forem jsou vysoké.
Ohýbání vzduchem
Obrobek ohýbaný vzduchem se dotýká pouze špičky horního razidla a obou stran drážky ve tvaru V spodního razidla. Když razník tlačí dolů, kov se v kontaktních bodech deformuje pružno-plasticky a vytváří požadovaný úhel.
Úhel je řízen hloubkou zdvihu razníku.
Klady:
- Silné nastavení úhlu: Úhel ohybu lze měnit ovládáním zdvihu razníku, což nabízí vysokou flexibilitu.
- Nízké opotřebení formy: Díky malé kontaktní ploše mezi horní a dolní formou má forma delší životnost.
- Dobrá přizpůsobivost: Stejná sada forem může zpracovávat díly s různými úhly a tloušťkami plechů.
Nevýhody:
- Přesnost při malém úhlu: Je silně ovlivněn odrazem a vyžaduje empirickou korekci.
- Větší ohybová síla: Ve srovnání s jinými metodami má vyšší požadavky na tonáž zařízení.
Dno
Razník vtlačí plech do spodní části drážky ve tvaru V spodní matrice, čímž se plech plně přilepí k matrici pro tvarování. V deformační zóně dochází ke zřetelnému plastickému toku nebo dokonce k otiskování.
Klady:
- Vysoká úhlová přesnost: téměř žádný odskok a stabilní úhel ohybu.
- Dobrá opakovatelnost: Vhodné pro hromadnou výrobu dílů s vysokými požadavky na konzistenci.
- Vynikající kvalita povrchu: Jasné záhyby a úhledné okraje.
Nevýhody:
- Opotřebení formy: Velká kontaktní plocha, zjevné tření a koncentrace napětí.
- Časté změny plísní: Pro různé tloušťky nebo úhly plechů je třeba vyměnit formy.
- Vysoká spotřeba energie: A Je vyžadována větší přítlačná síla.
Kroky obrábění procesu ohýbání plechu
Procesní analýza
Před ohýbáním pečlivě analyzujte výkres součásti, abyste ověřili úhel ohybu, poloměr ohybu, velikost a směr rozvinutí, a zkontrolujte, zda je pořadí ohýbání přiměřené.
Účelem analýzy výkresů součástí je vyhnout se rozměrovým chybám nebo problémům s kolizí obrobku způsobeným nesprávným návrhem.
Vyberte Materiál
Vypočítejte velikost rozložení na základě úhlu ohybu a tloušťky plechu, zohledněte koeficient kompenzace ohybu a poté připravte materiály. Tento proces se provádí za účelem zajištění rozměrové přesnosti surovin a vytvoření základu pro následné ohýbání.
Příprava forem
Vyberte vhodnou horní a spodní matricu a nosnost ohýbačky podle tvaru, úhlu a tloušťky ohýbaného dílu a proveďte instalaci a uvedení do provozu.
Výběr forem přímo ovlivňuje přesnost ohýbání a kvalitu povrchu. Různé tloušťky plechů vyžadují sladění různých velikostí drážek ve tvaru V.
Polohování
Obsluha umístí obrobek na pracovní stůl ohýbačky a zajistí jeho správnou polohu pomocí zarážky a polohovacího zařízení, čímž jej zarovná s linií ohybu. Tento krok má významný vliv na konzistenci úhlu a velikosti ohybu a musí být zachována přesnost polohování.
Operace ohýbání
Spusťte ohýbačku. Děrovač tlačí dolů, aby vtlačil plech do spodní matrice a vytvořil požadovaný úhel. Obsluha musí ovládat hloubku tlaku dolů nebo zdvih, aby zabránila převrácení nebo nadměrnému odrazu.
Během ohýbání je třeba dbát na směr síly působící na materiál a kontrolu vtlačení.
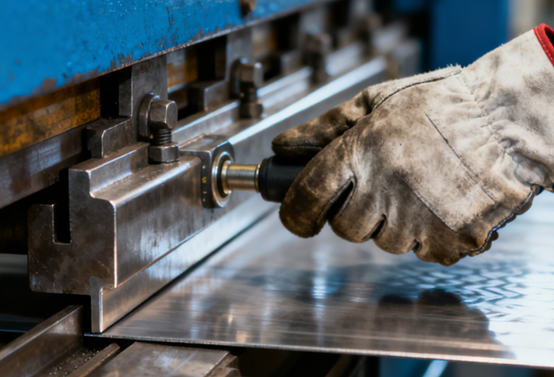
Kontrola rozměrů
Po dokončení ohýbání dílů se k měření použije úhloměr, posuvné měřítko nebo třísouřadnicové měřicí zařízení, aby se ověřilo, zda úhel, délka strany a rovinnost splňují konstrukční požadavky.
Pokud se po kontrole u výrobku zjistí odchylky, lze je opravit jemným doladěním zdvihu nebo vůle formy.
Sekundární a složené ohýbání
U složitých dílů je nutné vícenásobné ohyby nebo ohýbání v různých směrech. Před provedením sekundárního ohýbání je nutné zkontrolovat, zda je úhel ohybu z předchozího kroku správný, a dbát na to, aby tvarovaný díl nepřekážel formě.
Deburring
Po ohnutí obrobku je třeba odstranit otřepy, zkosit hrany a povrchově upravit, aby ostré hrany neovlivnily montáž nebo použití. Pokud je následně nutné svařování, práškové lakování nebo eloxování, je krok odstraňování otřepů obzvláště důležitý pro zajištění kvality vzhledu.
Závěrečná inspekce
Nakonec je vyžadována úplná nebo namátková kontrola rozměrů, úhlů, rovinnosti a vzhledu obrobku. Teprve po ověření, že splňují požadavky výkresů, lze provést ochranné balení.
Zajistěte, aby se ohýbané díly během přepravy a montáže nepoškodily, a zaručte kvalitu dodaných hotových výrobků.
Výhody procesu ohýbání plechů
Ohýbání plechů, jako jeden z nejpoužívanějších tvářecích procesů při obrábění plechů, má řadu výhod. Může nejen zajistit konstrukční pevnost, ale také zohlednit efektivitu výroby a kontrolu nákladů.
Vysoká přesnost
Moderní CNC ohýbací zařízení dokáže přesně řídit úhel ohybu, polohu a tlak. Chyba ohybu je obvykle kontrolována v rozmezí ±0.5°, což zajišťuje konzistenci velikosti a tvaru dílů a splňuje požadavky na přesnou montáž.
Vysoká efektivita výroby
Proces ohýbání plechů se snadno ovládá a má krátký cyklus. Zejména při použití CNC ohýbaček lze pomocí programovaného provozu dosáhnout vícenásobného kontinuálního ohýbání, což výrazně zvyšuje efektivitu výroby. Je vhodný jak pro dávkovou, tak i malosériovou výrobu.
Flexibilita
Ohýbání plechů umožňuje obrábět díly různých tvarů, úhlů a tlouštěk plechu změnou nástroje nebo úpravou parametrů zdvihu. Stejné zařízení se může přizpůsobit více produktům a je vhodné pro zakázkový výrobní režim více variant a malých sérií.
Vysoká míra využití materiálu
Ohýbání dosahuje změn tvaru hlavně plastickou deformací, negeneruje velké množství řezného odpadu, má vysokou míru využití materiálu, šetří náklady na suroviny a je v souladu s konceptem zelené výroby.
Vysoká kvalita povrchu
Během procesu ohýbání nedochází k žádnému zjevnému poškození povrchu materiálu, což zachovává dobrou hladkost. Může být přímo použit k následnému stříkání, eloxování nebo svařování, což snižuje počet kroků přepracování.
Široký rozsah aplikací
Technologie ohýbání se vztahuje na všechny druhy kovových plechů, jako je uhlíková ocel, nerezová ocel, hliník, měď atd., a je široce používána v průmyslových odvětvích, jako je elektronika, elektrické spotřebiče, automobily, strojírenství a stavebnictví.
Nevýhody procesu ohýbání plechů
Omezení vlastností materiálu
Tažnost, pevnost a pružnost různých kovů se značně liší, což může snadno ovlivnit úhel ohybu a rozměrovou přesnost.
Například vysokopevnostní ocel nebo tvrdý hliník jsou při ohýbání náchylné k praskání, zatímco měkké kovy mohou vykazovat nadměrnou deformaci nebo nerovnoměrné záhyby.
Efekt pružného zpětného rázu
V kovech dochází po ohybu k jevu elastického zotavení, což vede k tomu, že skutečný úhel je buď příliš velký, nebo příliš malý.
Zejména u vysokopevnostních materiálů a velkých poloměrů ohybu je obtížnost regulace pružnosti ještě vyšší a je třeba ji korigovat zkušenostmi nebo kompenzačními procesy.
Komplexní ohýbání
Pokud je tloušťka plechu velká nebo úhel ohybu složitý, výrazně se zvyšuje požadavek na tvářecí sílu, vyžaduje se vysoká nosnost nástroje a zařízení a náchylnost k problémům, jako je odchylka linie ohybu, praskání nebo promáčklina, což ztěžuje proces tváření.
Vysoký požadavek na dovednosti
Řízení úhlů ohybu, výběr formy a uspořádání postupu vyžadují od obsluhy bohaté zkušenosti, jinak se pravděpodobně vyskytnou problémy, jako je nerovnoměrná deformace, úhlová odchylka nebo kolize obrobku.
Aplikace procesu ohýbání plechů
Elektronický průmysl
Plech se široce používá při výrobě produktů, jako jsou šasi, serverové skříně a rozvodné skříně. Tento typ produktu má vysoké požadavky na rozměrovou přesnost a odvod tepla. Plechová konstrukce dokáže účinně chránit vnitřní elektronické součástky a je snadná pro údržbu a instalaci.
- Síťová skříň
- Průmyslové počítačové skříně
- Rozvodná skříň
- Ochranný kryt
komunikační zařízení
Obrábění plechů lze použít k výrobě pouzder základnových stanic 5G komunikace, síťových stojanů, pouzder routerů atd.
Plechová konstrukce má vynikající elektromagnetické stínění a splňuje požadavky komunikačních zařízení na prachotěsnost, vlhkost a rušení.
Automobilový průmysl
Plech se používá k výrobě panelů karoserie, konzolí podvozku, ale i skořepin motocyklů a elektrických vozidel atd. Ohýbáním a svařováním plechů lze dosáhnout vysoce pevných a lehkých konstrukcí.
- Dveře auta, kapota, víko zavazadlového prostoru
- Části rámu a podvozku
- Přihrádka na baterie
Domácí spotřebiče
Výroba plechů se široce používá v pláštích a vnitřních konzolách produktů, jako jsou ledničky, pračky a klimatizace.
Plechové díly mohou dosáhnout přesného vzhledu a vysoké přesnosti montáže a zároveň mají vynikající odvod tepla a ochranné vlastnosti.
- Boční panel chladničky
- Kryt pračky
- Vnější kryt venkovní jednotky klimatizace
NOBLE: Váš důvěryhodný poskytovatel služeb v oblasti výroby plechů
Nabízíme zakázkové ohýbání plechů, které předčí očekávání zákazníků, za konkurenceschopné ceny. Od návrhu prototypu až po výrobu ohýbaných plechů se spoléháme na náš zkušený tým a moderní výrobní zařízení, abychom vám zajistili ohýbané plechové díly s vysokou přesností a stabilním výkonem. Získejte cenovou nabídku během několika minut a ohýbané plechové díly během několika dní!
Společnost NOBLE, certifikovaná podle ISO 9001:2015 a ISO13485-2016, zaručuje svým zákazníkům kvalitní prototypy a výrobní díly. Vyspělé a pokročilé ohýbačky kovů a kvalifikovaní technici poskytují přesné a vysoce kvalitní služby ohýbání kovů pro rychlou výrobu prototypů a sériovou výrobu.
Nejčastější dotazy
Jak se řídí pružnost při ohýbání plechu?
Pružení lze minimalizovat zvýšením ohybové síly, použitím metod ražení nebo razení, úpravou úhlů zápustky nebo kompenzací pomocí CNC programování. Klíčovou roli v chování pružiny hraje také výběr materiálu.
Jaké jsou běžné problémy při ohýbání plechů?
Mezi typické problémy patří pružné zpětné rázy, praskání v ohybových liniích, opotřebení nástrojů a rozměrové nepřesnosti při vícestupňovém ohýbání. Správné nástroje, příprava materiálu a kompenzace úhlu mohou těmto problémům pomoci předejít.
V jakých odvětvích se ohýbání plechů běžně používá?
Tento proces se široce používá v automobilovém průmyslu, elektronice, domácích spotřebičích, telekomunikacích, leteckém průmyslu a průmyslových strojích, zejména pro kryty, konzole, pouzdra a konstrukční komponenty.
Jak snadno ohýbat plech?
Pro snadné ohýbání plechu označte linii ohybu, pevně jej upněte a vyvíjejte stálý tlak pomocí ohýbací brzdy nebo svěráku. Pro silnější nebo přesnější díly použijte CNC ohýbací lis pro přesné ovládání úhlu a poloměru.
Jaké jsou hlavní typy metod ohýbání plechů?
Mezi nejběžnější typy patří ohýbání vzduchem, ohýbání do dna, razení, skládání a válcování. Každá metoda se liší nastavením nástrojů, přesností ohýbání a požadavky na sílu, což výrobcům umožňuje vybrat si na základě tloušťky materiálu a složitosti konstrukce.







