
Co je zakázkové lití do písku?
Lití do pískových forem je běžná metoda odlévání kovů. Hlavním postupem je použití pískové formy pro tvarování kovových dílů. Nejprve se vyrobí model podle tvaru dílu, umístí se do pískoviště, naplní se formovacím pískem a pevně se zhutní. Poté se model vyjme a vytvoří se dutina. Poté se do dutiny pískové formy nalije roztavený kov. Po vychladnutí a ztuhnutí kovu se písková forma rozbije a odlitek se vyjme.
Lití do pískových forem je vhodné pro různé kovové materiály a umožňuje výrobu složitých a velkých dílů s relativně nízkými náklady. Drsnost a přesnost povrchu jsou však relativně nízké. Často se používá k výrobě průmyslových součástí, jako jsou bloky motorů a potrubní armatury.
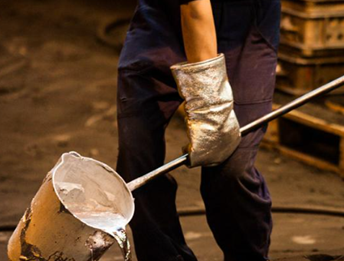
Jak funguje zakázkové odlévání do písku?
Modelářství
Odlévání do pískových forem začíná vytvořením přesného modelu finálního dílu, obvykle vyrobeného ze dřeva, kovu nebo plastu. Model má úhel zkosení pro snadné vyjmutí z formy a zohledňuje smrštění kovu během tuhnutí.
Pro odlitky s vnitřními dutinami je nutné vyrobit i odpovídající jádrové formy. Přesnost modelu přímo určuje rozměrovou a strukturální kvalitu konečného odlitku.
Lití
Formováním se v písku vytvoří dutina pomocí šablony. Šablona se upevní na základní desku, uzavře v baňce a naplní formovacím pískem – směsí křemičitého písku a pojiva, která po zhutnění poskytuje pevnost a propustnost. Písek se rovnoměrně udusává ručně nebo strojně. Po odstranění šablony se výsledná dutina přizpůsobí jejímu tvaru a bude obsahovat roztavený kov.
Výroba jádra
Písková jádra se vyrábějí jednotlivě v jadernících a tvoří složité vnitřní dutiny pro odlévání. Tato jádra procházejí vypalováním nebo kalením, aby dosáhla větší pevnosti než hlavní písková forma, což zajišťuje, že bez poškození odolávají erozi roztaveného kovu. Nakonec se kalená jádra přesně umístí do dutiny pískové formy.
Sestava krabice
Montáž boxů zahrnuje spojení horní a dolní pískové formy s jádry a vytvoření kompletní licí formy. Přesné zarovnání pískových boxů zabraňuje nesprávnému zarovnání, zatímco bezpečné umístění jader zajišťuje přesné vnitřní struktury.
Po uzavření forma vytvoří jednotnou dutinu obsahující jak vnější tvar, tak vnitřní prvky odlitku. Posledním krokem je pevné upevnění pískových boxů k sobě, aby se zabránilo úniku roztaveného kovu nebo oddělení formy během lití v důsledku metalostatického tlaku.
tání a Lití
Tavení je proces zahřívání pevných kovových surovin v peci nad bod tání za účelem jejich roztavení na kapalinu s dobrou tekutostí. Během procesu tavení je třeba s roztaveným kovem provádět nezbytné úpravy, jako je odstranění strusky a úprava chemického složení, aby byla zajištěna jeho kvalita.
Když roztavený kov dosáhne požadované teploty a složení, použijte licí naběračku k jeho plynulému a nepřetržitému vstřikování do uzavřeného uzávěru formy, dokud roztavený kov nezaplní celou dutinu a nepřeteče odvzdušňovacím otvorem. Teplota a rychlost lití jsou pro kvalitu odlitku klíčové.
Chvění a Čištění
Po odlití musí forma zcela vychladnout, aby kov ztuhl. Jakmile se teplota blíží pokojové teplotě, dochází k vytřesení vibracemi, klepáním nebo proplachováním, aby se slinutá písková forma rozbila a odlitek byl vyjmut. Odlitek se poté vyčistí odstraněním povrchového písku, rozdrcením přebytečného kovu ze vtokového systému a extrakcí vnitřních pískových jader, čímž se získá finální polotovar.
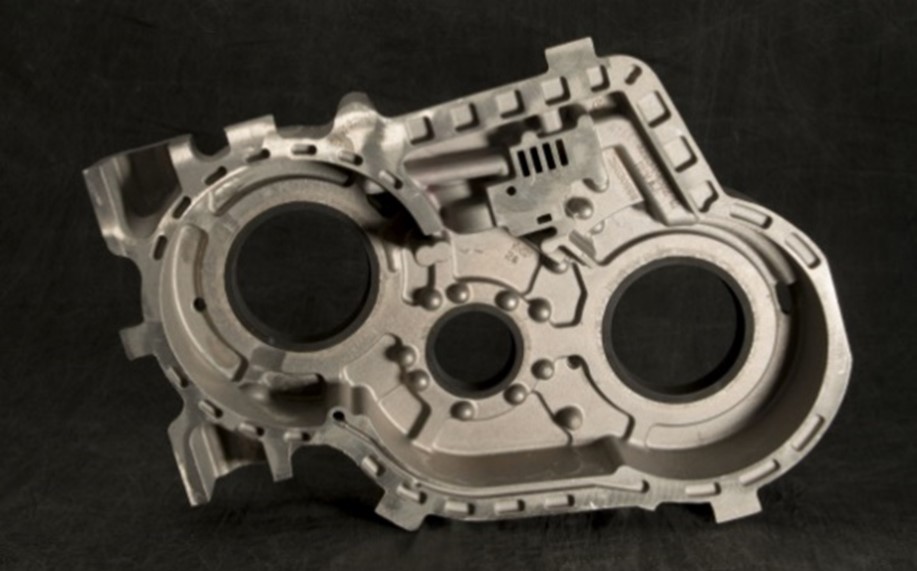
Materiál používaný při zakázkovém odlévání do písku
Litina
Litina je nejrozšířenějším typem materiálu v procesech lití do pískových forem, mezi nimiž je obzvláště běžná šedá litina. Tento typ materiálu se vyznačuje vynikající tekutostí odlévání, nízkou mírou smrštění a také vynikající odolností proti opotřebení a tlumením nárazů.
- Klady:
Odolnost vůči vadám
Low Cost
Snadná tvárnost v tavenině
- editaci videas: Blok motoru, brzdový kotouč, základna obráběcího stroje
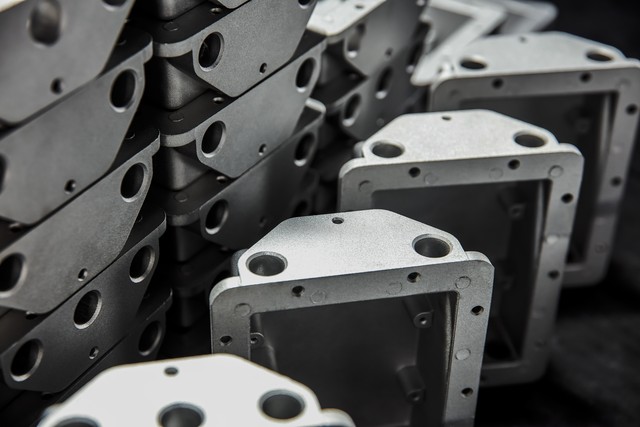
Litá ocel
Litá ocel poskytuje odlitkům do pískových forem vyšší pevnost a houževnatost, což jim umožňuje odolávat většímu zatížení a nárazům. Její bod tání je vyšší než u litiny a požadavky na procesy odlévání jsou také přísnější.
Díly z lité oceli mají relativně vysokou míru smrštění a jsou náchylnější ke smršťovacím dutinám a vnitřnímu pnutí, které je třeba kompenzovat rozumnou konstrukcí a procesem.
- editaci videas: Bloky motorů, brzdové kotouče, základny obráběcích strojů a pláště velkých tlakových nádob
Slitina hliníku
Hliníkové slitiny jsou velmi oblíbené při odlévání do pískových forem díky své nízké hustotě, vysoké měrné pevnosti a dobré odolnosti proti korozi. V roztaveném stavu mají dobrou tekutost a lze z nich vyrábět lehké odlitky se složitými tvary a tenkými stěnami. Odlitky z hliníkových slitin mají také dobrou mechanickou zpracovatelnost a tepelnou vodivost.
- Klady: Dobrá odolnost proti korozi, vysoká specifická pevnost a dobrá tekutost
- editaci videas: písty a hlavy válců automobilových motorů, konstrukční součásti letadel, tepelné odvody různých elektronických zařízení a hardwarové součásti v každodenním životě
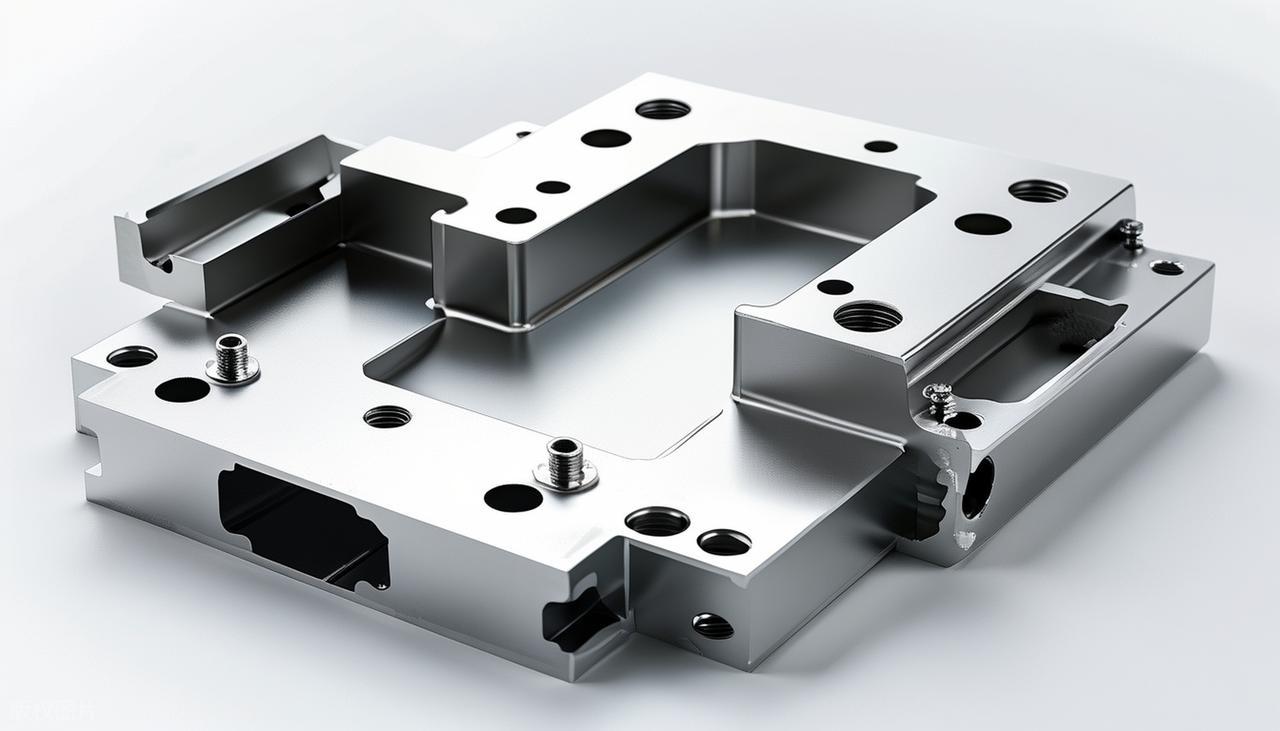
Měděná slitina
Slitiny mědi, zejména bronz a mosaz, se používají hlavně při odlévání do pískových forem k výrobě dílů, které vyžadují odolnost proti opotřebení, odolnost proti korozi nebo dobrou elektrickou a tepelnou vodivost. Bronz má vynikající odolnost proti opotřebení a chemickou stabilitu a často se používá k výrobě ozubených kol, ložisek, lodních šroubových čerpadel a součástí ventilů.
- Klady: Dobré mechanické vlastnosti, elektrická vodivost a krásná barva
- editaci videas: Odlévání vodovodních armatur, hudebních nástrojů, dekorativních uměleckých děl a různých elektrických konektorů
Typy procesů lití do pískových forem
Odlévání do zeleného písku
Lití do pískových forem je nejběžnější a cenově nejvýhodnější metodou. Charakteristickým znakem je přímé odlévání do vlhké, nepálené pískové formy. Hlavním pojivem formovací směsi je bentonit a její viskozita se aktivuje vlhkostí.
- Klady: Vyznačuje se vysokou efektivitou výroby a je vhodný pro mechanizované operace montážních linek.
- Nevýhody: Mokré pískové formy mají relativně nízkou pevnost a vlhkost může snadno způsobit vady, jako je pórovitost odlitků.
Lití ztracené pěny
Lití do pískových forem metodou ztracené pěny je relativně pokročilý proces lití do pískových forem a model je vyroben z pěnového plastu. Při formování se pěnový model zalije do suchého písku bez pojiva a poté se do modelu přímo nalije roztavený kov o vysoké teplotě. Pěnový model se po kontaktu s roztaveným kovem okamžitě odpaří a zmizí, přičemž roztavený kov zaujme jeho místo a vyplní prostor modelu, čímž se nakonec vytvoří odlitek.
- Klady: Není nutné zvedání formy, není zde žádná dělicí plocha a lze vyrábět odlitky s extrémně složitými tvary.
- Nevýhody: Pěnové modely mají relativně vysoké výrobní náklady
Samovytvrzující odlévání do písku
Písková forma odlitá ze samotvrdnoucího písku nemusí být po formování vypalována a může sama vytvrdnout chemickými reakcemi při pokojové teplotě, aby dosáhla požadované pevnosti.
Mezi běžné materiály patří křemičitan sodný, písek a pryskyřičný samotvrdnoucí písek. Samotvrdnoucí pískové formy mají ve srovnání s mokrými formovacími písky vyšší přesnost a pevnost, což je činí vhodnějšími pro kusovou nebo malosériovou výrobu středních a velkých odlitků.
Výhody zakázkového odlévání do písku
Nízké materiálové náklady
Hlavní surovinou potřebnou pro výrobu pískových forem je křemičitý písek, který je v přírodě extrémně hojný a levný. Lepidla, jako je hlína a pryskyřice, mají také relativně nízké náklady.
Náklady na výrobu forem při lití do pískových forem jsou mnohem nižší než u jiných metod odlévání, které vyžadují použití kovových nebo speciálních keramických forem. Je obzvláště vhodná pro kusovou nebo malosériovou výrobu velkých odlitků a neztrácí svou ekonomickou efektivitu kvůli vysokým nákladům na samotnou formu.
Vysoce flexibilní výrobní proces
Odlévání do pískových forem není striktně omezeno velikostí, hmotností a složitostí odlitků. Dokáže vyrábět nejen malé díly o hmotnosti několika gramů, ale také velké základny obráběcích strojů nebo obří lodní vrtule o hmotnosti stovek tun.
Po odlití se písková forma poškodí a odlitky s hlubokými dutinami, prohlubněmi a dalšími prvky, které je obtížné tvarovat jinými metodami, lze ze složité pískové formy vyjmout. Tato flexibilita je u mnoha metod odlévání do permanentních forem bezkonkurenční.
Široká kompatibilita s kovy
Lití do pískových forem nemá téměř žádná omezení, pokud jde o typy odlévaných kovů. Od nízkotavitelných slitin hliníku a slitin mědi až po vysokotavitelné litiny, lité oceli a dokonce i vysokoteplotní slitiny, jako jsou slitiny na bázi niklu a kobaltu, všechny lze litím do pískových forem tvarovat.
Samotný formovací písek má extrémně vysokou žáruvzdornost a odolá vysokým teplotám převážné většiny kovových tavenin, aniž by se roztavil, což poskytuje univerzální platformu pro výrobu kovových součástí s různými vlastnostmi a použitím.
Rychlá výroba forem
Lití do pískových forem je velmi rychlé pro zpracování a výrobu dřevěných nebo plastových forem. Pokud je třeba upravit návrh, lití do pískových forem vyžaduje pouze úpravu modelu, bez časově náročného a pracného mechanického zpracování jako u kovových forem.
Výroba forem výrazně zkracuje cyklus od návrhu výrobku až po úspěšnou zkušební výrobu, snižuje náklady a rizika během fáze vývoje a je vysoce ekonomická a efektivní pro zkušební výrobu nebo malosériovou výrobu.
Neomezený rozsah velikostí
Široká škála velikostí odlitků je velmi významnou výhodou lití do pískových forem. Pískové formy se vyrábějí v blocích a poté sestavují. Teoreticky lze odlévat díly jakékoli velikosti, pokud se vyrobí dostatečně velké pískoviště.
V reálném průmyslu se největší a nejtěžší odlitky, jako jsou velké bloky motorů a velká lože obráběcích strojů, téměř všechny vyrábějí metodou lití do pískových forem. Pro jiné metody lití je velmi obtížné dosáhnout tak obrovských rozměrů.
Nevýhody zakázkového lití do písku
Špatná rozměrová přesnost
Pískové formy se vytvářejí spojením zrnitého písku. Jejich vnitřní stěny nejsou od přírody tak hladké jako stěny kovových forem, což vede k relativně drsnému povrchu odlitků. Pro zlepšení tohoto stavu je obvykle nutné následné mechanické zpracování.
Během operací, jako je vyjímání z formy a uzavírání krabic, je písková forma náchylná k drobným deformacím nebo poškození. Spolu s odíráním roztaveného kovu při vysoké teplotě to může způsobit rozměrové odchylky v odlitcích a povrchové vady, jako jsou otřepy.
Drsné pracovní prostředí
Během procesu výroby odlitků do pískových forem vzniká velké množství prachu, zejména ve fázích míchání písku, formování a vytláčení. Zároveň tavení kovů, horké licí formy a rozklad pojiv produkují škodlivé plyny a kouř.
Prach a škodlivé plyny představují hrozbu pro zdraví pracovníků v dílnách a podniky musí investovat velké množství nákladů do větrání, odprašování a čištění odpadních plynů, aby splňovaly přísné předpisy na ochranu životního prostředí.
Složité a závislé na dovednostech
Lití do pískových forem zahrnuje řadu procesů, od výroby forem, lisování, tavení až po odlévání a čištění. Řízení parametrů v každém článku ovlivní kvalitu konečného odlitku.
Proces odlévání do pískových forem je vysoce závislý na zkušenostech a úsudku kvalifikovaných pracovníků, jako je volba teploty a rychlosti odlévání. Kolísání lidských faktorů může snadno vést k nestabilní kvalitě výrobku a poptávka po kvalifikovaných pracovnících také zvyšuje náklady na řízení.
Služby přesného lití do pískových forem: Pohněte projektem, který potřebujete
Vítejte u NOBLE, vašeho důvěryhodného partnera pro vysoce kvalitní řešení lití do pískových forem. Specializujeme se na přeměnu vašich návrhů na odolné a komplexní kovové komponenty díky našim pokročilým možnostem lití do pískových forem. Od prototypování až po velkosériovou výrobu nabízíme spolehlivost, odborné znalosti a kapacity, abychom splnili vaše nejpřísnější požadavky.
Proč s námi spolupracovat?
- Osvědčená kvalita a spolehlivost: Naše přísné systémy kontroly kvality, od kontroly surovin až po konečné rozměrové kontroly, zaručují, že každý odlitek splňuje vaše specifikace.
- Technická spolupráce: Náš technický tým s vámi úzce spolupracuje na optimalizaci návrhů pro výrobu, zvýšení výkonu a snížení celkových nákladů.
- Konkurenční dodací lhůty: Využíváme efektivní plánování výroby a robustní procesy, abychom vám dodali komponenty vždy včas.
Dovolte nám stát se základem vašeho dalšího projektu. Kontaktujte nás ještě dnes, prodiskutujte s námi vaše požadavky a získejte komplexní cenovou nabídku.
Nejčastější dotazy
Co je to lití do písku a jak to funguje?
Lití do pískových forem je všestranný proces odlévání kovů, při kterém se roztavený kov nalije do jednorázové pískové formy a vytvoří se tak díl. Proces zahrnuje vytvoření pískové formy z předlohy (repliky dílu), její naplnění roztaveným kovem, jeho vychladnutí a ztuhnutí a následné oddělení pískové formy pro získání hotového odlitku.
Jaké materiály lze použít při lití do pískových forem?
Služby odlévání do pískových forem podporují širokou škálu železných i neželezných kovů. Mezi běžné volby patří šedá litina, tvárná litina, uhlíková ocel, nerezová ocel, slitiny hliníku a slitiny mědi (jako bronz a mosaz). Výběr závisí na požadovaných mechanických vlastnostech, jako je pevnost, odolnost proti opotřebení nebo odolnost proti korozi.
Jaký je typický rozsah velikostí a hmotnosti pro odlitky do písku?
Lití do pískových forem je jedinečnou metodou pro výrobu dílů v obrovském spektru velikostí. Součásti mohou vážit od několika uncí (100+ gramů) až po více než 100 tun, což je ideální pro vše od malých krytů až po masivní základny strojů, skříně čerpadel a průmyslová zařízení.
Jaká jsou omezení procesu lití do pískových forem?
Přestože je lití do písku velmi všestranné, má i určitá omezení. Výsledné díly mají obvykle drsnější povrch než díly z vytavitelného nebo tlakového lití a obecně nižší rozměrovou přesnost.
Jaké jsou výhody výběru služeb lití do písku?
Mezi hlavní výhody lití do pískových forem patří nízké náklady na nástroje ve srovnání s jinými metodami, schopnost vyrábět velmi velké a těžké součásti a výjimečná flexibilita návrhu pro složité geometrie.







