
Co je to Shorké Metal Cvydávání?
Technologie řezání plechů je běžně používaná technika pro dělení a obrábění kovových plechů. V podstatě se celý plech řeže na části požadovaného tvaru a velikosti pomocí mechanických, tepelných nebo speciálních prostředků. Mezi běžné tradiční metody patří stříhání a děrování, zatímco moderní procesy široce využívají vysoce přesné technologie, jako je laserové řezání, plazmové řezání a řezání vodním paprskem, které dokáží efektivně zpracovávat kovy různých tlouštěk a materiálů.
Jádrem technologie řezání plechů je výběr vhodné metody na základě vlastností materiálu a výrobních požadavků. Například laserové řezání je vhodné pro složité profily a hladké řezané povrchy, plazmové řezání je vhodné pro silnější plechy a řezání vodním paprskem umožňuje zabránit tepelným účinkům. Slouží přímo jako první proces výroby plechů a poskytuje přesné polotovary pro následné ohýbání, svařování a další spoje. Je široce používáno v oblastech, jako jsou strojírenství, automobilový průmysl a letecký průmysl.
Historie Shorké Metal Cvyprávění
Historie řezání plechů začala tradičními ručními a mechanickými metodami. Raní řemeslníci se pro ruční řezání spoléhali na nástroje, jako jsou nůžky a dláta. Po průmyslové revoluci se objevily mechanické stříhací stroje a děrovací lisy, které dokázaly řezat pomocí fyzických forem a tlaku. To výrazně zlepšilo efektivitu, ale jejich flexibilita a přesnost byly omezené.
Revoluce moderní technologie řezání začala v polovině 20. století. Vznik technologií kyslíkového řezání a plazmového řezání vyřešil problém řezání silných kovových plechů. Technologie laserového řezání se následně stala běžnou díky své vysoké přesnosti a flexibilitě, zatímco řezání vodním paprskem nabízí řešení řezání za studena bez tepelných účinků.
Jak se S.horké Metal Cvyprávění Práce?
Analýza kresby
Inženýři musí pečlivě analyzovat výkresy dílů, přesně porozumět jejich geometrickým tvarům, rozměrovým tolerancím, technickým požadavkům a následným potřebám obrábění. Na tomto základě naplánovat řeznou dráhu, zvolit nejvhodnější řezací proces, určit schéma rozvržení plechu pro maximalizaci využití materiálu a sestavit podrobný obráběcí program.
Příprava materiálu
Dle požadavků výkresu vyberte vhodný plech a zkontrolujte, zda jeho materiál, tloušťka a stav povrchu splňují normy. Následně plech přesně umístěte na pracovní stůl a pevně jej upevněte pomocí upínacích přípravků, magnetických přísavek nebo vakuových adsorpčních stolů a dalších zařízení.
Nastavení zařízení
Před zahájením formálního řezání je nutné řezací zařízení důkladně odladit. To zahrnuje instalaci a kalibraci vhodné řezací hlavy, kontrolu, zda tlak pomocného plynu splňuje normu, a nastavení optimálních parametrů jádra, jako je výkon, rychlost a frekvence, v závislosti na typu a tloušťce materiálu.
Pro laserové řezání je také nutné kalibrovat polohu ostření. Pro plazmové řezání je nutné určit vhodný proud a výšku řezací trysky.
Provedení řezání
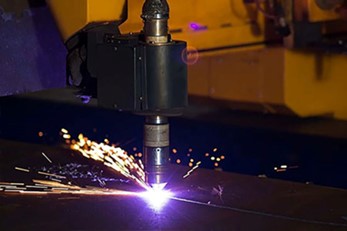
Po přípravě materiálů a zařízení spusťte zařízení a spusťte přednastavený obráběcí program. Během tohoto procesu musí obsluha pečlivě sledovat stav řezání, pozorovat tvar jisker a zda je vyhazování strusky normální, a poslouchat jakékoli abnormální zvuky během provozu zařízení.
Moderní automatizovaná zařízení jsou obvykle vybavena monitorovacími systémy v reálném čase, které dokáží automaticky detekovat, zda je perforace úspěšná, zda existuje riziko kolize, a podle situace jemně doladit parametry řezání.
Následné zpracování
Po dokončení řezání se obrobek přesune do dalšího obráběcího prostoru. Nejprve je třeba odstranit otřepy, strusku a další látky z obrobku. V případě potřeby by se mělo provést broušení, aby byly hrany hladké a ploché. Poté se pomocí nástrojů, jako jsou posuvná měřítka, projektory nebo třísouřadnicové měřicí stroje, přísně kontrolují klíčové rozměry, přesnost obrysu a kvalita povrchu obrobku, aby se zajistilo, že plně odpovídají požadavkům výkresu.
Pouze kvalifikované díly, které projdou kontrolou, mohou být postoupeny do dalšího výrobního procesu, jako je ohýbání a svařování, což je důležitý kontrolní bod pro zajištění kvality konečného produktu.
Kovové materiály používané v Shorké Metal Cvyprávění
Nerezová ocel
Nerezová ocel je jedním z nejoblíbenějších materiálů pro řezání plechů díky své vynikající odolnosti proti korozi, trvanlivosti a atraktivnímu povrchovému zpracování.
Aplikace:
Používá se v lékařských zařízeních, kuchyňských spotřebičích, automobilových obloženích a architektonických panelech.
Měkká ocel
Uhlíková ocel je známá svou pevností, tvrdostí a cenovou efektivitou. Snadno se zpracovává a je vhodná pro výrobu konstrukčních dílů.
Aplikace:
Široce používán ve strojích, automobilových rámech, stavebnictví a průmyslových zařízeních.
Hliník
Hliník je lehký, odolný proti korozi a má vynikající tepelnou a elektrickou vodivost. Je však reflexní a pro přesné řezání vyžaduje specifické vlnové délky laseru.
Aplikace:
Používá se v leteckých a kosmických součástkách, elektronických pouzdrech, automobilových panelech a spotřební elektronice.
Měď
Měď poskytuje vynikající elektrickou a tepelnou vodivost, takže je nezbytná pro elektrické součástky. Je reflexní a řezání laserem může být náročné.
Aplikace:
Používá se v elektrických konektorech, přípojnicích, výměnících tepla a dekorativních panelech.
Mosaz
Mosaz je slitina mědi a zinku, která nabízí dobrou obrobitelnost, odolnost proti korozi a atraktivní zlatavý vzhled.
Aplikace:
Ideální pro dekorativní díly, jmenovky, nástroje a architektonické kování.
Galvanizovaná ocel
Pozinkovaná ocel má zinkový povlak, který chrání před rzí a korozí. Spojuje v sobě odolnost s relativně nízkou cenou.
Aplikace:
Běžný v potrubích HVAC, automobilových dílech a domácích spotřebičích.
Titan
Titan nabízí výjimečný poměr pevnosti a hmotnosti, vysokou odolnost proti korozi a vynikající biokompatibilitu. Je dražší, ale ideální pro kritické aplikace.
Aplikace:
Používá se v leteckém průmyslu, lékařských implantátech a vysoce výkonných strojích.
| Materiál | Hlavní metody řezání | Klíčové výhody |
| Nerezová ocel | Laser, vodní paprsek | Odolnost proti korozi, pevnost |
| Uhlíková ocel | Laser, plazma | Silný, cenově dostupný |
| Hliník | Laser, vodní paprsek | Lehký, vodivý |
| Měď | Vodní paprsek, vláknový laser | Vodivý, odolný |
| Mosaz | Laser, vodní paprsek | Estetický, obrobitelný |
| Galvanizovaná ocel | Laser, plazma | Antikorozní, nízké náklady |
| Titan | Vodní paprsek, laser | Vysoká pevnost, biokompatibilní |
Typy procesů řezání plechů
Řezání plechů laserem
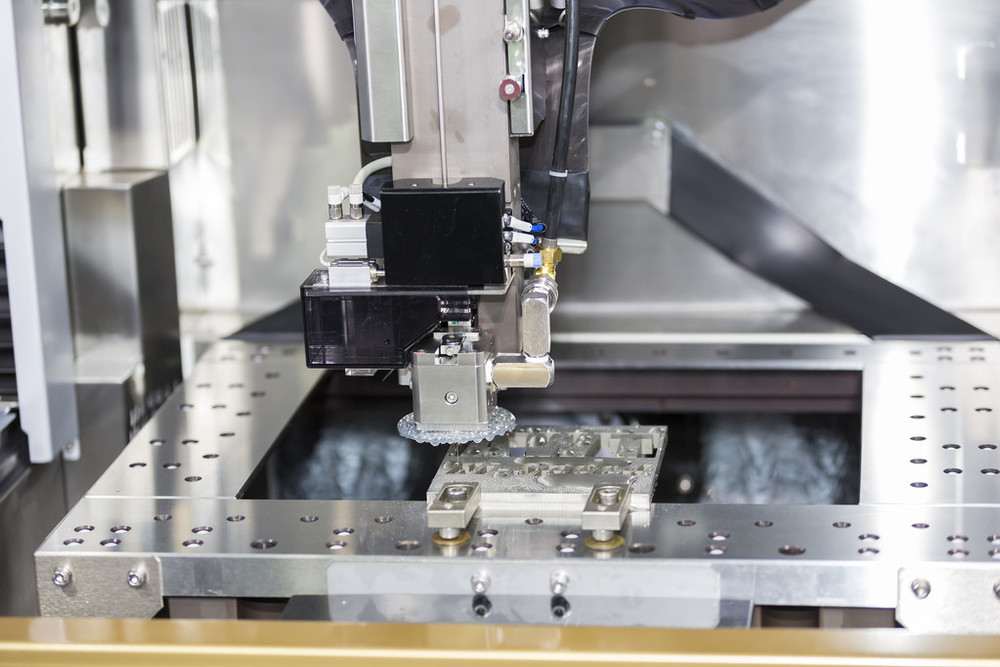
Laserové řezání využívá jako zdroj tepla zaostřený laserový paprsek s vysokou hustotou energie k dosažení řezání tavením, odpařováním nebo zapálením materiálu. Jedná se o bezkontaktní metodu obrábění s vysokou přesností a flexibilitou, která je obzvláště vhodná pro obrábění složitých kontur a jemných dílů. Jeho řezná rychlost je vysoká, tepelně ovlivněná zóna je malá a průřez je obvykle velmi hladký.
Podle typu laseru se dělí hlavně na řezání vláknovým laserem a řezání CO2 laserem. Řezání laserem se používá téměř u všech kovových plechů, zejména v oblasti středních a tenkých plechů.
Plech Plazmové řezání
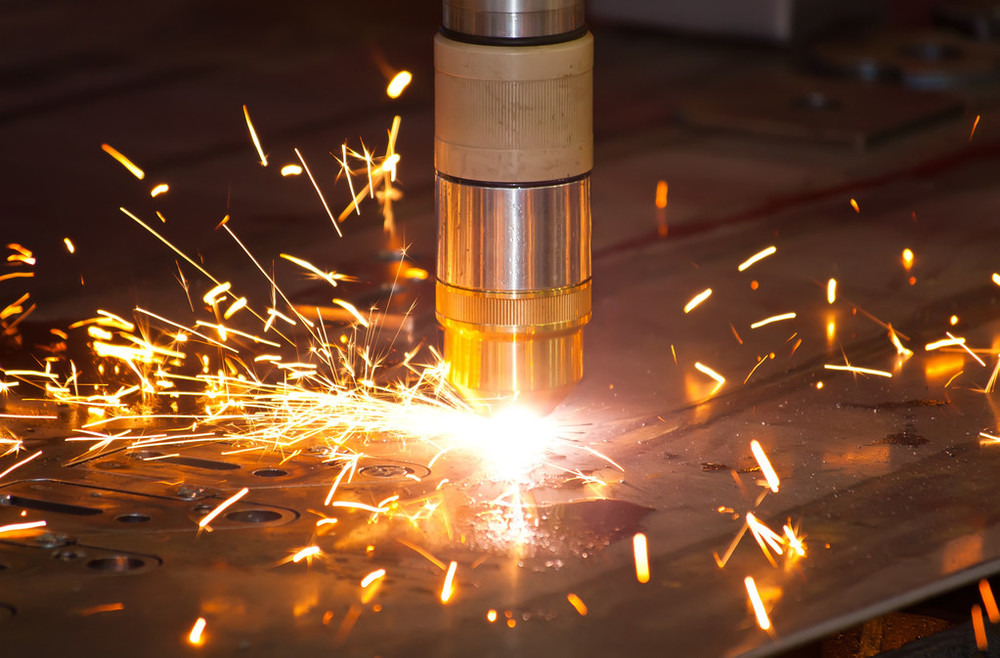
Plazmové řezání taví materiál pomocí stlačeného plazmového oblouku a využívá vysokorychlostní proud plynu k odfouknutí roztaveného kovu, čímž vzniká řez. Hlavní výhodou plazmového řezání je jeho schopnost efektivně řezat střední a silné plechy i vysoce vodivé kovy s extrémně vysokou rychlostí řezání. Jeho přesnost řezu a hladkost průřezu však obvykle nejsou tak dobré jako u laserového řezání a tepelně ovlivněná zóna je také větší.
Technologie plazmového řezání se široce používá v těžkém strojírenství, stavbě lodí, ocelových konstrukcích a dalších oblastech a představuje ekonomické a efektivní řešení pro obrábění tlustých plechů.
Plech Řezání vodním paprskem
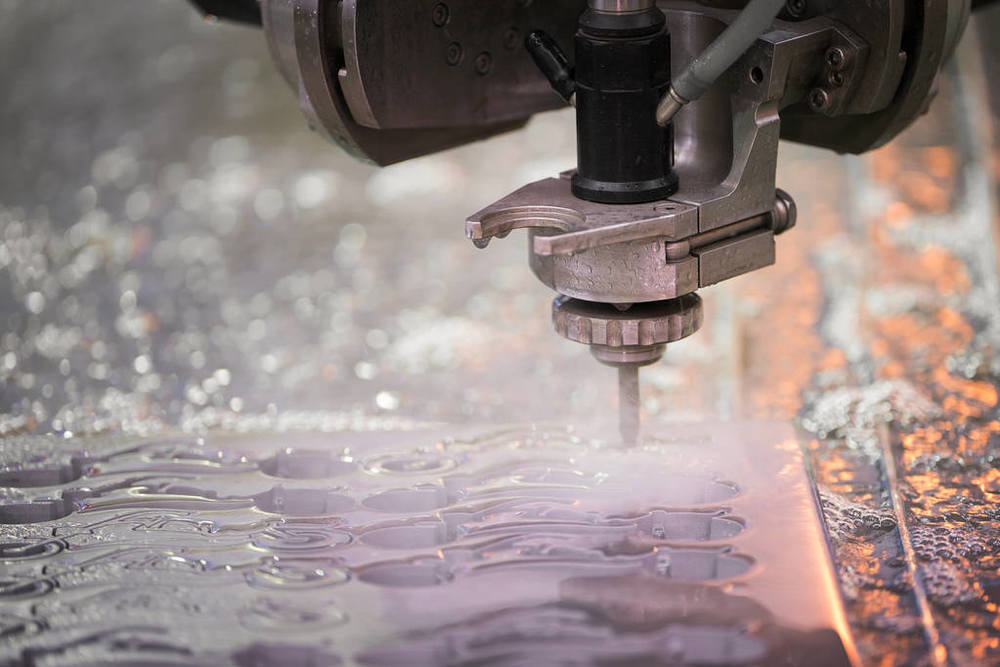
Řezání vodním paprskem je proces řezání za studena. Využívá proud vody o ultravysokém tlaku nebo proud vody smíchaný s abrazivy k erozi materiálů a dosažení řezání. Jeho největší výhodou je, že během procesu řezání nevzniká žádné teplo, takže nedochází k žádné tepelně ovlivněné zóně, tepelné deformaci ani metalografické změně materiálu.
Řezání vodním paprskem dokáže řezat jakýkoli materiál, od kovu a kamene až po sklo a kompozitní materiály, a počáteční bod je libovolný, s extrémně vysokou flexibilitou. Nevýhodou je relativně pomalá rychlost řezání a vysoké provozní náklady zařízení. Často se používá pro obrábění tepelně citlivých nebo kompozitních materiálů s různými texturami.
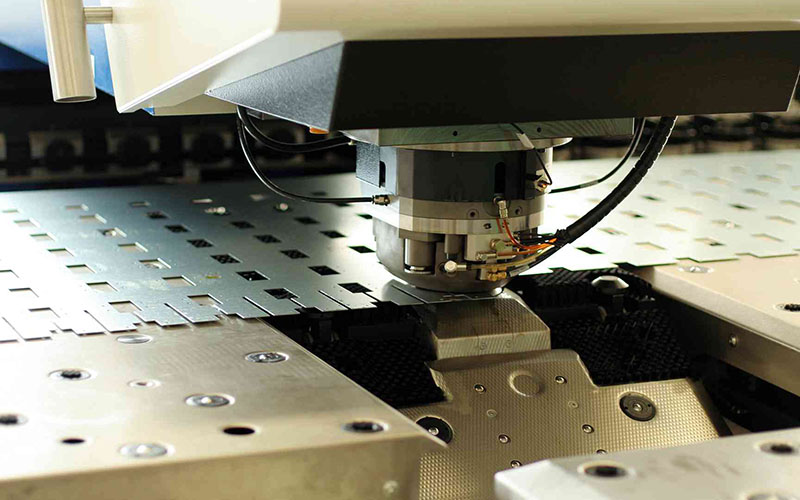
Plech Děrování
Děrování je tradiční metoda mechanického obrábění, která využívá matricu instalovanou na lisu ke stříhání, děrování nebo vyřezávání plechů silným mechanickým tlakem. Je vhodná pro výrobu velkého množství dílů s relativně standardizovanými tvary. Rychlost obrábění je extrémně vysoká a lze ji vytvarovat jedním razítkem. Cena forem je relativně vysoká, ale náklady na obrábění na kus jsou velmi nízké.
Pro díly, které vyžadují velký počet standardních otvorů nebo jednoduchých tvarů, jako jsou skříně podvozků a elektrické součástky, zůstává lisování nejefektivnější a nejúspornější volbou.
Výhody Shorké Metal Cvyprávění
Vysoká přesnost
Moderní techniky řezání plechů, zejména laserové řezání, mohou dosáhnout extrémně vysoké rozměrové přesnosti s tolerancemi, které lze snadno kontrolovat v rozmezí ±0.1 milimetru nebo i menších. To znamená, že zpracovávané díly mají přesné rozměry a snadnou zaměnitelnost.
Vynikající opakovatelnost
Díky zavedení digitálního programovacího řízení lze po nastavení programu vyrábět stejné díly stejný početkrát, což zajišťuje stabilitu a konzistenci kvality ve velkovýrobě a pokládá pevný základ pro následnou automatizovanou montáž.
Vynikající flexibilita
Řezání plechů, zejména bezkontaktní metody obrábění, jako je laser a vodní paprsek, nabízí bezkonkurenční flexibilitu. Není třeba vyrábět drahé fyzické formy. Pouhou úpravou počítačových výkresů a programů je možné rychle přepínat a zpracovávat díly různých tvarů a velikostí, což je velmi vhodné pro malosériovou, vícedruhovou výrobu a rychlé prototypování.
Kromě toho tyto procesy dokáží zpracovat širokou škálu kovových materiálů od uhlíkové oceli, nerezové oceli, hliníku, mědi až po titanové slitiny a dokonce i nekovové materiály. Řezání vodním paprskem si poradí s téměř jakýmkoli materiálem a splňuje tak materiálové požadavky všech průmyslových odvětví.
vysokou účinností
Ve srovnání s tradičním ručním nebo mechanickým obráběním je automatizované řezání extrémně rychlé, zejména při řezání tenkých plechů laserem; může výrazně zkrátit výrobní cyklus.
Využití materiálu
Řezání plechů lze provádět pomocí počítačem optimalizovaného inteligentního systému rozvržení, který umožňuje uspořádání dílů na plechu co nejkompaktnějším a nejrozumnějším způsobem, minimalizuje odpad v rozích a výrazně zlepšuje míru využití plechu. To přímo snižuje náklady na suroviny a efekt těchto úspor je obzvláště ohromující ve velkovýrobě.
Vysoký Kvalitní řez
Mnoho pokročilých řezacích technik dokáže přímo dosáhnout velmi hladkých a svislých řezných povrchů. Hladkost průřezu laserového řezání je velmi vysoká, zatímco řezání vodním paprskem dokáže zachovat původní vlastnosti materiálu.
Po řezání díly často nevyžadují nebo vyžadují jen velmi málo sekundárních broušení a dokončovacích procesů a mohou přímo vstoupit do fáze ohýbání, svařování nebo montáže. To nejen šetří čas a náklady na práci, ale také zabraňuje rozměrovým odchylkám nebo poškození povrchu, které může být způsobeno sekundárním obráběním, čímž se dosahuje vyšší celkové efektivity a kvality výroby.
Výzvy v Shorké Metal Cvyprávění
Materiální výzvy
Různé materiály vyžadují specifické metody řezání kvůli svým jedinečným vlastnostem. Například reflexní kovy, jako je hliník a měď, absorbují velmi málo laserové energie. Díky tomu se obtížně řezají. Mohou také odrážet světlo a poškozovat laserové zařízení. Na druhou stranu tvrdé materiály, jako je speciální legovaná ocel a titanové slitiny, snižují rychlost řezání. Také rychleji opotřebovávají nože a spotřební materiál.
Důležitý je i stav povrchu. Povlaky, rez nebo olejové skvrny mohou narušit řezání. To často vede k nerovným hranám nebo zbytkové strusce. Nastavení správných parametrů řezání pro každý materiál zůstává klíčovou výzvou.
Problémy s tepelným zkreslením
Procesy tepelného řezání, jako je laserové a plazmové řezání, nevyhnutelně vnášejí do materiálu velké množství tepla. Pokud nejsou parametry správně řízeny, teplo se nadměrně akumuluje a šíří do materiálu mimo oblast řezu, což způsobuje lokální napětí a tepelnou deformaci, což má za následek rozměrové odchylky a tvarové deformace dílů. To je obzvláště výrazné při obrábění tenkých plechů.
Pro kontrolu tepelně ovlivněné zóny a minimalizaci deformace je nutné přesně vyvážit parametry, jako je výkon, rychlost a tlak vzduchu, a zvolit rozumný návrh řezné dráhy pro rozptyl tepla. To klade vysoké nároky na zkušenosti obsluhy a stabilitu zařízení.
Tloušťka vs. přesnost
Všechny metody řezání mají svá omezení. Řezání silných materiálů znamená nižší přesnost. Například laserové řezání je velmi přesné na tenkých plechech. U silnějších plechů se však řez stává širším a drsnějším. Plazmové řezání funguje na silných plechech dobře, ale kvalita řezu je špatná.
Zpomalení zlepšuje kvalitu, ale snižuje efektivitu. Zrychlení může vést k neúplnému řezu nebo ke vzniku strusky. Klíčovou výzvou je nalezení správné metody pro každou tloušťku a vyvážení rychlosti, přesnosti a kvality.
Rovnováha mezi nákladovou efektivitou
Struktura nákladů na řezání plechů je složitá a zahrnuje zařízení, energii, plyny, výměnu dílů a práci. Například řezání laserem nabízí vysokou přesnost, ale zahrnuje vysoké investice, údržbu a neustálé náklady na plyn.
Ziskovost proto závisí na pečlivé optimalizaci. To zahrnuje zlepšení využití materiálu prostřednictvím lepšího vnořování, prodloužení životnosti dílů s optimálními parametry a zvýšení efektivity zařízení pomocí inteligentního plánování výroby. Taková opatření jsou nezbytná pro zvýšení celkové ziskovosti.
Nákladové faktory při řezání plechů – co ovlivňuje cenu?
Materiálové náklady
Náklady na pořízení surovin tvoří základ celkových nákladů. Ceny plechů z různých materiálů a specifikací se značně liší. Důležitější je však míra využití materiálu, tedy způsob uspořádání dílů na jednom plechu.
Optimalizace rozvržení, vyříznutí co největšího počtu užitečných dílů a snížení odpadu na hranách a v rozích může přímo snížit náklady na materiál přidělený na každý díl. To je nejúčinnější způsob, jak kontrolovat náklady.
Výběr procesu
Složení provozních nákladů různých řezacích procesů se značně liší. Řezání laserem je závislé na citlivých součástech, jako je elektřina, pomocný plyn a čočky. Plazmové řezání spotřebovává elektrody a trysky; řezání vodním paprskem opotřebovává vysokotlaká těsnění a řezací hlavy.
Volba procesu přímo ovlivňuje spotřebu energie, spotřebu plynu a četnost výměny zranitelných dílů.
Efektivita práce a provozu
Doba obrábění přímo souvisí s náklady na práci a stroj. Její délka závisí na stupni optimalizace řezné dráhy, rychlosti zavádění a řezání, stejně jako na době chodu zařízení naprázdno. Zásadní význam má také úroveň dovedností obsluhy.
Zkušení operátoři dokáží programovat, upínat materiály a rychleji řešit neočekávané poruchy, čímž zvyšují celkovou efektivitu zařízení, zkracují prostoje a nepřímo snižují náklady na práci na jednotku výrobku.

Následné zpracování
Nelze ignorovat ani náklady vzniklé po dokončení řezání. Pokud je kvalita řezu vysoká, průřez hladký a nedochází k usazování strusky, lze ušetřit nebo zkrátit pracovní sílu a čas potřebné k sekundárnímu obrábění, jako je broušení a dokončování.
Tolerance a normy přesnosti řezání plechů
Abychom zajistili ovladatelnost dílů a přesnost vyrobených prototypů a dílů, standardy našich služeb zakázkového řezání plechů jsou následující:
| Detail kóty | Tolerance |
| Od okraje k okraji, jeden povrch | +/- 0.010″ |
| Od hrany k díře, jeden povrch | +/- 0.010″ |
| Díra k díře, jeden povrch | +/- 0.010″ |
| Průměr otvoru, jeden povrch | +/- 0.010″ |
| Od hrany k prvku, více povrchů | +/- 0.030″ |
| Přeformovaná část, více povrchů | +/- 0.030″ |
| Úhel ohybu | +/- 1 stupeň |
Tipy pro Shorké Metal Cvyprávění
Používejte OOP
Při provádění řezání plechů je nezbytné nosit v průběhu celého procesu a standardizovaným způsobem kompletní sadu ochranných prostředků.
Vysoce kvalitní ochranné brýle nebo ochranné štíty na obličej mohou účinně blokovat vysokorychlostní odlétající kovové úlomky a jiskry. Pevné a odolné pracovní ochranné rukavice mohou chránit ruce před řeznými ranami způsobenými ostrými hranami plechu a popáleninami způsobenými vysokými teplotami během obrábění.
Vzhledem k tomu, že mnoho řezacích zařízení generuje během provozu extrémně vysokou hladinu hluku, je nezbytné nosit profesionální ochranu sluchu, aby se zabránilo trvalému poškození sluchu.
Zajistěte ventilaci
Proces řezání, zejména laserové řezání, plazmové řezání nebo řezání plamenem, generuje velké množství toxických kovových výparů, škodlivých plynů a suspendovaných částic. Proto musí být operace prováděny v dílnách vybavených výkonnými odsávacími a odprašovacími systémy, aby byla zajištěna cirkulace vzduchu a škodlivý kouř byl rychle odveden ven.
Údržba nástrojů
Ať už se jedná o ruční nástroje nebo spotřební materiál v automatizovaných zařízeních, udržování ostrosti jejich břitů je základním kamenem pro zajištění efektivity a bezpečnosti.
Tupé řezné nástroje výrazně zvyšují odpor při řezání, nejenže vyžadují větší sílu a způsobují únavu materiálu, ale také je činí náchylnějšími k prokluzování, odskoku a dalším nekontrolovatelným situacím, které mohou snadno vést k vážným nehodám. Opotřebované řezné nástroje navíc vytvářejí špatné řezné povrchy, což zvyšuje obtížnost následného obrábění.
Bezpečné materiály
Před zahájením řezání je nutné použít nástroje, jako jsou stolní kleště, kleště ve tvaru C, speciální přípravky nebo magnetické upínače, k stabilnímu upevnění plechu na pracovní plošině. Tento krok může zcela zabránit posunu, vibracím nebo překlápění plechu při působení řezné síly, a tím zajistit přesnost řezných rozměrů.
Ještě důležitější je, že stabilní upínání může účinně zabránit nebezpečím, jako je odchylka dráhy nástroje a vymrštění obrobku způsobené náhlým pohybem plechu, čímž zásadně eliminuje mnoho potenciálních rizik mechanického zranění.
Správně obsluhujte zařízení
U veškerého elektrického nářadí a CNC zařízení je nutné dbát vysoké ostražitosti. Před spuštěním jakéhokoli zařízení zkontrolujte, zda je jeho napájecí kabel, vypínač a ochranný kryt neporušený. Během provozu je nutné být velmi soustředěný a striktně dodržovat provozní postupy.
Ruce by se měly držet dál od pohyblivých částí a řezací hlavy. Před dokončením práce nebo prováděním jakýchkoli úprav či čištění se ujistěte, že je zařízení zcela vypnuto a neběží.
Proč si vybrat službu řezání plechů od NOBLE?
Díky dlouholetým bohatým zkušenostem s řezáním plechů poskytuje společnost NOBLE zákazníkům bezkonkurenční vysoce přesné díly pro řezání plechů. Získejte cenovou nabídku během několika minut a díly během několika dnů.
Služby řezání plechů od společnosti NOBLE dokáží řezat téměř jakýkoli materiál pomocí laseru a vodního paprsku. NOBLE poskytuje komplexní řešení pro jakýkoli projekt, okamžité cenové nabídky, široký výběr materiálů a různé možnosti řezání plechů.
NOBLE je vaše důvěryhodné komplexní řešení pro zakázkovou výrobu, od návrhu prototypu až po samotnou výrobu, s obrovskými výrobními zdroji, vhodnou technologií, efektivním procesem, odborným vedením a perfektním procesem kontroly kvality, které promění vaše nápady ve skutečnost.
Nejčastější dotazy
Jaká je nejpřesnější metoda řezání plechů?
Řezání laserem, zejména řezání vláknovým laserem, je všeobecně považováno za nejpřesnější metodu pro plechy. Dokáže dosáhnout tolerancí až ±0.1 mm a vytváří extrémně čisté hrany bez otřepů s minimální tepelně ovlivněnou zónou. Díky tomu je ideální pro složité kontury a složité návrhy, kde je vysoká přesnost klíčová.
Jak silný plech dokáže laserová řezačka řezat?
Maximální tloušťka závisí na výkonu laseru a typu materiálu. Typický vysoce výkonný průmyslový vláknový laser dokáže řezat nízkouhlíkovou ocel až do tloušťky přibližně 25 mm, nerezovou ocel do 20 mm a hliník do 12 mm. Pro optimální rychlost a kvalitu řezu u tenčích materiálů (pod 15–20 mm) jsou však lasery výrazně účinnější než plazmové nebo plamenné řezání.
Je laserové řezání dražší než plazmové řezání?
Záleží na aplikaci. Řezání laserem má vyšší počáteční náklady na zařízení a může být dražší na hodinu provozu kvůli spotřebě plynu a údržbě. U tenkých až středně silných materiálů však jeho vyšší rychlost, přesnost a snížená potřeba sekundární úpravy mohou celkově zvýšit jeho nákladovou efektivitu. Plazma je obecně lepší cenově dostupnou variantou pro řezání silné konstrukční oceli, kde extrémní přesnost není primárním problémem.
Lze řezat hliník vodním paprskem?
Rozhodně. Řezání vodním paprskem je vynikající volbou pro řezání hliníku. Jako proces řezání za studena nevnáší žádné teplo, což znamená, že neexistuje žádná tepelně ovlivněná zóna, která by mohla změnit vlastnosti materiálu nebo způsobit deformaci, zejména u tepelně citlivých hliníkových slitin. Dokáže čistě řezat jakoukoli tloušťku komerčně dostupného hliníku.
Jakou maximální tloušťku zvládne laserová řezačka?
Maximální tloušťka závisí na výkonu laseru a materiálu. Vysoce výkonný průmyslový vláknový laser obvykle dokáže řezat:
- Měkká ocel: Až 25–30 mm
- Nerezová ocel: Až 20–25 mm
- Hliník: Až 12–15 mm
Pro tloušťky nad tyto hodnoty je často efektivnější a účinnější plazmové nebo vodní řezání.







