
Co je to vstřikování plastů?
Vstřikování plastů je široce používaný výrobní proces v průmyslové výrobě. Jeho základní princip spočívá v vstřikování roztaveného materiálu do předem navržené dutiny formy, kde materiál chladne a tuhne, čímž se vytvoří požadovaný tvar dílu. Tento proces má extrémně vysokou přizpůsobivost materiálu, je vhodný nejen pro nejběžnější termoplastické plasty a termosetické polymery, ale je také použitelný pro výrobu různých materiálů, jako jsou kovy (v tomto případě se proces nazývá tlakové lití), sklo, elastomery a dokonce i cukrovinky. Celý proces začíná vložením surovin do vyhřívaného válce, kde se rovnoměrně roztaví mícháním šnekem. Roztavený materiál se poté vstřikuje do dutiny formy pod vysokým tlakem a po ochlazení a ztuhnutí je výsledný produkt identický s dutinou formy. Ve skutečné výrobě je výroba forem kritickým krokem. Profesionální výrobci forem obvykle vyrábějí formy s použitím kovových materiálů, jako je ocel nebo hliník, na základě návrhů průmyslových designérů nebo inženýrů, čímž zajišťují, že formy dokáží přesně replikovat požadované vlastnosti dílu. Rozsah použití technologie vstřikování plastů je extrémně široký a umožňuje efektivní výrobu všeho od miniaturních elektronických součástek až po velké panely karoserie automobilů. V posledních letech se s pokrokem technologie 3D tisku začaly při výrobě jednoduchých vstřikovacích forem využívat nové typy fotopolymerních materiálů. Tyto materiály vykazují speciální termoplastické vlastnosti za nízkých teplot, které zabraňují jejich tavení během procesu vstřikování, a tím poskytují nová technická řešení pro rychlé prototypování a malosériovou výrobu.
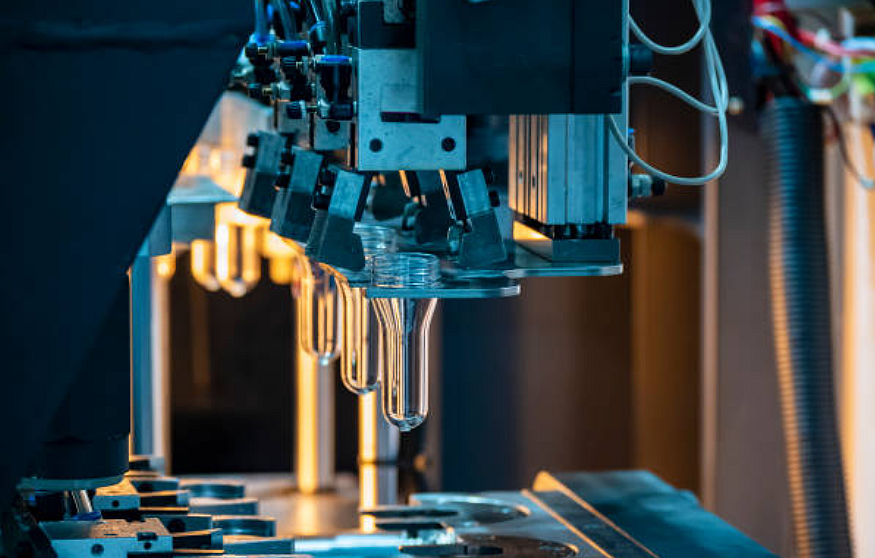
Jak se dělá vstřikování plastů práce?
Krok 1: Příprava surovin a jejich zahřívání/tavení
Vstřikování plastů je vysoce efektivní a přesná technika obrábění plastů, jejíž kompletní pracovní postup zahrnuje bezproblémovou koordinaci několika kritických fází. Celý výrobní proces začíná předúpravou surovin, kde plastové pelety nebo prášky musí nejprve podstoupit důkladné sušení, aby se odstranila veškerá vlhkost přítomná v materiálu. Tento krok je klíčový, protože zbytková vlhkost se může při vysokých teplotách odpařovat, což vede k bublinám nebo povrchovým vadám v konečném produktu. Sušené suroviny se přivádějí do násypky vstřikovacího lisu a pod vlivem gravitace vstupují do vyhřívaného válce. Válec je vybaven speciálně navrženým rotačním šnekem, který nejen dopravuje materiál, ale také generuje silné smykové síly a míchací efekty díky své jedinečné geometrické struktuře. Topný systém přesně řídí teplotu válce v rozsahu teplot tání plastu, obvykle rozděleného do několika teplotních zón pro gradientní ohřev, což zajišťuje rovnoměrné zahřívání a postupné tavení plastu. Při rotačním pohybu šneku procházejí pevné plastové pelety transformací ze skelného stavu do vysoce elastického stavu a nakonec do viskózního stavu toku, čímž vzniká tavenina s dobrou tekutostí. Tento proces plastifikace vyžaduje přesné řízení parametrů, jako je teplota, tlak a rychlost šneku.
Krok 2: Podávání a tavení termoplastu
Fáze vstřikování plastů v procesu vstřikování plastů je jedním z nejdůležitějších kroků celého procesu, který přímo určuje kvalitu vstřikování a rozměrovou přesnost konečného výrobku. Poté, co je plastová surovina v bubnu zcela roztavena, vstřikovací lis vstupuje do fáze vysokotlakého vstřikování. V tomto okamžiku hydraulický systém pohání šnek přesně řízenou rychlostí a tlakem a vstřikuje roztavený plast uložený na předním konci šnek skrz trysku do uzavřené dutiny formy. Tento proces vstřikování musí být prováděn za extrémně vysokého tlaku, obvykle v rozmezí desítek až stovek megapascalů, aby se zajistilo, že viskózní tavenina dokáže rychle zaplnit každý roh formy. Systém formy je pečlivě navržen, včetně konstrukcí, jako je hlavní kanál, kanál a vtok, které společně vedou tok taveniny a řídí proces plnění. Během procesu plnění musí být přísně sledována teplota, tlak a průtok na náběžné hraně taveniny, protože jakékoli výkyvy mohou vést k vadám, jako jsou krátké výstřely, přeskoky nebo svarové linie.
Krok 3: Udržování tlaku
V procesu vstřikování plastů je fáze udržovacího tlaku kritickým krokem pro zajištění kvality výrobku, který přímo ovlivňuje rozměrovou přesnost, mechanické vlastnosti a kvalitu povrchu konečného výrobku. Jakmile roztavený plast naplní dutinu formy, systém okamžitě přejde do fáze udržovacího tlaku. Během této fáze vstřikovací lis nadále aplikuje určitý tlak na plastovou taveninu, která ještě zcela neztuhla. Primární funkcí této fáze je kompenzovat objemové smrštění, ke kterému dochází během chlazení, a tím zabránit vadám, jako jsou rozměrové odchylky, povrchové prohlubně nebo vnitřní dutiny způsobené smrštěním materiálu. Proces udržovacího tlaku vyžaduje přesné řízení tří klíčových parametrů: udržovacího tlaku, doby udržování a křivky udržovacího tlaku. Udržovací tlak je obvykle nastaven na 30 %–80 % vstřikovacího tlaku, přičemž specifické hodnoty jsou optimalizovány na základě vlastností materiálu, struktury výrobku a požadavků procesu. Doba udržování závisí na tloušťce stěny výrobku a rychlosti chlazení a obvykle pokračuje, dokud plast u vtoku zcela neztuhne.
Krok 4: Doba uchování a chlazení
V procesu vstřikování plastů je fáze chlazení kritickým faktorem pro určení efektivity výroby a kvality výrobku. Po ukončení fáze udržování tlaku vstupuje roztavený plast uvnitř formy do řízeného procesu chlazení, který pokračuje, dokud díl nedosáhne dostatečné strukturální pevnosti a rozměrové stability pro bezpečné vyjmutí z formy. Proces chlazení není jen přirozený odvod tepla, ale přesně řízený proces výměny tepla. Forma je vybavena komplexním systémem chladicích kanálů, který využívá cirkulující chladicí médium (obvykle vodu nebo olej) k rychlému odvodu tepla uvolněného během tuhnutí plastu. Návrh chladicího systému musí být vědecky podložený, aby zajistil účinnost chlazení a zároveň zabránil vnitřnímu pnutí nebo deformaci způsobené lokálním podchlazením. Délka doby chlazení závisí na mnoha faktorech, včetně tepelných vlastností plastového materiálu, tloušťky stěny výrobku, teploty formy a účinnosti chladicího systému. U krystalických plastů, jako jsou PP a PE, je třeba zohlednit také vliv krystalinity na výkon výrobku, takže je obzvláště důležité regulovat rychlost chlazení.
Krok 5: Vyhazování a dokončovací procesy
Poslední kritickou fází vstřikování plastů je fáze otevření formy a vyjmutí dílu, která označuje dokončení celého cyklu vstřikování plastů. Jakmile díl dostatečně vychladne v dutině formy a dosáhne požadované tvrdosti, začne fungovat upínací systém vstřikovacího lisu. Nejprve se přejde z režimu upínání vysokým tlakem do režimu ochrany nízkým tlakem, poté se forma plynule otevírá podél dělicí linie podle předem nastaveného programu. Pořadí a rychlost otevírání formy musí být přesně řízeny, obvykle pomocí třístupňové otevírací křivky (pomalu-rychle-pomalu), aby se zajistilo efektivní otevírání formy a zároveň se zabránilo poškození dílu nebo poškození formy způsobenému náhlým oddělením. Po úplném otevření formy se spustí provoz vyhazovací systém instalovaný na straně pohybující se formy. Vyhazovací mechanismy, jako jsou vyhazovací kolíky, vyhazovací desky nebo pneumatické ventily, se plynule pohybují pomocí hydraulického nebo mechanického pohonu a oddělují vylisovaný díl od dutiny formy. Proces vyhazování vyžaduje zvláštní pozornost věnovanou řízení rychlosti vyhazování, zdvihu a frekvenci vyhazování, aby se zajistilo úplné vyjmutí výrobku z formy bez vad, jako jsou stopy po vyhazování nebo deformace. U složitě strukturovaných výrobků mohou být vyžadovány speciální metody vyjímání z forem, jako je sekvenční provoz více vyhazovacích mechanismů nebo rotační vyjímání z forem.
Jaké jsou aplikace vstřikování plastů?
1. Automobilový průmysl
Vstřikování plastů hraje klíčovou roli v automobilovém průmyslu a zahrnuje výrobu různých komponentů od interiéru po exteriér, od funkčních až po dekorativní díly. V sektoru interiérových systémů automobilů se technologie vstřikování plastů široce používá k výrobě jednodílných přístrojových panelů, obložení dveří, panelů středové konzoly, loketních opěrek sedadel a různých odkládacích přihrádek. Tyto komponenty musí splňovat nejen přísné požadavky na rozměrovou přesnost, ale také vyžadují vynikající hmatový pocit a esteticky příjemné povrchové textury. Vstřikování plastů v kombinaci s následnými procesy, jako je lakování, povrchová úprava nebo IMD (dekorace ve formě), dokáže tyto požadavky dokonale splnit. V oblasti exteriéru automobilů se vstřikované komponenty, jako jsou nárazníkové systémy, ozdobné lišty podběhů kol a sestavy masky chladiče, vyznačují nejen složitými trojrozměrnými tvary, ale splňují také speciální výkonnostní požadavky, jako je odolnost proti nárazu a povětrnostním vlivům.
2. Lékařské přístroje
Technologie vstřikování plastů hraje nepostradatelnou roli ve výrobě zdravotnických prostředků a její aplikace zahrnují širokou škálu produktů od základního zdravotnického spotřebního materiálu až po vysoce přesné nástroje. V oblasti jednorázových zdravotnických potřeb se vstřikovací procesy používají k hromadné výrobě různých sterilních komponentů injekčních stříkaček, fitinek pro intravenózní konektory, zkumavek pro vakuový odběr krve, zkumavek pro odběr virů a dalších jednorázových zdravotnických prostředků. Tyto produkty mají přísné požadavky na rozměrovou přesnost, povrchovou úpravu a těsnicí vlastnosti. V oblasti in vitro diagnostiky poskytují přesné vstřikované mikrofluidní čipy, pouzdra reagenčních sad a substráty testovacích karet spolehlivou technickou podporu pro moderní molekulární diagnostiku a testování v místě péče (POCT). V oblasti chirurgických nástrojů se technologie vstřikování používá k výrobě rukojetí laparoskopických nástrojů, komponentů hemostatů, chirurgických šicích zařízení a dalších produktů.
3. Elektronika a elektrické spotřebiče
Technologie vstřikování plastů hraje klíčovou roli v odvětví výroby elektroniky a elektrických spotřebičů a její aplikace prostupují prakticky každou fází dodavatelského řetězce pro různé elektronické výrobky. V sektoru spotřební elektroniky se procesy vstřikování plastů široce používají při výrobě krytů chytrých telefonů, konstrukčních součástí notebooků, pouzder chytrých hodinek a dalších produktů. Tyto výrobky vyžadují nejen extrémně vysokou rozměrovou přesnost a kvalitu povrchové úpravy, ale musí také splňovat moderní konstrukční požadavky na lehké, štíhlé profily a jednodílnou konstrukci. Další důležitou oblastí použití vstřikování plastů jsou elektronické konektory, včetně přesných součástek, jako jsou porty USB, konektory typu C a konektory board-to-board. Tyto výrobky mají extrémně přísné požadavky na rozměrovou stabilitu a izolační vlastnosti, s tolerancemi často kontrolovanými v rozmezí ±0.02 mm. V oblasti domácích spotřebičů musí součástky, jako jsou panely klimatizace, ovládací panely praček a kliky dveří ledniček vyrobené vstřikováním plastů, nejen splňovat požadavky na konstrukční pevnost, ale také mít vynikající odolnost vůči povětrnostním vlivům a nehořlavé vlastnosti.
Výhody vstřikování plastů
1. Vysoká účinnost tváření
Vstřikování plastů vyniká ve výrobě svou výjimečnou efektivitou výroby. Tento proces využívá plně automatizovaný výrobní tok, který umožňuje nepřetržitý a nepřerušovaný provoz od vstupu surovin až po výstup hotového výrobku. Typický cyklus vstřikování se obvykle pohybuje od 15 do 120 sekund, v závislosti na velikosti a složitosti výrobku. Moderní vysokorychlostní vstřikovací stroje dokáží dosáhnout až stovek cyklů vstřikování za minutu, což je činí obzvláště vhodnými pro výrobu součástí vyžadujících velkovýrobu. Ve srovnání s tradičním obráběním nebo ručním vstřikováním může vstřikování ušetřit více než 90 % výrobního času. Použití technologie vícedutinových forem navíc umožňuje simultánní vstřikování desítek identických výrobků v jednom vstřiku, což dále zvyšuje výkon za jednotku času. Tato vysoce efektivní výrobní metoda výrazně snižuje výrobní náklady na jednotku a poskytuje ideální řešení pro velkovýrobu.
2. Vysoká přesnost a dobrá opakovatelnost
Proces vstřikování plastů má vynikající výhody, pokud jde o rozměrovou přesnost a konzistenci produktu. Pokročilé zařízení pro vstřikování plastů v kombinaci s přesně obrobenými formami dokáže dosáhnout ultra vysokých rozměrových tolerancí ±0.01 mm, což splňuje nejpřísnější požadavky na přesné díly. Tato úroveň přesnosti je klíčová pro produkty, jako jsou elektronické konektory a zdravotnické prostředky, které jsou vysoce citlivé na rozměrovou přesnost. Pokud jde o opakovatelnost, produkty vyrobené vstřikováním vykazují minimální odchylky mezi šaržemi, přičemž hodnoty CPK obvykle přesahují 1.67, což zajišťuje, že každý produkt ve velkovýrobě má shodné kvalitativní charakteristiky. Moderní vstřikovací stroje jsou vybaveny řídicími systémy s uzavřenou smyčkou, které monitorují a upravují procesní parametry v reálném čase, což dále zajišťuje stabilitu výroby.
3. Široká škála použitelných materiálů
Proces vstřikování plastů vykazuje výjimečnou přizpůsobivost materiálu a je schopen zpracovat téměř všechny typy polymerních materiálů. Pokud jde o termoplastické plasty, lze vstřikováním zpracovávat materiály od univerzálních plastů, jako je PP a ABS, až po technické plasty, jako je PC a POM, a také vysoce výkonné plasty, jako je PEEK a PEI. Termosetové plasty, jako je fenolová pryskyřice a epoxidová pryskyřice, jsou také vhodné pro specializované procesy vstřikování. Kromě toho se při vstřikování stále častěji používají různé elastomery (TPE, TPU), bioplasty a biologicky odbouratelné materiály. Úpravou složení materiálů lze vyrábět produkty se specifickými vlastnostmi, jako jsou například zpomalovače hoření, UV odolné, vodivé nebo elektromagneticky stíněné materiály.
Nevýhody plastický vstřikování
1. Vysoké náklady na formy
Proces vstřikování plastů má značné ekonomické bariéry, pokud jde o investice do forem. Sada středně složitých vstřikovacích forem obvykle vyžaduje investici ve výši 50 000 až 500 000 juanů na výrobní náklady, zatímco vysoce přesné nebo vícedutinové formy mohou stát až několik milionů juanů. Proces výroby forem zahrnuje několik kroků, jako je přesné mechanické zpracování, tepelné zpracování a povrchová úprava, s výrobním cyklem 4 až 12 týdnů od návrhu až po dodání. Tato vysoká počáteční investice činí ekonomickou životaschopnost vstřikování plastů plně realizovatelnou pouze ve velkovýrobě (obvykle vyžadující 5 000 kusů nebo více). Pro validaci prototypů nebo zkušební výrobu v malém měřítku v raných fázích vývoje produktu mohou alternativní procesy, jako je 3D tisk nebo silikonové formy, nabídnout větší cenové výhody. Údržba a skladování forem navíc vyžaduje průběžné investice, což dále zvyšuje celkové náklady na vlastnictví.
2. Nepružné úpravy designu
Vstřikování plastů vykazuje značnou tuhost, pokud jde o změny designu výrobku. Protože se jedná o přesné nástroje vyrobené z oceli, je obtížné formy po jejich výrobě výrazně upravovat. I jednoduché rozměrové úpravy mohou vyžadovat opětovné obrábění jádra nebo dutiny, zatímco strukturální změny často vyžadují sešrotování stávající formy a vytvoření nové. Takové úpravy nejenže s sebou nesou dodatečné náklady na obrábění (obvykle 30–70 % původní ceny formy), ale také vedou ke zpoždění výroby o 2–4 týdny. Během iterací vývoje výrobku tato nepružnost nutí společnosti dokončit veškeré ověření návrhu před výrobou formy, což zvyšuje rizika a náklady na vývoj v rané fázi.
3. Rozměry produktu jsou omezeny podmínkami formy
Vstřikování plastů má ze své podstaty procesní omezení týkající se rozměrů výrobku. Z hlediska zařízení jsou maximální rozměry vstřikování omezeny upínací silou a prostorem dutiny formy vstřikovacího lisu. V současné době mohou největší vstřikovací lisy na trhu vyrábět výrobky o délce přibližně 4 metry; investiční a provozní náklady na taková zařízení jsou však extrémně vysoké. Výrobky s ultratenkými stěnami (např. s tloušťkou menší než 0.5 mm) kladou extrémně vysoké nároky na přesnost formy a řízení procesu. Tato omezení vyžadují zkoumání alternativních procesů pro určité aplikace se speciálními požadavky na velikost. Například velké výrobky mohou být vhodnější pro rotační vstřikování nebo vyfukování, zatímco mikropřesné díly mohou vyžadovat mikrovstřikování nebo ražení. Zvětšování rozměrů výrobku navíc výrazně prodlužuje dobu chlazení, což ovlivňuje celkovou efektivitu výroby.

Nejčastější dotazy k vstřikování plastů
Jak dlouho trvá výroba dílů vstřikováním plastů?
Doba potřebná k výrobě dílů vstřikováním plastů závisí na několika faktorech, včetně velikosti dílu, složitosti konstrukce, typu materiálu a objemu výroby.
Jaké faktory ovlivňují kvalitu vstřikovaných dílů?
Kvalitu vstřikovaných dílů ovlivňuje především konstrukce formy, výběr materiálu, parametry zpracování, stav stroje a dovednosti obsluhy. Dobrý návrh, vhodné materiály, přesné nastavení a dobře udržované zařízení pomáhají zajistit konzistentní a bezvadné díly.







