
ভূমিকা (অনুচ্ছেদ)
কয়েক ডজন প্লাস্টিকের যন্ত্রাংশ তৈরির জন্য কোন প্রক্রিয়াটি ভালো? থ্রিডি প্রিন্টিং ? না, এটি খুব ধীরগতির, যদি না পর্যাপ্ত মেশিন থাকে। শত শত যন্ত্রাংশের অর্ডারের জন্য ইনজেকশন মোল্ডিং বেশি উপযুক্ত । তাহলে উত্তরটি হলো ভ্যাকুয়াম কাস্টিং । এটি সেই শূন্যস্থান পূরণ করে। এটি যথেষ্ট দ্রুত। এটি যথেষ্ট সস্তাও। বাস্তব ব্যবহারের জন্য এটি যথেষ্ট ভালো।
অনেকেই জিজ্ঞাসা করেন এই প্রক্রিয়াটি আসলে কোথায় কাজ করে। কনসেপ্ট কার থেকে শুরু করে সার্জিক্যাল সরঞ্জাম পর্যন্ত ভ্যাকুয়াম কাস্টিংয়ের প্রয়োগ বিস্তৃত। প্রোটোটাইপিং এবং স্বল্প পরিমাণে উৎপাদনের ক্ষেত্রে এটি সবচেয়ে ভালোভাবে কাজ করে।
মোটরগাড়ি শিল্প
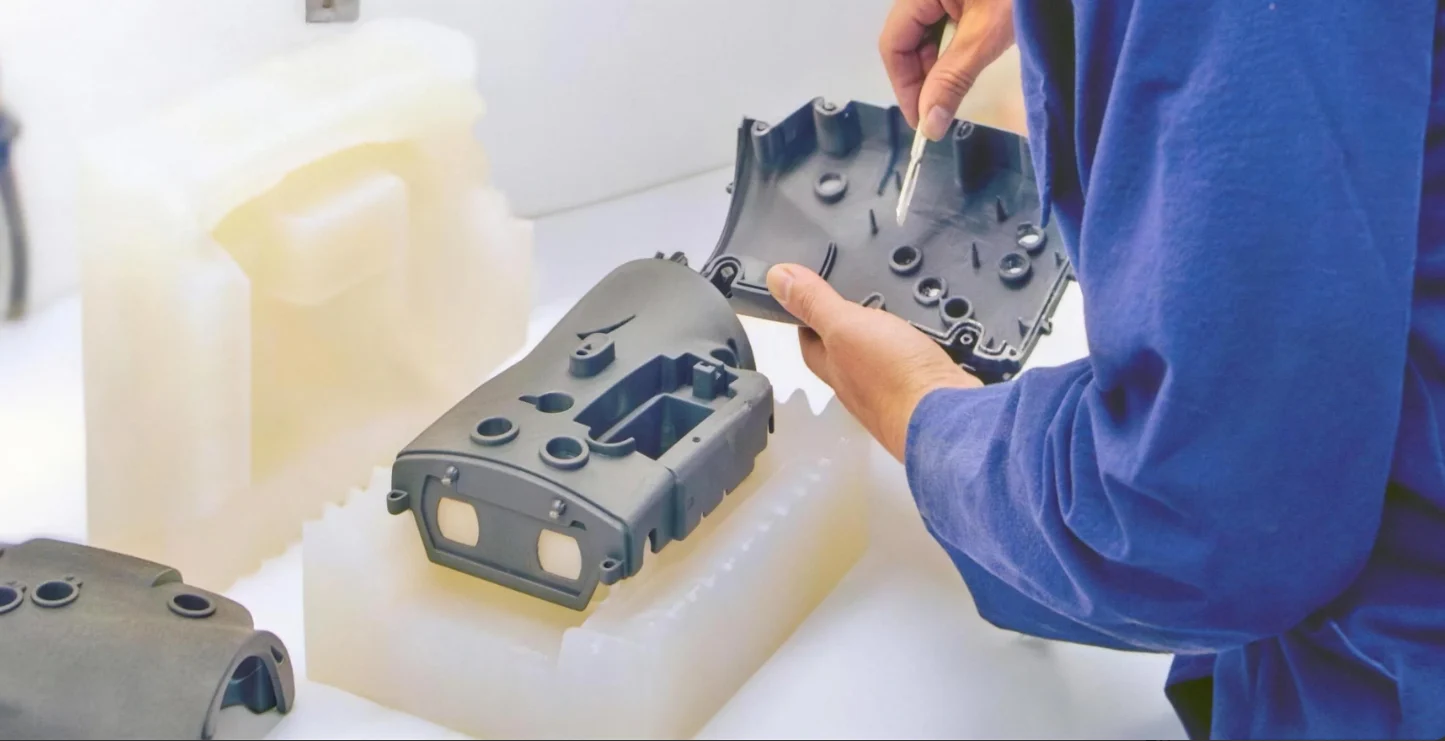
গাড়ি প্রস্তুতকারকদের তাদের নকশায় ভ্যাকুয়াম কাস্টিং ব্যবহার করতে হয়। এটি ইঞ্জিন কম্পার্টমেন্ট পরীক্ষার জন্য একটি কার্যকরী উপাদান হিসেবেও ব্যবহৃত হয়। কনসেপ্ট বা রেসিং গাড়ির ক্ষেত্রে এর উৎপাদন খুবই কম, এবং হার্ড মোল্ড ব্যবহার করে প্রক্রিয়াকরণের খরচও অনেক বেশি হবে।
অভ্যন্তরীণ ও বাহ্যিক প্রোটোটাইপ
মানুষ ইঞ্জিন চালু করার আগেই গাড়ির ভেতরের অংশ দেখে সেটিকে বিচার করে। এর মানে হলো, ড্যাশবোর্ডের প্যানেলগুলোর সঠিক টেক্সচার ও টেক্সচার থাকা প্রয়োজন। ভেন্ট লুভারগুলোও মসৃণভাবে নড়াচড়া করতে হবে। কন্ট্রোল নবগুলোতে একটি সন্তোষজনক ডিটেন্ট অনুভূতি থাকা উচিত। ভ্যাকুয়াম কাস্টিং পদ্ধতিতে ABS-এর মতো রেজিন ব্যবহার করে এটি করা সম্ভব। এই অংশগুলো দেখতে ও স্পর্শে হুবহু উৎপাদনে ব্যবহৃত ইনজেকশন-মোল্ডেড প্লাস্টিকের মতোই হয়।
হেডলাইটের লেন্স এবং টেইললাইটের কভারের জন্য আলোকীয় স্বচ্ছতা প্রয়োজন। এই উদ্দেশ্যে ইউভি-স্থিতিশীল স্বচ্ছ রেজিন আদর্শ। ডিজাইনাররা এখন ছাঁচের জন্য মাসব্যাপী অপেক্ষা না করেই ফটোমেট্রিক পরীক্ষার জন্য পাঁচ বা দশটি লেন্সের প্রোটোটাইপ তৈরি করতে পারেন।
কার্যকরী আন্ডার-হুড টেস্টিং
ইঞ্জিন বে একটি প্রতিকূল পরিবেশ। এখানে তাপীয় চক্র, কম্পন এবং রাসায়নিক পদার্থের সংস্পর্শ থাকে। প্রোটোটাইপগুলোকে বাস্তব পরিস্থিতি সহ্য করতে সক্ষম হতে হয়। ভ্যাকুয়াম কাস্টিংয়ের জন্য ব্যবহৃত উচ্চ-তাপমাত্রার রেজিন এই পরিস্থিতিগুলো সহ্য করতে পারে। ব্র্যাকেট, ফ্লুইড রিজার্ভার এবং এয়ার ইনটেক কম্পোনেন্টগুলো এমন উপাদান দিয়ে ঢালাই করা হয় যা হুডের নিচের তাপমাত্রা সহ্য করতে পারে। এই পরীক্ষাগুলো থেকে প্রাপ্ত তথ্য চূড়ান্ত উৎপাদন টুলিংকে প্রভাবিত করে।
কাস্টম এবং স্বল্প-উৎপাদনকারী যানবাহন
কনসেপ্ট কারগুলো হলো স্বতন্ত্র অভিব্যক্তি। এর বিপরীতে, রেস দলগুলো একটি মৌসুমের জন্য কুড়িটি অভিন্ন গাড়ি তৈরি করে। ক্লাসিক গাড়ি পুনরুদ্ধারকারীদের এমন যন্ত্রাংশ প্রয়োজন হয়, যেগুলোর উৎপাদন মূল নির্মাতারা কয়েক দশক আগেই বন্ধ করে দিয়েছে। এই পরিস্থিতিগুলোর কোনোটিই স্টিলের ইনজেকশন মোল্ড ব্যবহারের যৌক্তিকতা প্রমাণ করে না। এর উৎপাদন পরিমাণ খুবই কম।
ভ্যাকুয়াম কাস্টিং এই সমস্যার সমাধান করে। সিলিকন ছাঁচ থেকে সরাসরি দশ থেকে পঞ্চাশটি ইউনিট তৈরি করা যায়। যন্ত্রাংশগুলো নিখুঁতভাবে জোড়া লাগে। এগুলোর কার্যকারিতাও ভালো। এবং এর টুলিং খরচ, প্রচলিত উৎপাদন ছাঁচের তুলনায় অনেক কম। মোটরগাড়ি শিল্পে প্রোটোটাইপিং এবং স্বল্প পরিমাণে উৎপাদনের জন্য, এটিই প্রায়শই একমাত্র বাস্তবসম্মত বিকল্প।
মেডিকেল ও স্বাস্থ্যসেবা
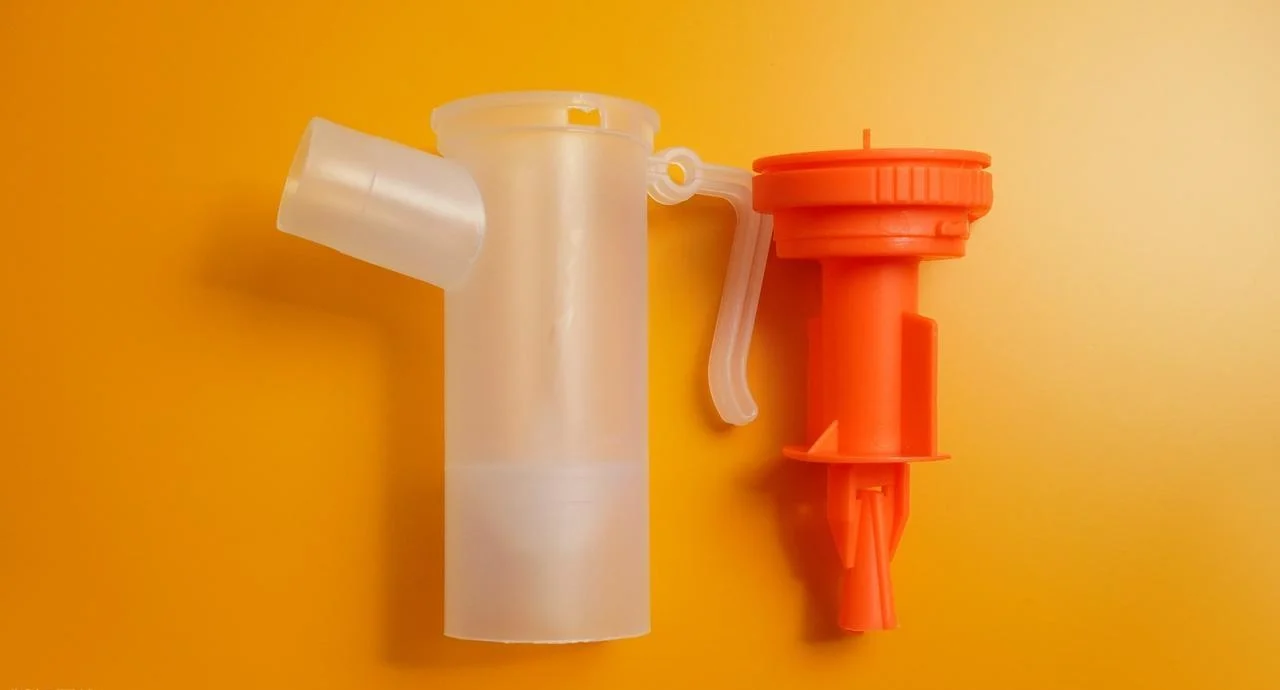
চিকিৎসা যন্ত্র তৈরির নিয়মকানুন ভিন্ন। রোগীর নিরাপত্তা নিয়ে কোনো আপোষ চলে না—নিয়ন্ত্রক নিয়মকানুন অনুযায়ী নথিপত্র থাকা আবশ্যক। এছাড়াও, উৎপাদন পর্যায়ে যন্ত্রাংশ তৈরির চূড়ান্ত সিদ্ধান্ত নেওয়ার আগে, উন্নয়ন চক্রের জন্য কার্যকরী অংশগুলোর পরীক্ষা করা প্রয়োজন। যেসব যন্ত্র শরীরে প্রতিস্থাপন করা যায় না, সেগুলোর ক্ষেত্রে ভ্যাকুয়াম কাস্টিং এই শিল্পের জন্য বিশেষভাবে উপযোগী।
কাস্টম রোগী-নির্দিষ্ট ডিভাইস
প্রতিটি রোগীই আলাদা। অর্থোটিকস অবশ্যই ব্যক্তির পায়ের আকৃতির সাথে মিলতে হবে। অবশিষ্ট অঙ্গের জন্য সঠিক মাপ নিশ্চিত করতে কৃত্রিম অঙ্গের সকেটগুলোর নিখুঁত আকার দেওয়া প্রয়োজন। অ্যালাইনার ডিজাইনের জন্য ডেন্টাল মডেলগুলোতে দাঁতের সঠিক জ্যামিতি থাকা আবশ্যক।
এখানে গণ-উৎপাদনের টুলিং উপযুক্ত নয়। প্রতিটি অংশই অনন্য। ভ্যাকুয়াম কাস্টিং এবং রোগী-নির্দিষ্ট থ্রিডি-প্রিন্টেড মাস্টারের সমন্বয় এই সমস্যার সমাধান করে। প্রথমে, একটি ক্লিনিক রোগীর শরীর স্ক্যান করে। এরপর একজন টেকনিশিয়ান একটি মাস্টার প্যাটার্ন প্রিন্ট করেন। একটি সিলিকন ছাঁচ সেই জ্যামিতিক গঠনটি ধারণ করে। এর ফলে একটি কাস্টম ডিভাইস তৈরি হয়, যা যথাসম্ভব দক্ষতার সাথে উৎপাদিত হয়। এক থেকে পাঁচটি রোগীর জন্য বিশেষভাবে তৈরি ডিভাইসের উৎপাদনের ক্ষেত্রে, এটিই প্রায়শই একমাত্র উৎপাদন পদ্ধতি যা অর্থনৈতিকভাবে লাভজনক।
নরম চিকিৎসা উপাদান
সব চিকিৎসা সরঞ্জাম অনমনীয় হয় না। উদাহরণস্বরূপ, তরল পরিবহনের জন্য ব্যবহৃত সিলগুলো নমনীয় হওয়া প্রয়োজন। যন্ত্রের আবরণের গ্যাসকেটগুলো সংকোচনের ফলে সৃষ্ট ক্ষয় প্রতিরোধী হতে হয়। অস্ত্রোপচারের যন্ত্রপাতির নরম গ্রিপের জন্য একটি আরামদায়ক ও পিচ্ছিলরোধী পৃষ্ঠতল প্রয়োজন।
এই ধরনের ভ্যাকুয়াম কাস্টিং অ্যাপ্লিকেশনের জন্য শোর এ রাবার ফর্মুলেশন আদর্শ। নরম উপাদান সরাসরি সিলিকন ছাঁচে ঢালাই করা যায়। এর ডুরোমিটার খুব নরম, জেল-সদৃশ উপাদান থেকে শুরু করে অপেক্ষাকৃত দৃঢ় রাবারের টেক্সচার পর্যন্ত বিস্তৃত। এর জন্য কোনো সেকেন্ডারি ওভারমোল্ডিং সেটআপের প্রয়োজন নেই। জটিল টু-শট টুলিংয়েরও প্রয়োজন হয় না। আপনি কেবল সঠিক উপাদানের বৈশিষ্ট্যসহ একটি একক ঢালাই করা অংশ পেয়ে যান।
আবারও সতর্কবাণীটি প্রযোজ্য। এইভাবে ঢালাই করা নরম চিকিৎসা উপাদানগুলি স্বয়ংক্রিয়ভাবে শরীরে প্রতিস্থাপন বা দীর্ঘমেয়াদী সংস্পর্শের জন্য উপযুক্ত নয়। যেকোনো প্রতিস্থাপনযোগ্য বা গুরুত্বপূর্ণ ব্যবহারের জন্য সম্পূর্ণ সার্টিফিকেশন, উপাদান পরীক্ষা এবং নিয়ন্ত্রক অনুমোদন প্রয়োজন। তবে, অ-গুরুত্বপূর্ণ চিকিৎসা যন্ত্রাংশের প্রোটোটাইপিং এবং স্বল্প পরিমাণে উৎপাদনের জন্য, ভ্যাকুয়াম কাস্টিং একটি প্রমাণিত এবং নির্ভরযোগ্য পদ্ধতি।
ভোক্তা ইলেকট্রনিক্স
ভোক্তা ইলেকট্রনিক্স শিল্প খুব দ্রুত পরিবর্তনশীল। পণ্যের জীবনচক্র বছরের বদলে মাসে মাপা হয়। ডিজাইনারদের ব্যবহারকারী পরীক্ষা, ড্রপ টেস্টিং এবং মার্কেটিং নমুনা তৈরির জন্য বাস্তব যন্ত্রাংশ প্রয়োজন। স্টিলের টুলিং তৈরিতে অনেক বেশি সময় লাগে। থ্রিডি প্রিন্টিং ব্যবহার করে প্রতিটি অংশ আলাদাভাবে প্রিন্ট করাও অত্যন্ত ব্যয়বহুল। এই শিল্পে প্রোটোটাইপিং এবং স্বল্প পরিমাণে উৎপাদনের জন্য ভ্যাকুয়াম কাস্টিং একটি সঠিক ভারসাম্য রক্ষা করে।
পরিধানযোগ্য এবং হ্যান্ডহেল্ড
মানুষ আশা করে যে পরিধানযোগ্য ডিভাইসগুলো ত্বকের সাথে আরামদায়কভাবে লেগে থাকবে। একটি ঘড়ির কেসের কিনারা মসৃণ হওয়া প্রয়োজন। একটি ইয়ারবাডের আবরণ অবশ্যই কাননালীর আকৃতির সাথে মিলতে হবে। একটি ফোন কেসে বাটন এবং ক্যামেরার জন্য নিখুঁত কাটআউট থাকা দরকার।
ভ্যাকুয়াম কাস্টিং পদ্ধতিতে এই কাঠামোগুলো দশ থেকে পঞ্চাশটি ইউনিটে তৈরি করা হয়। ABS-এর মতো রেজিন সঠিক দৃঢ়তা এবং আঘাত প্রতিরোধ ক্ষমতা প্রদান করে। এর পৃষ্ঠতলের মসৃণতা ইনজেকশন-মোল্ডেড উৎপাদিত যন্ত্রাংশের সাথে মিলে যায়। ডিজাইনাররা কাস্ট করা প্রোটোটাইপগুলো ব্যবহার-পরীক্ষার জন্য পাঠান। পরীক্ষকরা এক সপ্তাহ ধরে সেগুলো পরিধান করেন। প্রাপ্ত মতামতের ভিত্তিতে পরবর্তী ডিজাইন সংস্করণে পরিবর্তনগুলো অন্তর্ভুক্ত করা হয়।
সফট-টাচ ফিনিশের জন্য ওভারমোল্ডিং হলো এর আরেকটি প্রয়োগ। এক্ষেত্রে সমন্বিত রাবারাইজড গ্রিপসহ শক্ত হাউজিং একটিমাত্র অপারেশনেই ঢালাই করা হয়। সিলিকন মোল্ডটি শক্ত ইনসার্টটিকে ধরে রাখে এবং এর চারপাশে নরম উপাদানটি ঢালাই হতে থাকে। এর জন্য কোনো টু-শট ইনজেকশন মোল্ডিং মেশিনের প্রয়োজন হয় না। প্রিমিয়াম অ্যাকসেসরিজের স্বল্প-পরিমাণ উৎপাদনের জন্য এই পদ্ধতিটি বেশ কার্যকর।
ড্রোন এবং রোবোটিক্স
একবারে পাঁচ বা দশটি সম্পূর্ণ ড্রোনের কাঠামো তৈরি করা হয়। এরপর তারা ইলেকট্রনিক্স অংশগুলো একত্রিত করে। তারপর কী কী ভেঙে যায় তা দেখার জন্য তারা ইচ্ছাকৃতভাবে প্রোটোটাইপটি একটি দেয়ালে ধাক্কা দেয়। এই ধ্বংসাত্মক পরীক্ষাগুলো থেকে প্রাপ্ত তথ্য চূড়ান্ত উৎপাদন নকশাকে প্রভাবিত করে।
একটি সাধারণ চাক্ষুষ তুলনার ক্ষেত্রে, একটি ঢালাই করা ড্রোন ফ্রেমের পাশে একটি ইনজেকশন-মোল্ডেড চূড়ান্ত অংশ দেখানো হয়। অংশ দুটি দেখতে প্রায় অভিন্ন। তবে, ঢালাই করা অংশটির অভিঘাত শক্তি সামান্য কম হতে পারে। কিন্তু, অধিক পরিমাণে উৎপাদনের জন্য মোল্ডেড অংশটি বেশি সাশ্রয়ী। ড্রোনের যন্ত্রাংশের প্রোটোটাইপিং এবং স্বল্প পরিমাণে উৎপাদনের জন্য, ঢালাই প্রক্রিয়াটি হার্ড টুলিং প্রস্তুত হওয়ার কয়েক সপ্তাহ বা মাস আগেই কার্যকারিতা পরীক্ষার তথ্য সরবরাহ করে।
পেরিফেরাল এবং চার্জার
কিবোর্ডের লঞ্চ সংস্করণগুলোর জন্য বিশেষ আবরণের প্রয়োজন হয়। এই আবরণগুলো অল্প পরিমাণে তৈরি করতে ভ্যাকুয়াম কাস্টিং পদ্ধতি ব্যবহার করা হয়। একটি ক্রাউডফান্ডিং ক্যাম্পেইনের জন্য কুড়িটি ইউনিট তৈরি করা হয়েছিল। প্রাথমিক পর্যালোচকদের নমুনার জন্য আরও একশটি তৈরি করা হয়েছিল। এই যন্ত্রাংশগুলো চূড়ান্ত উৎপাদিত যন্ত্রাংশগুলোর মতোই হুবহু কাজ করে। পার্থক্যটা হলো টুলিং খরচে: সিলিকন ছাঁচের জন্য কয়েক হাজার ডলার, যেখানে স্টিলের ইনজেকশন ছাঁচের জন্য কয়েক দশ হাজার ডলার খরচ হয়।
ভোক্তা ইলেকট্রনিক্স স্টার্ট-আপ এবং সীমিত সংস্করণ চালু করতে আগ্রহী প্রতিষ্ঠিত ব্র্যান্ডগুলোর জন্য, এই প্রক্রিয়াটি CAD থেকে বাস্তব পণ্য পর্যন্ত পৌঁছানোর একটি বাস্তবসম্মত পথ দেখায়। এর জন্য বিশাল কোনো প্রাথমিক বিনিয়োগের প্রয়োজন নেই। আপনি শুধু পরীক্ষা এবং প্রাথমিক উৎপাদনের জন্য প্রস্তুত কার্যকরী যন্ত্রাংশ পেয়ে যান।
মহাকাশ
মহাকাশ শিল্প একটি ভিন্ন জগৎ। এখানকার নিয়মকানুন কঠোর। উৎপাদনের পরিমাণও কম। এই শিল্পের সাথে জড়িতদের এমন উৎপাদন পদ্ধতি প্রয়োজন যা অল্প পরিমাণে কাজ করে এবং কঠোর নিরাপত্তা মান পূরণ করে।
অভ্যন্তরীণ কেবিন উপাদান
সিটের হাতলগুলো প্রচুর ব্যবহৃত হয়। ছিটকিনির ঢাকনাগুলো হাজার হাজার বার খোলা ও বন্ধ করা হয়। এই অংশগুলোকে অবশ্যই ক্ষয় ও ক্ষতি সহ্য করতে সক্ষম হতে হবে। এর চেয়েও গুরুত্বপূর্ণ হলো, আগুনে এগুলো যেন পুড়ে না যায় বা বিষাক্ত ধোঁয়া নির্গত না করে।
এমন অগ্নি-প্রতিরোধী রেজিন রয়েছে যা ভ্যাকুয়াম কাস্টিংয়ের জন্য FAA-এর মান পূরণ করে। উপাদানটি উল্লম্ব দহন পরীক্ষায় উত্তীর্ণ হয়। এটি প্রয়োজনীয় ধোঁয়ার ঘনত্বও পূরণ করে। অল্প পরিমাণে অ-কাঠামোগত কেবিন হার্ডওয়্যার তৈরির ক্ষেত্রে, এই প্রক্রিয়ার অর্থ হলো আপনাকে মহাকাশ শিল্পে ব্যবহৃত যন্ত্রপাতির জন্য অর্থ ব্যয় করতে হবে না।
ককপিট মকআপ এবং টেস্টিং
নতুন ককপিট লেআউটের জন্য ধাতু কাটা শুরু করার আগে, ডিজাইনারদের এরগোনোমিক্স পরীক্ষা করা প্রয়োজন। ডিসপ্লের বেজেলগুলো বিভিন্ন কোণ থেকে সহজে পাঠযোগ্য হওয়া উচিত। কন্ট্রোল প্যানেলগুলো আঙুল দিয়ে ব্যবহারযোগ্য হতে হবে, এমনকি দস্তানা পরা অবস্থাতেও।
এই মকআপ উপাদানগুলো দ্রুত তৈরি করার জন্য ভ্যাকুয়াম কাস্টিং একটি চমৎকার উপায়। সুইচ প্যানেলগুলো কালো ABS-এর মতো রেজিন দিয়ে তৈরি। ডিসপ্লে বেজেলগুলো ম্যাট বা টেক্সচার্ড ফিনিশে পাওয়া যায়। অংশগুলো কাঠামোগত ফ্রেমে সহজেই স্লট করে বসে যায়। পাইলটরা এগুলো ব্যবহার করেন। ইঞ্জিনিয়াররা পর্যবেক্ষণ ও পরিমাপ করেন।
ইউএভি এবং ড্রোনের যন্ত্রাংশ
সেনাবাহিনীতে এবং জরিপের কাজে ব্যবহৃত ড্রোনের দাম সাধারণত হাজার হাজার টাকা হয় না। পঞ্চাশ বা একশটি ড্রোন তৈরি করাই বেশ স্বাভাবিক। প্রতিটি এয়ারফ্রেমের জন্য সেন্সরের মাউন্ট, ব্যাটারি হাউজিং এবং অ্যাভিওনিক্স এনক্লোজার প্রয়োজন হয়।
ভ্যাকুয়াম কাস্টিংয়ের জন্য ব্যবহৃত আঘাত-প্রতিরোধী এবং হালকা রেজিন এই কাজের জন্য আদর্শ। প্রতি ব্যাচে দশ থেকে বিশটি করে সম্পূর্ণ এয়ারফ্রেমের যন্ত্রাংশ ঢালাই করা হয়। এই অংশগুলো ফ্লাইট পরীক্ষার জন্য যথেষ্ট শক্তিশালী। আবার পেলোড সীমার মধ্যে থাকার জন্য এগুলো যথেষ্ট হালকাও। যখন আপনি অল্প সংখ্যক মনুষ্যবিহীন আকাশযান উৎপাদন করেন, তখন এই পদ্ধতিটি প্রায়শই প্রতিটি যন্ত্রাংশ বিলেট থেকে মেশিনিং করে তৈরি করা বা প্রোডাকশন টুলিংয়ের জন্য মাসখানেক অপেক্ষা করার চেয়ে দ্রুততর এবং সস্তা হয়।
লিগ্যাসি এয়ারক্রাফট স্পেয়ার্স
এটা একটা যন্ত্রণাদায়ক সমস্যা। বিমান সাধারণত ত্রিশ বা চল্লিশ বছর ওড়ে। মূল নির্মাতা প্রতিষ্ঠানটি পনেরো বছর আগে খুচরা যন্ত্রাংশ উৎপাদন বন্ধ করে দিয়েছে। একটা খিল ভেঙে যায়। একটা প্যানেলে ফাটল ধরে। চালকের দরকার মাত্র একটি প্রতিস্থাপন যন্ত্রাংশ। হাজারটা নয়। এমনকি পঞ্চাশটাও নয়। শুধু একটি।
ভ্যাকুয়াম কাস্টিং এই সমস্যার সমাধান করে। এর জন্য কোনো ন্যূনতম অর্ডারের পরিমাণ নেই। প্রোডাকশন মোল্ডের জন্য কোনো এনআরই (NRE) প্রয়োজন হয় না। উৎপাদন বন্ধ হয়ে যাওয়া যন্ত্রাংশ চাহিদা অনুযায়ী প্রতিস্থাপনের জন্য এটি একটি বাস্তবসম্মত সমাধান। এটি অপারেটরদের ব্যয়বহুল রিভার্স ইঞ্জিনিয়ারিং বা কাস্টম মেশিনিংয়ের আশ্রয় না নিয়েই তাদের বিমানকে পুনরায় পরিষেবাতে ফিরিয়ে আনতে সক্ষম করে।
শিল্প - কারখানার যন্ত্রপাতি & রোবোটিক্স
উৎপাদন লাইনটি বিকল হয়ে গেছে। আগামীকালের মধ্যে কারও একটি প্রতিস্থাপন যন্ত্রাংশ প্রয়োজন। একটি নতুন রোবোটিক সেল ডিজাইন করা হয়েছে। দলটির এক সপ্তাহের মধ্যে কার্যকরী গ্রিপার প্রয়োজন। শিল্প খাতের সাথে জড়িতরা এই ধরনের চাপের সাথে পরিচিত। তাদের প্রোটোটাইপিং এবং অ-কাঠামোগত উপাদানগুলির স্বল্প-পরিমাণ উৎপাদনের জন্য ভ্যাকুয়াম কাস্টিং একটি আদর্শ পদ্ধতি।
রোবোটিক এন্ড ইফেক্টর
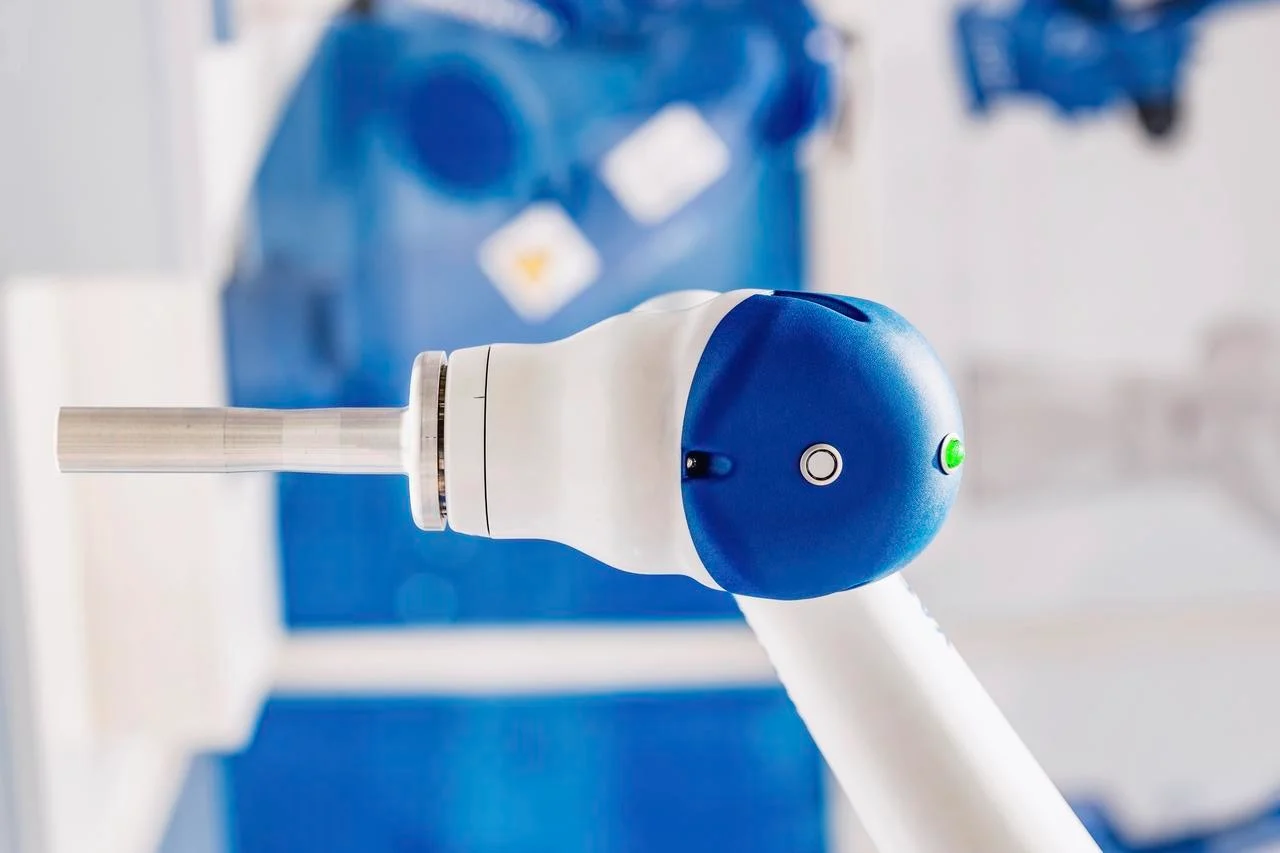
সহযোগী রোবট বা কোবট মানুষের পাশাপাশি কাজ করে। কোনো অংশ ধরে রাখার জন্য এদের গ্রিপার যথেষ্ট দৃঢ় হতে হবে, কিন্তু সেটিকে পিষে ফেলা বা মানুষের হাতে আঘাত করা এড়ানোর জন্য যথেষ্ট নরম হতে হবে। অনমনীয় ধাতব চোয়াল এই কাজের জন্য উপযুক্ত নয়।
ভ্যাকুয়াম কাস্টিংয়ের জন্য ব্যবহৃত রাবারের মতো পলিইউরেথেন এই সমস্যার সমাধান করে। এর মাধ্যমে প্রয়োজন অনুযায়ী নির্দিষ্ট মাপের নমনীয় গ্রিপার তৈরি করা যায়। এই উপাদানটির ছিঁড়ে যাওয়ার শক্তি বেশি এবং ঘর্ষণ প্রতিরোধ ক্ষমতা ভালো। এরপর এই গ্রিপারগুলোকে একটি কোবটের সাথে সংযুক্ত করা হয় এবং কারখানায় কয়েক সপ্তাহ ধরে পরীক্ষা করা হয়। ডিজাইনের পরিবর্তনগুলো পরবর্তী ছাঁচের সংস্করণে অন্তর্ভুক্ত করা হয়। এতে ইনজেকশন টুলিংয়ের জন্য অপেক্ষা করতে হয় না। কোনো ব্যয়বহুল ওভারমোল্ডিং সেটআপেরও প্রয়োজন হয় না।
সেন্সর এবং ক্যামেরা হাউজিং
কারখানার অটোমেশন বিভিন্ন ধরনের সেন্সর এবং ক্যামেরার উপর নির্ভর করে। এগুলোকে ধুলো, কুল্যান্ট স্প্রে এবং আকস্মিক আঘাত থেকে সুরক্ষা দেওয়া প্রয়োজন। প্রতিটি সেন্সরের আকার এবং সংযোগস্থলের অবস্থান ভিন্ন হয়। তাই, বাজারে সহজলভ্য খাপগুলো সাধারণত এগুলোর জন্য উপযুক্ত হয় না।
তাই, স্বল্প-পরিমাণ অটোমেশন প্রকল্পের জন্য কাস্টম প্রতিরক্ষামূলক হাউজিং তৈরি করতে ভ্যাকুয়াম কাস্টিং ব্যবহার করা হয়। এই এনক্লোজারগুলো ইন্টিগ্রেটেড মাউন্টিং ফ্ল্যাঞ্জ, কেবলের টান কমানোর বৈশিষ্ট্য এবং অপটিক্যাল সেন্সরের জন্য স্বচ্ছ জানালাসহ কাস্ট করা যেতে পারে। পাঁচ থেকে বিশটি সেন্সর হাউজিংয়ের ব্যাচের জন্য, এই পদ্ধতিটি প্রতিটি হাউজিংকে সলিড স্টক থেকে সিএনসি মেশিনিং করার প্রয়োজন ছাড়াই কার্যকরী হার্ডওয়্যার সরবরাহ করে।
ভোক্তা পণ্য, যন্ত্রপাতি ও নকশা
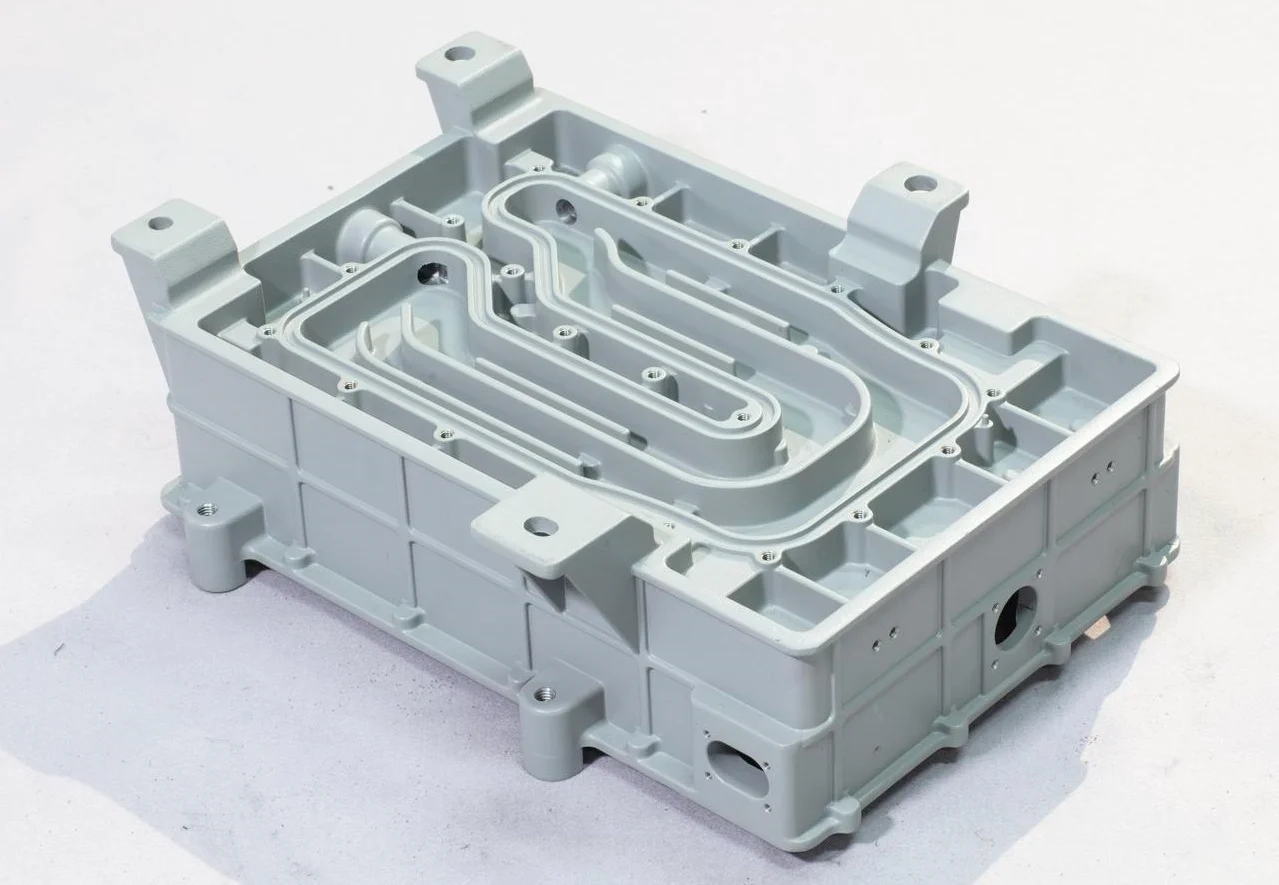
প্রকৌশলীরা শুধুমাত্র স্ক্রিন রেন্ডারিং দেখে সিদ্ধান্ত নিতে পারেন না। তাদের পৃষ্ঠতলের গঠন অনুভব করতে এবং ক্লিপগুলো কীভাবে একসাথে জোড়া লাগে তা পরীক্ষা করতে সক্ষম হতে হয়। প্রোটোটাইপিং এবং অল্প পরিমাণে উৎপাদনের জন্য ভ্যাকুয়াম কাস্টিং একটি আদর্শ পদ্ধতি।
ছোট যন্ত্রপাতির আবাসন
ব্লেন্ডারের বাইরের আবরণটি মোটরের চারপাশে ভালোভাবে এঁটে থাকা উচিত। বোতামের প্যানেলটি নীচের সুইচগুলোর সাথে একই সরলরেখায় থাকা উচিত। ঢাকনার ছিটকিনিটি সন্তোষজনকভাবে ক্লিক করে জায়গায় আটকে যাবে।
ডিজাইনাররা ক্যাড মডেল তৈরি করে প্রোটোটাইপিংয়ের জন্য পাঠান। ভ্যাকুয়াম কাস্টিং পদ্ধতিতে এবিএস বা পলিকার্বোনেটের মতো রেজিন ব্যবহার করে যন্ত্রের সম্পূর্ণ কাঠামো তৈরি করা হয়। এরপর একটি দল আসল মোটর, সার্কিট বোর্ড এবং ওয়্যারিং যুক্ত করে একটি কার্যকরী প্রোটোটাইপ তৈরি করে। তারপর তারা এই সংযোজন প্রক্রিয়াটি পরীক্ষা করে।
কফি মেশিনের প্যানেলের ক্ষেত্রে পৃষ্ঠতলের ফিনিশ বা মসৃণতা গুরুত্বপূর্ণ। একটি চকচকে সামনের প্যানেলে প্রতিটি আঙুলের ছাপ দেখা যায়। অন্যদিকে, একটি টেক্সচারযুক্ত প্যানেল সেগুলো লুকিয়ে রাখে। ভ্যাকুয়াম কাস্টিং পদ্ধতিতে মূল নকশা থেকে এই উভয় ফিনিশই নিখুঁতভাবে তৈরি করা হয়। একটি সম্পূর্ণভাবে জোড়া লাগানো মক-আপের উপর এর চেহারা এবং টেক্সচার মূল্যায়ন করা হয়। এরপর যেকোনো পরিবর্তন CAD সিস্টেমে অন্তর্ভুক্ত করা হয়। কয়েক দিনের মধ্যেই কাস্টিংয়ের আরেকটি ব্যাচ তৈরি করা হয়।
ক্রীড়া সামগ্রী ও খেলনা
হেলমেটের ভাইজরের স্বচ্ছতা এবং আঘাত প্রতিরোধ ক্ষমতা থাকা প্রয়োজন। গগলসের ফ্রেম বিভিন্ন মুখের আকারের সাথে মানানসই হওয়ার জন্য যথেষ্ট নমনীয় হতে হবে এবং একই সাথে লেন্সগুলোকে নিরাপদে যথাস্থানে ধরে রাখতে হবে। অ্যাকশন ফিগারের মুখমণ্ডল এবং আনুষঙ্গিক জিনিসপত্রের নিখুঁত বিবরণ প্রয়োজন।
ভ্যাকুয়াম কাস্টিং এই বিভিন্ন ধরনের চাহিদা মেটাতে পারে। ভিসরের জন্য ব্যবহৃত স্বচ্ছ পলিইউরেথেন কোনো বিকৃতি ছাড়াই আলো সঞ্চারিত করে। নমনীয় ফর্মুলেশন গগলসের ফ্রেমের জন্য সঠিক টান প্রদান করে। অনমনীয় ও নিখুঁত রেজিন সংগ্রহযোগ্য অ্যাকশন ফিগারের সূক্ষ্ম বৈশিষ্ট্যগুলো ফুটিয়ে তোলে।
স্থাপত্য ও শিল্প মডেল
স্থপতিদের ক্লায়েন্টের কাছে উপস্থাপনার জন্য ভবনের উপাদানগুলোর মাপমতো পরিবর্তন করতে সক্ষম হতে হয়। একটি বিশেষভাবে তৈরি ল্যাম্পশেডের নকশা হয়তো মাত্র পঞ্চাশটি বিক্রি হতে পারে। একজন ভাস্কর হয়তো কোনো শিল্পকর্মের সীমিত সংস্করণ তৈরি করতে চাইতে পারেন।
এই সমস্ত প্রকল্পের জন্য ভ্যাকুয়াম কাস্টিং একটি আদর্শ পদ্ধতি। CAD থেকে একটি মাস্টার প্যাটার্ন প্রিন্ট করা হয় অথবা একটি মূল ভাস্কর্য স্ক্যান করা হয়। একটি সিলিকন ছাঁচ এর প্রতিটি পৃষ্ঠের খুঁটিনাটি বিবরণ ধারণ করে। ঢালাই করা অংশগুলো মূল ভাস্কর্যটির হুবহু অনুরূপ হয়। এরপর এর একাধিক অনুলিপি গ্রাহক, গ্যালারি বা খুচরা বিক্রেতাদের কাছে পাঠানো যেতে পারে।
কখন ভ্যাকুয়াম কাস্টিং ব্যবহার করা উচিত নয়
ভ্যাকুয়াম কাস্টিং একটি কার্যকরী কৌশল। তবে, এটি সব কাজের জন্য উপযুক্ত নয়। এর সীমাবদ্ধতাগুলো বুঝতে পারলে ব্যয়বহুল ভুল এবং নির্ধারিত সময়সীমা পেরিয়ে যাওয়া এড়ানো যায়। এখানেই প্রক্রিয়াটি ব্যর্থ হয়।
মোটরগাড়ি: ১০,০০০ এরও বেশি যন্ত্রাংশ
বিভিন্ন মডেলের গাড়ির দরজার হাতল লক্ষ লক্ষ সংখ্যায় বিক্রি হয়। একটি ড্যাশবোর্ড প্যানেল প্রতি বছর কয়েক লক্ষ বিক্রি হয়। ভ্যাকুয়াম কাস্টিং পদ্ধতিতে এই বিপুল পরিমাণে উৎপাদন করা সম্ভব নয়। একটি সিলিকন ছাঁচ নষ্ট হয়ে যাওয়ার আগে দশ থেকে পঞ্চাশটি অংশ তৈরি করতে পারে। প্রতিটি অংশ তৈরির প্রক্রিয়াটি ধীরগতির। এছাড়াও, সাধারণ থার্মোপ্লাস্টিকের তুলনায় এর প্রতি পাউন্ডের কাঁচামালের খরচ বেশি।
সঠিক পদ্ধতি হলো ইনজেকশন মোল্ডিং। তবে, এর প্রাথমিক টুলিং খরচ অনেক বেশি। কিন্তু, বড় পরিসরে উৎপাদনের ক্ষেত্রে প্রতিটি যন্ত্রাংশের দাম মাত্র কয়েক পয়সা। যারা বিপুল পরিমাণে গাড়ির যন্ত্রাংশ তৈরির জন্য ভ্যাকুয়াম কাস্টিং করার চেষ্টা করেন, তারা দেখেন যে তাদের কয়েক ডজন সিলিকন মোল্ড নষ্ট হয়ে যায় এবং শেষ পর্যন্ত স্টিলের টুলিংয়ের চেয়েও প্রতিটি যন্ত্রাংশের জন্য বেশি খরচ করতে হয়। এই হিসাবটা কিছুতেই মেলে না।
চিকিৎসাগত: স্থায়ী ইমপ্লান্টs
হিপ রিপ্লেসমেন্ট কয়েক দশক ধরে স্থায়ী হয়। একটি স্পাইনাল ফিউশন কেজকে বারবার লোড প্রয়োগের পরেও তার কাঠামোগত অখণ্ডতা বজায় রাখতে হবে। কাস্ট পলিউরেথেন অংশ ব্যবহার করে রোগীর নিরাপত্তা কখনোই বিঘ্নিত করা উচিত নয়। উপাদানটির বৈশিষ্ট্যগুলো সুপ্রতিষ্ঠিত। তবে, এর দীর্ঘমেয়াদী ক্রিপ এবং ফ্যাটিগ আচরণ ইমপ্লান্ট-গ্রেড PEEK বা টাইটানিয়ামের মতো নয়।
এখানের আদর্শ হলো মেডিকেল-গ্রেড ধাতু বা অনুমোদিত থার্মোপ্লাস্টিকের সিএনসি মেশিনিং। স্থায়ী, ভারবাহী বা দীর্ঘমেয়াদী প্রতিস্থাপনযোগ্য ডিভাইসের জন্য ভ্যাকুয়াম কাস্টিং উপযুক্ত নয়। যারা কাস্ট ইমপ্লান্টের অনুরোধ করেন, তারা বস্তু বিজ্ঞান এবং নিয়ন্ত্রক প্রক্রিয়া উভয় সম্পর্কেই ভুল ধারণা পোষণ করেন। নিয়ন্ত্রক সংস্থাগুলো এগুলো অনুমোদন করবে না। প্রকৌশলীদেরও এটি প্রস্তাব করা উচিত নয়।
মহাকাশ: প্রাথমিক কাঠামোগত স্পার
উড্ডয়নের সময় একটি বিমানের ওজন তার উইং স্পার বহন করে। প্রতিটি উড্ডয়ন ও অবতরণের সাথে ল্যান্ডিং গিয়ারের উপাদানগুলো চরম চাপের সম্মুখীন হয়। ঢালাই করা পলিইউরেথেন কাঠামোগত উপাদান নয়। দীর্ঘস্থায়ী ভারের অধীনে এগুলো বিকৃত হয়ে যায়। মাঝারি তাপমাত্রায় এগুলো নরম হয়ে যায়। এছাড়াও, বিমান-গ্রেড অ্যালুমিনিয়াম, টাইটানিয়াম এবং কার্বন কম্পোজিটের মতো ক্লান্তি প্রতিরোধ ক্ষমতা এদের নেই।
ল্যান্ডিং গিয়ারের যন্ত্রাংশের জন্য সঠিক বিকল্পগুলো হলো মেটাল মেশিনিং, কম্পোজিট লেআপ বা ফোর্জড কম্পোনেন্ট। মূল এয়ারফ্রেম কাঠামোতে ভ্যাকুয়াম কাস্টিংয়ের কোনো স্থান নেই। মহাকাশ শিল্পে কর্মরত ব্যক্তিরা এই বিষয়টি জানেন।
ভোক্তা ইলেকট্রনিক্স: লক্ষ লক্ষ ইউনিট
স্মার্টফোনের কেস লক্ষ লক্ষ সংখ্যায় বিক্রি হয়। একটি জনপ্রিয় চার্জারের কেসিংয়ের দাম ছয় অঙ্কের উচ্চ সংখ্যায় পৌঁছায়। এই বিপুল পরিমাণে ভ্যাকুয়াম কাস্টিং করা অবাস্তব।
বৃহৎ পরিসরে উৎপাদনের জন্য ইনজেকশন মোল্ডিংই একমাত্র সাশ্রয়ী বিকল্প। স্টিলের টুলটির দাম পঞ্চাশ হাজার ডলার হতে পারে। তবে, দশ লক্ষ ইউনিটের উপর এর পরিশোধিত খরচ প্রতি ইউনিটে মাত্র পাঁচ সেন্ট হবে। অন্যদিকে, বিপুল পরিমাণে ভ্যাকুয়াম কাস্টিং করলে প্রতি ইউনিটে খরচ হয় কয়েক ডলার। এই পার্থক্য বিশাল।
সেরা ভ্যাকুয়াম কাস্টিং উৎপাদনের জন্য নোবেল বেছে নিন
নোবেল একটি সম্পূর্ণ সমন্বিত ধাতু ও প্লাস্টিক প্রক্রিয়াকরণ প্ল্যান্ট, যা স্বল্প থেকে মাঝারি পরিমাণে উৎপাদনে বিশেষায়িত। আমরা কঠোর মান ব্যবস্থাপনা পদ্ধতির সহায়তায় নিজস্ব সিএনসি মেশিনিং এবং ইনজেকশন মোল্ডিং সক্ষমতা প্রদানের মাধ্যমে প্রোটোটাইপ ও ব্যাপক উৎপাদনের মধ্যবর্তী ব্যবধান পূরণ করি।
আমাদের মূল প্রক্রিয়াকরণ ক্ষমতা
আমরা শুধু প্রোটোটাইপ তৈরি করি না; আমরা কাজটি সম্পন্ন করি। আমাদের প্ল্যান্ট সম্পূর্ণ উৎপাদন শৃঙ্খল পরিচালনা করে:
| প্রক্রিয়া | উপকরণ | চিরাচরিত আবেদন |
| ইনজেকশন ছাঁচনির্মাণ | ABS, PC, নাইলন, PEEK, অ্যাসিটাল | উচ্চ-পরিমাণ উৎপাদন চলছে |
| সিএনসি মেশিন | অ্যালুমিনিয়াম, পিতল, স্টেইনলেস স্টিল, টাইটানিয়াম | নির্ভুল বন্ধনী, আবাসন এবং কার্যকরী ধাতব অংশ |
| ভ্যাকুয়াম ingালাই | পলিউরেথেন, সিলিকন, ABS-সদৃশ রেজিন | ১০-১০০ ইউনিট প্রোটোটাইপ, ব্রিজ টুলিং |
| পৃষ্ঠ সমাপ্তি | রঙ করা, প্রলেপ দেওয়া, অ্যানোডাইজিং, টেক্সচারিং | প্রসাধনী-গ্রেড ভোক্তা এবং স্বয়ংচালিত যন্ত্রাংশ |
| সমাবেশ | হিট স্ট্যাকিং, আল্ট্রাসনিক ওয়েল্ডিং এবং ম্যানুয়াল অ্যাসেম্বলি | প্রেরণের জন্য প্রস্তুত উপাদান |
আমাদের শংসাপত্র
আমরা চিকিৎসা সরঞ্জাম, স্বয়ংচালিত এবং মহাকাশ শিল্পের মতো চাহিদা সম্পন্ন শিল্পগুলিতে পরিষেবা প্রদানের জন্য আন্তর্জাতিকভাবে স্বীকৃত গুণমান মানদণ্ড অনুসরণ করে কাজ করি।
- ISO 9001:2015 (মান ব্যবস্থাপনা)সকল শিল্পে ধাতু ও প্লাস্টিক উপাদানের ধারাবাহিক নকশা, উৎপাদন এবং সরবরাহের জন্য প্রত্যয়িত।
- আইএসও ১৩৪৮৫:২০১৬ (চিকিৎসা সরঞ্জাম)শল্যচিকিৎসার যন্ত্রপাতি, রোগনির্ণয় সরঞ্জাম এবং প্রথম/দ্বিতীয় শ্রেণীর চিকিৎসা যন্ত্রে ব্যবহৃত উপাদান তৈরির জন্য প্রত্যয়িত (নির্দিষ্টভাবে উল্লেখ না থাকলে প্রতিস্থাপনযোগ্য যন্ত্র ব্যতীত)।
FAQ
ভ্যাকুয়াম কাস্টিং কি ইনজেকশন মোল্ডিংয়ের বিকল্প হতে পারে?
না, ভ্যাকুয়াম কাস্টিংয়ের উদ্দেশ্য ভিন্ন। এটি একটি সিলিকন ছাঁচ থেকে দশ থেকে পঞ্চাশটি যন্ত্রাংশ তৈরি করে। এর বিপরীতে, ইনজেকশন মোল্ডিং একটি স্টিলের টুল থেকে হাজার হাজার বা এমনকি লক্ষ লক্ষ যন্ত্রাংশ তৈরি করতে পারে। ইনজেকশন মোল্ডিংয়ের প্রাথমিক খরচ এবং তৈরির সময় অনেক বেশি। তবে, বড় পরিসরে প্রতিটি যন্ত্রাংশের খরচ অনেক কম। ভ্যাকুয়াম কাস্টিং অল্প পরিমাণে উৎপাদনের এই শূন্যস্থান পূরণ করে। এটি বেশি পরিমাণে উৎপাদনের জন্য উদ্দিষ্ট নয়।
একটি সিলিকন ছাঁচ দিয়ে কয়টি অংশ তৈরি করা যায়?
প্রায় বিশ থেকে ত্রিশটি অংশ। এটি অংশগুলোর জ্যামিতিক গঠন এবং ব্যবহৃত রেজিনের উপর নির্ভর করে। কোনো আন্ডারকাট ছাড়া সাধারণ আকৃতি থেকে চল্লিশটি পর্যন্ত অংশ তৈরি হতে পারে। ধারালো কোণ বা পাতলা দেয়ালযুক্ত জটিল আকৃতির ক্ষেত্রে পনেরোবার চেষ্টার পরেই ছাঁচটি ফেটে যেতে পারে। ছাঁচটি ধীরে ধীরে নষ্ট হতে থাকে। প্রথমে এর উপরিভাগের মসৃণতা নষ্ট হয়। এরপর মাত্রাগত নির্ভুলতা কমে যায়।
ভ্যাকুয়াম কাস্টিং কি স্বচ্ছ অংশের জন্য উপযুক্ত?
হ্যাঁ, তবে কিছু সীমাবদ্ধতা আছে। চূড়ান্ত পণ্যের স্বচ্ছতা মাস্টার প্যাটার্নের পৃষ্ঠতলের মসৃণতার উপর নির্ভর করে। একটি পালিশ করা মাস্টার প্যাটার্ন থেকে স্বচ্ছ অংশ তৈরি হয়। কিন্তু, একটি অমসৃণ মাস্টার প্যাটার্ন থেকে ঘোলাটে অংশ তৈরি হয়। এছাড়াও, রেজিনের মধ্যে থাকা যেকোনো বুদবুদ স্বচ্ছ অংশগুলোতে স্পষ্টভাবে দেখা যায়। তাই সঠিক ডিগ্যাসিং অত্যন্ত গুরুত্বপূর্ণ। শোরুমের ডিসপ্লে মডেলের মতো স্বচ্ছ কসমেটিক পার্টসের ক্ষেত্রে এর ফলাফল চমৎকার। তবে, অপটিক্যাল-গ্রেড লেন্সের জন্য, যেগুলোর একটি সুনির্দিষ্ট প্রতিসরাঙ্ক প্রয়োজন, ইনজেকশন-মোল্ডেড অপটিক্যাল প্লাস্টিক বা মেশিনড গ্লাস বেশি পছন্দনীয়।







