

ভূমিকা
আধুনিক শিল্প উপকরণগুলোকে তাদের সর্বোচ্চ সীমায় ব্যবহার করে। যন্ত্রাংশগুলোকে অবশ্যই চরম তাপমাত্রা সহ্য করতে, জটিল আকৃতি বজায় রাখতে এবং হাজার হাজার বার ব্যবহারের পরেও নির্ভরযোগ্য কর্মক্ষমতা প্রদান করতে সক্ষম হতে হয়। উপকরণগুলোকেও কোনো ত্রুটি ছাড়াই তাদের পূর্ণ যান্ত্রিক সম্ভাবনাকে কাজে লাগাতে হয়।
প্রচলিত ঢালাই পদ্ধতি প্রায়শই এই প্রয়োজনীয়তাগুলো পূরণে ব্যর্থ হয়। ঢালাইয়ে ছিদ্র তৈরি হয়, জারণের কারণে পৃষ্ঠভাগ ভঙ্গুর হয়ে পড়ে এবং অন্তর্ভুক্তি অভ্যন্তরীণ কাঠামোকে দূষিত করে। যন্ত্রাংশগুলো দেখতে অক্ষত মনে হলেও, প্রকৃত ব্যবহারের সময় সেগুলো বিকল হয়ে যায়।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং সরাসরি এই সমস্যাগুলোর সমাধান করে। বায়ুমণ্ডলীয় পরিবেশকে বাদ দেওয়ার ফলে, গলিত ধাতু বিশুদ্ধ থাকে; কঠিনীভবনের সময় কোনো ছিদ্র তৈরি হয় না। এর ফলে তৈরি যন্ত্রাংশগুলো মহাকাশ, চিকিৎসা এবং বিদ্যুৎ উৎপাদন খাতের প্রয়োগের প্রয়োজনীয়তা পূরণ করে। যখন অন্য কোনো পদ্ধতির জন্য কার্যক্ষমতার প্রয়োজনীয়তা অনেক বেশি হয়, তখন ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং বেছে নেওয়া হয়।
প্রচলিত ঢালাইয়ের পরিবর্তে ভ্যাকুয়াম লস্ট-ওয়াক্স ঢালাই কেন ব্যবহার করা হয়?
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং গলানোর সময় ধাতুর জারণ কমিয়ে দেয়।

উচ্চ-তাপমাত্রার সংকর ধাতুগুলো প্রতিক্রিয়াশীল। নিকেল-ভিত্তিক সুপারঅ্যালয়, টাইটানিয়াম এবং কোবাল্ট-ভিত্তিক সংকর ধাতুগুলোর একটি সাধারণ বৈশিষ্ট্য রয়েছে: এরা উচ্চ তাপমাত্রায় অক্সিজেনের সাথে বিক্রিয়া করে। এই বিক্রিয়া শুধু পৃষ্ঠতলেই ঘটে না; অক্সিজেন গলিত ধাতুতেও দ্রবীভূত হয়ে অক্সাইড তৈরি করে, যা কণার সীমানায় ভঙ্গুরতা সৃষ্টি করে এবং এমন অন্তর্ভুক্তি তৈরি করে যা ফাটল সৃষ্টির স্থান হিসেবে কাজ করে।
প্রচলিত ঢালাই প্রক্রিয়ার কারণে এই পরিস্থিতি সৃষ্টি হতে পারে। গলিত ধাতু বাতাসের সংস্পর্শে এলে অক্সিজেন ও নাইট্রোজেন শোষণ করে, ফলে এর গুণমান হ্রাস পায়।
তবে, ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং বায়ুমণ্ডলীয় পরিবেশকে সম্পূর্ণরূপে দূর করে দেয়। অক্সিজেন বা আর্দ্রতা না থাকায় কোনো বিক্রিয়া ঘটে না। গলিত ধাতু বিশুদ্ধ থাকে এবং সংকর ধাতুটির উদ্দিষ্ট গঠন অক্ষুণ্ণ থাকে। এর ফলে বিশুদ্ধতা বৃদ্ধি পায় এবং প্রসার্য শক্তি, নমনীয়তা ও ক্লান্তি প্রতিরোধ ক্ষমতাসহ যান্ত্রিক বৈশিষ্ট্যগুলো নকশার লক্ষ্যমাত্রা পূরণ করে।
এই কারণেই কিছু গুরুত্বপূর্ণ যন্ত্রাংশের জন্য ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং একটি বাধ্যতামূলক বিষয়। জারণ প্রতিরোধ করা কোনো সামান্য উন্নতি নয়; বরং, এটিই মূল নির্ধারক যা ঠিক করে দেয় কোনো যন্ত্রাংশ সঠিকভাবে কাজ করবে নাকি বিকল হয়ে যাবে।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং ছিদ্রতা এবং অভ্যন্তরীণ ত্রুটি হ্রাস করে
ছিদ্র তৈরির প্রক্রিয়া গ্যাসের মাধ্যমে শুরু হয়। হাইড্রোজেন গলিত ধাতুতে দ্রবীভূত হয় এবং কঠিনীভবনের সময় বেরিয়ে গিয়ে বুদবুদ তৈরি করে, যা শূন্যস্থান সৃষ্টি করে এবং এর ফলে ঢালাইয়ে ছিদ্র তৈরি হয়। এটি ঘনত্ব কমিয়ে দেয় এবং ফলস্বরূপ ক্লান্তি প্রতিরোধ ক্ষমতা হ্রাস করে।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং গ্যাসের উৎস নির্মূল করে। ঢালাইয়ের আগে গলিত ধাতু থেকে গ্যাস অপসারণ করা হয়, যা নিশ্চিত করে যে এতে হাইড্রোজেন বা নাইট্রোজেন নেই। জমাট বাঁধার পর, ঢালাইটি ঘন হয়, যার ফলে এর স্থায়িত্ব বাড়ে, বায়ুরোধী ক্ষমতা বৃদ্ধি পায় এবং অভ্যন্তরীণ কাঠামো অক্ষত থাকে।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং উন্নত সংকর ধাতু উৎপাদন সক্ষম করে
কিছু নির্দিষ্ট পদার্থ বাতাসে ঢালাই করা যায় না; এদের বৈশিষ্ট্যের কারণে ভ্যাকুয়াম প্রক্রিয়া ব্যবহার করা অপরিহার্য।
প্রযোজ্য উপকরণগুলো হলো:
- নিকেল-ভিত্তিক সুপারঅ্যালয় (ইনকোনেল, ওয়াসপ্যালয়)
- কোবাল্ট-ভিত্তিক সুপারঅ্যালয় (স্টেলাইট, হেইন্স)
- টাইটানিয়াম সংকর ধাতু (Ti-6Al-4V)
এই সংকর ধাতুগুলো উচ্চ-তাপমাত্রায় শক্তি, ক্ষয়-প্রতিরোধ ক্ষমতা এবং দীর্ঘ কার্যকাল প্রদান করে। তবে, ঢালাইটি যদি অশুদ্ধিমুক্ত হয়, তবেই এগুলো এই বৈশিষ্ট্যগুলো প্রদর্শন করতে পারে। ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং এই উপাদানগুলোর জন্য প্রয়োজনীয় বিশুদ্ধতা প্রদান করে। ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং ছাড়া এই সংকর ধাতুগুলোর কার্যকারিতা ব্যাহত হবে; এর মাধ্যমে, এগুলো তাদের কাঙ্ক্ষিত কার্যকারিতা অর্জন করতে পারে।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং এমন অনেক যন্ত্রাংশ তৈরি করা সম্ভব করে তোলে, যা অন্যথায় উৎপাদন করা অসম্ভব। টারবাইন ব্লেড, চিকিৎসা সংক্রান্ত ইমপ্লান্ট এবং বিমানের কাঠামোগত যন্ত্রাংশ—এই সবকিছুর পূর্ণ সম্ভাবনাকে কাজে লাগাতে ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং-এর উপর নির্ভর করতে হয়।
কখন আপনার ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং বেছে নেওয়া উচিত?
সব অংশে ভ্যাকুয়াম প্রক্রিয়াকরণের প্রয়োজন হয় না। কিন্তু কিছু ক্ষেত্রে কোনো বিকল্প থাকে না। এক্ষেত্রে ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং সঠিক পছন্দ হয়ে ওঠে।
উচ্চ-তাপমাত্রার যন্ত্রাংশের জন্য ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং বেছে নিন
মহাকাশযানের ইঞ্জিন, গ্যাস টারবাইন এবং বিদ্যুৎ উৎপাদন সরঞ্জাম অত্যন্ত উচ্চ তাপমাত্রায় কাজ করে। এদের অভ্যন্তরীণ যন্ত্রাংশের তাপমাত্রা এতটাই বেশি যে তা সাধারণ সংকর ধাতুকেও গলিয়ে ফেলতে পারে।
টারবাইন ব্লেড, গাইড ভেন এবং দহন কক্ষের যন্ত্রাংশগুলো এই ধরনের পরিস্থিতির সম্মুখীন হয়। এগুলোর অবশ্যই উচ্চ-তাপমাত্রা সহনশীলতা এবং জারণ প্রতিরোধ ক্ষমতা থাকতে হবে। প্রচলিত ঢালাই প্রক্রিয়া প্রয়োজনীয় দৃঢ়তা প্রদান করতে পারে না, কিন্তু ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং তা পারে।
নিকেল-ভিত্তিক সুপারঅ্যালয় যন্ত্রাংশের জন্য ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং বেছে নিন
মহাকাশযানের ইঞ্জিন, গ্যাস টারবাইন এবং বিদ্যুৎ উৎপাদন সরঞ্জাম অত্যন্ত উচ্চ তাপমাত্রায় কাজ করে। এদের অভ্যন্তরীণ যন্ত্রাংশের তাপমাত্রা এতটাই বেশি যে তা সাধারণ সংকর ধাতুকেও গলিয়ে ফেলতে পারে।
টারবাইন ব্লেড, গাইড ভেন এবং দহন কক্ষের যন্ত্রাংশগুলো এই ধরনের পরিস্থিতির সম্মুখীন হয়। এগুলোর অবশ্যই উচ্চ-তাপমাত্রা সহনশীলতা এবং জারণ প্রতিরোধ ক্ষমতা থাকতে হবে। প্রচলিত ঢালাই প্রক্রিয়া প্রয়োজনীয় দৃঢ়তা প্রদান করতে পারে না, কিন্তু ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং তা পারে।
জটিল এবং পাতলা দেয়ালযুক্ত যন্ত্রাংশের জন্য ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং বেছে নিন
কিছু অংশে অভ্যন্তরীণ পথ থাকে: শীতলীকরণ প্রণালী এবং প্রবাহ পথ। এগুলো মেশিনিংয়ের মাধ্যমে তৈরি করা যায় না এবং অবশ্যই ঢালাইয়ের মাধ্যমে গঠন করতে হয়।
পাতলা দেয়াল ঢালাইয়ের ক্ষেত্রে একটি চ্যালেঞ্জ। জমাট বাঁধার আগে ধাতুটিকে অনেক দূর পর্যন্ত প্রবাহিত হতে হয় এবং দ্রুত ভরাট করতে হয়। ভ্যাকুয়াম প্রযুক্তি এই প্রবাহকে ত্বরান্বিত করে এবং বায়ু বুদবুদ আটকে গিয়ে ভরাট প্রক্রিয়াকে বাধাগ্রস্ত হওয়া থেকে রক্ষা করে।
নিয়ার-নেট-শেপ ম্যানুফ্যাকচারিং পদ্ধতিতে মেশিনিংয়ের প্রয়োজন কমে যায়। এর ফলে জটিল অভ্যন্তরীণ পথগুলো পরিষ্কারভাবে তৈরি হয়। নজল এবং প্রিসিশন ইম্পেলার এর সাধারণ উদাহরণ। ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং পদ্ধতিতে এগুলো দক্ষতার সাথে উৎপাদন করা হয়।
যন্ত্রাংশের নির্ভরযোগ্যতা অত্যন্ত গুরুত্বপূর্ণ হলে ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং বেছে নিন।
মহাকাশযান যন্ত্রাংশ, চিকিৎসাগত ইমপ্লান্ট এবং পারমাণবিক ও জ্বালানি যন্ত্রাংশ কখনোই বিকল হওয়া চলবে না। ব্যর্থতার পরিণাম অত্যন্ত ভয়াবহ।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং ত্রুটির ঝুঁকি কমায়। ছিদ্রতা সর্বনিম্ন পর্যায়ে থাকে। অন্তর্ভুক্তি এড়ানো যায়। প্রতিটি অংশের সামঞ্জস্য উন্নত হয়। পরিষেবার নির্ভরযোগ্যতা বৃদ্ধি পায়। ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং বেছে নেওয়া হয় কারণ প্রয়োগক্ষেত্রের জন্য এটি প্রয়োজন।
টাইটানিয়াম যন্ত্রাংশের জন্য ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং বেছে নিন
টাইটানিয়াম রাসায়নিকভাবে সক্রিয়। এটি সহজেই অক্সিজেনের সাথে বিক্রিয়া করে। উচ্চ তাপমাত্রায় এই বিক্রিয়া দ্রুত হয়। এর পৃষ্ঠে একটি ভঙ্গুর স্তর তৈরি হয়। এই স্তরে ফাটল ধরতে পারে, যার ফলে যন্ত্রাংশটি অকেজো হয়ে পড়ে।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং প্রক্রিয়া এটি ঘটতে বাধা দেয়। অক্সিজেন ছাড়া বিক্রিয়াটি ঘটতে পারে না, ফলে উপাদানটির বিশুদ্ধতা বজায় থাকে। এই প্রক্রিয়াটি সাধারণত বিমানের যন্ত্রাংশ এবং চিকিৎসা সংক্রান্ত ইমপ্লান্ট তৈরিতে ব্যবহৃত হয়।
বিভিন্ন শিল্পে ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং এর প্রয়োগ
যেসব ক্ষেত্রে অন্যান্য প্রক্রিয়া ব্যর্থ হয়, সেসব ক্ষেত্রে ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং বিশেষভাবে কার্যকর। এর প্রয়োগ নির্ভর করে উপকরণের প্রয়োজনীয়তার উপর: যেমন উচ্চ-তাপমাত্রা সহনশীলতা, উচ্চ বিশুদ্ধতা এবং উচ্চ নির্ভরযোগ্যতা।
মহাকাশ শিল্পে ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং-এর প্রয়োগ
টারবাইন ব্লেড। গাইড ভেন। ইঞ্জিনের যন্ত্রাংশ। কম্বাস্টরের যন্ত্রাংশ। এগুলো একটি জেট ইঞ্জিনের সবচেয়ে উত্তপ্ত অংশে থাকে। এগুলোকে ১,০০০° সেলসিয়াসের বেশি তাপমাত্রা এবং চক্রাকার চাপের সম্মুখীন হতে হয় এবং হাজার হাজার ঘন্টা ধরে একটানা কাজ করার সক্ষমতা থাকতে হয়।
গ্যাস টারবাইন এবং শক্তিতে ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং এর প্রয়োগ
টারবাইন ব্লেড। গাইড ভেন। ইঞ্জিনের যন্ত্রাংশ। দহন কক্ষের যন্ত্রাংশ। এই যন্ত্রাংশগুলো একটি জেট ইঞ্জিনের সবচেয়ে উত্তপ্ত স্থানে অবস্থিত। এগুলোকে ১,০০০° সেলসিয়াসের বেশি তাপমাত্রা এবং চক্রাকার চাপের সম্মুখীন হতে হয় এবং হাজার হাজার ঘন্টা ধরে একটানা কাজ করতে সক্ষম হতে হয়।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং উপাদানকে অসাধারণ উচ্চ-তাপমাত্রা প্রতিরোধ ক্ষমতা প্রদান করে। সংকর ধাতুটি তার শক্তি ধরে রাখে। কাস্টিংগুলো ছিদ্রমুক্ত হয় এবং এতে কোনো ফাটল ধরে না।
চিকিৎসা সরঞ্জাম উৎপাদনে ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং-এর প্রয়োগ
হিপ প্রতিস্থাপন, হাঁটু প্রতিস্থাপন এবং ডেন্টাল ইমপ্লান্ট। যেহেতু এই ইমপ্লান্টগুলো মানবদেহে স্থাপন করা হয়, তাই এগুলোতে যেন মরিচা না ধরে, কোনো কণা নির্গত না হয় এবং এগুলো অবশ্যই কয়েক দশক ধরে টিকে থাকতে সক্ষম হতে হবে।
টাইটানিয়াম অ্যালয় এবং কোবাল্ট-ক্রোমিয়াম অ্যালয় হলো আদর্শ উপাদান। উভয় উপাদানের বিশুদ্ধতা বজায় রাখার জন্য ভ্যাকুয়াম ট্রিটমেন্ট প্রয়োজন। ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং প্রক্রিয়ার মাধ্যমে মানবদেহের শারীরস্থানের সাথে সামঞ্জস্যপূর্ণ জটিল আকৃতি তৈরি করা যায়। এই ইমপ্লান্টগুলোর বৈশিষ্ট্য হলো মসৃণ পৃষ্ঠতল, ঘন অভ্যন্তরীণ কাঠামো এবং চমৎকার জৈব-সামঞ্জস্যতা।
তেল, গ্যাস এবং রাসায়নিক শিল্পে ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং-এর প্রয়োগ
ভালভের যন্ত্রাংশ। পাম্পের যন্ত্রাংশ। ক্ষয়-প্রতিরোধী পাইপের ফিটিংস। এই যন্ত্রাংশগুলো ক্ষয়কারী মাধ্যমের সংস্পর্শে আসে: সালফারযুক্ত গ্যাস, অ্যাসিড এবং উচ্চ-চাপের বাষ্প। সাধারণ ঢালাই এই কাজের জন্য যথেষ্ট নয়; এগুলিতে গর্তযুক্ত ক্ষয় হয় এবং ছিদ্র দিয়ে জল চুইয়ে পড়ে।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং পদ্ধতিতে নিকেল-ভিত্তিক, কোবাল্ট-ভিত্তিক এবং স্টেইনলেস স্টিল সহ ক্ষয়-প্রতিরোধী সংকর ধাতু ব্যবহার করা হয়। কাস্টিংগুলির উচ্চ ঘনত্ব সূক্ষ্ম ছিদ্র দিয়ে লিকেজ প্রতিরোধ করে এবং এর পৃষ্ঠতলের গুণমান ক্ষয় প্রতিরোধ করে, যার ফলে এই যন্ত্রাংশগুলির রক্ষণাবেক্ষণের সময়কাল দীর্ঘায়িত হয়।
এই শিল্পগুলিতে এর প্রয়োগগুলোর মধ্যে একটি সাধারণ বৈশিষ্ট্য রয়েছে। ব্যর্থতার পরিণাম অত্যন্ত গুরুতর। যন্ত্রাংশটি অত্যন্ত গুরুত্বপূর্ণ। ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং এমন বিশুদ্ধতা এবং অখণ্ডতা প্রদান করে যা প্রচলিত প্রক্রিয়াগুলো দিতে পারে না।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং বনাম প্রচলিত আপনি উত্তর দিবেন না আপনি উত্তর দিবেন না
বাহ্যিকভাবে প্রক্রিয়াগুলো দেখতে একই রকম। উভয় ক্ষেত্রেই মোমের ছাঁচ ব্যবহার করা হয়। উভয় ক্ষেত্রেই সিরামিক ব্যবহার করা হয়। উভয় ক্ষেত্রেই মোম গলিয়ে ধাতু ঢালা হয়। কিন্তু ঢালাইয়ের পরিবেশই এদের মধ্যে পার্থক্য গড়ে দেয়।
|
গুণক |
প্রচলিত বিনিয়োগ ঢালাই |
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং |
|
পরিবেশ তৈরি করা |
বাতাস |
শূন্যস্থান |
|
জারণ নিয়ন্ত্রণ |
মধ্যপন্থী |
চমত্কার |
|
উপাদানের বিশুদ্ধতা |
মান |
উচ্চ |
|
গ্যাস ত্রুটি |
উচ্চতর সম্ভাবনা |
হ্রাসপ্রাপ্ত |
|
উপযুক্ত সংকর ধাতু |
সাধারণ সংকর ধাতু |
সুপারঅ্যালয় এবং প্রতিক্রিয়াশীল ধাতু |
|
মূল্য |
নিম্ন |
ঊর্ধ্বতন |
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং বনাম অন্যান্য উৎপাদন প্রক্রিয়া
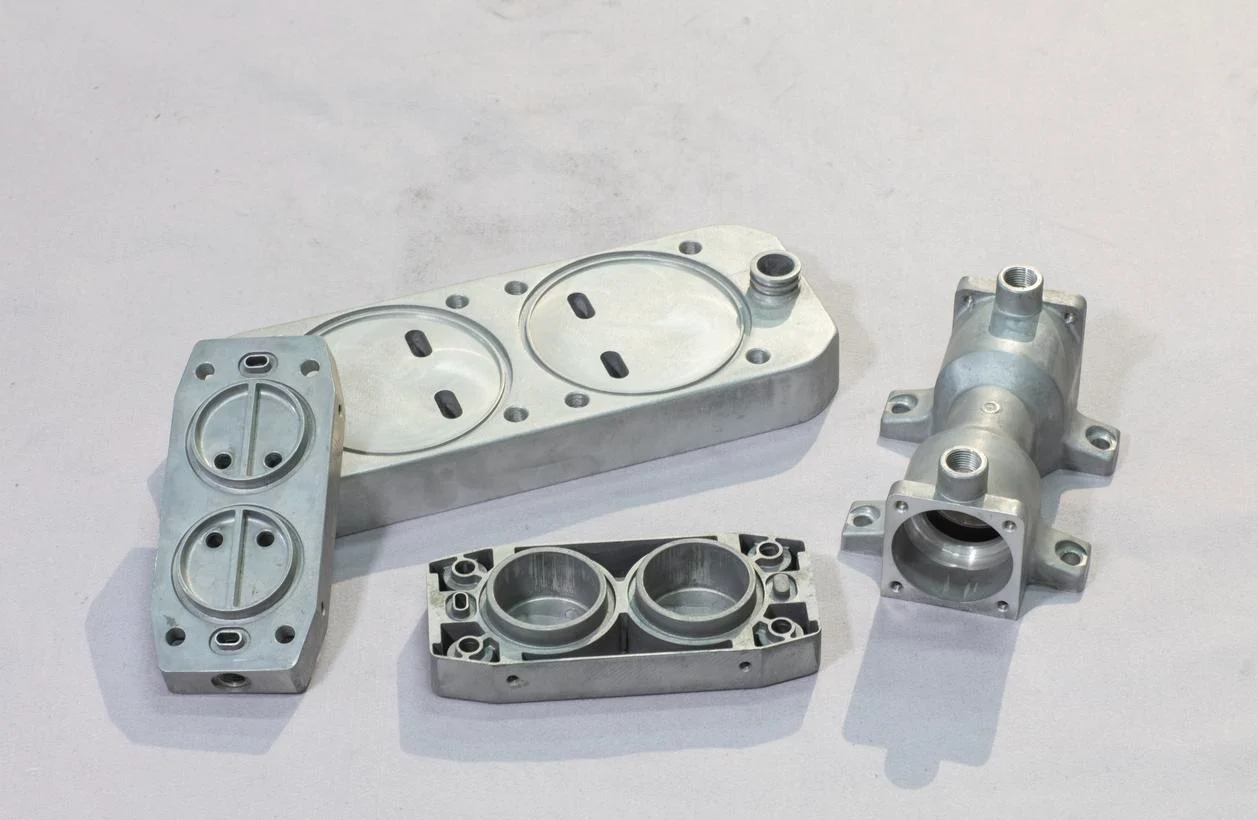
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং অন্যান্য বেশ কয়েকটি পদ্ধতির সাথে প্রতিদ্বন্দ্বিতা করে। প্রতিটি তুলনাই এর বিভিন্ন শক্তি ও দুর্বলতা তুলে ধরে। সঠিক পছন্দটি যন্ত্রাংশের প্রয়োজনীয়তার উপর নির্ভর করে।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং বনাম স্যান্ড কাস্টিং
|
গুণক |
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং |
|
|
সঠিকতা |
নিম্ন থেকে মধ্যম |
উচ্চ |
|
সারফেস ফিনিস |
মোটামুটি |
মসৃণ |
|
উপাদান ক্ষমতা |
সাধারণ সংকর ধাতু |
সুপারঅ্যালয়, প্রতিক্রিয়াশীল ধাতু |
|
উৎপাদন খরচ |
কম |
উচ্চ |
স্যান্ড কাস্টিং সাশ্রয়ী এবং বড় যন্ত্রাংশ তৈরির জন্য উপযুক্ত। তবে, এতে অমসৃণ পৃষ্ঠতল তৈরি হয় এবং এর মাত্রিক নির্ভুলতা সীমিত, তাই মেশিনিংয়ের মাধ্যমে পৃষ্ঠতলের মসৃণতা উন্নত করতে হয়। ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং সূক্ষ্ম বিবরণ ফুটিয়ে তুলতে পারে, আরও সুনির্দিষ্ট টলারেন্স প্রদান করে এবং পৃষ্ঠতল প্রক্রিয়াকরণের পরেই যন্ত্রাংশগুলো ব্যবহারের জন্য প্রস্তুত হয়ে যায়। তবে, এটি আরও ব্যয়বহুল।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং বনাম সিএনসি মেশিন
|
গুণক |
সিএনসি মেশিন |
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং |
|
উপাদান বর্জ্য |
উচ্চ |
কম |
|
জ্যামিতিক সীমাবদ্ধতা |
গুরুত্বপূর্ণ |
যত্সামান্য |
|
উৎপাদন দক্ষতা |
জটিল অংশগুলির জন্য কম |
জটিল অংশের জন্য উচ্চ |
সিএনসি মেশিনিং একটি নিরেট কাঁচামাল দিয়ে শুরু হয় এবং কাটার মাধ্যমে উপাদান অপসারণ করা হয়; মেশিনিং বর্জ্য হিসেবে সাধারণত মোট উপাদানের ৭০% থেকে ৯০% পর্যন্ত খরচ হয়। মেশিনিংয়ের মাধ্যমে জটিল অভ্যন্তরীণ জ্যামিতিক আকার অর্জন করা কঠিন বা এমনকি অসম্ভব। ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিংয়ের মাধ্যমে ন্যূনতম বর্জ্যসহ প্রায়-নিট-শেপ কাস্টিং তৈরি করা যায়। অভ্যন্তরীণ পথগুলো সরাসরি কাস্ট করা যেতে পারে। জটিল যন্ত্রাংশের ক্ষেত্রে উৎপাদন দক্ষতা অনেক বেশি।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং বনাম মরা ঢালাই
|
গুণক |
মরা ঢালাই |
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং |
|
সংকর ধাতুর সামঞ্জস্য |
অ-লৌহঘটিত ধাতুর মধ্যে সীমাবদ্ধ |
সুপারঅ্যালয় সহ বিস্তৃত পরিসর |
|
অংশের আকার |
ছোট থেকে মাঝারি |
ছোট থেকে মাঝারি |
|
উত্পাদনের পরিমাণ |
উচ্চ শব্দে |
নিম্ন থেকে মাঝারি ভলিউম |
ডাই কাস্টিং একটি দ্রুত এবং উচ্চ উৎপাদন ক্ষমতাসম্পন্ন প্রক্রিয়া। তবে, এটি শুধুমাত্র অ্যালুমিনিয়াম, জিঙ্ক এবং ম্যাগনেসিয়ামের জন্য উপযুক্ত, স্টিল, নিকেল অ্যালয় বা টাইটানিয়ামের জন্য নয়। অন্যদিকে, ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং প্রক্রিয়াটি উন্নত অ্যালয় প্রক্রিয়াকরণের জন্য ব্যবহার করা যেতে পারে। যদিও এর উৎপাদন কম এবং প্রতি ইউনিটের খরচ বেশি, তবে বিভিন্ন উপাদানের সাথে এর সামঞ্জস্যতা অতুলনীয়। বিপুল পরিমাণে ভোক্তা-স্তরের যন্ত্রাংশের জন্য ডাই কাস্টিং সম্পূর্ণরূপে কার্যকর; তবে, সুপারঅ্যালয় প্রয়োজন এমন গুরুত্বপূর্ণ যন্ত্রাংশের জন্য ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিংই একমাত্র বিকল্প।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং-এ সাধারণত ব্যবহৃত উপকরণ
সব ধাতু ভ্যাকুয়াম ফার্নেসে রাখা হয় না। যেগুলো রাখা হয়, সেগুলো সাধারণত প্রয়োজনের কারণেই রাখা হয়—এগুলোকে বাতাসে ঢালাই করা যায় না। এই ধাতুগুলোর জন্য ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং অপরিহার্য।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং এর জন্য নিকেল-ভিত্তিক সুপারঅ্যালয়
ইনকোনেল, ওয়াসপ্যালয় এবং রেনে অ্যালয়। উচ্চ-তাপমাত্রার প্রয়োগের ক্ষেত্রে এগুলোই হলো সবচেয়ে নির্ভরযোগ্য উপাদান। এগুলো ৭০০°C এবং তার উপরের তাপমাত্রাতেও নিজেদের শক্তি ধরে রাখে এবং জারণ ও ক্রিপ প্রতিরোধ করে। তবে, এদের গলনাঙ্কে এই অ্যালয়গুলো প্রতিক্রিয়াশীল হয় এবং অক্সিজেনের সংস্পর্শে এলে এদের কার্যক্ষমতা হ্রাস পেতে পারে।
মহাকাশযান টারবাইনের যন্ত্রাংশই হলো এদের প্রধান প্রয়োগক্ষেত্র। গাইড ভেন, কম্বাশন চেম্বার লাইনার এবং টারবাইন ব্লেড—সবই এই সংকর ধাতুগুলো দিয়ে তৈরি করা হয়। বিদ্যুৎ উৎপাদনের জন্য ব্যবহৃত গ্যাস টারবাইনগুলোতেও এই সংকর ধাতুগুলো ব্যবহার করা হয়। ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং প্রক্রিয়ার মাধ্যমে প্রয়োজনীয় ধাতুতাত্ত্বিক অখণ্ডতা সম্পন্ন যন্ত্রাংশ তৈরি করা যায়: যা অক্সাইড ও ছিদ্রমুক্ত থাকে এবং যার সংকর ধাতুর বৈশিষ্ট্যগুলো নকশার প্রয়োজনীয়তা সম্পূর্ণরূপে পূরণ করে।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং এর জন্য টাইটানিয়াম সংকর ধাতু
Ti-6Al-4V হলো আদর্শ গ্রেড। এছাড়াও, নির্দিষ্ট প্রয়োগের জন্য উপযুক্ত অন্যান্য গ্রেডও রয়েছে। টাইটানিয়ামের শক্তি-ওজন অনুপাত চমৎকার, এটি জৈব-উপযোগী এবং ক্ষয়-প্রতিরোধী। তবে, এটি রাসায়নিকভাবে অত্যন্ত সক্রিয়। অক্সিজেন এবং নাইট্রোজেন এর পৃষ্ঠে ভঙ্গুর স্তর তৈরি করে, যা ফেটে যেতে এবং খসে পড়তে পারে।
মহাকাশযানের কাঠামোতে ওজন কমানোর জন্য টাইটানিয়াম ব্যবহার করা হয়, যেমন ল্যান্ডিং গিয়ার এবং বিমানদেহের বিভিন্ন অংশে; এর জৈব-সামঞ্জস্যতার কারণে এটি হিপ স্টেম, বোন প্লেট এবং ডেন্টাল অ্যাবুটমেন্টের মতো মেডিকেল ইমপ্লান্টেও ব্যাপকভাবে ব্যবহৃত হয়। ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং প্রক্রিয়াটি উপাদানটির বিশুদ্ধতা রক্ষা করে, ভঙ্গুর স্তর তৈরি হওয়া প্রতিরোধ করে এবং যন্ত্রাংশগুলোর নমনীয়তা ও শক্তি অক্ষুণ্ণ রাখে।
কোবাল্ট-ভিত্তিক সংকর ধাতু এবং স্টেইনলেস স্টিল
স্টেলাইট এবং হেইন্সের মতো কোবাল্ট সংকর ধাতুগুলো ক্ষয়-প্রতিরোধী। এগুলো উচ্চ তাপমাত্রায়ও কাঠিন্য বজায় রাখে। এগুলো ঘর্ষণজনিত ক্ষয় এবং ক্ষয় প্রতিরোধ করে। স্টেইনলেস স্টিল—বিশেষ করে অধঃক্ষেপণ-কঠিনীভূত গ্রেডগুলো—ক্ষয় প্রতিরোধ ক্ষমতা এবং মাঝারি শক্তি প্রদান করে।
ক্ষয়-প্রতিরোধী যন্ত্রাংশগুলোর মধ্যে রয়েছে ভালভ সিট, পাম্প ইম্পেলার এবং বেয়ারিং কেজ। মরিচা-প্রতিরোধী যন্ত্রাংশগুলোর মধ্যে রয়েছে রাসায়নিক প্রক্রিয়াকরণ ফিটিংস এবং সামুদ্রিক হার্ডওয়্যার। যখন প্রয়োগক্ষেত্রে উচ্চ অখণ্ডতার প্রয়োজন হয়, তখন ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং পদ্ধতিতে এই উপাদানগুলোকে প্রক্রিয়াজাত করা হয়। ভ্যাকুয়াম পরিচ্ছন্নতা নিশ্চিত করে। ইনভেস্টমেন্ট কাস্টিং পদ্ধতি আকৃতির জটিলতা প্রদান করে। গুরুত্বপূর্ণ যন্ত্রাংশের জন্য উভয়ই প্রয়োজন।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং এর সীমাবদ্ধতা
যদিও এই প্রক্রিয়াটি অত্যন্ত কার্যকর, এটি কোনো সর্বজনীন সমাধান নয়। কিছু নির্দিষ্ট পরিস্থিতিতে এটি সেরা পছন্দ নাও হতে পারে।
- খরচই প্রধান বিবেচ্য বিষয়। ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং পদ্ধতিতে ভ্যাকুয়াম পাম্প, সিল করা চেম্বার এবং বিশেষ সংকর ধাতুসহ ব্যয়বহুল সরঞ্জামের প্রয়োজন হয়, যার ফলে প্রতিটি যন্ত্রাংশের খরচ বেশি পড়ে। আপনার বাজেট সীমিত হলে, অন্যান্য পদ্ধতি বিবেচনা করার পরামর্শ দেওয়া হয়।
- অংশগুলোর জ্যামিতিক গঠন সরল।—যেমন সমতল পাত, সোজা দণ্ড এবং সাধারণ সিলিন্ডার—যেগুলোর জন্য সূক্ষ্ম ঢালাই বা ভ্যাকুয়াম প্রক্রিয়াকরণের প্রয়োজন হয় না। সাধারণ বালি ঢালাই বা মেশিনিংয়ের মাধ্যমে কম খরচে এই কাজটি সম্পন্ন করা যায়।
- অধিক পরিমাণে ও স্বল্প খরচে উৎপাদন প্রয়োজন। ডাই কাস্টিং পদ্ধতিতে দিনে হাজার হাজার যন্ত্রাংশ তৈরি করা যায়, স্যান্ড কাস্টিং পদ্ধতিতে শত শত, কিন্তু ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং পদ্ধতিতে মাত্র কয়েক ডজন যন্ত্রাংশ তৈরি করা সম্ভব। এর উৎপাদন চক্র দীর্ঘ এবং উৎপাদন ক্ষমতা কম। অধিক পরিমাণে উৎপাদন ব্যয়-সাশ্রয়ীতাকে উল্লেখযোগ্যভাবে হ্রাস করে।
এইসব পরিস্থিতির জন্য বিকল্প পদ্ধতি রয়েছে। স্যান্ড কাস্টিং পদ্ধতিতে কম খরচে বড় ও সরল যন্ত্রাংশ তৈরি করা যায়। অ্যালুমিনিয়াম ও জিঙ্কের যন্ত্রাংশ বিপুল পরিমাণে উৎপাদনের জন্য ডাই কাস্টিং উপযুক্ত। সাধারণ সংকর ধাতুর মাঝারি পরিমাণে উৎপাদনের জন্য প্রচলিত লস্ট-ওয়াক্স কাস্টিং (ভ্যাকুয়াম ছাড়া) উপযুক্ত।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং শুধুমাত্র তখনই বেছে নেওয়া উচিত, যখন যন্ত্রাংশটির জন্য তা একান্তই প্রয়োজন হয়। সুবিধাজনক বা সস্তা বলে নয়। এটি কেবল তখনই ব্যবহার করা উচিত, যখন উপাদান, জ্যামিতিক গঠন বা নির্ভরযোগ্যতার শর্ত পূরণের জন্য অন্য কোনো বিকল্প থাকে না।
নোবেল সম্পর্কে – ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং এবং নির্ভুল যন্ত্রাংশের জন্য আপনার উৎপাদন সহযোগী
নোবেল হলো ধাতু ও প্লাস্টিক প্রক্রিয়াকরণে বিশেষায়িত একটি উৎপাদনকারী প্রতিষ্ঠান। আমরা নির্ভুলতার উপর গুরুত্ব দিই এবং গুণমানের প্রতি প্রতিশ্রুতিবদ্ধ।
মূল উৎপাদন ক্ষমতা
ধাতু প্রক্রিয়াকরণ: সূক্ষ্ম যন্ত্রাংশ তৈরি, ঢালাই এবং ফিনিশিং।
প্লাস্টিক প্রক্রিয়াকরণ: ইনজেকশন মোল্ডিং , সিএনসি মেশিনিং, এবং ফরমায়েশি নির্মাণ।
সমন্বিত সমাধান: ডিজাইন সহায়তা, প্রোটোটাইপিং, উৎপাদন, অ্যাসেম্বলি এবং প্যাকেজিং—সবকিছু এক ছাদের নিচে।
মান শংসাপত্র
আইএসও ৯০০১:২০১৫ – সাধারণ উৎপাদনের জন্য শক্তিশালী গুণমান ব্যবস্থাপনা। সামঞ্জস্যপূর্ণ প্রক্রিয়া। নথিবদ্ধ নিয়ন্ত্রণ। শনাক্তযোগ্য পরিদর্শন।
ISO 13485:2016 – চিকিৎসা যন্ত্রাংশের জন্য কঠোরতর গুণমান মানদণ্ড। কঠোর প্রক্রিয়া যাচাইকরণ। সম্পূর্ণ শনাক্তযোগ্যতা। প্রতিস্থাপনযোগ্য এবং অস্ত্রোপচারের যন্ত্রাংশের জন্য আবশ্যক।
FAQ
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং বলতে কী বোঝায়?
এটি একটি ঢালাই প্রক্রিয়া যা লস্ট-ওয়াক্স ইনভেস্টমেন্ট পদ্ধতির সাথে একটি ভ্যাকুয়াম পরিবেশকে একত্রিত করে। মোমের ছাঁচটি সিরামিকে স্থাপন করা হয়। মোম গলিয়ে বের করে ফেলা হয়। এরপর ধাতুটিকে গলিয়ে ভ্যাকুয়ামের অধীনে ঢালা হয়। এর ফলে একটি ত্রুটিমুক্ত ও উচ্চ-বিশুদ্ধ ঢালাই পাওয়া যায়।
প্রচলিত ইনভেস্টমেন্ট কাস্টিং-এর পরিবর্তে ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং কেন ব্যবহার করা হয়?
প্রচলিত ঢালাই পদ্ধতিতে বাতাসে ধাতু ঢালা হয়। এতে জারণ এবং গ্যাসজনিত ছিদ্র সাধারণ ঘটনা। ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং বায়ুমণ্ডলকে সম্পূর্ণরূপে দূর করে, ফলে জারণ প্রতিরোধ হয় এবং গ্যাসজনিত ত্রুটি হ্রাস পায়। এর ফলস্বরূপ উপাদানের অখণ্ডতা উন্নততর হয়।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং পদ্ধতিতে কোন কোন ধাতু প্রক্রিয়াজাত করা যায়?
নিকেল-ভিত্তিক সুপারঅ্যালয় (ইনকোনেল, ওয়াসপ্যালয়), টাইটানিয়াম অ্যালয় (Ti-6Al-4V), কোবাল্ট-ভিত্তিক অ্যালয় (স্টেলাইট), এবং নির্দিষ্ট কিছু উচ্চ-মানের স্টেইনলেস স্টিল। এই উপাদানগুলো প্রতিক্রিয়াশীল অথবা এগুলোর জন্য উচ্চ বিশুদ্ধতা প্রয়োজন। প্রচলিত ঢালাই পদ্ধতিতে এগুলো নির্ভরযোগ্যভাবে প্রক্রিয়াজাত করা যায় না।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং কি ব্যয়বহুল?
হ্যাঁ। সরঞ্জাম এবং রক্ষণাবেক্ষণ ব্যয়বহুল। প্রচলিত পদ্ধতির তুলনায় এর কার্যচক্রের সময় বেশি। কিন্তু উচ্চ-মূল্যের ও গুরুত্বপূর্ণ যন্ত্রাংশের—যেমন টারবাইন ব্লেড, মেডিকেল ইমপ্লান্ট—ক্ষেত্রে এর কার্যকারিতা ও নির্ভরযোগ্যতার কারণে এই ব্যয় যুক্তিযুক্ত।
কোন কোন শিল্পে ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং ব্যবহার করা হয়?
মহাকাশ, চিকিৎসা, বিদ্যুৎ উৎপাদন, তেল ও গ্যাস এবং রাসায়নিক প্রক্রিয়াকরণ। এমন যেকোনো শিল্প যেখানে যন্ত্রাংশ বিকল হওয়ার কোনো সুযোগ নেই।
নোবেল কি ডিজাইন থেকে উৎপাদন পর্যন্ত ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং প্রকল্পগুলি পরিচালনা করতে পারে?
হ্যাঁ। নোবেল পূর্ণাঙ্গ পরিষেবা প্রদান করে। ডিজাইন পর্যালোচনা। ডিএফএম বিশ্লেষণ। প্রোটোটাইপিং। উৎপাদন। অ্যাসেম্বলি। ফিনিশিং। একজন অংশীদারই সম্পূর্ণ প্রক্রিয়াটি পরিচালনা করেন।
নোবেলের কী কী সনদপত্র রয়েছে?
সাধারণ গুণমান ব্যবস্থাপনার জন্য ISO 9001:2015। চিকিৎসা সরঞ্জাম উৎপাদনের জন্য ISO 13485:2016। উভয় সার্টিফিকেশনই ধারাবাহিক, শনাক্তযোগ্য এবং নিয়মসম্মত উৎপাদন নিশ্চিত করে।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং-এর জন্য সাধারণত কত সময় লাগে?
টুলিং এবং সেটআপ করতে কয়েক সপ্তাহ সময় লাগে। উৎপাদনের জন্য প্রয়োজনীয় সময় যন্ত্রাংশের জটিলতা এবং পরিমাণের উপর নির্ভর করে। আপনার প্রকল্পের প্রয়োজনীয়তার উপর ভিত্তি করে একটি নির্দিষ্ট মূল্য উদ্ধৃতির জন্য NOBLE-এর সাথে যোগাযোগ করুন।







