
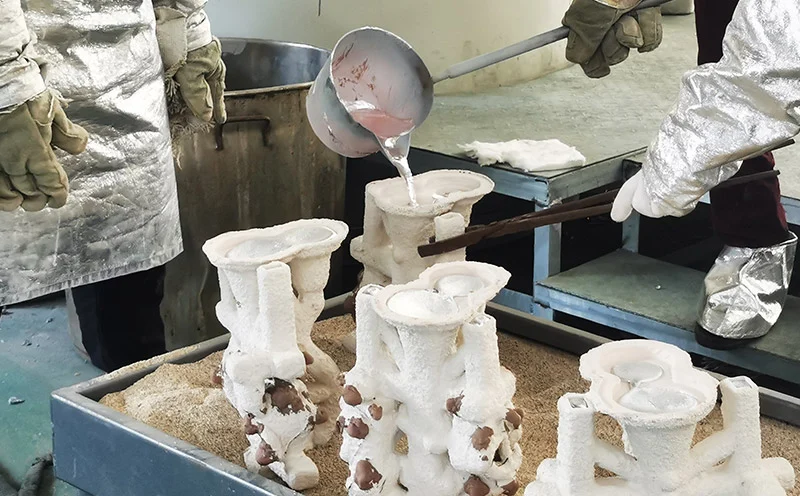
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং নতুন কিছু নয়। লস্ট-ওয়াক্স প্রক্রিয়াটির ইতিহাস হাজার হাজার বছরের পুরোনো। কিন্তু ভ্যাকুয়াম অংশটি আধুনিক। এর ফলে জারণ ঘটে, ছিদ্র তৈরি হয় এবং অবশেষে ব্যবহারের সময় উপাদানগুলো বিকল হয়ে যায়।
ভ্যাকুয়াম প্রযুক্তি বাতাস অপসারণ করে গলিত পদার্থকে বিশুদ্ধ রাখে। সিরামিকের ছাঁচ থেকেও কোনো গ্যাস নির্গত হয় না। এর ফলে তৈরি অংশগুলো ঘন এবং ত্রুটিমুক্ত হয়। এই কারণে মহাকাশ, চিকিৎসা এবং বিদ্যুৎ উৎপাদন শিল্প গুরুত্বপূর্ণ যন্ত্রাংশ তৈরির জন্য ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং-এর উপর নির্ভর করে।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং বলতে কী বোঝায়?
সংজ্ঞা
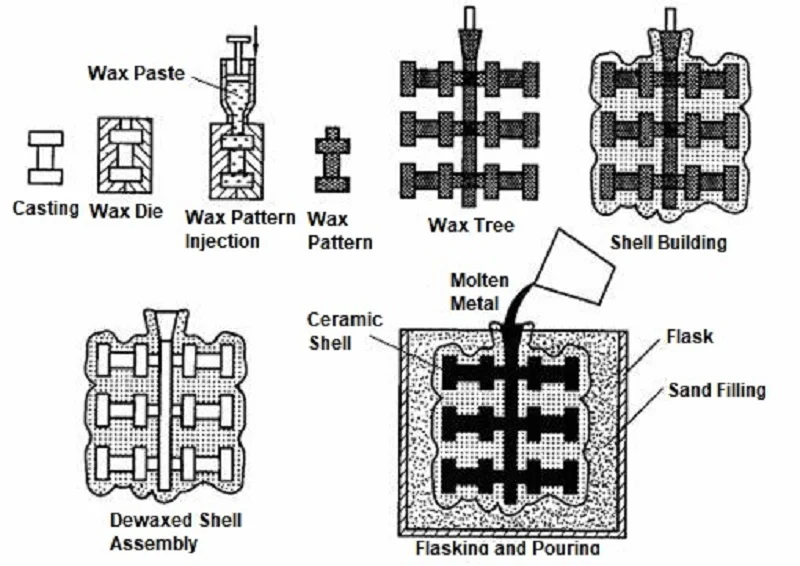
যন্ত্রাংশ তৈরির শুরুটা হয় একটি মোমের ছাঁচ দিয়ে। এর উপর সিরামিকের প্রলেপ দেওয়া হয়। এরপর মোম গলিয়ে বের করে ফেলা হয়। এতে একটি ছাঁচ তৈরি হয়। তারপর তাতে ধাতু ঢালা হয়। এটাই হলো ইনভেস্টমেন্ট কাস্টিং।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং-এর প্রক্রিয়াটি একই। কিন্তু ঢালাইয়ের কাজটি একটি ভ্যাকুয়াম চেম্বারের ভেতরে করা হয়। ছাঁচটি বায়ুশূন্য করা হয়। ভ্যাকুয়ামের অধীনে ধাতু গলানো হয়। ঢালাইয়ের কাজটি বাতাসের সংস্পর্শ ছাড়াই সম্পন্ন হয়। এই সাধারণ পার্থক্যটিই সবকিছু বদলে দেয়।
কেন ভ্যাকুয়াম ব্যবহার করা হয়
চারটি কারণে ভ্যাকুয়াম ব্যবহার করা হয়।
জারণ হ্রাস করুন। সক্রিয় ধাতুগুলো বাতাসের সংস্পর্শে এলে তাৎক্ষণিকভাবে অক্সাইড গঠন করে। টাইটানিয়াম, জিরকোনিয়াম এবং সুপারঅ্যালয়গুলো জারণের জন্য বিশেষভাবে সংবেদনশীল। একটি ভ্যাকুয়াম পরিবেশ অক্সিজেনের উৎস দূর করে ধাতুটিকে পরিষ্কার রাখে।
গ্যাস শোষণ প্রতিরোধ করুন। হাইড্রোজেন এবং নাইট্রোজেন গলিত ধাতুতে দ্রবীভূত হয়ে কঠিনীভবনের সময় বেরিয়ে যেতে পারে, যা ছিদ্র তৈরি করে। ভ্যাকুয়াম প্রক্রিয়া এই গ্যাসগুলিকে সমস্যা তৈরি করার আগেই অপসারণ করে।
ধাতুর পরিচ্ছন্নতা উন্নত করুন। খোলা বাতাসে গলানোর সময় অক্সাইড এবং অন্তর্ভুক্তি তৈরি হয়; এই পদার্থগুলো ঢালাইয়ের মধ্যে আটকে যায় এবং ফাটল সৃষ্টির স্থান হিসেবে কাজ করে। ভ্যাকুয়াম গলানো দূষণের এই উৎসগুলোকে নির্মূল করে।
ঘন ঢালাই তৈরি করুন। কোনো ছিদ্র না থাকায় ঢালাইগুলো সম্পূর্ণ ঘন হয়। এর ফলে যান্ত্রিক বৈশিষ্ট্য উন্নত হয়, ক্লান্তিজনিত আয়ু বৃদ্ধি পায় এবং উপাদানগুলো গুরুত্বপূর্ণ প্রয়োগের কঠোরতা সহ্য করতে পারে।
যান্ত্রিক বৈশিষ্ট্য উন্নত করুন। উচ্চ ঘনত্ব মানে অধিক শক্তি। পরিষ্কার ধাতু মানে উন্নত নমনীয়তা। এই দুটি উপাদানের সমন্বয় এমন কর্মক্ষমতা প্রদান করে যা এয়ার-কাস্ট যন্ত্রাংশ দিতে পারে না।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং এই পাঁচটি সুবিধাই প্রদান করে। এই কারণে, এটি টারবাইন ব্লেড, মেডিকেল ইমপ্লান্ট এবং মহাকাশযানের কাঠামোগত উপাদান তৈরির জন্য একটি আদর্শ প্রক্রিয়া হয়ে উঠেছে। ভ্যাকুয়াম কোনো ঐচ্ছিক বৈশিষ্ট্য নয়—এটি এই প্রক্রিয়ার মূল ভিত্তি।
ধাপে ধাপে ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং প্রক্রিয়া
ধাপ ১ – মোমের নকশা তৈরি করা
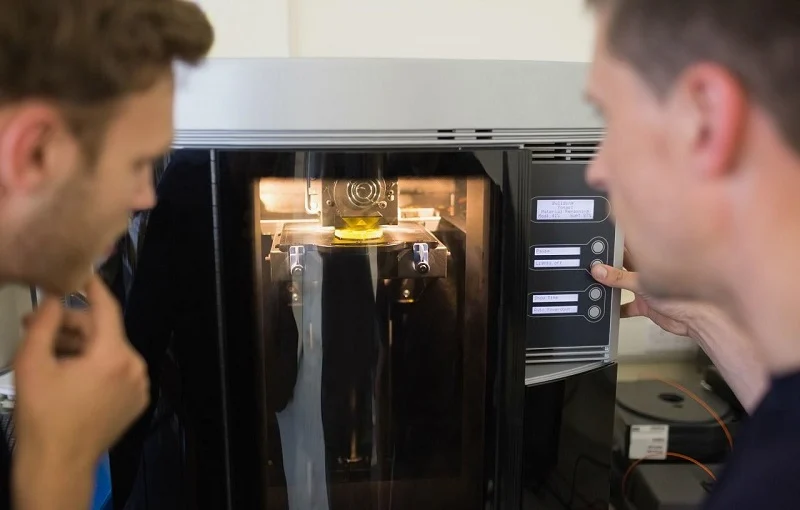
গলিত মোম একটি ধাতব ছাঁচে ঢালা হয়। এই ছাঁচটি নিখুঁতভাবে যন্ত্রের সাহায্যে তৈরি করা হয়েছে। গলিত মোম প্রতিটি খুঁটিনাটি পূরণ করে, যা নিশ্চিত করে যে চূড়ান্ত মোমের নকশাটি ছাঁচের সাথে পুরোপুরি খাপ খায়। এই পর্যায়ে অর্জিত নির্ভুলতাই চূড়ান্ত ঢালাইয়ের নির্ভুলতা নির্ধারণ করে।
একাধিক মডেল একটি কেন্দ্রীয় স্প্রু-এর উপর জোড়া লাগানো হয়। এই বৃক্ষসদৃশ কাঠামোটি সমস্ত অংশকে ধরে রাখে। অংশগুলোর দিকবিন্যাস এবং ব্যবধান অত্যন্ত গুরুত্বপূর্ণ। স্প্রু-এর নকশা নির্ধারণ করে দেয় যে ধাতু প্রতিটি গহ্বরে কীভাবে প্রবাহিত হবে। একটি ত্রুটিপূর্ণ বৃক্ষ-নকশার কারণে তরলের আলোড়ন সৃষ্টি হতে পারে। এই আলোড়ন গ্যাসকে আটকে ফেলে, যার ফলে যন্ত্রাংশগুলো বাতিল হয়ে যায়।
ধাপ ২ – সিরামিক খোলস তৈরি করা
মোমের ছাঁচটি সিরামিক মিশ্রণে ডুবিয়ে দিন। এরপর, ভেজা পৃষ্ঠে প্লাস্টার পাউডার লাগান। ডোবানো এবং প্লাস্টার লাগানোর এই চক্রটি পুনরাবৃত্তি করুন। আগের স্তরটি শুকিয়ে যাওয়ার পরেই কেবল পরবর্তী স্তরটি লাগান। আদর্শ প্রক্রিয়ায় ছয় থেকে আটটি স্তর থাকে। পুরু খোলসগুলো আরও কঠিন ঢালাই পরিস্থিতি সহ্য করতে পারে।
সংকর ধাতুর উপর ভিত্তি করে সিরামিক উপাদান নির্বাচন করা হয়।
সিলিকা হলো প্রধান উপাদান। এটি সস্তা এবং বিভিন্ন ধরণের সংকর ধাতু তৈরির জন্য উপযুক্ত।
জিরকন উচ্চ তাপমাত্রা সহ্য করতে পারে এবং তাপীয় অভিঘাত প্রতিরোধী।
অ্যালুমিনা রাসায়নিকভাবে স্থিতিশীল এবং বেশিরভাগ ধাতুর সাথে বিক্রিয়া করে না।
মুলাইট শক্তি এবং তাপীয় স্থিতিশীলতার মধ্যে ভারসাম্য রক্ষা করে।
ইট্রিয়া হলো টাইটানিয়ামের জন্য। এটি গলিত টাইটানিয়ামের সাথে বিক্রিয়া করে না। এটি অত্যন্ত গুরুত্বপূর্ণ, কারণ টাইটানিয়াম বেশিরভাগ অন্যান্য সিরামিক উপাদানকে দ্রবীভূত করে ফেলে।
ধাপ ৩ – মোম অপসারণ এবং শেল ফায়ারিং
ঢালার আগে মোম অবশ্যই খোলস থেকে বের করতে হবে। একটি অটোক্লেভ প্রথম ধাপটি সম্পন্ন করে। উচ্চ-চাপের বাষ্প মোমকে গলিয়ে দেয়। এটি স্প্রু-র মধ্য দিয়ে বেরিয়ে আসে। খোলসটি অক্ষত থাকে।
এরপর খোলসটিকে একটি চুল্লিতে ঢোকানো হয়। দহন চক্রটি ৮০০°C থেকে ১০০০°C তাপমাত্রায় চলে। অবশিষ্ট মোম সম্পূর্ণরূপে পুড়ে যায়। সিরামিকটি জমাট বাঁধে এবং শক্তি অর্জন করে। খোলসটি ঢালাইয়ের চাপ সহ্য করার মতো যথেষ্ট দৃঢ় হয়ে ওঠে।
চূড়ান্ত ধাপটি হলো ছাঁচ পূর্ব-উত্তাপন। ভ্যাকুয়াম চেম্বারে প্রবেশের আগে খোলসটিকে ঢালাই তাপমাত্রায় গরম করা হয়। গরম ধাতু ঠান্ডা খোলসে আঘাত করলে তাপীয় অভিঘাত সৃষ্টি হয়। এর ফলে খোলসটি ফেটে যায় এবং ধাতু বাইরে বেরিয়ে আসে। পূর্ব-উত্তাপন এটি প্রতিরোধ করে।
এই তিনটি ধাপ ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিংয়ের জন্য খোলসটিকে প্রস্তুত করে। পরবর্তী পর্যায়—গলানো এবং ঢালাই—ভ্যাকুয়াম চেম্বারের ভিতরে সম্পন্ন হয়। এখানেই প্রক্রিয়াটি প্রচলিত ইনভেস্টমেন্ট কাস্টিং থেকে প্রকৃত অর্থে আলাদা।
ধাপ ৪ – ভ্যাকুয়াম গলানো এবং ঢালা
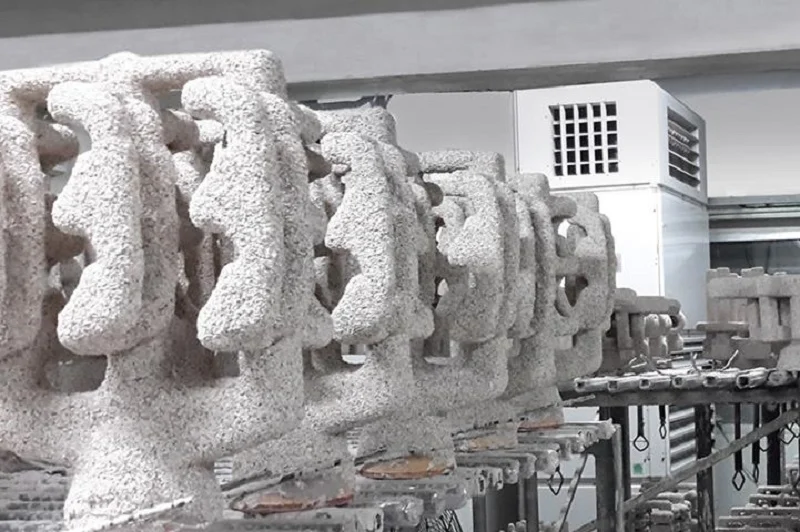
পূর্ব-উত্তপ্ত খোলসটিকে ভ্যাকুয়াম চেম্বারে রাখা হয়। চেম্বারটি সিল করে দেওয়া হয় এবং ভেতরের বাতাস বের করে দেওয়া হয়। চাপ কমিয়ে 10⁻² থেকে 10⁻⁴ মিলিবারে আনা হয়—যা প্রায়-শূন্যস্থানের একটি অবস্থা।
ভ্যাকুয়াম ইন্ডাকশন গলন এই একই ভ্যাকুয়াম চেম্বারের মধ্যে সংঘটিত হয়। একটি ইন্ডাকশন কয়েল ক্রুসিবলটিকে ঘিরে থাকে এবং ধাতুটিকে গলিয়ে দেয়। যেহেতু গলিত ধাতু অক্সিজেন বা নাইট্রোজেনের সংস্পর্শে আসে না, তাই এটি বিশুদ্ধ থাকে।
ভ্যাকুয়াম ঢালাই পদ্ধতিতে ভ্যাকুয়াম চেম্বার এবং ক্রুসিবলকে এমনভাবে কাত করা হয় যাতে গলিত ধাতু ছাঁচে প্রবাহিত হয়। সম্পূর্ণ প্রক্রিয়াটি ভ্যাকুয়াম পরিবেশে সম্পন্ন হয়, যা জারণ এবং গ্যাস শোষণ প্রতিরোধ করে এবং ধাতু দ্বারা ছাঁচ পূর্ণ হওয়া নিশ্চিত করে।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং-এর ক্ষেত্রে এই ধাপটি অত্যন্ত গুরুত্বপূর্ণ। ভ্যাকুয়াম দুটি গুরুত্বপূর্ণ ভূমিকা পালন করে: এটি গলিত ধাতু থেকে দ্রবীভূত গ্যাস অপসারণ করে এবং নতুন গ্যাসের প্রবেশ প্রতিরোধ করে। এর ফলে একটি ঘন ও ত্রুটিমুক্ত কাস্টিং তৈরি হয়।
ধাপ ৫ – শীতলকরণ এবং দৃঢ়ীকরণ
ঢালাইয়ের পর শীতলীকরণ শুরু হয়। এর হার গুরুত্বপূর্ণ।
দ্রুত শীতলীকরণের ফলে সূক্ষ্ম দানা তৈরি হয়—সূক্ষ্ম দানার অর্থ হলো উচ্চতর শক্তি। তবে, তাপীয় পীড়নের কারণে পাতলা দেয়ালযুক্ত অংশগুলিতে ফাটল দেখা দিতে পারে।
ধীর শীতলীকরণের ফলে দানাগুলো মোটা হয়—মোটা দানার অর্থ হলো উচ্চ তাপমাত্রায় উন্নততর ক্রিপ প্রতিরোধ ক্ষমতা। টারবাইন ব্লেডের জন্য এই বৈশিষ্ট্যটি প্রয়োজন।
দিকনির্দেশক কঠিনীভবন কণার অভিমুখ নিয়ন্ত্রণ করে। যখন ছাঁচটি চুল্লি থেকে বের করে আনা হয়, তখন এক প্রান্ত থেকে তাপ অপসারণ করা হয়। কণাগুলো বের করে আনার দিকের সমান্তরালে বৃদ্ধি পায়। ফলে ক্রিপ স্ট্রেংথ বৃদ্ধি পায়।
একক-স্ফটিক ঢালাই এক্ষেত্রে চূড়ান্ত উৎকৃষ্টতার প্রতিনিধিত্ব করে। এতে কেবল একটি দানা থাকে এবং কোনো দানার সীমানা না থাকায়, উচ্চ তাপমাত্রায় দানার সীমানা পিছলে যায় না। এই প্রক্রিয়াটি সবচেয়ে কঠিন চাহিদাসম্পন্ন টারবাইন ব্লেড তৈরি করতে ব্যবহৃত হয়। এই ধরনের ব্লেড উৎপাদনের জন্য ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিংই একমাত্র পদ্ধতি।
ধাপ ৬ – খোলস অপসারণ এবং চূড়ান্তকরণ
সিরামিকের খোলসটি সরানো হয়। যান্ত্রিক আঘাতে মূল অংশটি ভেঙে ফেলা হয়। জলের তীব্র ধারা অবশিষ্ট স্তরগুলো সরিয়ে দেয়। এই পর্যায়ে, অংশটি উন্মুক্ত হয়ে যায়।
অংশটি স্প্রু থেকে কেটে আলাদা করা হয়; এই কাজটি করার জন্য অপারেটররা সাধারণত গ্রাইন্ডিং হুইল বা ব্যান্ড স ব্যবহার করেন। এই পর্যায়ে, স্প্রু অঞ্চলের পৃষ্ঠটি অমসৃণ থাকে, তাই অপারেটর মেশিনিংয়ের মাধ্যমে অতিরিক্ত উপাদান অপসারণ করেন।
এরপর তাপীয় প্রক্রিয়াকরণ করা হয়। যন্ত্রাংশটিতে সঠিক যান্ত্রিক বৈশিষ্ট্য—যেমন শক্তি, নমনীয়তা এবং কাঠিন্য—প্রদান করার জন্য তাপ দেওয়া ও ঠান্ডা করা হয়। নির্দিষ্ট মাপকাঠিগুলো সংকর ধাতুর প্রকারের উপর নির্ভর করে।
মেশিনিং প্রক্রিয়ার মাধ্যমে গুরুত্বপূর্ণ পৃষ্ঠতলগুলোকে তাদের চূড়ান্ত মাপে আনা হয়। যে সহনশীলতা ঢালাইয়ের পক্ষে পূরণ করা সম্ভব হয় না, তা কাটিংয়ের মাধ্যমে অর্জন করা হয়। যেসব অংশে মসৃণ পৃষ্ঠতল প্রয়োজন, সেগুলোকে গ্রাইন্ডিং করা হয়।
পরিদর্শন হলো চূড়ান্ত ধাপ। এর মধ্যে রয়েছে মাত্রিক পরীক্ষা, অভ্যন্তরীণ ত্রুটির জন্য এক্স-রে পরিদর্শন, উপরিভাগের ফাটলের জন্য পেনিট্র্যান্ট টেস্টিং এবং ভূ-অভ্যন্তরের ছিদ্রতা পরীক্ষার জন্য আল্ট্রাসনিক টেস্টিং। শুধুমাত্র যে অংশগুলো সমস্ত পরিদর্শনে উত্তীর্ণ হয়, সেগুলোই পাঠানো হয়।
এই ছয়টি ধাপ শুরু থেকে শেষ পর্যন্ত সম্পূর্ণ ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং প্রক্রিয়াটিকে পুরোপুরি সংজ্ঞায়িত করে। প্রতিটি ধাপই অপরিহার্য এবং প্রতিটিই পরবর্তী প্রক্রিয়াগুলোকে প্রভাবিত করে। ভ্যাকুয়াম প্রযুক্তি কোনোভাবেই একটি গৌণ বিষয় নয়; ঠিক এই প্রযুক্তিই এই প্রক্রিয়াটিকে গুরুত্বপূর্ণ সংকর ধাতুগুলোর ক্ষেত্রে সফলভাবে প্রয়োগ করতে সক্ষম করে।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং-এ ব্যবহৃত সাধারণ ধাতব সংকর
মরিচা রোধক স্পাত
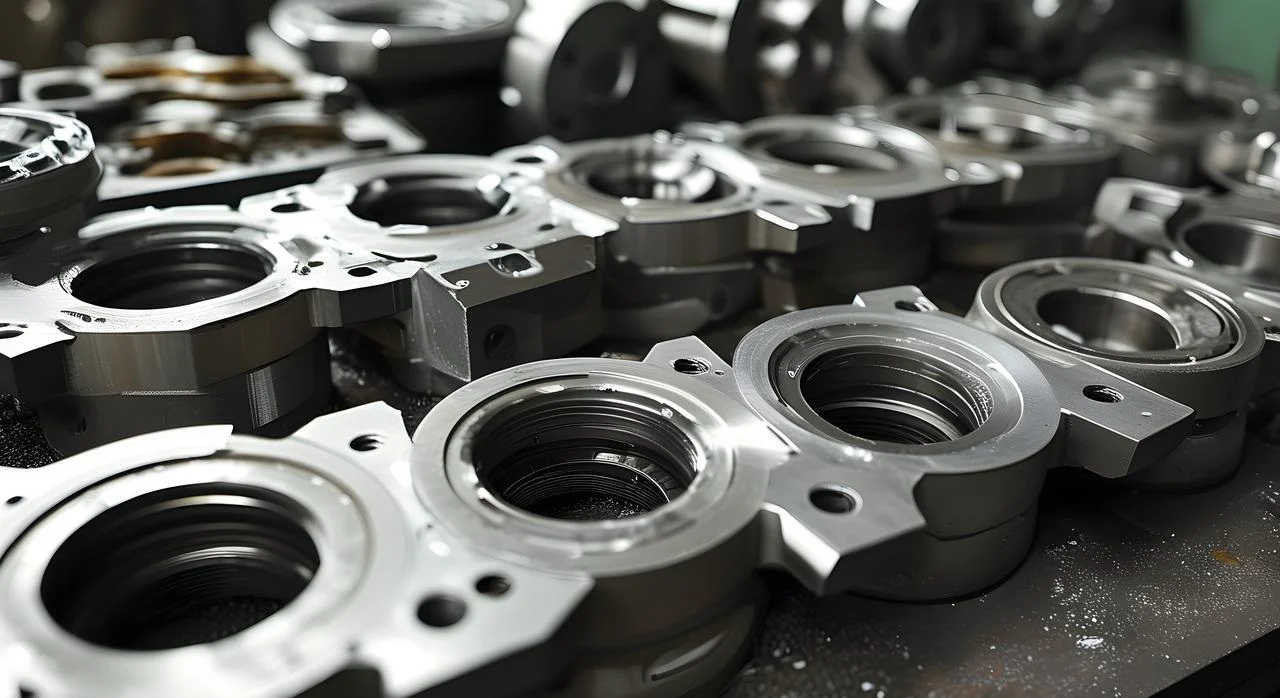
স্টেইনলেস স্টিল হলো প্রধান উপাদান। ক্ষয়রোধী এবং মাঝারি শক্তির প্রয়োজন এমন যন্ত্রাংশের জন্য সাধারণত ভ্যাকুয়াম কাস্টিং প্রক্রিয়া ব্যবহার করা হয়। পাম্প হাউজিং, ভালভ বডি এবং সামুদ্রিক হার্ডওয়্যার এর সাধারণ উদাহরণ।
এর সুবিধা হলো এর ধারাবাহিক গুণমান। ভ্যাকুয়াম পরিবেশ হাইড্রোজেন অপসারণ করে। বায়ুমণ্ডলীয় চাপে ঢালাই করা স্টেইনলেস স্টিলে হাইড্রোজেন সূক্ষ্ম ছিদ্র এবং সচ্ছিদ্রতা সৃষ্টি করতে পারে। ভ্যাকুয়াম কাস্টিং পদ্ধতিতে উৎপাদিত যন্ত্রাংশ নির্ভরযোগ্য গুণমানের হয়।
অসুবিধাগুলো কী? ভ্যাকুয়াম প্রক্রিয়ার ক্ষেত্রে টাইটানিয়ামের মতো স্টেইনলেস স্টিলের জন্য ততটা কঠোর নিয়মকানুন নেই। সরল জ্যামিতিক গঠনের যন্ত্রাংশের জন্য ভ্যাকুয়াম কাস্টিং ব্যয়-সাশ্রয়ী নাও হতে পারে।
টুল ইস্পাত
টুল স্টিল কাটিং টুল, ডাই এবং ক্ষয়রোধী যন্ত্রাংশ তৈরিতে ব্যবহৃত হয়। এর উচ্চ কার্বন এবং সংকর উপাদান একে কাঠিন্য প্রদান করে। এর চূড়ান্ত বৈশিষ্ট্য অর্জনের জন্য তাপীয় প্রক্রিয়াকরণ ব্যবহার করা হয়। ভ্যাকুয়াম কাস্টিং প্রক্রিয়ার মাধ্যমে একটি বিশুদ্ধ অণুসজ্জা তৈরি হয় যা অক্সাইড ও অন্তর্ভুক্তি থেকে মুক্ত এবং এটি তাপীয় প্রক্রিয়াকরণে সামঞ্জস্যপূর্ণ সাড়া প্রদান করে।
এর প্রধান বৈশিষ্ট্য হলো ক্ষয় প্রতিরোধ ক্ষমতা। এর বিশুদ্ধ অণুসজ্জা কার্বাইডের সুষম বণ্টন নিশ্চিত করে, যার ফলে যন্ত্রাংশের কার্যকাল বৃদ্ধি পায়। এই সংকর ধাতুটির অক্সিজেনের প্রতি সংবেদনশীলতার কারণেই ভ্যাকুয়াম কাস্টিং-এর প্রয়োজন হয়।
নিকেল-ভিত্তিক সুপারঅ্যালয়
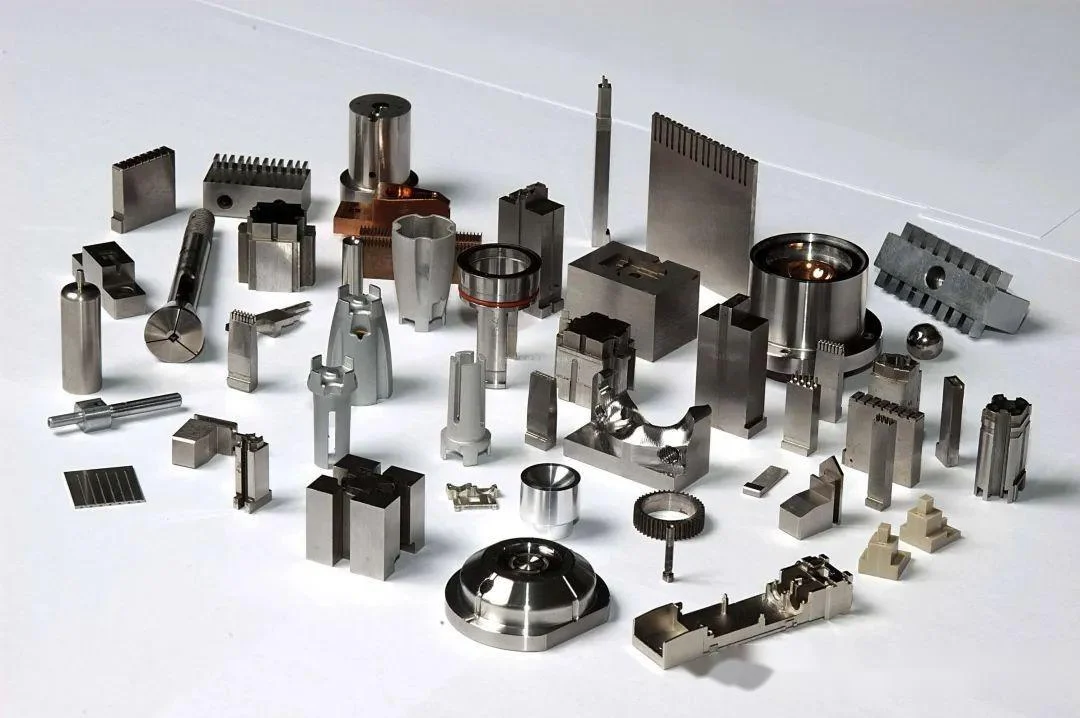
ইনকোনেল ৭১৮, ওয়াসপ্যালয় এবং রেনে অ্যালয়। এগুলো উচ্চ-তাপমাত্রার উপাদান যা ৭০০°C থেকে ১০০০°C পর্যন্ত তাপমাত্রায়ও নিজেদের শক্তি বজায় রাখে। এগুলো টারবাইন ব্লেড, দহন কক্ষ এবং নিষ্কাশন নজলে ব্যবহৃত হয়।
এদের কার্যক্ষমতা অসাধারণ: ক্রিপ রেজিস্ট্যান্স, অক্সিডেশন রেজিস্ট্যান্স এবং ফ্যাটিগ স্ট্রেংথ। সীমাবদ্ধতাগুলো কী কী? এগুলো ব্যয়বহুল, মেশিনিং করা কঠিন এবং ভ্যাকুয়াম কাস্টিং প্রয়োজন হয়।
এই সংকর ধাতুগুলোর জন্য ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং হলো আদর্শ ঢালাই পদ্ধতি। প্রচলিত ঢালাই পদ্ধতি এই সংকর ধাতুগুলোকে ক্ষতিগ্রস্ত করবে, তাই ভ্যাকুয়াম প্রক্রিয়া অপরিহার্য।
কোবাল্ট-ভিত্তিক অ্যালয়
কোবাল্ট সংকর ধাতু ক্ষয় প্রতিরোধ ক্ষমতা এবং উচ্চ-তাপমাত্রা সহনশীলতা প্রদান করে। স্টেলাইট হলো সবচেয়ে প্রচলিত। ভালভ সিট, বুশিং এবং অস্ত্রোপচারের যন্ত্রপাতিতে এর ব্যবহার রয়েছে।
এই বৈশিষ্ট্যগুলো কার্বাইড গঠনের ফলে তৈরি হয়। ক্রোমিয়াম কার্বাইড কাঠিন্য প্রদান করে। এই সংকর ধাতুগুলো ঘর্ষণজনিত ক্ষয় এবং মরিচা প্রতিরোধ করে। শিল্পক্ষেত্রে এর প্রয়োগের মধ্যে রয়েছে পাম্প ইম্পেলার, এক্সট্রুশন ডাই এবং টারবাইন ভেন।
টাইটানিয়াম অ্যালোয়
টাইটানিয়াম হলো উচ্চ-কর্মক্ষমতাসম্পন্ন বিকল্প। Ti-6Al-4V হলো আদর্শ মান। এর শক্তি-ওজন অনুপাত চমৎকার। জৈব-সামঞ্জস্যতার কারণে এটি ইমপ্লান্টের জন্য আদর্শ।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং-এর প্রয়োজনীয়তা অপরিহার্য। টাইটানিয়াম বাতাসে থাকা অক্সিজেন ও নাইট্রোজেন শোষণ করে। এর ফলে সৃষ্ট ভঙ্গুরতা এর নমনীয়তা নষ্ট করে দেয়। ভ্যাকুয়াম গলিত ধাতুকে সুরক্ষিত রাখে। ফলে যন্ত্রাংশটি তার নিজস্ব বৈশিষ্ট্য বজায় রাখে।
অ্যালুমিনিয়াম অ্যালোয়
ভ্যাকুয়াম কাস্টিং-এ অ্যালুমিনিয়ামের ব্যবহার তুলনামূলকভাবে কম। এর অক্সাইড স্তরটি সুরক্ষামূলক। কিন্তু হাইড্রোজেন পোরোসিটি একটি সমস্যা। A356 এবং AlSi10Mg ভ্যাকুয়াম ডিগ্যাসিং থেকে উপকৃত হয়।
এর প্রয়োগক্ষেত্রগুলো ওজনের দিক থেকে অত্যন্ত গুরুত্বপূর্ণ। যেমন মহাকাশযানের ব্র্যাকেট এবং গাড়ির সাসপেনশন যন্ত্রাংশ। ভ্যাকুয়াম এর বৈশিষ্ট্য উন্নত করে। কিন্তু এর খরচ প্রায়শই যুক্তিসঙ্গত মনে হয় না। অ্যালুমিনিয়ামের জন্য সাধারণত এয়ার কাস্টিংই যথেষ্ট।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং এবং নির্ভুল উৎপাদনের জন্য নোবেলকে কেন বেছে নেবেন?
নোবেল সূক্ষ্ম ধাতু ও প্লাস্টিক উৎপাদনে বিশেষায়িত। চিকিৎসা, মহাকাশ, স্বয়ংচালিত, শিল্পসহ বিভিন্ন খাতের গ্রাহকদের জন্য কাজ করা হয়। উচ্চ-মানের কাস্টম উপাদান সরবরাহ করাই আমাদের সাধারণ বৈশিষ্ট্য।
এন্ড-টু-এন্ড ম্যানুফ্যাকচারিং পরিষেবা
এই প্রক্রিয়াটি উৎপাদনের আগেই শুরু হয়। পণ্য ডিজাইন সহায়তা সমস্যাগুলো আগেভাগেই শনাক্ত করে। ডিজাইন ফর ম্যানুফ্যাকচারিং (ডিএফএম) পর্যালোচনা প্রক্রিয়ার জন্য যন্ত্রাংশটিকে সর্বোত্তম করে তোলে। উপাদান নির্বাচন নির্দেশনা প্রয়োগের জন্য সঠিক সংকর ধাতু নিশ্চিত করে।
টুলিং-এর আগে র্যাপিড প্রোটোটাইপিং ডিজাইনটিকে যাচাই করে। এরপর উৎপাদন শুরু হয়। ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং পদ্ধতিতে জটিল ও ত্রুটিমুক্ত ধাতব যন্ত্রাংশ তৈরি করা হয়। সিএনসি মেশিনিং গুরুত্বপূর্ণ পৃষ্ঠতলগুলোকে চূড়ান্ত সহনশীলতার মধ্যে নিয়ে আসে। প্লাস্টিক ইনজেকশন মোল্ডিং পদ্ধতিতে বিপুল পরিমাণে পলিমার উপাদান তৈরি করা হয়। সারফেস ফিনিশিং ক্ষয় প্রতিরোধ ক্ষমতা এবং নান্দনিকতা যোগ করে।
পুরো প্রক্রিয়া জুড়েই গুণমান পরিদর্শন করা হয়। অ্যাসেম্বলির মাধ্যমে সাব-সিস্টেমগুলো তৈরি করা হয়। প্যাকেজিং এবং লজিস্টিকসের মাধ্যমে চূড়ান্ত পণ্যটি পাঠানো হয়।
একজন সরবরাহকারীই এই সবকিছু সামলান। ধারণা থেকে শুরু করে সম্পূর্ণ তৈরি পণ্য পর্যন্ত। কোনো হস্তান্তর নেই। কোনো ফাঁক নেই। যোগাযোগের একমাত্র মাধ্যম।
গুণমান আপনি বিশ্বাস করতে পারেন
গুণমান ব্যবস্থাটি প্রত্যয়িত এবং নথিভুক্ত।
ISO 9001:2015 সাধারণ গুণমান ব্যবস্থাপনাকে অন্তর্ভুক্ত করে। এর মধ্যে রয়েছে সামঞ্জস্যপূর্ণ প্রক্রিয়া, নথিভুক্ত পরিদর্শন এবং শনাক্তযোগ্য রেকর্ড।
ISO 13485:2016 চিকিৎসা সরঞ্জাম উৎপাদনের জন্য প্রয়োজনীয় কঠোরতা যোগ করে। আরও কঠোর শনাক্তকরণযোগ্যতা। আরও নিবিড় প্রক্রিয়া যাচাইকরণ। কোনো বিচ্যুতি নয়।
নোবেলের সাথে অংশীদারিত্ব করুন
প্রকৌশল দল সহায়তার জন্য প্রস্তুত। উপকরণ নির্বাচন। উৎপাদনযোগ্যতার সর্বোত্তম ব্যবহার। প্রোটোটাইপিং। পূর্ণাঙ্গ উৎপাদন। নির্দিষ্ট প্রয়োজনীয়তা নিয়ে NOBLE-এর সাথে যোগাযোগ করুন। দলটি আপনার প্রয়োজন অনুযায়ী সঠিক সমাধান প্রদান করবে।
FAQ
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং বলতে কী বোঝায়?
একটি প্রক্রিয়া যেখানে ভ্যাকুয়ামের অধীনে একটি সিরামিক খোলের মধ্যে গলিত ধাতু ঢালা হয়। মোমের ছাঁচটি প্রথমে গলে বেরিয়ে আসে। ভ্যাকুয়াম জারণ এবং গ্যাসীয় ছিদ্রতা দূর করে।
ইনভেস্টমেন্ট কাস্টিং-এ ভ্যাকুয়াম কেন ব্যবহার করা হয়?
প্রতিক্রিয়াশীল এবং সুপারঅ্যালয় ধাতুগুলিতে জারণ এবং গ্যাস শোষণ রোধ করার জন্য। ভ্যাকুয়াম কঠিনীভবনের আগে গলিত ধাতু থেকে দ্রবীভূত গ্যাসও অপসারণ করে।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং ব্যবহার করে কী কী উপকরণ ঢালাই করা যায়?
স্টেইনলেস স্টিল, টুল স্টিল, নিকেল-ভিত্তিক সুপারঅ্যালয়, কোবাল্ট-ভিত্তিক অ্যালয়, টাইটানিয়াম অ্যালয় এবং কিছু অ্যালুমিনিয়াম গ্রেড। যেসব পদার্থ বাতাসের সাথে বিক্রিয়া করে, তাদের জন্য এই প্রক্রিয়াটি অত্যন্ত গুরুত্বপূর্ণ।
সিরামিক শেলের জন্য সেরা উপাদান কোনটি?
এটা সংকর ধাতুর উপর নির্ভর করে। বেশিরভাগ স্টিলের জন্য সিলিকা এবং জিরকন কার্যকর। টাইটানিয়ামের জন্য ইট্রিয়া ব্যবহার করা হয়, কারণ এটি গলিত ধাতুর সাথে বিক্রিয়া করে না।
টাইটানিয়াম কি ভ্যাকুয়াম ইনভেস্টমেন্ট কাস্টিং করা যায়?
হ্যাঁ। টাইটানিয়াম অবশ্যই ভ্যাকুয়াম বা নিষ্ক্রিয় গ্যাসের উপস্থিতিতে ঢালাই করতে হবে। সামান্য অক্সিজেনের সংস্পর্শে এলেই উপাদানটি ভঙ্গুর হয়ে যায় এবং এর নমনীয়তা নষ্ট হয়ে যায়।
ইনভেস্টমেন্ট কাস্টিং এবং ভ্যাকুয়ামের মধ্যে পার্থক্য কী? আপনি উত্তর দিবেন না আপনি উত্তর দিবেন না?
ইনভেস্টমেন্ট কাস্টিং হলো একটি সাধারণ প্রক্রিয়া। ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং হলো এর একটি বিশেষ সংস্করণ, যেখানে প্রতিক্রিয়াশীল এবং উচ্চ-ক্ষমতাসম্পন্ন সংকর ধাতুর জন্য গলানো এবং ঢালাইয়ের কাজ ভ্যাকুয়ামের অধীনে করা হয়।
ভ্যাকুয়াম লস্ট-ওয়াক্স কাস্টিং কি ব্যয়বহুল?
হ্যাঁ। যন্ত্রপাতি, সরঞ্জাম এবং প্রক্রিয়া নিয়ন্ত্রণ ব্যয়বহুল। উচ্চ-মূল্যের ও গুরুত্বপূর্ণ যন্ত্রাংশের ক্ষেত্রে, ত্রুটিমুক্ত ফলাফলের কারণে এই ব্যয় যুক্তিযুক্ত।
কোন কোন শিল্পে ভ্যাকুয়াম ইনভেস্টমেন্ট কাস্টিং ব্যবহার করা হয়?
মহাকাশ, চিকিৎসা সরঞ্জাম, বিদ্যুৎ উৎপাদন, স্বয়ংচালিত এবং প্রতিরক্ষা। এমন যেকোনো শিল্প যেখানে যন্ত্রাংশের ব্যর্থতা গ্রহণযোগ্য নয়।







