
ইস্পাত কি দ্রুত প্রোটোটাইপিং?
স্টিল র্যাপিড প্রোটোটাইপিং মানে দ্রুত কার্যকরী ধাতব যন্ত্রাংশ উৎপাদন করা। এই প্রক্রিয়ায় সিএনসি মেশিনিং , থ্রিডি প্রিন্টিং বা কাস্টিং ব্যবহার করা হয়।
স্টিল প্রোটোটাইপিং প্লাস্টিক বা অ্যালুমিনিয়াম প্রোটোটাইপিং থেকে ভিন্ন। প্লাস্টিক সহজে মেশিনিং ও ছাঁচে ফেলা যায়, অ্যালুমিনিয়াম তুলনামূলকভাবে দ্রুত মেশিনিং করা যায় এবং এই তিনটির মধ্যে স্টিল সবচেয়ে কঠিন।
কখন স্টিল প্রোটোটাইপের প্রয়োজন হয়? উৎপাদনের জন্য টুলিং চূড়ান্ত করার আগে। ডিজাইন চূড়ান্ত করার আগে। উপকরণ নির্বাচন নিশ্চিত করার আগে। প্রোটোটাইপটি বাস্তব পরিস্থিতিতে ডিজাইনটিকে যাচাই করে। এটি মেশিনিং কৌশল নিশ্চিত করে। এটি প্রমাণ করে যে যন্ত্রাংশটি প্রয়োজনীয় গুণমানে তৈরি করা সম্ভব। র্যাপিড স্টিল প্রোটোটাইপিং হলো উৎপাদনের প্রস্তুতির জন্য একটি বিনিয়োগ।
সাধারণ ইস্পাত দ্রুত প্রোটোটাইপিং পদ্ধতি
সিএনসি মেশিন
সিএনসি মেশিনিং স্টিল কাটে। একটি ব্লক, বার বা অন্য কোনো কাঁচামাল মেশিনে প্রবেশ করানো হয়। টুলটি প্রয়োজনীয় জ্যামিতিক আকৃতি তৈরি করার জন্য উপাদান অপসারণ করে। এই প্রক্রিয়াটি উচ্চ মাত্রিক নির্ভুলতা প্রদান করে। এর পৃষ্ঠতলের ফিনিশিং ভালো হয়। এর মাধ্যমে জটিল যান্ত্রিক উপাদান তৈরি করা সম্ভব।
সুবিধাগুলো খুবই সহজবোধ্য। প্রথম সুবিধাটি হলো নির্ভুলতা। ±০.০১ মিমি পর্যন্ত সূক্ষ্ম পার্থক্যও এখানে একটি সাধারণ বিষয়। দ্বিতীয়টি হলো পৃষ্ঠতলের মসৃণতা। মেশিনিং করা পৃষ্ঠতলগুলো মসৃণ এবং সামঞ্জস্যপূর্ণ হয়। তৃতীয়টি হলো উপাদানের বৈশিষ্ট্য। প্রোটোটাইপটি উৎপাদন-উপযোগী স্টিলের মতোই আচরণ করে, কারণ এটি উৎপাদনের জন্য মজুত থাকা কাঁচামাল থেকেই কাটা হয়।
তবে, অভ্যন্তরীণ কাঠামো মেশিনিং করা আরও কঠিন হতে পারে; উদাহরণস্বরূপ, গভীর গহ্বর মেশিনিং করা বিশেষভাবে চ্যালেঞ্জিং। কিন্তু বেশিরভাগ যান্ত্রিক উপাদানের জন্য, দ্রুত স্টিল প্রোটোটাইপিংয়ের ক্ষেত্রে সিএনসি মেশিনিংই হলো আদর্শ পদ্ধতি।
মেটাল 3D প্রিন্টিং
মেটাল থ্রিডি প্রিন্টিং পদ্ধতিতে স্টিলের যন্ত্রাংশ স্তর পর স্তর তৈরি করা হয়। একটি বিল্ড প্ল্যাটফর্মে ধাতব গুঁড়ো ছড়িয়ে দেওয়া হয়। একটি লেজার বা ইলেকট্রন রশ্মি প্রয়োজনীয় নকশা অনুযায়ী গুঁড়োটিকে গলিয়ে দেয়। এরপর প্ল্যাটফর্মটি নিচে নেমে আসে। পরবর্তী স্তরটি প্রয়োগ করা হয়। এভাবেই শূন্য থেকে যন্ত্রাংশটি গড়ে ওঠে।
কখন অ্যাডিটিভ ম্যানুফ্যাকচারিং বেশি পছন্দনীয়? যখন জ্যামিতিক গঠন কাটিং টুলের জন্য খুব জটিল হয়। যখন অভ্যন্তরীণ চ্যানেলের প্রয়োজন হয়। যখন ওজন কমানো অপরিহার্য। যখন ডিজাইনটি টপোলজি-অপ্টিমাইজড বা জৈব প্রকৃতির হয়। যেখানে প্রচলিত পদ্ধতি পৌঁছাতে পারে না, সেখানেই অ্যাডিটিভ ম্যানুফ্যাকচারিং তার কার্যকারিতা দেখায়।
এই প্রযুক্তির অসুবিধাগুলো হলো এর পৃষ্ঠতলের মসৃণতা এবং উপাদানের ঘনত্ব। সাধারণত পরবর্তী প্রক্রিয়াকরণের প্রয়োজন হয়। কিন্তু নির্দিষ্ট কিছু প্রয়োগের ক্ষেত্রে, স্টিলের দ্রুত প্রোটোটাইপিংয়ের জন্য মেটাল থ্রিডি প্রিন্টিংই একমাত্র কার্যকর উপায়।
শীট মেটাল ফ্যাব্রিকেশন
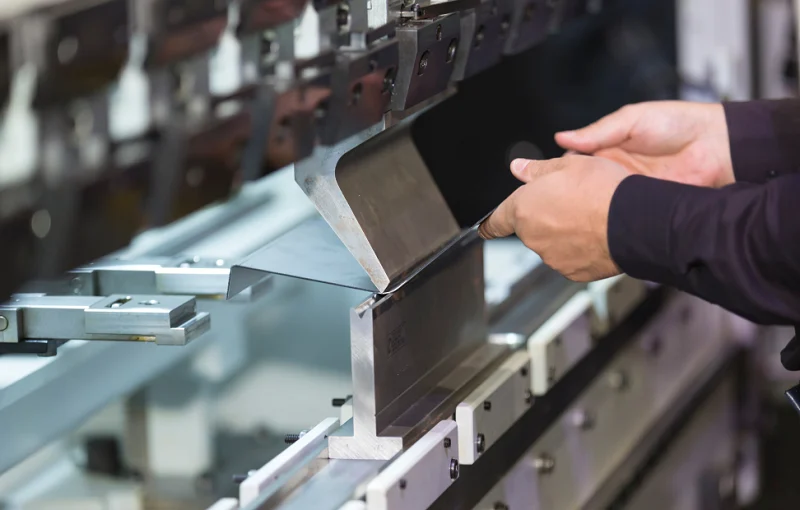
শিট মেটাল ফ্যাব্রিকেশন শুরু হয় সমতল স্টিলের শিট দিয়ে। এই প্রক্রিয়ায় সেগুলোকে কেটে, বাঁকিয়ে, পাঞ্চ করে এবং ঝালাই করে আকার দেওয়া হয়। লেজার কাটিং নিখুঁত কাজ নিশ্চিত করে। বাঁকানোর মাধ্যমে কোণ এবং চ্যানেল তৈরি করা হয়। পাঞ্চ করার মাধ্যমে ছিদ্র এবং কাটআউট তৈরি করা হয়। ঝালাইয়ের মাধ্যমে খণ্ডগুলোকে জোড়া দিয়ে একটি সম্পূর্ণ কাঠামো তৈরি করা হয়।
এই পদ্ধতিটি পাতলা দেয়ালযুক্ত এবং সরল বা নিয়মিত জ্যামিতির যন্ত্রাংশ মেশিনিং করার জন্য উপযুক্ত। এটি বিশেষত হাউজিং, ব্র্যাকেট, প্যানেল এবং কাঠামোগত প্রোটোটাইপের মতো প্রয়োগের জন্য বিশেষভাবে উপযোগী। এটি ব্যয়-সাশ্রয়ী এবং দ্রুত কাজ সম্পন্ন করে।
এগুলো ধ্রুবক প্রাচীরের পুরুত্ব এবং সরল আকৃতির মধ্যে সীমাবদ্ধ। সঠিক প্রয়োগের ক্ষেত্রে, শিট মেটাল ফ্যাব্রিকেশন একটি স্টিলের প্রোটোটাইপ তৈরির দ্রুততম উপায়।
আপনি উত্তর দিবেন না আপনি উত্তর দিবেন না
ইনভেস্টমেন্ট কাস্টিং পদ্ধতিতে জটিল আকৃতি ও বিস্তারিত বৈশিষ্ট্যযুক্ত স্টিলের প্রোটোটাইপ তৈরি করা হয়। মোম বা প্লাস্টিকের একটি অস্থায়ী প্যাটার্ন তৈরি করা হয়। প্যাটার্নটির উপর সিরামিকের প্রলেপ দেওয়া হয়। সিরামিকটিকে পোড়ানো হয়। প্যাটার্নটি গলে বেরিয়ে আসে। সিরামিকের খোলসের মধ্যে গলিত স্টিল ঢালা হয়। খোলসটি সরিয়ে ফেলা হয়। এভাবেই কাস্টিংটি সম্পন্ন হয়।
যখন প্রোটোটাইপটিকে এমন একটি উপাদানের প্রতিনিধিত্ব করতে হয় যা অবশেষে ঢালাইয়ের মাধ্যমে তৈরি করা হবে। যখন জ্যামিতিতে আন্ডারকাট, অভ্যন্তরীণ গহ্বর বা পাতলা অংশ থাকে যা মেশিনিং করা কঠিন হবে। যখন পৃষ্ঠতলের ফিনিশিং মেশিনিং করা যন্ত্রাংশের চেয়ে উৎপাদনের মানের কাছাকাছি হওয়া প্রয়োজন।
এর সীমাবদ্ধতাগুলো হলো প্রয়োজনীয় সময় এবং খরচ। প্যাটার্ন এবং শেল তৈরি করতে সময় লাগে। কাস্টিং-নির্দিষ্ট যাচাইকরণের জন্য, স্টিল র্যাপিড প্রোটোটাইপিং পরিষেবার ক্ষেত্রে ইনভেস্টমেন্ট কাস্টিংই সঠিক পছন্দ।
স্টিল র্যাপিড প্রোটোটাইপিংয়ের জন্য সাধারণ উপকরণ
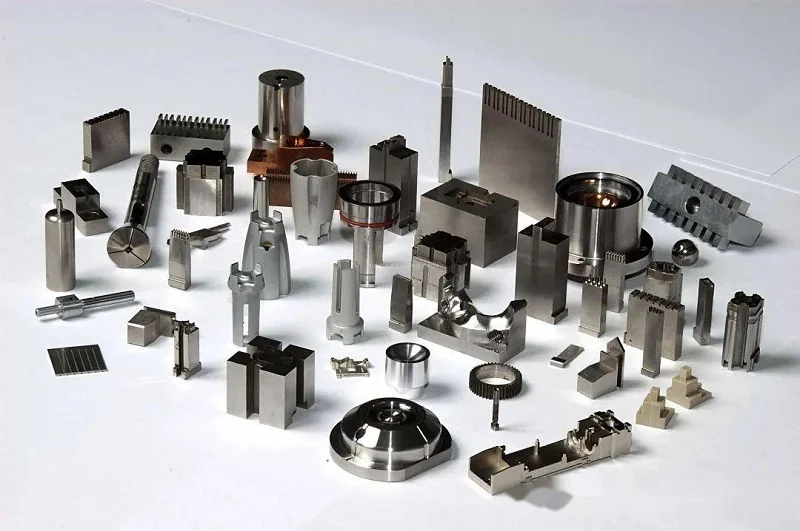
উপাদানের নির্বাচনই প্রোটোটাইপের রূপ নির্ধারণ করে। সব স্টিলের আচরণ একরকম হয় না। কিছু স্টিল দিয়ে মেশিনিং করা সহজ। অন্যগুলো আরও শক্ত ও টেকসই হয়। এর প্রয়োগক্ষেত্রই নির্বাচনকে নির্দেশ করে। স্টিল র্যাপিড প্রোটোটাইপিং-এ ব্যবহৃত সাধারণ স্টিলগুলোর একটি বিশদ বিবরণ নিচে দেওয়া হলো।
| ইস্পাত উপাদান | মূল বৈশিষ্ট্য | চিরাচরিত আবেদন |
| স্টেইনলেস স্টীল 304 | ক্ষয় প্রতিরোধ ক্ষমতা, ভালো মেশিনেবিলিটি | ব্র্যাকেট, হাউজিং, যান্ত্রিক উপাদান |
| স্টেইনলেস স্টিল 316L | চমৎকার জারা প্রতিরোধের | চিকিৎসা, সামুদ্রিক, রাসায়নিক উপাদান |
| 17-4 PH স্টেইনলেস স্টীল | উচ্চ শক্তি এবং কঠোরতা | শিল্প ও যান্ত্রিক যন্ত্রাংশ |
| মৃদু ইস্পাত | কম খরচে মেশিনিং ও ওয়েল্ডিং করা সহজ | ফিক্সচার এবং কাঠামোগত প্রোটোটাইপ |
| 4140 ইস্পাত | উচ্চ শক্তি এবং বলিষ্ঠতা | শ্যাফট, গিয়ার, যান্ত্রিক অংশ |
| টুল ইস্পাত | উচ্চ কঠোরতা এবং পরিধান প্রতিরোধের | টুলিং এবং ডাই |
পৃষ্ঠ সমাপ্তি ইস্পাতের দ্রুত প্রোটোটাইপের জন্য
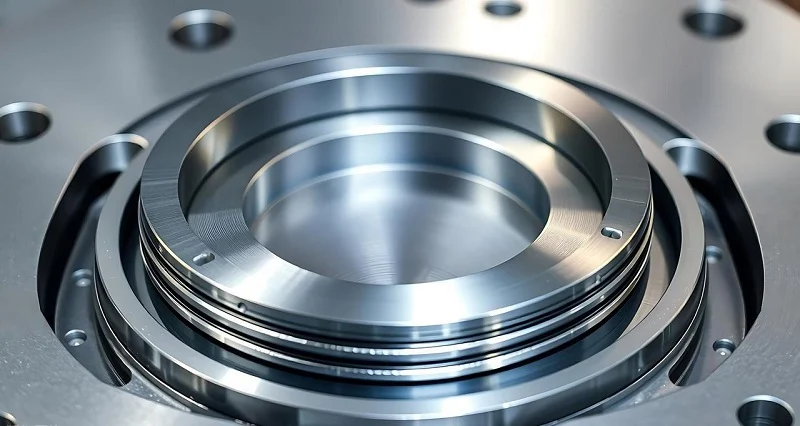
প্রোটোটাইপটির বেশিরভাগ যন্ত্রাংশ তৈরির কাজ শেষ হয়েছে; এখন পৃষ্ঠতল প্রক্রিয়াকরণের পালা। যদিও এটি বাধ্যতামূলক নয়, উপযুক্ত পৃষ্ঠতল প্রক্রিয়াকরণ ব্যবহার করলে এর চেহারা বা কর্মক্ষমতা উন্নত হতে পারে।
মসৃণতা
পলিশিং পৃষ্ঠের সূক্ষ্ম অসম্পূর্ণতা দূর করে। ঘর্ষণকারী মাধ্যম পৃষ্ঠকে মসৃণ করে। এর ফলে একটি মসৃণ ও আরও পরিমার্জিত রূপ পাওয়া যায়। এটি বাহ্যিক সৌন্দর্য বৃদ্ধি করে এবং পৃষ্ঠের অমসৃণতা কমায়। দৃশ্যমান যন্ত্রাংশগুলোর জন্য সাধারণত একটি মসৃণ বা চকচকে পৃষ্ঠ প্রয়োজন হয়, এবং পলিশিং ঠিক এই চাহিদাটিই পূরণ করে।
ঝাড়া
ব্রাশিং একটি দিকনির্দেশক টেক্সচার এফেক্ট তৈরি করে, অন্যদিকে স্যান্ডিং বেল্ট বা স্যান্ডিং হেড অভিন্ন, সমান্তরাল রেখা তৈরি করে। এর ফলে পণ্যটি আরও আকর্ষণীয় দেখায় এবং পৃষ্ঠের সামঞ্জস্য উন্নত হয়। ব্রাশিং সাধারণত স্টেইনলেস স্টিলের হাউজিং, প্যানেল এবং অন্যান্য দৃশ্যমান উপাদানগুলিতে ব্যবহৃত হয়। এই ফিনিশটি ছোটখাটো আঁচড় ঢাকতে সাহায্য করে, যা পণ্যটিকে একটি পরিষ্কার এবং পেশাদার চেহারা দেয়।
পুঁতি বিস্ফোরণ
স্যান্ডব্লাস্টিং-এ সূক্ষ্ম ঘর্ষণকারী মাধ্যম ব্যবহার করা হয়। মেশিনিং-এর ফলে সৃষ্ট দাগ দূর করতে, অক্সাইড স্তর নির্মূল করতে এবং পৃষ্ঠের ছোটখাটো ত্রুটি সংশোধন করতে পৃষ্ঠতলের উপর কাঁচের পুঁতি বা সিরামিক কণা নিক্ষেপ করা হয়। এর ফলে একটি অভিন্ন, অনুজ্জ্বল পৃষ্ঠ তৈরি হয়। এটি প্রায়শই স্টিলের র্যাপিড প্রোটোটাইপিং যন্ত্রাংশের জন্য ব্যবহৃত হয়, যেগুলিতে পরে রঙ বা প্রলেপ দেওয়া হবে।
স্টেইনলেস স্টিলের জন্য প্যাসিভেশন
প্যাসিভেশন হলো স্টেইনলেস স্টিলের জন্য একটি রাসায়নিক ট্রিটমেন্ট। যন্ত্রাংশটিকে একটি অ্যাসিড দ্রবণে ডুবিয়ে রাখা হয়। এতে সাইট্রিক অ্যাসিড বা নাইট্রিক অ্যাসিড ব্যবহার করা হয়। এর ফলে মুক্ত লোহা এবং পৃষ্ঠের দূষক পদার্থ অপসারিত হয়। প্রতিরক্ষামূলক নিষ্ক্রিয় স্তরটি পুনরুদ্ধার হয়। এতে ক্ষয় প্রতিরোধ ক্ষমতা উন্নত হয়। চিকিৎসা, খাদ্য এবং সামুদ্রিক ক্ষেত্রে স্টিলের র্যাপিড প্রোটোটাইপিং পরিষেবার জন্য প্যাসিভেশন একটি আদর্শ পদ্ধতি।
প্লেটিং এবং কোটিং
প্লেটিং এবং কোটিং কোনো পৃষ্ঠতলে একটি প্রতিরক্ষামূলক স্তর তৈরি করতে পারে—যা সুরক্ষা প্রদান করে বা নির্দিষ্ট কার্যকারিতা সম্পাদন করে। এই প্রক্রিয়াটি কোনো উপাদানের ক্ষয় প্রতিরোধ ক্ষমতা, কাঠিন্য এবং পরিধান প্রতিরোধ ক্ষমতা বাড়াতে পারে। একই সাথে, উপাদানটির বাহ্যিক রূপও সেই অনুযায়ী পরিবর্তিত হয়।
ফিনিশিং পদ্ধতি নির্বাচন করা স্টিল র্যাপিড প্রোটোটাইপিংয়ের একটি অংশ। ফিনিশিং কেবল বাহ্যিক সৌন্দর্যের জন্য নয়, এটি কার্যকরী। সঠিক ফিনিশিং নিশ্চিত করে যে প্রোটোটাইপটি উদ্দিষ্ট পরিবেশে সঠিকভাবে কাজ করবে।
স্টিল র্যাপিড প্রোটোটাইপিংয়ের জন্য সঠিক স্টিল কীভাবে নির্বাচন করবেন
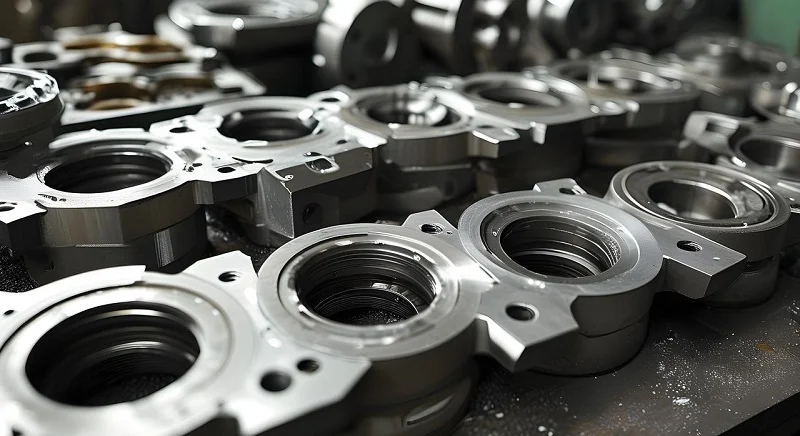
সঠিক ইস্পাত নির্বাচন কোনো যথেচ্ছ বিষয় নয়। এই নির্বাচন প্রোটোটাইপের কার্যকারিতা, খরচ এবং উৎপাদন সময় নির্ধারণ করে। উৎপাদন শুরু করার আগে নিম্নলিখিত বিষয়গুলো বিবেচনা করা উচিত।
যান্ত্রিক প্রয়োজনীয়তা বিবেচনা করুন
চলুন লোডগুলো দিয়ে শুরু করা যাক। এই প্রোটোটাইপের উপর কী কী বল কাজ করবে? শক্তি, দৃঢ়তা, কাঠিন্য এবং ক্লান্তি প্রতিরোধ ক্ষমতা—এগুলো সবই অত্যন্ত গুরুত্বপূর্ণ। নির্বাচিত ইস্পাতকে অবশ্যই প্রত্যাশিত পরীক্ষার শর্তগুলো পূরণ করতে সক্ষম হতে হবে। যদি প্রোটোটাইপটি লোডের অধীনে ব্যর্থ হয়, তবে কোনো কার্যকর তথ্য পাওয়া যাবে না।
জারা প্রতিরোধের কথা বিবেচনা করুন
কার্যপরিবেশ অত্যন্ত গুরুত্বপূর্ণ। যদি যন্ত্রপাতি আর্দ্রতা, রাসায়নিক পদার্থ বা লবণাক্ত জলের সংস্পর্শে আসে, তবে অবশ্যই ক্ষয়-প্রতিরোধী ইস্পাত ব্যবহার করতে হবে। এই ধরনের কাজের জন্য ৩০৪ স্টেইনলেস স্টিল এবং ৩১৬এল স্টেইনলেস স্টিল আদর্শ। কম প্রতিকূল পরিবেশের জন্য, অন্যান্য ধরনের ইস্পাত আরও সাশ্রয়ী বিকল্প হতে পারে।
কঠোরতা এবং পরিধান প্রতিরোধ ক্ষমতা বিবেচনা করুন
যখন ঘর্ষণ, আঘাত বা বারবার সংস্পর্শের মতো বিষয়গুলো বিবেচনায় নিতে হয়, তখন কাঠিন্য বিশেষভাবে গুরুত্বপূর্ণ হয়ে ওঠে। ভালো ক্ষয়-প্রতিরোধ ক্ষমতা সম্পন্ন ইস্পাত একটি পণ্যের কার্যকাল বাড়িয়ে দিতে পারে। কঠিনতর পদার্থগুলো ক্ষয়ের বিরুদ্ধে অধিক প্রতিরোধী হয়। তবে, এর ফলে যন্ত্রাংশ তৈরির সক্ষমতা কমে যায়। কঠিনতর ইস্পাত দিয়ে যন্ত্রাংশ তৈরি করা অধিক কঠিন এবং এগুলো অধিক ব্যয়বহুলও হয়ে থাকে।
মেশিনেবিলিটি বিবেচনা করুন
মেশিনেবিলিটি উৎপাদনের সময়, টুলিংয়ের প্রয়োজনীয়তা, সারফেস ফিনিশ এবং সামগ্রিক খরচকে প্রভাবিত করে। কিছু স্টিল সিএনসি মেশিনের জন্য সহজ। অন্যগুলোর জন্য বিশেষায়িত সরঞ্জাম এবং প্রক্রিয়ার প্রয়োজন হয়। এমন একটি উপাদান নির্বাচন করা যা কর্মক্ষমতা এবং মেশিনেবিলিটির মধ্যে ভারসাম্য বজায় রাখে, তা প্রোটোটাইপিংকে আরও কার্যকর করে তোলে। স্টিল র্যাপিড প্রোটোটাইপিংয়ের গতি এবং খরচ নিয়ন্ত্রণ মেশিনেবিলিটির উপর নির্ভর করে।
অপারেটিং তাপমাত্রা বিবেচনা করুন
তাপমাত্রা ইস্পাতের বৈশিষ্ট্যকে প্রভাবিত করে। কিছু ইস্পাত উচ্চ-তাপমাত্রার পরিবেশেও তাদের শক্তি বজায় রাখতে পারে, আবার অন্যগুলো দ্রুত তাদের বৈশিষ্ট্য হারিয়ে ফেলে। তাই, প্রত্যাশিত কার্যকরী তাপমাত্রার পরিসর মূল্যায়ন করা প্রয়োজন। পরীক্ষার সময়, উপাদানটিকে অবশ্যই প্রয়োজনীয় শক্তি এবং মাত্রিক স্থিতিশীলতা বজায় রাখতে হবে। উচ্চ-তাপমাত্রার প্রয়োগের জন্য, ইস্পাত তৈরিতে উচ্চ-তাপমাত্রার সংকর ধাতু ব্যবহার করতে হবে।
পৃষ্ঠতলের ফিনিশের প্রয়োজনীয়তা বিবেচনা করুন
প্রয়োজনীয় পৃষ্ঠতলের মসৃণতা উপাদান নির্বাচন এবং উৎপাদন পদ্ধতিকে প্রভাবিত করে। মসৃণ, পালিশ করা, ব্রাশ করা বা ক্ষয়-প্রতিরোধী পৃষ্ঠতল—সবগুলোর জন্যই ভিন্ন ভিন্ন প্রক্রিয়ার প্রয়োজন হয়। নকশা প্রণয়নের পর্যায়েই এই মসৃণকরণ প্রক্রিয়াটি বিবেচনা করা উচিত। এর ফলে পরবর্তীতে অতিরিক্ত প্রক্রিয়াকরণ এবং অপ্রত্যাশিত খরচ এড়ানো যায়। আগেভাগে মসৃণকরণের পরিকল্পনা করলে র্যাপিড স্টিল প্রোটোটাইপিং-এর ক্ষেত্রে সুবিধা হয়।
প্রোটোটাইপের খরচ এবং উৎপাদনের পরিমাণ বিবেচনা করুন
উপকরণের মূল্য, মেশিনিংয়ের সময়, ফিনিশিংয়ের প্রয়োজনীয়তা এবং অর্ডারের পরিমাণ—এই সবকটিই প্রোটোটাইপের খরচকে প্রভাবিত করে। অল্প সংখ্যক যন্ত্রাংশের জন্য সিএনসি মেশিনিং ব্যবহারিক হতে পারে। অধিক পরিমাণের ক্ষেত্রে অন্য কোনো পদ্ধতি যুক্তিযুক্ত হতে পারে। প্রোটোটাইপ কৌশলে এটাও বিবেচনা করা উচিত যে, যন্ত্রাংশগুলো পরবর্তীতে স্বল্প পরিমাণে নাকি ব্যাপক উৎপাদনে রূপান্তরিত হবে। স্টিল র্যাপিড প্রোটোটাইপিং পরিষেবাগুলোতে প্রায়শই এই রূপান্তর সংক্রান্ত নির্দেশনা অন্তর্ভুক্ত থাকে। উপকরণের নির্বাচন এমন হওয়া উচিত যা প্রোটোটাইপ এবং চূড়ান্ত উৎপাদন—উভয়কেই সমর্থন করে।
ইস্পাত দ্রুত প্রোটোটাইপিং পরিষেবা নোবেলে
নোবেল গ্রাহকের চাহিদা অনুযায়ী স্টিলের প্রোটোটাইপ যন্ত্রাংশ তৈরি করে। গ্রাহকের ক্যাড ফাইল এবং প্রযুক্তিগত নকশা এর জ্যামিতিক গঠন নির্ধারণ করে। বিভিন্ন প্রয়োগক্ষেত্র, জ্যামিতিক গঠন, সহনশীলতা এবং পৃষ্ঠতলের মসৃণতার প্রয়োজনীয়তা অনুসারে যন্ত্রাংশগুলো উৎপাদন করা হয়। প্রতিটি প্রোটোটাইপের উদ্দিষ্ট ব্যবহার অনুযায়ী উপকরণ এবং উৎপাদন পদ্ধতি নির্বাচন করা হয়।
নোবেল-এ স্টিল র্যাপিড প্রোটোটাইপিং সম্পূর্ণ পরিসর জুড়ে রয়েছে। নির্ভুলতার জন্য সিএনসি মেশিনিং। জটিলতার জন্য মেটাল থ্রিডি প্রিন্টিং। পাতলা দেয়ালযুক্ত যন্ত্রাংশের জন্য শিট মেটাল ফ্যাব্রিকেশন। কাস্টিং-নির্দিষ্ট যাচাইকরণের জন্য ইনভেস্টমেন্ট কাস্টিং। প্রয়োজন অনুযায়ী পদ্ধতি নির্বাচন করা হয়। প্রতিটি যন্ত্রাংশের জন্য একই প্রক্রিয়ার প্রয়োজন হয় না।
মান নিয়ন্ত্রণ এবং পরিদর্শন
ধারাবাহিকতা নিশ্চিত করার জন্য আমাদের একটি প্রমিত মান নিয়ন্ত্রণ প্রক্রিয়া রয়েছে। তা প্রোটোটাইপ হোক বা স্বল্প-পরিমাণের অর্ডার, উৎপাদন একই মান অনুসরণ করে। পরিদর্শনের ফলাফল নথিভুক্ত করা হয় এবং সরবরাহের আগে সমস্ত অংশ যাচাই করা হয়। এই মান নিশ্চিতকরণ প্রক্রিয়াটি NOBLE-এর স্টিল র্যাপিড প্রোটোটাইপিং পরিষেবাতেও অন্তর্ভুক্ত রয়েছে।
ISO 9001:2015 এবং ISO 13485:2016 গুণমান ব্যবস্থাপনা
নোবেল-এর গুণমান ব্যবস্থাপনা এমন প্রকল্পগুলোকে সমর্থন করে যেগুলোর জন্য নথিভুক্ত এবং সামঞ্জস্যপূর্ণ উৎপাদন প্রক্রিয়া প্রয়োজন। ISO 9001:2015 সাধারণ গুণমান ব্যবস্থাপনার জন্য একটি কাঠামো প্রদান করে। ISO 13485:2016 বিশেষভাবে চিকিৎসা যন্ত্রপাতির গুণমান ব্যবস্থাপনা সিস্টেমের উপর দৃষ্টি নিবদ্ধ করে।
স্টিল র্যাপিড প্রোটোটাইপিং সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
স্টিল র্যাপিড প্রোটোটাইপিংয়ের জন্য কোন স্টিল সবচেয়ে ভালো?
এমন কোনো একক স্টিল গ্রেড নেই যা প্রতিটি প্রোটোটাইপের জন্য সেরা। এর নির্বাচন নির্ভর করে শক্তি, ক্ষয় প্রতিরোধ ক্ষমতা, কাঠিন্য, মেশিনিংযোগ্যতা, কার্যক্ষম তাপমাত্রা এবং খরচের উপর। সাধারণ বিকল্পগুলোর মধ্যে রয়েছে ৩০৪, ৩১৬এল, ১৭-৪ পিএইচ, ৪১৪০, মাইল্ড স্টিল এবং টুল স্টিল। প্রতিটি গ্রেডের উদ্দেশ্য ভিন্ন। স্টিল র্যাপিড প্রোটোটাইপিং-এর মাধ্যমে প্রয়োগের সাথে উপাদানটির সামঞ্জস্য বিধান করা হয়।
স্টিল র্যাপিড প্রোটোটাইপিংয়ের সবচেয়ে প্রচলিত পদ্ধতি কোনটি?
সিএনসি মেশিনিং সবচেয়ে প্রচলিত পদ্ধতিগুলোর মধ্যে একটি। এটি ভালো মাত্রিক নির্ভুলতা প্রদান করে। এটি বিভিন্ন গ্রেডের স্টিলের সাথে কাজ করে।
স্টিলের র্যাপিড প্রোটোটাইপের জন্য কি সিএনসি মেশিনিং উপযুক্ত?
হ্যাঁ। এটি জটিল বৈশিষ্ট্য এবং ভালো পৃষ্ঠতল ফিনিশ সহ নির্ভুল যন্ত্রাংশ তৈরি করে। নির্দিষ্ট স্টিল গ্রেডের উপর ভিত্তি করে উপযুক্ত কাটিং টুল, গতি, ফিড এবং মেশিনিং কৌশল নির্বাচন করতে হবে। র্যাপিড স্টিল প্রোটোটাইপিং প্রায়শই সিএনসি মেশিনিং দিয়ে শুরু হয় কারণ এটি অনুমানযোগ্য এবং নির্ভুল।
ইস্পাতের প্রোটোটাইপ কি তাপ-প্রক্রিয়াজাত করা যায়?
হ্যাঁ। অনেক স্টিলের প্রোটোটাইপের তাপীয় প্রক্রিয়াকরণ করা যেতে পারে। অ্যানিলিং, হার্ডেনিং, টেম্পারিং এবং প্রেসিপিটেশন হার্ডেনিং উপাদানটির কাঠিন্য, শক্তি এবং অন্যান্য বৈশিষ্ট্য পরিবর্তন করে। উপযুক্ত প্রক্রিয়াকরণ নির্বাচিত স্টিলের গ্রেড এবং প্রয়োজনীয় কার্যক্ষমতার উপর নির্ভর করে। যখন পরীক্ষার জন্য চূড়ান্ত উপাদানের বৈশিষ্ট্যগুলির প্রয়োজন হয়, তখন স্টিল র্যাপিড প্রোটোটাইপিংয়ের একটি অংশ হিসেবে তাপীয় প্রক্রিয়াকরণ করা হয়।







