
সিএনসি মেশিনিং একটি বহুল ব্যবহৃত এবং উন্নত প্রযুক্তি। বিভিন্ন ক্ষেত্রের উপযোগী যন্ত্রাংশ তৈরি করতে এটি ব্যবহার করা হয়। আপনি কি সিএনসি মেশিনিংয়ের খরচ সম্পর্কে জানতে আগ্রহী? এর খরচগুলো কী কী?
এই প্রবন্ধে সিএনসি মেশিনিংয়ের খরচ এবং এর প্রভাবকসমূহ নিয়ে আলোচনা করা হবে। এছাড়াও আপনি সিএনসি মেশিনিংয়ের উৎপাদন পদ্ধতি এবং কীভাবে উৎপাদনের পরিমাণ বাড়িয়ে খরচ কমানো যায়, সে সম্পর্কেও জানতে পারবেন। চলুন শুরু করা যাক।
সিএনসি যন্ত্রাংশের মূল্য কীসের উপর নির্ভর করে?
গ্রাহকরা প্রায়শই আমাদের জিজ্ঞাসা করেন, কেন একটি যন্ত্রাংশের দাম অন্যটির চেয়ে দ্বিগুণ। এর উত্তর দিতে, আমাদের প্রকৌশলীরা নিম্নলিখিত সারণিটি তৈরি করেছেন:
| গুণক | কেন এটি খরচকে প্রভাবিত করে |
| মেশিনিং সময় | মেশিনটি চলার প্রতিটি মিনিটে বিদ্যুৎ খরচ হয়, যন্ত্রপাতি ক্ষয় হয় এবং একজন প্রশিক্ষিত চালকের মনোযোগের প্রয়োজন হয়। উৎপাদন চক্র যত দীর্ঘ হয়, খরচও তত বেশি হয়। |
| উপাদান | কিছু ধাতু মাখনের মতো কাটে। অন্যগুলো যন্ত্রপাতি নষ্ট করে দেয়। অ্যালুমিনিয়াম সস্তা এবং দ্রুত। স্টেইনলেস স্টিল এবং টাইটানিয়াম ধীর এবং ব্যয়বহুল। |
| জটিলতা | বেশি ফিচারের মানে হলো বেশিবার টুল পরিবর্তন। বেশি টুল পাথ। বেশি প্রোগ্রামিং। একটি ছিদ্রযুক্ত একটি সাধারণ ব্লক সস্তা। দশটি ছিদ্র, তিনটি পকেট এবং দুটি কোণযুক্ত পৃষ্ঠসহ একটি ব্র্যাকেট সস্তা নয়। |
| সহনশীলতা | শিথিল টলারেন্সে কাজ দ্রুত হয়। আঁটসাঁট টলারেন্সের জন্য ধীরগতির ফিড, সূক্ষ্মতর টুল এবং অধিক পরিদর্শনের প্রয়োজন হয়। |
| ব্যাচ আকার | একটি অংশ প্রস্তুত করতে কয়েক ঘণ্টা এবং কাটতে কয়েক মিনিট সময় লাগে। একশটি অংশ সেই প্রস্তুতির সময়কে অনেকগুলো ইউনিটের মধ্যে ভাগ করে দেয়। এতে প্রতি ইউনিটের খরচ ব্যাপকভাবে কমে আসে। |
| পোস্ট প্রসেসিং | প্রতিটি অতিরিক্ত প্রক্রিয়াকরণ-পরবর্তী ধাপ কেবল প্রক্রিয়াটিতে কয়েক ঘণ্টা সময়ই যোগ করে না, বরং এর জন্য অন্য একজন সরবরাহকারীকে আনারও প্রয়োজন হতে পারে। ফলে, খরচ বহুগুণে বেড়ে যায়। |
সিএনসি প্রসেসিং খরচ কমানোর ১০টি কার্যকরী উপায়
নোবেল-এর প্রকৌশলীরা বাস্তব ঘটনা পর্যালোচনা ও অভিজ্ঞতার ওপর ভিত্তি করে কর্মদক্ষতা বৃদ্ধি এবং খরচ কমানোর বিভিন্ন উপায়ের একটি তালিকা তৈরি করেছেন।
১. শুরু থেকেই উৎপাদনযোগ্যতার জন্য নকশা (ডিএফএম)
গভীর গর্ত এড়িয়ে চলুন। গভীর গর্তের জন্য লম্বা ও সরু টুল প্রয়োজন। লম্বা টুল কাঁপতে থাকে। এতে ফিড ধীর হয়ে যায়। কাটার ভেঙে যায়। ফলে খারাপ ফলাফল হয়। কাটার চাপে পাতলা দেয়াল বেঁকে যায়।
অভ্যন্তরীণ কোণায় ব্যাসার্ধের প্রয়োজন হয়। তীক্ষ্ণ অভ্যন্তরীণ কোণার জন্য একটি ক্ষুদ্র এন্ডমিল অথবা একটি পৃথক ইডিএম অপারেশনের প্রয়োজন হয়। উভয়ই ব্যয়বহুল। এক মিলিমিটার বা তার চেয়ে বড় ব্যাসার্ধ মেশিনটিকে একটি সাধারণ টুল ব্যবহার করতে এবং একটি সরল পথ অনুসরণ করতে দেয়। এতে সময় সাশ্রয় হয়।
বেশিরভাগ ক্ষেত্রে, ব্যাসের দেড় গুণ গভীরতার থ্রেডই যথেষ্ট। এর চেয়ে বেশি গভীর হলে মেশিনিংয়ের সময় ও টুলের ঝুঁকি বাড়ে, অথচ শক্তির দিক থেকে প্রায় কোনো বাড়তি সুবিধাই পাওয়া যায় না।
প্রচলিত ছিদ্রের মাপ ব্যবহার করুন। প্রচলিত ড্রিল সস্তা এবং সহজলভ্য। অপ্রচলিত মাপের জন্য বিশেষ সরঞ্জাম বা রিমিং অপারেশনের প্রয়োজন হয়। এন্ডমিলের ব্যাসের ক্ষেত্রেও একই নিয়ম প্রযোজ্য। প্রচলিত মাপ খরচ কমায়।
২. অপ্রয়োজনীয় সহনশীলতা শিথিল করুন
সহনশীলতার জন্য অর্থ খরচ হয়। মানুষ মাঝে মাঝে বুঝতে পারে না যে এর পরিমাণটা ঠিক কতটা।
প্লাস বা মাইনাস ০.০১ মিলিমিটারের সহনশীলতা খুবই সূক্ষ্ম। মেশিনটিকে ধীরে চালাতে হয়। অপারেটরকে আরও ঘন ঘন মাপতে হয়। টুলসগুলো নতুন হতে হয়। বাতিল যন্ত্রাংশের হার বেড়ে যায়। প্লাস বা মাইনাস ০.১ মিলিমিটারের সহনশীলতা বেশ শিথিল। মেশিনটি দ্রুত চলে। অপারেটর প্রক্রিয়াটির ওপর আস্থা রাখেন। যন্ত্রাংশগুলো খুব দ্রুত বিক্রি হয়ে যায়।
বুদ্ধিদীপ্ত পন্থাটি খুবই সহজ। নকশা করার সময় নিম্নলিখিত বিষয়গুলো বিবেচনা করুন: এই অংশ বা স্থানটির টলারেন্স কি সত্যিই এতটা সূক্ষ্ম হওয়া প্রয়োজন? টলারেন্স বাড়ালে কি চূড়ান্ত পণ্যটির ক্ষয়ক্ষতি হবে, বা এটি কি ব্যবহারের অযোগ্য হয়ে পড়বে?
শুধুমাত্র যেসব পৃষ্ঠতলে প্রকৃতপক্ষে প্রয়োজন, সেখানেই কঠোর টলারেন্স প্রয়োগ করুন। যেমন— সংযোগকারী তল, বেয়ারিং জার্নাল এবং গুরুত্বপূর্ণ অ্যালাইনমেন্ট বৈশিষ্ট্য। বাকি সবকিছুর জন্য একটি শিথিল প্রোফাইল টলারেন্স ব্যবহার করুন যা ধরে রাখা সহজ।
3. সঠিক উপাদান নির্বাচন করুন
প্রয়োজন অনুযায়ী সংকর ধাতু বেছে নিন, শুধু শুনতে আকর্ষণীয় মনে হলে নয়। সহজে মেশিনিং করা যায় এমন সংকর ধাতু থাকার পেছনে কারণ আছে। ৩০৩ স্টেইনলেস স্টিল ৩০৪-এর চেয়ে অনেক দ্রুত কাটে। ৬০৬১ অ্যালুমিনিয়াম সহজে ব্যবহারযোগ্য এবং সস্তা। ৭০৭৫ বেশি শক্তিশালী কিন্তু যন্ত্রপাতির জন্য ক্ষতিকর।
টাইটানিয়াম এবং ইনকোনেল ধীরগতির। শক্ত ইস্পাত ইনসার্ট নষ্ট করে দেয়। যদি না কাজের প্রয়োজনে এই উপাদানগুলো ব্যবহার করা অপরিহার্য হয়, তবে এগুলো এড়িয়ে চলুন। মেশিনিং খরচের পার্থক্যটা সামান্য নয়। এটি প্রায়শই দুই থেকে পাঁচ গুণ বেশি হয়ে থাকে।
নিয়ার-নেট শেপও সহায়ক। কাস্টিং, ফোর্জিং এবং এক্সট্রুডেড বার স্টক চূড়ান্ত আকৃতির কাছাকাছি অবস্থা থেকে শুরু হয়। এতে উপাদান অপসারণ করতে কম সময় লাগে। মেশিনিং-এর সময় কম লাগে। অপচয় কম হয়। নিয়ার-নেট শেপের প্রাথমিক খরচ মেশিনিং-এর সময় কমানোর মাধ্যমে পুষিয়ে যায়।
৪. মেশিনিং সময় কমানো
যন্ত্রের সময়ই অর্থ।
বড় টুল দিয়ে প্রাথমিক কাজ করুন। একটি বড় এন্ডমিল দ্রুত উপাদান অপসারণ করে। তারপর সূক্ষ্ম কাজের জন্য ছোট টুল দিয়ে শেষ করুন। ছোট টুল দিয়ে প্রাথমিক কাজ করার চেষ্টা করা ধীর এবং অদক্ষ।
অপারেশনগুলো একত্রিত করুন। একই সেটআপে মিলিং এবং ড্রিলিং করুন। পুনরায় ক্ল্যাম্প করার পরিবর্তে যন্ত্রাংশটিকে চতুর্থ অক্ষে ঘোরান। যখনই কেউ কোনো যন্ত্রাংশের বোল্ট খুলে আবার ক্ল্যাম্প করে, সময় নষ্ট হয় এবং ত্রুটি দেখা দেয়।
টুল পরিবর্তনের সংখ্যা কমান। একই ধরনের বৈশিষ্ট্যগুলো একসাথে করুন। এন্ডমিলে যাওয়ার আগে একটি ড্রিল দিয়েই সমস্ত ছিদ্র কেটে ফেলুন। প্রতিটি টুল পরিবর্তনে কয়েক সেকেন্ড সময় লাগে। একটি ব্যাচের ক্ষেত্রে এই কয়েক সেকেন্ড যোগ হয়ে বড় অঙ্কে পরিণত হয়।
অপ্রয়োজনীয় সারফেস ফিনিশ পরিহার করুন। ৩.২ মাইক্রোমিটারের Ra হলো মেশিনিং-পরবর্তী আদর্শ ফিনিশ। এটি বেশিরভাগ যন্ত্রাংশের জন্য কার্যকর। ০.৮ বা ০.৪-এর মতো আরও সূক্ষ্ম ফিনিশ নির্দিষ্ট করলে অতিরিক্ত পলিশিং বা খুব হালকা ফিনিশিং পাসের প্রয়োজন হয়। এতে সময় বেশি লাগে।
৫. ব্যাচ সাইজ অপ্টিমাইজ করুন
এক থেকে পঞ্চাশটি পিসের ছোট ব্যাচ সবচেয়ে বেশি ক্ষতি করে। সেটআপের সময়টা প্রায় কোনো কাজেই ছড়িয়ে পড়ে না। প্রতিটি পার্টকেই প্রোগ্রামিং, ক্ল্যাম্পিং, টুল সেটিং এবং প্রথম পিসটি পরিদর্শনের পুরো ভার বহন করতে হয়। প্রতি ইউনিটের খরচ অনেক বেশি। এর কোনো বিকল্প নেই।
পঞ্চাশ থেকে পাঁচশ'র মধ্যে মাঝারি পরিমাণে উৎপাদন লাভজনক হয়ে ওঠে। সেটআপ খরচ অনেক ভাগে ভাগ হয়ে যায়। মেশিনটি মিনিটের পরিবর্তে ঘণ্টার পর ঘণ্টা চলে। ইউনিট প্রতি খরচ উল্লেখযোগ্যভাবে কমে আসে।
পাঁচশ'র বেশি সংখ্যক উৎপাদনই সবচেয়ে লাভজনক। এর প্রস্তুতি খরচ প্রায় নগণ্য। প্রতিটি যন্ত্রাংশের খরচ কাঁচামালের উৎপাদন সময় ও উপকরণের খরচের কাছাকাছি চলে আসে। একটি নির্দিষ্ট নকশার জন্য এটাই সর্বনিম্ন সম্ভাব্য মূল্য।
বাস্তবসম্মত পদক্ষেপটি খুবই সহজ। ভবিষ্যতের অর্ডারগুলোকে একটিমাত্র উৎপাদন চক্রে একত্রিত করুন। এই মাসে পঞ্চাশটি এবং পরের মাসে পঞ্চাশটি অর্ডার করার পরিবর্তে, এখনই একশটি অর্ডার করুন। সরবরাহকারী কাজটি একবারই করে। প্রতি ইউনিটের খরচ কমে যায়। ক্রেতারও টাকা সাশ্রয় হয়। উভয় পক্ষই লাভবান হয়।
৬. ওয়ার্কহোল্ডিং ও ফিক্সচারিং সরলীকরণ করুন
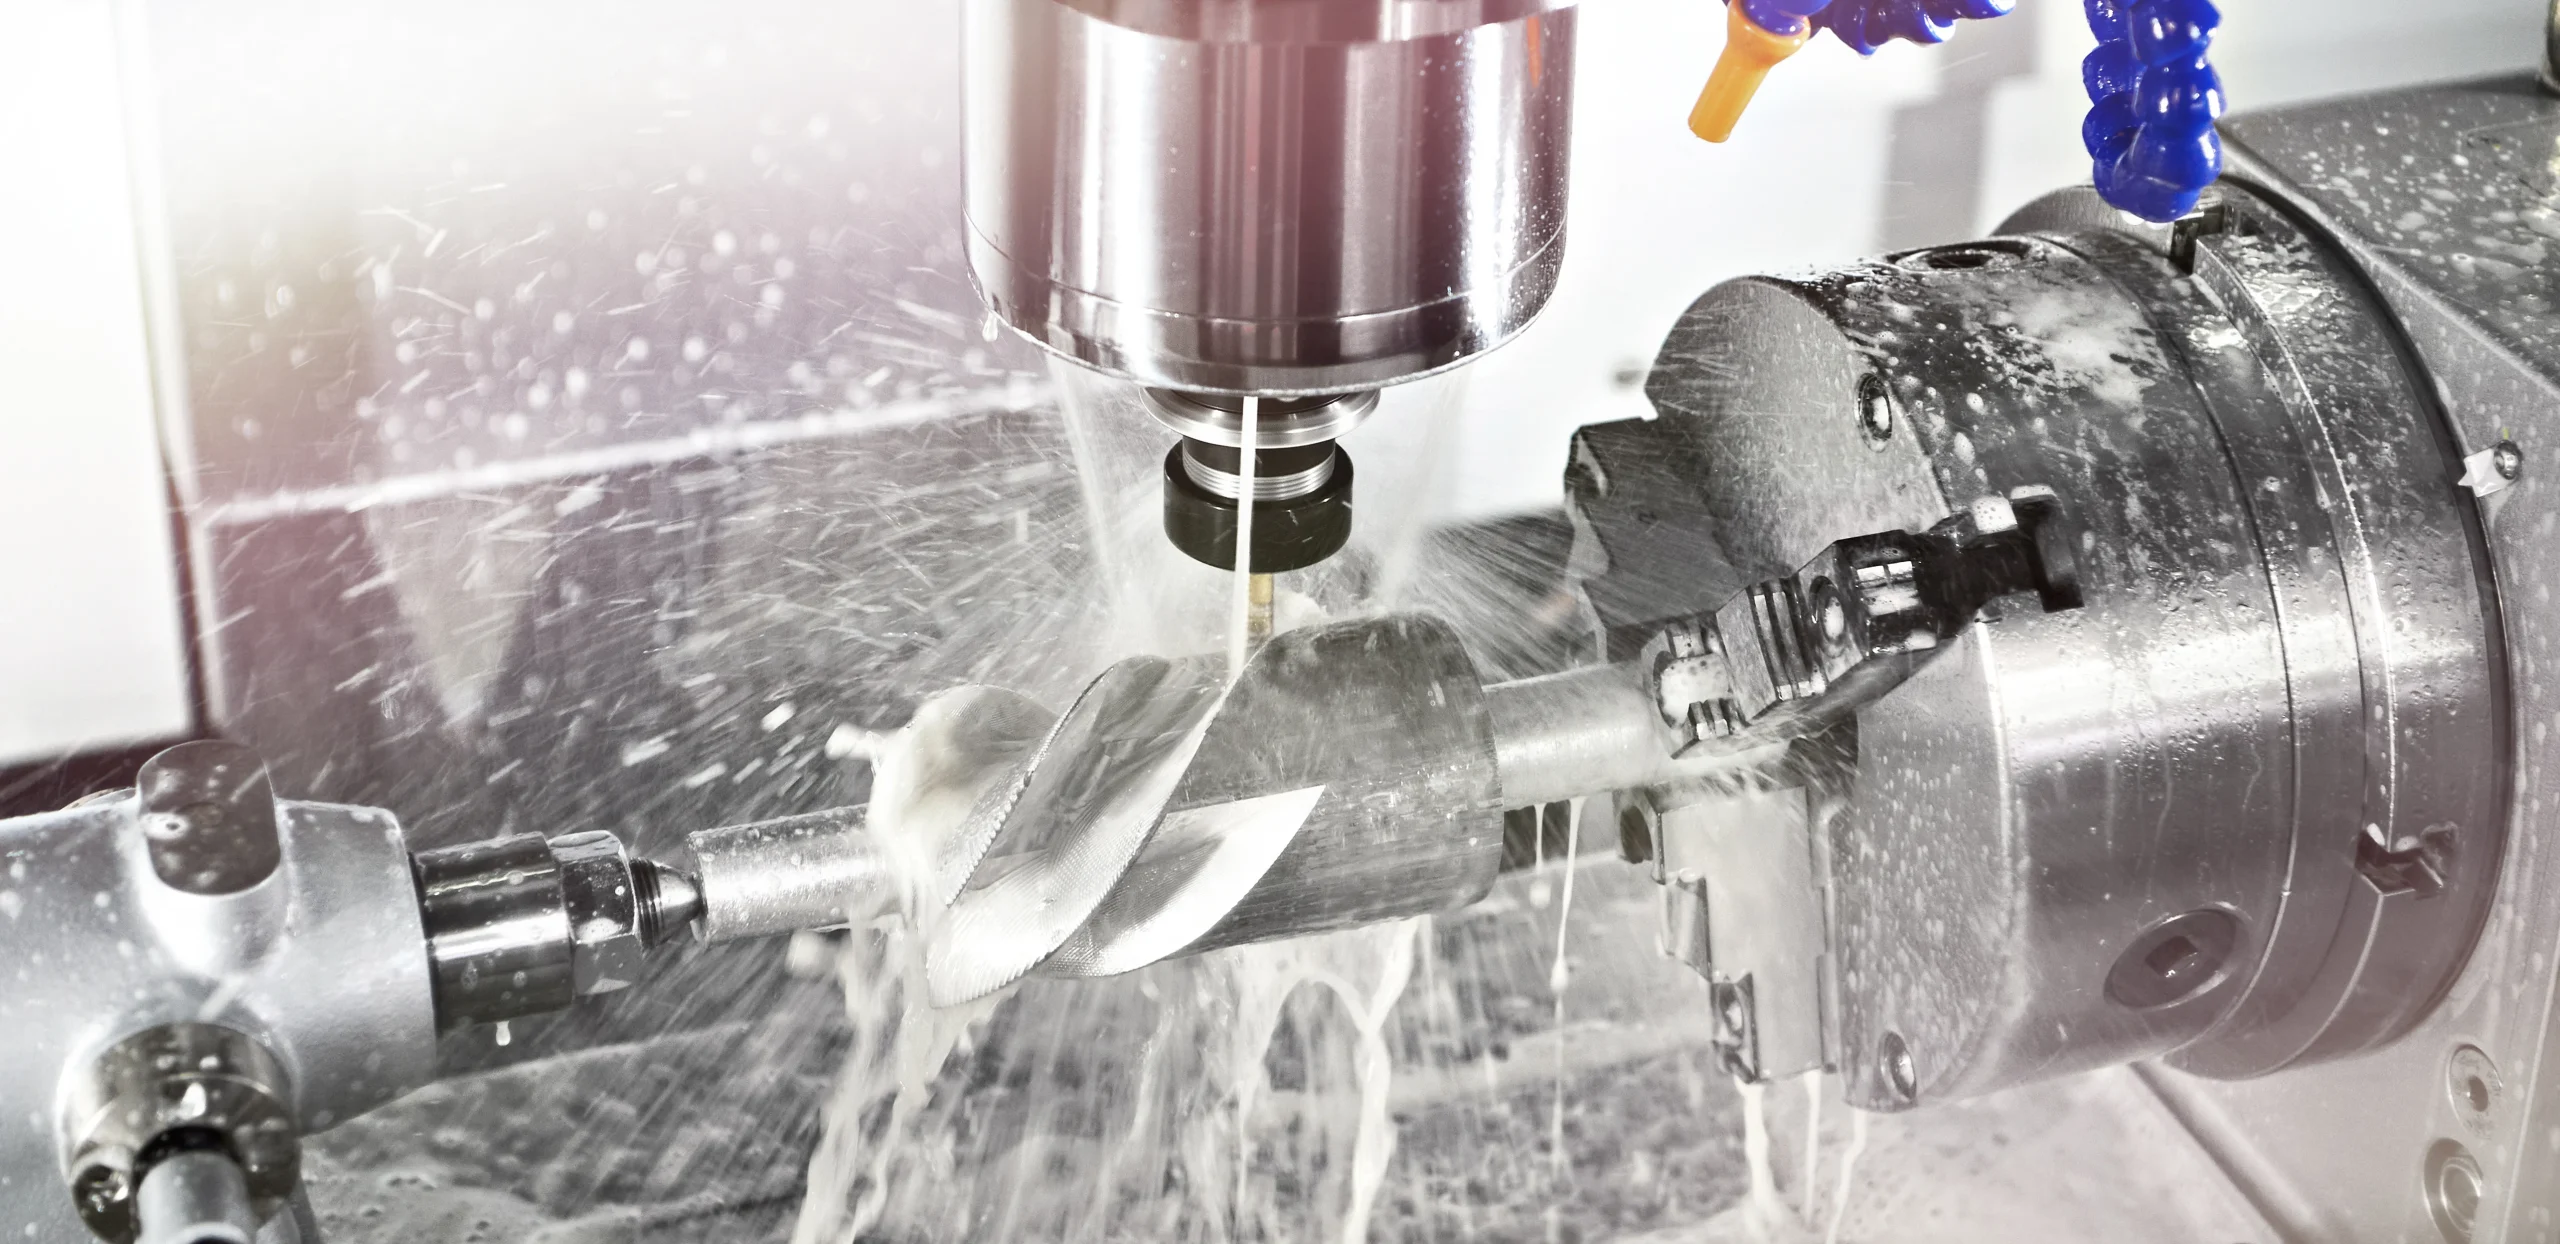
অংশটিকে আটকে রাখতে সময় লাগে। ত্রুটিপূর্ণ নকশার কারণে এই কাজটি কঠিন হয়ে পড়ে।
সমতল ক্ল্যাম্পিং সারফেস যেকোনো সিএনসি মেশিনিস্টের জন্য একটি আশীর্বাদস্বরূপ। এর সাধারণ সমতল তলের কারণে যন্ত্রাংশটি কোনো বিশেষ ফিক্সচার ছাড়াই ভাইসে বসতে পারে। কোনো নরম চোয়াল নেই। কোনো কাস্টম ক্ল্যাম্প নেই। শুধু সেইসব সাধারণ ভাইস, যা প্রতিটি সিএনসি মেশিনিং কারখানাতেই থাকে।
স্ট্যান্ডার্ড মাপের বার স্টক ব্যবহার করুন। অনেকেই ছয় দশমিক তিন মিলিমিটার পুরু যন্ত্রাংশ ডিজাইন করেন। স্ট্যান্ডার্ড বার স্টক ছয় মিলিমিটার মাপে পাওয়া যায়। মেশিনিস্টকে সেই অতিরিক্ত তিন-দশমাংশ মিলিমিটার অপসারণ করতে হয়। এতে সময় লাগে। স্ট্যান্ডার্ড পুরুত্ব, স্ট্যান্ডার্ড প্রস্থ এবং স্ট্যান্ডার্ড ব্যাস মেনে ডিজাইন করুন। সিএনসি মেশিনিং ফ্যাক্টরি ইঞ্জিনিয়ারকে ধন্যবাদ জানাবে।
আন্ডারকাট এবং ওভারহ্যাং ব্যয়বহুল। আন্ডারকাটের জন্য বিশেষ ললিপপ কাটার বা একাধিক সেটআপের প্রয়োজন হয়। ওভারহ্যাংয়ের ক্ষেত্রে অংশটিকে কম্পনহীনভাবে ধরে রাখার জন্য কাস্টম ফিক্সচারিং প্রয়োজন। সম্ভব হলে উভয়ই এড়িয়ে চলুন। একটি সাধারণ, ব্লক-আকৃতির অংশ ধরে রাখতে সস্তা এবং সিএনসি মেশিনে দ্রুত চালানো যায়।
৭. অ-গুরুত্বপূর্ণ বৈশিষ্ট্যগুলির জন্য বিকল্প প্রক্রিয়া ব্যবহার করুন
সব গর্ত নিখুঁত হওয়ার দরকার নেই। মানুষ প্রায়শই প্রয়োজনের চেয়ে বেশি খুঁটিনাটি বিষয় নিয়ে ভাবে।
সাধারণ ড্রিল করা গর্ত দ্রুত হয়। রিমিং বা বোরিং করা গর্ত ধীরগতির। ড্রিলিংয়ের মাধ্যমে এমন একটি গর্ত তৈরি হয় যা বোল্ট, পিন বা ক্লিয়ারেন্স হোলের জন্য যথেষ্ট গোলাকার। যদি নির্দিষ্ট ব্যাস বা আয়নার মতো মসৃণ পৃষ্ঠের প্রয়োজন না হয়, তবে সরাসরি ড্রিল করে ফেলুন।
থ্রেড তৈরির পদ্ধতি একই রকম। ট্যাপিং দ্রুত হয়। একটি ট্যাপ কয়েক সেকেন্ডের মধ্যে ভেতরে প্রবেশ করে এবং বাইরে বেরিয়ে আসে। থ্রেড মিলিং ধীরগতির। এর জন্য একটি বিশেষ টুল এবং একটি হেলিকাল টুল পাথ প্রয়োজন হয়। বড় ব্যাস বা কঠিন উপাদানের জন্য থ্রেড মিলিং উপযোগী। অ্যালুমিনিয়াম বা স্টিলের সাধারণ ছোট থ্রেডের জন্য ট্যাপিং একটি সাশ্রয়ী বিকল্প।
যেসব পৃষ্ঠতল একে অপরের সাথে মিলিত হয় না, সেগুলোকে মেশিনিং করার পর যেমন আছে তেমনই রেখে দিন। বেশিরভাগ পৃষ্ঠতলের জন্য এন্ডমিল বা টার্নিং টুলের সাধারণ ফিনিশই যথেষ্ট। পলিশিং, গ্রাইন্ডিং বা স্যান্ডিং করলে সময় ও খরচ বাড়ে।
৮. সম্ভব হলে পোস্ট-প্রসেসিং এড়িয়ে চলুন
অ্যানোডাইজিং দেখতে সুন্দর। এতে খরচও হয়। প্লেটিং ক্ষয় প্রতিরোধ ক্ষমতা বাড়ায়। এর জন্য প্লেটিং সিএনসি মেশিনিং কারখানায় আলাদাভাবে যাওয়ার প্রয়োজন হয়। তাপ প্রক্রিয়াকরণ উপাদানের বৈশিষ্ট্য পরিবর্তন করে। এতে যন্ত্রাংশ বেঁকে যাওয়ার ঝুঁকিও থাকে এবং আরও একবার চুল্লিতে কাজ করার প্রয়োজন হয়।
নিয়মটি সহজ। যন্ত্রাংশটির কার্যকারিতার জন্য যদি সত্যিই প্রয়োজন হয়, তবেই কেবল পরবর্তী প্রক্রিয়াকরণ যোগ করুন। একটি আলংকারিক ব্র্যাকেটের অ্যানোডাইজিংয়ের প্রয়োজন নেই। গাড়ির ভেতরের একটি ক্লিপের প্লেটিংয়ের প্রয়োজন নেই। একটি অ্যালুমিনিয়াম স্পেসারের তাপ প্রক্রিয়াকরণের প্রয়োজন নেই।
যখন পোস্ট-প্রসেসিং অপরিহার্য, তখন ধাপগুলো একত্রিত করুন। যন্ত্রাংশগুলো এমন একজন বিক্রেতার কাছে পাঠান যিনি একাধিক প্রক্রিয়া সম্পন্ন করতে পারেন। একই কারখানায় অ্যানোডাইজ এবং লেজার মার্কিং করুন। একই ব্যাচে হিট ট্রিটমেন্ট এবং শট পিনিং করুন। এতে হ্যান্ডলিং, শিপিং এবং কাগজপত্রের কাজ কমে যায়। প্রতিটি সম্মিলিত পদক্ষেপ খরচ হ্রাস করে।
৯. যন্ত্রাংশের আকার মেশিনের খামের সাথে মেলান
মেশিনের আকার একটি গুরুত্বপূর্ণ বিষয়। প্রতিটি যন্ত্রাংশের জন্য একটি বিশাল পাঁচ-অক্ষীয় মেশিনিং সেন্টারের প্রয়োজন হয় না।
একটি বিশাল যন্ত্রের একটি ক্ষুদ্র অংশ কেনা অর্থের অপচয়। একটি বড় পাঁচ-অক্ষের মেশিনের ঘণ্টাপ্রতি মজুরি অনেক বেশি। এটি প্রচুর বিদ্যুৎ খরচ করে। এটি মেঝেতে জায়গা দখল করে। এর চালক অত্যন্ত দক্ষ এবং সেই অনুযায়ী বেতন পান। ওই মেশিনে একটি মুদ্রার আকারের যন্ত্রাংশ লাগানো অনেকটা একটিমাত্র চিঠি পৌঁছে দেওয়ার জন্য মালবাহী ট্রাক ব্যবহার করার মতো।
সবচেয়ে বুদ্ধিমানের কাজ হলো যন্ত্রাংশের আকারের সাথে সেটিকে ধারণ করতে পারে এমন ক্ষুদ্রতম মেশিনটি মেলানো। একটি তিন-অক্ষের সিএনসি মিলের ঘণ্টাপ্রতি খরচ কম। প্রায়শই একটি পাঁচ-অক্ষের মেশিনের চেয়ে ত্রিশ থেকে পঞ্চাশ শতাংশ কম। যেসব যন্ত্রাংশে কৌণিক ছিদ্র বা জটিল বক্রতার প্রয়োজন হয় না, সেগুলোর জন্য তিন-অক্ষের মেশিনিং ভালোভাবে কাজ করে। এটি দ্রুত। এটি সস্তা। এটি প্রায় প্রতিটি সিএনসি মেশিনিং কারখানাতেই পাওয়া যায়।
আপনার মেশিনের চলার পথও বিবেচনা করা উচিত। তিনশ মিলিমিটার লম্বা একটি যন্ত্রাংশ একটি সাধারণ মিলে এঁটে যেতে পারে। ছয়শ মিলিমিটার লম্বা একটি যন্ত্রাংশ আরও বড় এবং ব্যয়বহুল মেশিনের পরিসরে জায়গা করে নেয়। যন্ত্রাংশগুলোকে মেশিনের সাধারণ আকারের মধ্যে রাখলে দরপত্রের খরচ কম থাকে।
১০. সঠিক সিএনসি মেশিনিং কারখানার সাথে কাজ করুন
সব সিএনসি মেশিনিং কারখানা একরকম হয় না। লোকেরা প্রায়শই নিকটতম বা সবচেয়ে সস্তা বিক্রেতার কাছে নকশা পাঠিয়ে দেয়।
ডেলিভারি আরও দ্রুত হবে, কিন্তু শুধু এটাই বিবেচ্য বিষয় নয়।
সঠিক সিএনসি মেশিনিং ফ্যাক্টরি নির্দিষ্ট উপাদান এবং যন্ত্রাংশের ধরনের ওপর বিশেষায়িত হয়। যে সিএনসি মেশিনিং ফ্যাক্টরি প্রতি সপ্তাহে হাজার হাজার অ্যালুমিনিয়াম ব্র্যাকেট তৈরি করে, তারা সব কৌশল জানে। তাদের ফিক্সচারগুলো প্রস্তুত থাকে। তাদের প্রোগ্রামাররা সব ধরনের ভিন্নতা দেখেছে।
স্পষ্ট টেকনিক্যাল ড্রয়িং যতটা গুরুত্বপূর্ণ বলে মানুষ মনে করে, তার চেয়েও বেশি জরুরি। একটি ডাইমেনশন অনুপস্থিত থাকলে সিএনসি মেশিনিং ফ্যাক্টরিকে কাজ থামিয়ে প্রশ্ন করতে হয়। এতে কাজে দেরি হয়। এর ফলে প্রায়শই পুনরায় মূল্য নির্ধারণ করতে হয়। পরিমাপ করা টলারেন্স, স্পষ্ট নোট এবং সঠিক জিডি ও টি সহ একটি পরিচ্ছন্ন ড্রয়িং মেশিনিস্টকে কোনো বিভ্রান্তি ছাড়াই যন্ত্রাংশটি তৈরি করতে সাহায্য করে।
এখানে একটি সরাসরি প্রশ্ন রয়েছে যা অর্থ সাশ্রয় করে। সিএনসি মেশিনিং ফ্যাক্টরিকে জিজ্ঞাসা করুন: “এই যন্ত্রাংশটির কোন বৈশিষ্ট্যগুলো এটিকে ব্যয়বহুল করে তুলেছে?” ভালো সিএনসি মেশিনিং ফ্যাক্টরিগুলো সততার সাথে উত্তর দেবে। তারা একটি কম গুরুত্বপূর্ণ পৃষ্ঠের সংকীর্ণ টলারেন্সের দিকে ইঙ্গিত করবে। অথবা এমন কোনো গভীর পকেটের দিকে, যার জন্য বিশেষ টুলের প্রয়োজন। কিংবা এমন কোনো উপাদানের দিকে, যা ভালোভাবে কাটা যায় না। এই মতামত ডিজাইনারকে মূল্য চূড়ান্ত করার আগেই যন্ত্রাংশটি পরিবর্তন করার সুযোগ দেয়। শুধুমাত্র এই আলোচনাটিই একটি উল্লেখযোগ্য পরিমাণে খরচ কমাতে পারে।
এক নজরে ব্যয় হ্রাসের সম্ভাবনা (সারণী)
| কৌশল | সম্ভাব্য সঞ্চয় | প্রচেষ্টা |
| সহনশীলতা শিথিল করুন | 20-40% | খুবই নিন্ম |
| গভীর গহ্বর এড়িয়ে চলুন | 15-30% | কম |
| ফ্রি-মেশিনিং উপাদান ব্যবহার করুন | 10-25% | কম |
| ব্যাচের আকার বৃদ্ধি করুন (১০→১০০) | 50-70% | মধ্যপন্থী |
| ৫-অক্ষ থেকে ৩-অক্ষে পরিবর্তন করুন | ৩০-৫০% (ঘণ্টাভিত্তিক) | উচ্চ |
সিএনসি খরচ কমানো সম্পর্কে সাধারণ ভুল ধারণা
দ্রুত মেশিনিং করলে সবসময় অর্থ সাশ্রয় হয়।
এটা তো যুক্তিসঙ্গত। মেশিনটা আরও দ্রুত চালান। আরও দ্রুত যন্ত্রাংশ তৈরি করুন। খরচ কম দিন। সহজ।
সমস্যাটা হলো ভাঙা যন্ত্রপাতি। আর বাতিল যন্ত্রাংশ। এবং ক্ষতিগ্রস্ত স্পিন্ডল।
টুল বা উপকরণের ধারণক্ষমতার বাইরে ফিড এবং স্পিড প্রয়োগ করলে মারাত্মক পরিণতি হতে পারে। খুব দ্রুত ঘোরার ফলে একটি কার্বাইড এন্ডমিল থেকে তাপ উৎপন্ন হয়। এই তাপে টুলটি নরম হয়ে যায়। ফলে টুলটি ঘণ্টার পরিবর্তে মিনিটের মধ্যেই নষ্ট হয়ে যায়। কখনও কখনও এটি ভেঙেও যায়। একটি ভাঙা টুল যন্ত্রাংশটিকে নষ্ট করে দেয়। এটি ফিক্সচার বা স্বয়ং মেশিনটিকেও নষ্ট করে দিতে পারে।
সস্তা জিনিস সবসময়ই কাজে দেয়।
যুক্তিটা বেশ জোরালো মনে হচ্ছে। সস্তা ধাতু কিনুন। কাঁচামালের জন্য কম দাম দিন। পুরো কাজেই টাকা বাঁচান।
এটি প্রায়শই ভুল।
কঠিনতর উপকরণগুলো সস্তা হওয়ার পেছনে কারণ আছে। এগুলো দিয়ে ভালোভাবে কাটা যায় না। এগুলো ব্যবহারের ফলে শক্ত হয়ে যায়। এগুলো ইনসার্ট নষ্ট করে দেয়। এগুলোর জন্য ধীরগতির ফিড, কম গভীরতায় কাটা এবং ঘন ঘন টুল পরিবর্তনের প্রয়োজন হয়।
দুটি স্টেইনলেস স্টিলের কথা বিবেচনা করুন। ৩০৪ সস্তা। এটি আঠালো এবং মেশিনিং করাও কঠিন। ৩০৩-এর প্রতি কিলোগ্রামের দাম বেশি। কিন্তু এটি মাখনের মতো কাটে। ৩০৩-এ মেশিনিং করার সময় ৩০৪-এর অর্ধেক। টুলের আয়ু তিনগুণ বেশি। অধিক দামী উপাদানটির ক্ষেত্রে তৈরি যন্ত্রাংশের মোট খরচ কম হয়।
অ্যালুমিনিয়ামের ক্ষেত্রেও একই ধারা দেখা যায়। 7075 অ্যালুমিনিয়াম 6061-এর চেয়ে বেশি শক্তিশালী। তবে অনেক কারখানায় এটি যন্ত্রপাতিও দ্রুত ক্ষয় করে ফেলে। যদি না কাজের জন্য সেই অতিরিক্ত শক্তির প্রয়োজন হয়, তবে মোট খরচের দিক থেকে কম খরচে মেশিনিং করা যায় এমন অ্যালয়টিই সেরা।
একবারে বড় অর্ডার দেওয়াই সবসময় সেরা।
বৃহৎ পরিসরে উৎপাদনের সুবিধা একটি বাস্তব বিষয়। বেশি পরিমাণে উৎপাদন করলে একক প্রতি খরচ কমে আসে। কিন্তু এই নিয়মেরও সীমাবদ্ধতা আছে।
বড় অর্ডারে তখনই টাকা সাশ্রয় হয়, যখন ডিজাইনটি স্থিতিশীল থাকে। যেমন, যারা পাঁচ হাজার যন্ত্রাংশ অর্ডার করেন। ইঞ্জিনিয়ারিং পরিবর্তনটি কার্যকর হয়। এখন ব্যাচের অর্ধেকই বাতিল হয়ে যায়। কাঁচামালের দাম দেওয়া হয়ে গেছে। মেশিনের সময় ব্যয় হয়েছে। টাকাটা চলে গেছে।
সংরক্ষণ হলো আরেকটি লুকানো খরচ। পাঁচ হাজার যন্ত্রাংশ মেঝেতে জায়গা দখল করে। জায়গার জন্য ভাড়া দিতে হয়। যন্ত্রাংশের জন্য র্যাক, তাপমাত্রা নিয়ন্ত্রণ এবং মজুত ব্যবস্থাপনার প্রয়োজন হয়। এই খরচগুলো যোগ হতে থাকে। যেসব যন্ত্রাংশের বিক্রি কম, সেগুলোর ক্ষেত্রে সংরক্ষণের খরচ বড় ব্যাচ থেকে পাওয়া প্রতি ইউনিটের সাশ্রয়কে কমিয়ে দিতে পারে।
প্রায়শই ছোট ছোট ধাপে অর্ডার দেওয়াই উত্তম পন্থা। পাঁচশটি যন্ত্রাংশ অর্ডার করুন। উৎপাদনের সময় ডিজাইনটি যাচাই করুন। তারপর পরবর্তী পাঁচশটির অর্ডার দিন। এতে প্রতি ইউনিটের খরচ সামান্য বেশি হয়। কিন্তু একসাথে অনেক যন্ত্রাংশ বাতিল হয়ে যাওয়ার ঝুঁকি থাকে না। যারা এই সুবিধা-অসুবিধার বিষয়টি উপেক্ষা করেন, তারা কখনও কখনও খুব চড়া মূল্যে শিক্ষা পান।
NOBLE থেকে CNC মেশিনিং যন্ত্রাংশ কিনে খরচ বাঁচান।
নোবেল একটি পেশাদার সিএনসি মেশিনিং কারখানা। এর মূল লক্ষ্য হলো নিখুঁত ধাতব যন্ত্রাংশ তৈরি করা। আমাদের কর্মীরা অটোমোটিভ, চিকিৎসা সরঞ্জাম, মহাকাশ, রোবোটিক্স এবং শিল্প সরঞ্জাম শিল্প থেকে এসেছেন। প্রতিটি শিল্পের নিজস্ব মানদণ্ড রয়েছে। আমরা সেই মানদণ্ডগুলো পূরণ করি।
কেন আমাদের সাথে কাজ?
ব্যয় হ্রাসের উপর মনোযোগ – আমরা গ্রাহকদের উৎপাদনযোগ্যতার জন্য যন্ত্রাংশ নতুন করে ডিজাইন করতে সক্রিয়ভাবে সাহায্য করি। এই নিবন্ধে উল্লিখিত কৌশলগুলো কোনো বিমূর্ত ধারণা নয়। আমরা সিএনসি প্রক্রিয়াকরণের খরচ কমাতে এগুলো প্রতিদিন প্রয়োগ করি।
দ্রুত মূল্য উদ্ধৃতি – গ্রাহকরা চব্বিশ থেকে আটচল্লিশ ঘণ্টার মধ্যে মূল্য উদ্ধৃতি পেয়ে যান। প্রতিটি মূল্য উদ্ধৃতিতে DFM-এর মতামত অন্তর্ভুক্ত থাকে। কোনো যন্ত্রাংশ তৈরি করতে খরচ বেশি, তা জানতে সপ্তাহের পর সপ্তাহ অপেক্ষা করতে হয় না।
কোনো লুকানো ফি নেই – মূল্য নির্ধারণ স্বচ্ছ। মেশিনের সময়। কাঁচামাল। টুলিং। অবচয় ব্যবস্থা। এই হলো তালিকা।
প্রোটোটাইপ থেকে উৎপাদন – একজন গ্রাহকের পরীক্ষার জন্য একটি যন্ত্রাংশ প্রয়োজন। আমরা সেটি তৈরি করি। পরে সেই একই গ্রাহকের উৎপাদনের জন্য দশ হাজার যন্ত্রাংশ প্রয়োজন হয়। আমরা উৎপাদন বৃদ্ধি করি। একই কার্যক্রম। একই মান নিয়ন্ত্রণ ব্যবস্থা।
ISO 13485:2016 – চিকিৎসা সরঞ্জাম গ্রাহকদের স্বাগত জানাই। আমরা সম্পূর্ণ ভ্যালিডেশন প্যাকেজ প্রদান করি। ট্রেসেবিলিটি। প্রসেস কন্ট্রোল। নিয়ন্ত্রক সংস্থায় জমা দেওয়ার জন্য ডকুমেন্টেশন।
স্বল্প সময়ে ডেলিভারি – সাধারণ যন্ত্রাংশ পাঁচ থেকে দশ কার্যদিবসের মধ্যে পাঠানো হয়। জরুরি কাজের জন্য দ্রুত ডেলিভারির বিকল্প রয়েছে। গ্রাহক শুধুমাত্র প্রয়োজনের সময়ই দ্রুত ডেলিভারির জন্য অর্থ প্রদান করেন।
আপনার সিএনসি খরচ কমাতে আমাদের অঙ্গীকার
আমরা শুধু যন্ত্রাংশ তৈরি করি না। আমরা সাশ্রয়ী সমাধান ডিজাইন করি। প্রতিটি কোটেশনে চারটি নির্দিষ্ট বিষয় অন্তর্ভুক্ত থাকে।
- ডিএফএম বিশ্লেষণ– একটি বিনামূল্যে ডিজাইন পর্যালোচনা। কোনো ধাতু কাটার আগেই আমরা খরচ কমানোর পরামর্শ পাঠিয়ে দিই। অনেক গ্রাহক এই পরিবর্তনগুলো বাস্তবায়ন করেন এবং সঙ্গে সঙ্গেই খরচের হিসাবে হ্রাস দেখতে পান।
- বিকল্প উপকরণের সুপারিশ– কখনও কখনও কোনো অ্যাপ্লিকেশনের জন্য বিশেষ কোনো সংকর ধাতুর প্রয়োজন হয় না। যখন সেই অ্যাপ্লিকেশনের জন্য তা উপযুক্ত হয়, তখন আমরা আরও সস্তা বা দ্রুত মেশিনিং করা যায় এমন বিকল্পের প্রস্তাব দিই।
- সহনশীলতা পর্যালোচনা– আমরা অপ্রয়োজনীয়ভাবে কঠোর সহনশীলতার বিষয়টি চিহ্নিত করি। অনেক প্রকৌশলী খরচের প্রভাব না বুঝেই প্রয়োজনের চেয়ে বেশি নির্দিষ্ট করে ফেলেন। আমাদের একটি সাধারণ প্রশ্ন প্রায়শই নকশায় এমন পরিবর্তন নিয়ে আসে, যা দাম উল্লেখযোগ্যভাবে কমিয়ে দেয়।
- ব্যাচ অপ্টিমাইজেশন পরামর্শ– আমরা গ্রাহকদের অর্ডার একত্রিত করতে সাহায্য করি। ছয় মাস ধরে প্রতি মাসে পঞ্চাশটি করে অর্ডার একত্রিত হয়ে তিনশ পিসের একটি অর্ডারে পরিণত হয়। এতে প্রতি ইউনিটের দাম কমে যায়। গ্রাহকের অর্থ সাশ্রয় হয়। সরবরাহকারীও দক্ষতার সাথে তার কাজ সম্পন্ন করতে পারে। উভয় পক্ষই লাভবান হয়।
FAQ
উৎপাদনের পরিমাণ কি ব্যয়কে প্রভাবিত করে?
হ্যাঁ। কম পরিমাণে উৎপাদনের ফলে প্রতি ইউনিটের খরচ বেড়ে যায়। এর কারণ হলো নির্দিষ্ট কাজ। প্রোগ্রামিং, সেটআপ, টুল সেটিং এবং প্রথম-পিস পরিদর্শনে একই সময় লাগে, কাজটি একটি পার্টের হোক বা একশটির। এই নির্দিষ্ট খরচটি একটি পার্টের উপর ভাগ করে দিলে, প্রতি ইউনিটের খরচটা কষ্টদায়ক হয়ে ওঠে। আর এটিকে একশটি পার্টের উপর ভাগ করে দিলে, খরচটা ব্যাপকভাবে কমে আসে।
ডিজাইন পরিবর্তন না করে কি খরচ কমানো সম্ভব?
হ্যাঁ, বিভিন্ন উপায়ে। ব্যাচের আকার বাড়ান। শুধু এতেই প্রতি ইউনিটের খরচ কমে যায়। অন্য কোনো মেশিনিং ফ্যাক্টরি বেছে নিন। কিছু কারখানা অল্প পরিমাণে কাজ করার জন্য বিশেষায়িত এবং ছোট কাজের জন্য তাদের ঘণ্টাপ্রতি মজুরি কম থাকে। নিয়ার-নেট শেপ উপাদান ব্যবহার করুন। কাস্টিং, ফোরজিং বা এক্সট্রুডেড বার স্টক ব্যবহার করলে মেশিনকে কম পরিমাণ উপাদান অপসারণ করতে হয়। মেশিনের সময় কম লাগার অর্থ হলো খরচও কম।
ব্যয় কমানোর সবচেয়ে কার্যকর পদ্ধতি কোনটি?
অপ্রয়োজনীয় টলারেন্স শিথিল করুন। এটি বাস্তবায়নে কোনো খরচ নেই। ডিজাইনে কোনো পরিবর্তন নেই। উপাদানে কোনো পরিবর্তন নেই। নতুন কোনো টুলিংয়ের প্রয়োজন নেই।
টুল পাথ অপ্টিমাইজ করে আমি কত টাকা বাঁচাতে পারি?
সাধারণত, দশ থেকে বিশ শতাংশ। সঠিক সংখ্যাটি যন্ত্রাংশটির জটিলতার উপর নির্ভর করে। কয়েকটি ছিদ্রযুক্ত একটি সাধারণ ব্লকে পাথ অপটিমাইজেশনের সুযোগ খুব কম থাকে। গভীর পকেট এবং সংকীর্ণ কোণযুক্ত একটি জটিল মোল্ড কোরে যথেষ্ট সুযোগ থাকে। এয়ার কাটিং কমানো, টুল পরিবর্তনের সংখ্যা হ্রাস এবং আরও উন্নত রাফিং কৌশলের মাধ্যমে এই সাশ্রয় হয়।
Is 5-অক্ষ সবসময় ভালো?
না। তিন-অক্ষ মেশিনের ঘণ্টাপ্রতি মজুরি কম। প্রায়শই ত্রিশ থেকে পঞ্চাশ শতাংশ কম। একটি তিন-অক্ষ মিল তুলনামূলকভাবে সরল। এটি কম শক্তি ব্যবহার করে। এর অপারেটররা সহজলভ্য এবং তাই ঘণ্টাপ্রতি খরচও কম।
নির্দিষ্ট কিছু পরিস্থিতিতে ফাইভ-অ্যাক্সিস অতিরিক্ত সুবিধা দেয়। যেমন—আন্ডারকাটযুক্ত পার্টস, জটিল কোণের ফিচার এবং গভীর ক্যাভিটি, যেখানে টুলের দৈর্ঘ্য একটি সমস্যা হয়ে দাঁড়ায়। যদি পার্টসের জ্যামিতির জন্য এই সক্ষমতাগুলোর প্রয়োজন না হয়, তবে ফাইভ-অ্যাক্সিস হলো থ্রি-অ্যাক্সিসের কাজ করার একটি অধিক ব্যয়বহুল উপায় মাত্র। শুধুমাত্র আকৃতির প্রয়োজনেই ফাইভ-অ্যাক্সিস ব্যবহার করা উচিত। অন্যথায়, থ্রি-অ্যাক্সিস ব্যবহার করে খরচের পরিমাণ কম রাখাই শ্রেয়।







