
কি নাইলন র্যাপিড প্রোটোটাইপিং?
নাইলন র্যাপিড প্রোটোটাইপিং বলতে নাইলন—পলিমাইড—ব্যবহার করে এমন প্রোটোটাইপ যন্ত্রাংশ তৈরি করাকে বোঝায় যা বাস্তবে কাজ করে। এই উপাদানটি ইঞ্জিনিয়ারিং-গ্রেডের। এটি বাস্তব জগতের প্রতিকূলতা সহ্য করতে পারে। নাইলন থেকে প্রিন্ট করা বা মেশিনিং করা যন্ত্রাংশ অ্যাসেম্বলি, মেকানিজম এবং টেস্ট রিগে ব্যবহৃত হয়। এগুলো শুধু দেখতে সুন্দর হওয়ার জন্য নয়।
পিএলএ (PLA) হলো কনসেপ্ট মডেলের জন্য। এবিএস (ABS) হলো মাঝারি ধরনের কাজের যন্ত্রাংশের জন্য। আর নাইলন হলো সেইসব যন্ত্রাংশের জন্য যা অবশ্যই কাজ করবে। এটাই হলো পার্থক্য। যখন প্রোটোটাইপটি অ্যাসেম্বল করা হবে, লোড দেওয়া হবে, বিভিন্ন পর্যায়ে চালানো হবে, বা তাপের সংস্পর্শে আনা হবে, তখন নাইলন র্যাপিড প্রোটোটাইপিংই হলো উপযুক্ত পদ্ধতি। যখন প্রোটোটাইপটি শুধুমাত্র বাহ্যিক দেখার জন্য হয়, তখন অন্যান্য উপাদানও যথেষ্ট হতে পারে।
র্যাপিড প্রোটোটাইপিংয়ের জন্য নাইলন কেন ব্যবহার করা হয়?
উচ্চ শক্তি এবং দৃঢ়তা
নাইলন অত্যন্ত টেকসই এবং সহজে ভাঙে না। এটি বাঁকতে পারে, আঘাত শোষণ করতে পারে এবং তারপর তার আসল আকারে ফিরে আসতে পারে। এই কারণে, কার্যকরী প্রোটোটাইপ তৈরিতে নাইলন ব্যাপকভাবে ব্যবহৃত হয়। এমনকি যান্ত্রিক চাপের মধ্যেও নাইলনের অংশগুলো তাদের অখণ্ডতা বজায় রাখতে পারে।
নাইলন র্যাপিড প্রোটোটাইপিংয়ের মাধ্যমে পরীক্ষা করার ফলে প্রোটোটাইপটির কার্যক্ষমতা প্রকৃত উৎপাদন অংশের মতোই হতে পারে। এর ফলে নকশার ত্রুটিগুলো সহজে শনাক্ত করা যায় এবং দুর্বল স্থানগুলো সময়মতো খুঁজে বের করে সমাধান করা সম্ভব হয়।
ভালো পরিধান এবং ঘর্ষণ প্রতিরোধ ক্ষমতা
চলমান অংশগুলো একে অপরের সাথে ঘষা খায়। বুশিং, গিয়ার এবং স্লাইডিং রেলগুলো ক্রমাগত ঘর্ষণের সংস্পর্শে আসে। নাইলনের চমৎকার ক্ষয় প্রতিরোধ ক্ষমতা রয়েছে এবং এর পৃষ্ঠতল কার্যকরভাবে এই ঘর্ষণ প্রতিরোধ করতে পারে।
নাইলন দিয়ে তৈরি প্রোটোটাইপ যন্ত্রাংশ গতিশীল অবস্থায় পরীক্ষা করা যায়। এগুলো বারবার চক্রাকারে চলতে পারে, বিভিন্ন ভার বহন করতে পারে এবং দীর্ঘ সময় ধরে একটানা কাজ করতে পারে। এর চমৎকার ক্ষয় প্রতিরোধ ক্ষমতা সঠিক পরীক্ষার ফলাফল নিশ্চিত করতে সাহায্য করে। পরীক্ষা শেষ হওয়ার আগেই প্রোটোটাইপ যন্ত্রাংশগুলো বিকল হওয়ার সম্ভাবনা কম থাকে।
লাইটওয়েট নির্মাণ
নাইলন সবচেয়ে হালকা উপাদান নয়। তবে, এটি ধাতুর চেয়ে হালকা। মোটরগাড়ি, মহাকাশযান এবং হাতে বহনযোগ্য যন্ত্রের নকশার ক্ষেত্রে ওজন একটি গুরুত্বপূর্ণ বিষয়। নাইলন চমৎকার শক্তি-ওজন অনুপাত প্রদান করে, যা বাণিজ্যিক ইঞ্জিনিয়ারিং প্লাস্টিকের সাথে তুলনীয়।
ওজন কমানোর কথা মাথায় রেখে অংশটি ডিজাইন করা যেতে পারে। এরপর প্রোটোটাইপ পরীক্ষার মাধ্যমে নিশ্চিত করা যায় যে হালকা কাঠামোটির যথেষ্ট শক্তি আছে কি না।
ভাল রাসায়নিক প্রতিরোধের
নাইলন অনেক দ্রাবক, তেল এবং জ্বালানি প্রতিরোধ করতে পারে। সাধারণ শিল্প তরলের সংস্পর্শে এলে এর ফুলে ওঠা বা ক্ষয় হওয়ার সম্ভাবনা কম। এটি বিশেষত সেইসব প্রোটোটাইপের জন্য গুরুত্বপূর্ণ, যেগুলো পরিবেশের লুব্রিকেন্ট, পরিষ্কারক দ্রব্য বা আর্দ্রতার সংস্পর্শে আসে।
রাসায়নিক স্থিতিশীলতার অর্থ হলো, উপাদানের অবক্ষয়ের কারণে পরীক্ষার ফলাফল প্রভাবিত হওয়ার সম্ভাবনা কম। প্রোটোটাইপটি প্রত্যাশা অনুযায়ী কাজ করতে পারে।
জটিল জ্যামিতির জন্য উপযুক্ত
এসএলএস (সিলেক্টিভ লেজার সিন্টারিং) এবং এমজেএফ (মাল্টি জেট ফিউশন) পদ্ধতিতে কোনো সাপোর্ট স্ট্রাকচার ছাড়াই নাইলনের যন্ত্রাংশ তৈরি করা যায়। এর মাধ্যমে অভ্যন্তরীণ চ্যানেল, খাঁজ এবং জটিল জৈব আকৃতি সরাসরি প্রিন্ট করা যায়। কোনো মোল্ড বা ফিক্সচারের প্রয়োজন হয় না।
নাইলন র্যাপিড প্রোটোটাইপিং এমন ডিজাইন তৈরি করতে সক্ষম করে যা যন্ত্রের সাহায্যে তৈরি করা যায় না। ডিজাইনের জটিলতা কোনো সীমাবদ্ধতা নয়। এটি একটি সুযোগে পরিণত হতে পারে।
নাইলন র্যাপিড প্রোটোটাইপিংয়ের জন্য সাধারণ উপকরণ
PA12
নাইলন র্যাপিড প্রোটোটাইপিংয়ের ক্ষেত্রে PA12 একটি অত্যন্ত নির্ভরযোগ্য উপাদান। এটি চমৎকার শক্তি এবং ভালো মাত্রিক স্থিতিশীলতা প্রদান করে। এছাড়াও এটি SLS এবং MJF প্রক্রিয়ার সময় পাউডারের স্থিতিশীল প্রবাহ নিশ্চিত করে। PA12 দিয়ে তৈরি যন্ত্রাংশগুলো অত্যন্ত নির্ভুল এবং এদের পৃষ্ঠতল মসৃণ হয়।
এর সাধারণ প্রয়োগক্ষেত্রগুলোর মধ্যে রয়েছে কার্যকরী প্রোটোটাইপ, হাউজিং এবং বিভিন্ন যন্ত্রাংশ, যেগুলোর জন্য মাঝারি দৃঢ়তা ও ভালো পৃষ্ঠতল নির্ভুলতা প্রয়োজন। বেশিরভাগ নাইলন প্রোটোটাইপিং প্রকল্পের জন্য PA12 হলো প্রথম পছন্দ, এবং এর যান্ত্রিক বৈশিষ্ট্যগুলো সহজেই অনুমান করা যায়।
PA11
PA11, PA12-এর চেয়ে বেশি শক্তিশালী। এটি উন্নততর আঘাত প্রতিরোধ ক্ষমতা এবং অধিক নমনীয়তা প্রদান করে। PA11 অংশগুলো ভাঙার আগে আরও বেশি বাঁক সহ্য করতে পারে। এই কারণে, যেসব অংশ বারবার বাঁকানোর প্রয়োজন হয়, যেমন স্ন্যাপ-ফিট এবং ক্লিপ, সেগুলোর জন্য PA11 আদর্শ।
এর সাধারণ প্রয়োগক্ষেত্রগুলোর মধ্যে রয়েছে গাড়ির অভ্যন্তরীণ যন্ত্রাংশ, সুরক্ষামূলক আবরণ এবং চিকিৎসা যন্ত্রের উপাদান। এই প্রয়োগক্ষেত্রগুলোতে, পরম দৃঢ়তার চেয়ে দৃঢ়তা এবং স্থায়িত্ব বেশি গুরুত্বপূর্ণ।
গ্লাস-ভরা নাইলন
গ্লাস ফাইবার যোগ করলে উপাদানটির দৃঢ়তা ও শক্তি বৃদ্ধি পায়। উপাদানটি আরও অনমনীয় হয়ে ওঠে। তাপীয় স্থিতিশীলতার পাশাপাশি এর প্রসারণ প্রতিরোধ ক্ষমতাও উন্নত হয়। ভারের নিচেও যন্ত্রাংশগুলো তাদের আকৃতি বজায় রাখতে পারে।
এর প্রয়োগক্ষেত্রগুলোর মধ্যে রয়েছে কাঠামোগত অংশ, ব্র্যাকেট এবং হাউজিং, যেগুলোকে ওজন বহন করতে বা নমন বল প্রতিরোধ করতে হয়। এতে গ্লাস ফাইবারের পরিমাণ সাধারণত ১০% থেকে ৪০%-এর মধ্যে থাকে। গ্লাস ফাইবারের পরিমাণ বেশি হলে দৃঢ়তা বাড়ে, কিন্তু নমনীয়তা কমে যায়।
কার্বন-ফাইবার-শক্তিশালী নাইলন
কার্বন ফাইবার ওজন কমানোর পাশাপাশি দৃঢ়তা বাড়ায়। এটি খুব উচ্চ দৃঢ়তা-ওজন অনুপাত প্রদান করে। কার্বন ফাইবার-পূর্ণ অংশগুলো শক্তিশালী এবং হালকা উভয়ই হয়। এগুলোর একটি সাধারণ অনুজ্জ্বল পৃষ্ঠও থাকে, যা কার্বন ফাইবার উপকরণগুলোর একটি প্রচলিত বৈশিষ্ট্য।
এই উপাদানটি তখন ব্যবহার করা যেতে পারে যখন ওজন কমানো গুরুত্বপূর্ণ, যেমন হালকা ওজনের কাঠামোগত অংশ, ড্রোন ফ্রেম এবং স্বয়ংচালিত গাড়ির যন্ত্রাংশে। যদিও গ্লাস-ফিল্ড নাইলনের চেয়ে এর দাম বেশি, এটি উচ্চতর নির্দিষ্ট দৃঢ়তা প্রদান করে।
নাইলন 6 এবং নাইলন 66
নাইলন ৬ এবং নাইলন ৬৬ উভয়ই প্রচলিত ইঞ্জিনিয়ারিং থার্মোপ্লাস্টিক। এগুলোর উচ্চ শক্তি, তাপ প্রতিরোধ ক্ষমতা এবং রাসায়নিক প্রতিরোধ ক্ষমতা রয়েছে। নাইলন ৬-এর তুলনায় নাইলন ৬৬-এর গলনাঙ্ক বেশি এবং এর ক্রিপ রেজিস্ট্যান্সও উন্নততর।
এই উপাদানগুলো সাধারণত এসএলএস প্রিন্টিং-এ ব্যবহৃত হয় না, কিন্তু এগুলো এফডিএম প্রিন্টিং-এর ফিলামেন্ট হিসেবে এবং সিএনসি মেশিনিং-এর কাঁচামাল হিসেবে ব্যবহার করা যেতে পারে। যখন উচ্চতর অপারেটিং তাপমাত্রা বা নির্দিষ্ট রাসায়নিক প্রতিরোধের প্রয়োজন হয়, তখন এগুলো বিবেচনা করা হয়। উপাদানের নির্বাচন প্রয়োগ পরিবেশের তাপমাত্রা এবং যান্ত্রিক প্রয়োজনীয়তার উপর নির্ভর করে।
নাইলন র্যাপিড প্রোটোটাইপিং প্রক্রিয়া
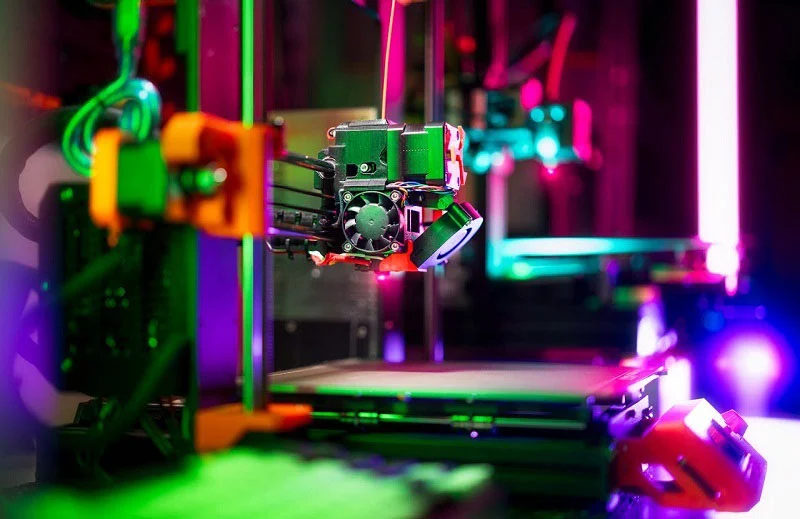
এসএলএস নাইলন 3D মুদ্রণ
সিলেক্টিভ লেজার সিন্টারিং (এসএলএস) হলো এমন একটি প্রক্রিয়া যা ধাপে ধাপে যন্ত্রাংশ তৈরি করে। একটি লেজার নাইলন পাউডারের একটি স্তর স্ক্যান করে। যখন লেজারটি পাউডারে আঘাত করে, তখন কণাগুলো সেই নির্দিষ্ট স্থানে একত্রিত হয়ে যায়। এরপর পাউডার বেডটি নিচে নেমে আসে এবং পাউডারের একটি নতুন স্তর প্রয়োগ করা হয়। যন্ত্রাংশটি সম্পূর্ণ না হওয়া পর্যন্ত প্রিন্টারটি এই প্রক্রিয়াটি পুনরাবৃত্তি করতে থাকে।
এর প্রধান সুবিধা হলো ডিজাইনের ক্ষেত্রে উচ্চ মাত্রার স্বাধীনতা। কোনো সাপোর্ট স্ট্রাকচারের প্রয়োজন হয় না, তাই জটিল জ্যামিতিক আকার, অভ্যন্তরীণ চ্যানেল এবং খাঁজ সরাসরি প্রিন্ট করা যায়। এসএলএস নাইলন প্রোটোটাইপিংয়ের মাধ্যমে তৈরি যন্ত্রাংশ বাস্তব পরিবেশে পরীক্ষা করা যেতে পারে।
এর সাধারণ প্রয়োগগুলোর মধ্যে রয়েছে হাউজিং, ব্র্যাকেট, পাইপ এবং চলমান যন্ত্রাংশ। উপাদানটি শিল্প-মানের নাইলন, তাই তৈরি হওয়া অংশগুলো কেবল বাহ্যিক মডেলের চেয়েও বেশি কিছু।
এমজেএফ নাইলন প্রোটোটাইপিং
মাল্টি জেট ফিউশন (MJF) একটি ভিন্ন পদ্ধতিতে কাজ করে। একটি ইঙ্কজেট-ধাঁচের প্রক্রিয়া ব্যবহার করে পাউডার বেডের উপর স্তরে স্তরে ফিউজিং এজেন্ট এবং ডিটেইলিং এজেন্ট জমা করা হয়। এরপর পাউডার বেডের পৃষ্ঠে ইনফ্রারেড শক্তি প্রয়োগ করা হয়। প্রক্রিয়াকৃত অংশগুলো গলে যায় এবং সংযুক্ত হয়ে যায়। নাইলন র্যাপিড প্রোটোটাইপিং প্রক্রিয়াটি সম্পূর্ণ না হওয়া পর্যন্ত এই প্রক্রিয়াটি স্তরে স্তরে পুনরাবৃত্তি করা হয়।
এমজেএফ, এসএলএস-এর চেয়ে দ্রুত যন্ত্রাংশ তৈরি করে। এটি আরও সামঞ্জস্যপূর্ণ যান্ত্রিক বৈশিষ্ট্য, মসৃণ পৃষ্ঠতল এবং উচ্চতর ডিটেইল রেজোলিউশন প্রদান করে।
SLS-এর তুলনায় MJF দ্রুততর এবং অধিকতর ধারাবাহিক কর্মক্ষমতা প্রদান করে। SLS আরও বিস্তৃত পরিসরের উপকরণ ব্যবহার করতে পারে এবং এটি অধিক পরিচিত। উভয় পদ্ধতিই নাইলনের দ্রুত প্রোটোটাইপিং পরিষেবার জন্য উপযুক্ত।
সিএনসি মেশিনিং নাইলন
মেশিনিংয়ের মাধ্যমেও নাইলনকে আকার দেওয়া যায়। রড এবং শিটের মতো কঠিন কাঁচামাল সিএনসি মেশিন বা লেদ ব্যবহার করে প্রক্রিয়াজাত করা হয়। ঘূর্ণায়মান কাটিং টুলগুলো চূড়ান্ত আকৃতি তৈরি করার জন্য ক্রমাগত উপাদান অপসারণ করে।
ইনজেকশন-মোল্ডেড যন্ত্রাংশের তুলনায় সিএনসি-মেশিনযুক্ত নাইলনের প্রোটোটাইপগুলো উন্নততর মাত্রিক নির্ভুলতা প্রদান করতে পারে। এগুলোর পৃষ্ঠতলের মানও উৎকৃষ্ট। উপাদানটির বৈশিষ্ট্য অক্ষুণ্ণ থাকে, কারণ মেশিনিংয়ের সময় পলিমারের কাঠামো পরিবর্তিত হয় না।
NOBLE-এর প্রকৌশলীরা CNC মেশিনিংয়ের পরামর্শ দেন যখন অত্যন্ত সূক্ষ্ম সহনশীলতার প্রয়োজন হয়, যখন যন্ত্রাংশটির আকৃতি সরল হয় যা দক্ষতার সাথে মেশিনিং করা যায়, অথবা যখন প্রোটোটাইপটির উপাদানগত বৈশিষ্ট্য অবশ্যই উৎপাদন-মানের উপাদানের মতোই হতে হবে।
ভ্যাকুয়াম ingালাই নাইলনের মতো উপকরণ দিয়ে
ভ্যাকুয়াম কাস্টিং পদ্ধতিতে সিলিকন ছাঁচ এবং ঢালাইযোগ্য রেজিন ব্যবহার করা হয়। প্রথমে, সাধারণত থ্রিডি প্রিন্টিং বা মেশিনিংয়ের মাধ্যমে একটি মূল নকশা তৈরি করা হয়। এরপর মূল নকশাটিকে ঘিরে একটি সিলিকন ছাঁচ তৈরি করা হয়। ভ্যাকুয়ামের অধীনে ছাঁচটিতে রেজিন ঢালা হয়। অংশটি জমাট বাঁধার পর, এটিকে ছাঁচ থেকে বের করে নেওয়া হয়।
ঢালাই উপাদানটি নাইলন নয়। এটি একটি পলিউরেথেন উপাদান যা নাইলনের কিছু বৈশিষ্ট্য অনুকরণ করার জন্য তৈরি করা হয়েছে। এটি খুব মসৃণ পৃষ্ঠতল প্রদান করে। একটি ছাঁচ থেকে একাধিক অভিন্ন অংশ তৈরি করা যায়। যখন ঢালাই রেজিন হিসাবে সরাসরি নাইলন ব্যবহার করা যায় না, তখন কার্যকরী পরীক্ষার জন্য এই উপাদানটি উপযুক্ত।
উপাদান দুটির মধ্যে পার্থক্য সুস্পষ্ট। নাইলন একটি থার্মোপ্লাস্টিক, অপরদিকে কাস্ট পলিউরেথেন একটি থার্মোসেট প্লাস্টিক। যদিও এদের কিছু যান্ত্রিক বৈশিষ্ট্য একই রকম, তবুও এরা এক নয়। চূড়ান্ত যাচাইকরণের সময় পরীক্ষার জন্য সাধারণত মেশিনে তৈরি বা প্রিন্ট করা নাইলনের প্রোটোটাইপকেই বেশি পছন্দ করা হয়।
দ্রুত প্রোটোটাইপিংয়ের জন্য নাইলন বনাম অন্যান্য উপকরণ
নাইলন বনাম এবিএস
নাইলন ABS-এর চেয়ে বেশি শক্তিশালী এবং টেকসই। এর ঘর্ষণ প্রতিরোধ ক্ষমতা বেশি এবং আঘাতে ফেটে যাওয়ার সম্ভাবনা কম। ABS-এর পৃষ্ঠতল মসৃণ হয় এবং কম দামের FDM প্রিন্টার দিয়ে এতে সহজে প্রিন্ট করা যায়। তবে, নাইলনের দাম বেশি।
যেসব কার্যকরী প্রোটোটাইপ যান্ত্রিক চাপ, ক্ষয় বা আঘাতের সম্মুখীন হয়, সেগুলোর জন্য নাইলন ব্যবহার করুন। ভিজ্যুয়াল মডেল, আবরণ এবং মাঝারি যান্ত্রিক চাহিদাসম্পন্ন যন্ত্রাংশের জন্য ABS ব্যবহার করুন।
নাইলন বনাম পিএলএ
পিএলএ ভঙ্গুর এবং আঘাত বা বাহ্যিক শক্তির সংস্পর্শে এলে ভেঙে যেতে পারে। এটি নিম্ন-তাপমাত্রার পরিবেশে নরম হয়ে যায়। নাইলন শক্ত, নমনীয় এবং তাপ-প্রতিরোধী। পিএলএ দিয়ে সহজে প্রিন্ট করা যায় এবং এটি সস্তা। নাইলন দিয়ে প্রিন্ট করা আরও কঠিন, কিন্তু এটি উন্নততর ইঞ্জিনিয়ারিং কর্মক্ষমতা প্রদান করে।
কার্যকরী পরীক্ষার জন্য নাইলনই সর্বোত্তম পছন্দ। পিএলএ শুধুমাত্র ধারণামূলক মডেল এবং আকৃতি-সামঞ্জস্য পরীক্ষার জন্য উপযুক্ত।
নাইলন বনাম টিপিইউ
টিপিইউ অত্যন্ত নমনীয় এবং এটি বাঁকানো ও প্রসারিত করা যায়। এর তুলনায় নাইলন অপেক্ষাকৃত অনমনীয়। টিপিইউ প্রায়শই সিল, গ্যাসকেট এবং নরম-স্পর্শী পৃষ্ঠতলের জন্য ব্যবহৃত হয়। নাইলন সাধারণত কাঠামোগত অংশ, গিয়ার, হাউজিং এবং অন্যান্য অনমনীয় উপাদানের জন্য বেশি ব্যবহৃত হয়।
উভয় উপাদানই ক্ষয়রোধী। উভয়ই টেকসই। পার্থক্যটা হলো দৃঢ়তায়। দৃঢ়তার প্রয়োজন হলে নাইলন বেছে নিন। নমনীয়তার প্রয়োজন হলে টিপিইউ বেছে নিন।
নাইলন বনাম পলিকার্বোনেট
পলিকার্বনেট (পিসি) নাইলনের চেয়ে বেশি শক্তিশালী এবং আঘাত-প্রতিরোধী। এটি উচ্চ তাপমাত্রাও সহ্য করতে পারে। তবে, ক্রমাগত চাপের অধীনে পিসি আরও দুর্বল হয়ে পড়তে পারে।
স্বচ্ছ অংশ, উচ্চ-আঘাত সহনশীল আবরণ এবং উচ্চ ভারবহন ক্ষমতা সম্পন্ন কাঠামোগত উপাদানের জন্য পিসি (PC) ব্যবহৃত হয়। দৃঢ়তা, ক্ষয় প্রতিরোধ ক্ষমতা এবং রাসায়নিক প্রতিরোধ ক্ষমতা প্রয়োজন এমন অংশের জন্য নাইলন ব্যবহৃত হয়। এর নির্বাচন ভারের অবস্থা এবং পরিবেশের উপর নির্ভর করে।
নাইলন দ্রুত প্রোটোটাইপিং পরিষেবা নোবেলে
নোবেল কার্যকরী পরীক্ষা এবং পণ্য উন্নয়নের জন্য প্লাস্টিকের প্রোটোটাইপ তৈরি করে। নাইলন র্যাপিড প্রোটোটাইপিং এর একটি প্রধান সক্ষমতা। ব্যবহৃত উপাদানটি ইঞ্জিনিয়ারিং-গ্রেডের।
নাইলন র্যাপিড প্রোটোটাইপিং পরিষেবা প্রকল্পের সকল প্রকার চাহিদা পূরণ করে। প্রাথমিক পর্যায়ের ধারণা যাচাইকরণ, মধ্যবর্তী পর্যায়ের কার্যকারিতা পরীক্ষা এবং উৎপাদন-পূর্ব যাচাইকরণ—সব ক্ষেত্রেই সহায়তা প্রদান করা হয়। প্রোটোটাইপে ব্যবহৃত একই উপাদান উৎপাদন পর্যায়ের যন্ত্রাংশেও স্থানান্তর করা যেতে পারে।
মান নিয়ন্ত্রণ এবং সার্টিফিকেশন
আমরা একাধিক মান নিয়ন্ত্রণ প্রক্রিয়া বাস্তবায়ন করি।
পণ্যের গুরুত্বপূর্ণ বৈশিষ্ট্য যাচাই করার জন্য মাত্রিক পরিদর্শন ব্যবহার করা হয়। গুণমান নিয়ন্ত্রণ পদ্ধতিগুলো নথিভুক্ত করা হয় এবং ধারাবাহিকভাবে অনুসরণ করা হয়। ISO 9001:2015 সাধারণ গুণমান ব্যবস্থাপনার প্রয়োজনীয়তাগুলো অন্তর্ভুক্ত করে, অপরদিকে ISO 13485:2016 চিকিৎসা যন্ত্রাংশের উপাদানগুলোর গুণমান ব্যবস্থাপনার ক্ষেত্রে প্রযোজ্য।
এই সার্টিফিকেশনগুলো প্রক্রিয়ার ধারাবাহিকতা, উৎস শনাক্তকরণযোগ্যতা এবং গুণমান নিয়ন্ত্রণ নিশ্চিত করতে সাহায্য করে। নোবেল-এর নাইলন র্যাপিড প্রোটোটাইপিং গণ-উৎপাদনের জন্য ব্যবহৃত একই কঠোর মান অনুসরণ করে।
নাইলন র্যাপিড প্রোটোটাইপিং সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
নাইলন র্যাপিড প্রোটোটাইপিং বলতে কী বোঝায়?
নাইলন র্যাপিড প্রোটোটাইপিং হলো থ্রিডি প্রিন্টিং, সিএনসি মেশিনিং বা ভ্যাকুয়াম কাস্টিং ব্যবহার করে নাইলন উপাদান—সাধারণত পিএ১২, পিএ১১ বা রিইনফোর্সড গ্রেড—এর মাধ্যমে কার্যকরী প্রোটোটাইপ যন্ত্রাংশ উৎপাদন করা।
SLS নাইলন কি FDM নাইলনের চেয়ে বেশি শক্তিশালী?
আপনি ঠিক বলেছেন। SLS অংশগুলো আইসোট্রপিক—এর শক্তি সব দিকে সামঞ্জস্যপূর্ণ। FDM অংশগুলো অ্যানাইসোট্রপিক—এর স্তরগুলোর মধ্যে দুর্বলতা থাকে। ভার এবং আঘাতের অধীনে SLS নাইলন বেশি শক্তিশালী। কম ভারের প্রয়োগের জন্য FDM নাইলন গ্রহণযোগ্য, কিন্তু এটি SLS-এর কর্মক্ষমতার সাথে মেলে না।
SLS এবং MJF নাইলনের মধ্যে পার্থক্য কী?
এসএলএস (SLS) লেজার ব্যবহার করে নির্দিষ্ট পাউডারকে গলায়। এমজেএফ (MJF) ইঙ্কজেট অ্যারে এবং ইনফ্রারেড শক্তি ব্যবহার করে পাউডারকে গলায়। এমজেএফ দ্রুততর এবং এটি মসৃণতর পৃষ্ঠতল ও অধিকতর সামঞ্জস্যপূর্ণ যান্ত্রিক বৈশিষ্ট্য তৈরি করে। এসএলএস আরও বিস্তৃত পরিসরের উপকরণ সরবরাহ করে এবং এটি অধিক প্রতিষ্ঠিত। উভয় পদ্ধতিই উচ্চ-মানের নাইলন প্রোটোটাইপ যন্ত্রাংশ তৈরি করে।
দ্রুত প্রোটোটাইপিংয়ের জন্য নাইলন কি সিএনসি মেশিনিং করা যায়?
হ্যাঁ। নাইলন রড, শিট বা ব্লকের মতো কঠিন স্টক থেকে মেশিনিং করা হয়। সিএনসি মেশিনিং নির্ভুল, ঘন এবং চমৎকার পৃষ্ঠতল ফিনিশযুক্ত অংশ তৈরি করে। যখন খুব সূক্ষ্ম সহনশীলতার প্রয়োজন হয়, যখন অংশটি সরল হয় এবং অ্যাডিটিভ ম্যানুফ্যাকচারিংয়ের সুবিধা পাওয়া যায় না, অথবা যখন উপাদানের বৈশিষ্ট্য চূড়ান্ত উৎপাদন মানের সাথে অবশ্যই মিলতে হয়, তখন মেশিনিং পদ্ধতিকে অগ্রাধিকার দেওয়া হয়।
নাইলন র্যাপিড প্রোটোটাইপিং করতে কত সময় লাগে?
সাধারণ যন্ত্রাংশের জন্য এসএলএস এবং এমজেএফ প্রিন্টিং-এ সাধারণত ১ থেকে ৩ কার্যদিবস সময় লাগে। জটিলতার উপর নির্ভর করে সিএনসি মেশিনিং-এ ৩ থেকে ৫ কার্যদিবস সময় লাগতে পারে। সারফেস ফিনিশিং এবং অ্যাসেম্বলির জন্য অতিরিক্ত সময় লাগে। প্রকল্পের পরিধির উপর নির্ভর করে মোট লিড টাইম কয়েক দিন থেকে দুই সপ্তাহ পর্যন্ত হতে পারে।
নাইলন র্যাপিড প্রোটোটাইপিং এর খরচ কত?
খরচ নির্ভর করে যন্ত্রাংশের আকার, জটিলতা, পরিমাণ এবং উৎপাদন পদ্ধতির উপর। জটিল জ্যামিতিক গঠন এবং একাধিক যন্ত্রাংশের জন্য এসএলএস (SLS) এবং এমজেএফ (MJF) সাশ্রয়ী। জটিল আকারের জন্য সিএনসি (CNC) মেশিনিংয়ের খরচ বেশি, কিন্তু এটি উন্নততর নির্ভুলতা প্রদান করে। উপকরণের খরচ, মেশিনের সময় এবং পরবর্তী প্রক্রিয়াকরণ—সবই খরচের ক্ষেত্রে ভূমিকা রাখে। নাইলন পিএলএ (PLA) বা এবিএস (ABS)-এর চেয়ে বেশি ব্যয়বহুল, কিন্তু উৎপাদনের সময় টুলের ত্রুটির তুলনায় কার্যকারিতা পরীক্ষার জন্য এটি সাশ্রয়ী।
নাইলন প্রোটোটাইপের সীমাবদ্ধতাগুলো কী কী?
নাইলন আর্দ্রতা শোষণ করে, যা এর মাত্রিক স্থিতিশীলতা এবং যান্ত্রিক বৈশিষ্ট্যকে প্রভাবিত করে। ব্যবহারের আগে যন্ত্রাংশগুলো শুকানোর প্রয়োজন হতে পারে। অতিবেগুনি রশ্মির সংস্পর্শে সময়ের সাথে সাথে নাইলনের গুণমান হ্রাস পায়। পোস্ট-প্রসেসিং ছাড়া ইনজেকশন-মোল্ডেড যন্ত্রাংশের তুলনায় এর পৃষ্ঠতল বেশি অমসৃণ হয়। প্রিন্টিংয়ের সময় পাতলা অংশগুলো বেঁকে বা বিকৃত হয়ে যেতে পারে। SLS এবং MJF মডেলে রঙের বিকল্প সীমিত। সঠিক ডিজাইন এবং প্রক্রিয়া নির্বাচনের মাধ্যমে এই সীমাবদ্ধতাগুলো সামাল দেওয়া সম্ভব।







