
ভূমিকা
সিএনসি মেশিনিংয়ের মাধ্যমে যন্ত্রাংশ তৈরির সময় প্রকৌশলীরা প্রায়শই এমন সব সমস্যার সম্মুখীন হন, যেগুলোর সমাধান করা কঠিন এবং নকশা প্রণয়নের পর্যায়ে সেগুলো শনাক্ত করাও কখনও কখনও বেশ কষ্টকর হয়। সবচেয়ে সাধারণ সমস্যাগুলোর মধ্যে একটি হলো পাতলা দেয়ালযুক্ত কাঠামো কীভাবে সামলানো যায়। এর দৃঢ়তা কম থাকে। কাটিং ফোর্সের প্রভাবে দেয়ালটি বেঁকে যায়। এর ফলে কম্পন সৃষ্টি হয়। পৃষ্ঠতলে চ্যাটার মার্ক দেখা যায়। বিচ্যুতির কারণে মাত্রাগত তারতম্য ঘটে। স্ক্র্যাপের হার বেড়ে যায়।
এই নির্দেশিকাটি যন্ত্রাংশের পাতলা দেয়ালের ক্ষেত্রে প্রকৌশলীদের মুখোমুখি হওয়া প্রধান চ্যালেঞ্জগুলো তুলে ধরে। আমরা আরও দেখব কোন সিএনসি মেশিনিং প্রক্রিয়াগুলো এই জটিল উপাদানগুলোর জন্য সাফল্য এনে দেয়। পাতলা দেয়ালের কাজের ক্ষেত্রে ফাইভ-অ্যাক্সিস মেশিনিং একটি যুগান্তকারী পরিবর্তন এনেছে। চলুন, বিস্তারিত জেনে নেওয়া যাক।
পাতলা দেয়ালযুক্ত যন্ত্রাংশ সিএনসি মেশিনিং করা কঠিন কেন?
সিএনসি মেশিনিংয়ের ক্ষেত্রে পাতলা দেয়ালের যন্ত্রাংশগুলোর প্রধান সমস্যাগুলো কী কী? নোবেল-এর প্রকৌশলীরা ৬টি মূল ক্ষেত্র চিহ্নিত করেছেন:
কম দৃঢ়তা এবং স্থির বিচ্যুতি
একটি পাতলা দেয়ালের কথা ভাবুন। এর কোনো ভর নেই। কাটার যন্ত্রটি দেয়ালটির গায়ে ধাক্কা দেয়। এই বল দেয়ালটিকে যন্ত্রটির বিপরীত দিকে বাঁকিয়ে দেয়। এরপর একবার কাটার পর দেয়ালটি আগের অবস্থায় ফিরে আসে। এটাই হলো স্থিতিশীল বিচ্যুতি।
এর ফলে মাত্রাগত ত্রুটি দেখা দেয়। যন্ত্রাংশটি মেশিন থেকে ছোট আকারের বা গোলাকার নয় এমনভাবে তৈরি হয়ে বের হয়। অপারেটররা এটি পরিমাপ করেন। এটি পরিদর্শনে অকৃতকার্য হয়। দেয়াল যত পাতলা হয়, এই সমস্যা তত গুরুতর হয়। দ্রুত প্রোটোটাইপিংয়ের মাধ্যমে প্রায়শই সমস্যাটি আগেভাগে ধরা পড়ে, কিন্তু ব্যাপক উৎপাদনের ফলে প্রতিটি ত্রুটিই বহুগুণে বেড়ে যায়।
চ্যাটার এবং হারমোনিক কম্পন
প্রতিটি অংশেরই একটি স্বাভাবিক কম্পাঙ্ক থাকে। পাতলা দেয়ালের স্বাভাবিক কম্পাঙ্ক কম হয়। কাটিং টুলের দাঁতের চলার কম্পাঙ্ক সেই স্বাভাবিক কম্পাঙ্কের সাথে মিলে যেতে পারে। যখন এমনটা ঘটে, তখন অনুরণন শুরু হয়। দেয়ালটি প্রচণ্ডভাবে কম্পিত হয়।
মেশিনিং করা পৃষ্ঠে চ্যাটার মার্ক দেখা যায়। টুলের আয়ু কমে যায়। পৃষ্ঠের মসৃণতা নষ্ট হয়ে যায়। কখনও কখনও কম্পন এতটাই তীব্র হয় যে কারখানার মেঝে জুড়ে অপারেটর তা শুনতে পান। এক্ষেত্রে ৫-অক্ষ মেশিনিং সাহায্য করতে পারে, কারণ টুলের অভিমুখ এনগেজমেন্টের গতিবিদ্যা পরিবর্তন করে দেয়। কিন্তু পদার্থবিদ্যা একই থাকে। কম দৃঢ়তা চ্যাটার সৃষ্টি করে।
তাপ বৃদ্ধি এবং তাপীয় বিকৃতি
পাতলা অংশ ভালোভাবে তাপ অপসারিত করতে পারে না। একটি নিরেট ধাতব খণ্ড কর্তন অঞ্চল থেকে তাপ শোষণ করে নেয়। একটি পাতলা দেয়াল তা করতে পারে না। ফলে বস্তুটির ভেতরে তাপ জমা হতে থাকে।
দেয়ালটি স্থানীয়ভাবে প্রসারিত হয়। তারপর মেশিনিংয়ের পর এটি ঠান্ডা হয়—আকৃতি বদলে যায়। তাপীয় বিকৃতি সেই মাপজোখকে নষ্ট করে দেয় যা কাটার ঠিক পরেই ঠিকঠাক মনে হচ্ছিল। অপারেটররা এক ঘণ্টা পর যন্ত্রাংশটি মেপে দেখেন যে এটি সরে গেছে। সূক্ষ্ম সিএনসি মেশিনিং কাজের জন্য এটি একটি দুঃস্বপ্ন। এর সমাধানে শুধু কাটিং ফোর্স নয়, তাপের পরিমাণও নিয়ন্ত্রণ করতে হয়।
ওয়ার্কহোল্ডিং এবং ক্ল্যাম্পিং বিকৃতি
একটি সাধারণ ভাইস একটি নিরেট ব্লকের জন্য ঠিকঠাক কাজ করে। এটিকে জোরে চাপ দিন। ব্লকটি নড়বে না। কিন্তু একটি পাতলা দেয়ালযুক্ত অংশের ক্ষেত্রে? ব্যাপারটা ভিন্ন। ভাইসের চোয়ালগুলো দেয়ালটিকে পিষে ফেলে। অথবা কাটা শুরু হওয়ার আগেই এটি পুরো আকৃতিটাই বিকৃত করে দেয়।
অপারেটররা প্রায়শই মেশিনিং করার পর যন্ত্রাংশটি পরিমাপ করেন। তারপর তারা সেটির ক্ল্যাম্প খুলে ফেলেন। দেয়ালটি তার আগের বিকৃত আকারে ফিরে আসে। যন্ত্রাংশটি পরিদর্শনে ব্যর্থ হয়। সমস্যাটি মেশিনিং-এ ছিল না। সমস্যাটি ছিল ক্ল্যাম্পিং-এ। এর সমাধানগুলোর মধ্যে রয়েছে সফট জ, পট ফিক্সচার বা আঠালো মাউন্টিং। পাতলা দেয়ালের জন্য প্রচলিত সিএনসি মেশিনিং পদ্ধতিগুলো পুনর্বিবেচনা করা প্রয়োজন।
অবশিষ্ট চাপ এবং বিকৃতি
কারখানা থেকে আসা ধাতব খণ্ডের ভেতরে অভ্যন্তরীণ পীড়ন আবদ্ধ থাকে। রোলিং, এক্সট্রুশন এবং তাপীয় প্রক্রিয়াকরণ—এই সমস্ত প্রক্রিয়াই উপাদানের মধ্যে পীড়ন সৃষ্টি করে। যখন একজন যন্ত্রবিদ একটি নিরেট খণ্ড থেকে উপাদান অপসারণ করেন, তখন সেই পীড়নগুলো অসমভাবে মুক্ত হয়। ফলে অংশটি বেঁকে যায়।
একটি পুরু অংশের ক্ষেত্রে, বিকৃতি সামান্য হয়। একটি পাতলা দেয়ালযুক্ত অংশের জন্য, একই চাপ মুক্তি মারাত্মক বিকৃতি ঘটায়। একটি সমতল দেয়াল বাঁকা হয়ে যায়। একটি গোলাকার অংশ ডিম্বাকৃতি হয়ে যায়। প্রাথমিক ধাপগুলোর পর চাপ-মুক্তির চক্রগুলো এক্ষেত্রে সাহায্য করতে পারে। র্যাপিড প্রোটোটাইপিং অ্যালুমিনিয়ামের মতো কম-চাপযুক্ত উপাদানে চালানো হয়, যা উৎপাদনে আরও কঠিন ধাতু ব্যবহারের আগেই বিকৃতির ধরণ প্রকাশ করতে পারে।
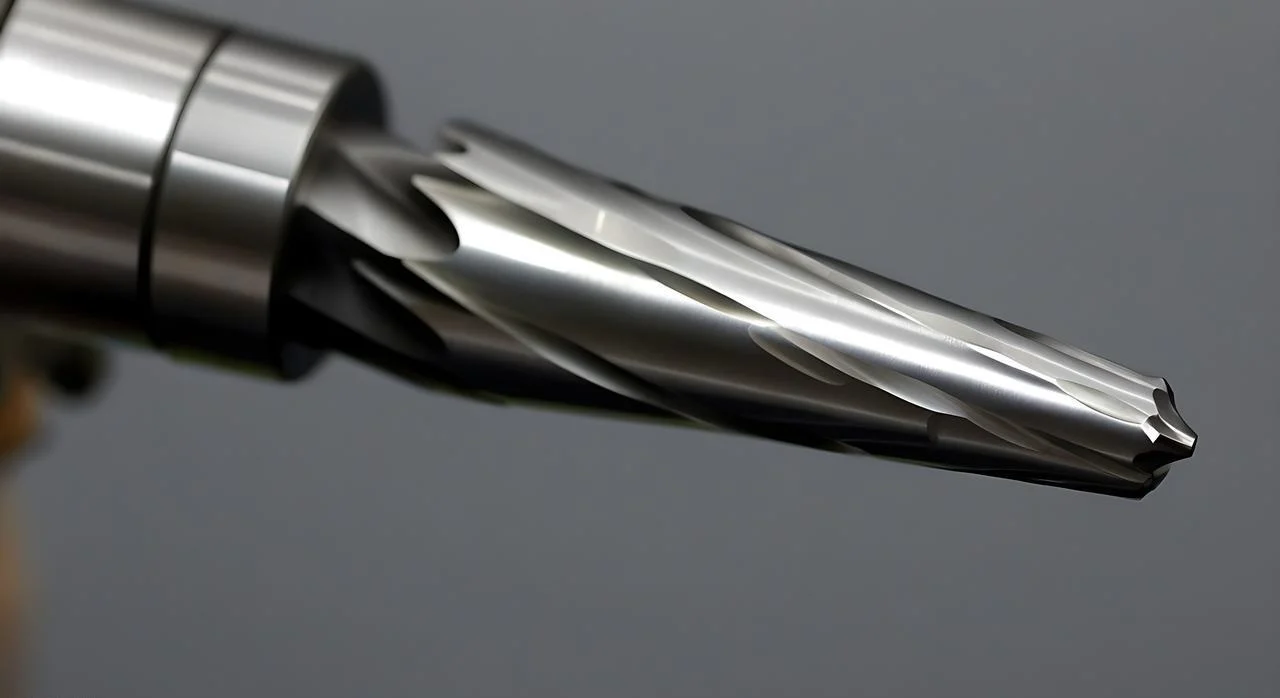
টুল ডিফ্লেকশন
কাটিং টুলটি বেঁকে যায়। একটি ছোট, মোটা এন্ড মিল দৃঢ় হয়। একটি লম্বা, পাতলা এন্ড মিল তেমন নয়। পাতলা দেয়ালযুক্ত যন্ত্রাংশের গভীর অংশে পৌঁছানোর জন্য প্রায়শই লম্বা পাল্লার টুলের প্রয়োজন হয়। এই পাল্লার জন্য একটি মূল্য দিতে হয়।
কাটিং লোডের প্রভাবে টুলটি বেঁকে যায়। বিভিন্ন পুরুত্বের দেওয়ালের সংস্পর্শে আসার সাথে সাথে এই বেঁকে যাওয়ার পরিমাণও পরিবর্তিত হয়। এর ফলে পৃষ্ঠতলের মসৃণতা নষ্ট হয়। টলারেন্সের তারতম্য ঘটে। কখনও কখনও টুলটি ভেঙেও যায়। ৫-অক্ষীয় মেশিনিং পদ্ধতিতে ছোট টুল ব্যবহার করা যায়, কারণ যন্ত্রাংশটির অবস্থান পরিবর্তন করা সম্ভব। ছোট টুলের অর্থ হলো কম বিচ্যুতি। দেওয়াল পাতলা হলে এবং কাজ করার জায়গা সংকীর্ণ হলে এটি একটি বড় সুবিধা।
পাতলা দেয়ালের সিএনসি মেশিনিং উন্নত করার প্রমাণিত কৌশল
এখানে চার ধরনের প্রমাণিত কৌশল দেওয়া হলো। এগুলো কারখানায় প্রয়োগ করুন। এতে পাতলা দেয়ালের যন্ত্রাংশ তৈরি করা কষ্টকর না হয়ে সম্ভব হয়ে ওঠে।
১. ফিক্সচারিং ও ওয়ার্কপিস সাপোর্ট
ফিলার উপকরণগুলো ভালোভাবে কাজ করে। কম গলনাঙ্কের সংকর ধাতু ফাঁপা অংশে ঢালা হয়। সেগুলোর মধ্যে দিয়ে মেশিন চালান। পরে সেগুলোকে গলিয়ে বের করে দিন। প্লাস্টিকের জন্য মোম ব্যবহার করা যায়। অদ্ভুত আকারের জন্য ইউরেথেন। স্যাক্রিফিসিয়াল সাপোর্ট এবং ট্যাব পাতলা দেয়ালকে মোটা উপাদানের সাথে যুক্ত করে। শেষে ট্যাবগুলো কেটে ফেলুন।
ভ্যাকুয়াম চাকগুলো সমতল ও পাতলা অংশগুলোকে থেঁতলে না ফেলে ধরে রাখে। কনফরমাল সফট জ'গুলোকে অংশটির সাথে হুবহু মেলানোর জন্য মেশিনিং করা হয়। কোনো পয়েন্ট লোড নেই। বেঁকে যাওয়ার কোনো সম্ভাবনা নেই। ব্যাকিং প্লাগগুলো পকেট এবং পাতলা ওয়েবের পেছনে যায়। প্লাগটি নিচ থেকে দেয়ালকে সাপোর্ট দেয়। টুলটি ধাক্কা দেয়। প্লাগটি পাল্টা ধাক্কা দেয়। সিএনসি মেশিনিং আবার অনুমানযোগ্য হয়ে ওঠে।
২. টুলপাথ ও কাটিং কৌশল
কর্তন বল কমান। বল কম হলে বিচ্যুতিও কম হয়।
উচ্চ-গতির মেশিনিং পুরো পরিস্থিতিই পাল্টে দেয়। হালকা রেডিয়াল এনগেজমেন্ট। উচ্চ ফিড রেট। ট্রোকোইডাল মিলিং কম এনগেজমেন্ট বজায় রাখতে বৃত্তাকার টুলপাথ ব্যবহার করে। এই পদ্ধতিতে পাতলা দেয়ালের কাজে নাটকীয় উন্নতি দেখা যায়।
ক্লাইম্ব মিলিং। সর্বদা। প্রচলিত পদ্ধতিতে নয়। চিপ প্রথমে মোটা থাকে এবং পরে পাতলা হয়ে যায়। টুলটি ওয়ার্কপিসকে দূরে ঠেলে দেওয়ার পরিবর্তে ভেতরের দিকে টেনে নেয়। কাটার দিক পরিবর্তন বিপরীত দেয়ালের উপর অবশিষ্ট পীড়নের ভারসাম্য রক্ষা করে। উপরের দিকে যেতে যেতে একটি দেয়াল কাটুন। নিচের দিকে যেতে যেতে বিপরীত দেয়ালটি কাটুন। বলগুলো একে অপরকে বাতিল করে দেয়।
প্লাঞ্জিং-এর চেয়ে র্যাম্পিং এবং হেলিকাল এন্ট্রি সব সময়ই শ্রেয়। প্লাঞ্জিং সোজা নিচের দিকে চালিত করে। এতে উচ্চ বল এবং উচ্চ তাপ উৎপন্ন হয়। র্যাম্পিং একটি নির্দিষ্ট দূরত্ব জুড়ে এনগেজমেন্টকে ছড়িয়ে দেয়। হেলিকাল এন্ট্রি একই কাজ একটি বৃত্তাকার পথে করে। ফাইভ-অ্যাক্সিস মেশিনিং পাতলা দেয়ালের পকেটের জন্য আরও ভালো এন্ট্রি অ্যাঙ্গেল তৈরি করতে সক্ষম করে।
৩. টুল নির্বাচন ও সেটআপ
টুলটির দৃঢ়তা সর্বোচ্চ করুন। সর্বনিম্ন সম্ভাব্য ওভারহ্যাং বা বাড়তি অংশ রাখা আবশ্যক। টুলটি যতটুকু প্রয়োজন ততটুকুই বের করুন। এর বেশি নয়।
পরিবর্তনশীল ফ্লুট এবং পরিবর্তনশীল হেলিক্স এন্ড মিল হারমোনিক কম্পন ভেঙে দেয়। ফ্লুটের অনিয়মিত ব্যবধান অনুরণন তৈরি হতে বাধা দেয়। সাধারণ টুলগুলো কাঁপে। পরিবর্তনশীল জ্যামিতির টুলগুলো মসৃণভাবে কাটে।
বৃহত্তর কোর ব্যাসের টুলগুলো স্ট্যান্ডার্ড এন্ড মিলের চেয়ে বেশি দৃঢ় হয়। বাইরের ব্যাস একই থাকে। কেন্দ্রে স্টিলের পরিমাণ বেশি থাকে। কার্বাইড হলো এর ভিত্তি। সিবিএন এবং পিসিডি আরও শক্ত ও দৃঢ়, কিন্তু এগুলোর দাম বেশি। পাতলা টাইটানিয়াম দেয়ালের ক্ষেত্রে এই অতিরিক্ত খরচ সার্থক হয়।
৪. কার্যপ্রণালীর ক্রম
প্রক্রিয়ার ক্রম অনুসারে স্ট্রেস নিয়ন্ত্রণ করুন। প্রথমে পার্টটি পড়ুন। দেওয়ালে উপাদান রেখে দিন। পার্টটি স্ট্রেস রিলিফের জন্য পাঠান—থার্মাল বা ক্রায়োজেনিক। তারপর ফিনিশিংয়ের জন্য এটি ফিরিয়ে আনুন।
রাফিং পাসে বেশিরভাগ উপাদান অপসারণ করা হয়। স্ট্রেস রিলিফ অংশটিকে ফিনিশিংয়ের সময় নয়, বরং নিজে থেকেই বেঁকে যেতে দেয়। এরপর ফিনিশিং পাসে শেষ সামান্য পরিমাণ উপাদানটুকু সরিয়ে ফেলা হয়। দেওয়ালে কম কাটিং ফোর্স প্রয়োগ করা হয় এবং কোনো অবশিষ্ট পীড়ন মুক্তি ঘটে না।
অভিযোজনযোগ্য ফিনিশিংও গুরুত্বপূর্ণ। একটি ভারী প্রলেপের পরিবর্তে একাধিক হালকা প্রলেপ দেওয়া হয়। প্রথম ফিনিশিং প্রলেপে অবশিষ্ট উপাদানের বেশিরভাগ অংশ অপসারণ করা হয়। দ্বিতীয় প্রলেপটি চূড়ান্ত মাপে পৌঁছায়। প্রতিটি প্রলেপে কম উপাদান অপসারিত হওয়ায় দেয়ালের বেঁকে যাওয়া কমে যায়। ব্যাপক উৎপাদনের জন্য কোনো একটি পদ্ধতি চূড়ান্ত করার আগে, দ্রুত প্রোটোটাইপিং এই ক্রমগুলোকে নিখুঁত করতে সাহায্য করে।
পাতলা দেয়ালযুক্ত যন্ত্রাংশের জন্য সেরা সিএনসি মেশিনিং প্রক্রিয়া
সব সিএনসি মেশিনিং প্রক্রিয়া পাতলা দেয়ালকে একইভাবে পরিচালনা করে না। যন্ত্রাংশের জ্যামিতিক গঠনের সাথে প্রক্রিয়াটি মিলিয়ে নিতে হয়। প্রধান পদ্ধতিগুলোর মধ্যে তুলনা নিচে দেওয়া হলো।
CNC মিল (৩, ৪, ৫-অক্ষ) – সবচেয়ে বহুমুখী
লেদ মেশিনের কাজ নলাকার পাতলা দেয়ালযুক্ত বস্তুর ক্ষেত্রে করা হয়। যেমন—টিউব, স্লিভ, বেলো এবং পাতলা দেয়ালযুক্ত রিং। যন্ত্রাংশটি ঘোরে। টুলটি সরলরৈখিকভাবে চলে।
রিভার্স টার্নিং টুলটিকে চাক থেকে দূরে টেনে আনে। এটি লম্বা ও পাতলা দেয়ালে পুশ-অফ কমিয়ে দেয়। পিল টার্নিং-এ একটি ভারী কাটের পরিবর্তে একাধিক হালকা পাস নেওয়া হয়। স্টেডি রেস্ট টুলের সংস্পর্শ বিন্দুতে অংশটিকে সাপোর্ট দেয়। অত্যন্ত পাতলা দেয়ালের টিউবের ক্ষেত্রে, টার্নিং করার আগে ভেতরের ব্যাস কম গলনাঙ্কের সংকর ধাতু দিয়ে পূর্ণ করা হয়। তারপর তা গলিয়ে বের করে দেওয়া হয়। এই সাপোর্টই কাটটিকে সম্ভব করে তোলে।
সিএনসি বাঁক (লেদ) – নলাকার যন্ত্রাংশের জন্য
লেদ মেশিনের কাজ নলাকার পাতলা দেয়ালযুক্ত বস্তুর ক্ষেত্রে করা হয়। যেমন—টিউব, স্লিভ, বেলো এবং পাতলা দেয়ালযুক্ত রিং। যন্ত্রাংশটি ঘোরে। টুলটি সরলরৈখিকভাবে চলে।
রিভার্স টার্নিং টুলটিকে চাক থেকে দূরে টেনে আনে। এটি লম্বা ও পাতলা দেয়ালে পুশ-অফ কমিয়ে দেয়। পিল টার্নিং-এ একটি ভারী কাটের পরিবর্তে একাধিক হালকা পাস নেওয়া হয়। স্টেডি রেস্ট টুলের সংস্পর্শ বিন্দুতে অংশটিকে সাপোর্ট দেয়। অত্যন্ত পাতলা দেয়ালের টিউবের ক্ষেত্রে, টার্নিং করার আগে ভেতরের ব্যাস কম গলনাঙ্কের সংকর ধাতু দিয়ে পূর্ণ করা হয়। তারপর তা গলিয়ে বের করে দেওয়া হয়। এই সাপোর্টই কাটটিকে সম্ভব করে তোলে।
সুইস-টাইপ লেদ – ছোট ও পাতলা যন্ত্রাংশের জন্য
এই মেশিনটি ছোট ও পাতলা যন্ত্রাংশ তৈরিতে বিশেষভাবে পারদর্শী। যেমন—১.৫ ইঞ্চির কম ব্যাসের যন্ত্রাংশ। চিকিৎসা সংক্রান্ত যন্ত্রাংশ। ইলেকট্রনিক সংযোগকারী অংশের মূল কাঠামো। ক্ষুদ্র পাতলা দেয়ালযুক্ত হাতা।
এর সুবিধা হলো গাইড বুশিং। এটি টুলটি যেখানে কাটে ঠিক সেখানেই উপাদানটিকে সাপোর্ট দেয়। এতে প্রায় কোনো বাড়তি অংশ থাকে না। উপাদানটি বাইরের দিকে সরে যায় না। এর ফলে অসাধারণ গোলাকার আকৃতি ও মসৃণ পৃষ্ঠতলসহ পাতলা দেয়াল পাওয়া যায়। সুইস লেদে দ্রুত প্রোটোটাইপিং করলে প্রায়শই দেখা যায় যে, প্রচলিত টার্নিং ব্যর্থ হলেও একটি যন্ত্রাংশ মেশিনিংযোগ্য।
বৈদ্যুতিক স্রাব মেশিন (EDM) – অত্যন্ত পাতলা দেয়ালের জন্য
কখনও কখনও, কর্তন শক্তিই শত্রু হয়ে দাঁড়ায়। এমনকি হালকা মিলিং শক্তিও একটি দেয়ালকে বেঁকে দেয়। ইডিএম এর সমাধান করে। এতে কোনো কর্তন শক্তি নেই। একটি স্ফুলিঙ্গ উপাদানটিকে ক্ষয় করে।
এটি ০.৩ মিলিমিটারের চেয়েও পাতলা দেয়ালের জন্য কাজ করে। শক্ত ইস্পাত এর একটি সাধারণ প্রয়োগ। পাতলা খাঁজযুক্ত ছাঁচ। সূক্ষ্ম বৈশিষ্ট্যযুক্ত চিকিৎসা সরঞ্জাম। এর অসুবিধা হলো গতি। ইডিএম ধীরগতির। কিন্তু কঠিন ধাতুতে অত্যন্ত পাতলা দেয়ালের জন্য, এটিই একমাত্র নির্ভরযোগ্য পদ্ধতি।
লেজার ও ওয়াটারজেট – দ্বিমাত্রিক পাতলা প্রোফাইলের জন্য
এই প্রক্রিয়াগুলো দ্বিমাত্রিক পাতলা প্রোফাইল, সমতল অংশ, গ্যাসকেট, শিম এবং পাতলা ব্র্যাকেটের জন্য কাজ করে। এক্ষেত্রে উপাদানের উপর কোনো কর্তন বল প্রয়োগ হয় না। লেজার তাপ ব্যবহার করে। ওয়াটারজেট উচ্চ-চাপের পানিতে একটি ঘর্ষণকারী পদার্থ ব্যবহার করে।
কোনো পদ্ধতিই বিচ্যুতি সৃষ্টি করে না। এর সীমাবদ্ধতা হলো জ্যামিতিক গঠন। লেজার এবং ওয়াটারজেট গভীর পকেট বা অভ্যন্তরীণ ত্রিমাত্রিক বৈশিষ্ট্য কাটতে পারে না। সমতল স্টকে থ্রু-কাটের জন্য এগুলো সবচেয়ে ভালো।
দ্রুত রেফারেন্স সমস্যা সমাধান সারণী
কারখানার কর্মীদের দ্রুত উত্তর প্রয়োজন। এখানে একটি দ্রুত নির্দেশিকা দেওয়া হলো। সমস্যার সাথে সমাধানটি মেলান। কোনো তত্ত্ব নয়। শুধু যা কার্যকর।
| চ্যালেঞ্জ | সেরা কৌশল |
| অনর্থক কথা বলা | ট্রোকোইডাল টুলপাথ এবং একটি পরিবর্তনশীল ফ্লুট এন্ড মিল। ফ্লুটগুলোর অনিয়মিত ব্যবধান হারমোনিক কম্পনকে ভেঙে দেয়। |
| ধস (দেয়ালটি ভেঙে পড়ে) | গহ্বরের ভিতরে ফিলার উপাদান। কম গলনাঙ্কের সংকর ধাতু বা মোম। যন্ত্রাংশের আকারের সাথে মিলিয়ে যন্ত্র দ্বারা নির্মিত সঙ্গতিপূর্ণ নরম চোয়াল। কোনো বিন্দু লোড নেই। |
| তাপ গঠন | চিপের পরিমাণ কম রাখতে উচ্চ-গতির মেশিনিং। কাটিং জোন থেকে তাপ সরিয়ে নিতে টুলের মধ্য দিয়ে শীতলকারক প্রবাহ। |
| ক্ল্যাম্প খোলার পর বিকৃতি | অংশটির প্রাথমিক অবস্থা তৈরি করুন। স্ট্রেস রিলিফের জন্য পাঠান। ফিনিশিংয়ের জন্য ফেরত আনুন। অংশটি স্ট্রেস রিলিফের সময় বেঁকে যায়, ফিনিশিংয়ের সময় নয়। |
| পাতলা মেঝে উত্তোলন | ভ্যাকুয়াম চাক মেঝেটিকে টেনে সমতল করে। একটি স্যাক্রিফিসিয়াল প্লেটে ছোট অংশগুলির জন্য সুপারগ্লু ফিক্সচার। তাপ বা দ্রাবক দিয়ে অংশটি ভেঙে ফেলুন। |
যেসব অপারেটর এই কৌশলগুলো প্রয়োগ করেন, তারা বাতিল যন্ত্রাংশের হার কমাতে, মেশিনের কার্যকাল বাড়াতে এবং যন্ত্রাংশ পরিদর্শনে উত্তীর্ণ হওয়ার সম্ভাবনা উন্নত করতে পারেন।
পাতলা দেয়ালযুক্ত যন্ত্রাংশের সিএনসি মেশিনিং-এ যে সাধারণ ভুলগুলো এড়িয়ে চলতে হবে
পাতলা দেয়ালের যন্ত্রাংশ মেশিনিং করার সময় নোবেল ইঞ্জিনিয়াররা যে কয়েকটি ভুলের সম্মুখীন হয়েছেন, সেগুলো এখানে দেওয়া হলো। এই চারটি ভুল এড়িয়ে চলুন। এতে কাজটি অনেক সহজ হয়ে যাবে।
পাতলা দেয়ালে প্রচলিত স্লটিং পাস ব্যবহার করা
একটি পূর্ণ-প্রস্থের স্লটিং পাস টুলের সম্পূর্ণ ব্যাস জুড়ে কাজ করে। কাটিং ফোর্স হঠাৎ বেড়ে যায়। দেওয়াল বেঁকে যায়। চ্যাটার শুরু হয়। অংশটি প্রায়শই ঘষা খায়। ট্রোকোইডাল মিলিং বা হালকা রেডিয়াল এনগেজমেন্ট সহ উচ্চ-গতির মেশিনিং আরও ভালো কাজ করে। ছোট স্টেপওভার। উচ্চ ফিড রেট। দেওয়ালের উপর কম বল প্রয়োগ হয় এবং এটি তার সঠিক স্থানে থাকে।
আরোহণ মিলিং দিক উপেক্ষা করা
পাতলা দেয়ালের জন্য ক্লাইম্ব মিলিং অপরিহার্য। টুলটি উপাদানের মধ্যে কামড়ে ধরে। চিপটি প্রথমে মোটা এবং শেষে পাতলা হয়। কাটারটি ওয়ার্কপিসের দিকে টেনে নেয়। প্রচলিত মিলিং এর বিপরীত কাজ করে। টুলটি প্রথমে ঘষে, তারপর কাটে। চিপটি প্রথমে পাতলা এবং শেষে মোটা হয়। কাটারটি দেয়াল থেকে দূরে ঠেলে দেয়। বিচ্যুতি তাৎক্ষণিকভাবে ঘটে।
অতিরিক্ত টুল ওভারহ্যাং
প্রয়োজনের চেয়ে প্রতি মিলিমিটার অতিরিক্ত অংশ দৃঢ়তা কমিয়ে দেয়। টুলটি বেঁকে যায়। চ্যাটার শুরু হয়। পৃষ্ঠের মসৃণতা নষ্ট হয়ে যায়। অনেক যন্ত্রবিদ একটি লম্বা টুল নিয়ে দ্রুত চালিয়ে দেন। এটা একটা ভুল। এমন ছোট টুল ব্যবহার করুন যা নির্দিষ্ট স্থানে পৌঁছাতে পারে। যদি বেশি দূর পর্যন্ত পৌঁছানো অপরিহার্য হয়, তবে একটি টেপারড নেক এন্ড মিল বা বড় কোর ব্যাসের টুল ব্যবহার করুন। সুবিধার চেয়ে দৃঢ়তা বেশি গুরুত্বপূর্ণ।
শেষ করার আগে মানসিক চাপ কমানোর কথা ভুলে যাওয়া
রাফিং প্রক্রিয়ায় বেশিরভাগ উপাদান অপসারিত হয়। স্টকের ভেতরে আটকে থাকা অবশিষ্ট পীড়ন মুক্ত হয়। যন্ত্রাংশটি নড়ে যায়। যদি কোনো অপারেটর সরাসরি ফিনিশিং-এ চলে যায়, তবে ফিনিশ পাসে এমন একটি আকৃতি কাটা হয় যা আর সারিবদ্ধ থাকে না। স্ক্র্যাপের হার বেড়ে যায়।
সমাধানটি সহজ, কিন্তু প্রায়শই তা এড়িয়ে যাওয়া হয়। যন্ত্রাংশটির প্রাথমিক রূপ দিন। মেশিন থেকে এটি খুলে ফেলুন। স্ট্রেস রিলিফের জন্য পাঠান—তাপীয় বা ক্রায়োজেনিক। তারপর চূড়ান্ত রূপ দেওয়ার জন্য এটিকে আবার প্রস্তুত করুন। স্ট্রেস রিলিফের সময় যন্ত্রাংশটি স্থিতিশীল হয়ে যায়। চূড়ান্ত পর্যায়ে যন্ত্রাংশটি নড়াচড়া করে না। এই ধাপটি ছাড়া দ্রুত প্রোটোটাইপিং করলে ভ্রান্ত আত্মবিশ্বাস তৈরি হয়। বিপুল পরিমাণে উৎপাদনই আসল সত্য প্রকাশ করে। স্ট্রেস রিলিফ এড়িয়ে যাবেন না।
নোবেল সম্পর্কে – যথার্থ সিএনসি মেশিনিং পাতলা দেয়ালযুক্ত অংশ
নোবেল একটি বিশেষায়িত সিএনসি মেশিনিং প্ল্যান্ট। উচ্চ-নির্ভুল ও জটিল যন্ত্রাংশের জন্য মানুষ আমাদের কাছে আসেন।
কঠিন কাজগুলোর সমাধান করাই আমাদের মূল লক্ষ্য। পাতলা দেয়ালের যন্ত্রাংশ, যা অন্য কারখানাগুলো বাতিল করে দেয়। সূক্ষ্ম সহনশীলতা, যা মেশিনের সক্ষমতাকে সর্বোচ্চ সীমায় নিয়ে যায়। টাইটানিয়াম, ইনকোনেল এবং শক্ত ইস্পাতের মতো চ্যালেঞ্জিং উপকরণ। নির্ভুল উৎপাদনে আমাদের বহু বছরের অভিজ্ঞতা রয়েছে।
আমাদের মূল সিএনসি মেশিনিং ক্ষমতা
সিএনসি মিলিং (৩, ৪, এবং ৫-অক্ষ)
পাতলা দেয়াল এবং গভীর পকেটের জন্য উচ্চ-গতির মেশিনিং। জটিল কনট্যুর এবং আন্ডারকাটের জন্য যুগপৎ পাঁচ-অক্ষীয় মেশিনিং। পাঁচ-অক্ষীয় সক্ষমতা ছোট টুল ব্যবহার এবং কঠিন বৈশিষ্ট্যগুলিতে আরও ভালোভাবে পৌঁছানোর সুযোগ করে দেয়।
সিএনসি টার্নিং (লাইভ টুলিং এবং মাল্টি-অ্যাক্সিস)
৩০০ মিলিমিটার পর্যন্ত ব্যাস। লাইভ টুলিং একটিমাত্র সেটআপে মিল-টার্ন অপারেশন সম্পন্ন করতে সক্ষম করে। কম হ্যান্ডলিংয়ের ফলে নির্ভুলতা বাড়ে। ভুলের সম্ভাবনা কমে যায়।
সুইস-টাইপ লেদ
স্লাইডিং হেডস্টক ডিজাইন। ছোট ব্যাস ও পাতলা দেয়ালযুক্ত চিকিৎসা ও ইলেকট্রনিক যন্ত্রাংশের জন্য আদর্শ। গাইড বুশিংটি কাটার স্থানেই উপাদানটিকে সাপোর্ট দেয়। ন্যূনতম বিচ্যুতি। উচ্চ নির্ভুলতা।
অতিরিক্ত প্রক্রিয়া
কঠিন উপকরণ এবং সরু খাঁজের জন্য ওয়্যার ইডিএম। সমতলতা ও মসৃণ ফিনিশের জন্য সারফেস গ্রাইন্ডিং। উৎস শনাক্তকরণের জন্য লেজার মার্কিং। প্রয়োজনে নিজস্ব কারখানায় অ্যাসেম্বলি। গ্রাহকরা ফিনিশিং পরিষেবাও পেয়ে থাকেন। ডিবারিং, প্যাসিভেশন এবং অ্যানোডাইজিং। একটি কারখানা। একাধিক ধাপ।
মান শংসাপত্র
সূক্ষ্ম কাজের ক্ষেত্রে বিশ্বাস অপরিহার্য। আমাদের সনদপত্রগুলো প্রমাণ করে যে এই সিস্টেমগুলো কার্যকর।
আইএসও 9001: 2015
গুণমান ব্যবস্থাপনা পদ্ধতি। ধারাবাহিক গুণমান। ক্রমাগত উন্নয়ন। কঠোর প্রক্রিয়া নিয়ন্ত্রণ ও নথিভুক্তকরণ।
আইএসও 13485: 2016
চিকিৎসা যন্ত্রপাতির মান ব্যবস্থাপনা। এই সার্টিফিকেশনটি সার্জিক্যাল যন্ত্রপাতি, ইমপ্লান্ট এবং ডায়াগনস্টিক সরঞ্জামের উপাদান তৈরির ক্ষেত্রে আমাদের সক্ষমতা নিশ্চিত করে। উন্নততর শনাক্তকরণযোগ্যতা। ঝুঁকি ব্যবস্থাপনা। নিয়ন্ত্রক বিধি-বিধানের প্রতিপালন।
পাতলা দেয়ালের যন্ত্রাংশের জন্য আমাদের সাথে অংশীদারিত্ব করবেন কেন?
ফিক্সচারিং এবং টুলপাথ কৌশলে প্রমাণিত দক্ষতা। আমরা বিকৃতির বিরুদ্ধে লড়াই না করে, তা দূর করি। প্রত্যয়িত গুণমান ব্যবস্থা নিশ্চিত করে যে প্রতিটি পাতলা-দেয়ালের অংশ প্রিন্ট স্পেসিফিকেশন মেনে চলে। কোনো অনুমান নয়। কোনো পুনঃকাজ নয়।
উন্নত CAM প্রোগ্রামিং আমাদের মেশিনগুলোকে চালনা করে। HSM। ট্রোকোইডাল মিলিং। অ্যাডাপ্টিভ ক্লিয়ারিং। এই সবকিছুই কম দৃঢ়তার ফিচারের জন্য অপ্টিমাইজ করা হয়েছে। যারা পাতলা দেয়ালে স্ট্যান্ডার্ড টুলপাথ ব্যবহার করেন, তারা পার্টস বাতিল করে দেন। আমরা তা করি না।
র্যাপিড প্রোটোটাইপিং গ্রাহকদের উৎপাদন শুরু করার আগেই বিভিন্ন কৌশল পরীক্ষা করার সুযোগ দেয়। একটি হোক বা দশ হাজার, আমরা প্রয়োজন অনুযায়ী পরিবর্তন করতে পারি। যে কৌশলগুলো প্রোটোটাইপের জন্য কার্যকর, সেগুলোই ব্যাপক উৎপাদনের ক্ষেত্রেও কাজ করে। এটাই হলো নোবেল-এর বিশেষত্ব।
FAQ
পাতলা দেয়ালযুক্ত যন্ত্রাংশের সিএনসি মেশিনিং কেন কঠিন বলে মনে করা হয়?
পাতলা দেয়ালযুক্ত অংশগুলোর দৃঢ়তার অভাব থাকে। এই কম দৃঢ়তাই মূল সমস্যা। কাটার বল দেয়ালটিকে ধাক্কা দেয়। ফলে এটি বেঁকে যায়। কম্পন শুরু হয়। পৃষ্ঠে ঘর্ষণের দাগ দেখা দেয়। পাতলা অংশগুলো তাপ ছড়াতে না পারায় তাপ জমা হতে থাকে। মেশিনিংয়ের সময় কাঁচামালের অবশিষ্ট পীড়ন মুক্ত হয়। স্প্রিং-ব্যাক বা স্থিতিস্থাপক প্রত্যাবর্তন মাপ নষ্ট করে দেয়। সাধারণ ক্ল্যাম্প পরিস্থিতি আরও খারাপ করে তোলে। ভাইসের চোয়ালগুলো কাটিং শুরু হওয়ার আগেই দেয়ালটিকে পিষে ফেলে বা পুরো অংশটিকে বাঁকিয়ে দেয়।
পাতলা দেয়ালের জন্য সেরা টুলপাথ কৌশল কোনটি?
উচ্চ-গতির মেশিনিংয়ের সাথে ট্রোকয়েডাল মিলিংকে ব্যাপকভাবে সর্বোত্তম পদ্ধতি হিসেবে বিবেচনা করা হয়। অল্প রেডিয়াল এনগেজমেন্ট এক্ষেত্রে ভালোভাবে কাজ করে। সাধারণত, এটি টুলের ব্যাসের পাঁচ থেকে দশ শতাংশ হয়ে থাকে। উচ্চ অ্যাক্সিয়াল ডেপথ টুলটিকে কাটিং অবস্থায় রাখে। এর ফলে কাটিং ফোর্স কম থাকে এবং তা স্থির থাকে। চ্যাটার নাটকীয়ভাবে কমে যায়। যারা প্রচলিত স্লটিং থেকে ট্রোকয়েডাল পদ্ধতিতে পরিবর্তন করেন, তারা তাৎক্ষণিক উন্নতি দেখতে পান।
পাতলা দেয়ালযুক্ত যন্ত্রাংশের জন্য কোন সিএনসি মেশিনিং প্রক্রিয়াটি সবচেয়ে ভালো?
উত্তরটি যন্ত্রাংশটির জ্যামিতির উপর নির্ভর করে।
- সিএনসি মিলিং সঙ্গে হাউজিং, পকেট এবং রিবের জন্য হাই-স্পিড বা ট্রোকোইডাল কৌশল সবচেয়ে ভালো কাজ করে। ফাইভ-অ্যাক্সিস মেশিনিং টুলটিকে কাত করার এবং এনগেজমেন্ট ফোর্স কমানোর ক্ষমতা যোগ করে।
- সিএনসি বাঁক সঙ্গে একটি স্টেডি রেস্ট বা এক্সপ্যান্ডিং ম্যান্ড্রেল টিউব এবং স্লিভ ভালোভাবে সামলাতে পারে। এই সাপোর্ট কাটার সময় ভেঙে পড়া প্রতিরোধ করে।
- সুইস-টাইপ লেদস সীমা অতিক্রম করা কম ব্যাস ও পাতলা দেয়ালযুক্ত অংশে। ১.৫ ইঞ্চির নিচে। গাইড বুশিংটি ঠিক কাটার স্থানে উপাদানটিকে ধরে রাখে।
- টেলিগ্রাম EDM is চরম ক্ষেত্রে। ০.৩ মিলিমিটারের চেয়ে পাতলা দেয়াল। শক্ত উপকরণ। কর্তন বল শূন্য মানে কোনো বিচ্যুতিই হবে না।
- লেজার বা ওয়াটারজেট কাটা কাজ সমতল দ্বিমাত্রিক পাতলা প্রোফাইলের জন্য। গ্যাসকেট, শিম, সাধারণ ব্র্যাকেট।
আপনি কি পাতলা দেয়ালের যন্ত্রাংশের প্রোটোটাইপিং এবং বিপুল পরিমাণে উৎপাদন উভয়ই সামলাতে পারেন?
হ্যাঁ। আমাদের ১ থেকে ১০ ইউনিটের র্যাপিড প্রোটোটাইপিং পরিষেবা গ্রাহকদের ব্যাপক উৎপাদনে যাওয়ার আগে তাদের ডিজাইন পরীক্ষা করার সুযোগ দেয়। একই উৎপাদন প্রক্রিয়াকে বড় পরিসরে নিয়ে গিয়ে ১০,০০০ বা তার বেশি ইউনিট উৎপাদন করা যায়। নোবেল-এর ISO-প্রত্যয়িত গুণমান ব্যবস্থাপনা ব্যবস্থা নিশ্চিত করে যে আমাদের প্রতিটি কাজই প্রতিবার সর্বোচ্চ মানের হয়। সেটা প্রথমটি হোক বা ১০,০০০তম, আমরা সবসময় একই লক্ষ্যে কাজ করি। আমরা নিয়ম মেনে চলি এবং সর্বদা নির্ধারিত সহনশীলতার মধ্যে থাকি। এটাই আমাদের লক্ষ্য।







