
আকৃতিটা দেখতে একই। উপাদানটাও দেখতে একই। দুটো অভিন্ন অংশ, তাহলে কেন কিছু কারখানার একটি বানাতে ৫ ডলার এবং অন্যটি বানাতে ২ ডলার লাগে? কারখানা এবং ক্রয় দপ্তরগুলোতে প্রতিদিন এমনটাই ঘটে।
প্রতিটি কারখানা একটি ত্রিভুজের মধ্যে কাজ করে। সস্তা , দ্রুত , অথবা উচ্চ গুণমান । দুটি বেছে নিন। তৃতীয়টি ক্ষতিগ্রস্ত হয়। এটা কোনো গোপন বিষয় নয়। উৎপাদন প্রক্রিয়া এভাবেই কাজ করে। যারা তিনটিই একসাথে পেতে চেষ্টা করে, তারা সাধারণত ব্যর্থ হয়।
এই নির্দেশিকাটি কাস্টম যন্ত্রাংশ তৈরির খরচের বিভিন্ন কারণের উপর আলোকপাত করে। এই নির্দেশিকাটি শেষ করার পর, আপনি গুণমানের সাথে আপোস না করেই পরবর্তী দরপত্রটি কীভাবে ত্রিশ থেকে পঞ্চাশ শতাংশ পর্যন্ত কমানো যায়, তা সঠিকভাবে জানতে পারবেন। এই পরিবর্তনগুলো কোনো জাদু নয়। এগুলো কেবলই ভেবেচিন্তে নেওয়া সিদ্ধান্ত। যারা খরচের কারণ বোঝেন, তারা কম দামে পণ্য পান। আর যারা প্রশ্ন করেন না, তারা অপ্রয়োজনীয় জিনিসের জন্য মূল্য পরিশোধ করেন।
লুকানো সেটআপ খরচ – কেন অল্প পরিমাণে উৎপাদন ব্যয়বহুল
কীভাবে সেটআপের সময় আপনার কাস্টম পার্টসের বাজেট খেয়ে ফেলে
একটি যন্ত্রাংশ এসে পৌঁছানোর সাথে সাথেই মেশিন কাটা শুরু করে না। প্রথমে আসে সেটআপের পালা। কেউ একজন ভাইসটি লাগায়। টুলের অফসেটগুলো খুঁজে বের করে। প্রোগ্রাম লোড করে। যন্ত্রাংশটির জিরো প্রোব করে। এতে সময় লাগে। প্রায়ই দুই ঘণ্টা। কখনও কখনও তারও বেশি।
তারপর মেশিনিংয়ের কাজ হয়। প্রতিটা অংশের জন্য পাঁচ মিনিট। হয়তো দশ মিনিট।
হিসাবটা করে দেখুন। দুই ঘণ্টা মানে একশো কুড়ি মিনিট। একে কাটার পাঁচ মিনিট দিয়ে ভাগ করুন। শুধু প্রস্তুতিতেই চব্বিশটি যন্ত্রাংশের সমান শ্রম খরচ হয়। দশটি যন্ত্রাংশের একটি ব্যাচে, বিলের বেশিরভাগটাই যায় শুধু দাঁড়িয়ে থাকার জন্য, ধাতু কাটার জন্য নয়। মানুষ একটি সাধারণ ব্র্যাকেট দেখে সাধারণ দামই আশা করে। বাস্তবতা ভিন্ন। দশটি যন্ত্রাংশের একটি ব্যাচের জন্য, প্রস্তুতিতেই মোট খরচের বিরানব্বই শতাংশ পর্যন্ত চলে যেতে পারে। প্রকৃত মেশিনিংয়ের খরচ মাত্র আট শতাংশ।
সেটআপ খরচ কমানোর উপায়
- অর্ডারের পরিমাণ বাড়ান। দশটি যন্ত্রাংশের একটি ব্যাচের তুলনায় একশটি যন্ত্রাংশের একটি ব্যাচের দাম প্রতি পিস অনেক কম।
- যন্ত্রাংশের একাধিক বৈশিষ্ট্যকে একটি মেশিন সেটআপের আওতায় আনুন। যে যন্ত্রাংশের জন্য তিনটি পৃথক অপারেশনের প্রয়োজন হয়—প্রথম মেশিনে ড্রিল, দ্বিতীয় মেশিনে মিলিং এবং তৃতীয় মেশিনে ট্যাপ—তার জন্য সেটআপ খরচ তিনবার দিতে হয়। যে যন্ত্রাংশটি একটি ক্ল্যাম্পিংয়েই সবকিছু করার জন্য ডিজাইন করা হয়েছে, তার জন্য সেটআপ খরচ একবারই দিতে হয়। কিন্তু এর জন্য আগে থেকে চিন্তা করার প্রয়োজন হয়। একজন ডিজাইনার যিনি মেশিন ফ্লোর বোঝেন, তিনি চূড়ান্ত যন্ত্রাংশটির কোনো পরিবর্তন না করেই খরচ কমাতে পারেন।
উপাদান নির্বাচন – কাস্টম যন্ত্রাংশের মূল্যের ভিত্তি
উপাদানই ভিত্তি নির্ধারণ করে। যতই উন্নত নকশা করা হোক না কেন, একটি দামী ব্লক থেকে সস্তা যন্ত্রাংশ তৈরি করা যায় না। ভুল সংকর ধাতু বা প্লাস্টিক বেছে নিলে, কোনো যন্ত্র চলার আগেই তার দাম চড়া হয়ে দাঁড়ায়।
কাঁচামালের খরচের পরিসর
বিভিন্ন উপকরণের দামের মধ্যে অনেক পার্থক্য থাকে। শুধু পাউন্ড প্রতি দামই নয়। এছাড়াও, মেশিনটি কীভাবে কাজ করে, কাটারটি কত দ্রুত চলতে পারে এবং কতগুলো যন্ত্রাংশ ক্ষয় হয়, সেগুলোর উপরেও দাম নির্ভর করে।
| উপাদান | আপেক্ষিক খরচ | কেন |
| অ্যালুমিনিয়াম 6061 | কম | দ্রুত কাটে। সরঞ্জামগুলো টেকসই। প্রতিটি কারখানায় এটি মজুত থাকে। |
| স্টেইনলেস স্টীল 304 | মধ্যম | যন্ত্রপাতির ওপর বেশি চাপ পড়ে। কাটার গতি কমে যায়। ক্ষয় বেশি হয়। |
| PEEK (প্লাস্টিক) | উচ্চ | ব্যয়বহুল কাঁচা ব্লক। এর জন্য সতর্ক মেশিনিং প্রয়োজন। নির্দিষ্ট টুলিং দরকার। |
অ-মানক মাত্রা পরিহার করুন
অপ্রচলিত মাপ একটি সমস্যা। ৩.০ মিলিমিটারের পরিবর্তে ৩.২ মিলিমিটারের জন্য ডিজাইন করা একটি শিট মেটালের যন্ত্রাংশের জন্য স্টকে কিছুই থাকে না। কারখানাটি বিশেষ অর্ডারের মাধ্যমে এটি তৈরি করায়। অতিরিক্ত মূল্য পরিশোধ করে। ডেলিভারির জন্য অপেক্ষা করে। এবং সেই খরচটি গ্রাহকের উপর চাপিয়ে দেয়।
বার স্টকের ক্ষেত্রেও একই কথা প্রযোজ্য। ১২.৭ মিলিমিটার পুরুত্ব খুব একটা প্রচলিত নয়। ১২.০ বা ১২.৫ মিলিমিটারই প্রচলিত। ডিস্ট্রিবিউটরদের কাছে যে মাপগুলো থাকে, সেগুলোই ব্যবহার করুন। কোনো ড্রয়িং চূড়ান্ত করার আগে স্ট্যান্ডার্ড পুরুত্বের চার্ট দেখে নিন। যারা এই বিষয়টি উপেক্ষা করেন, তারা একই কাজের উপকরণের জন্য বিশ থেকে পঞ্চাশ শতাংশ বেশি মূল্য পরিশোধ করেন।
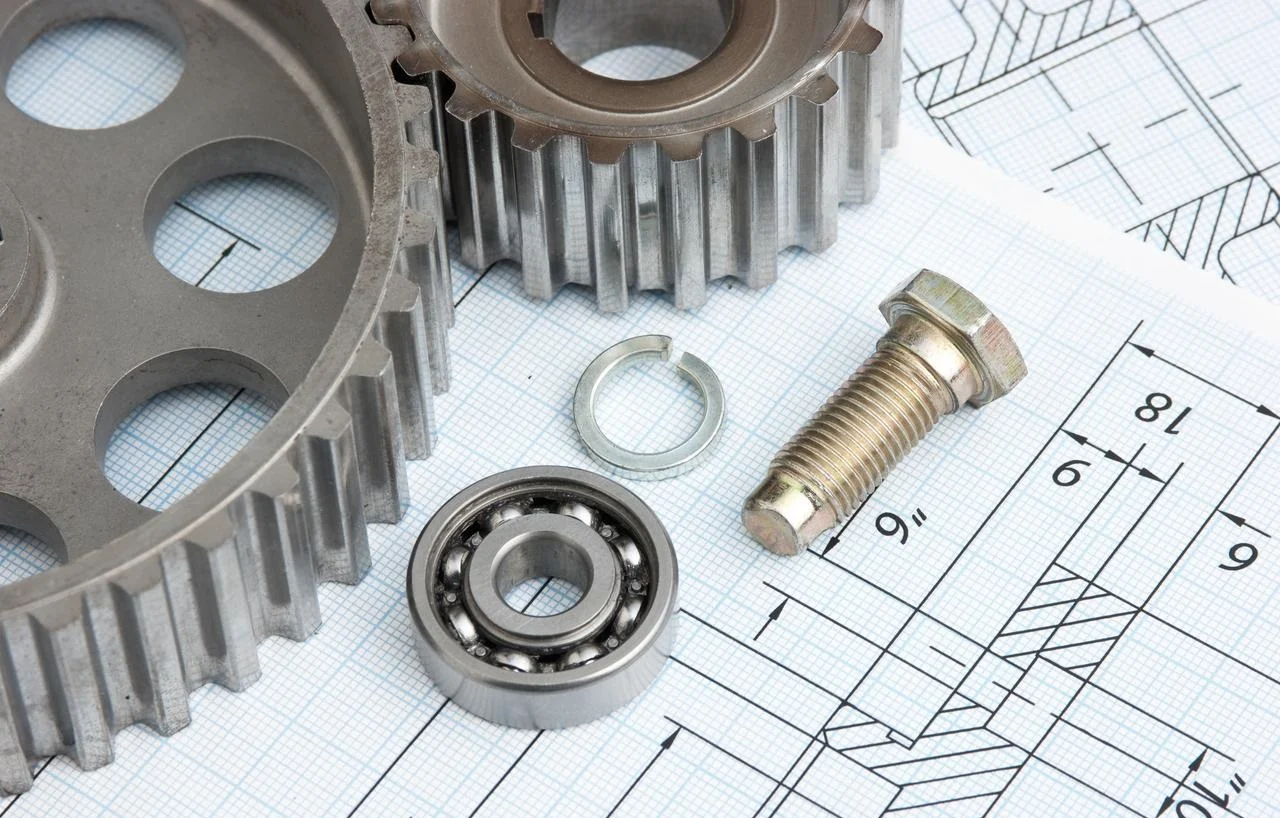
কাস্টম পার্টস টলারেন্স – সূচকীয় ব্যয় রেখা
কিছু লোক প্রায়শই ধরে নেয় যে, যত কঠোর হবে, ততই ভালো। এই ধারণার জন্য অর্থ খরচ হয়। অনেক অর্থ। প্রতিটি ছোট পদক্ষেপের জন্যই মূল্য দিতে হয়।
নির্ভুলতার খরচ রৈখিকভাবে নয়, বরং সূচকীয়ভাবে বৃদ্ধি পায়।
সাধারণ সহনশীলতা হলো প্লাস বা মাইনাস ০.১ মিলিমিটার। বেশিরভাগ কারখানাই সহজেই এই মান বজায় রাখে। সাধারণ মেশিন। সাধারণ সরঞ্জাম। সাধারণ পরিদর্শন। এটাই হলো ভিত্তি খরচ।
প্লাস বা মাইনাস ০.০২৫ মিলিমিটারের সূক্ষ্ম সহনশীলতায় উন্নীত হওয়ার ফলে এখন কারখানার আরও উন্নত মেশিন, নতুন সরঞ্জাম, আরও ঘন ঘন পরিদর্শন এবং ধীরগতির কাটিং প্রয়োজন হয়। এর ফলে দাম মূল খরচের দুই বা তিনগুণ বেড়ে যায়। যে যন্ত্রাংশটির দাম সাধারণ সহনশীলতায় দশ ডলার, এখন তার দাম হয় বিশ বা ত্রিশ ডলার।
আবার এক ধাপ এগিয়ে যান প্লাস বা মাইনাস ০.০০৫ মিলিমিটারের অতি-সঠিকতার দিকে। এটা এক ভিন্ন জগৎ। তাপমাত্রা-নিয়ন্ত্রিত কক্ষ। বিশেষায়িত যন্ত্র। একাধিক পরিদর্শন ধাপ। বাতিল পণ্যের হার বেড়ে যায়। দাম বেড়ে মূল খরচের দশ বা এমনকি বিশ গুণ হয়ে যায়। সেই একই দশ ডলারের যন্ত্রাংশটির দাম এখন একশ থেকে দুইশ ডলার হয়ে যায়।
০.১ এবং ০.০০৫ মিলিমিটারের মধ্যে পার্থক্য খালি চোখে দেখা যায় না। ইনভয়েসে এই পার্থক্যটা বিশাল।
সহনশীলতার সোনালী নিয়ম
শুধুমাত্র সেই মাপটিই টাইট করুন যেখানে অংশগুলো ভৌতভাবে স্পর্শ করে বা সারিবদ্ধ থাকে। একটি বিয়ারিং সারফেসের নির্ভুলতা প্রয়োজন। একটি প্রেস-ফিট হোলের নির্ভুলতা প্রয়োজন। একটি সঙ্গতিপূর্ণ থ্রেডের নির্ভুলতা প্রয়োজন। বাকি সবকিছুর প্রয়োজন নেই।
একটি যন্ত্রাংশের বেশিরভাগ মাপই হলো কেবল ফাঁকা জায়গা। এর চারপাশে থাকে বাতাস। কোনো কার্যকরী সংযোগ থাকে না। এই মাপগুলো কিছুটা ঢিলেঢালা হতে পারে। প্লাস বা মাইনাস ০.৫ মিলিমিটারের তারতম্য হলেই চলে।
যারা এই নিয়মটি বোঝেন, তারা একটি নকশা দেখে সহনশীলতার নব্বই শতাংশ শিথিল করে দেন। যন্ত্রাংশটি তারপরও কাজ করে। দামও উল্লেখযোগ্যভাবে কমে যায়। কারখানাও খুশি হয়, কারণ কাজটি সহজ হয়ে যায়।
যারা প্রতিটি দিক নিখুঁতভাবে নিয়ন্ত্রণ করেন, তারা এমন সূক্ষ্মতার জন্য অর্থ ব্যয় করেন যা তারা কখনোই ব্যবহার করেন না। এতে যন্ত্রাংশটি আরও ভালোভাবে কাজ করে না, শুধু এর খরচ বেড়ে যায়। এটা প্রকৌশল নয়। এটা অপচয়।
জ্যামিতিক জটিলতা – চোখের জন্য নয়, যন্ত্রের জন্য নকশা করুন
পর্দায় একটি যন্ত্রাংশ দেখতে সুন্দর লাগতে পারে। মসৃণ বক্ররেখা। তীক্ষ্ণ কোণ। মার্জিত বৈশিষ্ট্য। তারপর একজন যন্ত্রশিল্পী নকশাটির দিকে তাকিয়ে দীর্ঘশ্বাস ফেলেন। আকৃতিটি যন্ত্রের সাথে লড়াই করে। দাম বেড়ে যায়।
একটি কাটার বাস্তবে কীভাবে চলে, সেই অনুযায়ী ডিজাইন করা এবং নান্দনিকতার জন্য ডিজাইন করা দুটি ভিন্ন বিষয়।
কাস্টম পার্টসের ভেতরের ধারালো কোণাগুলো কেন ব্যয়বহুল হয়
একটি মিলিং কাটার গোলাকার। এটি ঘোরে। কোণ ঘোরার সময় এটি একটি ব্যাসার্ধ বরাবর কাটে। এটাই জ্যামিতি। এর কোনো বিকল্প নেই।
একজন ডিজাইনার যখন একটি ধারালো ভেতরের কোণার জন্য বলেন, তখন তিনি এমন কিছু চাইছেন যা একটি সাধারণ মিলিং টুল দিয়ে করা অসম্ভব। কারখানার কাছে দুটি বিকল্প আছে। এক, একটি খুব ছোট কাটার ব্যবহার করে এবং একটি ধারালো কোণার কাছাকাছি পৌঁছানোর জন্য অনেকবার ধীরে ধীরে চালানো। দুই, ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং বা ইডিএম-এ চলে যাওয়া, যা একটি ইলেকট্রোড দিয়ে কোণাটি পুড়িয়ে তৈরি করে। এই দুটি বিকল্পের যেকোনো একটি সেই বৈশিষ্ট্যটির খরচের সাথে পঞ্চাশ থেকে একশ শতাংশ পর্যন্ত যোগ করে।
সমাধানটা সহজ। ফিললেট যোগ করুন। স্ট্যান্ডার্ড টুলের আকারের সাথে মেলে এমন ব্যাসার্ধ ব্যবহার করুন। তিন মিলিমিটার, ছয় মিলিমিটার, দশ মিলিমিটার। একজন যন্ত্রশিল্পী তিন মিলিমিটার ব্যাসার্ধ দেখে ছয় মিলিমিটার ব্যাসের একটি কাটার বেছে নেন। টুলটি ঠিকঠাক বসে যায়। এক টানেই কোণাটা কেটে যায়। এরপর সবাই পরবর্তী কাজে এগিয়ে যায়।
গভীর গর্ত এবং পাতলা দেয়াল
গর্ত মানুষের ধারণার চেয়েও বেশি সমস্যা সৃষ্টি করে। অগভীর গর্ত করা সহজ। গভীর গর্ত করা সহজ নয়।
এখানে একটি দরকারি নিয়ম আছে। যখন গর্তের গভীরতা তার ব্যাসের চারগুণ ছাড়িয়ে যায়, তখন কারখানার বিশেষ যন্ত্রপাতির প্রয়োজন হয়। যেমন— লম্বা পাল্লার ড্রিল, নির্দিষ্ট ক্রমে খোঁড়াখুঁড়ির চক্র, এবং কাঠের গুঁড়ো সরানোর জন্য অতিরিক্ত সময়। এগুলোর প্রত্যেকটিই খরচ বাড়ায়।
খুব গভীর গর্ত, যা ব্যাসের দশগুণ বা তারও বেশি, তার জন্য বিশেষ যন্ত্রপাতির প্রয়োজন হয়। সব কারখানায় তা থাকে না। যাদের থাকে, তারা এর জন্য মূল্য নেয়।
পাতলা দেয়াল আরেকটি ফাঁদ। এক মিলিমিটারের কম পুরুত্বের ধাতব দেয়াল মেশিনিংয়ের সময় বেঁকে যায়। কাটারটি উপাদানের উপর চাপ দেয়। উপাদানটিও পাল্টা চাপ দেয়। তারপর তা ছিটকে সরে যায়। এর ফলে কম্পন সৃষ্টি হয়। পৃষ্ঠে কম্পনের দাগ পড়ে। ফিনিশিং খারাপ হয়। বাতিল পণ্য হওয়ার সম্ভাবনা থাকে।
কম্পন এড়াতে কারখানায় মেশিনটি আরও ধীরে চালানো হয়। হালকা কাট। একাধিকবার চালনা। যে কাজটি করতে ত্রিশ সেকেন্ড লাগার কথা, তা করতে তিন মিনিট লেগে যায়।
উত্তম পন্থাটি খুবই সহজ। যেখানে সম্ভব, পুরুত্ব বাড়ান। দেয়ালের অনুপাত যুক্তিসঙ্গত রাখুন। গভীর ও সরু গর্ত এড়িয়ে চলুন।
সারফেস সমাপ্ত প্রয়োজনীয়তা – মেশিনিং করা অবস্থা থেকে আয়নার মতো মসৃণ করা পর্যন্ত
মেশিন থেকে বের হওয়া যন্ত্রাংশটির উপরিভাগে কিছুটা অমসৃণতা থাকে। এতে যন্ত্রের দাগ থাকে। হয়তো সামান্য খসখসে ভাবও থাকে। এটি মেশিন থেকে বের হওয়ার ঠিক আগের অবস্থা। এটি ব্যবহারযোগ্য। এটি সস্তা। অনেকেই এটি প্রত্যাখ্যান করে কারণ এটিকে অসম্পূর্ণ দেখায়।
এরপর তারা পৃষ্ঠতলের চেহারা বদলাতে অতিরিক্ত অর্থ ব্যয় করে। কখনও কখনও সেই অর্থ সদ্ব্যবহার হয়। প্রায়শই তা হয় না।
খরচ তুলনা সারণী (যন্ত্রাংশ তৈরির পরের অবস্থার সাপেক্ষে)
| শেষ | পদ্ধতি | ব্যয় গুণক | সেরা জন্য |
| যেমন-যন্ত্রযুক্ত | না | 1x | লুকানো পৃষ্ঠতল |
| গুটিকা বিস্ফোরণ | ঘষিয়া তুলিয়া ফেলিতে সক্ষম মিডিয়া | 1.2x | ভোক্তা আবাসন |
| ক্ষয়প্রাপ্তি | তাড়িত | 1.5x | অ্যালুমিনিয়াম ক্ষয় সুরক্ষা |
| আয়না পালিশ | ম্যানুয়াল বাফিং | 3-5x | চিকিৎসা/নান্দনিক |
নিজেকে জিজ্ঞাসা করুন – আপনার কি সত্যিই ওই সমাপ্তিটির প্রয়োজন আছে?
অভ্যন্তরীণ ব্র্যাকেটের জন্য কাঁচা অ্যালুমিনিয়াম বেশ ভালো কাজ করে। সাধারণ ঘরের পরিবেশে এতে মরিচা ধরে না। যন্ত্রের দাগ এতে কোনো ক্ষতি করে না। ব্র্যাকেটটি উভয় অবস্থাতেই ওজন ধরে রাখতে পারে।
বাহ্যিক অংশগুলোর জন্য একটি প্রলেপের প্রয়োজন হতে পারে। সামুদ্রিক যন্ত্রাংশের ক্ষেত্রে ক্ষয়রোধী সুরক্ষা গুরুত্বপূর্ণ। ভোক্তা পণ্যের জন্য নান্দনিক চাহিদাগুলো জরুরি। চিকিৎসা যন্ত্রপাতির পরিষ্কার-পরিচ্ছন্নতা বা জৈব-সামঞ্জস্যতার জন্য নির্দিষ্ট পৃষ্ঠতলের অবস্থা প্রয়োজন।
প্রশ্নটা সহজ। এই ফিচারটি কি কোনো ব্যবহারকারীকে স্পর্শ করে, আবহাওয়ার খবর দেয়, বা কোনো রোগীর সাথে যোগাযোগ করে? যদি না করে, তবে এটিকে যেমন আছে তেমনই রেখে দিন। সাশ্রয় হওয়া অর্থটা এমন কোথাও খরচ করুন যার কোনো গুরুত্ব আছে।
কাস্টম পার্টসের পরিমাণ – ভলিউম লিভার
সেটআপ এবং প্রোগ্রামিং আরও বেশি ইউনিটের মধ্যে ভাগ হয়ে যায়। টুলিংয়ের খরচ পর্যায়ক্রমে পরিশোধিত হয়। প্রথম কয়েকটি যন্ত্র চালানোর পর যন্ত্রচালক আরও দ্রুত কাজ করতে পারে। প্রতিটি ধাপ আরও বেশি কার্যকর হয়ে ওঠে।
কীভাবে উৎপাদন বৃদ্ধির সাথে সাথে ইউনিট প্রতি খরচ কমে যায়
একটি অংশ ক্ষতি করে। অনেকগুলো অংশ সাহায্য করে। হিসাবটা খুবই সহজ।
একটি অংশের দাম পাঁচশ ডলার। এর বেশিরভাগই সেটআপ এবং প্রোগ্রামিং বাবদ খরচ হয়।
দশটি অংশের প্রতিটির দাম ষাট ডলার। সেটআপটি ছড়িয়ে পড়ে।
একশটি যন্ত্রাংশের প্রতিটির দাম বারো ডলার। কারখানাটি দক্ষ হয়ে ওঠে।
এক হাজার যন্ত্রাংশের প্রতিটির দাম চার ডলার। একই যন্ত্রাংশ। কম দাম।
একসাথে আরও বেশি সংখ্যক জিনিস অর্ডার করুন। অন্যদের প্রয়োজনের সাথে আপনার প্রয়োজন মেলান। প্রতিটি অতিরিক্ত ইউনিট গড় খরচ কমিয়ে দেয়। প্রথম অংশটিই সর্বদা সবচেয়ে ব্যয়বহুল।
গৌণ কার্যক্রম – যেখানে খরচ বহুগুণে বেড়ে যায়
মেশিন থেকে একটি যন্ত্রাংশ বের হয়। কিন্তু এর কাজ এখনো শেষ হয়নি। অনেক যন্ত্রাংশে অতিরিক্ত কাজের প্রয়োজন হয়। প্রতিটি অতিরিক্ত ধাপে সময় বাড়ে। প্রতিটি অতিরিক্ত ধাপে অর্থও বাড়ে।
সাধারণ গৌণ কার্যক্রম এবং তাদের ব্যয়ের প্রভাব
ধারালো প্রান্ত মসৃণ করা সাধারণত এর অন্তর্ভুক্ত থাকে। কারখানাগুলো ধারালো প্রান্তগুলো মসৃণ করার প্রত্যাশা করে। বেশিরভাগ ক্ষেত্রে এর জন্য কোনো অতিরিক্ত চার্জ লাগে না।
মেশিনে থ্রেড ট্যাপিং করা হলে তা সস্তা হয়। যে প্রোগ্রামটি যন্ত্রাংশটি মিলিং করে, সেটিই থ্রেডও কাটে। হাতে ট্যাপিং করা ব্যয়বহুল। এক্ষেত্রে একজন ব্যক্তি একটি বেঞ্চের সামনে দাঁড়িয়ে প্রতিটি গর্তে ট্যাপ চালায়। এই শ্রমের খরচ দ্রুত বেড়ে যায়।
তাপ প্রক্রিয়াকরণ যন্ত্রাংশের খরচের সাথে বিশ থেকে চল্লিশ শতাংশ যোগ করে। এছাড়াও, এতে এক থেকে তিন দিনের অতিরিক্ত সময় লাগে। যন্ত্রাংশটি অন্য কারখানায় যায়। সেখানে তাপ দেওয়া হয়। তারপর ফিরে আসে। মানুষ এই পরিষেবা এবং অপেক্ষার জন্য মূল্য পরিশোধ করে।
পেইন্টিং বা সিল্কস্ক্রিনিং করলে প্রায়শই যন্ত্রাংশের খরচ দ্বিগুণ হয়ে যায়। এটি মেশিনিং নয়। এটি একটি সম্পূর্ণ আলাদা প্রক্রিয়া। এর জন্য ভিন্ন সরঞ্জাম এবং ভিন্ন দক্ষতার প্রয়োজন হয়।
আপনার কারখানাকে জিজ্ঞাসা করার জন্য সেরা প্রশ্নটি
এই হলো সেই প্রশ্ন যা অর্থ সাশ্রয় করে। “আমার অংশের কোন বৈশিষ্ট্যটি তৈরি করতে সবচেয়ে বেশি খরচ হয়?”
যন্ত্রবিদ একটি জিনিসের দিকেই ইঙ্গিত করবে। একটি গভীর গর্ত। একটি সূক্ষ্ম মাপ। একটি জটিল পৃষ্ঠতল। একটি গৌণ কাজ, যার জন্য কায়িক শ্রমের প্রয়োজন হয়।
তারপর সেই ফিচারটি নতুন করে ডিজাইন করুন। এটিকে আরও সহজ করুন। বাদ দিন। এর বদলে কোনো সাধারণ জিনিস ব্যবহার করুন। বাকি অংশ একই থাকতে পারে। দাম কমে যায়, কারণ কাজের ব্যয়বহুল অংশটি বাদ হয়ে যায়।
কারখানাগুলো জিজ্ঞাসা না করা হলে খুব কমই নিজে থেকে উত্তর দেয়। যারা জিজ্ঞাসা করে, তারা আরও ভালো দর পায়। আর যারা জিজ্ঞাসা করে না, তারা অপ্রয়োজনীয় সুবিধার জন্য অর্থ প্রদান করে।
পরিদর্শন এবং গুণমানের স্তর – নিশ্চয়তার জন্য মূল্য পরিশোধ
পরিদর্শন বিনামূল্যে হয় না। কেউ একজন যন্ত্রাংশটি পরিমাপ করে। সংখ্যাগুলো লিখে রাখে। একটি সিদ্ধান্ত নেয়। পাশ বা ফেলে। এতে সময় লাগে। সময়ই অর্থ।
বিভিন্ন কাজের জন্য বিভিন্ন স্তরের যাচাই-বাছাই প্রয়োজন। একটি প্রোটোটাইপ ব্র্যাকেটের জন্য অ্যারোস্পেস পরিদর্শনের খরচ দেওয়াটা অপচয়। একটি চিকিৎসা সংক্রান্ত যন্ত্রাংশের পরিদর্শন বাদ দেওয়াটা অবিবেচনাপ্রসূত।
পরিদর্শনের চারটি স্তর
- শুধুমাত্র দৃশ্যমান is সর্বনিম্ন খরচ। স্পষ্ট আঁচড় বা অমসৃণতা আছে কিনা তা পরীক্ষা করে। কোনো পরিমাপ নেই। দ্রুত। সস্তা। ঝুঁকিপূর্ণ। যেসব জিনিস খুব একটা গুরুত্বপূর্ণ নয়, সেগুলোর জন্য উপযুক্ত।
- অকুস্থল চেক at বেশিরভাগ উৎপাদন চক্রের জন্য দশ শতাংশ একটি সাধারণ নিয়ম। কারখানা প্রতি দশটি অংশ থেকে একটি আলাদা করে। এর গুরুত্বপূর্ণ বৈশিষ্ট্যগুলো পরিমাপ করা হয় এবং ধরে নেওয়া হয় যে বাকিগুলো ভালো আছে। এর ফলে উৎপাদন প্রক্রিয়ার গতি না কমিয়েই বড় সমস্যাগুলো ধরা পড়ে।
- 100% পরিদর্শনযন্ত্রাংশের খরচের সাথে ৩০% থেকে ৫০% পর্যন্ত যোগ করে। প্রতিটি অংশ আলাদাভাবে মাপা হয়। প্রতিটি মাত্রা পরীক্ষা করা হয়। এটি ধীরগতির। অধিক ব্যয়বহুল। ঝুঁকি কম। যখন কোনো ত্রুটিপূর্ণ যন্ত্রাংশ বড় ধরনের সমস্যা সৃষ্টি করে, তখন এটি ব্যবহার করা হয়।
- সম্পূর্ণ সহ সিএমএম ডকুমেন্টেশন যোগ করা খরচের একশ থেকে দুইশ শতাংশ পর্যন্ত। একটি কোঅর্ডিনেট মেজারিং মেশিন প্রতিটি বৈশিষ্ট্য স্ক্যান করে। একটি প্রতিবেদন তৈরি করে। ডেটা সংরক্ষণ করে। যা স্থায়ী রেকর্ডের একটি অংশ। এটি নিয়ন্ত্রক এবং নিরীক্ষকদের জন্য।
অ্যাপ্লিকেশনের সাথে গুণমান মেলান
মহাকাশ ও চিকিৎসা যন্ত্রাংশের জন্য পূর্ণাঙ্গ সিএমএম রিপোর্ট প্রয়োজন। নিয়ন্ত্রক সংস্থাগুলোও তা প্রত্যাশা করে। ব্যর্থতার ফলে মামলা হয়। নিশ্চয়তার জন্য মূল্য পরিশোধ করুন।
খেলনার প্রোটোটাইপ শুধু চোখে দেখে পরীক্ষা করা প্রয়োজন। প্রোটোটাইপের কোনো অমসৃণ প্রান্ত কারও কোনো ক্ষতি করে না। টাকাটা বাঁচান।
শিল্প যন্ত্রপাতির যন্ত্রাংশগুলো মাঝামাঝি পর্যায়ে পড়ে। সাধারণত আকস্মিক পরিদর্শনই যথেষ্ট। জিজ্ঞাসা করুন, কোনো ত্রুটিপূর্ণ যন্ত্রাংশ ভেতরে ঢুকে গেলে কী হবে। একটি আঁচড় পড়া প্যানেল গ্রহণযোগ্য। কিন্তু একটি ভাঙা শ্যাফট গ্রহণযোগ্য নয়। ত্রুটির পরিণতির সাথে পরিদর্শনের স্তরটি মিলিয়ে নিন।
কাস্টম পার্টসের খরচ আজই কমানোর জন্য আপনার ৫-ধাপের কর্ম পরিকল্পনা
পরবর্তী ড্রয়িংটি কোটেশনের জন্য পাঠানোর আগে এই পাঁচটি কাজ করুন। দাম কমে যাবে। যন্ত্রাংশটি তখনও কাজ করবে।
-
প্রতিটি অপ্রয়োজনীয় সহনশীলতা শিথিল করুন।
বেশিরভাগ মাপ খুব আঁটসাঁট হওয়ার দরকার নেই। মানুষ অভ্যাসবশত সেগুলো আঁটসাঁট করে। অঙ্কনটির দিকে তাকান। প্লাস বা মাইনাস ০.০১ আছে এমন প্রতিটি সংখ্যা খুঁজুন। জিজ্ঞাসা করুন সেটি বাস্তব কিনা। সেটিকে প্লাস বা মাইনাস ০.১-এ পরিবর্তন করুন। যন্ত্রটি সহজেই সেটি ধরতে পারে।
-
সমস্ত ভিতরের কোণায় ফিলেট যোগ করুন (প্রমিত টুলের মাপ অনুযায়ী)।
একটি মিলিং কাটার গোলাকার হয়। সেভাবেই ডিজাইন করুন। প্রতিটি কোণে একটি স্ট্যান্ডার্ড টুলের আকারের সাথে মেলে এমন একটি ব্যাসার্ধ দিন। তিন মিলিমিটার। ছয় মিলিমিটার। দশ মিলিমিটার। আর কোনো ধারালো ভেতরের কোণা থাকবে না। আর কোনো ইডিএম (EDM) খরচও হবে না।
-
একাধিক অংশকে একটি একক ব্যাচ অর্ডারে একত্রিত করুন।
একটি অংশ দিয়েই পুরো সেটআপের খরচ উঠে যায়। দশটি অংশ দিয়ে খরচটা ভাগ হয়ে যায়। একশটি অংশ দিয়ে খরচ কমে আসে। একটিমাত্র প্রকল্পের জন্য অংশগুলো একত্রিত করুন। অর্ডারের সাথে অতিরিক্ত অংশ যোগ করুন। এমন কাউকে খুঁজুন যার একই ধরনের কাজ প্রয়োজন। প্রতিটি অতিরিক্ত অংশ গড় খরচ কমিয়ে দেয়।
-
প্রমিত উপাদানের পুরুত্ব ব্যবহার করুন।
নির্দিষ্ট মাপের স্টক থাকার পেছনে কারণ আছে। তিন মিলিমিটার শিট। বারো মিলিমিটার বার। ডিস্ট্রিবিউটরদের কাছে যা থাকে, তাই ব্যবহার করুন। কাস্টম পুরুত্ব এড়িয়ে চলুন। প্রায় কেউই ৩.২ মিলিমিটার স্টক করে না। সবাই ৩.০ মিলিমিটার স্টক করে।
-
আপনার কারখানাকে জিজ্ঞাসা করুন: “আমার নকশার সবচেয়ে ব্যয়বহুল বৈশিষ্ট্য কোনটি?”
যন্ত্রশিল্পী কোনো একটা জিনিসের দিকে আঙুল তুলবেন। একটা গভীর গর্ত। একটা ধারালো কোণা। খুব কম মাপের মাপ। একটা অদ্ভুত পৃষ্ঠতল। তারপর সেই বৈশিষ্ট্যটা বদলে দেবেন। সেটাকে সরল করে দেবেন। সরিয়ে দেবেন। যন্ত্রাংশটির বাকি অংশ একই থাকবে। দাম কমে যাবে।
নোবেল-এর সাথে পরিচিত হোন—আপনার সঙ্গী যথার্থ সিএনসি মেশিনিং
আমাদের মূল প্রক্রিয়াকরণ ক্ষমতা
সিএনসি মেশিন (৩-অক্ষ, ৪-অক্ষ, ৫-অক্ষ)
ত্রি-অক্ষীয় মিলিং সমতল অংশ, সাধারণ প্রোটোটাইপ এবং মৌলিক জ্যামিতিক আকারের জন্য ব্যবহৃত হয়। টুলটি X, Y এবং Z অক্ষ বরাবর চলাচল করে। বেশিরভাগ কাজের জন্য এটাই যথেষ্ট।
ফোর-অ্যাক্সিস ইন্ডেক্সিং একটি ঘূর্ণন অক্ষ যুক্ত করে। একটি পার্টের একাধিক দিকে ছিদ্র বা বৈশিষ্ট্য যোগ করা যায়। কাউকে হাতে করে পার্টটির অবস্থান পরিবর্তন করতে হয় না। অ্যালাইনমেন্টে কোনো ত্রুটি হয় না।
পাঁচ-অক্ষীয় যুগপৎ মেশিনিং জটিল কনট্যুর, আন্ডারকাট এবং জৈব আকৃতি সামলাতে পারে। একটি সেটআপ। একটি স্থানাঙ্ক ব্যবস্থা। কঠিন যন্ত্রাংশের জন্য শ্রেষ্ঠ নির্ভুলতা।
সিএনসি বাঁক (সুইস ও লাইভ টুলিং)
সূক্ষ্ম নলাকার যন্ত্রাংশ। শ্যাফট, পিন, বুশিং, রিং। লম্বা ও পাতলা যন্ত্রাংশের জন্য সুইস মেশিন। লেদ থেকে বের না হয়েই গোলাকার যন্ত্রাংশে বৈশিষ্ট্য মিলিং করার জন্য লাইভ টুলিং।
প্রোটোটাইপ থেকে উৎপাদন পরিমাণ
স্বল্প পরিমাণে কাজের ক্ষেত্রে এক থেকে একশটি যন্ত্রাংশ পর্যন্ত উৎপাদন করা হয়। দ্রুত কাজ সম্পন্ন করা যায়। যন্ত্রপাতির জন্য ন্যূনতম বিনিয়োগ প্রয়োজন। পরীক্ষা বা অল্প সংখ্যক উৎপাদনের জন্য আদর্শ।
মাঝারি পরিমাণে একশ থেকে পাঁচ হাজার যন্ত্রাংশ উৎপাদন করা হয়। সর্বোত্তম ফিক্সচারিং। প্রতিযোগিতামূলক প্রতি-ইউনিট মূল্য। সেটআপ খরচ সুন্দরভাবে ভাগ হয়ে যায়।
পাঁচ হাজারেরও বেশি যন্ত্রাংশের বৃহৎ উৎপাদন। বিশেষায়িত সেল। জাস্ট-ইন-টাইম ডেলিভারি। প্রতি পিসের দাম উল্লেখযোগ্যভাবে কমে যায়।
কেন ক্লায়েন্টরা নোবেল বেছে নেয়
কোনো লুকানো খরচ নেই। উদ্ধৃত মূল্যের মধ্যেই সেটআপ, উপকরণ এবং আনুষঙ্গিক কার্যক্রম অন্তর্ভুক্ত। ইনভয়েস আসার পর কোনো অপ্রত্যাশিত চার্জ আসবে না।
ডিএফএম-এর মতামত বিনামূল্যে দেওয়া হয়। আমরা মূল্য উদ্ধৃত করার আগে প্রতিটি ড্রয়িং পর্যালোচনা করি। তীক্ষ্ণ ভেতরের কোণা বা অবাস্তব টলারেন্সের মতো ব্যয়বহুল বৈশিষ্ট্যগুলো চিহ্নিত করুন। শুধুমাত্র এই পর্যালোচনার মাধ্যমেই ক্লায়েন্টরা প্রায়শই ত্রিশ থেকে পঞ্চাশ শতাংশ পর্যন্ত সাশ্রয় করেন।
ডেলিভারির সময়সীমা স্বচ্ছ। জরুরি পরিষেবা তিন থেকে পাঁচ দিনের মধ্যে। সাধারণ পরিষেবা দশ থেকে পনেরো কার্যদিবসের মধ্যে। বিলম্ব ঘটার আগেই আমরা জানিয়ে দিই। কোনো অজুহাত চলবে না।
মার্কিন যুক্তরাষ্ট্র-ভিত্তিক ইঞ্জিনিয়ারিং সহায়তা। আমাদের অ্যাপ্লিকেশন ইঞ্জিনিয়াররা ইংরেজি ভাষায় কথা বলেন। তাঁরা সাধারণ কর্মঘণ্টায় কাজ করেন। প্রশ্নের উত্তর দ্রুত দেওয়া হয়।
এনডিএ (NDA) একটি প্রচলিত নিয়ম। যেকোনো ফাইল গ্রহণ করার আগে আমরা ক্লায়েন্টের এনডিএ-তে স্বাক্ষর করি। তাদের মেধাস্বত্বকে আমরা আমাদের নিজেদের মতোই বিবেচনা করি। কোনো শেয়ার করা হয় না। কোনো তথ্য ফাঁস করা হয় না। কোনো ব্যতিক্রম নেই।
FAQ
অল্প পরিমাণে সিএনসি মেশিনিং এত ব্যয়বহুল কেন?
সেটআপের সময় বাজেটের বড় অংশ খেয়ে ফেলে। কেউ যখন টুল লোড করে, অফসেট খুঁজে বের করে এবং প্রোগ্রামটি পরীক্ষা করে, তখন মেশিনটি অলসভাবে বসে থাকে। এই সময়ের জন্যও বিল করা হয়। পঞ্চাশ বা তার বেশি যন্ত্রাংশ তৈরি করলে, সেটআপের সময়ও ছড়িয়ে পড়ে।
সম্পূর্ণ অংশটি ডিজাইন করার আগে আমি কি একটি বিনামূল্যে মূল্য উদ্ধৃতি পেতে পারি?
হ্যাঁ। একটি খসড়া স্কেচ পাঠান। একটি STEP ফাইল পাঠান। নোবেল বিনামূল্যে মূল্য উদ্ধৃতি প্রদান করে। এই উদ্ধৃতিটি বাধ্যতামূলক নয়। বিস্তারিত নকশা তৈরিতে ঘণ্টার পর ঘণ্টা সময় বিনিয়োগ করার আগে এটি একটি আনুমানিক ধারণা দেয়।
বিদেশে উৎপাদন কি সবসময় সস্তা?
না। পাঁচশোর কম সংখ্যক যন্ত্রাংশের ক্ষেত্রে স্থানীয় কারখানাগুলোই প্রায়শই লাভবান হয়। এর সাথে পরিবহন খরচ যোগ করুন। শুল্ক যোগ করুন। সরবরাহের সময় যোগ করুন। বিদেশের সুবিধাটি তখন আর থাকে না। কিন্তু হাজার হাজার যন্ত্রাংশের বিপুল পরিমাণের ক্ষেত্রে হিসাবটা পাল্টে যায়।
ফার্স্ট আর্টিকেল ইন্সপেকশন (FAI) কী, এবং আমার কি এটির প্রয়োজন আছে?
এফএআই হলো মেশিনের প্রথম অংশের একটি পূর্ণাঙ্গ পরিমাপ প্রতিবেদন। এটি প্রমাণ করে যে প্রতিটি মাত্রা ড্রয়িংয়ের সাথে মিলে যায়। প্রথম প্রোডাকশন রানের সময় এর জন্য অর্থ প্রদান করুন। এর ফলে হাজার হাজার ত্রুটিপূর্ণ যন্ত্রাংশ তৈরি হওয়ার আগেই সমস্যাগুলো ধরা পড়ে। প্রোটোটাইপের জন্য এটি এড়িয়ে যান। প্রোটোটাইপগুলো এমনিতেই পরীক্ষামূলক নমুনা। সেগুলোকে প্রত্যয়িত করার কোনো প্রয়োজন নেই।







