
ভূমিকা
ভ্যাকুয়াম কাপ দৈনন্দিন জীবন এবং শিল্পক্ষেত্র, উভয় ক্ষেত্রেই একটি সাধারণ বৈশিষ্ট্য। আপনি বড় কোনো যন্ত্রাংশ তুলুন বা দেয়ালে হ্যান্ডব্যাগ ঝোলান, এগুলি সর্বদা উপস্থিত থাকে।
এগুলোর সাধারণত দুটি অংশ থাকে: একটি সাকশন কাপ বডি এবং একটি নমনীয় সিলিং লিপ। ধাতব ভ্যাকুয়াম কাপ সাধারণত শিল্পক্ষেত্রে দেখা যায়, অপরদিকে দৈনন্দিন জীবনে মানুষ সাধারণত প্লাস্টিক বা সিলিকনের মডেল বেছে নেয়। এই অধ্যায়ে আমরা প্লাস্টিকের ভ্যাকুয়াম কাপ নিয়ে আলোচনা করব।
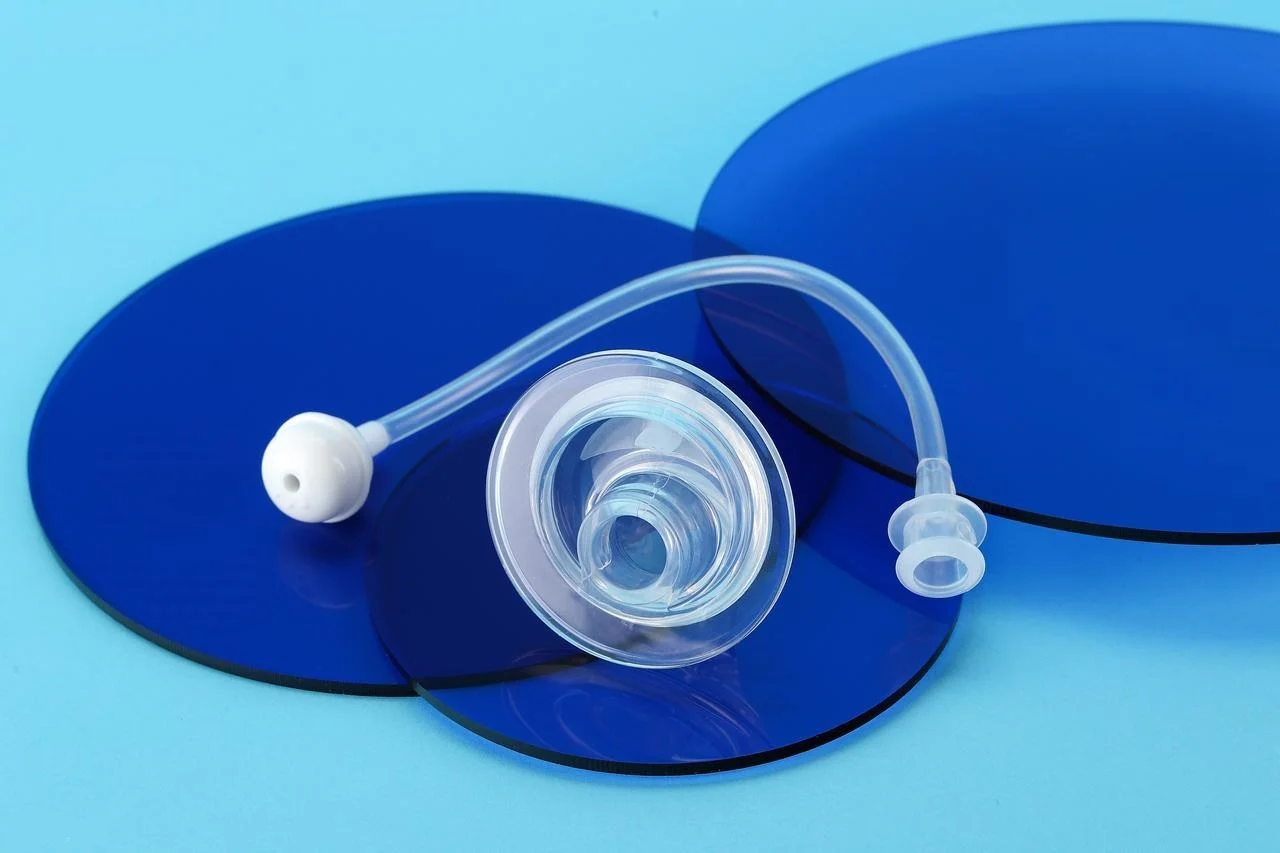
প্লাস্টিক দৃঢ় কাঠামো প্রদান করে। কাপটি যাতে ভেঙে না গিয়ে বল স্থানান্তর করতে পারে, তার জন্য একটি শক্ত মেরুদণ্ড প্রয়োজন। সিলিকন নমনীয় সিলিং লিপ প্রদান করে। এই লিপটি অসমতল পৃষ্ঠের সাথে খাপ খাইয়ে নেয়। এটি ভ্যাকুয়াম সিল তৈরি করে।
ধাপে ধাপে: মূল উৎপাদন প্রক্রিয়া
ভ্যাকুয়াম কাপের ব্যাপক উৎপাদনে ধাতব ফ্যাব্রিকেশনের প্রয়োজন হয় না। কোনো ওয়েল্ডিং নেই। কাঁচা ব্লকের কোনো মেশিনিংও করা হয় না। এর প্রধান প্রযুক্তি হলো মোল্ডিং প্রক্রিয়া। ক্যাভিটিতে উপাদান ঢালা হয়। এই ক্যাভিটিই যন্ত্রাংশটিকে আকার দেয়।
১. প্লাস্টিকের বডি ইনজেকশন ছাঁচনির্মাণ (অনমনীয় উপাদান)
গ্রাহকরা দৃঢ় কাঠামোর জন্য প্লাস্টিক ইনজেকশন মোল্ডিং ব্যবহার করেন। প্রচলিত উপকরণগুলোর মধ্যে রয়েছে এবিএস, পিসি এবং নাইলন। একটি ইনজেকশন মোল্ডিং মেশিন প্লাস্টিকের দানাগুলোকে গলিয়ে দেয়। গলিত উপাদানটিকে একটি স্টিলের ছাঁচের গহ্বরে প্রবেশ করানো হয়। যন্ত্রাংশের আকার এবং দেয়ালের পুরুত্বের উপর নির্ভর করে, এই প্রক্রিয়ার সময়কাল ১৫ থেকে ৬০ সেকেন্ড পর্যন্ত হয়ে থাকে।
এখানে প্রায়শই র্যাপিড প্রোটোটাইপিং কাজে আসে। একটি থ্রিডি-প্রিন্টেড প্লাস্টিকের কাঠামো মানুষকে কোনো শক্ত যন্ত্রের জন্য অপেক্ষা না করেই এর মাপ ও কার্যকারিতা পরীক্ষা করার সুযোগ দেয়। ডিজাইনটি চূড়ান্ত হয়ে গেলে, উৎপাদনের জন্য ছাঁচটি কাটা হয়।
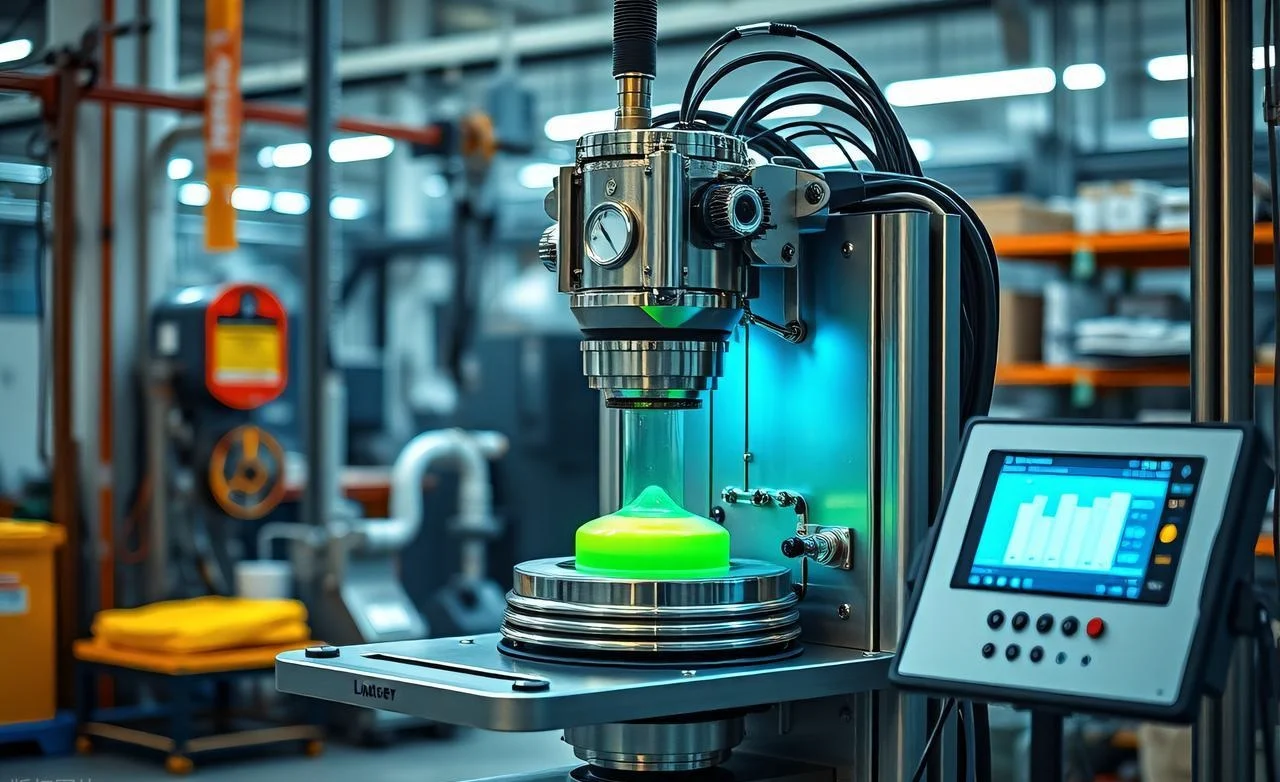
২. সিলিকন লিপ মোল্ডিং (নমনীয় সিলিং উপাদান)
এখানে দুটি প্রক্রিয়া প্রধান। মানুষ পরিমাণ এবং নির্ভুলতার প্রয়োজনীয়তার ওপর ভিত্তি করে নির্বাচন করে।
- সঙ্কোচন ছাঁচনির্মাণ কাজ কম পরিমাণে উৎপাদনের ক্ষেত্রে টুলিং খরচ কম হয়। আগে থেকে তৈরি একটি সিলিকন ব্ল্যাঙ্ক একটি উত্তপ্ত ক্যাভিটিতে প্রবেশ করানো হয়। প্রেসটি বন্ধ হয়ে যায়। তাপ ও চাপ উপাদানটিকে আকার দেয়। এতে চক্রের সময়কাল বেশি লাগে। কিন্তু প্রাথমিক বিনিয়োগ কম।
- তরল সিলিকন রাবার (LSR)ইনজেকশন পদ্ধতিতে বিপুল পরিমাণে কাজ করা যায়। এর নির্ভুলতা বেশি। দুটি তরল উপাদান মিশ্রিত করে সরাসরি একটি উত্তপ্ত ছাঁচে ইনজেক্ট করা হয়। ছাঁচের ভেতরের গহ্বরে জমাট বাঁধার প্রক্রিয়াটি সম্পন্ন হয়। এর চক্রের সময়কাল কম। তবে এর টুলিং খরচ বেশি। যেসব কঠিন কাজে ধারাবাহিকতা অপরিহার্য, সেখানে এলএসআর (LSR) ব্যবহার করা হয়।
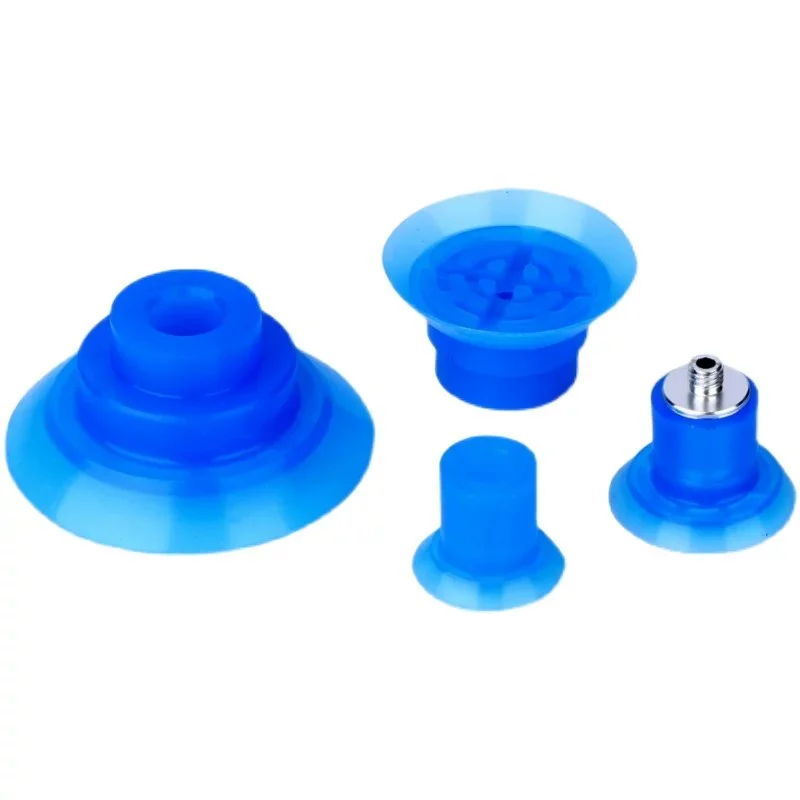
৩. গুরুত্বপূর্ণ বন্ধন: সিলিকনের সাথে প্লাস্টিক যুক্ত করা
এই ধাপটিই কাপটির সাফল্য বা ব্যর্থতা নির্ধারণ করে। সিলিকনের কিনারাটি অবশ্যই প্লাস্টিকের মূল অংশের সাথে সংযুক্ত থাকতে হবে। এর জন্য দুটি পদ্ধতি রয়েছে।
- ওভারমোল্ডিং is ব্যাপক উৎপাদনের জন্য এটিই সবচেয়ে পছন্দের পদ্ধতি। প্লাস্টিকের কাঠামোটিকে একটি দ্বিতীয় ছাঁচে রাখা হয়। এর উপর সরাসরি তরল সিলিকন ইনজেক্ট করা হয়। সংযোগস্থলে একটি রাসায়নিক বন্ধন তৈরি হয়। কোনো আঠার প্রয়োজন হয় না। এই জোড়টি স্থায়ী।
- পোস্ট ছাঁচনির্মাণ আঠালো বন্ডিং একটি বিকল্প হিসেবে কাজ করে। যখন উপকরণগুলো বেমানান হয় অথবা যখন ওভারমোল্ডিং টুলিং পাওয়া যায় না, তখন এটি ব্যবহার করা হয়। প্লাস্টিকের পৃষ্ঠে একটি প্রাইমার লাগানো হয়। সিলিকন লিপে আঠা লাগানো হয়। তারপর অংশ দুটিকে একসাথে চাপ দিয়ে জোড়া লাগানো হয়। এই বন্ধনটি যান্ত্রিক, রাসায়নিক নয়। এটি কাজ করে, কিন্তু ঘন ঘন ব্যবহারের ক্ষেত্রে এটি কম নির্ভরযোগ্য।
৪. সমাপ্তি ও পোস্ট প্রসেসিং
ছাঁচে তৈরি কাপটি এখনও সম্পূর্ণ হয়নি। এর পরে আরও কয়েকটি ধাপ রয়েছে।
ডিফ্ল্যাশিং অতিরিক্ত সিলিকন অপসারণ করে। মোল্ডের বিভাজন রেখায় পাতলা ফ্ল্যাশ লাইন তৈরি হয়। এগুলো হাতে করে অথবা স্বয়ংক্রিয় ক্রায়োজেনিক ডিফ্ল্যাশিংয়ের মাধ্যমে ছেঁটে ফেলা হয়। সিলিকন নরম। মোল্ডটি ভালোভাবে ডিজাইন করা হলে ফ্ল্যাশটি পরিষ্কারভাবে উঠে আসে।
পোস্ট-কিউরিং ওভেনে করা হয়। সিলিকনটি বেশ কয়েক ঘন্টা ধরে উচ্চ তাপমাত্রায় থাকে। এই ধাপে ক্রস-লিঙ্কিং বিক্রিয়াটি সম্পূর্ণ হয়। এর ফলে স্থায়িত্ব বৃদ্ধি পায় এবং যান্ত্রিক বৈশিষ্ট্যগুলো স্থিতিশীল হয়। যারা এই ধাপটি এড়িয়ে যান, তারা নিজ দায়িত্বে তা করেন।
লিক পরীক্ষা ও পরিদর্শনের মাধ্যমে ত্রুটি ধরা পড়ে। প্রতিটি কাপ ভ্যাকুয়াম ধরে রাখতে পারে কিনা তা পরীক্ষা করা হয়। এর জন্য প্রেসার ডিকে বা ফ্লো মেজারমেন্ট পদ্ধতি ব্যবহার করা হয়। খালি চোখে দেখে শূন্যস্থান, ফ্লাশ এবং বন্ডের অখণ্ডতা পরীক্ষা করা হয়। যে কাপ থেকে লিক হয়, সেটি কাজটি করতে ব্যর্থ বলে গণ্য হয়। পরীক্ষা করা ঐচ্ছিক নয়।
ভ্যাকুয়াম কাপ উৎপাদনে শীর্ষ ৭টি চ্যালেঞ্জ
১. সিলিকনে বায়ু বুদবুদ (ফাঁকা স্থান)
মিশ্রণের সময় বাতাস আটকে যায়। এই বুদবুদগুলো তৈরি হওয়া অংশে শূন্যস্থান বা ফাঁকা স্থান তৈরি করে। এই শূন্যস্থানগুলো সীলকে দুর্বল করে দেয়। এগুলো ছিদ্রপথ তৈরি করে।
সমাধান: ভ্যাকুয়াম ডিগ্যাসিং সরঞ্জাম আবশ্যক। সিলিকনের উপাদানগুলো মেশানো হয়। তারপর মিশ্রণটি একটি ভ্যাকুয়াম চেম্বারে রাখা হয়। ঢালা বা ইনজেক্ট করার আগে ভ্যাকুয়ামটি ভেতরে আটকে থাকা বাতাস বের করে দেয়।
২. অসমভাবে শুকানো (আঠালো বা নরম অংশ)
ছাঁচ থেকে বের করার পর অংশটি আঠালো থাকে। অথবা খুব নরম থাকে। কিংবা কিছু জায়গায় পুরোপুরি জমাট বাঁধে না। এর কারণ প্রায় সবসময়ই ভুল অনুপাতে মেশানো।
সমাধান: নির্ভুল পরিমাপক যন্ত্র এবং পুঙ্খানুপুঙ্খ মিশ্রণ পদ্ধতি। কর্মীরা প্রতিটি উপাদান ওজন করেন। তাঁরা একটি নির্দিষ্ট সময় ধরে মেশান। তাঁরা পাত্রের চারপাশ চেঁছে নেন। কোনো ব্যাচে দুই শতাংশের তারতম্য হলেই তা বাতিল বলে গণ্য হয়। দ্রুত প্রোটোটাইপিংয়ের সময় প্রায়শই হাতে মেশানো ছোট ব্যাচ ব্যবহার করা হয়। এই ছোট ব্যাচগুলো মিশ্রণের এমন সব ত্রুটি লুকিয়ে রাখতে পারে, যা বড় পরিসরে উৎপাদনের সময় স্পষ্ট হয়ে ওঠে। উৎপাদন বাড়ানোর আগে, উৎপাদন যন্ত্রপাতিতে মিশ্রণ প্রক্রিয়াটি যাচাই করে নেওয়া প্রয়োজন।
৩. অংশের বিকৃতি (বিকৃতি)
ভারের চাপে সিলিকনের কিনারাটি দেবে যায়। অথবা ছাঁচ থেকে বের করার সময় কাপটি তার আকৃতি ধরে রাখতে পারে না। যন্ত্রাংশটির জ্যামিতিক গঠনের জন্য উপাদানটি খুব নরম।
সমাধান: যন্ত্রাংশের আকার ও আকৃতির সাথে শোর এ (Shore A) কাঠিন্য মেলান। ছোট ও পুরু যন্ত্রাংশের জন্য ৩০এ (30A) সিলিকন উপযুক্ত। একটি বড় ও পাতলা প্রান্তের জন্য ৫০এ (50A) বা তার বেশি কাঠিন্য প্রয়োজন। আকৃতি ধরে রাখার মতো ন্যূনতম কাঠিন্য খুঁজে বের করার জন্য প্রকৌশলীরা প্রোটোটাইপিংয়ের সময় বিভিন্ন ডুরোমিটার পরীক্ষা করেন। কাঠিন্য বেশি হলে সিলিং ক্ষতিগ্রস্ত হয়। আবার বেশি নরম হলে যন্ত্রাংশটি বিকৃত হয়ে যায়।
৪. ছাঁচে আটকে যাওয়া (ছাঁচ খোলার সমস্যা)
জমাট বাঁধা সিলিকন সহজে ছাড়তে চায় না। খোলার সময় অংশটি ছিঁড়ে যায়। ছাঁচটি ক্ষতিগ্রস্ত হয়।
কারণ: অপর্যাপ্ত রিলিজ এজেন্ট অথবা ছাঁচের নকশায় জটিল আন্ডারকাট। কিছু সিলিকন গ্রেড অন্যগুলোর চেয়ে বেশি আঠালো হয়।
সমাধান: সঠিক ছাঁচের নকশাই হলো প্রথম প্রতিরক্ষা ব্যবস্থা। তীক্ষ্ণ আন্ডারকাট এড়িয়ে চলুন। ড্রাফট অ্যাঙ্গেল ব্যবহার করুন। এরপর, সাবধানে রিলিজ এজেন্ট প্রয়োগ করুন। পরিমাণ খুব কম হলে যন্ত্রাংশটি আটকে যায়। পরিমাণ খুব বেশি হলে পৃষ্ঠতলের মসৃণতা নষ্ট হয়। প্রতিটি ছাঁচের জন্য একটি আদর্শ প্রয়োগ পদ্ধতি তৈরি করা হয়।
৫. দুর্বল বা ব্যর্থ প্লাস্টিক-সিলিকন বন্ধন
সিলিকনের কিনারাটি প্লাস্টিকের মূল অংশ থেকে আলাদা হয়ে যায়। কাপটি ব্যবহারে অকেজো হয়ে পড়ে। বন্ধনটি কখনোই যথেষ্ট মজবুত ছিল না।
কারণ: উপাদানের অসামঞ্জস্যতাই সাধারণত এর জন্য দায়ী। পৃষ্ঠতলের বিশেষ প্রক্রিয়াকরণ ছাড়া বেশিরভাগ প্লাস্টিকের সাথে সিলিকন আটকে থাকে না।
সমাধান: সম্ভব হলে ওভারমোল্ডিং টুলিংকে অগ্রাধিকার দিন। ওভারমোল্ডিং এলএসআর ইনজেকশন প্রক্রিয়ার সময় একটি রাসায়নিক বন্ধন তৈরি করে। এর জন্য কোনো আঠার প্রয়োজন হয় না। যখন ওভারমোল্ডিং সম্ভব হয় না, তখন সারফেস প্রাইমারের সাথে বিশেষায়িত শিল্প আঠা ব্যবহার করা হয়। এই আঠা ব্যবহারের ক্ষেত্রে সতর্ক প্রক্রিয়া নিয়ন্ত্রণ প্রয়োজন।
৬. রাসায়নিক নিঃসরণ ও দূষণ (খাদ্য/চিকিৎসা)
খাদ্যের সংস্পর্শে আসা বা চিকিৎসায় ব্যবহৃত অংশ থেকে কোনো রাসায়নিক পদার্থ নির্গত হতে পারে না। সাধারণ সিলিকনে এমন সব সংযোজক পদার্থ থাকে যা নিরাপদ নয়।
কারণ: অ-প্রত্যয়িত কাঁচামাল। সরবরাহকারী মান রক্ষায় কারচুপি করেছে।
সমাধান: এফডিএ-অনুমোদিত সিলিকন ব্যবহার করুন। এর জন্য প্রাসঙ্গিক নিয়মটি হলো 21 CFR 177.2600। চিকিৎসা ক্ষেত্রে ব্যবহারের জন্য ISO 10993 সার্টিফিকেশনের প্রয়োজন হতে পারে। জিনিসপত্র কেনার আগে মানুষ সার্টিফিকেট চেয়ে থাকে।
৭. বহিরাগত বস্তু দ্বারা দূষণের ঝুঁকি
খাদ্য প্রক্রিয়াকরণ লাইনে ধাতু বা শক্ত প্লাস্টিকের একটি টুকরো পড়ে যায়। ভ্যাকুয়াম কাপটি ভেঙে যায় বা এর থেকে একটি টুকরো খসে পড়ে। এই দূষণের কারণে পণ্যটি বাজার থেকে প্রত্যাহার করা হয়।
কারণ: সাধারণ সিলিকন মেটাল ডিটেক্টরে শনাক্ত করা যায় না। ভাঙা টুকরোগুলো গুণমান পরীক্ষা অলক্ষ্যে পার হয়ে যায়।
সমাধান: মেটাল ডিটেক্টর দ্বারা শনাক্তযোগ্য সিলিকন যৌগ ব্যবহার করুন। এই উপাদানগুলিতে ফেরাস অ্যাডিটিভ থাকে যা উৎপাদন লাইনের মেটাল ডিটেক্টরকে সক্রিয় করে তোলে। এই অ্যাডিটিভগুলি আকস্মিক সংস্পর্শের জন্য এফডিএ-অনুমোদিত। খাদ্য প্রক্রিয়াকরণ এবং ঔষধ শিল্পে ব্যবহারের জন্য অনেকেই এই শনাক্তযোগ্য গ্রেডের উপাদান নির্দিষ্ট করে থাকেন। পণ্য বাজার থেকে তুলে নেওয়ার খরচের তুলনায় এর অতিরিক্ত উপাদান খরচ খুবই সামান্য।
গুরুত্বপূর্ণ উপাদান নির্বাচনের মানদণ্ড in Vacuum Cআপগুলি ম্যানুফ্যাকচারিং
কঠোরতা (শোর এ)
সিলিকনের কাঠিন্য শোর এ স্কেলে পরিমাপ করা হয়। সংখ্যা যত কম, উপাদানটি তত নরম। সংখ্যা যত বেশি, উপাদানটি তত দৃঢ় ও টেকসই।
35A নরম ও সূক্ষ্ম কাজের জন্য উপযুক্ত। যেমন— সদ্য বেক করা ক্রোসাঁ ধরা বা পালিশ করা লেন্স তোলার জন্য। এটি ঠোঁটের সাথে সহজেই মানিয়ে যায়। এর গ্রিপটি কোমল। এর অসুবিধা হলো এর স্থায়িত্ব। নরম সিলিকন দ্রুত ছিঁড়ে যায়।
50A দৃঢ় ও টেকসই কাজের জন্য ব্যবহৃত হয়। যেমন—ধাতব পাত তোলা বা অমসৃণ প্লাস্টিকের অংশ সরানো। এর কিনারা ঘর্ষণ প্রতিরোধ করে। এর ধারণ শক্তিও বেশি। কিন্তু 35A-এর মতো 50A অমসৃণ পৃষ্ঠতলে ভালোভাবে খাপ খায় না।
ফুড-গ্রেড কমপ্লায়েন্স
খাদ্যের সংস্পর্শ একটি নিয়ন্ত্রিত পরিসর। যথেচ্ছভাবে সিলিকন ব্যবহার অনুমোদিত নয়।
FDA 21 CFR 177.2600 হলো মার্কিন যুক্তরাষ্ট্রের মান। এতে অনুমোদিত নিষ্কাশনযোগ্য উপাদান এবং পরীক্ষার পদ্ধতি নির্দিষ্ট করা আছে। একটি প্রত্যয়িত যৌগ এই পরীক্ষাগুলোতে উত্তীর্ণ হয়। কোনো সার্টিফিকেট না থাকার অর্থ হলো উপাদানটি মানসম্মত নয়, এমনকি দেখতে একই রকম হলেও।
EU 1935/2004 হলো ইউরোপীয় কাঠামো। প্রকৃত পরীক্ষা পদ্ধতিগুলো অন্যান্য মান থেকে নেওয়া হয়, কিন্তু এই প্রবিধানটি প্রয়োজনীয়তা নির্ধারণ করে। যারা ইউরোপে পণ্য বিক্রি করেন, তাদের উপাদান সরবরাহকারীর কাছ থেকে একটি সম্মতিপত্র প্রয়োজন।
উভয় মানই গুরুত্বপূর্ণ। একটি বেকারির জন্য কাপে দুটির মধ্যে যেকোনো একটির প্রয়োজন হয়, যা নির্ভর করে সরঞ্জামটি কোথা থেকে পাঠানো হচ্ছে তার ওপর। জিনিসপত্র অর্ডার করার আগে লোকেরা নথিপত্র চেয়ে থাকে।
বিশেষ বৈশিষ্ট্য
কখনও কখনও প্রচলিত পদ্ধতি কাজ করে না। মানুষের অতিরিক্ত বৈশিষ্ট্যের প্রয়োজন হয়।
খাদ্য ও ঔষধ শিল্পে ধাতু শনাক্তকরণ ব্যবস্থা ব্যবহৃত হয়। সিলিকনের সাথে লৌহঘটিত সংযোজনী মেশানো হয়। যদি কোনো টুকরো ভেঙে যায়, একটি মেটাল ডিটেক্টর সেই খণ্ডটি ধরে ফেলে। এর বিকল্প হলো পণ্য প্রত্যাহার।
উচ্চ-তাপমাত্রা প্রতিরোধ ক্ষমতা এটিকে গরম পরিবেশ, বেকিং ওভেন এবং জীবাণুমুক্তকরণ চক্র সামলাতে সক্ষম করে। সাধারণ সিলিকন ২০০°C-এর উপরে নষ্ট হয়ে যায়। বিশেষ ফর্মুলেশন ২৫০°C বা তার বেশি তাপমাত্রাতেও টিকে থাকে।
অ্যান্টি-স্ট্যাটিক ধুলো আকর্ষণ প্রতিরোধ করে। ইলেকট্রনিক্স উৎপাদনে এর প্রয়োজন হয়। স্থির বিদ্যুৎ কণা পণ্যের উপর কণা আকর্ষণ করে। কাপটিকে অবশ্যই সেই চার্জ অপসারিত করতে হবে। যখন সাধারণ সিলিকন দূষণের সমস্যা সৃষ্টি করে, তখন অ্যান্টি-স্ট্যাটিক যৌগ ব্যবহারের পরামর্শ দেওয়া হয়।
কোনো একটি উপাদান দিয়ে সবকিছু করা যায় না। মানুষ ব্যবহারের ধরনের ওপর ভিত্তি করে অগ্রাধিকার দেয়। প্রথমে কাঠিন্য। দ্বিতীয়ত নমনীয়তা। তৃতীয়ত বিশেষ বৈশিষ্ট্য। এই ক্রমটি ভুল হলে, কাপটি যতই ভালোভাবে তৈরি করা হোক না কেন, তা ব্যর্থ হয়।
উপসংহার
ভ্যাকুয়াম কাপের ব্যাপক উৎপাদন সহজ কাজ নয়। তিনটি বিষয়কে একসাথে কাজ করতে হয়। সিলিকনের জমাট বাঁধা অবশ্যই সামঞ্জস্যপূর্ণ হতে হবে। প্লাস্টিক ইনজেকশনের ক্ষেত্রে কঠোর সহনশীলতা বজায় রাখতে হবে। এদের মধ্যকার বন্ধনকে হাজার হাজার চক্র সহ্য করতে সক্ষম হতে হবে। এর যেকোনো একটিতে ত্রুটি হলেই কাপগুলো উৎপাদন লাইনেই ব্যর্থ হয়ে যায়।
যারা উৎপাদন শুরু করছেন তাদের জন্য চূড়ান্ত পরামর্শ। নকশা পর্বের শুরুতেই প্লাস্টিক-সিলিকন বন্ধন পদ্ধতিকে অগ্রাধিকার দিন। বেশি পরিমাণে উৎপাদনের জন্য ওভারমোল্ডিং সেরা বিকল্প। আঠালো বন্ধনও কাজ করে, কিন্তু এর জন্য আরও বেশি প্রক্রিয়া নিয়ন্ত্রণের প্রয়োজন হয়। ছাঁচের ইস্পাত কাটার আগেই সিদ্ধান্ত নিন।
শুরু থেকেই প্রত্যয়িত উপকরণ সংগ্রহ করুন। এফডিএ (FDA) বিধি মেনে চলুন। ইইউ (EU) ঘোষণাপত্র অনুসরণ করুন। প্রয়োজনে ধাতু-শনাক্তযোগ্য গ্রেড ব্যবহার করুন। প্রকল্পের শেষের দিকে উপকরণ পরিবর্তন করবেন না। এতে শুকানোর প্রক্রিয়া বদলে যায়। বন্ধন শক্তি বদলে যায়। পুরো প্রক্রিয়াটিই বিচ্যুত হয়।
ভ্যাকুয়াম ডিগ্যাসিং যন্ত্রপাতিতে বিনিয়োগ করুন। সিলিং পৃষ্ঠে বায়ু বুদবুদ গ্রহণযোগ্য নয়। ভ্যাকুয়াম ছাড়া হাতে মেশানো ব্যাচ ব্যর্থ হবে। বৃহৎ পরিসরে উৎপাদনের জন্য সঠিক ডিগ্যাসিং অপরিহার্য। কোনো শর্টকাট নেই। কাপগুলো হয় সিল হয়, নয়তো হয় না। যেগুলো হয় না, মানুষ সেগুলোই মনে রাখে।
নোবেল সম্পর্কে: নির্ভুল প্লাস্টিক ও সিলিকন উৎপাদনে আপনার সহযোগী
আমরা কারা
নোবেল একটি বিশেষায়িত প্লাস্টিক উৎপাদনকারী প্রতিষ্ঠান। গ্রাহকরা উচ্চ-নির্ভুল ইনজেকশন মোল্ডিং এবং সিলিকন প্রক্রিয়াকরণের জন্য আমাদের কাছে আসেন।
জটিল পণ্যের নকশা এবং নির্ভরযোগ্য গণ-উৎপাদনের মধ্যেকার ব্যবধান দূর করুন। এর কঠিন অংশটি হলো দ্বৈত-উপাদানের যন্ত্রাংশ—প্লাস্টিক এবং সিলিকন। ভ্যাকুয়াম কাপ এর একটি নিখুঁত উদাহরণ। একটি অনমনীয় প্লাস্টিকের কাঠামোর জন্য একটি নমনীয় সিলিকনের প্রান্ত প্রয়োজন। উপাদান দুটিকে অবশ্যই স্থায়ীভাবে সংযুক্ত হতে হবে। আমরা সেটাই সম্ভব করে তুলি।
আমাদের মূল প্রক্রিয়াকরণ ক্ষমতা
প্লাস্টিক ইনজেকশন ছাঁচনির্মাণ
নোবেল-এর প্রকৌশলীরা ইঞ্জিনিয়ারিং-গ্রেড রেজিন নিয়ে কাজ করেন। এবিএস, পলিকার্বোনেট (পিসি), নাইলন (পিএ) এবং অন্যান্য কাস্টম কম্পাউন্ড। ক্লায়েন্টরা আমাদের কাছে তাদের উপকরণের স্পেসিফিকেশন পাঠান। আমরা সেই অনুযায়ী ছাঁচ তৈরি করি।
স্বয়ংক্রিয় সেলগুলিতে বিপুল পরিমাণে উৎপাদন হয়। ধারাবাহিক গুণমানই আমাদের লক্ষ্য। উৎপাদন চক্র অত্যন্ত দ্রুত। মানুষের প্রতিদিন হাজার হাজার যন্ত্রাংশ প্রয়োজন। আমাদের মেশিনগুলো কোনো তারতম্য ছাড়াই সেই পরিমাণ উৎপাদন সরবরাহ করে।
তরল সিলিকন রাবার (LSR) ইনজেকশন ছাঁচনির্মাণ
ভ্যাকুয়াম কাপ উৎপাদনে নমনীয় সিলিকন উপাদানের নির্ভুল ছাঁচনির্মাণ একটি মূল দক্ষতা। ভ্যাকুয়াম কাপের জন্য জটিল প্রান্তের জ্যামিতিক নকশা তৈরি করা একটি সাধারণ বিষয়। এলএসআর প্রক্রিয়াটি উচ্চ গতি এবং বিপুল পরিমাণ উৎপাদন সামলাতে পারে। এতে অতিরিক্ত বর্জ্যের পরিমাণ খুবই কম থাকে। প্রতিটি অংশের মধ্যে সামঞ্জস্য নিখুঁত হয়।
ওভারমোল্ডিং (প্লাস্টিক-সিলিকন বন্ধন)
এটাই আমাদের বিশেষত্ব। আমরা একটিমাত্র মোল্ডিং চক্রেই রাসায়নিকভাবে সিলিকনকে সরাসরি অনমনীয় প্লাস্টিক সাবস্ট্রেটের উপর জুড়ে দিই। কোনো দ্বিতীয়বার আঠা লাগানোর প্রয়োজন হয় না। আঠার কোনো দুর্বল রেখা থাকে না।
মান যোগ পরিষেবা
নিজস্ব টুলিং ব্যবস্থা একটি বড় সুবিধা। আমরা প্রতিটি পণ্যের জ্যামিতিক আকৃতি অনুযায়ী নিখুঁত ছাঁচ ডিজাইন ও তৈরি করি—বাইরের কোনো টুল শপের জন্য অপেক্ষা করতে হয় না।
পোস্ট-প্রসেসিং আমাদের কারখানায় সম্পন্ন হয়। ডিফ্ল্যাশিং প্রক্রিয়ার মাধ্যমে অতিরিক্ত উপাদান অপসারণ করা হয়। পোস্ট-কিউরিং সিলিকনকে স্থিতিশীল করে। আলট্রাসনিক ক্লিনিং পৃষ্ঠতলকে প্রস্তুত করে। যন্ত্রাংশ পাঠানোর আগে লিক টেস্টিংয়ের মাধ্যমে ত্রুটি শনাক্ত করা হয়।
উপকরণ কাস্টমাইজেশনের সুযোগ রয়েছে। আমরা এফডিএ-সম্মত সিলিকন প্রস্তুত করি। এছাড়াও আমরা খাদ্য ও ঔষধ শিল্পের জন্য ধাতু-শনাক্তযোগ্য যৌগ উৎপাদন করি।
শংসাপত্র ও সম্মতি (গুণমানের প্রতি অঙ্গীকার)
ISO 9001:2015 (গুণমান ব্যবস্থাপনা সিস্টেম)
এই সার্টিফিকেশন আমাদের অঙ্গীকারের প্রমাণ। ধারাবাহিক গুণমান। নিরন্তর উন্নয়ন। গ্রাহক সন্তুষ্টি। এই মানদণ্ডটি আমাদের সকল উৎপাদন প্রক্রিয়াকে অন্তর্ভুক্ত করে।
আইএসও ১৩৪৮৫:২০১৬ (চিকিৎসা সরঞ্জাম – গুণমান ব্যবস্থাপনা)
চিকিৎসা সংক্রান্ত কাজের জন্য এটি একটি অত্যন্ত গুরুত্বপূর্ণ সার্টিফিকেশন। আমরা চিকিৎসা, ঔষধশিল্প এবং স্বাস্থ্যসেবা খাতের জন্য বিভিন্ন যন্ত্রাংশ তৈরি করি। এই মানটি কঠোর নিয়ন্ত্রক প্রয়োজনীয়তা পূরণে আমাদের সক্ষমতাকে বৈধতা দেয়। নিরাপত্তা। শনাক্তকরণযোগ্যতা। ঝুঁকি ব্যবস্থাপনা।
FAQ
ভ্যাকুয়াম কাপ তৈরিতে সিলিকনের জন্য কম্প্রেশন মোল্ডিং এবং এলএসআর ইনজেকশনের মধ্যে পার্থক্য কী?
কম্প্রেশন মোল্ডিং-এ আগে থেকে তৈরি সিলিকন ব্ল্যাঙ্ক ব্যবহার করা হয়। এতে টুলিং খরচ কম হয়। তবে সাইকেল টাইম বেশি লাগে। ক্লায়েন্টরা কম পরিমাণে উৎপাদন বা সরল জ্যামিতিক গঠনের জন্য এটি বেছে নেন।
এলএসআর ইনজেকশন পদ্ধতিতে তরল সিলিকন রাবার ব্যবহার করা হয়। দুটি উপাদান স্বয়ংক্রিয়ভাবে মিশে যায়। তরলটি সরাসরি একটি উত্তপ্ত ছাঁচে ইনজেক্ট করা হয়। ছাঁচের গহ্বরের ভেতরেই জমাট বাঁধার প্রক্রিয়াটি সম্পন্ন হয়। এর উৎপাদন চক্রের সময়কাল কম। নির্ভুলতাও ভালো। তবে টুলিং খরচ বেশি। অধিক পরিমাণে উৎপাদন এবং জটিল যন্ত্রাংশের জন্য মানুষ এলএসআর বেছে নেয়।
আমি কি ওভারমোল্ডিং করার পরিবর্তে প্লাস্টিকের উপর সিলিকন আঠা দিয়ে লাগাতে পারি?
হ্যাঁ। আঠালো বন্ধন কাজ করে। এটি ওভারমোল্ডিংয়ের মতো নয়। ওভারমোল্ডিংয়ে ইনজেকশন প্রক্রিয়ার সময় একটি রাসায়নিক বন্ধন তৈরি হয়। এতে কোনো আঠালো স্তর থাকে না। আঠালো বন্ধনের জন্য পৃষ্ঠতল প্রস্তুত করা প্রয়োজন। প্লাস্টিকের উপর প্রাইমার লাগানো হয়। সিলিকনের উপর আঠা লাগানো হয়। তারপর অংশগুলো একসাথে চাপ দিয়ে জোড়া লাগানো হয়।
এই বন্ধনটি যান্ত্রিক, রাসায়নিক নয়। ঘন ঘন ব্যবহারের ক্ষেত্রে এটি কম নির্ভরযোগ্য। যখন ওভারমোল্ডিং টুলিং পাওয়া যায় না বা উপকরণগুলো সামঞ্জস্যপূর্ণ হয় না, তখন আঠালো বন্ধন ব্যবহার করা হয়। ভ্যাকুয়াম কাপের ব্যাপক উৎপাদনের জন্য ওভারমোল্ডিং একটি উত্তম বিকল্প।
সিলিকন ভ্যাকুয়াম কাপ কি পুনর্ব্যবহারযোগ্য?
বেশিরভাগ সিলিকন ভ্যাকুয়াম কাপ সাধারণ পৌর কর্মসূচির মাধ্যমে পুনর্ব্যবহারযোগ্য নয়। সিলিকন একটি থার্মোসেট পলিমার। এটি থার্মোপ্লাস্টিকের মতো গলে গিয়ে পুনরায় গঠিত হয় না।
কিছু বিশেষায়িত পুনর্ব্যবহার কেন্দ্র সিলিকন গ্রহণ করে। তারা এই উপাদানটিকে গুঁড়ো করে ফিলার হিসেবে বা ডাউনসাইক্লিংয়ের কাজে ব্যবহার করে। কিন্তু এই ধরনের কেন্দ্র খুব সাধারণ নয়। বেশিরভাগ ব্যবহৃত সিলিকন কাপ ল্যান্ডফিলে বা দহন কেন্দ্রে চলে যায়। যারা ব্যবহারের শেষে বর্জ্য নিষ্কাশনকে অগ্রাধিকার দেন, তাদের বড় পরিসরে ব্যবহারের জন্য উপাদান নির্বাচন করার সময় এই সীমাবদ্ধতাটি বিবেচনা করা উচিত।







