

র্যাপিড মোল্ডস, সিএনসি মেশিনিং , অ্যাডিটিভ ম্যানুফ্যাকচারিং, কাস্টিং এবং র্যাপিড ইনজেকশন মোল্ডিং- এর মতো প্রযুক্তিগুলোকে সমন্বিত করার মাধ্যমে , উৎপাদকদেরকে স্বল্পতর সময়ে মোল্ড, ডাই, ফিক্সচার এবং অন্যান্য সরঞ্জাম উৎপাদন করতে সক্ষম করে।
এই প্রযুক্তির গতি ও নমনীয়তা প্রোটোটাইপ ডিজাইন, পণ্য যাচাইকরণ, ব্রিজ উৎপাদন এবং স্বল্প-পরিমাণ উৎপাদনের প্রক্রিয়াগুলিতে বিশেষভাবে মূল্যবান।
এই নির্দেশিকায় র্যাপিড মোল্ড কী, র্যাপিড মোল্ড মেশিন কীভাবে কাজ করে এবং আধুনিক র্যাপিড মোল্ড উৎপাদনে জড়িত প্রধান মোল্ডের প্রকারভেদ, উপকরণ, নকশার প্রয়োজনীয়তা, খরচ ও অন্যান্য বিষয় ব্যাখ্যা করা হয়েছে।
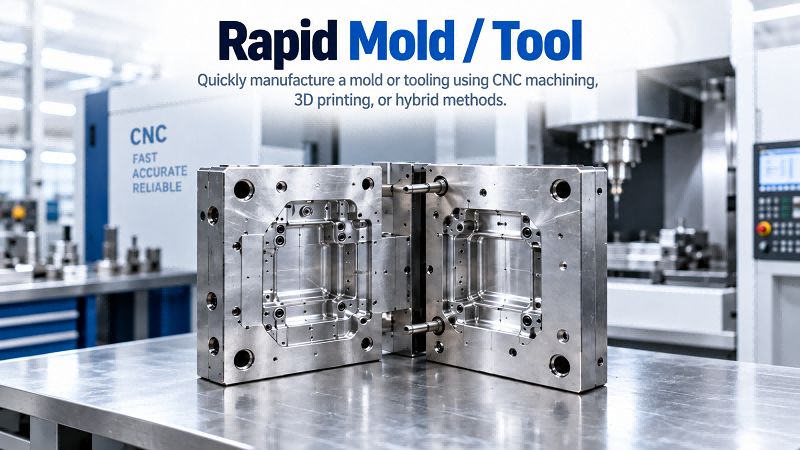
র্যাপিড টুলিং কী?
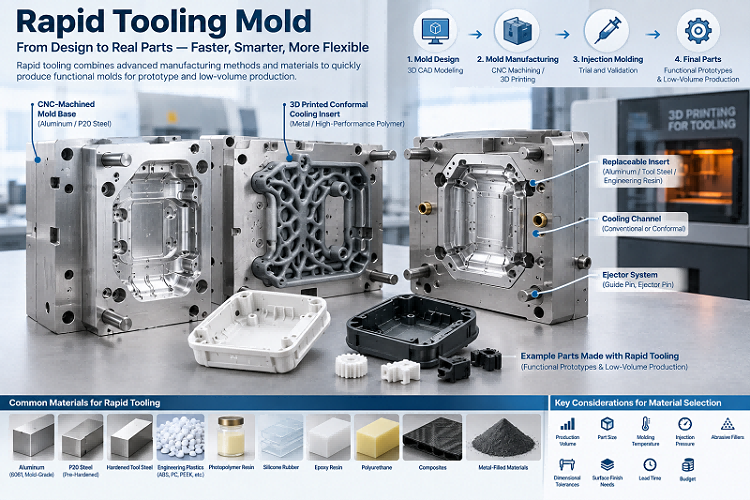
র্যাপিড প্রোটোটাইপিং হলো একটি উৎপাদন পদ্ধতি যার মাধ্যমে ছাঁচ, প্যাটার্ন, ফিক্সচার এবং উৎপাদন সরঞ্জাম আরও দ্রুত তৈরি করা যায়, যা সাধারণত সিএনসি মেশিনিং, থ্রিডি প্রিন্টিং , কাস্টিং বা অন্যান্য দ্রুত উৎপাদন প্রযুক্তির সাথে সমন্বিতভাবে ব্যবহার করা হয়।
এটি ইনজেকশন মোল্ডিং, থার্মোফর্মিং, ডাই কাস্টিং, সিলিকন মোল্ডিং এবং কম্পোজিট উপাদান উৎপাদনের মতো প্রক্রিয়াগুলির জন্য প্রোটোটাইপ মোল্ড এবং স্বল্প-পরিমাণে উৎপাদনের মোল্ড তৈরি করতে ব্যবহৃত হয়।
র্যাপিড মোল্ডের মূল লক্ষ্য হলো স্বল্প সময়ে ডেলিভারি, কম প্রাথমিক বিনিয়োগ এবং পর্যাপ্ত পরিমাণে প্রোটোটাইপ বা অন্তর্বর্তীকালীন উৎপাদনের জন্য এর স্থায়িত্ব।
সুতরাং, র্যাপিড মোল্ডগুলো র্যাপিড প্রোটোটাইপিং এবং পূর্ণাঙ্গ উৎপাদনের মধ্যবর্তী উৎপাদনগত ব্যবধান পূরণ করে, যা কোম্পানিগুলোকে ব্যয়বহুল প্রোডাকশন মোল্ডে বিনিয়োগ করার আগেই ডিজাইন, উপকরণ, অ্যাসেম্বলির কার্যকারিতা, পৃষ্ঠের গুণমান এবং উৎপাদনের সম্ভাব্যতা যাচাই করার সুযোগ দেয়।
র্যাপিড টুলিং কীভাবে কাজ করে?
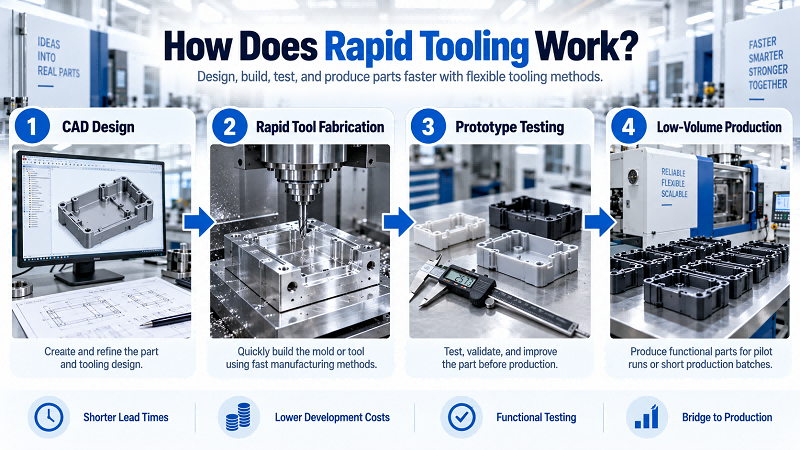
দ্রুত উৎপাদন প্রক্রিয়া শুরু হয় যন্ত্রাংশটির একটি সম্পূর্ণ ৩ডি ক্যাড মডেল তৈরির মাধ্যমে। এরপর প্রকৌশলীরা এর উৎপাদনযোগ্যতা যাচাই করেন। তারা পার্টিং লাইন, ড্রাফট অ্যাঙ্গেল, দেয়ালের পুরুত্ব, আন্ডারকাট, গেটের অবস্থান, শীতলীকরণের প্রয়োজনীয়তা এবং উপযুক্ত ছাঁচের উপকরণ শনাক্ত করেন।
এরপর, প্রকৌশলীরা ছাঁচের নকশা করেন এবং উৎপাদন পদ্ধতি বেছে নেন। প্রচলিত পদ্ধতিগুলোর মধ্যে রয়েছে অ্যালুমিনিয়াম ইনসার্টের জন্য সিএনসি মেশিনিং, নিম্ন-কার্বন ইস্পাতের মেশিনিং, থ্রিডি-প্রিন্টেড ছাঁচের অংশ, ছাঁচে ঢালাই, অথবা অ্যাডিটিভ ও সাবট্র্যাকটিভ প্রক্রিয়ার মিশ্রণ।
মেশিনিং বা থ্রিডি প্রিন্টিংয়ের পর কর্মীরা ছাঁচটিকে পালিশ করেন, তাপ দেন এবং প্রলেপ দেন। তাঁরা ছাঁচটি একত্রিত করেন, এর মাপ পরীক্ষা করেন এবং পরীক্ষামূলক নমুনা তৈরি করেন। সমস্ত পরীক্ষা সফলভাবে সম্পন্ন করার পরেই ছাঁচটি থেকে আসল যন্ত্রাংশ তৈরি করা যায়।
ডিজিটাল উৎপাদন প্রচলিত টুলিং-এর অনেক ধাপ কমিয়ে দেয়। এটি ব্যবহারকারীদের দ্রুত ডিজাইন পরিবর্তন করার সুযোগও দেয়। এই কারণে, ইঞ্জিনিয়ারিং যাচাইকরণের জন্য নির্মাণাধীন পণ্যগুলির ক্ষেত্রে র্যাপিড টুলিং বেশ কার্যকর।
কী দ্রুত টুলিং প্রকার?
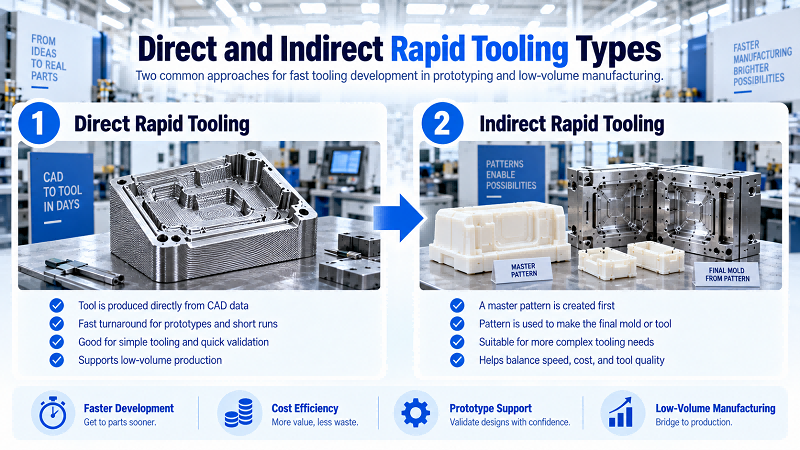
র্যাপিড টুলিং প্রধানত দুই প্রকারের হয়: প্রত্যক্ষ এবং পরোক্ষ। প্রত্যক্ষ র্যাপিড টুলিং-এ সিএনসি মেশিনিং, মেটাল অ্যাডিটিভ ম্যানুফ্যাকচারিং বা পলিমার থ্রিডি প্রিন্টিং ব্যবহার করা হয়। এই পদ্ধতিগুলোতে সরাসরি ক্যাড (CAD) ফাইল থেকে মোল্ড, ইনসার্ট এবং টুলের অংশ তৈরি করা হয়। এগুলো উৎপাদনের অতিরিক্ত ধাপগুলো দূর করে।
পরোক্ষ র্যাপিড টুলিং ভিন্নভাবে কাজ করে। প্রকৌশলীরা প্রথমে একটি মাস্টার মডেল বা প্যাটার্ন তৈরি করেন। এরপর তাঁরা প্রতিরূপ তৈরির পদ্ধতির মাধ্যমে চূড়ান্ত ছাঁচটি তৈরি করেন। প্রচলিত বিকল্পগুলোর মধ্যে রয়েছে সিলিকন কাস্টিং, ইপোক্সি মোল্ডিং, ইনভেস্টমেন্ট কাস্টিং এবং স্প্রে মেটাল মোল্ডিং।
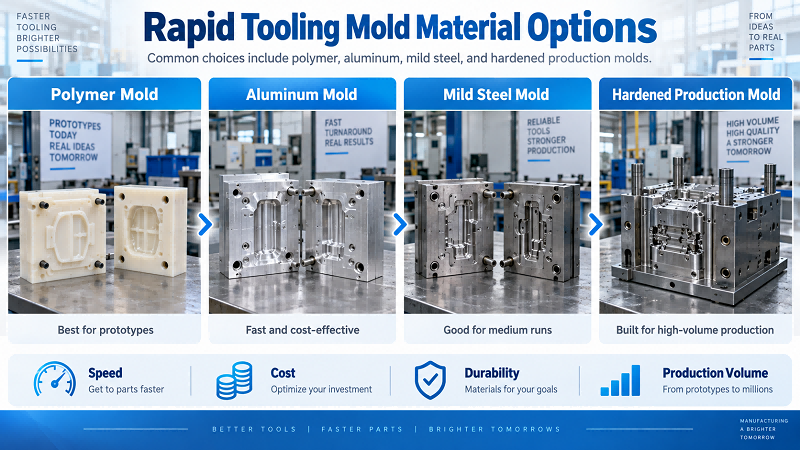
অ্যালুমিনিয়াম এবং মাইল্ড স্টিলের ইনজেকশন মোল্ডগুলোই সবচেয়ে প্রচলিত। দলগুলো ইঞ্জিনিয়ারিং প্রোটোটাইপ এবং অল্প পরিমাণে উৎপাদনের জন্য এগুলো ব্যবহার করে। বেশিরভাগ অস্থায়ী প্লাস্টিকের টুলের তুলনায় এই মোল্ডগুলোর স্থায়িত্ব, মাত্রিক নির্ভুলতা এবং উপাদানের সামঞ্জস্যতা বেশি। এছাড়াও, প্রচলিত শক্ত ইস্পাতের প্রোডাকশন মোল্ডের তুলনায় এগুলো তৈরি করতে কম সময় লাগে।
প্রোটোটাইপিং ছাঁচ তৈরির জন্য বিবেচ্য বিষয়সমূহ
প্রোটোটাইপ ছাঁচ তৈরি করার সময়, প্রথমে জেনে নিন আপনার কতগুলো যন্ত্রাংশ প্রয়োজন। প্রত্যাশিত উৎপাদনের পরিমাণ আপনার ছাঁচ পছন্দের ক্ষেত্রে ব্যাপকভাবে প্রভাব ফেলে: পলিমার, অ্যালুমিনিয়াম, মাইল্ড স্টিল, বা হার্ডেনড প্রোডাকশন মোল্ড।
প্রকৌশলীরা আরও কিছু গুরুত্বপূর্ণ বিষয় পরীক্ষা করেন। এই বিষয়গুলোর মধ্যে রয়েছে মোল্ডিং উপাদান, মোল্ডের তাপমাত্রা, ইনজেকশন চাপ, যন্ত্রাংশের জটিলতা, মাত্রাগত সহনশীলতা, পৃষ্ঠতলের মসৃণতা, আন্ডারকাট, ইনসার্ট এবং প্রয়োজনীয় টুলের জীবনকাল। প্রকৌশলীরা এও নিশ্চিত করেন যে প্রোটোটাইপটি বাস্তব উৎপাদন পরিস্থিতির সাথে মিলবে কি না।
ছাঁচের নকশা সরল রাখুন। ছাঁচটিকে পণ্যের সমস্ত গুরুত্বপূর্ণ বৈশিষ্ট্য ফুটিয়ে তুলতে হবে।
দলগুলোকে যাচাইকরণের জন্য সবচেয়ে গুরুত্বপূর্ণ বৈশিষ্ট্যগুলোও বেছে নিতে হবে। এই পদ্ধতিটি প্রকৌশলীদের কার্যকরী আকার, অ্যাসেম্বলি জয়েন্ট, সিলিং ফেস, কসমেটিক সারফেস এবং অন্যান্য বৈশিষ্ট্যগুলোর উপর কাজ কেন্দ্রীভূত করতে সাহায্য করে, যেগুলো সরাসরি পণ্যের কার্যকারিতাকে প্রভাবিত করে।
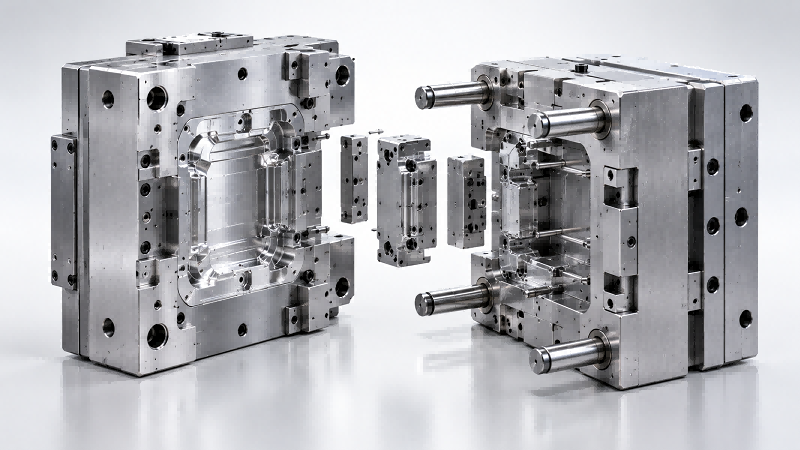
উৎপাদনে র্যাপিড টুলিং-এর সুবিধাসমূহ
র্যাপিড টুলিং পণ্য উন্নয়নের সময় কমিয়ে দেয়। দলগুলো কয়েক দিন বা সপ্তাহের মধ্যেই ছাঁচ এবং ফিক্সচার তৈরি করতে পারে।
র্যাপিড টুলিং প্রাথমিক খরচও কমিয়ে দেয়। কোম্পানিগুলো ব্যাপক উৎপাদনের আগেই উৎপাদন মানের সাথে সামঞ্জস্যপূর্ণ কয়েক ডজন, শত শত বা এমনকি হাজার হাজার যন্ত্রাংশ তৈরি করতে পারে। এই যন্ত্রাংশগুলো ডিজাইন যাচাই, সার্টিফিকেশন, বাজার পরীক্ষা, পাইলট উৎপাদন এবং গ্রাহকদের কাছে প্রাথমিক চালান প্রেরণে সহায়তা করে।
ডিজাইনের নমনীয়তা আরেকটি প্রধান সুবিধা। পরীক্ষার সময় প্রকৌশলীরা যদি মাত্রা, কার্যকারিতা বা সংযোজনে কোনো সমস্যা খুঁজে পান, তবে তারা CAD ফাইল এবং মোল্ড ইনসার্ট পরিবর্তন করতে পারেন। এর জন্য তাদের একটি সম্পূর্ণ ব্যয়বহুল প্রোডাকশন মোল্ড প্রতিস্থাপন করার প্রয়োজন হয় না।
সবচেয়ে গুরুত্বপূর্ণ বিষয় হলো, র্যাপিড ইনজেকশন মোল্ডিং পদ্ধতিতে প্রোটোটাইপ তৈরির জন্য আসল ইঞ্জিনিয়ারিং প্লাস্টিক ব্যবহার করা হয়। প্রচলিত উপকরণগুলোর মধ্যে রয়েছে ABS, PC, POM, PA, PP, PEEK এবং গ্লাস-ফিল্ড পলিমার। এই প্রোটোটাইপগুলো ইঞ্জিনিয়ারদের নির্ভরযোগ্য পারফরম্যান্স ডেটা প্রদান করে। শুধুমাত্র থ্রিডি প্রিন্টিং পদ্ধতিতে তৈরি যন্ত্রাংশের তুলনায় এই ডেটা চূড়ান্ত পণ্যকে অনেক ভালোভাবে প্রতিফলিত করে।
র্যাপিড টুলিং এর প্রয়োগ
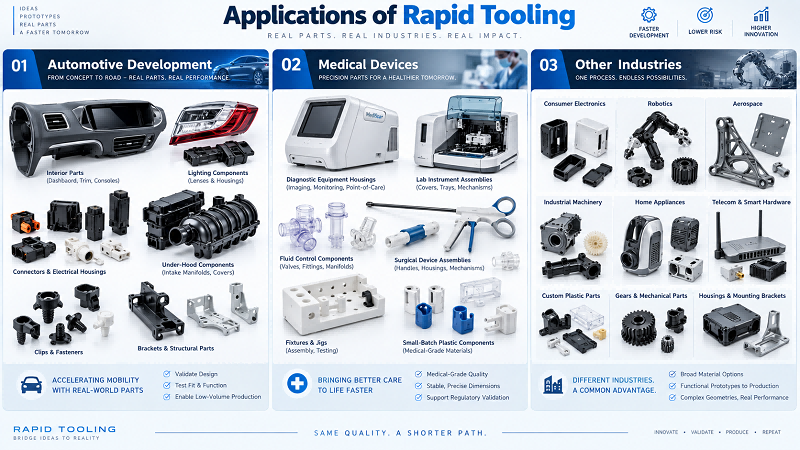
অটোমোবাইল উন্নয়নে র্যাপিড টুলিং-এর ব্যাপক ব্যবহার দেখা যায়। প্রকৌশলীরা গাড়ির অভ্যন্তরীণ যন্ত্রাংশ, সংযোগকারী, হাউজিং, ক্লিপ, ব্র্যাকেট, আলোর অংশ এবং হুডের নিচের বিভিন্ন উপাদানের প্রোটোটাইপ তৈরি করেন। গাড়িতে ব্যবহারের আগে, তাঁরা আসল উৎপাদন উপকরণ দিয়ে এই যন্ত্রাংশগুলো পরীক্ষা করেন।
চিকিৎসা সরঞ্জাম নির্মাতারাও র্যাপিড টুলিং ব্যবহার করেন। তারা রোগ নির্ণয়কারী যন্ত্রের হাউজিং, ল্যাবরেটরির যন্ত্রপাতির অ্যাসেম্বলি, তরল নিয়ন্ত্রণ যন্ত্রাংশ, অস্ত্রোপচারের যন্ত্রপাতির অ্যাসেম্বলি, ফিক্সচার এবং অল্প পরিমাণে প্লাস্টিকের উপাদান তৈরি করেন। এই যন্ত্রাংশগুলোর জন্য স্থিতিশীল মাপ, সামঞ্জস্যপূর্ণ উপকরণ এবং নিয়ন্ত্রিত উৎপাদন প্রক্রিয়া প্রয়োজন।
অন্যান্য অনেক শিল্পও র্যাপিড টুলিং পদ্ধতি গ্রহণ করে। এই শিল্পগুলোর মধ্যে রয়েছে কনজিউমার ইলেকট্রনিক্স, রোবোটিক্স, মহাকাশ, শিল্প যন্ত্রপাতি, গৃহস্থালী সরঞ্জাম, টেলিকম এবং স্মার্ট হার্ডওয়্যার। উৎপাদকরা হাউজিং, কাঠামোগত অংশ, কার্যকরী প্রোটোটাইপ, গিয়ার, কানেক্টর, মাউন্টিং ব্র্যাকেট এবং কাস্টম প্লাস্টিকের যন্ত্রাংশ তৈরি করে।
কি কিছু উন্নত প্রযুক্তি র্যাপিড টুলিং-এ ব্যবহৃত হয়?
উন্নত র্যাপিড টুলিং-এ প্রায়শই অ্যাডিটিভ এবং সাবট্র্যাকটিভ ম্যানুফ্যাকচারিং-এর সমন্বয় করা হয়। দলগুলো জটিল মোল্ড ইনসার্টগুলোকে তাদের চূড়ান্ত আকৃতির কাছাকাছি থ্রিডি প্রিন্ট করে। তারপর তারা গুরুত্বপূর্ণ সিলিং সারফেস, পারটিং লাইন, ছিদ্র এবং সূক্ষ্ম বৈশিষ্ট্যগুলোর জন্য সিএনসি মেশিনিং ব্যবহার করে। এই মেশিনটি আরও সূক্ষ্ম টলারেন্স প্রদান করে।
সিলেক্টিভ লেজার মেল্টিং এবং ডাইরেক্ট মেটাল লেজার সিন্টারিং-এর মতো মেটাল অ্যাডিটিভ পদ্ধতিগুলো কনফর্মাল কুলিং চ্যানেল তৈরি করে। এই চ্যানেলগুলো মোল্ড করা যন্ত্রাংশের আকৃতি অনুসরণ করে। এগুলো তাপমাত্রার ভারসাম্য আরও ভালোভাবে বজায় রাখতে পারে এবং নির্দিষ্ট কিছু প্রয়োগের ক্ষেত্রে কাজের সময় কমিয়ে আনতে পারে।
অন্যান্য উপলব্ধ প্রযুক্তির মধ্যে রয়েছে হাই-স্পিড মেশিনিং, ৫-অক্ষ সিএনসি মেশিনিং , লেজার টেক্সচারিং, ভ্যাকুয়াম কাস্টিং মাস্টার, মেটাল-ফিল্ড ইপোক্সি মোল্ড, হাইব্রিড মোল্ড ইনসার্ট, সোয়াপেবেল ইনসার্ট এবং মডিউলার মোল্ড বেস। নির্মাতারা উন্নত সারফেস কোটিংও প্রয়োগ করেন। এই কোটিংগুলো ক্ষয় প্রতিরোধ ক্ষমতা বা যন্ত্রাংশ সহজে ছাড়ানোর সুবিধা উন্নত করে।
প্রকৌশলীরা ছাঁচ তৈরির ক্ষেত্রেও ডিজিটাল সিমুলেশন ব্যবহার করেন। তাঁরা ছাঁচ ভর্তি, শীতলীকরণ, বিকৃতি, সংকোচন, গেটের অবস্থান এবং সম্ভাব্য ত্রুটিগুলো খতিয়ে দেখেন। ভৌত ছাঁচটি তৈরি করার আগে তাঁরা এই সমস্ত পরীক্ষা চালিয়ে নেন।
র্যাপিড টুলিংয়ের জন্য কী কী মেশিন ও সরঞ্জাম প্রয়োজন?
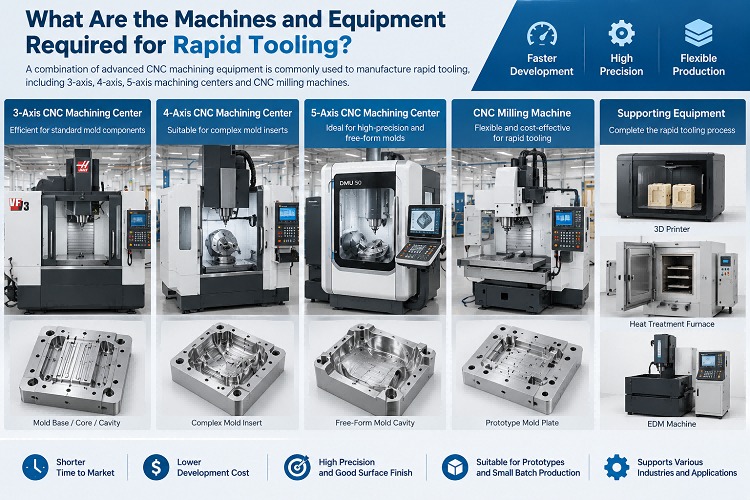
দ্রুত উৎপাদনের জন্য সিএনসি মিলিং মেশিন একটি অপরিহার্য সরঞ্জাম। এগুলো অ্যালুমিনিয়াম, টুল স্টিল, তামা, গ্রাফাইট, ইঞ্জিনিয়ারিং প্লাস্টিক এবং মোল্ড ইনসার্টের মতো উপকরণ কাটে। এগুলো নির্ভুল মাপ এবং ভালো পৃষ্ঠতল গুণমান প্রদান করে।
উৎপাদকরা বিভিন্ন প্রকল্পের জন্য অন্যান্য মেশিনও ব্যবহার করতে পারেন। এগুলোর মধ্যে রয়েছে সিএনসি লেদ, ইডিএম মেশিন, ওয়্যার ইডিএম, সারফেস গ্রাইন্ডার, লেজার কাটার, সিএমএম, ইনজেকশন মোল্ডিং মেশিন, ভ্যাকুয়াম কাস্টিং সিস্টেম, ইন্ডাস্ট্রিয়াল থ্রিডি প্রিন্টার, পলিশিং টুল এবং হিট ট্রিটমেন্ট সরঞ্জাম।
বেশিরভাগ সাধারণ মোল্ড প্লেট এবং ক্যাভিটির জন্য ৩-অক্ষ মেশিনিং ভালোভাবে কাজ করে। ৪-অক্ষ এবং ৫-অক্ষ সিএনসি মেশিন জটিল আকৃতি, গভীর ক্যাভিটি, কৌণিক বৈশিষ্ট্য এবং বহু-পার্শ্বযুক্ত মোল্ড পার্টস তৈরিকে সহজ করে তোলে। এগুলোতে কম সেটআপের প্রয়োজন হয়।
পরিদর্শন সরঞ্জামও গুরুত্বপূর্ণ। পরীক্ষামূলক চালনার আগে সিএমএম, অপটিক্যাল পরিমাপ ব্যবস্থা, উচ্চতা পরিমাপক, মাইক্রোমিটার এবং পৃষ্ঠের অমসৃণতা পরীক্ষক যন্ত্রের সাহায্যে ছাঁচের আকার পরীক্ষা করা হয়। এই পদক্ষেপটি পরবর্তীতে ব্যয়বহুল ছাঁচ পরিবর্তনের প্রয়োজনীয়তা হ্রাস করে।
র্যাপিড টুলিং-এর প্রধান প্যারামিটারগুলো কী কী?
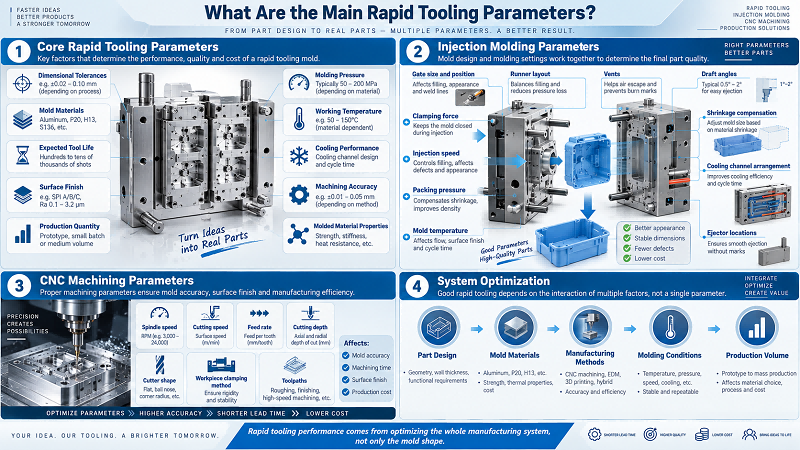
দ্রুত টুলিংয়ের জন্য দলগুলো অনেকগুলো মূল প্যারামিটার পর্যবেক্ষণ করে। এই বিষয়গুলোর মধ্যে রয়েছে মাত্রিক সহনশীলতা, ছাঁচের উপকরণ, টুলের প্রত্যাশিত আয়ুষ্কাল, পৃষ্ঠতলের মসৃণতা, উৎপাদনের পরিমাণ, ছাঁচনির্মাণ চাপ, কার্যকরী তাপমাত্রা, শীতলীকরণ কার্যকারিতা, মেশিনিংয়ের নির্ভুলতা এবং ছাঁচে ঢালা উপকরণের বৈশিষ্ট্য।
ইনজেকশন মোল্ডিংয়ের কাজে ইঞ্জিনিয়াররা অতিরিক্ত কিছু সেটিং পরীক্ষা করেন। তাঁরা গেটের আকার ও অবস্থান, রানারের বিন্যাস, ভেন্ট, ড্রাফট অ্যাঙ্গেল, সংকোচন ক্ষতিপূরণ, কুলিং চ্যানেলের ব্যবস্থা, ইজেক্টরের অবস্থান, ক্ল্যাম্পিং ফোর্স, ইনজেকশন স্পিড, প্যাকিং প্রেসার এবং মোল্ডের তাপমাত্রা পর্যালোচনা করেন। প্রতিটি সেটিংই চূড়ান্ত যন্ত্রাংশের গুণমানকে প্রভাবিত করে।
সিএনসি মেশিনিং সেটিংসও গুরুত্বপূর্ণ। স্পিন্ডল স্পিড, কাটিং স্পিড, ফিড রেট, কাটিং ডেপথ, কাটারের আকৃতি, ওয়ার্কপিস ক্ল্যাম্পিং পদ্ধতি এবং টুলপাথ—এই সবগুলোই মোল্ডের নির্ভুলতা, মেশিনিং সময়, সারফেস ফিনিশ এবং উৎপাদন খরচকে প্রভাবিত করে।
সুতরাং, ভালো র্যাপিড টুলিংয়ের জন্য সমগ্র উৎপাদন ব্যবস্থা জুড়ে অপটিমাইজেশন প্রয়োজন। টিমগুলো শুধু মোল্ডের আকৃতির ওপর মনোযোগ দিতে পারে না। পার্ট ডিজাইন, মোল্ডের উপকরণ, উৎপাদন পদ্ধতি, মোল্ডিংয়ের শর্তাবলি এবং উৎপাদনের পরিমাণের মধ্যকার পারস্পরিক ক্রিয়া থেকেই মোল্ডের কার্যকারিতা নির্ভর করে।
র্যাপিড টুলিংয়ের জন্য কী কী উপকরণ ব্যবহার করা যেতে পারে?
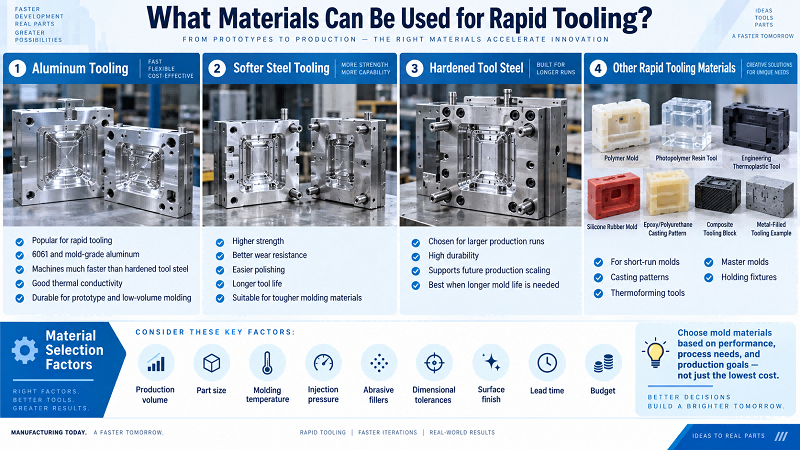
দ্রুত টুলিংয়ের জন্য অ্যালুমিনিয়াম একটি জনপ্রিয় উপাদান। ৬০৬১ এবং বিশেষ মোল্ড-গ্রেড অ্যালুমিনিয়ামের মতো সংকর ধাতুগুলো শক্ত টুল স্টিলের চেয়ে অনেক দ্রুত মেশিনিং করা যায়। বেশিরভাগ প্রোটোটাইপ এবং স্বল্প-পরিমাণের মোল্ডিং কাজের জন্য এগুলো ভালো তাপ পরিবাহিতা এবং যথেষ্ট স্থায়িত্ব প্রদান করে।
যখন উচ্চতর শক্তি, উন্নততর ক্ষয় প্রতিরোধ ক্ষমতা, সহজে পালিশ করার সুবিধা, দীর্ঘতর টুল লাইফ অথবা কঠিনতর মোল্ডিং উপকরণের সাথে সামঞ্জস্যের প্রয়োজন হয়, তখন টিমগুলো পি২০ (P20)-এর মতো নরম স্টিল বেছে নেয়। যদি পরবর্তীতে র্যাপিড টুলিং বৃহত্তর উৎপাদন চক্রকে সমর্থন করতে পারে, তবে ইঞ্জিনিয়াররা শক্ত টুল স্টিল নির্বাচন করেন।
উৎপাদকেরা পলিমার, ফটোপলিমার রেজিন, ইঞ্জিনিয়ারিং থার্মোপ্লাস্টিক, সিলিকন রাবার, ইপোক্সি রেজিন, পলিউরেথেন, কম্পোজিট এবং ধাতু-ভরা টুলিং উপকরণও ব্যবহার করেন। এই উপকরণগুলো দিয়ে স্বল্প-পরিমাণে উৎপাদনের ছাঁচ, কাস্টিং প্যাটার্ন, থার্মোফর্মিং টুল, মাস্টার মোল্ড এবং হোল্ডিং ফিক্সচার তৈরি করা হয়।
উপাদান নির্বাচনের ক্ষেত্রে উৎপাদনের পরিমাণ, যন্ত্রাংশের আকার, ছাঁচনির্মাণ তাপমাত্রা, ইনজেকশন চাপ, ঘর্ষণকারী ফিলার, মাত্রাগত সহনশীলতা, পৃষ্ঠতলের মসৃণতার প্রয়োজনীয়তা, সরবরাহের সময় এবং বাজেট অবশ্যই বিবেচনা করতে হবে। দলগুলোর শুধু সর্বনিম্ন খরচের ছাঁচের উপাদান বেছে নেওয়া উচিত নয়।
র্যাপিড টুলিং কি ব্যয়বহুল?
কোম্পানিগুলো প্রায়শই প্রোটোটাইপ, ব্রিজ টুলিং, বা স্বল্প থেকে মাঝারি উৎপাদন চক্রের জন্য র্যাপিড টুলিং বেছে নেয়। র্যাপিড টুলিংয়ের খরচ সাধারণত প্রচলিত প্রোডাকশন টুলিংয়ের চেয়ে কম হয়। এতে সহজে মেশিনিং করা যায় এমন উপকরণ এবং সরল ছাঁচের নকশা ব্যবহার করা হয়।
অনেকগুলো বিষয় চূড়ান্ত খরচকে প্রভাবিত করে। এই বিষয়গুলোর মধ্যে রয়েছে মোল্ডের আকার, ক্যাভিটির সংখ্যা, যন্ত্রাংশের জটিলতা, টলারেন্স, সারফেস ফিনিশ, মোল্ডের উপাদান, স্লাইড, লিফটার, ইনসার্ট, কুলিং সিস্টেম, মোল্ডিং উপাদান, টুলের জীবনকাল এবং উৎপাদনের পরিমাণ।
একটি সাধারণ একক-গহ্বরযুক্ত অ্যালুমিনিয়ামের প্রোটোটাইপ ছাঁচ সাশ্রয়ী থাকে। কিন্তু একটি জটিল বহু-গহ্বরযুক্ত ছাঁচের জন্য একাধিক স্লাইড, নির্ভুল ইনসার্ট, সূক্ষ্ম সহনশীলতা এবং মসৃণ পৃষ্ঠের প্রয়োজন হয়। এই ধরনের ছাঁচের দাম এখনও অনেক বেশি।
তাই দলগুলোর শুধু দ্রুত টুলিংয়ের সঙ্গে স্বল্পমূল্যের টুলিংয়ের তুলনা করলেই চলবে না। তাদের মোট উন্নয়ন ব্যয় এবং ব্যবসায়িক ঝুঁকি মূল্যায়ন করতে হবে। উচ্চ-পরিমাণে উৎপাদনের জন্য ছাঁচ তৈরিতে প্রয়োজনীয় উচ্চতর বিনিয়োগের বিপরীতে তাদের দ্রুত পণ্য যাচাইকরণের বিষয়টিও বিবেচনা করতে হবে।
র্যাপিড টুলিং দিয়ে কীভাবে শুরু করবেন?
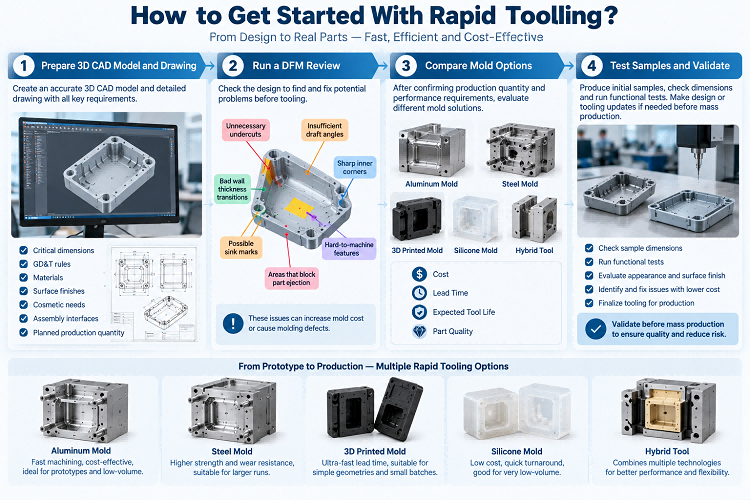
দলগুলো প্রথমে একটি নির্ভুল 3D CAD মডেল এবং ড্রয়িং প্রস্তুত করে। এই নথিতে গুরুত্বপূর্ণ মাত্রা, GD&T নিয়মাবলী, উপকরণ, পৃষ্ঠতলের ফিনিশিং, বাহ্যিক সৌন্দর্যের প্রয়োজনীয়তা, অ্যাসেম্বলি ইন্টারফেস এবং পরিকল্পিত উৎপাদনের পরিমাণ তালিকাভুক্ত থাকে।
এরপর প্রস্তুতকারক একটি ডিএফএম (DFM) পর্যালোচনা চালায়। এই পর্যালোচনার মাধ্যমে নকশার সমস্যাগুলো খুঁজে বের করা হয়। সাধারণ সমস্যাগুলোর মধ্যে রয়েছে অপ্রয়োজনীয় আন্ডারকাট, অপর্যাপ্ত ড্রাফট অ্যাঙ্গেল, দেয়ালের পুরুত্বের ত্রুটিপূর্ণ পরিবর্তন, মেশিনিং করতে কঠিন এমন অংশ, ধারালো ভেতরের কোণা, সম্ভাব্য সিঙ্ক মার্ক এবং এমন কিছু স্থান যা যন্ত্রাংশ বের হতে বাধা দেয়। এই সমস্যাগুলো ছাঁচের খরচ বাড়িয়ে দেয় অথবা ছাঁচনির্মাণে ত্রুটি তৈরি করে।
দলগুলো উৎপাদনের পরিমাণ এবং কার্যক্ষমতার প্রয়োজনীয়তা নিশ্চিত করার পর, প্রকৌশলীরা বিভিন্ন ধরনের ছাঁচের মধ্যে তুলনা করেন। এই বিকল্পগুলোর মধ্যে রয়েছে অ্যালুমিনিয়ামের ছাঁচ, স্টিলের ছাঁচ, থ্রিডি প্রিন্টেড ছাঁচ, সিলিকনের ছাঁচ এবং হাইব্রিড টুল। তারা প্রতিটি বিকল্পকে খরচ, সরবরাহের সময়, টুলের প্রত্যাশিত আয়ুষ্কাল এবং যন্ত্রাংশের গুণমানের নিরিখে মূল্যায়ন করেন।
ব্যাপক উৎপাদনের আগে, কর্মীরা প্রথম নমুনাগুলো পরীক্ষা করেন। তারা নমুনার মাপ যাচাই করেন এবং কার্যকারিতা পরীক্ষা চালান। এই পর্যায়ে কোনো সমস্যা খুঁজে পেলে দলগুলো কম খরচে দ্রুত টুলিং ব্যবস্থাটি হালনাগাদ করতে পারে।
র্যাপিড টুলিংয়ের নকশা প্রণয়নের ক্ষেত্রে কী কী বিষয় বিবেচনা করতে হবে?
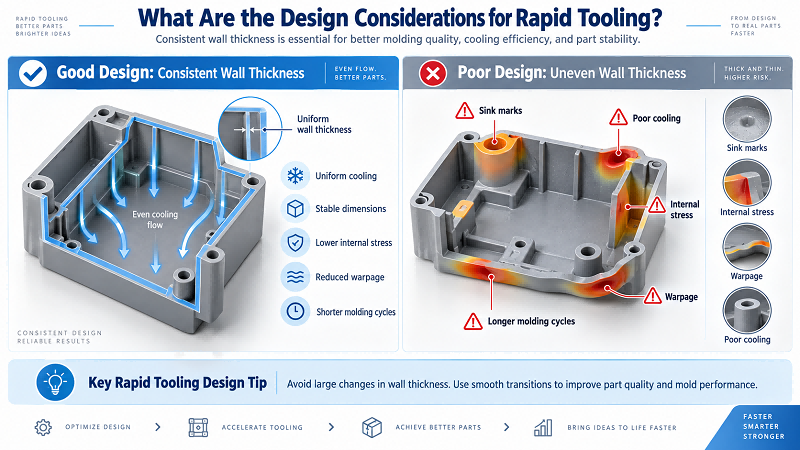
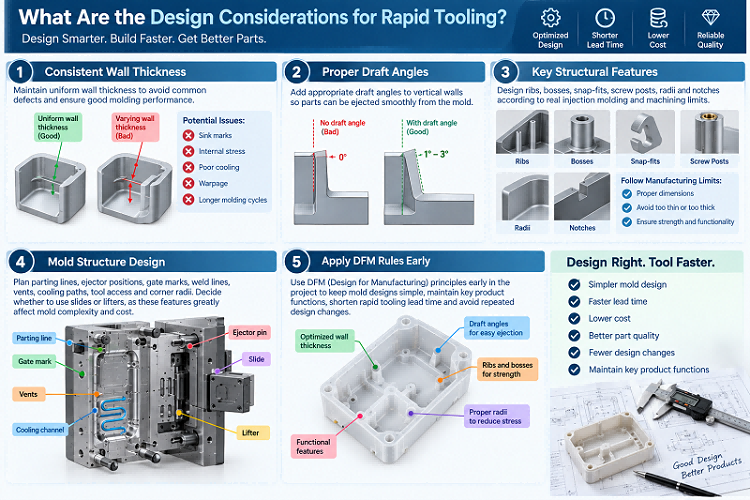
ভালো র্যাপিড মোল্ড ডিজাইনের মূল ভিত্তি হলো দেয়ালের পুরুত্বের সামঞ্জস্য। দেয়ালের পুরুত্বে বড় ধরনের পরিবর্তন সিঙ্ক মার্ক, অভ্যন্তরীণ চাপ, দুর্বল শীতলীকরণ, বিকৃতি এবং দীর্ঘ মোল্ডিং চক্রের কারণ হয়।
ডিজাইনাররা উল্লম্ব দেয়ালগুলিতে সঠিক ড্রাফট অ্যাঙ্গেল যোগ করেন। এই অ্যাঙ্গেলগুলো যন্ত্রাংশকে ছাঁচ থেকে মসৃণভাবে আলাদা হতে সাহায্য করে। ইঞ্জিনিয়াররা রিব, বস, স্ন্যাপ-ফিট, স্ক্রু পোস্ট, রেডিয়াস এবং নচও ডিজাইন করেন। তাঁরা প্রকৃত ইনজেকশন মোল্ডিং এবং মেশিনিংয়ের সীমাবদ্ধতাগুলো অনুসরণ করেন।
প্রকৌশলীরা সতর্কতার সাথে পারটিং লাইন, ইজেক্টরের অবস্থান, গেট মার্ক, ওয়েল্ড লাইন, ভেন্ট, কুলিং পাথ, টুল অ্যাক্সেস এবং কর্নার রেডিয়াসের পরিকল্পনা করেন। তাঁরা স্লাইড ব্যবহার করবেন নাকি লিফটার ব্যবহার করবেন, সেই সিদ্ধান্তও নেন। এই বৈশিষ্ট্যগুলো মোল্ডের জটিলতা ও খরচকে ব্যাপকভাবে প্রভাবিত করে।
দলগুলো প্রকল্পের শুরুতেই ডিএফএম (DFM) নিয়মগুলো প্রয়োগ করে। এই পদ্ধতি ছাঁচের নকশাকে সরল রাখে এবং পণ্যের মূল কার্যকারিতা অক্ষুণ্ণ রাখে। এটি দ্রুত টুলিং তৈরির সময় কমিয়ে আনে এবং বারবার নকশা পরিবর্তন প্রতিরোধ করে।
র্যাপিড টুলিংয়ের পরিবেশগত প্রভাব কী?
একটি ভালো র্যাপিড মোল্ড ডিজাইনের মূল ভিত্তি হলো এর দেয়ালের পুরুত্বের সামঞ্জস্য। দেয়ালের পুরুত্বে বড় ধরনের পরিবর্তন সিঙ্ক মার্ক, অভ্যন্তরীণ চাপ, দুর্বল শীতলীকরণ, বিকৃতি এবং দীর্ঘতর মোল্ডিং চক্রের কারণ হয়।
ডিজাইনাররা উল্লম্ব দেয়ালগুলিতে সঠিক ড্রাফট অ্যাঙ্গেল যোগ করেন। এই অ্যাঙ্গেলগুলো যন্ত্রাংশকে ছাঁচ থেকে মসৃণভাবে আলাদা হতে সাহায্য করে। ইঞ্জিনিয়াররা রিব, বস, স্ন্যাপ-ফিট, স্ক্রু পোস্ট, রেডিয়াস এবং নচও ডিজাইন করেন। তাঁরা প্রকৃত ইনজেকশন মোল্ডিং এবং মেশিনিংয়ের সীমাবদ্ধতাগুলো অনুসরণ করেন।
প্রকৌশলীরা সতর্কতার সাথে পারটিং লাইন, ইজেক্টরের অবস্থান, গেট মার্ক, ওয়েল্ড লাইন, ভেন্ট, কুলিং পাথ, টুল অ্যাক্সেস এবং কর্নার রেডিয়াসের পরিকল্পনা করেন। তাঁরা স্লাইড ব্যবহার করবেন নাকি লিফটার ব্যবহার করবেন, সেই সিদ্ধান্তও নেন। এই বৈশিষ্ট্যগুলো মোল্ডের জটিলতা ও খরচকে ব্যাপকভাবে প্রভাবিত করে।
দলগুলো প্রকল্পের শুরুতেই ডিএফএম (DFM) নিয়মগুলো প্রয়োগ করে। এই পদ্ধতি ছাঁচের নকশাকে সরল রাখে এবং পণ্যের মূল কার্যকারিতা অক্ষুণ্ণ রাখে। এটি দ্রুত টুলিং তৈরির সময় কমিয়ে আনে এবং বারবার নকশা পরিবর্তন প্রতিরোধ করে।
র্যাপিড টুলিং-এর কিছু সাধারণ সমস্যা ও ত্রুটি কী কী?
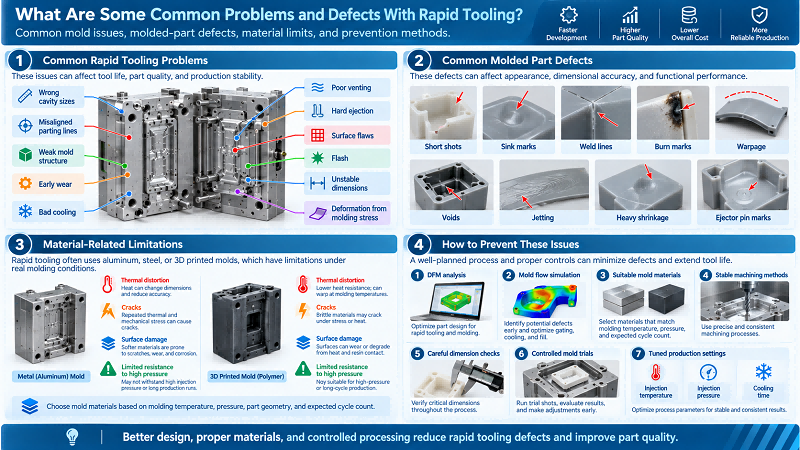
র্যাপিড টুলিং-এর বেশ কিছু সাধারণ সমস্যা রয়েছে। এগুলোর মধ্যে অন্তর্ভুক্ত হলো ভুল ক্যাভিটি সাইজ, অসারিবদ্ধ পারটিং লাইন, দুর্বল মোল্ড কাঠামো, অকাল ক্ষয়, ত্রুটিপূর্ণ শীতলীকরণ, দুর্বল ভেন্টিং, হার্ড ইজেকশন, পৃষ্ঠের ত্রুটি, ফ্ল্যাশ, অস্থিতিশীল মাত্রা এবং মোল্ডিং স্ট্রেস থেকে সৃষ্ট বিকৃতি।
ত্রুটিপূর্ণভাবে অপ্টিমাইজ করা মোল্ড ডিজাইন এবং প্রসেস সেটিংসের কারণে মোল্ড করা অংশে ত্রুটি সৃষ্টি হয়। এই ত্রুটিগুলোর মধ্যে রয়েছে শর্ট শট, সিঙ্ক মার্ক, ওয়েল্ড লাইন, বার্ন মার্ক, ওয়ারপেজ, ভয়েড, জেটিং, অতিরিক্ত সংকোচন এবং ইজেক্টর পিন মার্ক।
পলিমার এবং থ্রিডি-প্রিন্টেড ছাঁচে তাপীয় বিকৃতি, ফাটল এবং পৃষ্ঠের ক্ষতি দেখা দিতে পারে। এছাড়াও, এগুলো উচ্চ চাপ সহ্য করতে পারে না। প্রকৌশলীদের অবশ্যই ছাঁচনির্মাণের তাপমাত্রা, চাপ, যন্ত্রাংশের আকৃতি এবং প্রত্যাশিত চক্র সংখ্যার উপর ভিত্তি করে ছাঁচের উপাদান নির্বাচন করতে হবে।
দলগুলো এই সমস্যাগুলোর বেশিরভাগই প্রতিরোধ করতে পারে। তারা ডিএফএম বিশ্লেষণ, মোল্ড ফ্লো সিমুলেশন, উপযুক্ত মোল্ড উপকরণ, স্থিতিশীল মেশিনিং পদ্ধতি, সতর্ক মাত্রা যাচাই, নিয়ন্ত্রিত মোল্ড ট্রায়াল এবং ইনজেকশন তাপমাত্রা, চাপ ও শীতলীকরণ সময়ের মতো সুসমন্বিত উৎপাদন সেটিংস ব্যবহার করে।
প্রচলিত টুলিংয়ের সাথে র্যাপিড টুলিংয়ের তুলনা কীভাবে করা যায়?
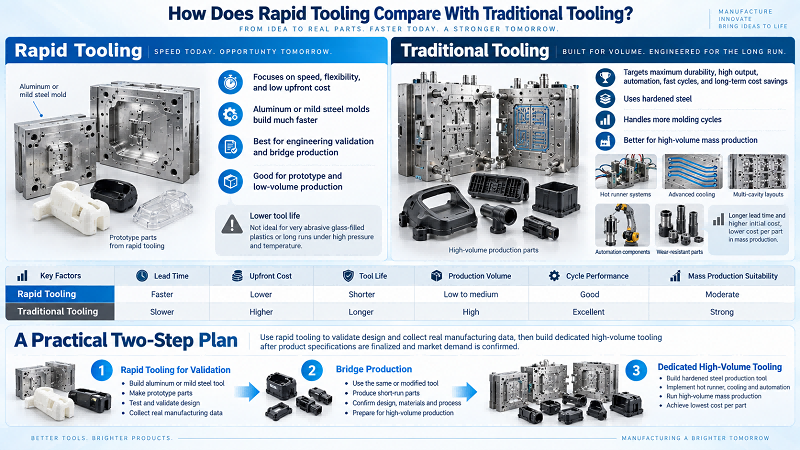
র্যাপিড টুলিং-এর মূল লক্ষ্য হলো গতি, নমনীয়তা এবং স্বল্প প্রাথমিক খরচ। অন্যদিকে, প্রচলিত টুলিং-এর লক্ষ্য হলো সর্বোচ্চ স্থায়িত্ব, উচ্চ উৎপাদন ক্ষমতা, স্বয়ংক্রিয়তা, দ্রুত কার্যচক্র এবং দীর্ঘমেয়াদী খরচ সাশ্রয়।
অ্যালুমিনিয়াম বা মাইল্ড স্টিলের র্যাপিড মোল্ডগুলো হার্ডেনড প্রোডাকশন মোল্ডের চেয়ে অনেক দ্রুত কাজ করে। কিন্তু এগুলো তত বেশি মোল্ডিং সাইকেল সামলাতে পারে না। এই সীমাবদ্ধতাটি তখন স্পষ্ট হয়ে ওঠে যখন দলগুলো অ্যাব্রেসিভ গ্লাস-ফিল্ড প্লাস্টিক মোল্ড করে অথবা উচ্চ চাপ ও তাপমাত্রার অধীনে কাজ করে।
প্রচলিত উৎপাদন ছাঁচে শক্ত ইস্পাত ব্যবহার করা হয়। এগুলিতে হট রানার সিস্টেম, উন্নত শীতলীকরণ ব্যবস্থা, মাল্টি-ক্যাভিটি লেআউট, অটোমেশন যন্ত্রাংশ এবং ক্ষয়-প্রতিরোধী উপাদান অন্তর্ভুক্ত থাকতে পারে। এই বৈশিষ্ট্যগুলি উৎপাদনের জন্য প্রয়োজনীয় সময় বাড়ায় এবং প্রাথমিক খরচ বৃদ্ধি করে, কিন্তু ব্যাপক উৎপাদনে এগুলি প্রতিটি যন্ত্রাংশের খরচ কমিয়ে দেয়।
অনেক নতুন পণ্য দল একটি দ্বি-স্তরীয় পরিকল্পনা ব্যবহার করে। তারা ইঞ্জিনিয়ারিং যাচাইকরণ এবং অন্তর্বর্তীকালীন উৎপাদনের জন্য দ্রুত টুলিং ব্যবহার করে। বাস্তব উৎপাদন ডেটা তাদের ডিজাইনটি নিখুঁত করতে সাহায্য করে। এরপর পণ্যের স্পেসিফিকেশন চূড়ান্ত করে এবং বাজারের চাহিদা নিশ্চিত করার পর, তারা বিশেষভাবে উচ্চ-পরিমাণে উৎপাদনের জন্য টুলিং তৈরি করে।
কেন N বেছে নেবেনওবলে আপনার হিসাবে র্যাপিড টুলিং উত্পাদক
নোবেল একটি চীন-ব্রিটিশ যৌথ উদ্যোগ, যা সরকার কর্তৃক “জাতীয় উচ্চ-প্রযুক্তি প্রতিষ্ঠান” হিসেবে পুরস্কৃত হয়েছে। আমাদের দুটি প্রধান ব্যবসায়িক ক্ষেত্র রয়েছে: “স্মার্ট ম্যানুফ্যাকচারিং” এবং “কেয়ার প্রোডাক্টস”। “স্মার্ট ম্যানুফ্যাকচারিং” ব্যবসাটি গ্রাহকদের প্রকল্প-সহায়ক পরিষেবা প্রদানে বিশেষায়িত, যার মধ্যে যন্ত্রাংশ মেশিনিং এবং উৎপাদন অন্তর্ভুক্ত।
পেশাদার উৎপাদন এবং র্যাপিড প্রোটোটাইপিং-এ ১০ বছরেরও বেশি অভিজ্ঞতা। আমাদের দক্ষ দল আপনার নতুন প্রকল্পগুলোতে আপনার চাহিদা শতভাগ পূরণ করতে শক্তিশালী সমর্থন প্রদান করে; মানসম্মত ব্যবস্থাপনা যন্ত্রাংশ ও পণ্যের কঠোর মান নিয়ন্ত্রণ নিশ্চিত করে; একটি যৌক্তিক কর্মপ্রবাহ একই গুণমান বজায় রেখে খরচ কমাতে সাহায্য করে।
বহু বছরের কঠোর পরিশ্রম ও উন্নয়নের পর, নোবেল ক্রমান্বয়ে পূর্ণাঙ্গ শিল্প শৃঙ্খল সহায়ক পরিষেবা প্রদানের সক্ষমতাসম্পন্ন একটি সূক্ষ্ম যন্ত্রাংশ মেশিনিং ও উৎপাদনকারী প্রতিষ্ঠান থেকে গ্রাহকদের সমগ্র প্রকল্পের জন্য পূর্ণ সমর্থন প্রদানকারী একটি পরিষেবা-ভিত্তিক প্রতিষ্ঠানে রূপান্তরিত হয়েছে।
প্রোটোটাইপ ডিজাইন থেকে শুরু করে উৎপাদন পর্যন্ত, আপনার ধারণাকে বাস্তবে রূপ দিতে নোবেল হলো আপনার বিশ্বস্ত ও একক কাস্টম উৎপাদন সমাধান। এর বিশাল উৎপাদন সক্ষমতা, উপযুক্ত প্রযুক্তি, সুবিন্যস্ত প্রক্রিয়া, বিশেষজ্ঞের নির্দেশনা এবং নিখুঁত মান যাচাই প্রক্রিয়া আপনার পাশে রয়েছে।
নোবেলের নিম্নলিখিত যোগ্যতা সনদপত্রগুলো রয়েছেঃ
আইএসও ৯০০১: ২০১৫ – সাধারণ উৎপাদনের জন্য শক্তিশালী গুণমান ব্যবস্থাপনা। সামঞ্জস্যপূর্ণ প্রক্রিয়া। নথিভুক্ত নিয়ন্ত্রণ। শনাক্তযোগ্য পরিদর্শন।
আইএসও ১৩৪৮৫: ২০১৬ – চিকিৎসা যন্ত্রাংশের জন্য কঠোরতর গুণগত মান। কঠোর প্রক্রিয়া যাচাইকরণ। সম্পূর্ণ শনাক্তযোগ্যতা। প্রতিস্থাপনযোগ্য এবং অস্ত্রোপচারের যন্ত্রাংশের জন্য আবশ্যক।
উপসংহার
র্যাপিড টুলিং প্রাথমিক প্রোটোটাইপিং এবং গণ-উৎপাদনের মধ্যে একটি বাস্তব সংযোগ স্থাপন করে। কোম্পানিগুলো আসল উপকরণ এবং প্রচলিত উৎপাদন প্রক্রিয়া ব্যবহার করে কার্যকরী যন্ত্রাংশ তৈরি করতে পারে। তাদের সঙ্গে সঙ্গে ব্যয়বহুল ও দীর্ঘস্থায়ী ছাঁচ কেনার প্রয়োজন হয় না।
সিএনসি মেশিনিং, র্যাপিড ইনজেকশন মোল্ডিং, অ্যাডিটিভ ম্যানুফ্যাকচারিং, ইডিএম এবং কাস্টিং-এর মতো প্রযুক্তি বিভিন্ন ধরনের টুলিং বিকল্পকে সমর্থন করে। প্রকৌশলীরা যন্ত্রাংশের পরিমাণ, জটিলতা, টলারেন্স, উপাদানের বৈশিষ্ট্য, লিড টাইম এবং বাজেটের উপর ভিত্তি করে সেরা সমাধানটি বেছে নেন।
দলগুলো তখনই সবচেয়ে বেশি সুবিধা পায়, যখন তারা দ্রুত টুলিংয়ের সাথে নির্ভরযোগ্য ডিএফএম চেক, সঠিক উপাদান নির্বাচন, নির্ভুল ছাঁচ নির্মাণ, মাত্রিক পরিদর্শন এবং নিয়ন্ত্রিত উৎপাদন পরীক্ষাকে একত্রিত করে। এর ফলে তারা এমন সময়ে সম্ভাব্য ত্রুটিগুলো খুঁজে পায়, যখন নকশা পরিবর্তনের খরচও খুব কম থাকে।
মোটরগাড়ি, চিকিৎসা, রোবোটিক্স, ইলেকট্রনিক্স, মহাকাশ, ভোগ্যপণ্য এবং শিল্প সরঞ্জাম খাতের নির্মাতারা একটি সুপরিকল্পিত র্যাপিড টুলিং স্ট্র্যাটেজি থেকে উপকৃত হন। এই কৌশলটি পণ্য উন্নয়নের সময়সীমা কমায়, আর্থিক ঝুঁকি হ্রাস করে, ডিজাইন যাচাইকরণকে শক্তিশালী করে এবং প্রোটোটাইপিং থেকে গণ-উৎপাদনে একটি মসৃণ রূপান্তর ঘটায়।
বিবরণ
১. র্যাপিড টুলিং কি ভোক্তা পণ্যের জন্য প্রসাধনী-মানের দৃশ্যমান অংশ উৎপাদন করতে পারে?
হ্যাঁ। যথাযথ পালিশ এবং পৃষ্ঠতলের প্রলেপ দ্রুত ছাঁচগুলোকে দৃশ্যমান ভোক্তা-স্তরের উপাদানগুলোর জন্য গ্রহণযোগ্য বাহ্যিক পৃষ্ঠতল তৈরিতে সাহায্য করে।
২. র্যাপিড টুলিং এবং প্রচলিত টুলিংয়ের মধ্যে কাজ শেষ করার সাধারণ পার্থক্য কী?
র্যাপিড টুলিং করতে সাধারণত কয়েক দিন থেকে কয়েক সপ্তাহ সময় লাগে, অন্যদিকে প্রচলিত হার্ডেনড-স্টিল টুলিং-এর জন্য প্রায়শই কয়েক সপ্তাহ বা মাস লেগে যায়।
৩. দ্রুত টুলিং সমর্থন করতে পারে overmolding or ইনসার্ট-মোল্ডিং অ্যাপ্লিকেশন?
এটি করা সম্ভব, তবে উৎপাদনের সময় ছাঁচের ক্ষতি এড়াতে এর জন্য কাস্টম ইনসার্ট এবং সতর্ক ডিএফএম চেকের প্রয়োজন হয়।
৪. পরীক্ষামূলক চালনায় যন্ত্রাংশের ত্রুটি খুঁজে পাওয়ার পর কি র্যাপিড টুলিং মোল্ডগুলো সরাসরি পরিবর্তন করা হবে?
দলগুলো অগ্রাধিকার ভিত্তিতে মোল্ড ইনসার্টগুলো পরিবর্তন করে। তারা সময় ও খরচ বাঁচাতে পুরো মোল্ডটি পুনরায় তৈরি করা এড়িয়ে চলে।
৫. থ্রিডি-প্রিন্টেড পলিমার র্যাপিড মোল্ড ব্যবহার করার ক্ষেত্রে প্রধান ঝুঁকিগুলো কী কী?
এগুলো তাপজনিত বিকৃতির শিকার হয়। ব্যবহারকারীদের অবশ্যই ব্যবহারের সংখ্যা সীমিত রাখতে হবে এবং উচ্চ-তাপমাত্রার ঘর্ষণকারী প্লাস্টিক পরিহার করতে হবে।






