

Част от хирургически робот се повреди и пациент се нарани. Това е истинският проблем зад всеки избор в тази област. Прецизността, биосъвместимостта и съответствието с регулаторните изисквания не са просто големи идеи – те решават дали хирургията ще работи или не.
Пазарът показва този натиск. Grand View Research съобщава, че световната индустрия за хирургическа роботика е била 14.1 милиарда щатски долара през 2025 г., нараствайки със 14.9% CAGR до 2033 г. Towards Healthcare отчита подобен импулс: 13.79 милиарда щатски долара през 2025 г. и 16.54% CAGR до 2035 г.
| източник | Размер на пазара 2025 | CAGR |
| Гранд изглед изследвания | USD 14.1 милиарда | 14.9% (2026–2033 г.) |
| Към здравеопазването | USD 13.79 милиарда | 16.54% (2026–2035 г.) |
Инженерите и екипите по снабдяване са изправени пред трудно предизвикателство. Те трябва да балансират производствените процеси, избора на материали и изискванията за толеранс за частите на хирургическите роботи спрямо строги медицински стандарти. Едно погрешно решение за компонент на хирургическия робот може да изложи на риск цялата система.
Процеси на обработка на части за хирургически роботи
Изборът на правилния метод определя дали частта от хирургически робот работи по начина, по който е проектирана. Хирургическите роботи зависят от този производствен процес за производството на части от хирургически роботи, осигурявайки точността, от която се нуждае хирургията.
Петосна CNC обработка
Геометрична точност
Петосна CNC машина изрязва детайл от много ъгли с една настройка. Тази една настройка е ключова за производството с хирургическо качество. Детайлът остава в една референтна система, така че грешките в подравняването не се натрупват. За медицинските роботи това означава, че сложните форми остават верни на CAD модела. Софтуерът контролира изместванията на ориентацията, което намалява натрупването на толеранси. Един производител казва, че може да поддържа толеранси до ±0.020 мм за части на хирургически роботи. Това ниво на точност е важно, когато компонент контролира инструмент вътре в пациент. Тези части трябва да осигуряват постоянно качество всеки път.
Контрол на повърхностната обработка
Повърхностното покритие е също толкова важно. Грубата повърхност на медицински инструмент може да причини триене или да задържа бактерии. Петосната обработка решава този проблем, като държи режещия инструмент под най-добрия ъгъл за всяка повърхност. Инструментът се движи плавно по извити повърхности. Това прави рязането по-чисто и удължава живота на инструмента. При медицинските роботи, доброто повърхностно покритие намалява вторичната работа.
EDM и нишкова EDM
Втвърдени материали
Ерозионната обработка с тел дава ясно предимство за части, изработени от твърди материали. Тя реже всякакъв проводим метал, независимо колко е твърд. Това включва закалена неръждаема стомана серия 400, класове от 420 до 440, от която медицинските инструменти често се нуждаят. Волфрамът и молибденът също се режат лесно. Телта никога не докосва детайла, така че няма натиск върху инструмента, който да отклонява тънки срезове. Това е един от онези специализирани производствени процеси, които правят твърдите материали обработваеми за медицински роботи.
Фино рязане на детайли
За фини детайли, нишкова ерозионна обработка върши чудесна работа. Тя прави остри ъгли с минимален радиус. Създава дълги, прецизни отвори, които други методи не могат да постигнат. След рязане не остават мустаци или следи от инструменти. Повърхностната обработка достига финост до 3 микроинча Ra. При по-бавни настройки, допустимите отклонения могат да достигнат ±0.0002 инча. Това ниво на производствена прецизност е жизненоважно за високопрецизните части за медицински роботи. Частите със сложни форми или малки отвори за подравняване се възползват от този подход. Точността тук пряко влияе върху безопасността на пациента.
Швейцарски машинни и лазерни процеси
Малки сложни компоненти
Швейцарската машинна обработка е най-добрият избор за малки, детайлни части. Медицинските роботи често се нуждаят от малки валове, щифтове или конектори вътре в роботизираното рамо. Швейцарските стругове подават прътовия материал през направляваща втулка и поддържат материала точно в точката на рязане. Това позволява на машината да поддържа строги допуски върху дълги, тънки части. За големи обеми, швейцарската машинна обработка е ефективна и бърза.
Микромащабно лазерно рязане и заваряване
Лазерните процеси обработват части, твърде малки за обикновени инструменти. Фокусиран лъч реже тънки метали, тръби и пластмаси с минимално разпространение на топлината. Ръбовете остават чисти с малка зона, засегната от топлината. Лазерното заваряване свързва малки компоненти без добавяне на тегло. Тези компоненти на хирургически роботи подкрепят тенденцията към по-малки, по-малко инвазивни инструменти.
Адитивно производство за прототипи и сложни геометрии
3D печатът играе поддържаща роля в производството на хирургически роботи. Той обработва прототипи и сложни форми, чиято машинна обработка би струвала твърде много. Инженерите тестват проекти с отпечатани части, преди да се ангажират с производство. Тази производствена технология помага за валидирането на сложни форми. Някои крайни части с органични форми също се възползват от този подход. За прецизни машинни операции, 3D печатът създава почти неточни форми, които се обработват с CNC за крайни допуски. Частите за медицински роботи, изработени по този начин, съчетават свобода на дизайна с точност на изваждане. Използваните тук материали също трябва да отговарят на медицинските стандарти.
Адитивна и листова метална обработка в производството на хирургически роботи
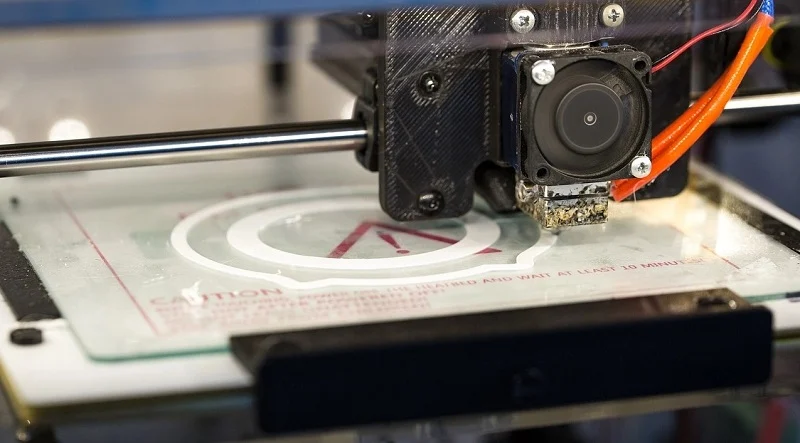
3D печат за части за хирургически роботи
Бързо прототипиране
Скоростта е важна, когато непрекъснато променяте дизайна на нов инструмент. 3D печатът позволява на инженерите да разполагат с реална част за дни, а не за седмици. Тази бърза обратна връзка открива проблеми с дизайна, преди да се произведе скъпа инструментална екипировка. За части за хирургически роботи, отпечатаният прототип може да провери сглобяването и усещането рано. Отпечатаните прототипи не заместват крайните машинно обработени части - те просто правят пътя до тях по-безопасен.
Комплексни геометрии
Някои форми са почти невъзможни за изрязване с въртящ се инструмент. Вместо това 3D печатът ги изгражда слой по слой. Вътрешни канали, решетъчни структури и органични извивки стават възможни. В действителност, тази свобода на проектиране помага на медицинските роботи да отслабнат, без да губят твърдост. Същият работен процес на 3D печат създава и почти неточни форми, които по-късно се обработват с CNC за крайна прецизност.
Изработване на ламарина
Лазерно рязане и огъване
Не всеки компонент на хирургически робот се нуждае от точност на микронно ниво. Рамките, скобите и монтажните плочи често започват като плосък лист. Лазер изрязва контура, след което абкант преса го огъва във форма. Този производствен процес е бърз и повтаряем при голям обем. Той поддържа ниски разходите за по-големите структурни части на хирургически робот.
Заваряване на рамки и шасита
След огъване тези части се съединяват. TIG заваряването и точковото заваряване работят добре за тънкокалиброви рамки. Твърдото шаси поддържа рамото стабилно по време на операцията, така че качеството на заварката влияе пряко върху производителността. Фиксиращите елементи поддържат подравняването по време на заваряването, което защитава цялостната геометрия. За критични сглобки може да е необходимо облекчаване на напрежението след заваряване.
Леене на алуминий и стомана
Структурни метални части
Леенето представлява изливане на разтопен метал в матрица, за да се оформи желаната форма. Подходящо е за обемисти структурни части като основи и корпуси на съединения. Алуминият е лек и устойчив на корозия. Стоманата е здрава и издържа на големи натоварвания. И двете дават на дизайнерите свобода за ребра и вдлъбнатини, чиято обработка от плътен материал би била скъпа.
Рентабилно производство
Инструменталната обработка струва пари предварително, така че леенето се отплаща при по-големи обеми. Цената на детайл намалява с увеличаване на количествата. Това го прави интелигентен избор за части за медицински роботи, произвеждани в постоянни серии. След това машинната обработка довършва критичните повърхности. Тази комбинация от леене и машинна обработка балансира разходите спрямо строгите допуски, които хирургическата работа изисква.
Съображения за проектиране на части за хирургически роботи
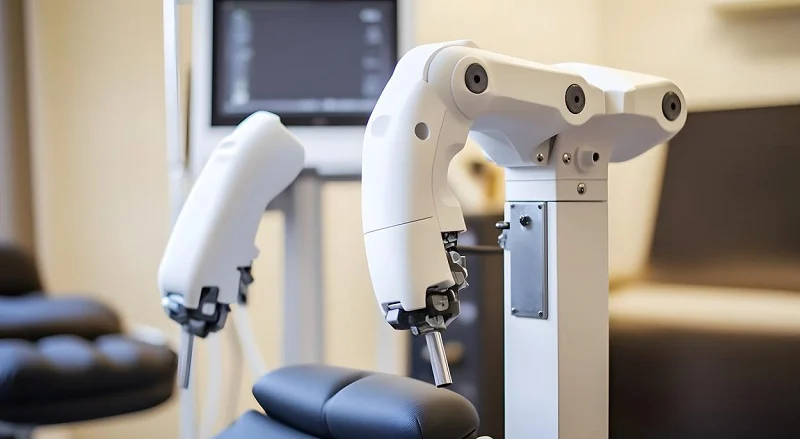
Минимално инвазивен дизайн
Миниатюризация и артикулация
По-малките части са ключови за минимално инвазивната работа. Частите на хирургическите роботи трябва да са малки, но здрави. Те се нуждаят от вътрешни канали за течности, оптика или кабели. CNC микрообработката позволява това. Артикулацията добавя повече сложност. Прецизните скоростни кутии и корпусите на лагерите с точно подравняване намаляват хлабината. Това поддържа повторяемостта на позиционирането, което е важно за тактилната обратна връзка в системите „master-slave“.
Медицинските роботи се въртят на 360 градуса и копират естествените движения на ръцете с по-малко треперене. Тази способност помага в тесни пространства вътре в тялото. Гъвкавите инструменти, задвижвани от кабели, заместват лостовите системи, така че движението се случва вътре в тялото. Задействащите кабели с ширина около 110 микрона трябва да преминават през канали, които са само 40 микрона по-широки. Това изисква точно закрепване и стегнати разстояния.
Съвместимост при стерилизация
Всяка част трябва да издържи на многократна стерилизация, без да се повреди. Парен автоклав, гама-облъчване и VHP са често срещани методи. Изборът на правилния материал е важен. Титан, PEEK и неръждаема стомана 316LVM работят добре при тези условия. Устойчивите на автоклав резбови съединения и повърхностните покрития с Ra ≤0.2 μm за плъзгащи се повърхности също помагат. Биосъвместимостта е пряко свързана. Част, която се повреди под въздействието на топлина или химикали, може да освободи частици в пациента.
Структурна цялост
Носещи компоненти
Носещите части в медицинските роботи трябва да издържат на големи сили. Кръстосаните ролкови лагери поемат едновременно радиални, аксиални и моментни натоварвания. Те осигуряват голяма твърдост на ставите на рамото и въртящите се основи. Тънкосекционните лагери спестяват тегло, като същевременно поддържат товари от много посоки. На практика избраният от вас тип лагер оформя целия дизайн на рамото. Миниатюрните лагери от неръждаема стомана работят добре в катетърни задвижвания и ендоскопски артикулации.
Устойчивост на умора
Многократното натоварване износва частите с течение на времето. Изпитванията за умора обикновено се провеждат от 5 до 10 милиона цикъла при натоварвания, които съответстват на реалната употреба. Кованите части са по-устойчиви на умора, защото потокът от зърна следва формата на детайла. Кованото стебло на таза издържа по-дълго от лято или машинно обработено. Специалната неръждаема стомана осигурява висока якост на по-ниска цена. Пълнокерамичните лагери са устойчиви на ръжда и не се нуждаят от смазване, което ги прави подходящи за медицински роботи, съвместими с ЯМР.
Дизайн за технологичност
Анализ на толерантността
Натрупването на толеранси определя дали даден сглобен елемент работи. Малките грешки се натрупват в частите, които пасват една на друга. Една настройка на петосна машина намалява натрупването, защото детайлът остава в една отправна система. Проектантите трябва да моделират най-лошия случай и статистическите натрупвания рано. Това открива проблеми, преди инструменталната екипировка да бъде изрязана.
Достъпност на функциите
Инструментите трябва да достигат до всяка функция. Дълбоките джобове, подкосите и вътрешните канали могат да блокират режещите инструменти или да оставят следи. Швейцарската машинна обработка е подходяща за малки сложни части. Нишковата ерозионна обработка прави остри ъгли и дълги прецизни отвори без грапавини. Проектантите, които планират достъпа до инструментите рано, избягват допълнителни стъпки и поддържат високо качество.
Материали за части за хирургически роботи
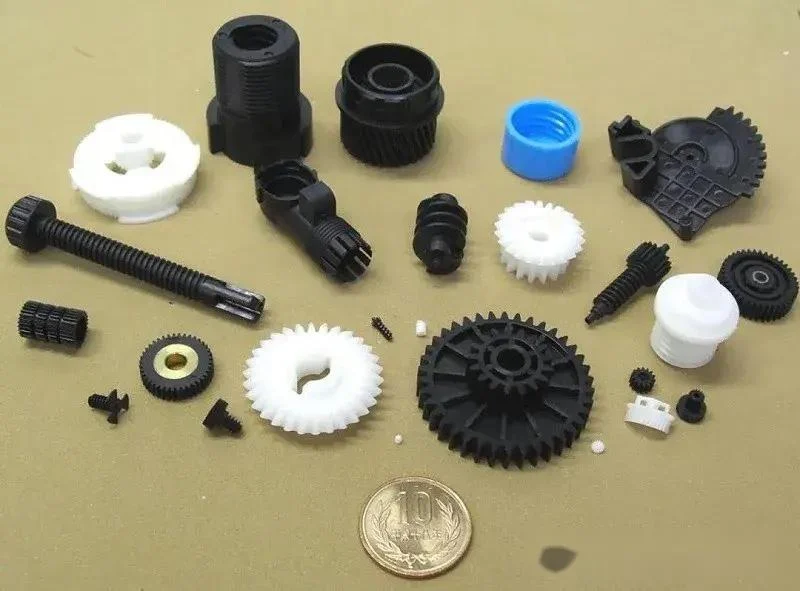
Избраният от вас материал определя как дадена част ще функционира в тялото, под въздействието на топлина и след хиляди цикли. Ако изберете грешен материал, проблемът ще се прояви по време на операцията. Ето защо биосъвместимостта, механичните изисквания и стерилизацията са важни заедно.
Метали
Титанови сплави
Титанът е най-добрият избор за части, които се поставят вътре в тялото или носят тежки товари. Неговата TiO2 повърхност помага на костта да расте директно върху нея, без меки тъкани между тях. Оксидният слой остава стабилен в телесните течности, така че металните йони почти не изтичат в продължение на десетилетия. Ti-6Al-4V има якост на опън от 895–1,100 MPa и специфична якост от 202–248 MPa·cm³/g. Това е толкова здраво, колкото стоманата, но е около 45% по-леко. Титанът е също така 4–5 пъти по-твърд от костта, докато неръждаемата стомана е около 10 пъти по-твърда. Това по-близко съответствие оказва по-малко напрежение върху близките тъкани. Медицински роботи като хирургичната система da Vinci често използват титан поради тези причини.
Класове от неръждаема стомана
Неръждаемата стомана е подходяща за много хирургически приложения на по-ниска цена. Клас 316L е устойчив на ръжда и издържа на много цикли на автоклавиране, така че е често срещан за инструменти, игли и неимплантирани части. Якостта му на опън е 485–580 MPa, а издръжливостта на умора е 200–250 MPa при 10⁷ цикъла. Типът 316LVM е устойчив на корозия още по-добре при краткосрочни импланти. Неръждаемата стомана е около 10 пъти по-твърда от костта, така че е по-подходяща за твърди структурни части, отколкото за контакт с костта. За корпуси на стави и въртящи се конектори, които са изправени пред постоянно напрежение, неръждаемата стомана и титанът превъзхождат алуминия по отношение на издръжливост на умора.
Алуминиеви сплави
Алуминиевите сплави като 7075-T6 осигуряват висока специфична якост (203 MPa·cm³/g) при ниско тегло. Якостта на опън достига 570 MPa. Но алуминият най-често не се използва вътре в тялото поради опасения за токсичност. Може да се появи във външни брекети и некритични крепежни елементи. В медицински условия алуминият е подходящ за външна употреба, но може да се образуват точковидни участъци и се нуждае от защитни покрития. За хирургическите части на роботи, които никога не докосват тъкани, той остава полезен вариант.
Пластмасите
PEEK и PEI
PEEK е най-добрият полимер за носещи части в хирургически роботи. Той издържа над 3,000 цикъла на стерилизация при 134°C, има модул на еластичност, близък до този на човешката кост, и не блокира рентгеновите лъчи. Тази радиолуценция помага при изобразяване по време на операция. PEI (Ultem) издържа на стотици цикли с пара, гама и EtO. PPSU (Radel) издържа над 1,000 цикъла в автоклав при 134°C, но има ограничена химическа устойчивост в сравнение с PEEK. Тези високоефективни полимери отговарят на ISO 10993-1, стандартът за биосъвместимост, базиран на риска, който замени по-старите правила на USP Class VI.
PTFE и флуорополимери
PTFE е химически неактивен и много биосъвместим. Той е устойчив на EtO и гама-лъчение, но може да се разпадне при стерилизация при висока температура. Ниското му триене го прави чудесен за лагери, уплътнения и облицовки на катетри. Недостатъкът е, че се „пълзи“ под натоварване и е труден за свързване. Други полимери изпълняват специфични роли. Поликарбонатът е подходящ за прозрачни корпуси, които се нуждаят само от няколко цикъла на стерилизация. Найлонът обработва лагери и зъбни колела при приложения с ниско натоварване. Ацеталът (POM) е подходящ за прецизни зъбни колела и плъзгащи се части. Силиконовите еластомери служат за меки роботизирани задвижващи механизми и гъвкави съединения, които са безопасни за тялото. Всеки избор е свързан с функцията на частта и излагането на стерилизация.
Керамика
Алумина и цирконий
Алуминиевата и циркониевата керамика предлагат отлична износоустойчивост и твърдост. Те са устойчиви на ръжда и запазват формата си след много цикли на стерилизация. Цирконият е по-здрав от алуминиевия оксид, така че е по-подходящ за носещи повърхности, които се движат. Алуминиевият оксид е най-подходящ там, където твърдостта и химическата стабилност са от най-голямо значение. И двата материала се използват в носещи повърхности и прецизни части, където износването на метални части би било неприемливо.
Биосъвместимост и устойчивост на износване
Керамиката е естествено безопасна за тялото и не отделя метални йони. Това я прави привлекателна за дългосрочни имплантируеми части за хирургически роботи. Тяхната износоустойчивост прави частите по-дълготрайни при употреба с висок цикъл на натоварване. Недостатъкът е, че са крехки. Необходим е внимателен дизайн около точките на напрежение. От практическа гледна точка, керамиката работи най-добре, когато е съчетана с гъвкав монтаж, който абсорбира ударни натоварвания.
Изборът и сертифицирането на материалите са пряко свързани със свойствата и производителността на материалите. Всеки избор трябва да отговаря на изискванията за биосъвместимост, съвместимост със стерилизация, производственост, регулаторна документация и стабилност на веригата за доставки. Това е пълната картина за частите за хирургически роботи.
Толеранси и повърхностни обработки за части за хирургически роботи
Допуски на размери
Толеранси на критични характеристики
Избраните от вас толеранси определят дали частта от хирургическия робот ще се движи по един и същи начин всеки път или ще се измества по време на операцията. За медицинските изделия нормалните толеранси на размер варират от ±0.025 мм до ±0.127 мм. Този основен диапазон става по-тесен за движещи се стави и повърхности, които се съединяват.
| Ниво на точност | Типичен диапазон на толерантност |
| Стандартна обработка | ±0.005″ (0.13 мм) |
| Прецизна обработка | ±0.001″ до ±0.002″ (0.025–0.051 мм) |
| Висока прецизност (разпробити отвори) | ±0.0005″ (0.013 мм) |
| Изключително прецизна | ±0.0002″ (0.005 мм) |
Хирургическите роботизирани части обикновено изискват високи до ултра-прецизни граници. Това осигурява безопасност и повторяемост на движението. Ултра-прецизната работа изисква специално оборудване, така че струва повече и отнема повече време.
GD&T и инспекция
GD&T превръща това, което една част трябва да прави, в числа, които можете да измерите. Толерансът на позицията с Maximum Material Condition (Максимално състояние на материала) дава допълнителен толеранс, когато характеристиките се отдалечават от MMC (Максимално състояние на материала). Това гарантира, че частите пасват една на друга, като същевременно намалява производствените разходи. Контролите на местоположението, като истинската позиция, създават кръгли зони на толеранс, които работят по-добре от правоъгълното координатно толериране. Контролите за ориентация, като перпендикулярност и ъгловатост, поддържат прави ъгли на интерфейсите на сглобките. Модификаторите на състоянието на материала (MMC, LMC, RFS) позволяват геометричните толеранси да се променят с действителния размер на характеристиката. Тези инструменти директно гарантират, че точките на въртене, монтажните отвори и свързващите повърхности отговарят на нуждите за повторяемост, безопасност и надеждност на сглобката. След това инспекцията проверява тези изисквания с CMM и оптични методи.
Изисквания за покритие на повърхността
Стойности и функция на Ra
Грапавостта на повърхността влияе върху това колко чиста става дадена част, колко триене има и какъв е рискът от образуване на биофилм. Различните повърхности се нуждаят от различни цели за Ra.
| Тип повърхност | Препоръчителен Ra (µm) | Процес |
| Хирургически инструменти (възможност за почистване) | 0.4-0.8 | Пасивация |
| Артикулиращи повърхности (ултра гладки) | <0.05 | Не е посочено |
| Зони, контактуващи с костите | 3-6 | Не е посочено |
Общите хирургически инструменти с Ra над 0.8 µm носят риск от биофилм и не трябва да се използват. Електрополирането намалява Ra с 30%–50%, достигайки 0.4–0.8 µm върху CNC обработени части от неръждаема стомана. То също така премахва малки грапавини и изгражда богат на хром пасивен слой.
Полиране и пасивация
Механичното полиране понижава леко Ra, но може да остави микродраскотини. Химическата пасивация премахва свободното желязо, без да подобрява Ra. Електрополирането прави и двете - изглажда повърхността и изгражда богат на хром пасивен слой.
ASTM F86-21 обхваща подготовката на повърхността и маркирането на метални импланти, включително пасивация за отстраняване на замърсители и образуване на защитен оксиден филм. Повърхностното покритие трябва да бъде валидирано след всички стъпки на последваща обработка — пасивацията променя характеристиките на повърхността.
Чистота и стерилизация
Производство в чисти стаи
Работата в чистите помещения трябва да отговаря на ограниченията за частици по ISO 14644-1 и изискванията за качество по FDA 21 CFR Part 820. ISO 7 (клас 10 000) е подходящ за компоненти с директен контакт с пациента преди терминална стерилизация. Смяната на въздуха протича при 60–90 ACH с HEPA филтрация с ефективност 99.97% за частици с размер 0.3 µm. Максималният брой частици се поддържа на 352 000 частици ≥0.5 µm на кубичен метър в работно състояние. Мониторингът на околната среда включва преброяване на частици във въздуха, микробни тестове и проверки за целостта на HEPA филтрите.
Валидиране на процеса на почистване
Методите за терминална стерилизация — EtO, гама и автоклав — не могат да отстранят вградените частици от машинната обработка. Проникването на EtO газ е блокирано от натрупването на частици. Гама-лъчението може да бъде физически екранирано от частици. Топлината и парата на автоклава не могат да отстранят задържаните частици. Тези частици могат да предпазват микроорганизмите от стерилизиращи агенти, произвеждайки нестерилни продукти, въпреки валидирания цикъл. Биологичното натоварване трябва да отговаря на ограниченията на ISO 11737-1 преди стерилизация. Режещите течности, частиците и машинните смазочни материали трябва да бъдат оценени съгласно оценката на биологичния риск по ISO 10993-1.
Съответствие и осигуряване на качеството на частите за хирургически роботи
Съответствието гарантира безопасността на частите на хирургическите роботи за пациентите. Една добра система за качество прави повече от просто поставяне на отметки. Тя защитава живота.
Инженерите-конструктори работят в рамките на ограниченията, определени от правилата на FDA, системите за управление на качеството ISO 13485 и стандартите за биосъвместимост като ISO 10993. Всеки дизайнерски избор – избор на материали, определяне на повърхностната обработка, определяне на допустимите отклонения – влияе както върху това колко лесно може да се произведе дадена част, така и дали ще бъде одобрена.
Тези правила оформят всяка част, която се подлага на операция.
ISO 13485 и медицински стандарти
Системи за управление на качеството
ISO 13485 определя основните правила за качество на медицинските изделия. Доставчиците на части за хирургически роботи трябва да спазват тази система. Стандартът обхваща всичко - от получаването на материали до окончателното им пускане в продажба. Той поддържа качеството еднакво във всяка партида. Доставчик с този сертификат показва истинска отдаденост на производството с хирургическо качество. Той знае правилата, които осигуряват безопасността на пациентите.
Управление на риска и проследимост
ISO 14971 обхваща риска през целия жизнен цикъл на продукта. Производителите трябва да откриват проблеми по време на проектирането. Те тестват частите в реалистични хирургически ситуации, преди да започне производството. Проследимостта ви позволява да проследявате дадена част от суровината до крайния продукт.
| Изискване по ISO 13485 | Какво означава това за частите на хирургическите роботи |
| Управление на риска | Методите, базирани на риска, се прилагат през целия жизнен цикъл на продукта. За всеки тип устройство трябва да съществува специален файл за управление на риска. |
| Проследяване | Записите трябва да свързват идентификаторите на устройствата с производствени партиди, партиди компоненти и записи за дистрибуция. Трябва да можете да възстановите пълната история на продукта. |
Ако доставчик съобщи за лоша партида материал, записите за проследяване ви позволяват да намерите точните засегнати роботи. Това предпазва пациентите и предотвратява изтеглянето на продукти от целия пазар.
Инспекция и тестване
CMM и оптична инспекция
Инспекцията доказва, че детайлът съответства на дизайна. CMM проверява размерите с висока прецизност. Тя гарантира, че критичните характеристики остават в рамките на допустимото отклонение. Оптичната инспекция открива повърхностни дефекти. Драскотини или неравности могат да причинят проблеми по време на употреба от пациента. За частите на медицински роботи това ниво на проверка е нормално. Всяка част се проверява внимателно, преди да бъде придвижена напред.
Сертификати за материали
Всяка партида материали се нуждае от сертификат. Сертификатът за съответствие свързва партидата с фабриката. За частите, докосващи тялото, резултатите от тестовете по ISO 10993 доказват безопасност. Сертификатите на материалите са документалната следа, която показва съответствие. Те са основна част от доброто производство.
Документиране и проследимост
Записи от историята на устройството
Документацията държи системата за качество заедно. Главен запис на устройството ви казва как да сглобите устройството. Запис на историята на устройството доказва, че сте го сглобили правилно.
| DHR елемент | Задължително съдържание | Връзка за проследяване |
| Идентификация на устройството | Номер на част, редакция, сериен/партиден номер | Връзки към редакцията на чертежа на DMR |
| Записи на компоненти | Доставчик, номер на партида, референтен номер на CoC | Връзки към протокола за входяща проверка |
| Производствени записи | Маршрутна карта, последователност на операциите, идентификатори на оператори | Връзки към преразглеждане на работните инструкции |
| Протоколи от инспекции | Идентификационен номер на доклада от инспекцията, резултати, успешен/неуспешен, инспектор | Връзки към записи за редакция на чертежи и калибриране |
При медицинските роботи, DHR (Dent Recordation System) свързва всичко. Ако възникне проблем, DHR е първото място, където трябва да се потърси. ISO 13485 е ясен относно тези записи. Клауза 7.5.9 изисква проследимост. Клауза 7.5.1 контролира производството. Един добър DHR защитава пациентите по време на операция.
Управление на качеството на доставчика
Последната част е управлението на качеството на доставчиците. Нуждаете се от одобрен списък с доставчици. Редовните одити държат партньорите отговорни. Силните споразумения с доставчиците управляват риска. Трябва да се доверите на партньорите си, че ще спазват правилата. За производството на части за хирургически роботи, добрите доставчици изграждат по-добри медицински роботи. Те помагат за постигане на прецизност там, където е най-важно.
Формовани и екструдирани компоненти за части за хирургически роботи
Тръба за флуиден път
Процеси на екструдиране
Екструдирането прави дългите кухи тръби, които пренасят течности вътре в хирургически робот. Избутвате разтопен материал през матрица и той излиза като една непрекъсната форма. За части за хирургически роботи, микро-екструдирането прави малки тръбички с вътрешен диаметър под милиметър. Многолуменното екструдиране поставя няколко канала в една тръба. Всеки канал може да пренася различна течност или кабел. Този дизайн поддържа роботното рамо спретнато. Екструдирането от PEEK издържа на висока температура и запазва формата си чрез многократна стерилизация.
Избор на материал
Материалът трябва да остане гъвкав, но здрав. Той трябва да издържи на стерилизация, без да се разруши. Смазващите тръбички намаляват триенето, когато тръбата се плъзга в системата за доставяне на катетър. Това помага на робота да движи инструментите с прецизност. Подсилените валове имат оплетка във вътрешната стена за допълнителна здравина. При управляемите катетри материалът трябва да се огъва на върха, когато контролните проводници го издърпват. Добрите материали пряко влияят върху това как роботът се представя по време на операцията. Правилните материали също така правят стерилизацията по-лесна и по-надеждна.
Формовани части и уплътнения
Персонализирани компоненти за многократна употреба
Шприцването прави части за корпуси на роботи и контролни дръжки. Частите за медицински роботи изискват строги допуски. Свръхформоването поставя мек захващащ слой върху твърдата сърцевина. Микроформоването създава малки уплътнения, които се побират в малки съединения. Тези части за многократна употреба се измиват и стерилизират след всяка процедура. Инструментите за изработка на матрицата струват повече първоначално, но всяка част струва по-малко при обем. Медицинските роботи зависят от тези последователни части за надеждно движение. Този процес поддържа ефективното производство на хирургически роботи.
Компоненти за еднократна употреба
Някои части докосват пациента и след това се изхвърлят. Хирургическите завеси покриват роботното рамо, за да поддържат полето стерилно. Стерилното фолио за замърсяване предпазва от замърсяване. Изолационните обвивки преминават върху кабели и инструменти. Металните резервни компоненти, изработени от формована пластмаса, спестяват тегло и разходи. Тези части за еднократна употреба намаляват риска от инфекция. Те оставят формата напълно оформена без допълнителна обработка. Проверките на качеството се извършват на пресата, за да се открият дефектите своевременно.
Производство в голям обем
Ефективност на формоване
След като матрицата е изработена, шприцването протича бързо. Многокухинната матрица произвежда няколко части на цикъл. Тази скорост е от значение за медицинските роботи с голямо търсене. Линиите работят денонощно с минимална помощ от оператора. Процесът разхищава много малко материал, защото скрапът се използва повторно. Постоянният производствен ритъм поддържа веригата за доставки в движение. Медицинските роботи разчитат на този резултат, за да отговарят на графиците на болниците.
Контрол на качеството
Формоването изисква строг контрол на качеството. Всяка кухина се износва с времето и променя размерите на частите. Медицинските роботи разчитат на стабилна инструментална екипировка за постоянен резултат. Статистическият контрол на процеса улавя отклоненията, преди частите да излязат извън допустимите граници. Визуалните инспектори проверяват за проблясъци и къси изстрели. Партидите материали се тестват за консистенция. Тези стъпки гарантират, че всяка партида съответства на предишната. Надеждните части защитават пациентите по време на операцията.
Избор на производител на части за хирургически роботи
Изборът на правилния партньор за производство на части за хирургически роботи е важно решение. Грешният избор може да ви струва време, пари и може би дори изтегляне от пазара. И така, как да различите най-добрия от останалите?
производствени възможности
Оборудване и технология
Сериозният партньор притежава правилните машини. Търсете многоосни CNC системи, EDM оборудване и CMM инструменти за инспекция. Те им позволяват да постигнат строги допуски при сложни хирургически роботизирани части. Те също така трябва да предлагат цялостни възможности - обработка, довършителни работи и контрол на качеството под един покрив. Това ви спестява жонглирането с множество доставчици.
От практическа гледна точка, техническите познания на производителя в областта на модерното производство и роботиката са ключови. Опитът с роботизирани хирургически системи е важен, защото тези системи са сложни и изискват координирани умения. Разширени възможности като автоматизация, лазерна обработка и клетъчно производство са задължителни за сложни компоненти.
Опит с медицински изделия
Доказан опит с части за хирургически роботи е задължителен. Поискайте примери за сложни прототипи с високи толеранси, които са доставили. Партньор, който познава медицинските роботи, разбира залозите. Те също така се нуждаят от експертиза в материали като SS630, SS316, AL7075-T6, PEEK и PEI. NOBLE, водеща производствена компания в Китай, предлага точно този вид професионален опит в машинната обработка. Техният екип помага на клиентите да преминат ефективно от създаване на прототипи към масово производство.
Качество и съответствие
Сертификати и одити
Сертификатите ви казват много. ISO 9001 и ISO 14001 показват система за управление, подходяща за сектора на хирургическата роботика. ISO 13485 отива по-далеч - това е златният стандарт за качество на медицинските изделия. Редовните одити поддържат партньорите честни. Доставчик с тези квалификации показва истинска отдаденост на производството с хирургическо качество.
Непрекъснато Усъвършенстване
Добрите производители никога не спират да се усъвършенстват. Те проследяват дефектите, анализират първопричините и усъвършенстват процесите. Статистическият контрол на процесите улавя отклоненията, преди частите да излязат извън допустимите граници. Този начин на мислене защитава пациентите по време на операцията. Попитайте потенциалните партньори как се справят с коригиращите действия и дали инвестират в нови технологии.
Цена, качество и време за изпълнение
Обща стойност на собствеността
Най-евтината оферта често струва повече по-късно. Помислете за общите разходи за притежание – инспекция, преработка, престой и риск от несъответствие. Партньор със силни системи за качество намалява скритите разходи. За частите за медицински роботи, надеждността винаги е по-добра от ниската цена.
Мащабируемост и верига за доставки
Вашият партньор трябва да се мащабира заедно с вас. Може ли да се справи с прототип и след това да увеличи обема на производството? Устойчивостта на веригата за доставки също е от значение. Стабилната мрежа от доставчици на материали поддържа производството в движение. Ето кратък контролен списък за оценка на партньорите:
- Оборудване: прецизни CNC, EDM и CMM системи
- Технология: цялостна обработка, последваща обработка и контрол на качеството
- Опит: доказани части за хирургически роботи и прототипи с високи толеранси
- Материали: SS630, SS316, AL7075-T6, PEEK, PEI експертиза
- Довършителни работи: пасивация за неръждаема стомана, анодиране за алуминий
- Качество: проверки на размерите и усъвършенствани инструменти за инспекция
NOBLE отговаря на тези изисквания. Техните услуги за прецизна обработка и сглобяване помагат на клиентите да завършат проектите си по-бързо. За частите за хирургически роботи, такъв партньор е от решаващо значение.
NOBLE: Партньор за производство на части за хирургически роботи

Обработка на метал и пластмаса
CNC и швейцарска обработка
NOBLE произвежда части за хирургически роботи както от метал, така и от пластмаса. Това означава, че не е нужно да използвате различни доставчици за различните материали. Цехът им разполага с усъвършенствани CNC машини и швейцарски стругове. Тази комбинация е важна. Твърдият корпус на шарнира и малкият задвижващ щифт изискват много различни настройки. Един партньор, който покрива и двете, скъсява пътя от чертежа до готовия детайл. От практическа гледна точка, тук прецизността се превръща в истинска машинна способност, а не просто в дума.
Пластмасово леене под налягане
Шприцването на пластмаса покрива другата половина от работата. Корпуси, уплътнения, части за еднократна употреба и части за флуидни пътища идват от пресата с повтарящи се размери. Форсовото и микроформоването се справят с малките, детайлни части, от които се нуждаят медицинските роботи. Инструментите се изработват вътрешно. Това поддържа обратната връзка кратка, когато дизайнът се промени.
Сертификати и качество
ISO 9001: 2015
ISO 9001:2015 определя основната система за управление. Тя показва, че има писмени процеси, контролирани доставчици и измеримо подобрение. За купувачите това означава предвидим резултат от партида на партида.
ISO 13485: 2016
ISO 13485:2016 отива по-далеч. Той говори езика на медицинските изделия. Изисква мислене, основано на риска, проследимост и система за качество, изградена за хирургическа употреба. Заедно тези два сертификата ви казват, че магазинът може да обслужва както промишлени, така и медицински клиенти, без да прави компромиси.
| сертифициране | Какво покрива |
| ISO 9001: 2015 | Обща система за управление на качеството |
| ISO 13485: 2016 | Система за управление на качеството на медицинските изделия |
Услуги от край до край
Проектиране за производство
Екипът на NOBLE преглежда вашия дизайн, преди да изреже първия чип. Те маркират характеристики, които режещият инструмент не може да достигне. Те посочват допустимите отклонения, които повишават разходите, без да добавят функционалност. Те също така отбелязват избора на материали, който не успява да премине през цикъла на стерилизация. Този ранен подход спестява по-късна доработка.
Сглобяване и опаковане
Списъкът с услуги не спира до производството. Сглобяването, инспекцията и опаковането се извършват под един покрив. По този начин частите пристигат готови за следващата стъпка. Тази непрекъснатост защитава качеството и съкращава сроковете за изпълнение. За частите за хирургически роботи, които влизат в операцията, по-малкото предаване означава по-малко шансове за грешки.
Изборът на правилния процес, материал и толеранс за частите на хирургически роботи е от голямо значение. Той определя дали процедурата ще протече добре. Спазването на ISO 13485 също не е избор. Това е основното правило за всеки доставчик на части за медицински роботи.
Също така ви е необходим партньор, който разбира както техническата страна, така и правилата. Такава комбинация е трудно да се намери. В бъдеще 3D печатът, интелигентните материали и повече автоматизация ще променят хирургическите роботи. Затова проверете партньорите си, като използвате тези точки. След това се свържете с NOBLE за вашите нужди от части за хирургически роботи.
Често задавани въпроси за частите на хирургическия робот
Какви толеранси могат да поемат частите на хирургическия робот?
Хирургическите роботизирани части обикновено изискват високи до ултра прецизни граници. Стандартната машинна обработка достига ±0.13 мм. Ултра прецизната работа достига ±0.005 мм. Критичните характеристики се нуждаят от тези строги граници. Това осигурява безопасно и повторяемо движение по време на операцията.
Кои материали са най-подходящи за части за хирургически роботи?
Титановите сплави осигуряват висока якост при ниско тегло. Неръждаемата стомана е по-евтина и се справя добре с циклите на автоклавиране. PEEK издържа на над 3,000 цикъла на стерилизация. Керамиката като циркония е много устойчива на износване върху движещи се повърхности вътре в тялото.
Какви сертификати трябва да има доставчик на части за хирургически роботи?
ISO 13485:2016 е най-високият стандарт. Той изисква проследимост и мислене, основано на риска. ISO 9001:2015 показва общ контрол на качеството. И двата сертификата показват реален ангажимент към производството с хирургическо качество и безопасността на пациентите.
Как стерилизацията влияе върху частите на хирургическия робот?
Парен автоклав, гама облъчване и VHP са често срещани методи. Частите, изработени от титан, PEEK и неръждаема стомана 316LVM, се справят добре с тези условия. Те трябва да издържат на многократни цикли, без да се разрушават или да отделят частици в пациентите.
Използва ли се 3D печат за части за хирургически роботи?
Да, но най-вече за прототипи и сложни форми. Инженерите тестват дизайните преди производството по този начин. Някои крайни части с органични форми също се възползват. Формите, близки до нетните, често се обработват с ЦПУ за крайна прецизност.
Какво отличава частите на хирургическия робот от обикновените машинно обработени части?
Те се нуждаят от по-строги толеранси и материали, безопасни за тялото. Повърхностните обработки трябва да предотвратяват растежа на бактерии. Производството следва системи за качество ISO 13485. Всяка част може да бъде проследена от суровината до крайния продукт.
Как избирате производител на части за хирургически роботи?
Потърсете сертификат по ISO 13485 и опит с медицински изделия. Проверете оборудването им – петосни CNC, EDM и CMM инструменти. Партньор, който предлага услуги на едно гише, намалява предаването на задачи. Това защитава качеството през целия процес.






