
Всеки микрофлуиден експеримент е изправен пред един и същ проблем: свързването на деликатен чип към реално оборудване. Специално приспособление за микрофлуиден чип решава този проблем с интерфейса между чипа и света. То държи устройството ви сигурно, като същевременно осигурява безпрепятствен достъп до флуиди. Успехът зависи от четири ключови части: анализ на изискванията, инженерно проектиране, материалознание и производство и монтаж.
Вреди ли на работата ви с микрофлуидни системи течовете, несъответствията или мъртвият обем? Това практическо ръководство се справя с тези предизвикателства както за изследователските прототипи, така и за производствените системи. Ще разгледаме всяка част с инженерно ориентирани съвети за вашата микрофлуидна система. Компании като NOBLE предлагат производствени умения за прототипиране и производство на приспособления за микрофлуидни чипове. Тяхната прецизна машинна обработка поддържа вашите микрофлуидни чипове от идеята до внедряването им. Да започваме.
Микрофлуидно чип приспособление Изисквания
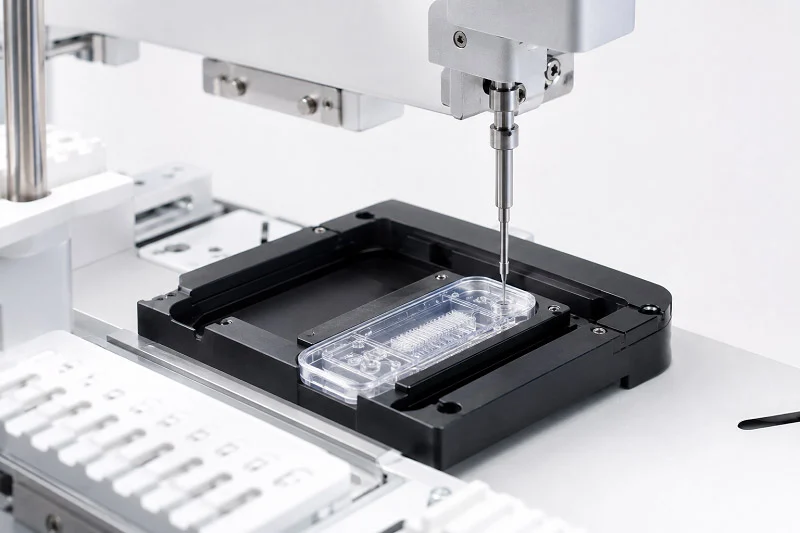
Преди да отворите CAD софтуер или да закупите материали, трябва да знаете точно от какво се нуждае вашият чип. Приспособлението трябва да е подходящо за материала на чипа – PDMS, стъкло или термопласти – и да съответства на начина, по който е направен този материал. PDMS чип, свързан със стъкло, се държи различно по размер и форма от формована термопластична част. Познаването на тази история ви помага да избегнете скъпи редизайнери по-късно.
Вашето микрофлуидно приспособление за чип изпълнява две задачи. Първо, то подравнява слоевете на чипа по време на свързването. Второ, то държи готовото устройство за флуидни връзки. И двете задачи изискват еднакво ниво на точност. Започнете, като съберете информационния лист за чипа, CAD файловете и всички бележки за производството. Този списък става вашата основа за проектиране.
Анализ на размерите и геометрията на чипа
Измерване на критични толеранси
Размерите на чиповете се променят повече, отколкото повечето изследователи очакват. Меката литография причинява свиване, когато PDMS се втвърдява. Ецването на стъкло създава разлики в дълбочината между характеристиките. Измерете реалните си чипове, а не само CAD номерата. Използвайте калибриран микроскоп или координатно измервателна машина за тази стъпка.
Стандартният толеранс на размера за микрофлуидни чип фиксатори достига 10 μm или по-малко. Постигането му изисква инструменти в помещение с контролирана температура, поддържана на ±0.1 °C. Само температурните промени могат да ви доведат до надхвърляне на приемливите граници. Ако вашата лаборатория няма такава настройка, включете я в плана си за толеранси. Инженерните умения на NOBLE помагат за изучаване на размерите на чиповете и избор на правилните връзки за вашето микрофлуидно чип фиксатор.
Идентифициране на местоположенията на пристанищата и наклона на лодката
Разположението на портовете определя къде вашето микрофлуидно чип устройство трябва да докосва чипа. Измерете разстоянието между центровете между близките портове – тази стъпка ръководи дизайна на вашия колектор. Запишете също диаметъра и дълбочината на портовете. Порт, който се намира под повърхността на чипа, се нуждае от различен метод на запечатване от този, който е на едно ниво с горната част.
Запишете тези числа в таблица. Включете допустими отклонения за всяко измерване. Когато проектирате приспособлението за микрофлуиден чип, всеки отвор и канал използват тези числа. Малките грешки тук се разпространяват през целия монтаж.
Определяне на нуждите от флуиден интерфейс
Избор на типове конектори (Luer, Ferrule и др.)
Изборът на конектор зависи от работното налягане и предпочитанията за тръбите. Таблицата по-долу показва често срещаните опции:
| Connector Type | Клас на налягане | Допълнителен контекст |
| Интерфейс на капилярната тръба | До 1000 psi (70 бара) | Създаден за течна хроматография под високо налягане; подходящ за трудни микрофлуидни приложения |
| Луеров фитинг (съгласно ISO спецификацията) | 43.5 psi (300 kPa) | Тестван по ISO 80369-7 при правилна настройка |
| Луер с адаптер за шип | Може да е по-ниско от 43.5 psi | Работното налягане зависи от сместа на шипа/тръбата при меки еластомерни тръби |
Съобразете конектора с реалните нужди от налягане за вашия експеримент. Прекомерното определяне на спецификацията увеличава разходите. Недостатъчното определяне причинява течове.
Изчисляване на ограниченията на мъртвия обем
Мъртвият обем – течността, заседнала между чипа и тръбата – разрежда пробите и разширява пиковете. За сложни тестови протоколи това е от голямо значение. Намалете мъртвия обем, като поддържате пътищата на течността къси, а вътрешните диаметри малки. Изчислете обема на всяка канална секция във вашето приспособление. Добавете тези стойности. Сравнете общата сума с ограничението на вашия анализ за разпространение на пробата.
Оценка на специфичните за приложението ограничения
Диапазони на температурата и налягането
Вашето приспособление трябва да е съвместимо с условията на експеримента. Ако провеждате реакции при високи температури, материалът на приспособлението за микрофлуиден чип трябва да съответства на топлинното разширение на вашия чип. В противен случай уплътнението се поврежда с повишаване на температурите. По същия начин, цикличното изменение на налягането износва материалите с течение на времето. Запишете максималното работно налягане и температура, преди да изберете материали.
Оптичен достъп за изображения и детекция
Много микрофлуидни експерименти изискват микроскопи. Вашето микрофлуидно чип устройство не трябва да блокира пътя на светлината. Планирайте прозорци за наблюдение или прозрачни секции в началото на проектирането. Метално устройство с изрязан отвор работи добре за пропускаща светлина. За флуоресцентно откриване, помислете за работното разстояние на вашата леща. Дебелината на устройството влияе пряко върху тази настройка.
Принципи на проектиране на персонализирани микрофлуидни устройства
Фазата на проектиране трябва да се справя с две задачи едновременно. Тя трябва да поддържа процеса на производство на чипа – като например подреждането на слоеве по време на свързването на PDMS-стъкло – и трябва да работи добре по време на реални експерименти. Микрофлуидно приспособление за чип, което се повреди в която и да е точка, ще причини проблеми. NOBLE предлага услуги за преглед на дизайна и оптимизация на микрофлуидни приспособления за чипове, за да ви помогне да откриете тези проблеми рано. Ключът е да проектирате за равномерно налягане по време на свързване и да избягвате елементи, които са трудни за машинна обработка или формоване.
CAD моделиране и толерантност
Наслагването на толерантността влияе върху всяка част от вашата микрофлуидна система. Малките грешки в размерите на чипа се натрупват. PDMS чип, който се свива с 1% по време на втвърдяване, все още може да се побере в джоб, направен за нормалния размер. Но същото това изместване от 1% плюс несъответствие на порта от 0.2 мм може да причини теч. Извършете анализ на наслагването на толерантността рано. Това проверява всяко измерение слой по слой.
В Ascential комбинираме DFM анализ, толерансни оценки и разработване на процеси с продуктов дизайн. Резултатът са инструменти, които поддържат точност, производителност и надеждност от прототип до клинично и търговско производство.
Чип, който работи добре при тестване на малки партиди, може все пак да се повреди по време на масово производство поради: вариации в свързването, несъответствие между партидите материали, износване на матрицата с течение на времето, натрупване на толеранси при сглобяване, нестабилност на повърхностната обработка и термична деформация след съхранение или транспортиране.
Тези цитати показват защо толерансът е важен. Вашият дизайн трябва да отчита вариациите в реалния свят, а не само перфектните CAD числа.
Проектиране за пресово затягане (press-fit) срещу плъзгащо се затягане (slip-fit)
Пресовото прилягане държи чипа здраво. Работи, когато размерите на чипа са много постоянни. Плъзгащото прилягане дава място за движение на чипа. Работи по-добре, когато размерите на чипа варират. Повечето микрофлуидни приспособления използват плъзгащо прилягане с малка хлабина. Хлабина от 0.1 мм до 0.2 мм от всяка страна позволява на чипа да стои без напрежение. След това функциите за подравняване го насочват на мястото му.
Отчитане на термичното разширение на материала
Различните материали се разширяват с различна скорост. PDMS се разширява повече от стъклото. Алуминият се разширява повече от PEEK. Ако вашето приспособление и чипът се разширяват с различна скорост, уплътнението може да се счупи при промяна на температурата. Изчислете термичното разширение за вашия температурен диапазон. Уверете се, че джобът за чип и уплътнителните повърхности остават подравнени както при ниски, така и при високи температури.
Внедряване на функции за подравняване
Функциите за подравняване гарантират, че чипът ви е на правилното място всеки път. Без тях подравняването на портовете се променя с всяка настройка. Това води до течове и противоречиви резултати.
Използване на дюбелни щифтове и подравняващи слотове
Дюбелите осигуряват фиксирана отправна точка. Поставете два щифта на единия ръб на джоба за чип. Чипът докосва и двата пина, когато го поставите. Слот за подравняване на противоположния ръб позволява на чипа да се разшири без да се изкриви. Тази настройка центрира чипа върху портовете всеки път, когато използвате приспособлението.
Създаване на гнездо или джоб за чипове
Гнездото за стружка е вдлъбнат джоб, който съответства на формата на стружката. Обработете го малко по-дълбоко от дебелината на стружката. Това защитава ръбовете на стружката и поддържа горната повърхност нивелирана. Дълбочина от 0.5 мм до 1 мм под повърхността на стружката е подходяща. Стените на джоба насочват стружката на място по време на сглобяването.
Проектиране на запечатващия механизъм
Механизмът на уплътняване е мястото, където вашият дизайн е успешен или неуспешен. Лошото уплътнение означава течове. Доброто уплътнение означава надеждни резултати.
Проектиране на дълбочината на уплътненията за О-пръстени
Дълбочината на уплътнението контролира колко се компресира О-пръстенът. Прекалено голямото компресиране ще доведе до издуване на О-пръстена в микрофлуидните канали. Прекалено малкото компресиране ще доведе до невъзможност за уплътняване. За стандартен О-пръстен с напречно сечение 1.78 мм, дълбочина на уплътнението от 1.3 мм до 1.4 мм осигурява компресия от 20% до 25%. Този диапазон е подходящ за повечето приложения. Тествайте дълбочината на уплътнението с реални чипове, преди да финализирате дизайна.
Изчисляване на разпределението на силата на затягане
Равномерното налягане предотвратява течове. Необходима е достатъчна сила, за да компресирате О-пръстените, но не толкова, че да счупите стружката. Изчислете общата сила на затягане като сума от силите, необходими за всяко уплътнение. Разпределете тази сила върху приспособлението, като използвате няколко винта. Поставете винтове близо до всеки отвор, за да поддържате равномерно налягане на затягане.
Минимизиране на мъртвия обем в дизайна
Мъртвият обем е течност, която се забива между чипа и тръбата. Тя разрежда пробите и разширява пиковете. Можете да го намалите с внимателен избор в микрофлуидните системи.
Започнете с вдлъбнат джоб. Изработете джоб с дълбочина от 0.8 мм до 1.2 мм и диаметър, който съвпада с изхода на канала с точност до 0.05 мм. Това създава вложена преходна камера, която премахва външния мъртъв обем. Добавете радиални микроканали от центъра на джоба до външния му ръб. Направете ги с ширина от 100 до 150 микрона и дълбочина от 50 до 80 микрона. Разпределете равномерно от 8 до 12 канала около центъра. Това позволява на течността да се разпространява по повърхността, без да се повишава съпротивлението на потока. Залепете 3D слоя така, че изходът да е плътно прилепнал към джоба. Поддържайте вертикалното подравняване в рамките на 0.1 мм. Тази настройка постига мъртъв обем по-малък от 5%.
Други принципи са полезни при микрофлуидни чипове. Съобразете вътрешния диаметър на тръбата с диаметъра на отвора. Уверете се, че всички тръби са напълно поставени и затегнати. Използвайте части с нисък мъртъв обем. Проектирайте пътищата на потока, за да намалите обема на движение вътре в чипа.
Избор на материал за микрофлуидни чип приспособления
Материалът, който избирате за вашето микрофлуидно устройство, определя колко добре то ще се справи с тестовете ви. Устройство, което работи с вода, може да се разпадне веднага под въздействието на органични разтворители. Подходящият материал се бори с химикалите, контролира температурните промени и няма да надраска чипа ви, когато го поставяте многократно.
Оценка на химическата съвместимост
Устойчивост на разтворители и киселини
Разтворителите ви увреждат материалите на крепежните елементи, също толкова, колкото и материалите на чиповете. PDMS набъбва в органични разтворители, но крепежните елементи могат също да се разпаднат. Проверете всеки химикал, който е в контакт с крепежните елементи, преди да изберете материал.
Ето кратко ръководство за често срещани полимерни крепежни елементи:
| Материал | разтворител | Съвместимост |
| PEEK | ацетон | Устойчив (R) |
| PEEK | Царска вода | Не е устойчив (N) |
| PEEK | Етанол | Устойчив (R) |
| PEEK | Солна киселина | Устойчив (R) |
| PTFE | Царска вода | Устойчив (R) |
| PTFE | хлороформ | Устойчив (R) |
| PTFE | Диметилсулфоксид (DMSO) | Устойчив (R) |
| Акрил (PMMA) | ацетон | Не е устойчив (N) |
| Акрил (PMMA) | Етилацетат | Не е устойчив (N) |
| Акрил (PMMA) | Метанол (100%) | Не е устойчив (N) |
PEEK работи добре с повечето често срещани разтворители. PTFE е по-добър и се бори с почти всичко, дори с царска вода. Акрилът е подходящ за течности на водна основа, но се напуква или разтваря в много органични. Съобразете материала си с действителните разтворители, които използвате, а не с неясно обещание за „добра химическа устойчивост“.
Избягване на извличащи се и извличащи се вещества
Химическата устойчивост не е единственото нещо, за което трябва да се помисли. Някои материали с течение на времето отделят съединения във вашата течност. Тези излужваеми вещества развалят чувствителните тестове и убиват клетъчни култури върху микрофлуидни чипове. PTFE и PEEK са известни с ниското си отделяне на съединения. Акрилът може да отделя мономери, особено когато е нов. Ако вашият тест използва живи клетки или анализ на следи, изберете материал с доказана история на ниско излужване.
Отчитане на термичните и механичните свойства
Коефициент на съвпадение на термично разширение (CTE)
Вашето приспособление и чип се разширяват с различна скорост при промяна на температурата. Стъклен чип с алуминиево микрофлуидно приспособление създава напрежение в уплътнението по време на нагряване в много микрофлуидни системи. Изчислете разликата в разширението в работния температурен диапазон. За тестове, които се провеждат между стайна температура и 60°C, разликата може да измести портовете с десетки микрона. Това изместване разрушава уплътненията и размества връзките.
Балансиране на твърдост срещу крехкост
Твърдото приспособление поддържа тесни допуски. Но прекалено голямата твърдост може да напука крехко стъклено парченце, когато затягате винтове. Полимерите се огъват малко и поемат неравномерно налягане. Металите запазват формата си, но предават силата директно. Помислете за добавяне на мек уплътнителен слой между металното микрофлуидно приспособление за чип и крехкото чипче. Това разпределя силата на затягане и спира пукнатините от напрежение.
Избор на метали срещу полимери
Кога да използвате алуминий или неръждаема стомана
Алуминият е чудесен за прототипни колектори. Обработва се бързо, тежи малко и може да се анодизира за по-твърда повърхност. Това го прави идеален за бързи цикли на проектиране, където често се тестват и препроектират. Неръждаемата стомана е най-подходяща за резбовани фитинги, износващи се повърхности и части, които се подлагат на многократно почистване. Тези агресивни цикли на почистване биха износили анодизирания алуминий с течение на времето.
Кога да използвате PEEK, PTFE или акрил
PEEK предлага най-добрата комбинация от здравина и химическа устойчивост за полимерни приспособления. Обработва се добре и поддържа малки допуски. PTFE предлага най-висока химическа съвместимост, но е мек на допир и може да се огъне под налягане на затягане. Акрилът е евтин и прозрачен, но трябва да проверите съвместимостта му с разтворителя преди употреба.
NOBLE предлага помощ с материалите, за да съчетае материалите на фиксиращите елементи със специфичните ви разтворители и работни условия. Техните инженери разглеждат вашето приложение и предлагат правилния метал или полимер за надеждна и безтечова работа във вашата микрофлуидна система.
Методи за изработка на микрофлуидни чип приспособления
Когато избирате начин за изработка на вашето микрофлуидно чип приспособление, трябва да решите между скорост и точност. CNC обработката ви дава много тесни граници и гладки повърхности. 3D печатът ви дава възможност да изработите детайл за часове за по-малко пари. Изборът зависи от това къде се намирате в етапа на разработка. За ранните версии на микрофлуидни чипове, 3D печатът спестява време и пари. За крайните микрофлуидни чип приспособления, които трябва да се запечатват добре, CNC обработката е обичайният избор. Много екипи използват и двата метода. Начинът, по който правите приспособлението, влияе върху това какви материали можете да използвате, колко гладка е повърхността и колко време отнема. Избраните от вас методи на производство също влияят върху цената и колко лесно е да се произведат повече. Нека разгледаме всеки метод.
CNC обработка за висока прецизност
CNC обработката отрязва материал от плътен блок с помощта на компютърно контролирани инструменти. Този метод ви осигурява най-добра точност и повърхностна обработка. Ако вашето приспособление трябва да уплътнява О-пръстени или да държи важни размери, CNC обработката е правилният избор. Услугите за прецизна обработка на NOBLE могат да направят вашето микрофлуидно приспособление за чип с необходимите строги граници за добра производителност.
Постигане на строги толеранси в метала
Металните приспособления се нуждаят от най-строги граници. За микрофлуидни отвори и уплътнителни повърхности, дори малки грешки причиняват течове. Микро CNC обработката често поддържа точност на размера в рамките на ±0.0005 инча (±0.0127 мм). Това ниво на прецизност влияе пряко върху това колко добре уплътнява вашето приспособление. За още по-малки детайли, микро CNC пробиването може да достигне граници от ±1 микрон. Тези числа идват от реалния производствен опит. Когато обработвате алуминий или неръждаема стомана, получавате едни и същи резултати всеки път. Микрофлуидното чип приспособление запазва формата си през много цикли на сглобяване.
Обработка на сложни геометрии в пластмаса
Пластмасовите приспособления са по-леки и понякога по-евтини от металните. Но обработката на пластмаса изисква различни скорости и подавания. Топлината е основният проблем. Пластмасата се топи, ако инструментът работи твърде бързо. С правилните настройки, CNC обработката създава чисти детайли в PEEK, акрил и поликарбонат. Прилагат се същите стандарти за точност. Можете да държите ±0.0005 инча и в пластмаса.
3D печат за Бързо прототипиране
3D печатът изгражда части слой по слой. Този метод е бърз и евтин за ранна дизайнерска работа. Можете да тествате приспособление, да откриете проблеми и да отпечатате нова версия в същия ден. Но отпечатаните части имат ограничения. Повърхностното покритие е по-грапаво от това на машинно обработените части. Линиите на слоевете могат да създадат пътища за течове. Отпечатаните части работят най-добре за проверка на прилягането и функцията, а не за крайна употреба под налягане. NOBLE предлага и 3D печатни услуги за бързо прототипиране.
Стереолитография (SLA) за детайли
SLA използва лазер за втвърдяване на течната смола в твърда пластмаса. Височината на слоя може да бъде едва 25 микрона. Това ви осигурява гладки повърхности и фини детайли. SLA е подходяща за микрофлуидни чипове с малки характеристики и сложни форми. Но смолата е крехка. Може да се напука под налягане на затягане. Използвайте SLA части само за визуални проверки и тестове с ниско налягане.
Моделиране на стопено отлагане (FDM) за концептуално тестване
FDM разтопява пластмасова нишка и я полага на слоеве. Това е най-евтиният и бърз метод за 3D печат. FDM частите са достатъчно здрави за проверка на обработката и сглобяването. Но повърхността е грапава и линиите на слоевете създават пътища за течове. FDM работи добре за тестване на цялостната форма на вашето микрофлуидно чип устройство. Не го използвайте за тестове под налягане.
обработка на повърхности и последваща обработка
Повърхностното покритие на вашето приспособление определя колко добре то уплътнява. За контактните повърхности на О-пръстените е необходимо покритие от 32 RMS или по-добро. Както машинно обработените, така и печатните части могат да бъдат подобрени с допълнителни стъпки.
Полиране за оптична яснота
Ако вашият микрофлуиден експеримент изисква ясна видимост към чипа, материалът на фиксатора трябва да е прозрачен. Акрил и поликарбонат са често срещан избор. Два метода ви осигуряват оптична яснота.
| Техника | Основни функции | Приложимост | Оптична яснота |
| Полиране с пламък | Използва топлина за преформиране на повърхностния слой | Само външни ръбове и повърхности | Като стъкло, прозрачно, преминава през 93%+ светлина |
| Парно полиране | Използва пари от разтворител за изглаждане на повърхности | Вътрешни канали и сложни кухини | Прозрачен на вътрешните повърхности, много малко разсейване на светлината |
Полирането с пара е особено полезно за микрофлуидни експерименти. То достига до вътрешни канали, до които полирането с пламък не може да достигне.
Нанасяне на покрития за намаляване на триенето
Покритията удължават живота на вашето микрофлуидно чип устройство. Твърдото анодиране върху алуминий добавя износоустойчива повърхност. PTFE покритията намаляват триенето и подобряват химическата устойчивост. При неръждаема стомана електрополирането премахва повърхностните пикове и създава гладко покритие. Тези обработки помагат на вашето устройство да издържи на многократна употреба, без да залепва или ръждясва.
Сглобяване, тестване и валидиране на приспособлението
Интегриране на флуидни компоненти
Монтаж на фитинги и тръби
Правилното свързване започва още преди да докоснете приспособлението за микрофлуиден чип. Интерфейсът между макромащабните помпи и микромащабните канали изисква внимателно внимание. Изберете конектори и помпи, които работят заедно като система. Това създава стабилна връзка, която поддържа постоянни дебити и налягания по време на вашите микрофлуидни експерименти.
Правилното грундиране предотвратява навлизането на въздушни мехурчета в чипа. Въздушните джобове нарушават потока и развалят резултатите. Следвайте тези стъпки за чисти връзки:
- Напълнете спринцовката и тръбичката с течност, преди да свържете каквото и да било.
- Напълнете тръбата напълно, за да отстраните задържания въздух.
- Свържете тръбата към отвора за чип, докато изтича малко количество течност. Това осигурява връзка без въздух.
Тази техника изисква практика, но се отплаща при наличие на последователни данни. Балон, затворен на границата на раздела, може да блокира цяла канална мрежа.
Монтиране на микрофлуиден чип
Поставете внимателно чипа в гнездото. Подравняващите щифтове го насочват на място. Натиснете равномерно по повърхността. Затегнете винтовете звездообразно, точно както гайките на автомобилна джанта. Това разпределя равномерно силата на затягане и предотвратява пукнатини от напрежение.
Започнете с лек натиск върху всички винтове. След това се върнете и затегнете всеки един на малки стъпки. Проверете дали отчупването е поставено плоско и не се клати. Клатенето на отчупването означава неравномерен натиск и вероятен път на теч.
Провеждане на тестове за течове и проверки на налягането
Подготовка на тестовата платформа
Вашият тестов стенд трябва да имитира реални експериментални условия. Свържете сглобеното приспособление към източника на налягане. Използвайте същите тръби и фитинги, които планирате за реални тестове. Започнете с ниско налягане и следете за мехурчета или капки.
В един тест за течове на PDMS-базирани микрофлуидни чипове, свързани с SiO2/GaAs субстрати, изследователите са приложили нарастващо налягане към системата. Максималното налично налягане на експерименталната установка е достигнало 8.5 бара (8500 mbar). При това ограничение на налягането чиповете са останали непокътнати, без течове на свързания интерфейс. Това е потвърдило липсата на течове до това ниво на налягане.
Вашият микрофлуиден чип би трябвало да издържи подобна проверка. Тествайте при максималното си работно налягане, не само в типичния си работен диапазон.
Идентифициране и отстраняване на точки на течове
Течовете се появяват на предвидими места. Екструзия на О-пръстена се случва, когато дълбочината на уплътнението е твърде малка. Гумата се изстисква под налягане. Оголване на резбата се получава, когато презатягате фитингите. И двата проблема имат прости решения.
При проблеми с О-пръстените, проверете дълбочината на уплътнението спрямо проектните спецификации. При оголени резби, сменете фитинга и използвайте динамометричен ключ следващия път. Документирайте всеки теч и неговото решение. Този запис ви помага да подобрите бъдещите проекти.
Валидиране на производителността и повторяемостта
Тестване за съгласуваност на подравняването
Монтирайте и демонтирайте чипа няколко пъти. След всеки цикъл проверявайте дали портовете са подравнени правилно. Използвайте микроскоп, за да проверите подравняването. Измервайте едни и същи позиции на портовете всеки път. Постоянните резултати означават, че функциите ви за подравняване работят правилно.
Изпълнете този тест с няколко чипа от една и съща партида. Разликите между чиповете не би трябвало да променят подравняването. Ако това се случи, толерансът на джоба ви може да е твърде стегнат или твърде хлабав.
Проверка на дебита на флуида
Проверката на дебита потвърждава, че вашето устройство не ограничава или променя движението на флуида. Изпомпайте известен обем през системата при зададено налягане. Измерете изходния обем и време. Сравнете тези числа с очаквания дебит.
Повторете този тест в продължение на няколко дни и при различни температури. Това ще открие проблеми, които се появяват само след термично циклиране или продължителна употреба. За сложни протоколи за анализ, постоянните скорости на потока са от още по-голямо значение. Малките вариации се усложняват при дълги експерименти.
Документирайте всички резултати от тестовете. Включете снимки на точките на течове, показанията на налягането и измерванията на потока. Тази документация подпомага осигуряването на качеството и насочва бъдещите итерации на дизайна. NOBLE може да ви помогне със сглобяването и валидирането на вашето микрофлуидно чип приспособление, за да гарантира надеждността, преди да увеличите мащаба на производството.
Партньорство с NOBLE за Производство на микрофлуидни чипове

Изграждането на надежден микрофлуиден чип фиксатор изисква повече от рязане на метален блок. Нуждаете се от интелигентно инженерство, познания за материалите и системи за качество, на които можете да се доверите. NOBLE обединява всичко това на едно място. Екипът им работи с много материали за фиксатори – алуминий, неръждаема стомана, PEEK, PTFE и акрил – така че получавате честни съвети за вашите специфични нужди.
Пълни възможности за обслужване от проектиране до монтаж
Инженерна поддръжка за оптимизация на приспособления
NOBLE прави повече от машинни части. Техните инженери проверяват вашия дизайн преди началото на производството. Те търсят проблеми с толерансите, проблеми с уплътненията и производствени проблеми, които биха могли да причинят повреди по-късно. Този преглед на дизайна открива малки грешки рано, когато са евтини за отстраняване. Съветите относно материалите също са част от услугата. Ако не сте сигурни дали PEEK или неръждаема стомана са подходящи за вашия разтворител, техният екип ви помага да изберете въз основа на вашите реални работни условия.
Помощта при монтажа надхвърля производствения цех. NOBLE може да добави фитинги, да монтира чипове и да тества целия комплект приспособления. За изследователски екипи без собствени инструменти за обработка, този подход с пълно обслужване премахва едно основно препятствие. Вие изпращате вашите спецификации на чипа и получавате тествано, готово за употреба микрофлуидно приспособление за чип.
Услуги за прецизна обработка и довършителни работи
Прецизните услуги за машинна обработка на NOBLE обработват както метални, така и пластмасови части. CNC оборудването им поддържа толеранси в рамките на ±0.0005 инча (±0.0127 мм) за критични уплътнителни повърхности. Повърхностната обработка отговаря на изискването 32 RMS за контактните зони на О-пръстените. Те предлагат и опции за последваща обработка, като анодиране за алуминий, PTFE покрития за намаляване на триенето и електрополиране за неръждаема стомана. Тези стъпки на довършителни работи правят микрофлуидните чипове по-дълготрайни и работят по-добре по време на многократни цикли на монтаж.
Сертификати и осигуряване на качеството
Процеси, сертифицирани по ISO 9001:2015
Сертификацията по ISO 9001:2015 означава, че NOBLE следва документирани процедури за управление на качеството. Всяко приспособление преминава през контролирани стъпки за закупуване, производство и проверка. Този стандарт гарантира последователност в партидите. Когато поръчате десет или сто микрофлуидни чип приспособления, всяко едно отговаря на едни и същи спецификации.
Съответствие с ISO 13485:2016 за медицински изделия
За микрофлуидни чипове, използвани в диагностични или клинични приложения, съответствието с ISO 13485:2016 е от значение. Този стандарт определя по-строги правила за производството на медицински изделия. Таблицата по-долу показва ключовите изисквания и как те се прилагат за производството на приспособления:
| Област на изискване | Ключово изискване на ISO 13485:2016 за производство на приспособления |
| Дизайн и разработка | Проверка дали оборудването работи съгласно определеното в проектните входни данни; валидиране на представително оборудване |
| Закупуване | Избор на доставчик въз основа на способността му да отговаря на изискванията; редовна оценка на производителността |
| Идентификация и проследимост | Уникална идентичност на продукта по време на всички фази; документирани процедури за поддържане на проследимостта |
| Коригиращи и превантивни действия (CAPA) | Анализ на процесите за идентифициране на източниците на несъответствия; действия за предотвратяване на повторно възникване |
Валидирането на процеса е друга ключова част. Ако дадена производствена стъпка не може да бъде напълно проверена само чрез инспекция, NOBLE я валидира преди производство. Това включва квалификация за монтаж (IQ), квалификация за експлоатация (OQ) и квалификация за производителност (PQ) за оборудването. Процедурите за обучение на персонала и документиране подкрепят тези валидирани процеси. Критериите за повторно валидиране се определят в рамките на контрола на промените, така че всяка промяна в процеса води до нов преглед.
Защо да изберете NOBLE за вашия микрофлуиден проект
Рационализиране на веригата за доставки
Работата с един партньор опростява целия ви проект. NOBLE се занимава с прегледа на дизайна, снабдяването с материали, машинната обработка, довършителните работи и монтажа. Вие избягвате координирането на множество доставчици и управлението на качеството между различните доставчици. Този рационализиран подход съкращава сроковете за изпълнение и намалява комуникационните грешки. За компаниите, които се разрастват от прототип до производство, наличието на един отговорен партньор прави прехода по-плавен.
Осигуряване на висококачествени, функционални осветителни тела
Осигуряването на качеството в NOBLE надхвърля сертифицирането. Всяко приспособление преминава през проверка преди изпращане. Проверките на размерите потвърждават критичните характеристики. Измерванията на повърхностното покритие потвърждават, че уплътнителните повърхности отговарят на спецификациите. Функционалното тестване открива проблеми, които проверката на размерите може да пропусне. Това внимание към детайла означава, че вашите микрофлуидни експерименти протичат надеждно още от първата употреба. Когато вашите изследвания зависят от връзки без течове и прецизно подравняване, тази надеждност си заслужава партньорството.
Изграждането на добро микрофлуидно чип устройство изисква повече от просто рязане на части. То изисква внимателно планиране на всяка стъпка - от измерване на размерите на чипа до тестване на крайната конфигурация. Всеки избор влияе върху следващия. Материалът, който избирате, променя колко добре се уплътнява. Дизайнът влияе върху това колко лесно е да се направи. Начинът, по който го изграждате, определя дали експериментите ви ще проработят добре.
Този поетапен начин намалява риска и прави разработката по-бърза. Вие избягвате скъпи препроекти и досадни течове. Вашите микрофлуидни тестове ви дават надеждни и стабилни данни.
Процесът може да ви се стори труден, но не е нужно да учите всяка стъпка сами. Работата с NOBLE ви осигурява експертна помощ за вашите микрофлуидни чипове. Техните инженери се занимават с проверките на дизайна, прецизната машинна обработка и сглобяването на нещата. Те помагат вашите микрофлуидни идеи да работят добре и бързо. Това партньорство ви позволява да се съсредоточите върху науката, а не върху хардуерните проблеми.
Често задавани въпроси за производството на микрофлуидни чипове
Какво причинява повечето течове в микрофлуидните чипове?
Повечето течове се случват, защото уплътнителните повърхности са твърде грапави или жлебът на О-пръстена е с неправилна дълбочина. Повърхностна обработка от 32 RMS или по-добра спира пътищата на течове. Дълбочината на жлеба трябва да свива О-пръстените с 20% до 25% за добро уплътнение.
Как да избера между метални и полимерни материали за закрепване?
Изберете материала въз основа на вашите нужди от разтворители и налягане. Алуминият се обработва бързо и е подходящ за прототипи. PEEK е устойчив на повечето химикали. PTFE се справя с почти всичко, но не се огъва под налягане. Акрилът е подходящ само за микрофлуидни тестове на водна основа.
Мога ли да отпечатам 3D принтиращо микрофлуидно чип приспособление за изпитване на налягане?
Отпечатаните части служат за проверка на сглобяването, а не за тестове под налягане. Слоевите линии създават пътища за течове. SLA смолата става крехка при затягане. Използвайте CNC обработка за всяко приспособление, което трябва да уплътнява срещу О-пръстени.
Каква повърхностна обработка е необходима за О-пръстените?
Контактните повърхности на О-пръстените се нуждаят от 32 RMS или по-добра. Машинно обработените части обикновено отговарят на този стандарт. Отпечатаните части се нуждаят от допълнителни стъпки, като полиране с пара, за да се изгладят линиите на слоевете, преди да могат да се запечатат.
Колко силно трябва да затягам винтовете на фиксатора за микрофлуиден чип?
Затягайте звездообразно с малки стъпки. Започнете леко с всички винтове, след което постепенно добавяйте още. Внимавайте за люлеене на стъклените парченца, което означава неравномерен натиск. Прекалено силната сила води до напукване на крехките стъклени парченца.
Защо моят PDMS чип не пасва на джоба?
PDMS се свива при втвърдяване. Меката литография причинява промени в размера, които се различават между партидите. Измерете реални микрофлуидни чипове, преди да проектирате джоба. Добавете 0.1 мм до 0.2 мм разстояние от всяка страна за плъзгащ се монтаж.
Какъв мъртъв обем трябва да се насоча?
По-ниската стойност е по-добра за повечето анализи. Съобразете вътрешния диаметър на тръбата с диаметъра на отвора. Изработете вдлъбнат джоб с радиални микроканали, за да премахнете външните празнини. Това ще намали мъртвия обем до под 5%.







