
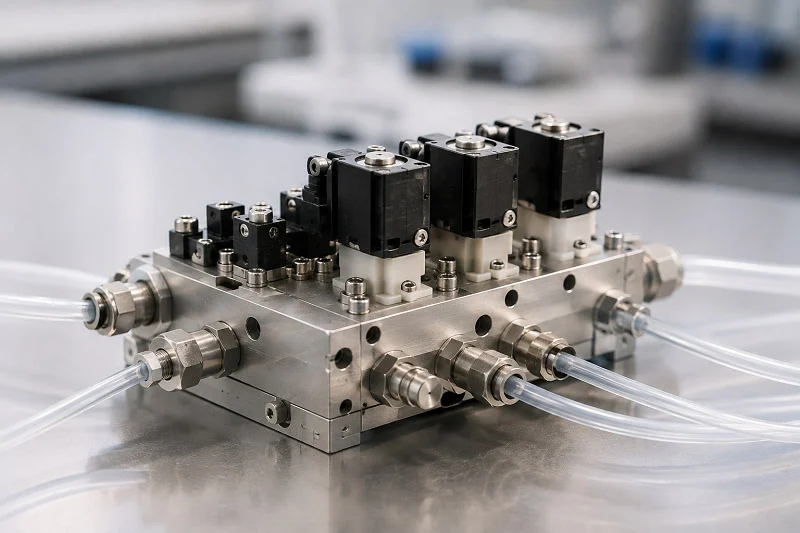
Изборът на правилните хидравлични клапанни блокове определя успеха на цялата ви система. Този единствен избор влияе върху производителността, цената и дългосрочната надеждност. Пазарът на хидравлични части показва реален растеж тук – докладите сочат, че размерът на глобалния пазар за тези части през 2024 г. ще бъде около 2.2 милиарда щатски долара.
| Докладван източник | Размер на пазара за 2024 г. (милиони щатски долари) |
| Таблица с атрибути на отчета | 2190.4 |
| Секция с често задавани въпроси | 2304.3 |
Всяка хидравлична задача изисква различни компромиси. Някои се фокусират върху намаляване на теглото. Други трябва да се справят с екстремно налягане. Средата на вашата система, работният цикъл и графикът за поддръжка влияят върху най-добрия дизайн на блока с флуиден клапан. Познаването на това как работят блоковете с хидравлични клапани в реални условия ви помага да избегнете скъпи редизайн. Интелигентният избор на материали и прецизното производство превръщат един обикновен клапан в надежден работен кон. Това ръководство ви превежда през тези избори стъпка по стъпка.
Дефиниране на блока с флуиден клапан и неговата основна функция
Представете си флуиден клапанен блок като „контрольор“ за вашата система. Той се справя с трудните задачи за преместване на флуид, контролиране на налягането и управление на задвижващи механизми, всичко това в един спретнат пакет. Основните задачи на хидравличните клапанни блокове са прости: те контролират къде отива флуидът, какво налягане има и кога пристига. Без този централен възел, вашата система ще се нуждае от много отделни тръби и фитинги. Това добавя тегло, разходи и места, където могат да започнат течове. Хидравличните клапанни блокове помагат за доброто функциониране на тези системи.
Ролята на колектора в системите за флуидна енергия
Колекторът е основата на всяка съвременна система за хидравлично захранване. Той държи частите на място и ги свързва чрез вътрешни проходи. Тази конструкция намалява външните тръби. Цялата система остава по-компактна. Блоковете хидравлични клапани действат като основна опора, превръщайки бъркотията от маркучи в спретната и организирана единица. Системата печели от по-малката сложност.
Насочване на пътищата на потока и регулиране на налягането
Първата задача на хидравличните клапанни блокове е да насочват течността там, където е необходимо. Различни вътрешни части или блокират, или позволяват на течността да тече. Някои освобождават налягане, когато е необходимо. Други спират обратния поток, който може да повреди частите. Автоматизираните избори добавят контрол за сложни задачи. Всички тези части работят заедно вътре в блока.
Контролът на налягането е също толкова важен. Частите за контрол на налягането поддържат нещата под контрол. Редуциращите части поддържат зададено ниво надолу по течението. Обезвъздушителните пътища отвеждат излишната течност обратно в резервоара, когато налягането стане твърде високо. Секвениращите части изчакват, докато се достигне ключово налягане, след което насочват потока някъде другаде. Някои системи използват пилотно управлявани типове за още по-усъвършенстван контрол. Това предотвратява течове и спукани тръби.
Консолидиране на компоненти за намаляване на точките на течове
Ето една проста истина за хидравличните системи: всяка точка на теч може да причини повреда. Всеки фитинг, всяка фуга, всяка връзка може да се счупи с течение на времето. Като поставите много части в един блок, значително намалявате броя на външните връзки. Това означава по-малко места за изтичане на течност. Хидравличните блокове на клапаните също така осигуряват структурна опора с алуминиевото или чугуненото си тяло. Тръбните съединения обработват входа, връщането и оттичането спретнато. Резултатът е система, която остава надеждна по-дълго и се нуждае от по-малко поддръжка. Добрата производителност зависи от интелигентното консолидиране.
Ключови показатели за ефективност на вентилните блокове
Не всички хидравлични клапанни блокове работят еднакво. Трябва да проверите няколко ключови числа. Дебитът, номиналното налягане, допустимата отклонение от нормите за течове и очакваният експлоатационен живот са от значение. Производителността на хидравличните системи зависи от избора на правилните числа за всяка задача. Проследяването на тези числа помага за подобряване на цялостната ефективност.
Дебит, капацитет и номинално налягане
Дебитът ви показва колко течност може да премести блокът. За нужда от горен дебит от 25 л/мин, изберете част с номинален дебит от 30 до 40 л/мин. Тези 25 до 50 процента повече над горния дебит ви дават по-добър контрол при ниски настройки. Номиналното налягане е също толкова важно. За система с работно налягане от 40 бара, изберете части с номинален дебит поне 1.5 пъти по-висок или 60 бара. Номиналните стойности на разрушаване трябва да бъдат повече от 3 пъти работното налягане. Различните типове се справят с различни диапазони. Частите за контрол на нисък дебит се справят с до 50 л/мин при 64 до 200 бара. Частите за контрол на високо налягане могат да се справят с до 100 л/мин при 400 до 700 бара. Частите за нисък пад на налягане се движат до 1000 л/мин.
Толерантност към течове и очаквания за цикъл на живот
Толерансът на течове зависи от употребата ви. Системата, захранваща фабрична преса, може да се справи с някои вътрешни течове. Медицинско устройство или аерокосмически детайли не могат. Дизайнът на клапанния блок, материалите на уплътненията и повърхностната обработка помагат за контролирането му. Цикълът на живот отчита колко пъти вътрешният механизъм може да се отвори и затвори, преди да се износи. По-висококачествените хидравлични клапанни блокове използват закалени макари и тесни допуски, за да удължат този живот. Очаквайте хиляди до милиони цикли в зависимост от дизайна и начина му на работа. Хидравличните системи работят най-добре, когато блокът е подходящ за работната среда. Добрата ефективност и високата производителност зависят от правилното спазване на тези детайли.
Материали за блок с флуиден клапан
Изборът на правилния материал за блок с флуиден клапан е половината от инженерната битка. Материалът определя теглото, здравината, цената и как блокът се справя с налягането. Различните хидравлични задачи изискват различни суровини. Някои системи се използват за мобилно оборудване, където всеки килограм е от значение. Други се намират във фабрики, където издръжливостта е по-важна от икономиите на тегло. Разбирането на тези компромиси ви помага да съобразите блока с работата.
Алуминиеви сплави: Индустриален стандарт
Алуминият доминира в света на хидравличните блокове с основание. Той предлага съотношение якост-тегло, с което стоманата просто не може да се сравни. Типичният алуминиев блок тежи около една трета от стоманения еквивалент. Това спестяване на тегло е от огромно значение в мобилни приложения като багери, мотокари и селскостопанска техника. По-малкото тегло означава по-добра горивна ефективност и по-лесен монтаж.
Алуминият също така провежда добре топлината. Хидравличните системи генерират топлина, докато флуидът се движи през тесни проходи. Алуминият отвежда тази топлина от критичните уплътнения и клапани, удължавайки експлоатационния им живот. Материалът е устойчив на корозия по естествен път, образувайки тънък оксиден слой, който предпазва от влага и много химикали.
| Имот | Диапазон на стойността |
| Издръжливост на опън | 185 – 250 MPa (27 – 36 ksi) |
| Провлачване | 125 – 185 MPa (18 – 27 ksi) |
Тези числа показват защо алуминият се справя с повечето хидравлични приложения с увереност. Границата на провлачване ви показва кога материалът започва да се деформира трайно. За блок, номинално работно налягане от 250 бара, границата на провлачване на алуминия осигурява комфортен запас от безопасност.
Не всички алуминиеви сплави са еднакви. Изборът на сплав променя обработваемостта, якостта и екологичната съвместимост.
- Сплав 6042Използва се в пневматични и хидравлични колектори и клапанни блокове, предлагайки подобрена обработваемост и съответствие с RoHS.
- Сплав 6061Често използван за хидравлични клапанни корпуси, клапани и части за клапани, известен с добро съотношение якост-тегло и устойчивост на корозия.
- Сплав 6262Специално разработен за машинна обработка, използва се в хидравлични блокове на клапани, но съдържа олово и не отговаря на изискванията на RoHS/ELV.
Отличието RoHS е от все по-голямо значение всяка година. Разпоредбите в Европа и другаде ограничават опасните вещества. Ако вашият продукт се доставя в международен план, изберете 6042 или 6061, за да останете в съответствие с изискванията. Обработваемостта на тези сплави също влияе върху производствените разходи. По-добрата обработваемост означава по-бързи цикли и по-малко износване на инструментите.
Стомана и неръждаема стомана за системи с високо налягане
Някои хидравлични приложения далеч надхвърлят възможностите на алуминия. Екстремни налягания, агресивни химикали и абразивни среди изискват стомана. Въглеродната стомана и легираната стомана осигуряват сериозна здравина. Блоковото тяло от въглеродна стомана може да издържи на налягане до PN500 (7250 PSI). Това ниво на налягане би деформирало алуминия бързо.
Стоманата е по-устойчива на умора от алуминия. Многократните цикли на натиск създават напрежение вътре в блока. Стоманата издържа на милиони цикли без напукване. Тази издръжливост прави стоманата стандарт за промишлени преси, минно оборудване и офшорни сондажни системи.
Неръждаемата стомана добавя устойчивост на корозия към сместа. Солената вода, химическите измивания и влажната среда атакуват въглеродната стомана с течение на времето. Неръждаемата стомана съдържа хром, който образува защитен слой срещу ръжда. Това я прави идеална за морска хидравлика, оборудване за преработка на храни и фармацевтично производство.
Компромисът идва с теглото и цената. Стоманените блокове тежат значително повече от алуминиевите. Те също така струват повече за машинна обработка, защото материалът е по-труден за режещи инструменти. За стационарно оборудване, където теглото няма значение, стоманата е разумна. За мобилни приложения, недостатъкът на теглото често я изключва.
Алтернативни материали: месинг, пластмаси и композити
Освен двата най-големи материала, няколко други суровини обслужват специализирани хидравлични нужди. Месингът предлага рентабилен вариант за системи с ниско налягане. Той се обработва лесно, устойчив е на корозия и се справя с умерено налягане, без да е прекалено скъп. Много пневматични системи и хидравлични вериги с ниско налягане използват успешно месингови блокове.
Инженерните пластмаси като PEEK откриват изцяло нови възможности. Тези материали са устойчиви на химикали, които биха разрушили металните блокове. PEEK е устойчив на киселини, основи, въглеводороди и други корозивни среди, без да е необходимо защитно покритие. Тази химическа устойчивост елиминира вторичните уплътнителни системи, опростявайки дизайна на клапаните и намалявайки сложността на производството.
Съображенията за химическа съвместимост показват, че докато PTFE поддържа по-широка устойчивост в агресивни среди, PEEK демонстрира адекватна съвместимост с повечето промишлени течности, като същевременно предлага превъзходни механични характеристики. Компромисът между химическа инертност и термомеханична стабилност се превръща в решаващ фактор при избора на материал за приложения над 200°C.
PEEK отговаря и на стандартите за огнеупорност UL94 V-0. Това го прави подходящ за приложения, изискващи както химическа инертност, така и безопасност. Материалът тежи много по-малко от метала, което е полезно в аерокосмическата индустрия и преносимото оборудване.
Композитните материали смесват влакна с полимерни матрици, за да създадат персонализирани свойства. Те предлагат висока якост с много ниско тегло. Композитните материали обаче струват повече и изискват специализирани производствени процеси. Повечето хидравлични клапанни блокове се придържат към алуминий или стомана, освен ако специфично изискване не налага различен избор.
Изборът на суровини в крайна сметка се свежда до изискванията на вашата система. Номинално налягане, бюджет за тегло, химическо излагане и цена са всички фактори, които влияят на решението. Компетентен производствен партньор помага за навигирането при тези избори. NOBLE, водещ производствен партньор в Китай, е специализиран в избора и обработката на материали. Техният опит обхваща както металообработката, така и производството на пластмаси, помагайки на клиентите да преминат от прототип към масово производство с увереност. Те разбират как всеки материал се държи при реални хидравлични условия и могат да препоръчат правилния вариант за вашето конкретно приложение.
Процесът на леене също влияе върху избора на материал. Някои сплави се отливат по-добре от други. Алуминият се отлива лесно, което го прави идеален за производство в големи обеми. Стоманата изисква по-сложни процедури за леене. Ранното разбиране на тези производствени ограничения предотвратява скъпоструващите препроекти по-късно.
Подходящи процеси за Производство на блокове с флуидни клапани
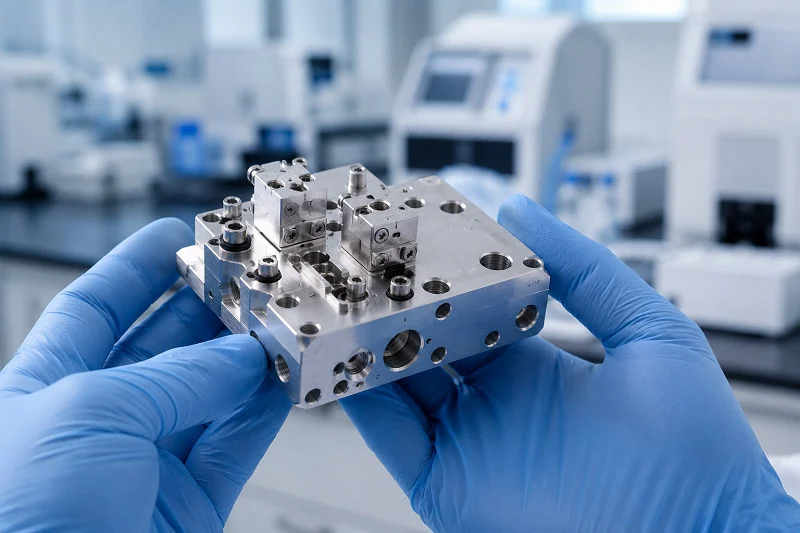
Изборът на най-добрия материал не е достатъчен. Нужен е и правилният начин за изработка на детайла. Начинът, по който превръщате суровината в завършен блок, променя цената, точността и колко добре работи. Има три основни стъпки: изработване на грубата форма, рязане до точен размер и обработка на повърхността. Всяка стъпка надгражда върху предишната. Ако направите и трите правилно, вашата хидравлична система ще работи по план.
Леене и коване: Създаване на заготовката
Всеки хидравличен клапанен блок започва като заготовка. Заготовката е грубата форма на крайната част. Два основни начина за изработка на тези заготовки са леене и коване. Всеки един от тях е подходящ за различни производствени количества и нужди от производителност.
Леенето под налягане е най-добрият избор за бързо производство на много части. Горещият алуминий се избутва в стоманена матрица под високо налягане. Резултатът е форма, близка до готовата част. Това означава по-малко работа по рязане по-късно. Леенето под налягане ви дава по-гладка повърхност и по-точни размери от коването. За заготовките на клапанните блокове това означава, че вътрешните канали излизат по-чисти. По-малкото турбуленция на флуида означава по-добра производителност. Таблицата по-долу показва основните разлики.
| Процес | Повърхностна обработка (RMS) | Толерантност към размерите |
| Леене под налягане | По-гладко от коване | По-здраво от коване |
| Ковашки | 125 – 250 микроинча | ±0.020 инча |
Коването работи по различен начин. То използва топлина и налягане, за да оформи метала. Зърнестата структура на метала се подравнява с формата на детайла. Това прави блока по-здрав. Коването е чудесно за хидравлични системи с високо налягане, където здравината е по-важна от гладкостта на повърхността. Компромисът е ясен. Кованите заготовки се нуждаят от повече рязане, за да се постигне същата точност като тези, отлети под налягане. Те също така струват повече на детайл, когато се произвеждат много бройки.
Изборът между тези два метода зависи от това колко части са ви необходими и колко здрави трябва да бъдат. Леенето под налягане е подходящо за хиляди части. Коването е подходящо за по-малки количества или за работа с много високо налягане. Много производители използват и двата метода в зависимост от работата. Познаването на тези опции ви помага да изберете правилния път за производството на отливки от клапани.
CNC обработкаПостигане на прецизност
Заготовката е само началото. Истинската точност се получава чрез CNC обработка. Този процес превръща груба отливка или кована част в завършен хидравличен клапанен блок с точни размери. Без него вътрешните канали няма да се подравнят правилно. Цялата система ще протече или ще се повреди.
CNC обработващите центрове използват въртящи се режещи инструменти за отстраняване на материал. Те фрезоват плоски повърхности, пробиват отвори и правят сложни вътрешни канали. Тези канали са вените на хидравличната система. Те преместват течност от един отвор към друг с малко съпротивление. Колко точни са тези канали определя колко добре работи блокът.
Типичните допустими отклонения за хидравличните клапанни блокове варират от ±0.001 до ±0.005 инча за ключови характеристики. Размерите на отворите за клапанните макари често изискват още по-строг контрол. Повърхностните обработки на уплътнителните зони трябва да бъдат достатъчно гладки, за да предотвратят течове. Една добра CNC машина може да побере тези числа върху стотици или хиляди части.
Съвременните обработващи центрове обработват и сложни форми. Инженерите могат да проектират вътрешни канали, които намаляват пада на налягането. Те могат да поставят отвори точно там, където е необходимо. Машината следва CAD модела точно. Без догадки, без ръчни настройки.
За производство с голям обем, няколко обработващи центъра работят едновременно. Една машина обработва детайла грубо. Друга довършва ключовите повърхности. Трета пробива дълбоките отвори за флуидни пътища. Това разделяне на работата поддържа циклите кратки, а качеството стабилно. Всяка машина се фокусира върху един вид работа. Този подход съкращава времето за смяна и повишава точността.
След обработка и Повърхностна обработка
Машинната обработка оставя остри ръбове и метални грапавини. Тези грапавини трябва да бъдат премахнати, преди блокът да влезе в експлоатация. Разхлабен грапавина в хидравличната система може да повреди уплътненията, да запуши клапаните и да причини големи повреди. Почистването на грапавини не е по избор. То е ключова стъпка в производствения процес.
Първата стъпка е обезкостяването. Работниците използват ръчни инструменти, абразивни четки или методи с топлина, за да премахнат всеки остър ръб. Автоматизираните машини за обезкостяване обработват големи количества. За сложни вътрешни канали, специални инструменти достигат до всеки ъгъл. Целта е блок без остри ръбове никъде.
Следва почистването. Машинните течности, металните стружки и замърсяванията трябва да бъдат напълно отстранени. Ултразвуковите почистващи резервоари използват високочестотни звукови вълни, за да търкат всяка повърхност. Водните струи под високо налягане премахват упоритите замърсявания. Целта е перфектно чист блок, готов за покритие или монтаж.
Повърхностните обработки добавят последния слой защита. Анодирането е често срещано при алуминиевите блокове. То създава твърд, устойчив на ръжда оксиден слой върху повърхността. Анодизираното покритие също така подобрява износоустойчивостта. За стоманените блокове, покритието с цинк или никел осигурява защита от ръжда. Пасивацията третира неръждаемата стомана, за да засили естествения ѝ оксиден слой.
Някои задачи изискват специални покрития. Твърдо анодиране за екстремно износване. Безтоково никелиране за химическа устойчивост. PTFE покритие за ниско триене. Правилната обработка зависи от работната среда. Квалифициран производствен партньор може да ви помогне с избора.
Контролът на качеството преминава през всяка стъпка. Проверките на размера потвърждават, че блокът отговаря на отпечатаното. Тестовете за налягане проверяват, че блокът може да издържи на работно налягане без течове. Тестовете за поток измерват колко добре се представят вътрешните канали. Всеки блок, който не премине тези тестове, се отхвърля.
NOBLE съчетава всички тези умения под един покрив. Тяхното производствено ноу-хау обхваща както метални, така и пластмасови изделия. Те се занимават с прототипиране, малки серии и пълномащабно производство. Екипът им разбира как всеки процес влияе върху крайния детайл. Те могат да предложат правилния метод на леене, план за машинна обработка и обработка на повърхността за вашата конкретна задача. Този вид партньорство спестява време и намалява риска.
Изисквания за прецизност за блок с флуиден клапан
Прецизността е това, което прави хидравличния клапанен блок надежден, а не течащ. Вътрешната форма контролира колко добре се задържат уплътненията, колко плавно се движат частите и колко дълго трае системата. Малките грешки при обработката се превръщат в големи проблеми, когато се натрупа налягане. Ранното определяне на правилните стойности предотвратява проблеми по-късно.
Критични толеранси и геометрии
Диаметърът на отвора е най-важното измерване. Отворът държи макарата, която насочва хидравличния поток. Ако отворът е твърде голям, течността се промъква покрай макарата и изтича вътре. Ако е твърде малък, макарата засяда и клапанът се заклинва. Типичните допустими отклонения на отвора остават в рамките на ±0.001 до ±0.005 инча, в зависимост от работата. Системите, които работят с много цикли, се нуждаят от по-стегнатия край на този диапазон.
Повърхностното покритие е също толкова важно. Грубите повърхности увреждат уплътненията и позволяват изтичането на течност. Уплътнителната повърхност на хидравличния блок на клапана трябва да е с размер Ra ≤0.8 μm. Тази гладкост позволява на О-пръстените и уплътненията да паснат правилно. Уплътнителните повърхности метал-метал се нуждаят от същото покритие, за да спрат да „текат“ под налягане.
Плоскостта и паралелизмът контролират начина, по който блокът се свързва с други части. Изкривена монтажна повърхност усуква шаблона на отвора и причинява вътрешни течове. Толерансът на плоскост на уплътнителната повърхност трябва да остане ±0.003–0.005 мм. Този тесен диапазон осигурява равномерен контакт по цялата повърхност. За монтажната повърхност, толеранс на плоскост от 0.002 инча (0.0508 мм) върху площта на шаблона на отвора предотвратява изкривяването, което би нарушило уплътнението.
Паралелността работи с плоскост. Горната и долната повърхност на блока трябва да останат успоредни. Ако се отместят, блокът се усуква, когато е закрепен с болтове. Това усукване натоварва уплътненията и скъсява живота им. Добрата машинна обработка поддържа паралелизма в същия диапазон като плоскост.
Ролята на метрологията в Контрол на качеството
Не можете да управлявате това, което не можете да измерите. Метрологията ви предоставя данни, за да потвърдите, че всеки хидравличен блок на клапана отговаря на изискванията. Координатно-измервателните машини (CMM) вършат тежката работа. CMM измерва блока в десетки точки и сравнява показанията с CAD модела. Тя проверява диаметрите на отворите, позициите на отворите, плоскостта и паралелизма с една настройка.
Данните от CMM откриват проблеми преди частите да бъдат изпратени. Отвор, който се отклонява от допустимото отклонение, се бракува преждевременно. Монтажна повърхност, която не достига равнинност, се преработва или бракува. Това тестване предпазва вашата система от ранна повреда.
Проверките на размерите разказват само част от историята. Функционалното тестване потвърждава поведението в реалния свят. Изпитването за налягане запълва блока с течност и го поддържа при работно налягане. Блокът трябва да издържи това налягане без външни течове. Тестването на потока измерва колко течност се движи през всеки отвор и проверява за вътрешен байпас. Заедно тези тестове потвърждават, че блокът работи както е проектиран.
Тестването на производителността на клапана свързва всичко заедно. То циклично прекарва сглобения клапан през пълния му диапазон на движение, като същевременно проверява времето за реакция, спада на налягането и течовете. Това тестване открива проблеми, които проверките на размерите пропускат, като например макара, която засяда при температура, или уплътнение, което „плаче“ при вибрации.
Всяка партида хидравлични клапанни блокове трябва да премине през един и същ метрологичен контрол. Проверката на първия артикул проверява настройката. Проверките по време на процеса откриват отклонения рано. Крайната проверка потвърждава готовия детайл. Този многопластов подход поддържа стабилно качество на хиляди части. Производствен партньор със силни метрологични възможности намалява риска и доставя блокове, които работят надеждно на място.
Ключови съображения при проектирането на блок с флуиден клапан
Добрият дизайн изисква планиране. Инженерите трябва да помислят как се изработва блокът, как топлината се движи през него и как е свързан с останалата част от системата. Правилното изпълнение на тези три области осигурява безпроблемна работа на хидравличната система, вместо да създава проблеми на всяка стъпка.
Проектиране за технологичност (DFM)
DFM има една проста цел. Да направи детайла лесен за изработка, като същевременно изпълнява функцията си. Всяко допълнително рязане, строг толеранс и нечетен ъгъл увеличават разходите. Интелигентният дизайн намалява тези разходи.
Започнете с допустимите отклонения. Само повърхности, които докосват уплътнения или водещи макари, се нуждаят от най-малки отклонения. Останалата част от блока може да бъде по-свободна. Промяната на допустимото отклонение от ±0.01 мм на ±0.05 мм върху несъединяваща се повърхност може да намали наполовина цената на тази функция. Това спестява реални пари за всяка част.
След това помислете за достъпа до инструмента. Вътрешните ъгли се нуждаят от радиус. Добро правило е този радиус да бъде поне 1/8 от дълбочината на кухината. Това позволява на режещия инструмент да използва по-къс и по-твърд инструмент. По-малкото вибрации означава по-добра повърхностна обработка и по-дълъг живот на инструмента.
Дебелината на стената и съотношенията на елементите също са от значение. За метални блокове, дебелината на стените трябва да е над 0.8 мм. За пластмасови блокове, дебелината на отвора трябва да е под 10 пъти диаметъра. Височината на елемента не трябва да надвишава 4 пъти ширината. Тези правила предотвратяват вибрации, деформации и счупване на инструменти. Добрите хидравлични блокове на клапани следват тези насоки от самото начало. Най-добрият дизайн на клапана отчита производствените ограничения в ранен етап. Добрият контрол на потока започва с интелигентно толериране.
Термично управление и флуидна динамика
Топлината е враг на всички хидравлични системи. Течността става по-течна, когато се нагрява. Уплътненията се износват по-бързо. Цялата система губи ефективност. Добрият дизайн на клапаните управлява тази топлина.
Размерът и формата на канала контролират движението на флуида. По-широкият канал понижава по-малко налягането. Но той също така заема място и добавя тегло. Номерът е да се намери баланс. Острите завои създават турбуленция. Турбуленцията генерира топлина. Плавните, постепенни завои поддържат потока постоянен и хладен. Правилният дизайн помага за контролиране на температурата на флуида.
Материалът на блока също играе роля. Алуминият отвежда топлината от флуида. Това помага на системата да поддържа стабилна температура. Стоманата задържа топлината по-дълго. За вериги с висок дебит, разпръскването на каналите помага. По-голямата повърхност означава, че повече топлина напуска флуида.
Оптимизацията на пътя на потока е основна част от съвременните хидравлични блокове с клапани. Инженерите използват симулационен софтуер, за да тестват различни конфигурации на каналите. Те търсят места, където потокът се забавя или ускорява твърде много. Всяко подобрение в потока означава по-добра производителност и по-дълъг живот на компонентите. Хидравличната конфигурация трябва да балансира ефективността спрямо производствените разходи. Добре проектираните хидравлични блокове с клапани управляват топлината по-добре. Добрите хидравлични системи разчитат на интелигентни пътища на потока.
Интеграция със системни компоненти
Вентилният блок не съществува самостоятелно. Той се свързва с помпи, задвижващи механизми и други части. Интерфейсите между тези части трябва да съвпадат точно. Стандартизацията прави това възможно.
Най-разпространеният стандарт за монтаж е ISO 4401. Може да го чуете и като NFPA D03, CETOP 3 или NG6. Всички тези имена сочат към едно и също нещо. Стандартът определя къде отиват отворите, какъв е техният размер и къде се намират болтовете. Блок, който следва ISO 4401, приема клапани от много различни производители. Тази гъвкавост спестява време и пари.
Разположението на интерфейса за подплоча с размер 03 следва ISO 4401. Този стандарт обхваща и клапани CETOP 3 (NG6, D03) и CETOP 5 (NG10, D05). Това са най-често срещаните модели в индустрията. Използването им означава, че вашият блок работи с готови части.
Модулните хидравлични блокове надграждат тази идея. Те ви позволяват да подреждате функции заедно без персонализирана машинна обработка. Нуждаете се от допълнителна функция? Добавете още един блок. Този подход съкращава времето за проектиране и улеснява бъдещите промени. Тези системи се адаптират добре, когато изискванията се променят. Интегрираните хидравлични блокове поемат по обратния път. Те комбинират много функции в един персонализиран блок. Това спестява място и тегло, но фиксира дизайна на място. Различните системи имат различни нужди.
И двата подхода имат своето място. Ключът е да знаете кой е подходящ за вашата система. Стандартизираните отвори, уплътнения и схеми за монтаж правят всичко да работи заедно. Без тях всяка връзка се превръща в персонализирана работа. Това увеличава разходите и забавя всеки проект. Стандартизираните хидравлични блокове се свързват по-лесно. Стандартизираните части ви дават по-голям контрол върху крайния монтаж. Надеждните хидравлични системи зависят от добрата интеграция. Интегрираните хидравлични блокове работят добре за фиксирани конструкции. Хидравличната производителност се подобрява с интелигентен избор.
Партньорство с NOBLE за вашите нужди от блокове с флуидни клапани

Нашите всеобхватни производствени възможности
NOBLE обединява всичко необходимо за хидравлични блокове с клапани. Те работят както с метали, така и с пластмаси. Това означава, че един партньор се справя с цялата работа. Не е нужно да търсите в различни магазини. Независимо дали имате нужда от обикновен колектор или сложен блок с флуиден клапан, те могат да ви помогнат.
Техният производствен екип знае как да избере правилните материали. Те разбират компромисите за различните хидравлични системи. За работа с високо налягане препоръчват стомана. За мобилно оборудване предлагат алуминий. За химическа устойчивост посягат към PEEK. Този вид знания са ценни за всеки проект в областта на хидравличните технологии.
Производственият цех се занимава със сериозно производство на клапани. Те управляват линии за леене под налягане за поръчки с голям обем. Разполагат с CNC обработващи центрове, които поддържат строги допуски. Те извършват повърхностна обработка вътрешно. Анодирането, галванизирането и почистването се извършват под един покрив. Те контролират качеството на всеки блок.
Ангажимент за качество и сертификати
Качеството е система в NOBLE. Те притежават ISO 9001:2015 за общо управление на качеството. Този стандарт обхваща всичко - от входящата инспекция до крайното тестване. Те също така притежават ISO 13485:2016 за медицински изделия. Този сертификат изисква по-строг контрол върху производствената работа. Техните системи за качество отговарят на всички изисквания. Ако вашите хидравлични клапанни блокове се нуждаят от медицински стандарти, NOBLE е готова за работата.
Тестването е основна част от техния работен процес. Всеки блок преминава през проверка на размерите. Координатните измервателни машини проверяват критичните характеристики. Изпитването под налягане потвърждава, че блокът може да издържи на номиналната си мощност. Изпитването на потока измерва производителността на вътрешния канал. Тестването открива проблемите рано. Всеки тест подобрява цялостните хидравлични характеристики.
Тестването отива и по-далеч. Те провеждат тестове за производителност на сглобени клапани. Проверяват времето за реакция и експлоатационния живот. Измерват толеранса за течове. Проверяват как блокът се справя с хидравличната течност под налягане. Тези данни ви помагат да валидирате вашия хидравличен проект. Това ви дава увереност в частите. Те контролират всяка стъпка чрез внимателен преглед.
Партньорство с пълно обслужване от концепцията до монтажа
NOBLE прави повече от това да произвежда части. Те ви помагат да ги проектирате. Техните инженери преглеждат вашия CAD модел. Те предлагат подобрения в процеса на проектиране. Те търсят начини за намаляване на стъпките на обработка. Те препоръчват по-добри материали. Тази ранна обратна връзка спестява пари и подобрява ефективността.
Истинската стойност идва от един партньор за целия проект. NOBLE доставя пълни хидравлични блокове, готови за интеграция. Те се занимават с прототипирането, тестването и производството. Те управляват целия проект. Вие не координирате между различни доставчици. Един единствен хидравличен партньор опростява всичко. Това намалява административната работа и подобрява ефективността на системата. Те управляват всички хидравлични изисквания и компоненти на едно място.
Те проследяват всеки проект спрямо целите. Измерват се производителността, разходите и сроковете. Редовните актуализации ви държат информирани. Ако нещо се промени, те се адаптират бързо. Целта е продукт, който работи по предназначение. По график. В рамките на бюджета. Те разбират сложни флуидни системи. Това е, което предлага едно партньорство с пълно обслужване.
Вашата хидравлична система се нуждае от хидравлични компоненти. Умните хидравлични инженери избират внимателно хидравличните материали. Хидравличното налягане е от значение. Хидравличните дебити също са важни. Хидравличните клапанни блокове консолидират пътищата и намаляват точките на повреда. Добрият хидравличен дизайн отчита термичните ефекти. Хидравличните системи работят с планиране. Изберете хидравличните клапани разумно. Позицията е от значение за потока. Всеки клапан се нуждае от оформление. Системната интеграция изисква планиране. Системите се нуждаят от дизайн. Съвременните хидравлични системи използват адитивно производство. Marotta Controls използва селективно лазерно синтероване. Техните конструкции намаляват масата със 79%, докато ефективността на потока се подобрява с 60%. Флуидният клапанен блок се възползва от тази иновация. Хидравличните клапанни блокове получават нови възможности и стават по-леки. Партньор като NOBLE ръководи тези решения.
Често задавани въпроси за производството на блокове с флуидни клапани
Какъв материал трябва да избера за моя клапанен блок?
Алуминият е подходящ за повечето хидравлични системи. Той е лек и отвежда топлината добре. Стоманата може да издържи на по-високо налягане и издържа по-дълго под напрежение. Изберете материала въз основа на работното налягане, ограниченията на теглото и околната среда. Производствен партньор може да ви помогне да прецените тези компромиси за вашия блок с флуиден клапан.
Каква е разликата между леене под налягане намлява коване?
Леенето под налягане избутва горещия алуминий в стоманена форма. То произвежда много части бързо с гладки повърхности. Коването оформя нагрятия метал под налягане. Създава по-здрава зърнеста структура, но изисква повече машинна обработка. Изберете леене под налягане за обем, коване за здравина.
Колко строги трябва да бъдат допустимите отклонения?
Диаметрите на отворите обикновено са от ±0.001 до ±0.005 инча. Уплътнителните повърхности се нуждаят от повърхностна обработка Ra ≤0.8 μm. Плоскостта остава в рамките на ±0.003-0.005 мм. Само критичните повърхности се нуждаят от най-малки стойности. Допуските за разхлабване на несъединяващи се повърхности водят до значителни разходи.
Как да предотвратя течове в блока на клапаните?
Започнете с добро уплътняване. По-малко външни връзки означават по-малко точки на течове. След това контролирайте повърхностната обработка на уплътнителните зони. Използвайте подходящи уплътнителни материали за вашата течност. Накрая, проверете налягането на всеки блок преди доставка. Тези стъпки откриват хидравличните проблеми рано.
Мога ли да използвам пластмаса за блока на клапаните си?
Да, за специфични задачи. PEEK е устойчив на химикали, които разрушават метала. Той също така отговаря на стандартите за огнеупорност UL94 V-0. Пластмасовите блокове тежат много по-малко от металните. Но те струват повече и изискват различни производствени процеси. Използвайте ги, когато химическата устойчивост или теглото са от най-голямо значение.
Колко дълго ще продължи запушването на клапана ми?
Животът на цикъла зависи от конструкцията и условията на работа. Закалените макари и строгите допуски удължават експлоатационния живот. Очаквайте хиляди до милиони цикли. По-висококачествените блокове с по-добри материали издържат по-дълго. За най-добри резултати съобразете блока с вашия работен цикъл.
Какви сертификати трябва да притежава моят производител?
Търсете ISO 9001:2015 като основа. Той обхваща общото управление на качеството. За медицинските изделия ISO 13485:2016 добавя по-строг контрол. Тези сертификати показват, че производителят следва документирани процеси. Те също така доказват, че тестването се извършва на всеки етап от производството.
Как да избера правилния производствен партньор?
Намерете такъв, който работи както с метали, така и с пластмаси. Потърсете вътрешни тестове и повърхностна обработка. Попитайте за техните сертификати за качество. Един единствен партньор за проектиране, създаване на прототипи и производство опростява веригата ви за доставки. Това намалява работата по координация и понижава риска.







