
Наскоро в списание Nature беше публикувана статия. Изследователски екип от Калифорнийския университет в Сан Диего използва хуманоиден робот, разработен от Unitree Robotics, за да извърши две холецистектомии на живи прасета. Това е първият път, когато хуманоиден робот е извършил реални хирургически операции върху живи организми.
Илон Мъск преди това направи смело твърдение, че роботите ще надминат квалифицираните човешки хирурзи в рамките на няколко години и ще надминат най-добрите хирурзи след около пет години. Публикуването на това последно проучване изпрати шокиращи вълни в индустрията.
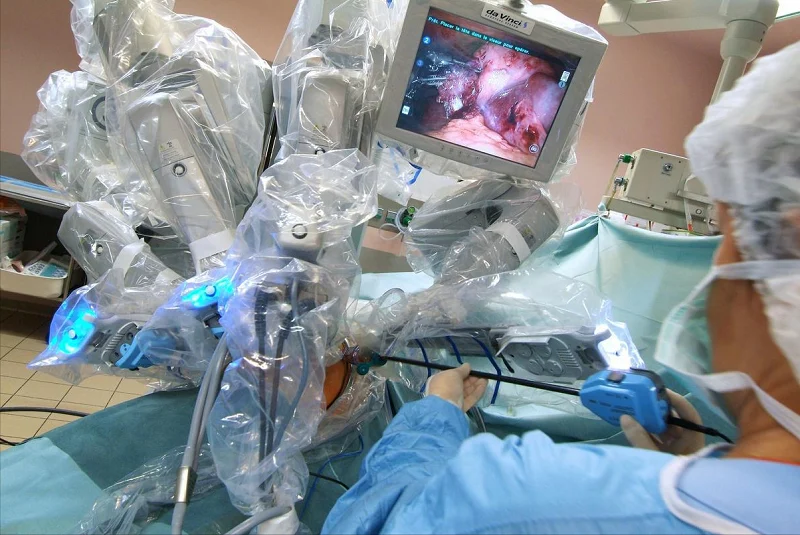
Защо хирургическите роботи се развиват с толкова бързи темпове? По какво се различават от обикновените роботи? И как производителите могат да контролират грешките в размерите по време на обработка и производство? Днес ще се потопим в тези теми за по-задълбочена дискусия.
Хирургическите роботи са нов вид медицински инструмент, който комбинира машинно обучение и прецизни механични системи за извършване на хирургически операции. Лекарите могат прецизно да управляват роботизирани ръце и роботизирани ръце на контролната конзола, за да извършват операции. Тази технология не само подобрява точността и ефективността на операциите, но и намалява необходимостта от директен контакт между пациентите и медицинския персонал, въвеждайки по-безопасни и по-модерни методи на лечение в медицинската област.
Какви са видовете хирургически роботи?
Има много видове хирургически роботи. Често срещани видове включват роботи Da Vinci, ортопедични хирургически роботи, лапароскопски хирургически роботи, кардиохирургични роботи, урологични хирургически роботи и еднопортови хирургически роботи.
Сред тях ортопедичните хирургически роботи и ендоскопските хирургически роботи са два често срещани вида хирургически роботи. Ортопедичните хирургически роботи се използват главно за ортопедични процедури. Те се използват в хирургията на ставите и гръбначния стълб. Лапароскопските хирургически роботи се наричат още ендоскопски хирургически роботи. Те се използват главно за минимално инвазивна хирургия.
Кои са важните части на медицинските хирургически роботи и какви са техните методи за обработка?
Основни ключови компоненти на медицинските хирургически роботи
Хирургическите роботи разчитат на много важни части. Те включват роботизирани рамена, хирургически манипулатори, хирургически инструменти, системи за дистанционно управление, компоненти на система за зрение и компоненти на навигационна система.
Роботизираната ръка е отговорна за носенето и работата с хирургически инструменти. Системите за дистанционно управление позволяват на лекарите да управляват роботи от разстояние. Системите за зрение показват ясни хирургически изображения в реално време. Навигационните системи гарантират прецизна работа. Хирургическите инструменти помагат на роботите да изпълняват сложни хирургически стъпки и да предоставят ясна тактилна обратна връзка. Всички тези части работят заедно. Те правят хирургическите роботи прецизни и надеждни за клинична употреба.
Методи за обработка на части за хирургически роботи
Компютърно числово програмирано управление (CNC)
Използва компютърно управлявани машинни инструменти. Предварително програмиран софтуер управлява движението на режещите инструменти. CNC обработката може да произвежда части с висока прецизност и сложна геометрия. Работи както с метални, така и с пластмасови материали.
3D печат (Адитивно производство)
Той изгражда части чрез наслагване на материал слой по слой. Директно превръща цифровите модели в готови компоненти. 3D печатът може бързо да създава персонализирани части. Подходящ е за производство на малки партиди и части със сложни геометрични форми.
Лазерно рязане & Лазерно заваряване
Използва високоенергийни лазерни лъчи за прецизно рязане и заваряване на метални и неметални материали. Лазерното рязане осигурява високопрецизни, чисти ръбове. Лазерното заваряване се използва за съединяване на отделни компоненти.
Инжекционно формоване
Разтопената пластмаса се инжектира във форми и се охлажда, за да се образуват готови части. Шприцването е подходящо за масово производство на пластмасови компоненти. То осигурява висока прецизност и постоянно качество на частите.
Електроерозионна обработка (EDM)
Ерозира метални материали чрез електрически искри. Прилага се за твърди материали, които са трудни за обработка чрез обикновена машинна обработка. EDM постига висока прецизност и сложни профили. Широко се използва за форми и сложни компоненти.
Изработване на ламарина
Обхваща процесите на рязане, огъване и формоване за изработка на детайли от ламарина. Обработката на ламарина обикновено се използва за производство на корпуси, скоби и други структурни компоненти.
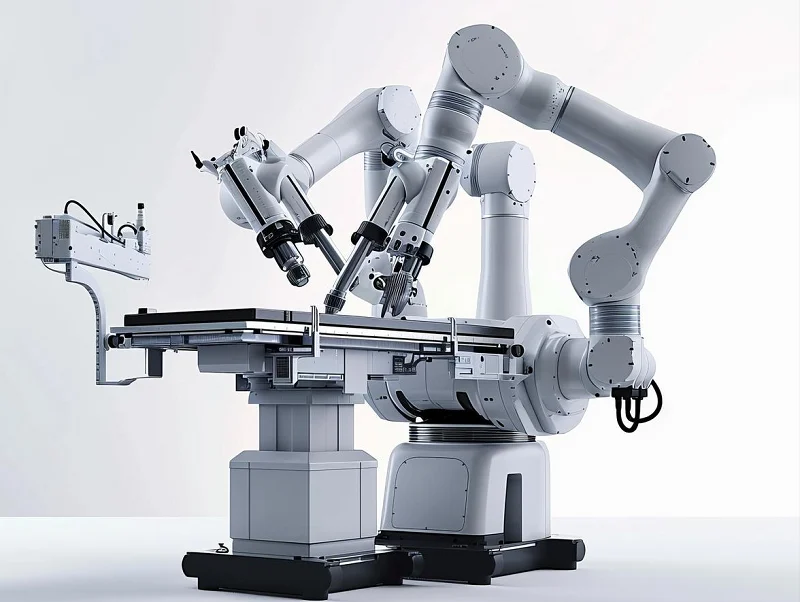
Как се правят частите на медицинския хирургически робот Събрани?
Компонентите на медицинските роботи трябва да преминат през няколко ключови стъпки. Първо, екипите завършват подробното планиране на сглобяването. Второ, те извършват пълни проверки на качеството на всяка отделна част. Трето, работниците сглобяват всички механични конструкции. Четвърто, те инсталират всички електронни модули. Пето, персоналът извършва пълно отстраняване на грешки в машините и тестове за производителност. Шесто, те настройват интерфейси за работа човек-машина. Накрая, целият робот преминава през окончателни проверки за приемане.
Тези стъпки гарантират точността на роботизираните рамена, ставите, сензорите и други компоненти. След сглобяването роботът трябва да премине окончателни тестове за приемане. Роботът се нуждае и от хирургически симулационни тестове. Тези тестове проверяват производителността и надеждността. Те гарантират, че роботът може да изпълнява хирургически задачи безопасно и точно.
Защо хирургическите роботи са по-трудни за производство?
Когато хирургическите роботи навлязат в клинична практика и производство на малки партиди, всеки компонент трябва да бъде внимателно контролиран. Качеството на обработка на всяка част става изключително важно.
Отделни части, като корпуси на шарнири, конектори на манипулатори и скоби на сензори, могат да преминат тестове за размер поотделно. Проблеми обаче могат да възникнат, след като частите бъдат сглобени в целия робот. Примерите включват нестабилна обратна връзка по сила и треперещи хирургически инструменти. Уплътнителните повърхности също не успяват да се заключват плътно.
Пазарът на хуманоидни роботи и хирургически роботи расте бързо. Високопрецизната обработка на детайли се превръща в сериозен проблем за изследователските екипи.
Обикновените промишлени роботи се фокусират само върху структурната здравина и точността на многократно позициониране. Медицинските роботи добавят три допълнителни строги правила. Те се нуждаят от стабилна дългосрочна производителност, чисти повърхности и пълна проследимост на производството. Минимално инвазивното място за свързване на инструменти може да има отклонение в позицията на отвора само 0.01 мм, но когато достигне края на инструмента, това ще доведе до промени в позицията на затягане и кривата на обратна връзка по сила.
Материалите са и по-чувствителни. Al7075 е подходящ за изработка на леки структурни компоненти с висока якост, но тънкостенната обвивка ще освободи напрежението след груба обработка. PEEK често се използва в изолационни подложки, топлоизолационни блокове и износоустойчиви гранични части. Когато топлината при рязане достигне високи температури, е възможно да се появят грапавини и размерно отскачане. Малките валове от неръждаема стомана и адаптерните части от титаниева сплав също ще изискват грапавост и чистота на повърхността. В крайна сметка, за частите за медицински роботи не става въпрос само за писане на малки допуски; ключът е да се използва един и същ език за стандарти за обработка, проверка и монтаж.
Планове за процеси за контрол на микронните рискове при хирургически роботи: Заключване на цялата референтна верига
5.1 Използвайте CNC машини с 5-осна връзка
Корпусите на съединенията често имат наклонени отвори, кръгли кухини и странични канали. Многократното повторно затягане натрупва грешки при позициониране. 5-осните машини обработват всички ключови отвори и монтажни повърхности под един унифициран референтен номер. Това намалява повечето неясни отклонения при сглобяване.
5.2 Съчетайте вакуумни патронници и меки челюсти
Вакуумните приспособления и меките челюсти трябва да се използват заедно. Тънкостенните алуминиеви части не трябва да се затягат твърде здраво. Прекомерната сила на затягане може да причини деформация след отстраняване на приспособлението.
За големи тънкостенни повърхности: Вакуумните приспособления могат да разпределят равномерно силата на затягане. За неправилни свързващи части: Меките челюсти и фиксиращите щифтове могат да осигурят по-стабилно позициониране. Този процес може да изглежда прост. Въпреки това, той може значително да намали повторната обработка по време на производството.
5.3 Разделяне на стъпките на обработка за освобождаване на напрежението
Алуминиевите части 7075 следват фиксиран поток: груба обработка → кратка пауза за освобождаване на напрежението → полуфинална обработка → повторна проверка на размера → окончателно прецизно рязане. Работниците проверяват отново основните референтни позиции преди последния проход за рязане.
За пластмасовите части от PEEK, фабриките контролират скоростта на шпиндела и остротата на инструмента. Ниската температура на рязане предотвратява изместване на размера на отвора.
5.4 Задаване на многопластови стандарти за толерантност на процеса
Работниците разграничават два вида стандарти за контрол на характеристиките. Ключовите части включват отвори за лагери, основи на енкодери и отвори за свързване на инструменти. Целевият им толеранс остава в рамките на ±0.005 мм. Обикновените канали за намаляване на теглото и зоните за избягване използват правила за свободен толеранс.
Координатните измервателни машини CMM тестват разстоянието до отворите, коаксиалността, вертикалността и плоскостта. Екипите записват данните за сглобяването на първите проби за всички позиции, чувствителни към сглобяването. Пълните записи намаляват дългосрочните разходи за повторна обработка.
6. Пълен процес на сглобяване на части за хирургически робот
Всички части на медицинския робот следват стандартни стъпки за сглобяване. Екипите първо изготвят подробни планове за сглобяване. След това извършват пълна проверка на качеството на всеки компонент. След това работниците завършват механичния монтаж и монтажа на електронните части.
Накрая, персоналът извършва отладка на машината и многоетапни тестове за производителност. Накрая, те настройват контролните панели човек-машина. Цялата машина преминава строг окончателен прием.
Всички стъпки гарантират тясна координация на ръцете, ставите и сензорите. След сглобяването, роботът провежда реални хирургически симулационни тестове. Тестът потвърждава неговата безопасност и оперативна прецизност.
Сглобяването на компонентите на медицинските хирургически роботи изисква преминаване през пълен набор от стандартизирани процедури. Първата стъпка е изготвянето на подробен план за сглобяване. Членовете на персонала сортират всички части и определят последователността на сглобяване, за да предотвратят грешки при монтажа. Впоследствие се извършва пълна проверка на качеството на процеса. Всеки компонент, като роботизираното рамо, сензорът и корпусът, трябва да бъде проверен за дефекти по размер и външен вид.
След преминаване на проверката, работниците първо завършват сглобяването на механични конструкции, като роботизираното рамо и съединенията, след което инсталират вътрешни платки, задвижващи модули и други електронни компоненти. Техниците многократно отстраняват грешки в оборудването, коригират проблеми като трептене и отклонение в позиционирането, а след това отстраняват грешки в сензорния екран и други интерфейси за взаимодействие човек-машина.
След като цялата машина беше сглобена, тя влезе в етап на окончателно приемане. Инженерите проведоха множество симулирани хирургически тестове, за да проверят цялостно точността, стабилността и безопасността на оборудването. Едва когато всички тестове са преминали успешно, оборудването може да бъде освободено от завода, което гарантира безопасното и прецизно извършване на различни минимално инвазивни операции по време на клинични операции.
7. Ключови въпроси за екипите за научноизследователска и развойна дейност и снабдяване за части за хирургически роботи
Ключовите изисквания трябва да бъдат ясно обсъдени по време на етапа на офериране.
Първо, маркирайте съответно всички ключови размери на характеристиките.
Информирайте доставчика кои компоненти могат да се използват като референтни елементи за сглобяване, кои съответстват на двигателя или сензора и кои са просто празни зони за избягване. Твърде много малки общи допуски водят до разходи за обработка.
Второ, потвърдете пълните стандарти за тестване.
Частите за медицински роботи изискват официални доклади от проверката на първата проба, пълни записи за тестове с „ключова дупка“, пълни партидни файлове за материалите и файлове за обработка на повърхността. Малки партиди от 5 или 10 броя също трябва да бъдат стриктно инспектирани. Екипът трябва да направи правилните компоненти от първия опит.
8. Съвети за екипи, които купуват части за хирургически роботи
Ако търсите доставчик на високопрецизна машинна обработка на части за хирургически роботи, не се фокусирайте само върху цената и времето за доставка. Трябва също да оцените производствения капацитет на доставчика. Важни въпроси включват:
- Фабриката разполага ли с оборудване за обработка на 5-осни връзки?
- Какви методи на затягане използват за тънкостенни части?
- Имат ли стабилни, зрели параметри за обработка на алуминий 7075 и PEEK?
- Могат ли да контролират допустимото отклонение на ключови характеристики в рамките на ±0.005 мм по време на масово производство?
- Могат ли да предоставят пълни доклади от измервания на координати с CMM с първите проби?
9. Защо да изберете NOBLE
Noble превръща идеите за продукти в готови прототипи и части за масово производство. Повечето доставчици предлагат само услуги за прототипи. Noble предоставя цялостна поддръжка на производството на едно гише. Нашата услуга обхваща оптимизация на дизайна, обработка, повърхностна обработка и окончателен монтаж.
NOBLE'S Бързо прототипиране на силикон Способност
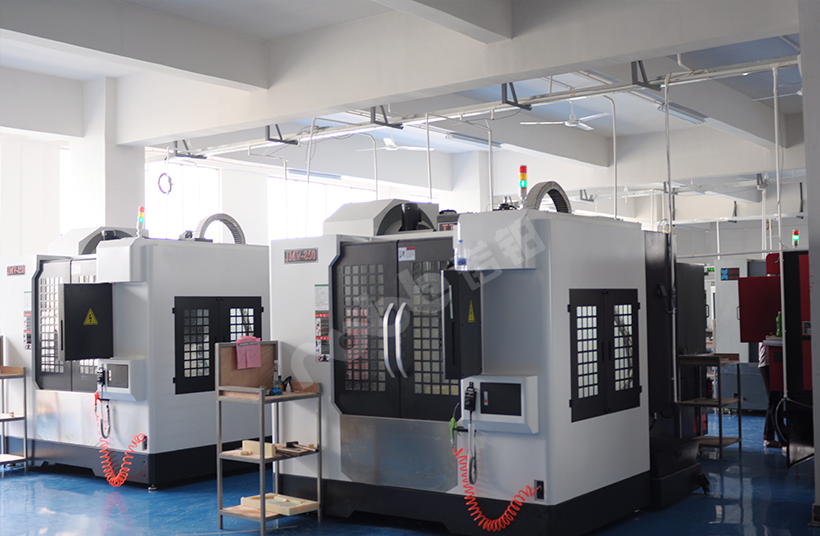
Производството на силиконови прототипи е свързано с другите ни производствени линии. Инженерите осигуряват дизайнерска поддръжка по време на целия производствен процес. CNC машините изработват прецизни мастер-форми. Шприцването поддържа масово производство с големи обеми. Нашият екип извършва повърхностна обработка и окончателен монтаж вътрешно в предприятието. Клиентите работят само с един доставчик за всички звена.
Официални сертификати за качество
Нашата система за управление на качеството е официално сертифицирана с пълна документация.
- ISO 9001:2015: Той контролира общото качество на производството. Стандартните правила за обработка гарантират стабилни производствени резултати. Пълните стъпки за проверка проверяват размера на детайлите и качеството на повърхността.
- ISO 13485:2016: Добавя строги правила за производство на медицински изделия. Изисква пълно проследяване на частите и пълно валидиране на процеса.
Често задавани въпроси за частите на хирургическия робот
1: Каква е разликата между неръждаема стомана 304 и неръждаема стомана 316L за медицинска употреба?
Неръждаемата стомана 304 има слаба устойчивост на корозия. Фабриките рядко я използват за медицински части. Нисковъглеродната неръждаема стомана 316L съдържа молибден. Тя е устойчива на хлоридни течности в човешките телесни течности. Фабриките произвеждат хирургически инструменти и временни имплантни части от неръждаема стомана 316L.
2: Можете ли да предоставите пълни файлове за проследяване на материалите за моите части?
Да. Предоставяме пълни официални документи. Те включват протоколи от изпитвания на суровините (MTR) и сертификати за съответствие на готовите части (CoC). Пълната верига на информацията за производството остава проследима.
3. Какво е пасивация? Защо пасивацията е критична за медицинската неръждаема стомана?
Пасивацията е химическа обработка. Тя премахва малки железни зрънца, оставени от режещи инструменти върху стоманените повърхности. Тези малки зрънца причиняват ръжда без пасивация. Пасивацията подобрява естествената антикорозионна способност на стоманата. Тази характеристика е от голямо значение за частите, които преминават през стерилизация с пара. Пасивацията е фиксирана стъпка в нашия производствен процес.
4. Какво е стандартното време за изработка на прототипи на медицински изделия?
Времето за изработка на медицински прототип е от 2 до 4 седмици. Точното време зависи от сложността на детайлите и наличността на суровини. Поддържаме ясна комуникация през цялото време. Съобразяваме цялата работа с графиците за изследвания и производство на нашите клиенти.
5. Как да потвърдя, че NOBLE е подходящ за моя проект?
Моля, свържете се с нашия инженерен екип. Провеждаме конфиденциални дискусии относно всички изисквания на вашия проект. Споделяме нашата пълна система за качество, минали случаи от медицинската индустрия и изготвяме персонализирани планове за обработка. Всички наши производствени стъпки следват строги стандарти на медицинската индустрия.







