
Въведение
При обработката на детайли с ЦПУ , инженерите често се сблъскват с трудни за разрешаване проблеми, които понякога са трудни за откриване по време на фазата на проектиране. Един от най-често срещаните проблеми е как да се борави с тънкостенни конструкции. Ниска твърдост. Стената се огъва под силата на рязане. Това води до вибрации. По повърхността се появяват следи от вибрации. Деформацията причинява отклонения в размерите. Процентът на брак се увеличава.
Това ръководство обхваща основните предизвикателства, пред които са изправени инженерите при обработката на тънки стени. Ще разгледаме и кои CNC процеси за обработка осигуряват успех при тези сложни компоненти. Петосната обработка променя правилата за работа с тънки стени. Нека да се задълбочим в това.
Защо е трудно да се обработват тънкостенни части с CNC машина?
Кои са основните проблеми с тънкостенните части, когато става въпрос за CNC обработка? Инженерите на NOBLE са определили 6 ключови области:
Ниска твърдост и статично отклонение
Представете си тънка стена. Тя няма маса зад себе си. Режещият инструмент се притиска към материала. Тази сила огъва стената далеч от инструмента. След това стената се връща назад след преминаването. Това е статично отклонение.
Резултатът е грешка в размерите. Детайлът излиза от машината с малък размер или не е кръгъл. Операторите го измерват. Той не преминава проверка. Този проблем се влошава с изтъняването на стените. Бързото създаване на прототипи често разкрива проблема рано, но обемите на производство увеличават всяка грешка.
Тракане и хармонични вибрации
Всяка част има собствена честота. Тънките стени имат ниска собствена честота. Честотата на преминаване на зъба на режещия инструмент може да съответства на тази собствена честота. Когато това се случи, се задейства резонанс. Стената вибрира. Силно.
По обработваната повърхност се появяват следи от вибрации. Животът на инструмента намалява. Повърхностното покритие се влошава. Понякога вибрациите стават толкова силни, че операторът ги чува от другата страна на фабриката. 5-осната обработка може да помогне тук, защото ориентацията на инструмента променя динамиката на зацепване. Но физиката остава същата. Ниската твърдост води до вибрации.
Натрупване на топлина и термично изкривяване
Тънките секции не разсейват добре топлината. Плътният метален блок отвежда топлината от зоната на рязане. Тънката стена не може да направи това. Топлината се натрупва в материала.
Стената се разширява локално. След това се охлажда след обработката – формата се променя. Термичното изкривяване нарушава допустимите отклонения, които изглеждаха добре веднага след рязането. Операторите измерват детайла час по-късно и установяват, че се е преместил. Това е кошмар за прецизната CNC обработка . Решението включва контролиране на входящата топлина, а не само на силите на рязане.
Деформация при захващане и захващане
Стандартният менгеме работи добре за плътен блок. Стиснете го силно. Блокът не се движи. Но тънкостенна част? Различна история. Челюстите на менгемето смачкват стената. Или деформират цялостната форма, преди дори да започне рязането.
Операторите често измерват детайла след обработка. След това го освобождават от скобата. Стената се връща в първоначалната си деформирана форма. Детайлът не преминава проверката. Проблемът не е в обработката. Проблемът е в затягането. Решенията включват меки челюсти, гнезда или лепилен монтаж. Стандартните методи за CNC обработка се нуждаят от преосмисляне за тънки стени.
Остатъчно напрежение и деформация
Металният материал идва от мелницата с вътрешни напрежения, заключени вътре. Валцоване, екструдиране и термична обработка - всички тези процеси оставят напрежения в материала. Когато машинен специалист отстранява материал от твърд блок, тези напрежения се освобождават неравномерно. Детайлът се деформира.
При дебели детайли изкривяването е малко. При тънкостенни детайли същото освобождаване на напрежението причинява драматично изкривяване. Плоската стена се превръща в извита. Кръглата конструкция става овална. Грубите обработки, последвани от цикли за освобождаване на напрежението, могат да помогнат. Бързото прототипиране се извършва в материали с ниско напрежение като алуминий, което може да разкрие модели на изкривяване, преди производството да използва по-твърди метали.
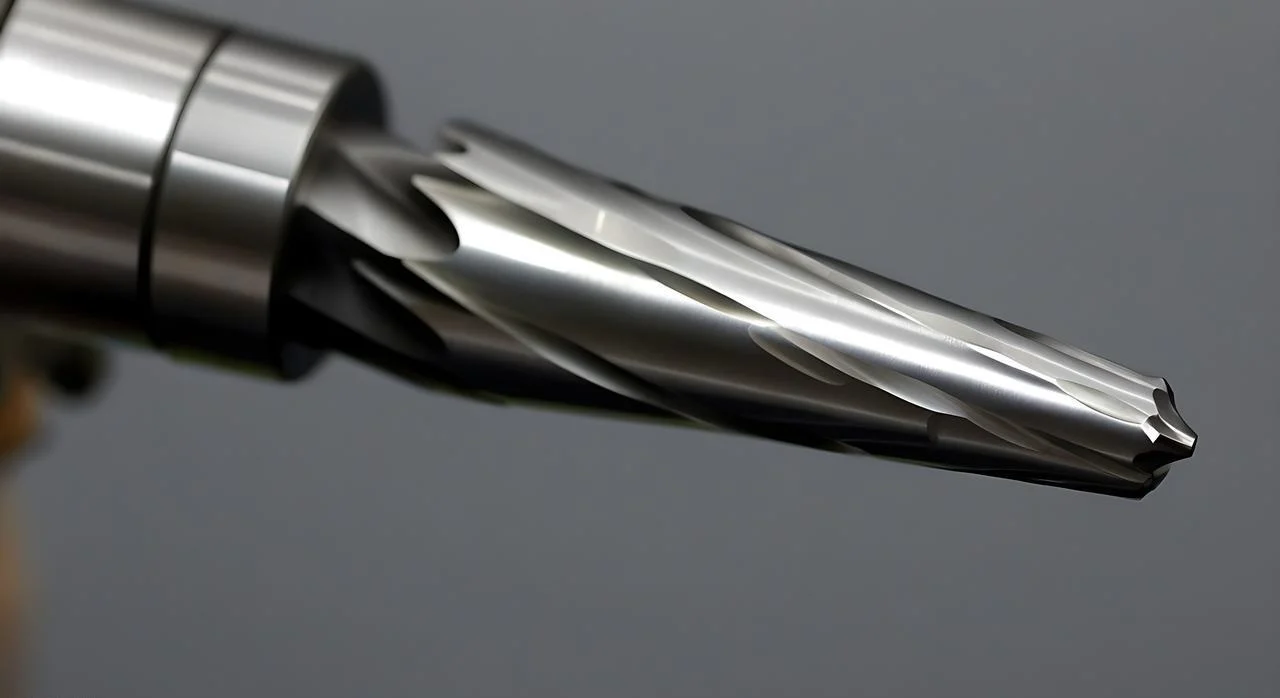
Деформация на инструмента
Режещият инструмент се огъва. Късата, дебела фреза е твърда. Дългата, тънка фреза не е. Тънкостенните части често изискват инструменти с дълъг обхват, за да се достигне до дълбоки детайли. Този обхват си има цена.
Инструментът се отклонява под натоварването на рязане. Отклонението се променя, когато инструментът работи с различни дебелини на стените. Повърхностната обработка страда. Допуските се изместват. Понякога инструментът се чупи. 5-осната обработка позволява по-къси инструменти, защото детайлът може да се препозиционира. По-късите инструменти означават по-малко отклонение. Това е реално предимство, когато стените са тънки и достъпът е ограничен.
Доказани стратегии за подобряване на тънкостенната CNC обработка
Ето четири категории доказани стратегии. Приложете ги във фабричния цех. Производството на тънкостенни части става възможно, вместо да е болезнено.
1. Приспособления и поддръжка на детайлите
Пълнителните материали работят добре. Лекотопими сплави се изливат в кухи елементи. Обработете ги с машина. След това ги разтопете. Восъкът е подходящ за пластмаси. Уретанът за нестандартни форми. Жертвените опори и езичета свързват тънката стена с по-дебел материал. Отрежете езичетата в края.
Вакуумните патронници задържат плоски, тънки части, без да ги смачкват. Конформните меки челюсти се обработват машинно, за да съответстват точно на детайла. Без точкови натоварвания. Без деформация. Опорните тапи се поставят зад джобовете и тънките ребра. Тапата поддържа стената отдолу. Инструментът натиска. Тапата натиска назад. CNC обработката отново става предвидима.
2. Траектория на инструмента и стратегия за рязане
Намалете силата на рязане. По-ниската сила означава по-малко отклонение.
Високоскоростната обработка променя правилата на играта. Леко радиално зацепване. Високи скорости на подаване. Трохоидалното фрезоване използва кръгови траектории на инструмента, за да поддържа ниско зацепване. Хората виждат драматични подобрения в работата с тънки стени с този метод.
Фрезоване с еднопосочно движение. Винаги. Никога конвенционално. Стружката започва с дебелина и става тънка. Инструментът се придърпва към детайла, вместо да се избутва. Редуването на посоката на рязане балансира остатъчното напрежение върху противоположните стени. Режете едната стена, движейки се нагоре. Режете противоположната стена, движейки се надолу. Силите се неутрализират.
Наклонът под рампа и винтовата входна система са по-добри от потапянето под рампа всеки път. Потапянето се движи право надолу. Висока сила. Висока температура. Наклонът под рампа разпределя зацепването по разстояние. Винтовата входна система прави същото в кръг. Петосната обработка позволява по-добри ъгли на вход за тънкостенни джобове.
3. Избор и настройка на инструмента
Максимизирайте твърдостта на инструмента. Най-късият възможен надвес не подлежи на обсъждане. Издърпайте инструмента навън колкото е необходимо. Не повече.
Фрезите с променлива дължина на жлеба и променлива спирала разрушават хармоничните вибрации. Неравномерното разстояние между жлебовете предотвратява натрупването на резонанс. Стандартните инструменти викат. Инструментите с променлива геометрия режат гладко.
Инструментите с по-голям диаметър на сърцевината са по-твърди от стандартните фрези. Същият външен диаметър. Повече стомана в центъра. Карбидът е базовият вариант. CBN и PCD са по-твърди и по-твърди, но струват повече. За тънки титаниеви стени допълнителните разходи се отплащат.
4. Оперативна последователност
Управлявайте напрежението чрез технологичната поръчка. Първо прочетете детайла. Оставете материала по стените. Изпратете детайла за освобождаване на напрежението – термично или криогенно. След това го върнете за довършителни работи.
Грубият проход премахва по-голямата част от материала. Облекчаването на напрежението позволява на детайла да се деформира самостоятелно, а не по време на чистовата обработка. След това чистовият проход премахва последното малко количество. Стената е подложена на ниска сила на рязане и няма остатъчно освобождаване на напрежение.
Адаптивното довършително покритие също е от значение. Няколко леки прохода вместо един тежък. Първият довършителен проход премахва по-голямата част от остатъчния материал. Вторият проход достига крайния размер. Стената се огъва по-малко, защото всеки проход премахва по-малко материал. Бързото създаване на прототипи помага за настройването на тези последователности, преди производствените обеми да се ангажират с даден метод.
Най-добрите CNC процеси за обработка на тънкостенни части
Не всеки CNC процес на обработка обработва тънки стени по един и същи начин. Хората трябва да съобразят процеса с геометрията на детайла. Ето как се сравняват основните методи.
CNC фрезоване (3, 4, 5-осни) – Най-гъвкави
Стругарската работа се прилага за цилиндрични тънкостенни материали. Тръби, втулки, мехове и тънкостенни пръстени. Детайлът се върти. Инструментът се движи линейно.
Обратното струговане издърпва инструмента далеч от патронника. Това намалява избутването при дълги, тънки стени. Струговането с обелване изисква множество леки проходи вместо едно тежко рязане. Постоянните опори поддържат детайла в точката на контакт с инструмента. При изключително тънкостенни тръби, хората запълват вътрешния отвор с нискотопима сплав преди струговане. След това я стопяват. Опората прави възможно рязането.
CNC завъртане (Струг) – За цилиндрични части
Стругарската работа се прилага за цилиндрични тънкостенни материали. Тръби, втулки, мехове и тънкостенни пръстени. Детайлът се върти. Инструментът се движи линейно.
Обратното струговане издърпва инструмента далеч от патронника. Това намалява избутването при дълги, тънки стени. Струговането с обелване изисква множество леки проходи вместо едно тежко рязане. Постоянните опори поддържат детайла в точката на контакт с инструмента. При изключително тънкостенни тръби, хората запълват вътрешния отвор с нискотопима сплав преди струговане. След това я стопяват. Опората прави възможно рязането.
Струг тип Swiss – за малки, тънки части
Тази машина е отлична за малки, тънки части. Диаметри под 1.5 инча. Медицински компоненти. Корпуси на електронни конектори. Миниатюрни тънкостенни втулки.
Предимството е водещата втулка. Тя поддържа материала точно там, където инструментът реже. Почти няма надвес. Материалът не се отблъсква. Хората получават тънки стени с изключителна закръгленост и повърхностна обработка. Бързото прототипиране на швейцарски струг често показва, че дадена част е обработваема, когато конвенционалното струговане се проваля.
Електрическа разрядна обработка (EDM) – За изключително тънки стени
Понякога силите на рязане са враг. Дори леките сили на фрезоване отклоняват стената. EDM решава този проблем. Няма сила на рязане. Искра ерозира материала.
Това работи за стени по-тънки от 0.3 милиметра. Закалената стомана е често срещано приложение. Форми с тънки ребра. Медицински инструменти с деликатни характеристики. Недостатъкът е скоростта. EDM е бавен. Но за изключително тънки стени в твърди метали, това е единственият надежден метод.
Лазер и водна струя – за 2D тънки профили
Тези процеси работят за 2D тънки профили. Плоски части. Уплътнения, подложки, тънки скоби. Материалът не усеща сила на рязане. Лазерът използва топлина. Водната струя използва абразив във вода под високо налягане.
Нито един от методите не създава отклонение. Ограничението е геометрията. Лазерът и водната струя не могат да режат дълбоки джобове или вътрешни 3D елементи. Те са най-подходящи за проходни разрези в плосък материал.
Таблица за бързи справки за отстраняване на неизправности
Операторите във фабричния цех се нуждаят от бързи отговори. Ето един бърз справочник. Свържете проблема с решението. Без теория. Само това, което работи...
| Предизвикателство | Най-добра стратегия |
| бърборене | Трохоидални траектории на инструмента плюс фреза с променлива дължина на режещите жлебове. Неравномерното разстояние между жлебовете прекъсва хармоничните вибрации. |
| Срутване (стена се преобръща) | Пълнежен материал във вътрешността на кухината. Лекотопима сплав или восък. Конформни меки челюсти, обработени така, че да съответстват на формата на детайла. Без точкови натоварвания. |
| Натрупване на топлина | Високоскоростна обработка за поддържане на ниско натоварване от стружки. Охлаждаща течност през инструмента за отвеждане на топлината от зоната на рязане. |
| Изкривяване след разхлабване | Обработете детайла грубо. Изпратете го за освобождаване на напрежението. Върнете го за довършителна обработка. Детайлът се деформира по време на освобождаване на напрежението, а не по време на довършителния проход. |
| Повдигане на тънък под | Вакуумният патронник издърпва пода надолу. Закрепване със суперлепило за малки части върху жертвена плоча. Отчупете частта с топлина или разтворител. |
Операторите, които прилагат тези стратегии, могат да намалят процента на брак, да увеличат времето за работа на машините и да подобрят вероятността частите да преминат проверката.
Често срещани грешки, които трябва да се избягват при CNC обработка на тънкостенни части
Ето някои грешки, с които инженерите на NOBLE са се сблъскали при обработката на тънкостенни части. Избягвайте тези четири. Работата става много по-лесна.
Използване на конвенционални проходи за прорязване на тънки стени
Пълноразмерният проход за прорязване обхваща целия диаметър на инструмента. Силите на рязане се увеличават. Стената се отклонява. Започва вибрация. Детайлът често се остъргва. Трохоидалното фрезоване или високоскоростната обработка с леко радиално зацепване работят по-добре. Малки стъпковидни преходи. Високи скорости на подаване. Стената получава по-малка сила и остава там, където й е мястото.
Пренебрегване на посоката на фрезоване с изкачване
Катеренето по дължина не е по избор за тънки стени. Инструментът се забива в материала. Стружката започва дебела и завършва тънка. Режещият инструмент се издърпва в детайла. Конвенционалното фрезоване прави обратното. Инструментът първо трие, след което реже. Стружката започва тънка и завършва дебела. Режещият инструмент се отблъсква от стената. Отклонението се случва незабавно.
Прекомерен надвес на инструмента
Всеки милиметър над необходимото намалява твърдостта. Инструментът се огъва. Започва тракане. Повърхностното покритие се влошава. Много машиностроители хващат дълъг инструмент и го пускат. Това е грешка. Използвайте най-късия инструмент, който достига до детайла. Ако дългият обхват е неизбежен, използвайте фреза с конусна шийка или инструмент с по-голям диаметър на сърцевината. Твърдостта е по-важна от удобството.
Забравяне на облекчаването на стреса преди приключване
Грубата обработка премахва по-голямата част от материала. Остатъчните напрежения, заключени вътре в заготовката, се освобождават. Детайлът се движи. Ако операторът премине директно към чистова обработка, чистовият проход изрязва форма, която вече не е подравнена. Процентът на брак се увеличава.
Решаването е просто, но често се пропуска. Направете груба обработка на детайла. Извадете го от машината. Изпратете го за освобождаване на напрежението - термично или криогенно. След това го настройте отново за довършителни работи. Детайлът се стабилизира по време на освобождаването на напрежението. Довършителният проход вижда част, която не се движи. Бързото прототипиране без тази стъпка дава фалшива увереност. Производствените обеми разкриват истината. Не пропускайте освобождаването на напрежението.
Относно NOBLE – Прецизна обработка с ЦПУ на тънкостенни части
NOBLE е специализиран завод за CNC обработка. Хората се обръщат към нас за високопрецизни, сложни компоненти.
Фокусът е върху решаването на трудни задачи. Тънкостенни части, които други фабрики отхвърлят. Строги допуски, които надвишават възможностите на машините. Предизвикателни материали като титан, инконел и закалени стомани. Имаме дългогодишен опит в прецизното производство.
Нашите основни възможности за CNC обработка
CNC фрезоване (3, 4 и 5-осно)
Високоскоростна обработка на тънки стени и дълбоки джобове. Едновременна петосна обработка за сложни контури и подрязвания. Петосната възможност позволява по-къси инструменти и по-добър достъп до трудни за обработка елементи.
CNC струговане (с инструменти с въртящ се механизъм и многоосно)
Диаметри до 300 милиметра. Инструментите с въртящ се механизъм позволяват стругово-фрезовни операции с едно настройване. Намаленото натоварване означава по-добра точност. По-малко вероятност за грешки.
Швейцарски струг
Дизайн с плъзгаща се глава. Идеален за медицински и електронни компоненти с малък диаметър и тънки стени. Водещата втулка поддържа материала точно при рязане. Минимално отклонение. Висока прецизност.
Допълнителни процеси
Ерозионна обработка с тел за твърди материали и тънки прорези. Повърхностно шлайфане за плоскост и финална обработка. Лазерно маркиране за проследимост. Сглобяване на място, когато е необходимо. Получавате и услуги за довършителни работи. Почистване на мустаци, пасивация и анодиране. Една фабрика. Няколко стъпки.
Сертификати за качество
Доверието е важно при прецизната работа. Нашите сертификати доказват, че системите работят.
ISO 9001: 2015
Система за управление на качеството. Постоянно качество. Непрекъснато усъвършенстване. Строг контрол на процесите и документация.
ISO 13485: 2016
Управление на качеството на медицинските изделия. Тази сертификация потвърждава способността ни да произвеждаме компоненти за хирургически инструменти, импланти и диагностично оборудване. Подобрена проследимост. Управление на риска. Съответствие с регулаторните изисквания.
Защо да си партнирате с нас за тънкостенни части?
Доказан опит в закрепването и стратегиите за траектории на инструмента. Елиминираме деформацията, вместо да се борим с нея. Сертифицираните системи за качество гарантират, че всяка тънкостенна част отговаря на спецификациите за печат. Без гадаене. Без преработка.
Нашите машини се управляват от усъвършенствано CAM програмиране. HSM. Трохоидално фрезоване. Адаптивно почистване. Всичко това е оптимизирано за елементи с ниска твърдост. Хората, които работят със стандартни траектории на инструменти върху тънки стени, бракуват части. Ние не го правим.
Бързото прототипиране позволява на клиентите да тестват стратегии, преди да се ангажират с производството. Една бройка или десет хиляди бройки. Ние мащабираме. Същите стратегии, които работят за прототип, работят и за производствена серия. Това е разликата с NOBLE.
Често задавани въпроси
Защо CNC обработката на тънкостенни части се счита за трудна?
Тънкостенните части нямат твърдост. Ниската твърдост е основният проблем. Силите на рязане избутват стената. Тя се огъва. Започват вибрации. По повърхността се появяват следи от вибрации. Натрупва се топлина, защото тънките срезове не могат да я разсеят. Остатъчни напрежения от суровината се освобождават по време на обработката. Пружинното връщане разрушава размерите. Стандартните скоби влошават нещата. Челюстите на менгемето смачкват стената или деформират цялата част, преди дори да започне рязането.
Коя е най-добрата стратегия за траектория на инструмента за тънки стени?
Трохоидалното фрезоване, комбинирано с високоскоростна обработка, се счита за най-добрият подход. Малкото радиално захващане работи добре. Обикновено от пет до десет процента от диаметъра на инструмента. Голямата аксиална дълбочина поддържа инструмента режещ. Резултатът е ниски сили на рязане, които остават постоянни. Вибрацията намалява драстично. Хората, които преминават от конвенционално каналообразуване към трохоидални траектории, виждат незабавни подобрения.
Кой CNC процес на обработка е най-подходящ за тънкостенни части?
Отговорът зависи от геометрията на детайла.
- ЦПУ фрезоване с Високоскоростните или трохоидалните стратегии работят най-добре за корпуси, джобове и ребра. Петосната обработка добавя възможност за накланяне на инструмента и намаляване на силата на зацепване.
- ЦПУ обръщане с Стабилна опора или разширителен дорник обработва добре тръбите и муфите. Опората предотвратява срутване по време на рязане.
- швейцарски тип стругове Excel при тънкостенни части с малък диаметър. Под 1.5 инча. Водещата втулка поддържа материала точно в точката на рязане.
- Тел EDM is за екстремни случаи. Стени по-тънки от 0.3 милиметра. Закалени материали. Нулевата сила на рязане означава никакво отклонение.
- Лазер или водна струя рязане работи за плоски 2D тънки профили. Уплътнения, подложки, прости скоби.
Можете ли да се справите както с прототипиране, така и с голямо производство на тънкостенни части?
Да. Нашата услуга за бързо прототипиране за 1 до 10 бройки позволява на клиентите да тестват своите проекти, преди да се ангажират с масово производство. Същият производствен процес може да бъде мащабиран до производство на 10 000 или повече бройки. Сертифицираната по ISO система за управление на качеството на NOBLE гарантира, че всичко, което правим, е на най-високо ниво, всеки път. Винаги сме на една и съща вълна, независимо дали е първият или 10 000-ният. Спазваме правилата и винаги сме в рамките на определените допустими отклонения. Това е нашата цел.







