
Въведение
Вакуумните чашки са често срещана характеристика както в ежедневието, така и в индустриалната среда. Независимо дали повдигате големи части или окачвате чанта на стена, те винаги са налице.
Обикновено се състоят от две части: тяло на вендуза и гъвкава уплътнителна устна. Металните вакуумни чашки често се срещат в промишлени условия, докато в ежедневието хората обикновено избират пластмасови или силиконови модели. В тази глава ще се съсредоточим върху пластмасовите вакуумни чашки.
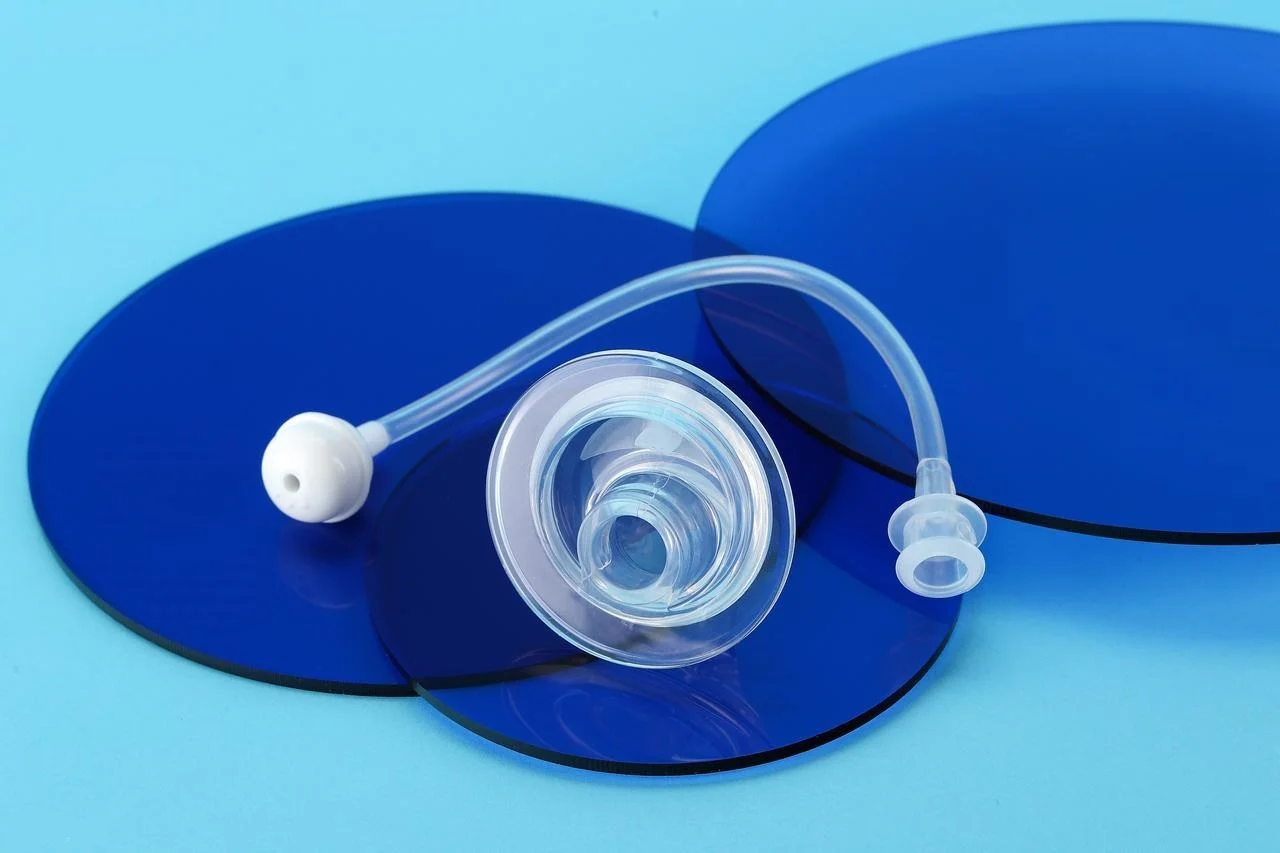
Пластмасата осигурява твърдата структура. Чашката се нуждае от твърда основа, за да предава сила, без да се срути. Силиконът осигурява гъвкавата уплътнителна устна. Тази устна се приспособява към неравни повърхности. Тя създава вакуумно уплътнение.
Стъпка по стъпка: Основни производствени процеси
Масовото производство на вакуумни чашки не включва металообработка. Няма заваряване. Няма машинна обработка на сурови блокове. Доминиращите технологии са процесите на формоване. Хората изливат материал в кухини. Кухините оформят детайла.
1. Пластмасово тяло Инжекционно формоване (Твърдият компонент)
Клиентите използват шприцване на пластмаси за твърдото тяло. Често срещани материали включват ABS, PC и найлон. Машина за шприцване разтопява пластмасовите пелети. Разтопеният материал се впръсква в кухината на стоманената форма. Времето на цикъла варира от 15 до 60 секунди, в зависимост от размера на детайла и дебелината на стената.
Бързото прототипиране често влиза в действие тук. 3D-принтирано пластмасово тяло позволява на хората да тестват пригодността и функционалността, без да чакат твърд инструмент. След като дизайнът се заключи, производствената матрица се изрязва.
2. Силиконова уплътнителна леене (гъвкав уплътнителен елемент)
Тук доминират два процеса. Хората избират въз основа на изискванията за обем и прецизност.
- компресия формоване работи за по-малки обеми. Цената на инструменталната екипировка е по-ниска. Предварително оформена силиконова заготовка се поставя в нагрята кухина. Пресата се затваря. Топлината и налягането оформят материала. Времето за цикъл е по-дълго. Но първоначалната инвестиция е по-малка.
- Течен силиконов каучук (LSR)Инжектирането се справя с големи обеми. Прецизността е по-добра. Два течни компонента се смесват и инжектират директно в загрята матрица. Втвърдяването се случва вътре в кухината. Времената за цикъл са по-кратки. Цената на инструменталната екипировка е по-висока. Хората използват LSR за взискателни приложения, където консистентността е от значение.
3. Критичната връзка: Свързване на силикон с пластмаса
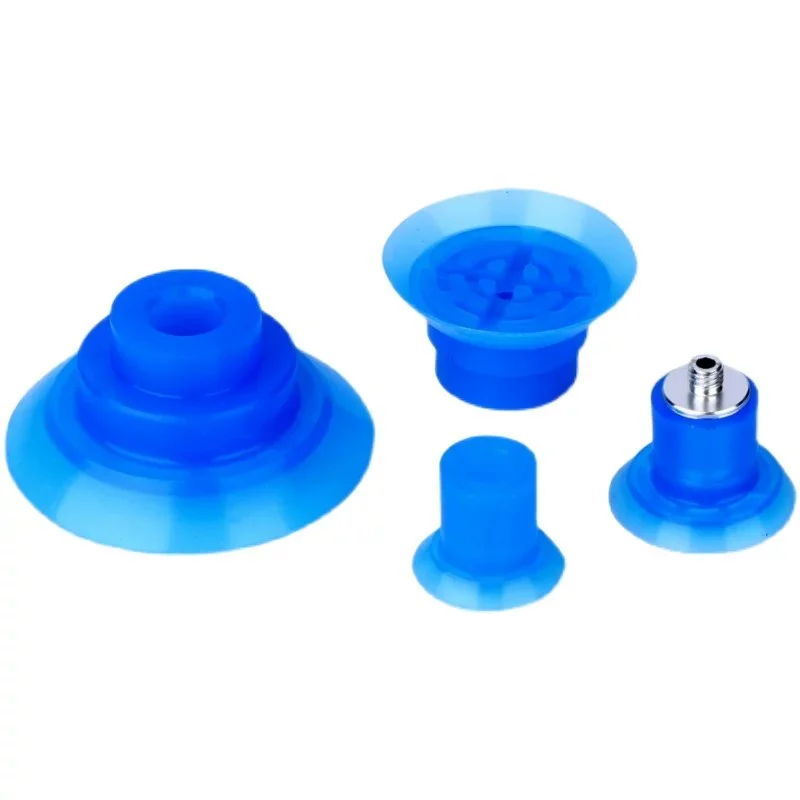
Тази стъпка определя как да се изгради или счупи чашката. Силиконовата устна трябва да остане прикрепена към пластмасовото тяло. Съществуват два метода.
- отливането is предпочитаният метод за масово производство. Пластмасовото тяло се поставя във втора матрица. Течен силикон се инжектира директно върху него. На границата на раздела се образува химическа връзка. Не е необходимо лепило. Съединението е трайно.
- След формоване Лепило Свързването служи като алтернатива. Хората го използват, когато материалите са несъвместими или когато няма налични инструменти за формоване. Грунд се нанася върху пластмасовата повърхност. Лепило се нанася върху силиконовия ръб. След това частите се притискат една към друга. Връзката е механична, а не химическа. Работи, но е по-малко надеждна за приложения с висок цикъл на работа.
4. Довършителни работи & Последваща обработка
Формованата чаша все още не е завършена. Следват няколко стъпки.
Премахването на импрегнантите премахва излишния силикон. Тънки линии от импрегнантите се образуват по линиите на разделяне на матрицата. Хората ги отстраняват ръчно или с автоматизирано криогенно премахване на импрегнантите. Силиконът е мек. Импрегнантите се отлепват чисто, ако матрицата е добре проектирана.
Допълнителното втвърдяване се извършва във фурни. Силиконът престоява при повишени температури в продължение на няколко часа. Тази стъпка завършва реакцията на омрежване. Стабилността се подобрява. Механичните свойства се стабилизират. Хората пропускат тази стъпка на свой собствен риск.
Тестването за течове и проверката откриват дефекти. Всяка чаша се тества за задържане във вакуум. Използва се измерване на спадане на налягането или потока. Визуалната проверка проверява за кухини, проблясъци и целостта на свързването. Чашка, която тече, не изпълнява задачата. Тестването не е по избор.
7-те най-големи производствени предизвикателства при производството на вакуумни чаши
1. Въздушни мехурчета (кухини) в силикона
Въздухът се задържа по време на смесването. Мехурчетата се превръщат в кухини в готовата част. Кухините отслабват уплътнението. Те създават пътища за течове.
Решение: Задължително е оборудване за вакуумно дегазиране. Хората смесват силиконовите компоненти. След това сместа отива във вакуумна камера. Вакуумът извлича затворения въздух преди изливане или инжектиране.
2. Неравномерно втвърдяване (лепкави или меки части)
Детайлът излиза от формата лепкав. Или твърде мек. Или не е напълно втвърден на някои места. Причината почти винаги са неправилни съотношения на смесване.
Решение: Прецизни везни и щателни протоколи за смесване. Хората претеглят всеки компонент. Те смесват за определено време. Те остъргват стените на контейнера. Партида, която се отклонява с два процента, се проваля. Бързите прототипи често използват малки партиди, смесени на ръка. Тези малки партиди могат да скрият грешки при смесването, които стават очевидни в производствения мащаб. Хората трябва да валидират процеса на смесване на производствено оборудване, преди да увеличат обема.
3. Деформация (изкривяване) на детайлите
Силиконовият ръб се свива под натоварване. Или чашката не запазва формата си по време на изваждане от формата. Материалът е твърде мек за геометрията на детайла.
Решение: Съобразете твърдостта по Шор А с размера и формата на детайла. Силикон 30A е подходящ за малки, дебели части. Голям, тънък силикон се нуждае от 50A или повече. Инженерите тестват различни твърдости по време на създаването на прототипи, за да намерят минималната твърдост, която задържа формата. Ако е твърде твърд, уплътнението страда. Ако е твърде мек, детайлът се деформира.
4. Придържане към матрицата (проблеми с премахването на матрицата)
Втвърденият силикон отказва да се отдели. Детайлът се разкъсва по време на отстраняване. Формата се поврежда.
Причина: Недостатъчно количество разделител или сложни подкоси в дизайна на матрицата. Някои видове силикон са по-лепкави от други.
Решение: Правилният дизайн на матрицата е първата линия на защита. Избягвайте остри подрязвания. Използвайте ъгли на наклон. След това нанесете внимателно разделителния агент. Твърде малко количество и детайлът ще залепне. Твърде много и повърхностното покритие ще страда. Хората разработват стандартен процес на нанасяне за всяка матрица.
5. Слаба или неуспешна връзка между пластмаса и силикон
Силиконовата устна се отделя от пластмасовото тяло. Чашката се поврежда по време на работа. Връзката никога не е била достатъчно здрава.
Причина: Несъвместимостта на материалите е обичайната причина. Силиконът не залепва към повечето пластмаси без повърхностна обработка.
Решение: Приоритизирайте инструментите за формоване чрез леене под налягане, когато е възможно. Формоването под налягане създава химическа връзка по време на процеса на инжектиране на LSR. Не е необходимо лепило. Когато формоването под налягане не е възможно, се използват специализирани индустриални лепила с повърхностни грундове. Пътят на лепене изисква внимателен контрол на процеса.
6. Химическо излужване и замърсяване (храни/медицински продукти)
Частите, предназначени за контакт с храни или медицинска употреба, не могат да отделят химикали. Стандартният силикон съдържа добавки, които не са безопасни.
Причина: Несертифицирани суровини. Доставчикът е спестил пари.
Решение: Набавете силикон, съвместим с FDA. Съответният регламент е 21 CFR 177.2600. Медицинските приложения може да изискват сертифициране по ISO 10993. Хората искат сертификати, преди да закупят материал.
7. Рискове от замърсяване с чужди предмети
Парче метал или твърда пластмаса пада в линията за храна. Вакуумната чашка се е счупила или е отделила парче. Замърсяването води до изтегляне на продукта от пазара.
Причина: Стандартният силикон не се открива от металотърсачи. Счупените парчета преминават незабелязано през проверките за качество.
Решение: Използвайте силиконови съединения, откриваеми с метал. Тези материали съдържат железни добавки, които задействат металотърсачите на производствените линии. Добавките са одобрени от FDA за случаен контакт. Хората посочват откриваеми степени за приложения в хранително-вкусовата промишленост и фармацевтиката. Допълнителните разходи за материали са малки в сравнение с изтеглянето от пазара.
Критерии за избор на критични материали in Vacuum CUPS производство
Твърдост (Shore A)
Твърдостта на силикона се измерва по скалата на Шор А. По-ниските числа означават по-мек материал. По-високите числа означават по-твърди и по-издръжливи съединения.
35A е за меки, деликатни приложения. Работа с прясно изпечен кроасан. Избиране на полирана леща. Устната се приспособява лесно. Захватът е нежен. Недостатъкът е дълготрайността. Мекият силикон се разкъсва по-бързо.
50A е за здрави и издръжливи приложения. Повдигане на метален лист. Преместване на груба пластмасова част. Устната е устойчива на износване. Силата на задържане е по-висока. Но 50A не се приспособява към неравни повърхности толкова добре, колкото 35A.
Съответствие с хранителен клас
Контактът с храни е регулирано пространство. Не се допускат произволни силикони.
FDA 21 CFR 177.2600 е американският стандарт. Той определя допустимите екстрахируеми вещества и методите за изпитване. Сертифицирано съединение преминава тези тестове. Липсата на сертификат означава, че материалът не е съвместим, дори ако изглежда по същия начин.
Регламент (ЕС) 1935/2004 е европейската рамка. Действителните методи за изпитване идват от други стандарти, но този регламент определя изискването. Хората, които продават в Европа, се нуждаят от декларация за съответствие от доставчика на материалите.
И двата стандарта са важни. Чаша за пекарна се нуждае от единия или другия, в зависимост от това къде се доставя оборудването. Хората искат документация, преди да поръчат материал.
Специални свойства
Понякога стандартното съединение не работи. Хората се нуждаят от допълнителни функции.
Металотърсачките са предназначени за хранителни и фармацевтични линии. В силикона се смесват железни добавки. Ако се отчупи парче, металотърсач го улавя. Алтернативата е изтегляне от пазара.
Устойчивостта на високи температури е устойчива на горещи среди. Пещи за печене. Цикли на стерилизация. Стандартният силикон се разгражда над 200°C. Специалните формулировки издържат на 250°C или повече.
Антистатичният материал предотвратява привличането на прах. Производството на електроника се нуждае от това. Статичният заряд привлича частици върху продукта. Чашката трябва да разсее този заряд. Хората посочват антистатични съединения, когато стандартният силикон причинява проблеми със замърсяването.
Няма един-единствен материал, който да е всичко. Хората приоритизират според приложението. Твърдостта е на първо място. Съответствието е на второ място. Специалните свойства са на трето място. Ако поръчката е грешна, чашата ще се провали, независимо колко добре е произведена.
Заключение
Масовото производство на вакуумни чашки не е просто. Три неща трябва да работят заедно. Втвърдяването на силикона трябва да е постоянно. Шприцването на пластмасата трябва да поддържа строги допуски. Връзката между тях трябва да издържи хиляди цикли. Пропуснете някой и чашките ще се счупят на линията.
Последен съвет за хората, които започват производство. Дайте приоритет на метода за свързване пластмаса-силикон в началото на фазата на проектиране. Формоването с преливане е най-добрият избор за обем. Лепеното свързване работи, но изисква по-голям контрол на процеса. Вземете решение, преди да режете стомана за отливки.
Избирайте сертифицирани материали от самото начало. Съответствие с FDA. Декларации на ЕС. Марки с металотърсач, ако е необходимо. Не сменяйте материали в края на проекта. Профилът на втвърдяване се променя. Якостта на свързване се променя. Целият процес се отклонява.
Инвестирайте в оборудване за вакуумно обезгазяване. Въздушните мехурчета не са приемливи в запечатващата повърхност. Ръчно смесените партиди без вакуум ще се провалят. Производственият мащаб изисква правилно обезгазяване. Без преки пътища. Чашките или се запечатват, или не. Хората помнят тези, които не се запечатват.
За NOBLE: Вашият партньор в прецизното производство на пластмаси и силикон
Кои Cме Ние
NOBLE е специализирана компания за производство на пластмаси. Клиентите ни се обръщат за високопрецизно шприцване и обработка на силикон.
Преодоляване на разликата между сложните продуктови дизайни и надеждното масово производство. Трудната част е използването на два материала – пластмаса плюс силикон. Вакуумните чашки са перфектен пример. Твърдото пластмасово тяло се нуждае от гъвкав силиконов устни. Двата материала трябва да се свържат трайно. Ние правим това възможно.
Нашите основни възможности за обработка
Пластмасово леене под налягане
Инженерите на NOBLE работят с инженерни смоли. ABS, поликарбонат (PC), найлон (PA) и други персонализирани компаунди. Клиентите ни изпращат своите спецификации на материалите. Ние изработваме формите.
Производството на големи обеми се извършва в автоматизирани клетки. Целта е постоянно качество. Циклите са бързи. Хората се нуждаят от хиляди части на ден. Нашите машини доставят този обем без вариации.
Инжекционно формоване с течен силиконов каучук (LSR).
Прецизното формоване на гъвкави силиконови компоненти е основно умение в производството на вакуумни чашки. Сложните геометрии на устните за вакуумните чашки са рутинни. Процесът LSR се справя с висока скорост и голям обем. Плавността е минимална. Консистенцията между детайлите е висока.
отливането (Свързване на пластмаса към силикон)
Това е нашата специалност. Ние свързваме химически силикона директно върху твърди пластмасови основи в един цикъл на формоване. Без вторично лепилно сглобяване. Без слаби лепилни линии.
Услуги с добавена стойност
Собствената инструментална екипировка е основно предимство. Ние проектираме и изработваме прецизни форми, съобразени с геометрията на всеки продукт – без да чакаме външна инструментална работилница.
Последващата обработка се извършва в нашето съоръжение. Премахването на излишния материал премахва замърсяванията. Допълнителното втвърдяване стабилизира силикона. Ултразвуковото почистване подготвя повърхностите. Тестването за течове открива дефекти преди изпращане на частите.
Предлага се персонализиране на материалите. Ние формулираме силикон, съвместим с FDA. Също така произвеждаме металотърсаеми съединения за хранителни и фармацевтични линии.
Сертификати и съответствие (ангажимент за качество)
ISO 9001:2015 (Системи за управление на качеството)
Този сертификат демонстрира нашия ангажимент. Постоянно качество. Непрекъснато усъвършенстване. Удовлетвореност на клиентите. Стандартът обхваща всички наши производствени процеси.
ISO 13485:2016 (Медицински изделия – Управление на качеството)
Това е критично важният сертификат за медицинска работа. Ние произвеждаме компоненти за медицински, фармацевтични и здравни приложения. Стандартът потвърждава способността ни да отговаряме на строги регулаторни изисквания. Безопасност. Проследимост. Управление на риска.
Често задавани въпроси
Каква е разликата между компресионното формоване и LSR инжектирането на силикон при производството на вакуумни чашки?
Компресионното формоване използва предварително оформена силиконова заготовка. Разходите за инструменти са по-ниски. Времето за цикъл е по-дълго. Клиентът избира това за по-малки обеми или по-прости геометрии.
Инжектирането на LSR използва течен силиконов каучук. Два компонента се смесват автоматично. Течността се инжектира директно в загрята матрица. Втвърдяването се случва вътре в кухината. Времената за цикъл са по-кратки. Прецизността е по-добра. Цените на инструментите са по-високи. Хората избират LSR за големи обеми и сложни части.
Мога ли да залепя силикон към пластмаса, вместо да го пресовам?
Да. Лепеното свързване работи. Не е същото като формоването с преливка. Формоването с преливка създава химическа връзка по време на процеса на инжектиране. Няма адхезивен слой. Лепеното свързване изисква подготовка на повърхността. Грунд се нанася върху пластмасата. Лепилото се нанася върху силикона. След това частите се притискат една към друга.
Връзката е механична, а не химическа. Тя е по-малко надеждна за приложения с висок цикъл. Хората използват лепилно свързване, когато няма налични инструменти за формоване или когато материалите са несъвместими. За масово производство на вакуумна чаша, формоването е по-добрият избор.
Рециклируеми ли са силиконовите вакуумни чашки?
Повечето силиконови вакуумни чашки не могат да се рециклират чрез стандартните общински програми. Силиконът е термореактивен полимер. Той не се топи и не се преобразува като термопластите.
Някои специализирани съоръжения за рециклиране приемат силикон. Те смилат материала на прах за употреба като пълнител или за приложения, използвани като рециклирани продукти. Но тези съоръжения не са често срещани. Повечето използвани силиконови чаши отиват на сметището или в изгарянето. Хората, които дават приоритет на изхвърлянето в края на жизнения си цикъл, трябва да вземат предвид това ограничение, когато избират материали за приложения с голям обем.







