
Формата изглежда еднаква. Материалът изглежда еднакъв. Две еднакви части, защо някои фабрики се нуждаят от 5 долара, за да направят едната, и 2 долара, за да направят другата? Това се случва всеки ден във фабриките и офисите за снабдяване.
Всяка фабрика работи в рамките на триъгълник. Евтино , бързо или висококачествено . Изберете две. Третата страда. Това не е тайна. Просто така работи производството. Хората, които се опитват да постигнат и трите, обикновено се провалят.
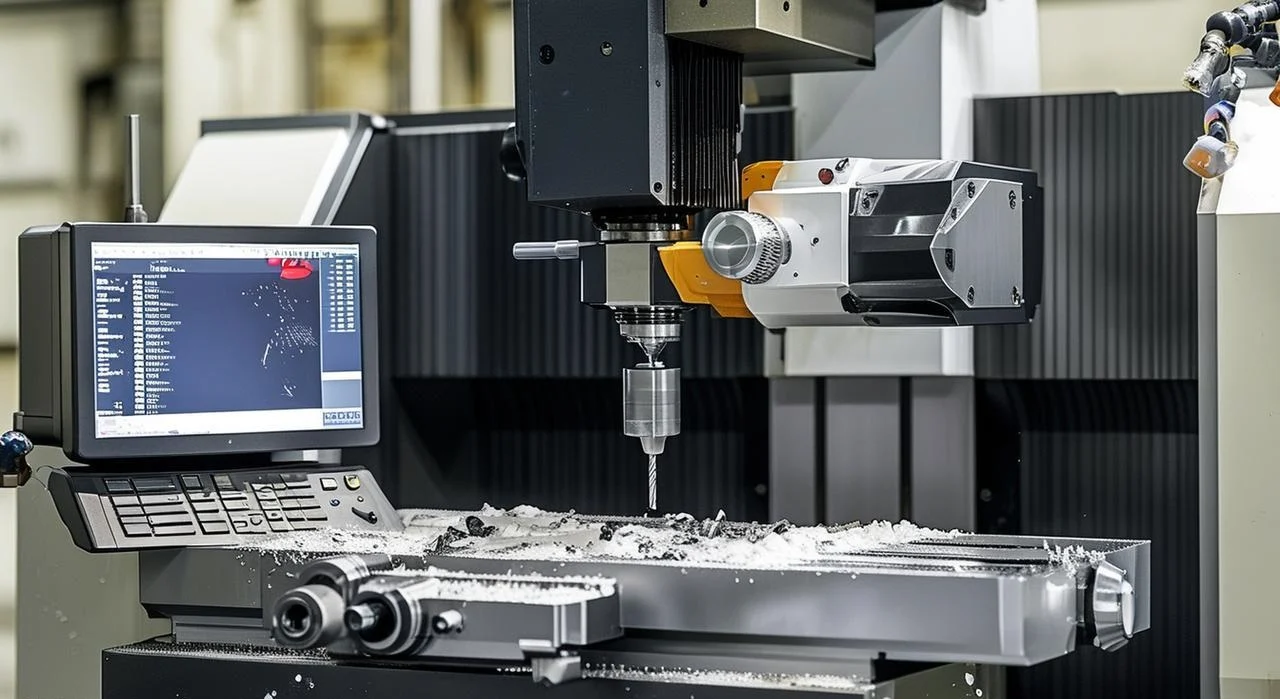
Това ръководство се фокусира върху факторите, свързани с разходите за производство на поръчкови части. До края на това ръководство ще знаете точно как да намалите следващата оферта с тридесет до петдесет процента, без да жертвате качеството. Промените не са магия. Те са просто информиран избор. Хората, които разбират какво определя разходите, получават по-ниски цени. Хората, които не питат, плащат за неща, от които не се нуждаят.
Скритите разходи за настройка – Защо малките партиди са скъпи
Как времето за настройка изяжда бюджета ви за персонализирани части
Машината не започва да реже в момента, в който пристигне детайлът. Първо идва настройката. Някой монтира менгемето. Намира отместванията на инструмента. Зарежда програмата. Измерва нулата на детайла. Това отнема време. Често два часа. Понякога повече.
След това започва машинната обработка. Пет минути на детайл. Може би десет.
Направете сметката. Два часа са сто и двадесет минути. Разделете това на пет минути рязане. Само настройката се равнява на двадесет и четири части труд. При партида от десет части, по-голямата част от сметката покрива престоя, а не рязането на метал. Хората виждат обикновена скоба и очакват обикновена цена. Реалността е различна. За партида от десет части, настройката може да изяде деветдесет и два процента от общата цена. Само осем процента е действителната машинна обработка.
Как да намалим разходите за настройка
- Увеличете количеството на поръчката. Партида от сто части струва много по-малко на бройка от партида от десет.
- Комбинирайте множество характеристики на детайлите в една машинна настройка. Детайл, който се нуждае от три отделни операции – пробиване на машина едно, фрезоване на машина две, нарязване на резба на машина три – се изплаща за настройка три пъти. Детайл, проектиран да прави всичко с едно затягане, се изплаща за настройка веднъж. Но това изисква мислене напред. Проектант, който разбира машинния под, може да намали разходите, без да променя крайния детайл.
Избор на материал – основата на цената на персонализираните части
Материалът задава тоновете. Никакво количество интелигентен дизайн не може да направи евтина част от скъп блок. Изберете грешна сплав или пластмаса и цената ще бъде висока, преди да се задвижи която и да е машина.
Диапазон на разходите за суровини
Различните материали имат много различни цени. Не само цената за килограм. Също така и как работи машината, колко бързо може да работи режещият инструмент и колко инструменти се износват.
| Материал | Относителна цена | Защо |
| Алуминий 6061 | ниско | Реже бързо. Инструментите издържат дълго. Всяка фабрика го има на склад. |
| Stainless Steel 304 | Среден | По-трудно за инструментите. По-ниски скорости на рязане. По-голямо износване. |
| PEEK (пластмаса) | Високо | Скъп суров блок. Изисква внимателна обработка. Изисква специфични инструменти. |
Избягвайте нестандартни размери
Нестандартните размери са проблем. Детайл от ламарина, проектиран за 3.2 милиметра вместо 3.0 милиметра, означава, че няма нищо на склад. Фабриката го поръчва специално. Плаща премия. Чака доставка. Пропуска тази цена.
Същото важи и за прътовия материал. Дебелина от 12.7 милиметра не е често срещана. 12.0 или 12.5 е. Придържайте се към размерите, предлагани от дистрибуторите. Проверете стандартните таблици за дебелина, преди да финализирате чертежа. Хората, които игнорират това, плащат от двадесет до петдесет процента повече за материал, който изпълнява същата функция.
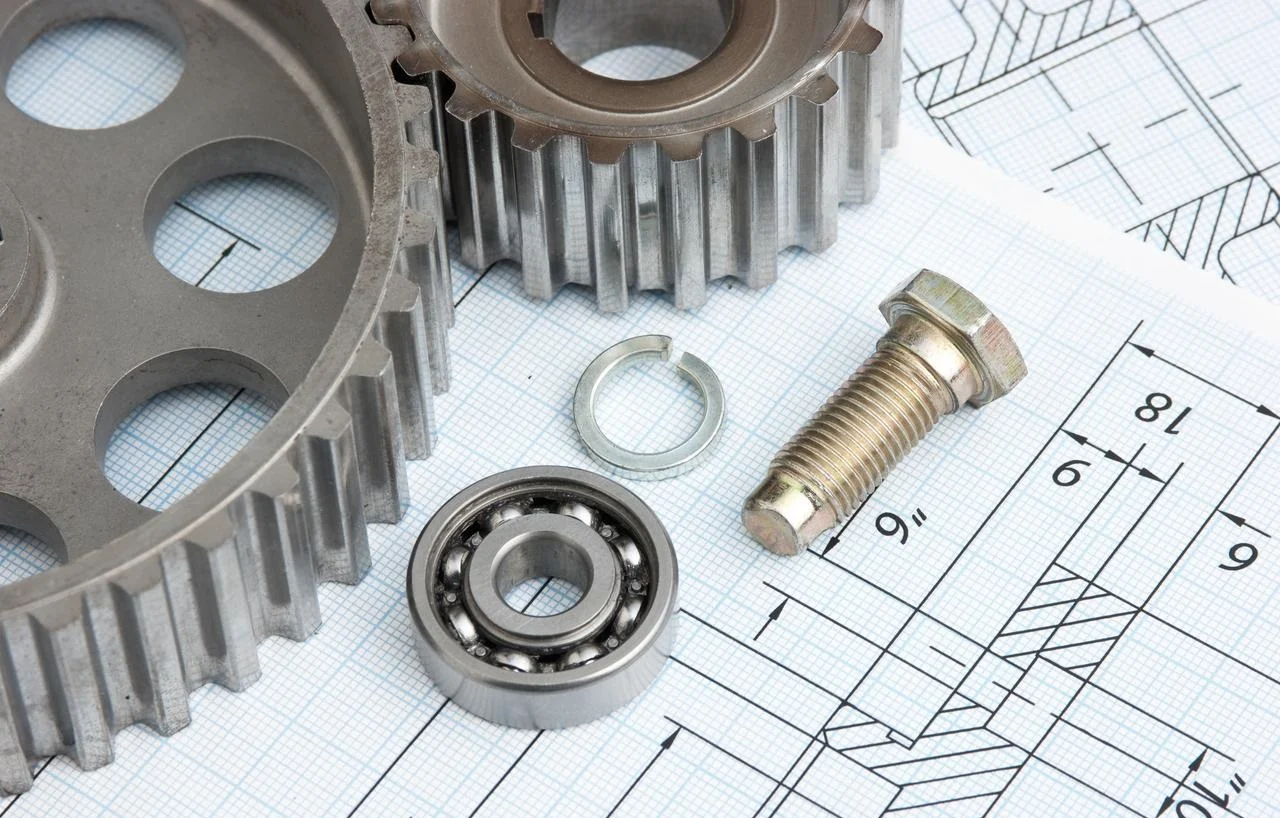
Толеранси на персонализирани части – крива на експоненциалните разходи
Някои хора често приемат, че по-стегнатото е по-добро. Това предположение струва пари. Много пари. Всяка малка стъпка си има цена.
Прецизността струва експоненциално, а не линейно
Стандартното отклонение е плюс или минус 0.1 милиметра. Повечето фабрики лесно постигат това. Стандартни машини. Стандартни инструменти. Стандартна инспекция. Това е базовата цена.
Стъпка към прецизен толеранс от плюс или минус 0.025 милиметра. Сега фабриката се нуждае от по-добри машини. По-нови инструменти. По-чести проверки. По-бавни скорости на рязане. Цената скача до два или три пъти базовата цена. Детайл, който струва десет долара при стандартен толеранс, сега струва двадесет или тридесет долара.
Върнете се към ултрапрецизност с точност до плюс или минус 0.005 милиметра. Това е различен свят. Помещения с контролирана температура. Специализирани машини. Множество стъпки на проверка. Процентът на брак се увеличава. Цената скача до десет или дори двадесет пъти по-висока от базовата цена. Същата тази част от десет долара сега струва сто до двеста долара.
Разликата между 0.1 и 0.005 милиметра е невидима с просто око. Разликата на фактурата е огромна.
Златното правило на толерантността
Затягайте само размер, където частите физически се допират или подравняват. Лагерната повърхност се нуждае от прецизност. Отворът за пресоване се нуждае от прецизност. Свързващата резба се нуждае от прецизност. Всичко останало не се нуждае от прецизност.
Повечето размери на дадена част са просто хлабина. Въздух около елемента. Няма функционален контакт. Тези размери могат да бъдат хлабави. Плюс или минус 0.5 милиметра работи добре.
Хората, които разбират това правило, гледат чертеж и разхлабват деветдесет процента от допустимите отклонения. Детайлът все още работи. Цената пада значително. Фабриката е доволна, защото работата е по-лесна.
Хората, които затягат във всеки един размер, плащат за прецизност, която никога не използват. Детайлът не функционира по-добре. Просто струва повече. Това не е инженерство. Това е разхищение.
Геометрична сложност – дизайн за инструмента, а не за окото
Една част може да изглежда красиво на екрана. Плавни извивки. Остри ъгли. Елегантни черти. След това машинистът поглежда чертежа и въздъхва. Формата се бори с инструмента. Цената се покачва.
Проектирането с оглед на действителното движение на режещия инструмент е различно от проектирането с оглед на естетиката.
Защо острите вътрешни ъгли на персонализираните части са скъпи
Фрезовият инструмент е кръгъл. Върти се. Реже радиус, когато завие в ъгъл. Това е просто геометрия. Няма начин да се заобиколи.
Проектант, който изисква остър вътрешен ъгъл, иска нещо невъзможно със стандартен фрезов инструмент. Фабриката има два варианта. Първо, да използва много малък резец и да прави много бавни проходи, за да се приближи до остър ъгъл. Второ, да премине към електроерозионна обработка или EDM, която изгаря ъгъла с електрод. И двата варианта добавят от петдесет до сто процента към цената на тази функция.
Решението е просто. Добавете заоблени части. Използвайте радиуси, които съответстват на стандартните размери на инструментите. Три милиметра, шест милиметра, десет милиметра. Машинист вижда радиус от три милиметра и избира фреза с диаметър шест милиметра. Инструментът пасва. Ъгълът се изрязва с един проход. Всички продължават напред.
Дълбоки дупки и тънки стени
Дупките причиняват повече проблеми, отколкото хората очакват. Плитка дупка е лесна. Дълбока дупка не е.
Ето едно полезно правило. Когато дълбочината на отвора надвишава четири пъти диаметъра, фабриката се нуждае от специални инструменти. Свредла с дълъг обхват. Цикли на отрязване. Допълнително време за отвеждане на стружките. Всяко от тези неща добавя разходи.
Много дълбоките отвори, десет пъти по-големи от диаметъра или повече, изискват специализирано оборудване. Не всяка фабрика го разполага. Тези, които го имат, таксуват.
Тънките стени са друг капан. Металните стени с дебелина един милиметър се огъват по време на обработка. Режещият инструмент натиска материала. Материалът се отблъсква. След това се отдръпва. Резултатът е вибрации. Следи от вибрации по повърхността. Лошо покритие. Потенциален брак.
За да се избегне вибрации, фабриката пуска машината по-бавно. Леки разрези. Многократни проходи. Функция, която би трябвало да отнема тридесет секунди, отнема три минути.
По-добрият подход е прост. Добавете дебелина, където е възможно. Поддържайте разумни съотношения на стените. Избягвайте дълбоки, тесни джобове.
Обработка на повърхността Изисквания – от машинно обработен вид до огледално полиране
Детайлът излиза от машината с известна повърхност. Има следи от инструмент. Може би лека текстура. Това е състояние, в което е обработен. Функционален е. Евтин е. Много хора го отхвърлят, защото не изглежда завършен.
След това те плащат допълнително, за да променят външния вид на повърхността. Понякога тези пари са добре похарчени. Често не е така.
Таблица за сравнение на разходите (спрямо машинно обработените)
| завършеност | Начин на доставка | Множител на разходите | Най-добър за |
| Като машинно обработен | None | 1x | Скрити повърхности |
| Взрив на мъниста | Абразивни среди | 1.2x | Потребителски жилища |
| Anodize | Електромеханична | 1.5x | Защита от корозия на алуминий |
| Огледален лак | Ръчно полиране | 3-5x | Медицински/естетически |
Запитайте се – наистина ли имате нужда от този завършек?
Суровият алуминий е подходящ за вътрешни скоби. Не корозира при нормални вътрешни условия. Следите от инструменти не пречат на нищо. Скобата държи тежестта и в двата случая.
За външните части може да е необходимо покритие. Защитата от корозия е от значение за морските компоненти. Естетическите изисквания са от значение за потребителските продукти. Медицинските изделия се нуждаят от специфични повърхностни условия за почистване или биосъвместимост.
Въпросът е прост. Докосва ли тази функция потребител, обръща ли се към времето или се свързва с пациент? Ако не, оставете я такава, каквато е машинно обработена. Вземете спестяванията. Похарчете ги някъде, което има значение.
Количество персонализирани части – Лост за сила на звука
Настройката и програмирането се разпределят в повече звена. Разходите за инструменти се амортизират. Машинистът става по-бърз след изработката на първите няколко детайла. Всяка стъпка става по-ефективна.
Как цената на единица намалява с мащаба
Една част боли. Много части помагат. Математиката е проста.
Една част струва петстотин долара. По-голямата част от това е настройка и програмиране.
Десет части струват по шестдесет долара всяка. Инсталацията се разтяга.
Сто части струват по дванадесет долара всяка. Фабриката става ефективна.
Хиляда части струват по четири долара всяка. Същата част. По-ниска цена.
Поръчайте повече бройки наведнъж. Комбинирайте нуждите с тези на други хора. Всяка допълнителна бройка намалява средната цена. Първата част винаги е най-скъпа.
Вторични операции – където разходите се умножават
Една част слиза от машината. Тя все още не е готова. Много части се нуждаят от допълнителна работа. Всяка допълнителна стъпка добавя време. Всяка допълнителна стъпка добавя пари.
Често срещани вторични операции и тяхното въздействие върху разходите
Обикновено е включено почистване на мустаци. Фабриките очакват да премахнат острите ръбове. В повечето случаи няма допълнително заплащане.
Нарязването на резба е евтино, когато се прави на машина. Същата програма, която фрезова детайла, също така нарязва резбите. Ръчното нарязване на резба е скъпо. Някой стои на пейка. Нарязва резба във всеки отвор. Този труд се натрупва бързо.
Термичната обработка добавя двадесет до четиридесет процента към цената на детайла. Също така добавя един до три дни време за изпълнение. Детайлът отива в друга фабрика. Там се готви. Връща се обратно. Хората плащат за услугата и чакането.
Боядисването или ситопечатът често удвояват цената на детайла. Това не е машинна обработка. Това е отделен процес. Различно оборудване. Различни умения.
Най-добрият въпрос, който да зададете на вашата фабрика
Ето въпросът, който спестява пари. „Коя функция от моя страна е най-скъпа за изработка?“
Машинистът ще посочи едно нещо. Дълбок отвор. Твърд допуск. Сложна обработка на повърхността. Вторична операция, която изисква ръчен труд.
След това препроектирайте тази функция. Направете я по-проста. Премахнете я. Заменете я с нещо стандартно. Останалата част може да остане същата. Цената пада, защото скъпата част от работата е премахната.
Фабриките рядко дават отговора доброволно, без да бъдат попитани. Тези, които питат, получават по-добри оферти. Тези, които не питат, плащат за функции, от които не се нуждаят.
Инспекция и ниво на качество – Плащане за сигурност
Проверката не е безплатна. Някой измерва детайла. Записва числата. Взема решение. Преминава или не. Това отнема време. Времето е пари.
Различните задачи изискват различни нива на проверка. Плащането за аерокосмическа проверка на прототипна скоба е разхищение. Пропускането на проверка на медицинска част е безразсъдно.
Четири нива на инспекция
- Само визуално is Най-ниската цена. Проверява за очевидни драскотини или неравности. Без измервания. Бързо. Евтино. Рисковано. Подходящо за неща, които нямат голямо значение.
- Място проверка at Десет процента е стандарт за повечето производствени серии. Фабриката изважда по една част от всеки десет. Измерва критичните характеристики. Приема, че останалите са добри. Това открива големи проблеми, без да забавя линията.
- 100% проверкаДобавя от 30% до 50% към цената на детайла. Всяка отделна част се измерва. Всеки размер се проверява. По-бавно. По-скъпо. По-нисък риск. Използва се, когато лоша част причинява сериозни проблеми.
- CMM с пълен набор документация добавя Сто до двеста процента от цената. Координатна измервателна машина сканира всяка характеристика. Генерира отчет. Запазва данните. Част от постоянния запис. Това е за регулаторни органи и одитори.
Съответствие на качеството с приложението
Аерокосмическите и медицинските части изискват пълни CMM доклади. Регулаторните органи ги очакват. След провали следват съдебни дела. Платете за сигурността.
Прототипите на играчките се нуждаят само от визуална проверка. Груб ръб на прототип не наранява никого. Спестете пари.
Частите за промишлено оборудване попадат по средата. Проверките на място обикновено са достатъчни. Попитайте какво се случва, ако повредена част премине. Надраскан панел е достатъчен. Счупен вал не е. Съобразете нивото на проверка с последицата от повредата.
Вашият 5-стъпков план за действие за намаляване на разходите за персонализирани части още днес
Направете тези пет неща, преди да изпратите следващия чертеж за оферта. Цената ще падне. Детайлът ще продължи да работи.
-
Разхлабете всяка ненужна толерантност.
Повечето размери не е необходимо да бъдат стегнати. Хората ги затягат по навик. Вижте чертежа. Намерете всяко число с плюс или минус 0.01. Попитайте дали това е реално. Променете го на плюс или минус 0.1. Машината лесно уцелва това.
-
Добавете заобляне на всички вътрешни ъгли (съобразно стандартните размери на инструментите).
Фрезовият инструмент е кръгъл. Проектирайте го като кръгъл. Поставете радиус във всеки ъгъл, който съответства на стандартен размер на инструмента. Три милиметра. Шест милиметра. Десет милиметра. Край на острите вътрешни ъгли. Край на разходите за електроерозионна обработка.
-
Консолидирайте множество части в една партидна поръчка.
Една част покрива цялата инсталация. Десет части я разпределят. Сто части я правят евтина. Комбинирайте части за един проект. Добавете резервни части към поръчката. Намерете някой друг, който се нуждае от подобна работа. Всяка допълнителна част намалява средната цена.
-
Преминете към стандартни дебелини на материала.
Размерите на склад съществуват по някаква причина. Тримилиметров лист. Дванадесетмилиметров прът. Използвайте това, което предлагат дистрибуторите. Избягвайте дебелини по поръчка. Почти никой не предлага 3.2 милиметра. Всички предлагат 3.0 милиметра.
-
Попитайте вашата фабрика: „Коя е най-скъпата характеристика на моя чертеж?“
Машинистът ще посочи нещо. Дълбок отвор. Остър ъгъл. Малък толеранс. Странна повърхностна обработка. След това променете тази характеристика. Опростете я. Премахнете я. Останалата част от детайла остава същата. Цената пада.
Открийте NOBLE — Вашият партньор в Прецизна обработка с ЦПУ
Нашите основни възможности за обработка
CNC обработка (3-осен, 4-осен, 5-осен)
Триосно фрезоване е за плоски части, прости прототипи и основни геометрии. Инструментът се движи по X, Y и Z. Това е достатъчно за повечето задачи.
Четириосно индексиране добавя ротационна ос. Детайлът получава отвори или елементи от множество страни. Никой не препозиционира детайла на ръка. Няма грешки в подравняването.
Петосната едновременна обработка обработва сложни контури, подрязвания и органични форми. Една настройка. Една координатна система. Превъзходна точност за трудни детайли.
CNC завъртане (Швейцарски и електрическо оборудване)
Прецизни цилиндрични части. Валове, щифтове, втулки, пръстени. Швейцарски машини за дълги, тънки части. Инструменти с въртящ се механизъм за фрезоване на кръгли компоненти без напускане на струга.
От прототип до производствени обеми
Малкосерийните поръчки са от една до сто части. Бързо изпълнение. Минимални инвестиции в инструменти. Идеално за тестване или малки серии.
Средните обеми се движат от сто до пет хиляди части. Оптимизирано закрепване. Конкурентни цени за единица. Разходите за настройка се разпределят добре.
Производството на големи количества е над пет хиляди части. Специализирани клетки. Доставка „точно навреме“. Цената на бройка пада значително.
Защо клиентите избират NOBLE
Няма нужда от допълнителни оферти. Офертата включва монтаж, материали и вторични операции. Няма изненадващи такси при получаване на фактурата.
Обратната връзка от DFM е безплатна. Преглеждаме всеки чертеж, преди да дадем оферта. Отбелязваме скъпи характеристики като остри вътрешни ъгли или нереалистични толеранси. Клиентите често спестяват от тридесет до петдесет процента само от този преглед.
Прозрачни срокове за изпълнение. Бързо обслужване в рамките на три до пет дни. Стандартно обслужване в рамките на десет до петнадесет работни дни. Съобщаваме за забавяния, преди да се случат. Без извинения.
Инженерна поддръжка, базирана в САЩ. Нашите приложни инженери говорят английски. Те работят в рамките на нормалното работно време. Въпросите получават бърз отговор.
Споразумението за неразгласяване е стандартно. Подписваме споразумението за неразгласяване на клиента, преди да получим каквито и да е файлове. Тяхната интелектуална собственост се третира като наша собствена. Без споделяне. Без изтичане на информация. Без изключения.
Често задавани въпроси
Защо CNC обработката е толкова скъпа за малки количества?
Времето за настройка изяжда бюджета. Машината стои бездействаща, докато някой зарежда инструменти, намира отмествания и проверява програмата. Това време се таксува. Направете петдесет или повече части. Настройката се разтяга.
Мога ли да получа безплатна оферта преди да проектирам цялата част?
Да. Изпратете скица. Изпратете STEP файл. NOBLE предоставя безплатни оферти. Офертата не е обвързваща. Тя дава приблизителна оценка, преди да инвестирате часове в подробни чертежи.
Винаги ли офшорното производство е по-евтино?
Не. За малки обеми под петстотин части, местните фабрики често печелят. Добавете разходите за доставка. Добавете тарифите. Добавете времето за изпълнение. Предимството на офшорните компании изчезва. За големи обеми от хиляди, математиката се променя.
Какво е проверка на първа стока (FAI) и необходима ли ми е такава?
FAI е пълен протокол за измерване на първата част от машината. Той доказва, че всеки размер отговаря на чертежа. Платете за него при първата производствена серия. Това открива проблеми, преди да бъдат произведени хиляда лоши части. Пропуснете го за прототипи. Прототипите вече са тестови образци. Няма нужда да се сертифицират.







