
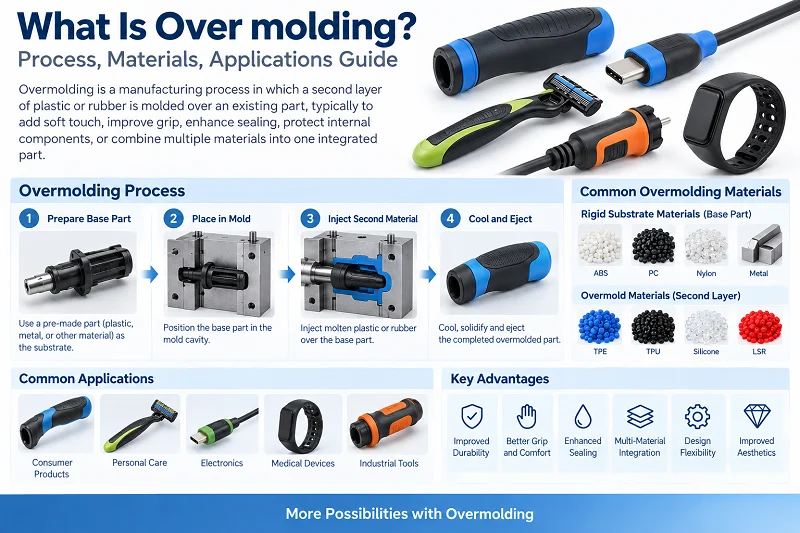
Oorgieting is 'n tipe spuitgietproses. Dit bind twee materiale goed aan mekaar. Elke materiaal doen sy eie werk. Hierdie proses word wyd gebruik in baie nuwe nywerhede, soos lugvaart, slim robotte en die vervaardiging van mediese onderdele. Hierdie gids gee 'n volledige oorsig van oorgieting. Dit dek die prosesbeginsel, toepassings, algemene materiale en spesifieke bewerkings. Dit beantwoord al jou vrae.

1. Wat is oorvorming?
Oorgietvorming is 'n tweestap-spuitgietproses. Eerstens word 'n basisonderdeel met een plastiek gemaak. Hierdie basis word die substraat genoem. Dan word die substraat in 'n ander vorm geplaas. 'n Dun buitenste laag word op die oppervlak gegiet. Hierdie buitenste laag is gewoonlik 'n sagte plastiek- of rubbermateriaal. Die finale resultaat is 'n enkele onderdeel wat hard binne en sag buite is. Die twee materiale doen gewoonlik verskillende take in die gekombineerde onderdeel. Oorgietvorming word wyd in baie nywerhede vir baie doeleindes gebruik.
2. Hoe Werk Oorvorming?
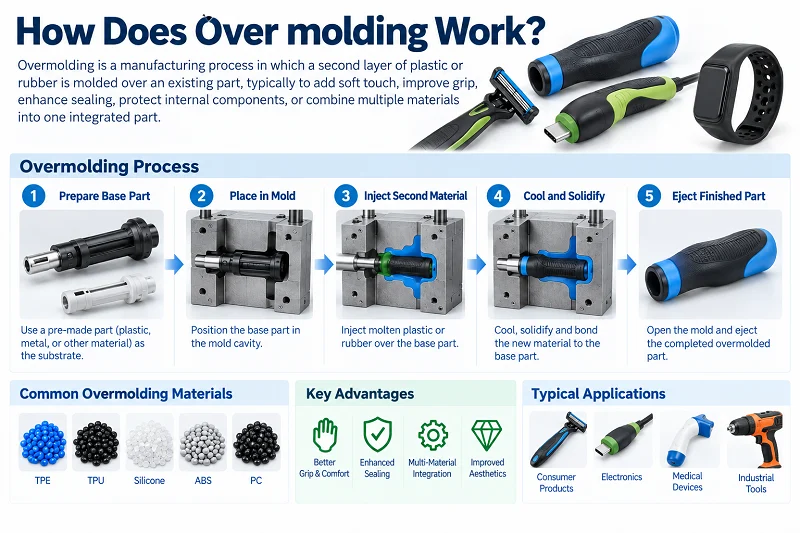
Oorvorming word in twee stappe gedoen.
Stap een: 'n Basisdeel word met een plastiek gemaak. Hierdie deel word die substraat genoem. Die substraat kan harde plastiek of metaal wees.
Stap twee: Die substraat word in 'n ander vorm geplaas. Dan word 'n tweede materiaal ingespuit. Hierdie materiaal is gewoonlik sagte plastiek of rubber. Dit draai om die substraatoppervlak en vorm 'n dun buitenste laag.
Kernpunt: Die twee materiale moet chemies of meganies bind. Andersins kan die buitenste laag maklik afkom.
Algemene kombinasies: harde plastiek + sagte plastiek, metaal + rubber.
Eindresultaat: Een deel het die voordele van beide materiale. Dit is byvoorbeeld hard aan die binnekant en sag aan die buitekant. Dit is sterk en ook glybestand.
3. Oorvormontwerp
Deur die volgende beste praktyke te gebruik, kan suksesvolle oorvorming verseker word. Dit lewer hoëgehalte-produkte met goeie funksie en voorkoms.
- Materiaalversoenbaarheid. Kies materiale wat goed bind en soortgelyke smeltpunte het. Dit verseker sterk en betroubare binding tussen lae.
- Ontwerp vir binding. Skep behoorlike oppervlakkenmerke, ondersnydings en ineenpassende strukture. Dit help met meganiese binding tussen die gevormde onderdeel en die oorvormmateriaal.
- Behoorlike wanddikte. Hou wanddikte konstant en korrek. Dit verseker egalige materiaalvloei en voorkom defekte soos sinkmerke of leemtes.
- Konsephoek. 'n Trekhoek help die onderdeel om maklik uit die vorm te kom. Dit verminder die risiko van onderdeelskade tydens uitwerping.
- Vermy skerp hoeke. Ronde hoeke help om spanningskonsentrasie te voorkom. Hulle help ook materiaalvloei tydens oorgieting.
- Voeg ventilasie-eienskappe in die ontwerp by. Dit laat lug en gas ontsnap tydens inspuiting. Dit voorkom leemtes en vasgekeerde borrels.
- Plasing van oorvormmateriaal. Hou die inspuitpunt van die oorvormmateriaal weg van kritieke kenmerke en rande. Dit vermy materiaal wat vasgevang of beskadig word.
- Vormontwerp. Ontwerp die vorm met behoorlike hekke, loper en verkoelingstelsels. Dit verseker egalige materiaalvloei en hoë produksiedoeltreffendheid.
- Oorweeg krimping. Neem die verskil in materiaalkrimping tussen die gevormde onderdeel en die oorvormde materiaal in ag. Dit voorkom kromtrekking of inkonsekwente afmetings.

4. Oorvormmateriaal
4.1 Substraat (Basismateriaal)
Die substraat is gewoonlik 'n harde materiaal met hoër sterkte. Dit bied strukturele ondersteuning.
Algemene substrate sluit in:
- Harde plastiek: soos ABS, PC, PA (nylon), PBT, PP. Hierdie materiale het goeie rigiditeit en stabiele afmetings. Hulle is die mees algemene substrate in oorgietwerk.
- metale: soos vlekvrye staal en aluminiumlegering. Metaalsubstrate word gebruik waar hoër sterkte of geleidingsvermoë benodig word, soos handvatselrame of verbindings.
- Elastomere: soos TPE en TPU. Word gebruik vir substrate wat 'n mate van buigsaamheid benodig.
4.2 Oorvormmateriaal (Buitenste laagmateriaal)
Die oorvormlaag is gewoonlik sagter. Dit bied greep, verseëling, demping of 'n gemaklike gevoel. Algemene materiale sluit in:
- TPE (termoplastiese elastomeer): Die mees algemene oorvormmateriaal. Sagte gevoel. Verstelbare hardheid. Bind goed met baie harde plastiek.
- TPU (termoplastiese poliuretaan): Uitstekende slytasiebestandheid. Geskik vir hoë-slytasie toepassings.
- Silikoon (LSR): Hoë temperatuurbestandheid. Goeie biokompatibiliteit. Word dikwels in mediese en babaprodukte gebruik.
- Sagte PVC: Lae koste. Maar swak omgewingsprestasie. Word geleidelik vervang deur TPE.
- rubber: soos EPDM en NBR. Word gebruik waar weer- of oliebestandheid benodig word.
4.3 Sleutelbeginsels van Materiaalparing
Die twee materiale moet kan bind. Daar is twee bindingsmetodes:
- Chemiese binding: Die twee materiale is versoenbaar op molekulêre vlak. Die bindingssterkte is hoog. Voorbeelde: TPE oor ABS, TPU oor PC.
- Meganiese binding: Die buitenste materiaal word fisies gesluit deur oppervlakstulpings en groewe, of ondersnydings op die substraat.
4.4 Algemene paringsvoorbeelde
| · Substraat | · Oorvorm | · Toepassing |
| · ABS | · TPE | · Handvatsels van elektriese gereedskap |
| · Rekenaar | · TPU | · Foonhoesies |
| · PA | · Silikoon | · Mediese toestelgrepe |
| · Metaal | · Rubber | · Vibrasiedempende monteerstukke |

5. Spesifieke oorgietingsoperasies
5.1 Handmatige oorvorming
Handmatige oorgieting is die mees basiese metode. Die proses is soos volg:
- Vorm die substraat: Eerstens word 'n harde substraatonderdeel met een vorm gegiet.
- Verwyder die substraat: Die substraat word uit die vorm gehaal en afgekoel.
- Handmatige plasing: 'n Operateur plaas die substraat handmatig in die holte van 'n tweede vorm.
- Tweede inspuiting: Die vorm sluit en spuit die oorvormmateriaal in. Dit draai om die substraatoppervlak.
- Verwyder die voltooide deel: Na afkoeling maak die vorm oop en die laaste deel word verwyder.
Kenmerke:
- Benodig twee vorms en twee inspuitmasjiene (of een masjien met vormveranderings)
- Die substraat moet afkoel voor plasing, dus is daar 'n wagtyd
- Hang af van handmatige werking, dus wissel konsekwentheid per operateur
- Geskik vir klein hoeveelhede, baie produksoorte of komplekse strukture
Voordele:
Eenvoudige vormstruktuur, lae belegging, hoë buigsaamheid.
Nadele:
Lang produksiesiklus, hoë arbeidskoste, substraat is maklik om te besoedel.
5.2 Twee-skoot spuitgietwerk
Twee-skoot inspuitgiet is 'n meer outomatiese metode. Dit gebruik een twee-skoot inspuitmasjien en een roterende vorm.
Die proses is soos volg:
- Eerste skoot: Die substraatmateriaal word by een stasie van die vorm ingespuit.
- Draai die vorm: Die vorm draai 180 grade. Die substraat beweeg na die tweede stasie.
- Tweede skoot: Die oorvormmateriaal word by die tweede stasie ingespuit. Dit draai direk op die substraat.
- Koel af en gooi uit: Die voltooide onderdeel koel af en word uitgewerp. Dan begin die volgende siklus.
Kenmerke:
- Substraat en oorvorm word in dieselfde vorm gedoen. Geen handmatige hantering nodig nie.
- Oorvorming vind plaas voordat die substraat heeltemal afkoel. Die bindingssterkte is hoër.
- Kort produksiesiklus. Geskik vir hoëvolumeproduksie.
- Komplekse vormstruktuur. Hoë beleggingskoste.
Voordele: Hoë doeltreffendheid, goeie konsekwentheid, hoë bindingssterkte, geskik vir outomatiese lyne.
Nadele: Hoë vormkoste, moeilik om modelle te verander, nie geskik vir klein hoeveelhede nie.
5.3 Vergelyking van die twee metodes
| Vergelykingsitem | Handmatige oorvorming | Twee-skote spuitgietwerk |
| Aantal vorms | 2 stel | 1 stel (roterende vorm) |
| Handmatige betrokkenheid | Hoogte | Laagte |
| Produksiesiklus | lank | kort |
| Bindingssterkte | Matige | Hoogte |
| Geskikte bondelgrootte | Klein bondel | Groot bondel |
| Belegging in vorm | Laagte | Hoogte |

6. Wat is die voordele van oorvorming
6.1 Beter Greepkomfort en Glyweerstand
Deur 'n sagte materiaal (soos TPE, TPU of silikoon) oor die buitenste laag te giet, voel die produkoppervlak sagter en het meer wrywing. Gebruikers kan dit vashou sonder om maklik te gly. Dit verminder ook moegheid tydens langdurige gebruik. Dit is hoekom elektriese gereedskap, tandeborsels en mediese toestelhandvatsels hierdie proses algemeen gebruik.
6.2 Beter Seëling en Waterdigting
Die sagte buitenste laag pas styf teen die substraat en vorm 'n effektiewe seël. Dit hou vog, stof of chemikalieë uit. Dit is nuttig vir produkte wat waterdigting of stofbeskerming benodig, soos buitelug-elektronika en mediese instrumentbehuisings.
6.3 Sterk binding, moeilik om af te kom
Die oorvormlaag vorm 'n chemiese of meganiese binding met die substraat tydens gietwerk. Die bindingssterkte is baie hoër as sagte materiale wat later vasgeplak of aangeskuif word. Dit skil nie maklik af, val nie af of skei nie met lang gebruik.
6.4 Minder Onderdele, Eenvoudiger Montering
Tradisionele metodes vereis dat 'n aparte sagte omslag gemaak en dan aanmekaargesit word. Oorgieting kombineer twee stappe in een. Dit verminder die aantal dele en monteringstappe. Dit verlaag arbeidskoste en probleme met voorraadbestuur.
6.5 Buigsame ontwerp, beter voorkoms
Verskillende kleure en hardheidsvlakke kan oor die substraat gegiet word. Dit skep tweekleurige voorkoms of plaaslike sagtegreep-effekte. Ontwerpvryheid is hoër. Die produk lyk en voel beter.
6.6 Beter Duursaamheid
Die sagte buitenste laag absorbeer impak en vibrasie. Dit beskerm die harde binneste struktuur. Dit dien as 'n kussing tydens val of botsings. Dit verleng die produk se lewensduur.

7. Wat is die nadele van oorvorming
Oorgieting benodig twee vorms of een twee-inspuitmasjien. Toerustingbelegging is hoog. Die substraat en oorgieting moet chemies of meganies versoenbaar wees. Materiaalkeuses is beperk. Die twee materiale het verskillende termiese uitbreidingstempo's. Hulle kan kromtrek of skei na afkoeling. Die produksiesiklus is lank. Handmatige metodes hang af van arbeid. Konsekwentheid is swak. Defekte onderdele is moeilik om te herwerk. Die substraat en oorgieting kan nie geskei word nie. Klein-bondel produksiekoste is hoog. Dit is moeilik om modelle te verander.

8. Oorgieting teenoor Invoeggieting
8.1 Kernverskil
Inleggietwerk is 'n eenstapproses. Dit plaas 'n voorafgemaakte inlegsel (gewoonlik metaal) in die vorm. Dan word plastiek ingespuit om om die inlegsel te draai. Die finale resultaat is 'n enkele onderdeel wat metaal en plastiek kombineer. Die inlegsel verskaf sterkte, drade of geleidingsvermoë.
Oorgiet is 'n tweestapproses. Eers word 'n plastiese substraat gegiet. Dan word die substraat in 'n ander vorm geplaas. 'n Tweede materiaal word ingespuit om om die oppervlak te draai. Die finale resultaat is 'n onderdeel wat hard binne en sag buite is, met 'n tweelaagstruktuur. Die oorgietlaag bied greep, verseëling of 'n beter gevoel.
8.2 Prosesvergelyking
| Vergelykingsitem | Voeg gietvorm in | Oor gietvorm |
| Verwerk stappe | Een stap | Twee stappe |
| Substraat | Metaal- of nie-plastiek-insetsel | Plastiek substraat |
| Buite materiaal | Plastic | Sagte plastiek of rubber |
8.3 Hoe om te kies?
As jy metaalsterkte of geleidingsvermoë benodig, kies invoeggiet. As jy 'n sagte buitenste laag vir beter greep of verseëling benodig, kies oorgiet.
Die twee kan ook saam gebruik word. Doen eers invoeggietwerk om 'n substraat met metaalinsetsels te kry. Doen dan oorgietwerk om 'n finale onderdeel met beide sterkte en 'n gemaklike gevoel te kry.

9. Watter Nywerhede Gebruik Oorgietwerk?
9.1 Mediese toestelle
Chirurgiese instrumenthandvatsels, endoskoopgrepe, tandheelkundige gereedskap en meer gebruik oorgieting om greepgemak en glyweerstand te verbeter. Silikoon-oorgietlae het ook biokompatibiliteit. Hulle kan hoëtemperatuursterilisasie weerstaan.
9.2 Kraggereedskap
Bore, hoekslypers, hamers en ander behuisings gebruik gewoonlik 'n harde plastieksubstraat met TPE sagte oorgieting. Dit bied glyweerstand, skokabsorpsie en isolasie. Dit verbeter bedryfsveiligheid.
9.3 Verbruikerselektronika
Foonhouers, oorfone-omhulsels, slimhorlosiebande en meer gebruik oorgieting vir 'n tweekleurige voorkoms en sagte aanraking. Dit verbeter ook waterdigte en stofdigte prestasie.
9.4 Motorbedryf
Stuurwiele, rathefbooms, deurhandvatsels en seëls gebruik oorgieting. Dit verbeter die gevoel, verminder geraas en verbeter die verseëling.
9.5 Daaglikse Verbruikersgoedere
Tandeborselhandvatsels, skeermesse, kookgerei-grepe, sportbottels en meer gebruik sagte oorgieting om gemak en glyweerstand te verbeter.
9.6 Industriële Toerusting
Beheerpanele, instrumentgrepe, industriële handvatsels en meer gebruik oorgietwerk om duursaamheid en bedryfsveiligheid te verbeter.

10. Waarom NOBLE as u vervaardiger van oorgietings kies
NOBLE bied volle ondersteuning vir oorgietprojekte. Ons help met ontwerphersiening en materiaalkeuse. Ons gee DFM-terugvoer om onderdeelontwerp te verbeter. Ons bou presisievorms vir beide substraat en oorgiet. Ons bied handmatige en twee-skoot oorgiet. Ons bied ook inlyn-inspeksie om die bindingskwaliteit na te gaan. Ons span hanteer klein hoeveelhede en massaproduksie. Ons hou volledige prosesrekords vir naspeurbaarheid. Dit voldoen aan ISO 13485-vereistes vir mediese projekte. Van prototipe tot produksie ondersteun ons die hele proses.
Gereelde vrae van Oorvorming:
1. Wat is die verskil tussen oorvorming en insetvorm?
Invoeggietwerk plaas 'n metaalinsetsel in die vorm en spuit dan plastiek daaromheen. Oorgietwerk maak eers 'n plastiekbasis en vorm dan 'n sagte laag daaroor. Invoeggietwerk is een stap. Oorgietwerk is twee stappe.
2. Wat is oorvorming?
Oorgieting is 'n tweestap-spuitgietproses. Dit vorm 'n sagte buitenste laag op 'n harde basisonderdeel.
3. Is oorgieting duur?
Oorgietwerk kos meer as standaard spuitgietwerk. Dit benodig twee vorms of 'n twee-skoot masjien. Maar dit bespaar monteerkoste in hoë volumes.
4. Benodig u onderdeel oorvorming of insetsels?
Kies oorgieting vir sagte grepe, verseëling of beter gevoel. Kies insetsels vir metaaldrade, sterkte of elektriese kontakte.
5. Wat is die vyf tipes gietvorms?
Spuitgieten, blaasgieten, kompressiegieten, rotasiegieten en oordraggieten.






