
Inleiding
Die ingenieur het die ontwerptekeninge van die onderdeel voltooi, en hulle het fantasties op die skerm gelyk. Maar hier is die probleem: hoe maak jy hierdie ding eintlik?
Daar is twee breë paaie. Een is additief. Dit is vinnige prototipering – die bou van onderdele laag vir laag direk vanaf digitale lêers. Die ander is formatief. Dit is konvensionele gietwerk, die vorming van materiaal met behulp van harde gereedskap. Hulle lyk oppervlakkig soortgelyk. Hulle is nie. Die verskille loop diep.
Hier is die ding. Geen enkele metode is universeel beter nie. Dis 'n lokval. Die eintlike vraag is watter metode by jou spesifieke projek pas. Volume maak saak. Tydlyn maak saak. Ontwerpkompleksiteit maak saak. Jou kommersiële doelwitte maak die meeste saak.
Wat is Vinnige Prototipering?
Kom ons definieer eers vinnige prototipering. Dis 'n stel additiewe prosesse. Ingenieurs begin met 'n CAD-lêer. Die masjien bou die onderdeel deur materiaal laag vir laag by te voeg. Geen vorms nie. Geen gereedskap nie. Net die digitale ontwerp en die masjien.
Jy het verskeie algemene tegnologieë onder hierdie sambreel:
- FDM(Gesmelte Deposisiemodellering). Dink aan plastiekfilament wat deur 'n spuitstuk geëxtrudeer word. Eenvoudig, goedkoop, goed vir basiese modelle.
- SLA(Stereolitografie). Gebruik 'n laser om vloeibare hars te genees. Baie gladder oppervlak. Beter detail.
- SLS(Selektiewe Lasersintering). 'n Laser smelt nylonpoeier saam. Geen ondersteuningsstrukture nodig nie. Sterk, funksionele onderdele.
- DMLS/SLM(Direkte Metaallasersintering). Dieselfde konsep, maar met metaalpoeier. Titanium, aluminium, vlekvrye staal. Vir metaalonderdele.
Die belangrikste eienskappe is wat dit van tradisionele vervaardiging onderskei. Jy wag nie weke vir 'n vorm nie. Jy gaan direk van 'n digitale lêer na 'n fisiese onderdeel. As die ontwerp verander, druk jy net weer op druk. Dit is ideaal vir iteratiewe werk – probeer dit, breek dit, maak dit reg, probeer weer.
So waar pas dit in? Vinnige prototipering is die beste vir ontwerpvalidering, die kontrolering van vorm en passing, funksionele toetsing en lae-volume produksie wanneer jy slegs 'n handjievol onderdele benodig. Dit is nie vir die maak van 'n duisend eenhede nie. Dit is om die ontwerp reg te kry voordat jy jou tot harde gereedskap verbind.
Wat is konvensionele vorms?
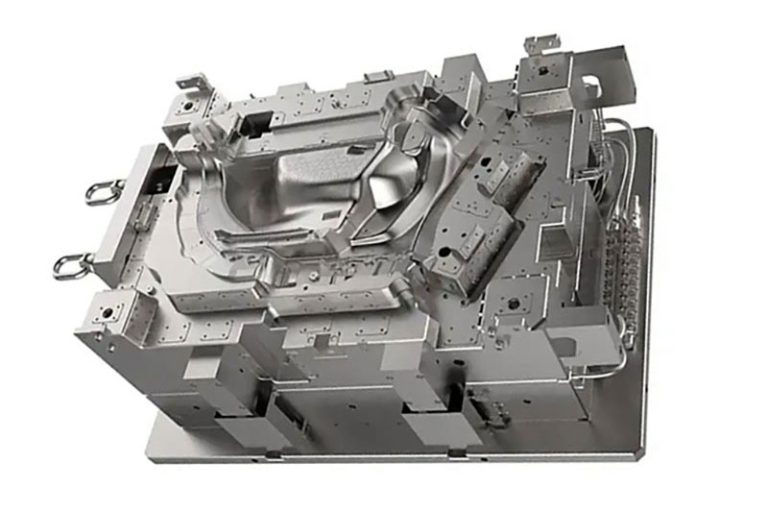
Kyk nou na die ander kant. Konvensionele vorms is harde gereedskap. Jy bewerk die vorm van staal of aluminium. Dis 'n fisiese, permanente holte. Sodra dit gemaak is, word dit vasgemaak.
Algemene prosesse onder hierdie kategorie:
- Inspuiting giet vir plastiek. Die werkesel van massaproduksie. Gesmelte plastiek word in 'n staalholte ingespuit, afgekoel en uitgewerp.
- giet vir metale. Gesmelte metaal word in 'n matrys ingespuit. Vinnig, presies, goed vir aluminium en sink.
- Kompressie giet vir komposiete. Voorverhitte materiaal word in 'n verhitte vorm gepers. Algemeen vir termoset- en veselversterkte onderdele.
- Spuitgiet van metaal (MIM)Kombineer poeiermetallurgie met plastiek spuitgiet vir komplekse klein metaalonderdele.
Die ekonomie hier draai heeltemal om. Die aanvanklike koste is hoog. Jy betaal vir die vorm. Staal kos geld. Bewerking neem tyd. Maar sodra die vorm gemaak is, daal die koste per eenheid tot amper niks. Jy verkoop duisende of miljoene onderdele vir sente elk.
Daar is egter 'n kompromie. Vorms dwing dissipline af. Jy moet met reëls ontwerp – trekhoeke sodat die onderdeel vrygestel word, eenvormige wanddikte om sinkmerke te vermy, behoorlike poortliggings. Jy kan nie sommer enige vorm maak nie. Die vorm bepaal die ontwerp.
So wanneer gebruik jy dit? Konvensionele vorms is die beste vir hoëvolumeproduksie. Hulle is die keuse wanneer jy streng toleransies, produksiegraadmateriale en 'n voorspelbare, herhaalbare proses benodig. As jy honderdduisend eenhede maak, is dit jou pad. Die aanvanklike pyn betaal op die lange duur af.
Kop-aan-kop vergelyking
Kom ons plaas hierdie twee benaderings langs mekaar. Die verskille is nie subtiel nie. Hulle vorm elke besluit wat jy neem.
Kostestruktuur
Vinnige prototipering vra min vooraf. Jy betaal vir masjientyd en materiaal. Maar elke onderdeel kos omtrent dieselfde. Daar is geen skaalvoordele nie.
Konvensionele vorms tref jou aanvanklik hard. Die gereedskap self is duur. Die bewerking van staal verg tyd en vaardigheid. Maar sodra dit klaar is, kos elke bykomende onderdeel sente.
Die gelykbreekpunt lê gewoonlik iewers tussen 500 en 1 000 eenhede. Daaronder wen vinnige prototipering op totale koste. Bo dit betaal die vorm homself vinnig terug.
lood Tyd
Met vinnige prototipering gaan jy binne ure of dae van lêer na onderdeel. Geen wagtyd vir gereedskapmakers nie. Geen tou vir vormbewerking nie.
Konvensionele vorms neem weke of maande. Die vorm moet ontwerp, geprogrammeer, gemasjineer en getoets word. Jy kan dit nie haastig maak sonder om kwaliteit in gevaar te stel nie.
Ontwerpvryheid
Dit is waar vinnige prototipering geen gelyke het nie. Geen ontwerpbeperkings nie. Jy kan interne roosters bou. Jy kan kanale druk wat draai en draai. Ondersnydings maak nie saak nie. Die masjien bou wat jy teken.
Konvensionele vorms stel streng reëls. Trekhoeke word vereis. Wanddikte moet uniform wees. Ondersnydings benodig duur syaksies of hysers. Die vorm self bepaal watter vorms moontlik is.
Materiële eienskappe
Vinnige prototiperingsmateriale het 'n lang pad gekom. Maar hulle het steeds 'n swakpunt. Onderdele is anisotropies – hulle is sterker langs die laaglyne as dwarsoor hulle. Die laaghegting is altyd 'n potensiële mislukkingspunt.
Konvensionele vorms gebruik ware produksiemateriaal. Hulle is isotropies. Sterkte is dieselfde in elke rigting. Materiaalsertifisering is standaard. Jy weet presies wat jy kry.
oppervlak & Toleransies
Vinnige prototipering gee jou goeie oppervlaktes. Sommige tegnologieë, soos SLA, is redelik glad. Maar die meeste vereis naverwerking – skuur, poleer, bedek – om produksiekwaliteit te bereik. Toleransies is ordentlik, maar wissel volgens masjien en materiaal.
Konvensionele vorms lewer vormgraad-oppervlaktes direk uit die gereedskap. Teksture is konsekwent. Toleransies is streng en herhaalbaar oor duisende siklusse.
Volumevermoë
Vinnige prototipering is vir lae volume. Een tot honderd eenhede is tipies. Met drukkersplase wat verskeie masjiene gebruik, kan jy tot 'n duisend stoot. Maar dis stoot.
Konvensionele vorms begin by 'n duisend en gaan op tot miljoene. Sodra die gereedskap gemaak is, is volume nie 'n beperking nie. Die masjien hou net aan om te siklus.
So hier is die praktiese les. Vinnige prototipering is vir die voorkant – ontwerpverkenning, vroeë toetsing en lae-hoeveelheid behoeftes. Konvensionele vorms is vir die agterkant – produksieskaal, herhaalbaarheid en gesertifiseerde materiale. Die keuse gaan nie oor wat beter is nie. Dit gaan oor waar jy in die ontwikkelingsiklus is.
Die Middelgrond: Vinnige gereedskap & Bruggereedskap
Die twee uiterstes is duidelik. Vinnige prototipering gee jou vinnig onderdele, maar die koste per eenheid bly hoog. Konvensionele vorms gee jou lae koste per eenheid, maar vereis groot geld en tyd vooraf. Daar is 'n middelgrond. Dit is die moeite werd om na te kyk.
Dit is waar vinnige gereedskap en bruggereedskap ter sprake kom. Die idee is eenvoudig. Jy bou 'n gereedskap vinniger en goedkoper as 'n volproduksie-staalvorm. Dit sal nie vir ewig loop nie. Maar dit loop lank genoeg om jou deur die kritieke fase te kry.
Hier is die algemene benaderings:
Aluminium vorms. Aluminium masjieneer vinniger as staal. Dit is sagter, so die gereedskap se lewensduur is korter. Maar jy kan 1 000 tot 10 000 onderdele daaruit kry. Vir baie produkte is dit genoeg om te loods, die mark te valideer en inkomste te genereer terwyl die staalvorm gebou word.
3D-gedrukte vorms. Jy druk die vormkern en holte direk. Nie vir hoëdruk-inspuitgietwerk nie. Maar vir uretaangieting – vakuumgieting – werk dit goed. Jy kry kort lopies onderdele met goeie detail.
Sagte gereedskap. Silikoonvorms is die klassieke voorbeeld. Jy giet 'n meesterstuk, maak 'n silikoonnegatief en gooi poliuretaanhars. Elke vorm lewer 10 tot 50 dele. Lae koste. Vinnige omkeertyd.
So, wanneer gebruik jy hierdie middelgrond?
Markvalidering is een. Jy benodig regte onderdele om aan verspreiders te wys of met kliënte te toets. Nie 'n duisend nie. Miskien vyftig. Bruggereedskap kry jou daar sonder om vir staal te wag.
Proefproduksie is nog een. Jy wil die monteerlyn bestuur, werkers oplei en die proses uitwerk. Harde gereedskap is nie gereed nie. Bruggereedskap vul die gaping.
Voorraad voor bekendstelling is krities. Jy benodig voorraad vir die bekendstelling. Die staalvorm word gemasjineer. Jy kan nie wag nie. Bruggereedskap laat jou toe om nou voorraad op te bou en later oor te skakel na die produksiemiddel.
Die praktiese term hiervoor is vinnige prototipering vir vervaardiging. Jy gebruik vinnige gereedskapmetodes om hoofsaaklik produksiegraad-onderdele te produseer, net in laer volumes. Dis 'n oorgangsstrategie. En dit maak dikwels die verskil tussen 'n bekendstellingsvenster tref en dit mis.
Voorbeelde van bedryfspesifieke toepassings
Die teorie is nuttig. Maar jy sien die werklike besluite in spesifieke bedrywe afspeel. Hier is hoe verskillende sektore eintlik tussen hierdie metodes kies.
Medies en gesondheidsorg
| Aansoek | Metode | rasionaal |
| Chirurgiese gidse | Vinnige Prototipering | Pasiëntspesifieke geometrie. Eenmalige gebruik. Geen gereedskap maak sin nie. |
| Pasgemaakte gehoorapparate | Vinnige Prototipering | Massa-aanpassing. Elke eenheid is uniek. Digitale werkvloei. |
| Spuite, flessies | Konvensionele vorms | Ultrahoë volume. Streng toleransies. Steriliteitsvereistes. |
| Ortopediese inplantings | Beide | Roosterstrukture vir beeningroei benodig 'n bymiddel. Komponente met hoë volume gebruik steeds gietwerk. |
Die mediese sektor is verdeeld. Pasiëntspesifieke toestelle word additief. Weggooibare produkte in groot hoeveelhede bly by konvensionele vorms.
Automotive
| Aansoek | Metode | rasionaal |
| Konsepmotor-interieurs | Vinnige Prototipering | Een of twee eenhede. Slegs estetika. Geen duursaamheid nodig nie. |
| Prototipe-enjinhakies | Vinnige Prototipering | Funksionele toetsing voordat u tot gereedskap verbind. |
| Deurhandvatsels, afwerking | Konvensionele vorms | Klas A-oppervlaktes word vereis. UV-duursaamheid maak saak. |
| Onderdele onder die enjinkap | Konvensionele vorms | Hoë volume. Termiese vereistes. Chemiese weerstand. |
Motorvoertuie gebruik vinnige prototipering vroeg in die siklus. Maar produksieonderdele gaan amper altyd na konvensionele vorms. Volume is te hoog om enigiets anders te regverdig.
Ruimtevaart en verdediging
| Aansoek | Metode | rasionaal |
| Legacy vliegtuigonderdele | Vinnige Prototipering | Oorspronklike gereedskap is verouderd. Aanvraag is laag. Additief vul die gaping. |
| Beleggingsgietpatrone | Vinnige Prototipering | Komplekse verkoelingskanale in turbinelemme. Gedrukte patrone maak geometrie moontlik. |
| Binne-komponente | Konvensionele vorms | Streng vlambaarheidsertifisering. Materiaal moet gekwalifiseerd wees. |
Lugvaart is konserwatief. Sertifisering dryf die keuse. Maar vir ouer ondersteuning en komplekse geometrieë het vinnige prototipering 'n sterk rol gespeel.
Consumer Electronics
| Aansoek | Metode | rasionaal |
| Prototipe-gevalle | Vinnige Prototipering | Ergonomiese toetsing. Validering van voorkoms en gevoel. |
| Begin produksie | Vinnige gereedskap | Spoed na die mark. Bruggereedskap kry voorraad gereed terwyl harde gereedskap voltooi word. |
| Strukturele hakies | Konvensionele vorms | Sterktevereistes. EMI-afskermingsbehoeftes. |
| Waterdigte omhulsels | Konvensionele vorms | Toleransies onder 100 mikron. Seëls moet konsekwent werk. |
Verbruikerselektronika leef op spoed. Bruggereedskap is algemeen hier. Jy kan nie maande wag vir staal as jy 'n foonomhulsel bekendstel nie.
Swaar Masjinerie en Industrieel
| Aansoek | Metode | rasionaal |
| Monteringsjiggies, toebehore | Vinnige Prototipering | Op aanvraag. Vinnige ommeswaai. Lae stres. |
| Hidrouliese spruitstukke | Beide | Komplekse interne kanale word additief. Standaardontwerpe bly gemasjineer of gegiet. |
| Groot toerustingpanele | Konvensionele vorms | Grootte dryf koste. Volume regverdig die instrument. |
Industriële toerusting gebruik beide metodes. Malle en toebehore is 'n perfekte pasmaat vir vinnige prototipering. Produksieonderdele volg konvensionele paaie tensy geometrie anders vereis.
Die patroon is konsekwent. Vinnige prototipering en vinnige gereedskapvervaardiging oorheers die vroeë stadium—prototipes, pasiëntspesifieke onderdele en lae-aanvraag-nalatenskapsondersteuning. Konvensionele vorms neem oor wanneer volume, sertifisering of oppervlakafwerking die primêre dryfveer word. Die middelgrond, bruggereedskap, is dikwels die slim keuse vir produkbekendstellings wanneer spoed net soveel saak maak as kwaliteit.
Besluitnemingsraamwerk: Hoe om te kies
Drie Kritieke Vrae
Begin hier. Hierdie drie vrae sal jou op die regte pad stoot.
Wat is jou vereiste volume?
Dit is die grootste hefboom.
Minder as 100 eenhede? Gaan vir vinnige prototipering. Jy kan nie gereedskap teen hierdie hoeveelheid regverdig nie. Die wiskunde werk nie.
Tussen 100 en 5 000 eenhede? Jy is in die grys sone. Dit is waar vinnige gereedskap en bruggereedskap bestaan. Aluminium vorms. Silikoon vorms. 3D-gedrukte gereedskap. Die getalle bepaal die spesifieke benadering.
Meer as 5 000 eenhede? Konvensionele vorms begin sin maak. Die aanvanklike koste word dun genoeg versprei. Besparings per eenheid word werklik.
Is die geometrie vormbaar?
Sommige vorms kan net nie met 'n konvensionele vorm gemaak word nie.
Dink aan interne kanale wat draai. Ernstige ondersnydings wat komplekse syaksies sou vereis. Organiese roosters vir beeningroei. Hierdie geometrieë kan jou dwing tot additiewe vervaardiging selfs teen hoër volumes. Die gereedskap sou te ingewikkeld of onmoontlik wees om te bou. Vinnige prototipering word die produksiemetode, nie net die prototipe-metode nie.
Wat is jou materiaalvereistes?
Materiaal maak saak. Dit is waar konvensionele vorms 'n sterk voordeel inhou.
Benodig u 'n gesertifiseerde vlamgradering? Biokompatibiliteitsdokumentasie? Spesifieke meganiese eienskappe met volle naspeurbaarheid? Konvensionele vorms gebruik materiale wat gekwalifiseerd, getoets en gesertifiseer is. Die proses is gevalideer.
Vinnige prototiperingsmateriale verbeter. Maar hulle is steeds agter in sertifisering en konsekwentheid vir kritieke toepassings.
Algemene foute om te vermy
Hier is waar mense struikel. Leer hieruit.
Te vroeg gereedskap aanskaf. Jy verbind jou tot 'n staalvorm voordat die ontwerp gevalideer is. Dan vind jy 'n fout. Nou sit jy vas met 'n duur gereedskap wat wysiging of vervanging benodig. Valideer eers. Dan gereedskap.
Gebruik vinnige prototipering vir hoë volume. Jy raak gemaklik met die spoed. Jy hou aan om onderdele van die 3D-drukker te bestel. Maar jy doen nooit die koste per eenheid nie. Teen 'n duisend eenhede het jy meer bestee as wat 'n vorm sou gekos het. Ken die gelykbreekpunt.
Ontwerp vir 3D-drukwerk sonder om skaal in ag te neem. Jy optimaliseer vir additiewe vervaardiging. Komplekse interne strukture. Geen konsephoeke nie. Dan groei volume. Jy moet na gietwerk oorskakel. Die onderdeel is nie gietbaar nie. Jy moet van nuuts af herontwerp. Vra altyd: wat gebeur as dit na volume gaan?
Onderskatting van die levertyd vir konvensionele vorms. Staalvorms neem weke of maande. Mense vergeet dit. Hulle beplan 'n bekendstellingsdatum sonder om gereedskapvervaardiging in ag te neem. Dan skarrel hulle. Bruggereedskap bestaan om dit op te los, maar slegs as jy daarvoor beplan.
Die besluitnemingsraamwerk is eenvoudig in struktuur, maar moeilik om uit te voer. Vra die volumevraag. Vra die meetkundevraag. Vra die materiaalvraag. Kies dan jou pad en let op die algemene lokvalle. Dit is hoe jy geld en tyd mors.
Oor NOBLE — Jou vertroude vennoot in Presisievervaardiging
Laat ek direk wees oor wie NOBLE is en wat ons doen. Jy het 'n ontwerp. Jy het dit nodig. Die pad van prototipe tot produksie is selde reguit. Ons is hier om daardie pad saam met jou te navigeer.
Wie Ons Is
NOBLE is 'n CNC-bewerkings- en presisievervaardigingsmaatskappy. Maar daardie beskrywing mis die punt. Anders as 'n 3D-drukburo wat slegs prototipes doen of 'n hoëvolume-giethuis wat slegs produksie bestuur, sit ons in die middel. Ons hanteer beide kante en alles tussenin. Ingenieurs kom na ons toe. Produkontwerpers vertrou op ons. Mediese toestel-innoveerders vertrou ons. Ons ondersteun jou van die eerste konsepdeel tot volle produksie - en deur die kritieke brug van vinnige gereedskap wat die meeste werkswinkels ignoreer.
Ons kernvermoëns
| Vermoë | besonderhede |
| CNC bewerking | 3-as, 4-as en 5-as freeswerk; CNC draaiSwitserse styl bewerking |
| Materiale verwerk | Ingenieursplastiek (ABS, PEEK, Ultem, Nylon), aluminium, vlekvrye staal, titanium, koper, eksotiese legerings |
| Vinnige gereedskap | Aluminium- en sagte staalvorms vir brugproduksie—1 000 tot 10 000 eenhede |
| prototyping | Hoë-presisie bewerkte prototipes vir funksionele toetsing en ontwerpvalidering |
| Produksievolumes | Lae tot medium volumes—50 tot 50 000+ eenhede—met konsekwente herhaalbaarheid |
Kwaliteit sertifisering
Kwaliteit is nie vir ons 'n merkblokkie nie. Dit is die fondament.
ISO 9001:2015 — Dit is die basislyn. Konsekwente prosesse. Deurlopende verbetering. Kliëntetevredenheid oor alle industrieë.
ISO 13485:2016 — Dit is die mediese standaard. Strenger. Meer veeleisend. Dit beteken ons volg gevalideerde prosesse. Ons handhaaf volle naspeurbaarheid. Ons bestuur risiko. Vir mediese toestelmaatskappye verkort hierdie sertifisering jou verskafferkwalifikasietydlyn. Dit gee jou vertroue dat jou regulatoriese vereistes nagekom word.
Waarom met NOBLE saamwerk?
Tegniese kundigheid oor prosesse heen
Ons gebruik nie net masjiene nie. Ons help jou om te besluit watter proses sin maak. Ons ingenieurspan hersien jou ontwerp. Ons identifiseer vervaardigbaarheidsrisiko's. Ons beveel die mees koste-effektiewe pad aan gebaseer op jou volume, tydlyn en materiaalbehoeftes. Jy kry 'n vennoot, nie 'n verskaffer nie.
Naatlose oorgang van prototipe na produksie
Sommige werkswinkels is uitstekend met prototipes. Hulle sukkel wanneer jy skaal. Ander hanteer produksie, maar sal nie klein lopies aanraak nie. Ons doen albei. Dieselfde ingenieurspan wat jou eerste vyf prototipes lewer, is gekalibreer om na jou eerste 50 000 produksie-eenhede te skaal. Geen oorhandigings nie. Geen verrassings nie.
Mediese-graad kwaliteitsstandaarde
Ons ISO 13485:2016-sertifisering is nie 'n kenteken aan die muur nie. Dit beteken dat ons prosesse gevalideer is. Ons materiale is naspeurbaar. Ons kwaliteitsrekords is gedokumenteer. Ons veranderingsbeheer is streng. Vir mediese toerustingmaatskappye is dit belangrik. Dit beteken dat u minder tyd spandeer om 'n verskaffer te kwalifiseer en meer tyd om na regulatoriese voorleggings te beweeg.
Vinnige ommeswaai sonder kompromie
Ons kombineer gevorderde CNC-toerusting met doeltreffende werkvloei. Die resultaat is levertye wat tussen additiewe prototipering en tradisionele produksie lê. Benodig u bewerkte prototipes binne dae? Ons doen dit. Benodig u aluminiumgereedskap binne weke? Ons doen dit ook. Spoed kom nie ten koste van presisie nie.
Verbintenis tot voortdurende verbetering
Ons hou aan om te belê. Nuwe masjiene. Werknemeropleiding. Prosesoutomatisering. Ons vermoëns ontwikkel namate u produkvereistes meer veeleisend word.
Bedrywe wat ons bedien
| Nywerheid | Tipiese onderdele |
| Medies en Ortopedies | Chirurgiese instrumente, inplantaatproewe, pasgemaakte gereedskap, Klas I/II-toestelkomponente |
| Automotive | Funksionele prototipes, malle en toebehore, lae-volume produksieonderdele |
| Consumer Electronics | Omhulsels, hitteafvoere, presisiehakies |
| Industriële toerusting | Hidrouliese komponente, masjienonderdele, monteergereedskap |
Stuur vir ons jou CAD-lêers. Vertel ons van jou projek. Ons ingenieurspan sal dit hersien en vervaardigingsaanbevelings verskaf wat op jou doelwitte afgestem is. Ons is gereed wanneer jy is.
FAQ
Kan ek 3D-gedrukte onderdele vir finale produksie gebruik?
Ja, in spesifieke gevalle. Lae-volume lopies, pasiënt-spesifieke inplantings en komplekse geometrieë wat nie gegiet kan word nie. Maar vir hoë-volume of gesertifiseerde materiale is konvensionele gietwerk steeds die standaard.
Is vinnige gereedskap so goed soos konvensionele gereedskap?
Vir sy doel, ja. Aluminiumvorms gee jou goeie onderdele vir 1 000–10 000 siklusse. Hulle sal nie so lank hou soos staal nie, maar hulle kos minder en word vinniger gemasjineer. Dis nie erger nie—dis anders. Pas die gereedskap by die volume.
Wat is die levertyd vir 'n aluminiumvorm teenoor 'n staalvorm?
Aluminiumvorms hou gewoonlik 2–4 weke aan. Staalvorms neem 8–16 weke. Die verskil lê in die masjineringstyd en hittebehandeling. Beplan dienooreenkomstig.
Watter een is meer omgewingsvriendelik?
Geen eenvoudige antwoord nie. Additiewe vervaardiging gebruik meer energie per onderdeel, maar genereer minder afval. Gietwerk produseer baie min afval per onderdeel teen hoë volume, maar het die ingebedde energie van die gereedskap. Die groenste keuse is die een wat volume by metode pas – oorproduksie of oormatige gereedskapgebruik is in elk geval verkwistend.







