

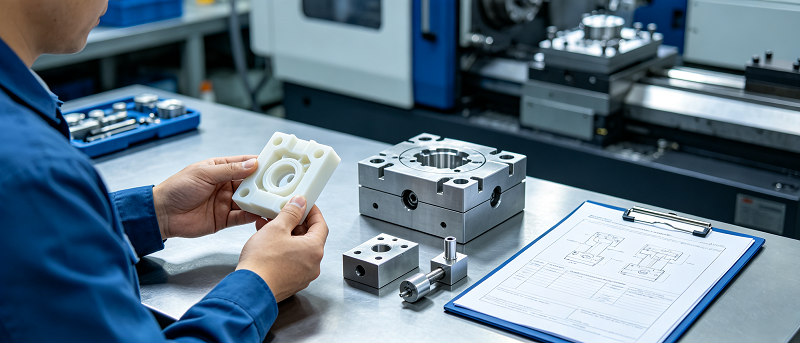
Prototipe-vorms speel 'n deurslaggewende rol tussen vroeë produkontwikkeling en volskaalse produksie. Hulle vervaardig gevormde onderdele met prosesse en materiale wat nader aan werklike produksietoestande is.
vir injection-molded products, prototype molds can help teams evaluate part design, material properties, assembly performance, surface quality, tolerances, and manufacturing feasibility before investing in expensive production molds.
Prototipe-vorms kan die aanvanklike gereedskapbelegging verminder terwyl voldoende funksionele komponente vir toetsing, ontwerpverifikasie, kliëntevaluering, proefproduksie en markvalidering verskaf word.
This guide explains how prototyping tools work, how they differ from production tools, the distinctions between direct and indirect rapid tools, how soft tools adapt to the process, and when prototyping tools should be chosen over 3D druk or CNC bewerking.
1. Wat is Prototipe gereedskap and Why Is It Used?
'n Prototipe-vorm verwys na 'n vorm, matrys, toebehore of ander vervaardigingsinstrument wat spesifiek vervaardig word vir die produksie van prototipes of kleinskaalse onderdele.
In die ontwikkeling van plastiekprodukte word dit gewoonlik geassosieer met prototipe-inspuitvorms gemaak van aluminium, lae-koolstofstaal of ander materiale, wat vinniger verwerk kan word as tradisionele verharde produksievormstaal.
Die hoofdoel van 'n prototipe-vorm is om onderdele te produseer deur 'n proses te gebruik wat baie soortgelyk is aan die verwagte produksiemetode.
Ingenieurs kan nie net die vorm van komponente evalueer nie, maar ook toets hoe die werklike vormmateriaal vloei, afkoel, krimp, gespuit word en na vervaardiging uitgevoer word.
Daarom kan prototipe-gereedskap gebruik word vir: ontwerpverifikasie en ingenieurstoetsing, funksionele prototipering, materiaalprestasie-evaluering, montering en toleransietoetsing, verifikasie van spuitgietproses, marktoetsing en kliëntmonstersertifisering of regulatoriese toetsing, eksperimentele produksie, kleinskaalse brugraamproduksie. Nog 'n belangrike voordeel is die buigsaamheid van ontwerp.
Aangesien prototipe-vorms gewoonlik minder tyd en belegging benodig as volledige produksiemiddele, kan ingenieurs ontwerpwysigings aanbring sonder om die risiko van hoër koste verbonde aan die wysiging van komplekse produksievorms te loop.
'n Tipiese prototipe-vormprojek begin nadat die CAD-ontwerp 'n relatief stabiele stadium bereik het.
Die vervaardiger hersien die wanddikte, tekeninghoek, kerf, rib, baas, skeidingslyn, hekposisie, uitwerpposisie, toleransie en verwagte produksiehoeveelheid.
Na DFM-analise kan die vorm verwerk, saamgestel, getoets en aangepas word.
Dan word die toetsonderdele geïnspekteer sodat ingenieurs die afmetings of vormingsprobleme kan bepaal voordat die finale produksievorm vervaardig word.
Prototipe-gereedskap is ook vervaardigingsverifikasie-instrumente wat help om produkontwerp met skaalbare produksie te verbind.
2. Prototype Tooling vs. Produksie gereedskap: Sleutelverskille
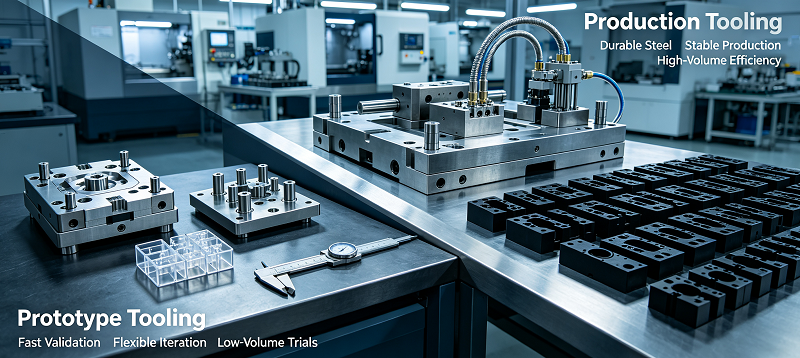
Prototipe-vorms en produksievorms gebruik baie van dieselfde basiese vormbeginsels, maar hulle is vir verskillende doeleindes ontwerp.
Prototiperingsgereedskap prioritiseer spoed, buigsaamheid en 'n laer aanvanklike belegging. Produksiegereedskap prioritiseer duursaamheid, herhaalbaarheid, outomatisering en laer eenheidskoste as massaproduksie. Een van die mees voor die hand liggende verskille is die vormmateriaal.
Prototipe-vorms word gewoonlik van aluminium of sagter staalgrade gemaak omdat hierdie materiale vinnig verwerk kan word.
Wanneer honderdduisende of miljoene vormingsiklusse benodig word, is dit meer waarskynlik dat verharde gereedskapstaal vir produksievorms gebruik sal word.
Daarom wissel die gereedskap se lewensduur.
'n Prototipe-vorm hoef dalk slegs dosyne, honderde of duisende onderdele te vervaardig.
Produksiegereedskap moet langer werksiklusse weerstaan en herhaaldelik blootgestel word aan hoë inspuitdruk, hoë temperature, skuurmateriale en outomatiese produksiesiklusse.
Die kompleksiteit van die gereedskap kan ook baie wissel.
Produksievorms kan verskeie holtes, komplekse verkoelingskanale, warmloopstelsels, outomatiese skuifbalke, hysbakke, sensors, verwisselbare insetsels en hoogs geoptimaliseerde uitwerpstelsels insluit.
Wanneer hierdie kenmerke nie nodig is vir ingenieursverifikasie nie, word die prototipe-vorm gewoonlik vereenvoudig.
Afleweringstyd is nog 'n belangrike onderskeid.
Afhangende van die kompleksiteit van die onderdele, kan 'n prototipe van 'n inspuitvorm binne 'n relatief kort ontwikkelingstyd vervaardig word.
Produksiegereedskap vereis gewoonlik 'n aansienlike hoeveelheid ingenieurswese, bewerking, afwerking, verifikasie en optimalisering.
Die koste volg ook dieselfde patroon.
In vergelyking met direkte prototipering vereis prototiperingsgereedskap voorafbelegging, maar dit is gewoonlik goedkoper as verhardende produksiegereedskap.
Die keuse tussen hulle moet egter nie uitsluitlik van die prys van die vorm afhang nie.
Indien die produk steeds gereelde ontwerpveranderinge ondergaan, sal onmiddellike belegging in produksiemiddele onnodige finansiële risiko's genereer.
Prototipe-gereedskap stel ingenieurs in staat om produkte te verifieer voordat hulle in duurder vervaardigingstelsels belê.
Sodra die geometriese vorm, materiaal, toleransie, vormingsomstandighede en markvereistes bepaal is, word produksietoebehore 'n beter oplossing vir grootskaalse vervaardiging.
Daarom, in baie ontwikkelingsprojekte, is hierdie twee benaderings komplementêr eerder as om met mekaar mee te ding.
Prototipe-gereedskap verifieer die ontwerp- en vervaardigingsprosesse, terwyl produksiemiddele die duursaamheid en doeltreffendheid bied wat vir grootskaalse produksie benodig word.
3. Direct vs. Indirect Vinnige gereedskap Metodes
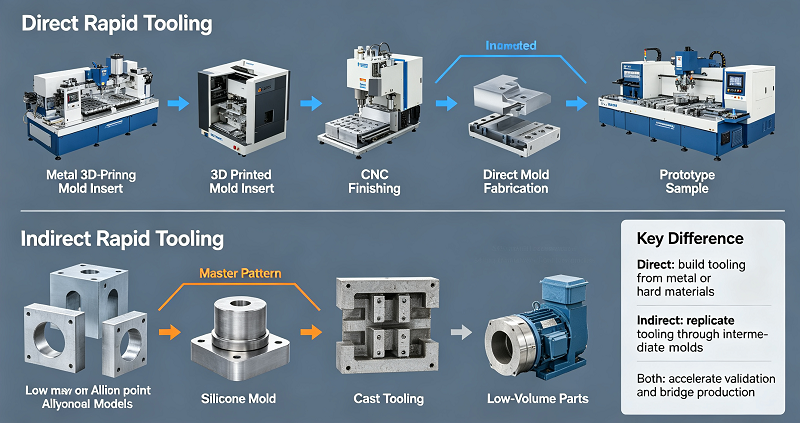
Rapid machining is generally divided into direct methods and indirect methods. Both of these methods aim to shorten the mold development time, but they create the final mold or mold components in different ways.
Direkte Vinnige Gereedskap
Direkte vinnige vorms word direk geskep deur tegnologieë soos CNC-bewerking, metaaladditiewe vervaardiging of ander vinnige vervaardigingsprosesse te gebruik om vorms, insetsels of gereedskapsamestellings te produseer.
Omdat minder tussenstappe benodig word, kan direkte gereedskap die afleweringstyd verkort en die ontwikkelingswerkvloei vereenvoudig.
Indirekte vinnige gereedskap
Indirekte vinnige vorms begin vanaf die hoofmodel wat vervaardig word deur CNC-bewerking, 3D-drukwerk of ander prototiperingstegnologieë.
Gebruik dan die meestervorm om sekondêre vorms of vormstelsels te skep, soos silikoonvorms, gietvorms, epoksieharsvorms of ander gerepliseerde vorms.
Die keuse tussen direkte en indirekte gereedskap
Wanneer hoër dimensionele akkuraatheid, sterker vormmateriale of spuitgiettoestande vereis word, is direkte vorms gewoonlik meer geskik.
Indirekte gereedskap is aantreklik vir projekte wat baie lae produksievolumes, komplekse geometrieë of snelhede, en laer gereedskapbelegging vereis in vergelyking met 'n langer vormleeftyd.
The correct method depends on the production quantity, the material of the parts, the dimensional requirements, the lifespan of the tooling, the surface finish, the complexity of the parts, and the manufacturing process that needs to be simulated.
Byvoorbeeld, wanneer dit nodig is om die werklike termoplastiese prestasie te bepaal, kan die maatskappy wat die plastiekdop ontwikkel, 'n aluminium prototipe inspuitvorm gebruik.
Wanneer slegs 'n klein hoeveelheid poliuretaan-komponente benodig word, kan 'n ander projek silikoonvorms gebruik.
Deur hierdie verskille te verstaan, kan ingenieurs vermy om onnodige, duur of gereedskapsprosesse te kies wat nie die vereiste produksietoestande kan reproduseer nie.
4. Sagte Gereedskap en Vinnige Gereedskap: 'n Nader Kyk
Sagte vorms verwys gewoonlik na vorms gemaak van materiale wat makliker en vinniger is om te verwerk as gebluste produksiegereedskapstaal.
Examples may include aluminum molds, silicone molds, polyurethane molds, epoxy resin molds, and certain low-hardness steel molds.
Die grootste voordeel van sagte gereedskap is dat dit die vervaardigingstyd verkort.
Sagter materiale kan gewoonlik vinniger verwerk, gevorm of gegiet word, wat hulle geskik maak vir prototipe-produksie en kleinskaalse vervaardiging.
'n Afname in hardheid beteken egter gewoonlik 'n verkorte gereedskapslewe.
Wanneer die doel is om honderde of duisende komponente te produseer eerder as honderdduisende, is hierdie kompromie aanvaarbaar.
Wanneer die ontwikkelingspan slegs 500 komponente vir toetsing benodig, bied belegging in 'n vorm wat ontwerp is vir een miljoen siklusse byna geen voordele nie.
Vinnige bewerking is 'n breër konsep wat fokus op die vermindering van die tyd wat benodig word om funksionele gereedskap te vervaardig.
Afhangende van die toepassing, kan vinnige vorms 'n kombinasie van sagte vormmateriale, tradisionele CNC-bewerking, additiewe vervaardiging, vinnige vorminvoeging of ander vervaardigingsmetodes gebruik.
Aluminium prototipe vorms is een van die mees algemene voorbeelde.
Aluminium is makliker om te verwerk as gebluste gereedskapstaal en het goeie termiese geleidingsvermoë.
Tydens die prototipe-produksieproses kan vinniger hitte-oordrag soms die gietsiklustyd verminder.
Aluminium is egter sagter en kan vinniger verslyt wanneer hoogs skuurende of glasgevulde plastiek bewerk word.
Wanneer hoër duursaamheid vereis word, kan staal prototipe gereedskap gekies word.
Voorgeharde staal bied 'n nuttige kompromis tussen bewerkingsdoeltreffendheid en vormleeftyd, veral wanneer prototipe-produksie na brugvervaardiging kan oorskakel.
Wanneer produkvereistes onseker bly, is sagte toebehore ook baie waardevol.
In plaas daarvan om onmiddellik in duur produksiemiddele te belê, kan vervaardigers 'n beperkte hoeveelheid produseer, kliënte se reaksies assesseer en verdere verbeterings aanbring voordat hulle produksiekapasiteit verhoog.
Dit maak vinnige en buigsame gereedskap veral nuttig vir die bekendstelling van nuwe produkte, die ontwikkeling van mediese toestelle, verbruikerselektronika, motoronderdele, robotstelsels, industriële toerusting en ander projekte waar ingenieursveranderinge gereeld in vroeë produksie aangebring word.
5. Vergelyking met alternatiewe prototiperingsmetodes: 3D-drukwerk en CNC-bewerking
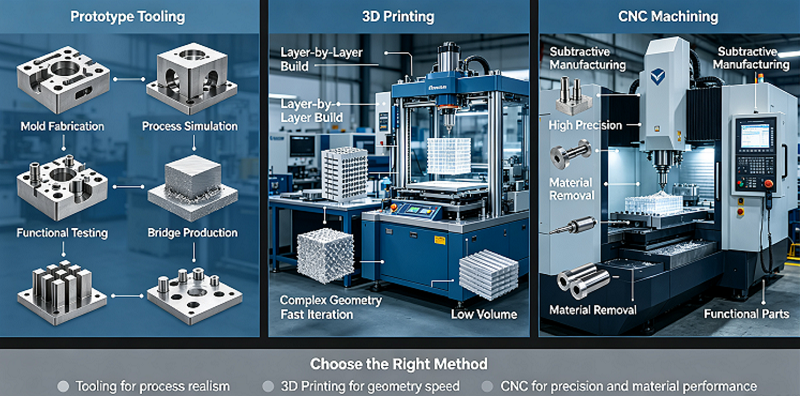
In die produkontwikkelingsproses is prototipe-vorms nie altyd die eerste vervaardigingsmetode wat gebruik word nie. Ingenieurs vergelyk dit dikwels met direkte prototiperingstegnologieë soos 3D-drukwerk en CNC-bewerking. Die regte keuse hang af van of die projek slegs 'n paar individuele onderdele benodig of gevormde komponente benodig wat die onderdele wat in die toekoms vervaardig gaan word, noukeurig verteenwoordig.
3D Printing
3D-drukwerk is 'n ideale keuse vir die vinnige produksie van komplekse geometriese vorms sonder die behoefte aan spesiale gereedskap. SLA-, SLS-, MJF- en FDM-tegnologieë stel ingenieurs in staat om vorm, samestelling, ergonomie en basiese funksies gedurende die vroeë ontwikkelingsperiode te evalueer.
CNC bewerking
CNC-bewerking produseer direk presiese prototipes van ingenieursplastiek of metale.
Dit is veral geskik vir dimensionele akkuraatheid, meganiese eienskappe en funksionele toetsing van produksiegraadmateriale.
Wanneer die finale komponent vir gietwerk gebruik word, ontstaan die beperkings daarvan, aangesien bewerking nie dieselfde materiaalvloei, krimping, poortmerk, sweislyn of gietveselrigting kan reproduseer nie.
Wanneer prototipe-gereedskap meer sin maak
Wanneer ingenieurs verskeie identiese komponente met die verwagte produksiehars moet vervaardig, word prototiperingsgereedskap meer waardevol.
Vir baie vroeë konsepontwikkeling is 3D-drukwerk gewoonlik die vinnigste oplossing.
Ontwerpers kan verskeie weergawes produseer sonder om vorms te bou en vinnig verskillende geometrieë vergelyk.
CNC-bewerking kan aangewend word wanneer hoë-presisie of produksiegraad-ingenieursmateriale benodig word.
Produksiehoeveelheid is nog 'n belangrike faktor.
Dit is selde ekonomies om een of twee onderdele met 'n toegewyde inspuitvorm te vervaardig.
Die vervaardiging van honderde of duisende van dieselfde plastiekonderdele verander die berekeningsmetode, aangesien die vormkoste aan meer onderdele toegeken kan word.
Die geometrie van die onderdele moet ook in ag geneem word.
Die plastiekprototipes wat deur CNC verwerk word, moet moontlik hul geometrieë verander omdat die snygereedskap fisies toegang tot die materiaal moet hê.
Spuitgietwerk kan dun wande, ribbes, base, klampe, geïntegreerde kenmerke en komplekse interne strukture produseer, wat moeilik kan wees om direk te verwerk of ondoeltreffend kan wees.
3D-drukwerk bied groter geometriese vryheid, maar die drukmateriaal en laaggebaseerde vervaardigingsprosesse kan anders optree as die finale gevormde polimere.
Daarom vul prototiperingsgereedskap die beduidende gaping tussen individuele prototipes en volledige produksie.
Dit bied 'n groter gevoel van produksierealiteit sonder die volle belegging wat met hoëvolume-gereedskap geassosieer word.
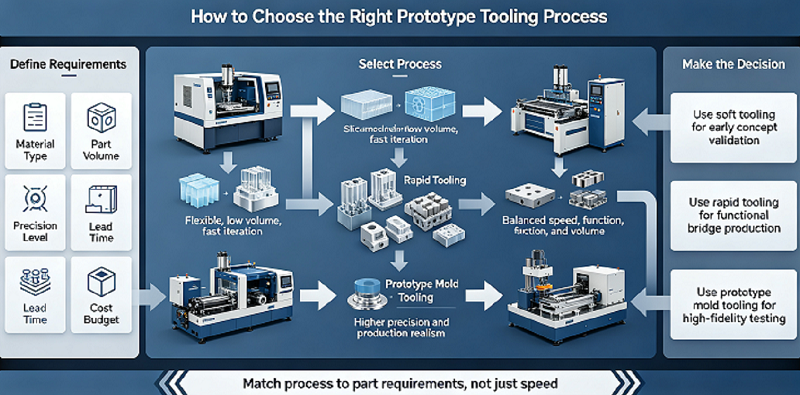
6. Hoe om die regte prototipe-gereedskapproses te kies
Die keuse van 'n prototipe-bewerkingsmetode moet begin met die bewerkingstegnologie self.
Ingenieurs moet eers bepaal wat getoets moet word.
Visuele prototipes, funksionele ingenieursprototipes, sertifiseringsmonsters, proefproduksiekomponente en markgevormde onderdele vereis almal verskillende vervaardigingsoplossings.
Produksiehoeveelheid is een van die belangrikste oorwegings.
As slegs vyf dele benodig word, kan CNC-bewerking of 3D-drukwerk beter ekonomiese voordele bied.
As honderde spuitgegotte onderdele benodig word, word prototipe-vorms aantrekliker omdat die aanvanklike vormbelegging oor die produksiehoeveelheid versprei kan word.
Materiaalvereistes moet ook so vroeg as moontlik geëvalueer word.
Indien die projek die werklike produksie van termoplastiek soos ABS, PC, PP, PA, POM, PC/ABS of glasgevulde nylon vereis, laat die prototipe-inspuitgietgereedskap toe dat die gekose polimeer onder werklike giettoestande verwerk word.
Die kompleksiteit van onderdele kan die bewerkingskoste en afleweringstye beïnvloed.
Eenvoudige vorms met direkte skeidingslyne en beperkte inkepings kan gewoonlik vinniger vervaardig word.
Komponente wat veelvuldige skuifers, hefmeganismes, skroefdraadinvoegings, komplekse sluitings, nou toleransies of komplekse verkoelingstelsels benodig, benodig addisionele ingenieurswese.
Die verwagte gereedskapslewe behoort ook die keuse van materiale te beïnvloed.
Aluminium mag geskik wees vir korttermyn prototipe-lopies, terwyl voorafgeharde staal beter waarde kan bied wanneer duisende of tienduisende onderdele verwag word.
Die toleransievereistes moet ook realisties wees.
Prototipe-vorms kan presies gevormde komponente verkry, maar dimensionele veranderinge word beïnvloed deur die akkuraatheid van die vormbewerking, die krimptempo van die polimeer, vormingsomstandighede, hekontwerp, verkoeling, wanddikte en onderdeelgeometrie.
Daarom vereis 'n suksesvolle projek noue samewerking tussen produkontwerpers, vormingenieurs, CNC-masjiniste en spuitgietkundiges.
Vervaardigbaarheidsanalise en -ontwerp moet voltooi word voor die aanvang van vormproduksie.
Ingenieurs moet die tekenhoeke, eenvormige wanddikte, ribbes, uitsteeksels, kerwe, radius, skeidingslyn, hek, uitwerpposisie, krimping en toleransievereistes hersien.
Indien die projek waarskynlik oorbruggings- of massaproduksie sal betree, moet die besluite wat tydens die prototipe-vormproduksieproses geneem word, toekomstige vervaardigingsstrategieë ondersteun.
Die hekposisie, skeidingslynkeuse, materiaaleienskappe en vormingsparameters wat tydens die prototipe-produksieproses bepaal word, kan waardevolle inligting verskaf wanneer die finale produksievorm ontwerp word.
Daarom moet koste saam met risiko's geëvalueer word.
Die beste prototiperingsgereedskapstrategie kan voldoende vervaardigingsrealisme bereik om die ingenieursvrae van die projek te beantwoord sonder om onnodige gereedskapkompleksiteit te verhoog.
7. Hoekom N kiesOBLE as u Prototipe gereedskap vervaardiger
NOBLE is 'n Chinees-Britse gesamentlike onderneming wat deur die regering as 'n "Nasionale Hoëtegnologie-onderneming" toegeken is. Ons het twee hoofbesigheidsrigtings: "Slim Vervaardiging" en "Sorgprodukte". Die "Slim Vervaardiging"-besigheid spesialiseer in die verskaffing van projekondersteunende dienste aan kliënte, insluitend die bewerking en vervaardiging van onderdele.
Meer as 10 jaar professionele vervaardiging en vinnige prototipering-ervaring. Ons doeltreffende span bied sterk ondersteuning vir u nuwe projekte om 100% aan u vereistes te voldoen; Gestandaardiseerde bestuur bring streng gehaltebeheer van onderdele en produkte; 'n redelike werkvloei behaal laer koste met dieselfde gehalte.
Na jare se harde werk en ontwikkeling het NOBLE geleidelik omskep van 'n presisie-onderdelebewerking- en vervaardigingsonderneming met volledige industriële kettingondersteunende diensvermoëns na 'n diensgerigte onderneming wat volle ondersteuning bied vir kliënte se hele projekte.
NOBLE is u vertroude eenstop-oplossing vir persoonlike vervaardiging, van prototipe-ontwerp tot vervaardiging, deur enorme vervaardigingsbronne, geskikte tegnologie, vaartbelynde proses, kundige leiding en 'n perfekte kwaliteitsinspeksieproses om u idees in werklikheid te omskep.
NOBLE het die volgende kwalifikasiesertifikate:
ISO 9001: 2015 – Robuuste kwaliteitsbestuur vir algemene vervaardiging. Konsekwente prosesse. Gedokumenteerde beheer. Naspeurbare inspeksie.
ISO 13485: 2016 – Strenger kwaliteitsstandaarde vir mediese toestelonderdele. Streng prosesvalidering. Volledige naspeurbaarheid. Vereis vir inplantbare en chirurgiese onderdele.
Gevolgtrekking
Prototiperingsgereedskap bied 'n effektiewe brug tussen vroeë prototipering en volskaalse vervaardiging.
Dit stel ingenieurs in staat om produksiemateriaal, vormgeometrieë, toleransies, monteringsprestasie en vervaardigingshaalbaarheid te toets voordat hulle in massaproduksiegereedskap belê.
In vergelyking met 3D-drukwerk en CNC-bewerking, word prototiperingsgereedskap veral waardevol wanneer 'n projek werklike gevormde onderdele of 'n groot aantal funksionele prototipes benodig.
Deur die regte vormmateriale, vervaardigingsmetodes, vormkompleksiteit en uitset te kies, kan vervaardigers ontwikkelingsrisiko's verminder, produkverifikasie verbeter en 'n gladde oorgang van prototipe na produksie bewerkstellig.
Cheap
1. Watter naverwerkingsprosesse is versoenbaar met prototipe-gegoten onderdele?
Algemene opsies sluit in verfwerk, lasermerkwerk, ultrasoniese sweiswerk en warmstempelwerk; haalbaarheid benodig voorafverifikasie volgens vormmateriaal.
2. Kan prototipe gereedskapvorms later aangepas word om produksiegereed vorms te word?
Gedeeltelike wysiging is moontlik, maar uitgebreide herbewerking kos dikwels meer as om 'n nuwe formele vorm te bou.
3. Watter risiko's kan voorkom wanneer glasgevulde materiale met aluminium prototipe-vorms gebruik word?
Erge vormafslyting sal die vorm se lewensduur verkort; voorafgeharde staalvorms word aanbeveel vir langtermynbehoeftes.
4. Hoe beïnvloed omgewingstemperatuur die resultate van prototipe-inspuitgiettoetse?
Omgewingstemperatuur beïnvloed die afkoelspoed van die onderdeel en die finale krimping; die toetsomgewing moet stabiel gehou word.
5. Is oppervlaktekstuurreplikasie haalbaar op sagte prototipe-gereedskap?
Eenvoudige teksture is beskikbaar, maar komplekse fyn teksture slyt vinnig; verharde staal presteer beter.





