
Wat is Nylon Vinnige Prototipering?
Nylon-snelle prototipering beteken die gebruik van nylon—poliamied—om prototipe-onderdele te produseer wat werklik presteer. Die materiaal is ingenieursgraad. Dit oorleef werklike toestande. Onderdele wat van nylon gedruk of gemasjineer word, word in samestellings, meganismes en toetsriggies gebruik. Hulle is nie net vir voorkoms nie.
PLA is vir konsepmodelle. ABS is vir matige-diens onderdele. Nylon is vir onderdele wat moet werk. Dit is die onderskeid. Wanneer die prototipe saamgestel, gelaai, herwin of aan hitte blootgestel sal word, is nylon-snelle prototipering die gepaste metode. Wanneer die prototipe suiwer visueel is, kan ander materiale voldoende wees.
Waarom word nylon vir vinnige prototipering gebruik?
Hoë sterkte en taaiheid
Nylon is hoogs duursaam en breek nie maklik nie. Dit kan ook buig, impak absorbeer en dan na sy oorspronklike vorm terugkeer. Om hierdie rede word nylon wyd gebruik vir funksionele prototipes. Selfs onder meganiese spanning kan nylononderdele hul integriteit behou.
Toetsing met nylon-snelle prototipering beteken dat die prototipe soortgelyke prestasie as die werklike produksiedeel kan hê. Ontwerpfoute word makliker om te identifiseer, en swakpunte kan betyds gevind en aangespreek word.
Goeie slytasie- en skuurweerstand
Bewegende dele skuur teen mekaar. Busse, ratte en glyspore word voortdurend aan wrywing blootgestel. Nylon het uitstekende slytasieweerstand, en die oppervlak daarvan kan hierdie wrywing effektief weerstaan.
Prototipe-onderdele wat van nylon gemaak is, kan getoets word terwyl hulle in beweging is. Hulle kan herhaalde siklusse deurloop, verskillende vragte hanteer en vir lang tye aaneenlopend werk. Uitstekende slytasieweerstand help om akkurate toetsresultate te verseker. Die prototipe-onderdele is minder geneig om te faal voordat die toetsing voltooi is.
Ligte konstruksie
Nylon is nie die ligste materiaal nie. Dit is egter ligter as metaal. Gewig is 'n belangrike faktor in die ontwerp van motorvoertuie, lugvaart en handtoestelle. Nylon bied 'n uitstekende sterkte-tot-gewig-verhouding, wat vergelykbaar is met dié van kommersiële ingenieursplastiek.
Die onderdeel kan ontwerp word met gewigsvermindering in gedagte. Prototipe-toetsing kan dan bevestig of die liggewigstruktuur genoeg sterkte het.
Goeie chemiese weerstand
Nylon kan baie oplosmiddels, olies en brandstowwe weerstaan. Dit is minder geneig om te swel of te degradeer wanneer dit aan algemene industriële vloeistowwe blootgestel word. Dit is veral belangrik vir prototipes wat in aanraking kom met smeermiddels, skoonmaakmiddels of vog in die omgewing.
Chemiese stabiliteit beteken dat toetsresultate minder geneig is om deur materiaaldegradasie beïnvloed te word. Die prototipe kan soos verwag presteer.
Geskik vir komplekse geometrieë
SLS (Selektiewe Lasersintering) en MJF (Multi Jet Fusion) kan nylononderdele sonder ondersteuningsstrukture produseer. Interne kanale, uitsparings en komplekse organiese vorms kan direk gedruk word. Geen vorms of toebehore word benodig nie.
Nylon-snelle prototipering maak ontwerpe moontlik wat nie gemasjineer kan word nie. Ontwerpkompleksiteit is nie 'n beperking nie. Dit kan 'n geleentheid word.
Algemene materiale vir vinnige prototipering van nylon
PA12
PA12 is die werkesel van nylon-snelle prototipering. Dit bied uitstekende sterkte en goeie dimensionele stabiliteit. Dit bied ook stabiele poeiervloei tydens SLS- en MJF-prosesse. Onderdele wat van PA12 gemaak word, het hoë akkuraatheid en gladde oppervlaktes.
Tipiese toepassings sluit in funksionele prototipes, behuisings en verskeie komponente wat matige styfheid en goeie oppervlakakkuraatheid vereis. PA12 is die eerste keuse vir die meeste nylon-prototiperingsprojekte, en die meganiese eienskappe daarvan is maklik om te voorspel.
PA11
PA11 is sterker as PA12. Dit bied beter impakweerstand en groter buigsaamheid. PA11-onderdele kan meer buiging weerstaan voordat dit breek. Dit maak PA11 ideaal vir onderdele wat herhaaldelik moet buig, soos klikpasse en knippies.
Tipiese toepassings sluit in motoronderdele, beskermende behuisings en mediese toestelkomponente. In hierdie toepassings is taaiheid en duursaamheid belangriker as absolute styfheid.
Glas gevulde nylon
Die byvoeging van glasvesels verhoog die materiaal se styfheid en sterkte. Die materiaal word meer rigied. Kruipweerstand verbeter ook, tesame met termiese stabiliteit. Onderdele kan hul vorm selfs onder las behou.
Toepassings sluit in strukturele onderdele, hakies en omhulsels wat gewig moet ondersteun of buigkragte moet weerstaan. Glasveselinhoud is gewoonlik tussen 10% en 40%. Hoër glasveselinhoud bied groter styfheid, maar verminder rekbaarheid.
Koolstofveselversterkte Nylon
Koolstofvesel verhoog styfheid terwyl dit gewig verminder. Dit bied 'n baie hoë styfheid-tot-gewig-verhouding. Koolstofveselgevulde dele is beide sterk en liggewig. Hulle het ook 'n tipiese mat oppervlak, wat 'n algemene kenmerk van koolstofveselmateriale is.
Hierdie materiaal kan gebruik word wanneer gewigsvermindering belangrik is, soos in liggewig strukturele onderdele, hommeltuigrame en motoronderdele. Alhoewel dit meer kos as glasgevulde nylon, bied dit hoër spesifieke styfheid.
Nylon 6 en Nylon 66
Nylon 6 en Nylon 66 is albei algemene ingenieurstermoplaste. Hulle bied hoë sterkte, hittebestandheid en chemiese weerstand. In vergelyking met Nylon 6, het Nylon 66 'n hoër smeltpunt en beter kruipweerstand.
Hierdie materiale word nie algemeen in SLS-drukwerk gebruik nie, maar hulle kan as filamente vir FDM-drukwerk en as grondstowwe vir CNC-bewerking gebruik word. Hulle word oorweeg wanneer hoër bedryfstemperature of spesifieke chemiese weerstand benodig word. Die keuse tussen materiale hang af van die temperatuur- en meganiese vereistes van die toepassingsomgewing.
Nylon Vinnige Prototiperingsprosesse
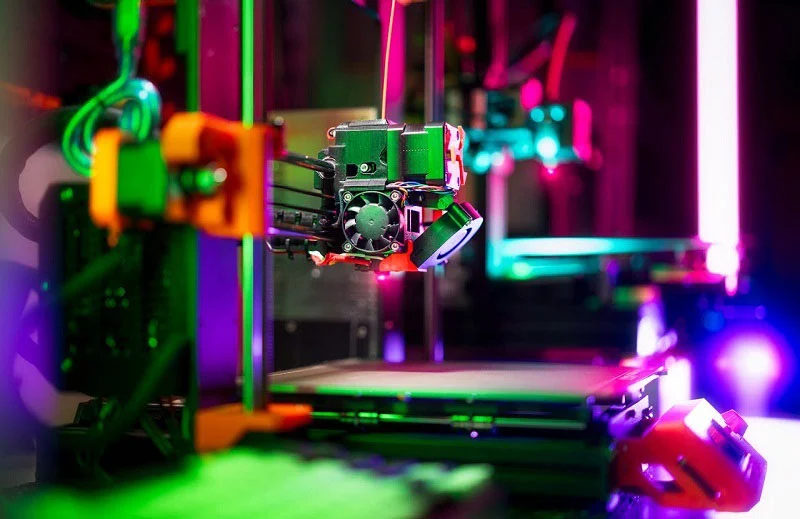
SLS Nylon 3D Printing
Selektiewe Lasersintering (SLS) is 'n proses wat onderdele laag vir laag bou. 'n Laser skandeer 'n laag nylonpoeier. Wanneer die laser die poeier tref, smelt die deeltjies in daardie area saam. Die poeierbed beweeg dan afwaarts, en 'n nuwe laag poeier word aangewend. Die drukker herhaal hierdie proses totdat die onderdeel voltooi is.
Die grootste voordeel daarvan is 'n hoë mate van ontwerpvryheid. Geen ondersteuningsstrukture word benodig nie, dus kan komplekse geometrieë, interne kanale en groewe direk gedruk word. Onderdele wat deur SLS-nylon-prototipering gemaak word, kan in werklike omgewings getoets word.
Tipiese toepassings sluit in omhulsels, hakies, pype en bewegende dele. Die materiaal is nylon van industriële graad, dus is die voltooide dele meer as net visuele modelle.
MJF Nylon Prototipering
Multi Jet Fusion (MJF) werk op 'n ander manier. Smeltmiddels en detaileringsmiddels word laag vir laag op die poeierbed neergelê met behulp van 'n inkstraal-tipe proses. Infrarooi energie word dan op die oppervlak van die poeierbed toegepas. Die behandelde areas smelt en versmelt. Hierdie proses word laag vir laag herhaal totdat die nylon-snelle prototiperingsproses voltooi is.
MJF produseer onderdele vinniger as SLS. Dit bied ook meer konsekwente meganiese eienskappe, gladder oppervlaktes en hoër detailresolusie.
In vergelyking met SLS, is MJF vinniger en bied meer konsekwente werkverrigting. SLS bied 'n wyer reeks materiale en is meer algemeen bekend. Beide metodes is geskik vir nylon-vinnige prototiperingsdienste.
CNC-bewerking van nylon
Nylon kan ook deur masjinering gevorm word. Vaste grondstowwe, soos stawe en velle, word verwerk met behulp van CNC-masjiene of draaibanke. Roterende snygereedskap verwyder materiaal voortdurend om die finale vorm te skep.
CNC-gemasjineerde nylon prototipes kan beter dimensionele akkuraatheid bied as spuitgietonderdele. Hulle bied ook uitstekende oppervlakkwaliteit. Die materiaaleienskappe bly ongeskonde omdat die polimeerstruktuur nie tydens bewerking verander word nie.
NOBLE-ingenieurs beveel CNC-bewerking aan wanneer baie nou toleransies benodig word, wanneer die onderdeel 'n eenvoudige vorm het wat doeltreffend bewerk kan word, of wanneer die prototipe dieselfde materiaaleienskappe as die produksiegraadmateriaal moet hê.
Vakuum giet met nylonagtige materiale
Vakuumgieting gebruik silikoonvorms en gietbare harse. Eers word 'n meesterpatroon geskep, gewoonlik deur 3D-drukwerk of -masjinering. 'n Silikoonvorm word dan rondom die meester gemaak. Hars word onder vakuum in die vorm gegooi. Nadat die onderdeel uitgehard het, word dit uit die vorm verwyder.
Die gietmateriaal is nie nylon nie. Dit is 'n poliuretaanmateriaal wat ontwerp is om sommige van nylon se eienskappe te simuleer. Dit bied 'n baie gladde oppervlakafwerking. Verskeie identiese dele kan uit een vorm vervaardig word. Hierdie materiaal is geskik vir funksionele toetsing wanneer nylon self nie as die giethars gebruik kan word nie.
Die verskil tussen die twee materiale is duidelik. Nylon is 'n termoplastiek, terwyl gegote poliuretaan 'n termohardende plastiek is. Alhoewel hulle soortgelyke meganiese eienskappe het, is hulle nie dieselfde nie. Tydens finale validering word gemasjineerde of gedrukte nylon prototipes gewoonlik verkies vir toetsing.
Nylon teenoor ander materiale vir vinnige prototipering
Nylon teenoor ABS
Nylon is sterker en duursamer as ABS. Dit het beter slytasieweerstand en is minder geneig om onder impak te kraak. ABS bied 'n gladder oppervlakafwerking en is makliker om te druk met laerkoste FDM-drukkers. Nylon is egter duurder.
Gebruik nylon vir funksionele prototipes wat meganiese belastings, slytasie of impak ervaar. Gebruik ABS vir visuele modelle, omhulsels en onderdele met matige meganiese vereistes.
Nylon teenoor PLA
PLA is bros en kan breek wanneer dit aan impak of eksterne kragte blootgestel word. Dit word ook sagter in lae-temperatuur omgewings. Nylon is taai, buigsaam en hittebestand. PLA is maklik om te druk en goedkoop. Nylon is moeiliker om te druk, maar dit bied beter ingenieursprestasie.
Vir funksionele toetsing is nylon die duidelike keuse. PLA is slegs geskik vir konsepmodelle en vormpastoetse.
Nylon teenoor TPU
TPU is hoogs buigsaam en kan buig en rek. Nylon, in vergelyking, is relatief rigied. TPU word dikwels gebruik vir seëls, pakkings en sagte oppervlaktes. Nylon word meer algemeen gebruik vir strukturele onderdele, ratte, omhulsels en ander rigiede komponente.
Beide materiale weerstaan slytasie. Beide is duursaam. Die verskil is styfheid. Kies nylon wanneer rigiditeit vereis word. Kies TPU wanneer buigsaamheid vereis word.
Nylon teenoor Polikarbonaat
Polikarbonaat (PC) is sterker en meer slagbestand as nylon. Dit kan ook hoër temperature weerstaan. PC kan egter meer kwesbaar word onder voortdurende belasting.
PC word gebruik vir deursigtige onderdele, hoë-impak behuisings en strukturele komponente wat hoë dravermoë benodig. Nylon word gebruik vir onderdele wat taaiheid, slytasieweerstand en chemiese weerstand benodig. Die keuse hang af van die laaitoestand en die omgewing.
Nylon Vinnige prototipe dienste by NOBLE
NOBLE vervaardig plastiekprototipes vir funksionele toetsing en produkontwikkeling. Nylon-snelle prototipering is 'n kernvermoë. Die materiaal is ingenieursgraad.
Nylon-snelle prototiperingsdienste dek die volle reeks projekbehoeftes. Konsepvalidering in die vroeë stadium, funksionele toetsing in die middelstadium en verifikasie voor produksie word almal ondersteun. Dieselfde materiaal wat in prototipes gebruik word, kan na produksieonderdele oorgedra word.
Gehaltebeheer en sertifisering
Ons implementeer 'n reeks gehaltebeheerprosesse.
Dimensionele inspeksies word gebruik om kritieke produkeienskappe te verifieer. Gehaltebeheerprosedures word gedokumenteer en konsekwent gevolg. ISO 9001:2015 dek algemene kwaliteitsbestuurvereistes, terwyl ISO 13485:2016 van toepassing is op kwaliteitsbestuur vir mediese toestelkomponente.
Hierdie sertifisering help om proseskonsekwentheid, naspeurbaarheid en gehaltebeheer te verseker. NOBLE se nylon-vinnige prototipering volg dieselfde streng standaarde wat vir massaproduksie gebruik word.
Gereelde vrae oor nylon vinnige prototipering
Wat is nylon vinnige prototipering?
Nylon-snelle prototipering is die gebruik van nylonmateriale—tipies PA12, PA11 of versterkte grade—om funksionele prototipe-onderdele te produseer deur 3D-drukwerk, CNC-bewerking of vakuumgietwerk te gebruik.
Is SLS-nylon sterker as FDM-nylon?
Jy is reg. SLS-onderdele is isotropies – sterkte is konstant in alle rigtings. FDM-onderdele is anisotropies – swakheid bestaan tussen lae. SLS-nylon is sterker onder las en impak. FDM-nylon is aanvaarbaar vir lae-las toepassings, maar ewenaar nie SLS-prestasie nie.
Wat is die verskil tussen SLS en MJF nylon?
SLS gebruik 'n laser om poeier selektief te smelt. MJF gebruik inkstraal-skikkings en infrarooi energie om poeier te smelt. MJF is vinniger en produseer gladder oppervlaktes en meer konsekwente meganiese eienskappe. SLS bied 'n wyer reeks materiale en is meer gevestig. Beide produseer hoëgehalte nylon prototipe-onderdele.
Kan nylon CNC-gemasjineer word vir vinnige prototipering?
Ja. Nylon word van soliede materiaal—staaf, plaat of blok—gemasjineer. CNC-bewerking produseer akkurate, digte onderdele met uitstekende oppervlakafwerking. Bewerking word verkies wanneer streng toleransies vereis word, wanneer die onderdeel eenvoudig is en nie baat vind by additiewe vervaardiging nie, of wanneer materiaaleienskappe by die finale produksiegraad moet pas.
Hoe lank neem nylon-vinnige prototipering?
SLS- en MJF-drukwerk neem gewoonlik 1 tot 3 werksdae vir standaardonderdele. CNC-bewerking kan 3 tot 5 werksdae neem, afhangende van die kompleksiteit. Oppervlakafwerking en montering voeg ekstra tyd by. Die totale levertyd wissel van 'n paar dae tot twee weke, afhangende van die projekomvang.
Hoeveel kos nylon vinnige prototipering?
Koste hang af van onderdeelgrootte, kompleksiteit, volume en vervaardigingsmetode. SLS en MJF is koste-effektief vir komplekse geometrieë en veelvuldige onderdele. CNC-bewerking is hoër koste vir komplekse vorms, maar bied beter akkuraatheid. Materiaalkoste, masjientyd en naverwerking dra alles by. Nylon is duurder as PLA of ABS, maar koste-effektief vir funksionele toetsing in vergelyking met produksiegereedskapfoute.
Wat is die beperkings van nylon prototipes?
Nylon absorbeer vog, wat dimensionele stabiliteit en meganiese eienskappe beïnvloed. Onderdele moet moontlik gedroog word voor gebruik. UV-blootstelling degradeer nylon mettertyd. Oppervlakafwerking is growwer as spuitgegoten onderdele sonder naverwerking. Dun dele kan tydens drukwerk kromtrek of vervorm. Kleuropsies is beperk in SLS en MJF. Hierdie beperkings is hanteerbaar met behoorlike ontwerp en proseskeuse.







