
Vervaardiging verskuif. Mense in die bedryf voel dit. Nuwe metodes bly verskyn. Ou metodes word al hoe beter. Die vraag wat baie winkeleienaars vra, is eenvoudig. Is lasersweis gereed om oor te neem? Of hou tradisionele boogsweis steeds die kroon?
Hier is die probleem waarmee mense aanhoudend te kampe het. Die keuse van die verkeerde proses vernietig winsmarges. Herbewerking hoop op. Spoed bly stadig. Vervorming ruïneer onderdele. 'n Sweislas wat aanvanklik goed lyk, kan later faal. Of dit neem twee keer so lank as wat dit behoort. Of dit vervorm die samestelling buite toleransie.
Hierdie gids breek sewe kritieke verskille af. Die doel is eenvoudig. Help mense om die regte tegnologie vir hul spesifieke werk te kies. Geen bemarkingshype nie. Geen algemene bewerings dat een metode altyd wen nie. Net 'n praktiese vergelyking gebaseer op wat op die werksvloer saak maak.
Vinnige antwoord: Die "Skepblad" (Uitgeligte fragmentteiken)
Mense wil vinnige antwoorde hê. Winkels benodig vinnige besluite. Hier is die kortste moontlike uiteensetting.
Kies lasersweiswerk wanneer die werk hoë spoed benodig. Spoed bo 50 duim per minuut is roetine. Hittevervorming moet minimaal bly. Die materiale is dun. Dink aan elektriese voertuigbattery-oortjies. Dink aan mediese toestelomhulsels. Dink aan presisie-samestellings waar kromtrekking nie aanvaarbaar is nie.
Kies tradisionele sweiswerk vir herstelwerk. Gebreekte toerusting. Gebarste rame. Veldreparasies. Die laspassing mag swak wees. Gapings bestaan. Oppervlaktes is vuil. Tradisionele metodes hanteer hierdie gemors beter.
Kies tradisionele sweiswerk met 'n beperkte begroting. 'n Basiese MIG- of elektrode-opstelling kos minder as vyfduisend dollar. 'n Lasersweisstelsel kos baie keer meer. Werkswinkels met beperkte kapitaal kan nie die laserbelegging regverdig nie.
Kies tradisionele sweismasjien wanneer draagbaarheid saak maak. 'n Persoon kan 'n stoksweismasjien teen 'n leer op of in 'n veld dra. Lasertoerusting is swaar en sensitief. Nie 'n opsie vir herstelwerk op afstand nie.
Die spiekbrief is eenvoudig. Spoed en presisie gaan na die laser. Koste en veelsydigheid gaan na die tradisionele. Geen enkele antwoord pas by elke taak nie.
Die kernverskil: Hoe hulle hitte genereer
Die werklike verskil gaan nie oor spoed of koste nie. Dit begin met die vraag waar die hitte vandaan kom. Hoe gekonsentreerd dit is. Wat doen dit aan die metaal?
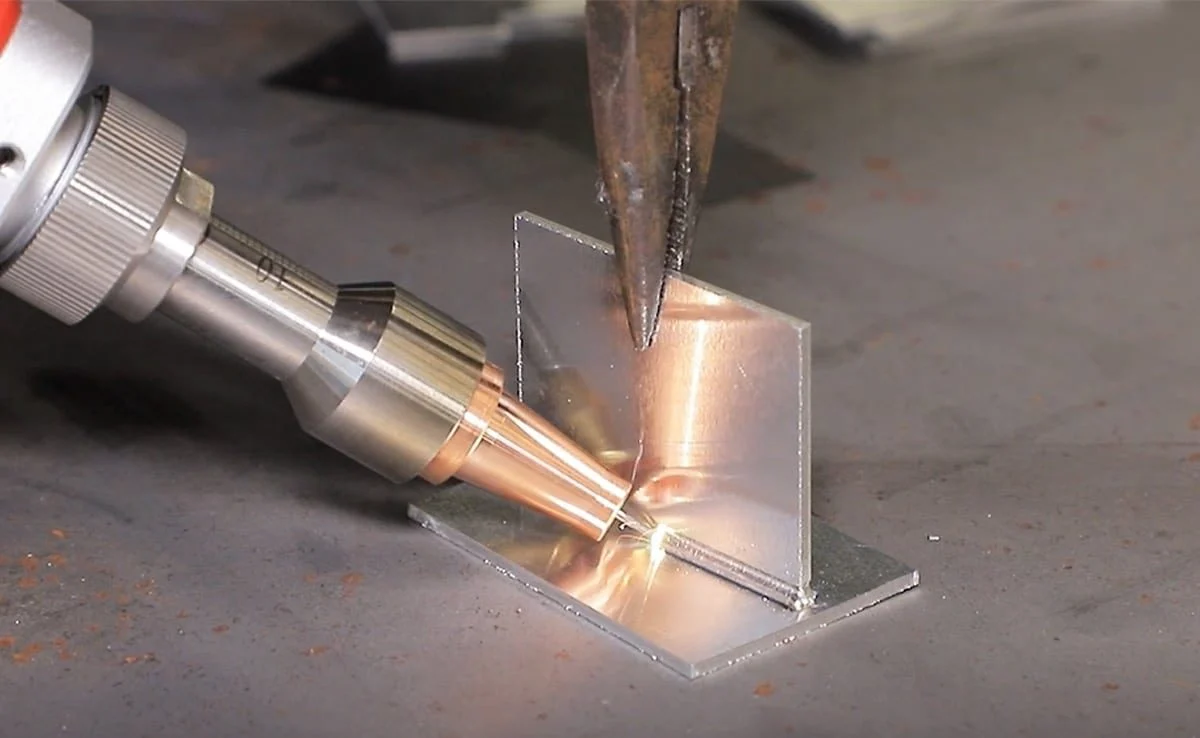
Lasersweiswerk gebruik fotone.
Hoë-energie lig. Die straal fokus tot op 'n klein kolletjie. Ons praat van 0.2 millimeter of minder. Al daardie energie word in 'n baie klein area gepak. Energiedigtheid gaan deur die dak.
Dit skep wat mense 'n sleutelgat noem. Die laser verdamp metaal onmiddellik. 'n Nou, diep holte vorm. Die straal beweeg in daardie holte in. Die wande van die sleutelgat smelt en versmelt soos die straal vorentoe beweeg. Diep penetrasie van 'n baie nou hittebron. Dit is die laser se voordeel.
Tradisionele sweiswerk gebruik 'n elektriese boog of 'n vlam.
Die energiedigtheid is baie laer. Die hitte versprei. Die boogdiameter kan 2 tot 10 millimeter wees. Dit is tien tot vyftig keer wyer as 'n laserkol.
Geen sleutelgat vorm hier nie. In plaas daarvan werk mense met 'n gesmelte plas. Die boog smelt die oppervlak. Die plas groei. Meer hitte vloei in die omliggende basismetaal. Daardie ekstra hitte is die probleem. Dit veroorsaak vervorming. Dit verbreed die hitte-geaffekteerde sone. Dit verander die materiaaleienskappe.
Dink aan die visuele verskil. 'n Laserstraal is soos 'n speld. 'n Boog is soos 'n kwas. Die een konsentreer alles in 'n enkele punt. Die ander versprei die energie oor 'n groter area. Albei kan metaal verbind. Hulle doen dit baie anders.
Winkels wat tussen hulle kies, moet dit eers verstaan. Die hittebron bepaal alles anders. Spoed. Vervorming. Penetrasiediepte. Toerustingkoste. Alles vloei voort uit hoe die hitte gelewer word.
Kop-aan-kop vergelyking (die 7 sleutelfaktore)
Mense moet die syfers sien. Hier is hoe hierdie 7 metodes vergelyk oor die faktore wat werklik op die werksvloer saak maak.
1. Spoed en Deurset (Laser wen)
Lasersweiswerk beweeg vinnig. Tipiese snelhede wissel van 50 tot 200 duim per minuut. Dit is nie 'n tikfout nie. Tweehonderd IPM is moontlik op dun materiale met behoorlike bevestiging.
Tradisionele MIG-sweiswerk loop baie stadiger. Tien tot dertig duim per minuut is 'n realistiese reeks. 'n Bekwame operateur kan hoër op eenvoudige verbindings druk, maar die gaping bly groot.
Die gevolgtrekking is duidelik. 'n Laser is vyf tot tien keer vinniger vir hoë-volume produksielopies. Werkswinkels wat duisende identiese onderdele gebruik, sien dramatiese tydbesparings.
2. Hitte-invoer en vervorming (Laser wen)
Lasersweiswerk plaas hitte in 'n baie klein plekkie. Die hitte-geaffekteerde sone, of HAZ, bly klein. Mense meet dit in tiendes van 'n millimeter. Die omliggende metaal word skaars warm. Vervorming is nie 'n groot bron van kommer nie.
Tradisionele sweiswerk versprei hitte oor 'n wye area. Die HAZ kan baie millimeters vanaf die sweislas uitsteek. Op dun plate veroorsaak daardie hitte kromtrekking. Onderdele draai. Flense krul. Samestellings pas nie meer nie.
Die gevolgtrekking is eenvoudig. Laser is die beste vir dunmetaal, enigiets onder drie millimeter. Tradisionele metodes sukkel met vervorming by hierdie diktes.
3. Gewrigsaanpassing en gapingtoleransie (Tradisionele oorwinnings)
Lasersweiswerk vereis presisie. Die gaping tussen dele moet onder 0.1 millimeter bly. Enige groter gaping, en die straal blaas deur of smelt nie saam nie. Onderdele moet akkuraat gesny word. Bevestigings moet hulle styf vashou.
Tradisionele sweiswerk hanteer werklike toestande beter. 'n MIG- of TIG-fakkel kan gapings van een tot drie millimeter oorbrug. Die operateur voeg vulmetaal by. Die boog vul die leemte. Dit is hoekom mense steeds staafsweisers vir herstelwerk gebruik. Die onderdele is nooit perfek nie.
Die gevolgtrekking is duidelik. Tradisionele oorwinnings vir vuil, swak gemonteerde of veldherstelwerk. Laser benodig 'n skoon, presiese, beheerde omgewing.
4. Toerustingkoste (Tradisionele oorwinnings)
Tradisionele sweiswerk is goedkoop om te begin. 'n Basiese MIG- of steelstokopstelling kos tussen eenduisend en twintigduisend dollar. Veiligheidsuitrusting is minimaal. 'n Sweishelm. Handskoene. Leerbaadjie. Ventilasie. 'n Klein werkswinkel kan begin vir die prys van 'n gebruikte motor.
Lasersweiswerk is 'n ander finansiële kategorie. Intreevlakstelsels begin rondom honderdduisend dollar. Industriële produksiestelsels kos baie meer. Baie oorskry een miljoen dollar. Veiligheidsomhulsels is verpligtend. Laserstrale kan mense onmiddellik blind maak. Reflektiewe materiale kan strale in 'n kamer laat rondkeer. Die omhulsel alleen voeg hoë koste by.
Die gevolgtrekking is eenvoudig. Laser benodig 'n hoë volume om 'n opbrengs op belegging te genereer. 'n Werkswinkel wat vyf onderdele per week verkoop, kan nie die uitgawe regverdig nie. 'n Werkswinkel wat vyfduisend onderdele per week verkoop, doen die berekening anders.
5. Materiaalversoenbaarheid (Teken/Deel)
Hierdie een is 'n trekpleister. Elke metode het verskillende sterk punte.
Lasersweiswerk hanteer weerkaatsende metale goed. Koper, geelkoper, aluminium. Hierdie materiale bons boogenergie rond. Laserenergie absorbeer verskillend. Lasers kan ook verskillende metale verbind. Staal met aluminium. Staal met koper. Tradisionele metodes sukkel met hierdie kombinasies as gevolg van verskillende smeltpunte en bros intermetalliese lae.
Tradisionele sweiswerk blink uit in staal en vlekvrye staal. Koolstofstaal, legeringsstaal, vlekvrye staal. Die prosesse is volwasse. Vulmetale is wyd beskikbaar. Prosedures is goed gedokumenteer. Die stryd kom met weerkaatsende metale soos koper en geelkoper. Die boog is geneig om te dwaal. Hitte-invoer is moeilik om te beheer. Lassweiskwaliteit ly daaronder.
Die gevolgtrekking is toepassingsafhanklik. 'n Werkswinkel wat meestal staal sweis, sien geen laservoordeel nie. 'n Werkswinkel wat koperbusstawe of aluminium batterybakke sweis, sien 'n duidelike laservoordeel.
6. Operateurvaardigheidsvlak (Laser is makliker om te gebruik, moeiliker om op te stel)
Lasersweiswerk verdeel vaardighede in twee kategorieë.
Om die laser te gebruik, vereis dit min handvaardigheid. Die operateur laai onderdele. Druk 'n knoppie. Monitor die masjien. Die straal volg 'n geprogrammeerde pad. Hand-oog-koördinasie is nie nodig nie.
Die opstelling van die laser vereis hoë ingenieursvaardigheid. Straalbelyning. Fokusposisie. Sweisparameters. Toebehoreontwerp. Hierdie werk vind vanlyn plaas. Dit verg opleiding en ervaring.
Tradisionele sweiswerk draai die model om. Handvaardigheid is hoog. Die operateur hou die plas dop. Beweeg die fakkel met die hand. Pas spoed en hoek intyds aan. Dit neem jare om te bemeester. Die opstelvaardigheid is laag. Skakel die gas aan. Stel die stroomsterkte. Begin sweis.
Die gevolgtrekking gaan oor wie die werk doen. Laser verskuif die vaardigheid van die operateur na die ingenieur. Tradisioneel hou die vaardigheid in die hande van die sweiser.
7. Outomatiseringspotensiaal (Laser-oorwinnings)
Lasersweiswerk integreer maklik met robotika. Die straal beweeg deur veseloptiese kabels. Geen swaar fakkelkabels om rond te sleep nie. Galvo-skandeerders maak uiters vinnige straalposisionering moontlik. Honderde sweislasse per minuut op klein onderdele.
Tradisionele sweiswerk kan ook outomaties gedoen word. Robotiese MIG-selle bestaan. Maar die toerusting is groter. Branderpunte verslyt en benodig gereelde veranderinge. Draadtoevoer kan vassteek. Spoed is stadiger.
Die gevolgtrekking is dat laser vir hoë-volume outomatiese produksie bevoordeel word. Tradisionele robotselle werk, maar kan nie laserspoed of verbruikbare lewensduur ewenaar nie. Vir lae-volume of gemengde-produk outomatisering is die verskil minder dramaties.
Die Koste-uiteensetting: ROI-berekening
Mense moet die syfers sien voordat hulle 'n besluit oor kapitaaltoerusting neem. Hier is hoe die wiskunde werk.
Aanvanklike belegging
'n Tradisionele sweisopstelling kos tussen eenduisend en twintigduisend dollar. Dit koop 'n kwaliteit MIG- of TIG-masjien, basiese veiligheidstoerusting en 'n paar verbruiksgoedere. Baie winkels begin hiermee.
'n Lasersweisstelsel kos tussen honderdduisend en meer as een miljoen dollar. Veiligheidsomhulsels voeg aansienlike koste by. Die straal kan iemand onmiddellik verblind. Reflektiewe materiale kan die straal laat terugkaats. Die omhulsel is nie opsioneel nie.
Consumables
Laserstelsels verbruik elektrisiteit teen hoë tempo's. Lense moet periodiek vervang word. Beskermingsgas is dikwels nodig. Geen vuldraad in die meeste gevalle nie. Geen kontakpunte wat kan verslyt nie.
Tradisionele sweiswerk verbruik voortdurend vuldraad. Beskermingsgas vloei voortdurend. Kontakpunte verslyt na 'n paar uur se boogtyd. Spuitstukke kry spatsels opbou. Spuitstukgel help, maar voeg koste by. Die verbruikbare koste per onderdeel tel op oor hoë volumes.
Werklike voorbeeld
Oorweeg dit om tienduisend battery-busstawe te sweis. Dit is dun koper- of aluminiumonderdele vir EV-batterypakke.
'n Lasersweisstelsel voltooi die werk in ongeveer een uur. Die straal beweeg vinnig. Geen vuldraad nodig nie. Geen skoonmaak na die sweiswerk nie.
'n Tradisionele MIG- of TIG-opstelling neem ongeveer agt uur. Die sweismasjien beweeg stadiger. Vuldraad word verbruik. Spatsels moet skoongemaak word. Puntstukke verslyt en moet tydens die loop vervang word.
Die arbeidsverskil alleen is dramaties. Winkels wat hoë volumes uitvoer, sien 'n vinnige opbrengs op belegging. Winkels wat klein hoeveelhede uitvoer, herstel nooit die laserpremie nie.
Kies lasersweiswerk wanneer:
Mense benodig spoed en presisie. Die onderdele is EV-batterykomponente. Rails. Tab-tot-terminaal-verbindings. Dit is hoë-volume, hoë-betroubaarheidstoepassings.
Hermetiese verseëling maak saak. Mediese toestelle. Sensors. Implanteerbare elektronika. Enige lek is 'n mislukking. Lasersweiswerk bied konsekwente, verseëlde verbindings.
Onderdele is dunmetaal van minder as drie millimeter. Vervorming is nie aanvaarbaar nie. Tradisionele metodes vervorm hierdie onderdele.
Kosmetiese afwerking is 'n vereiste. Geen spatsels nie. Geen skoonmaak na die sweiswerk nie. Die sweislas lyk skoon direk vanaf die masjien.
Produksievolume is hoog. Duisende identiese onderdele per dag. Die kapitaalkoste word oor baie eenhede versprei.
Die voegpassing is styf. Onderdele kom van CNC-bewerking of presisie-stempelwerk. Gapings bly onder 0.1 millimeter.
Kies Tradisionele Sweising (MIG/TIG/Stofsweising) Wanneer:
Mense doen herstelwerk. Swaar toerusting. Plaasmasjinerie. Graafmasjiene. Die onderdele is vuil. Die pasvorm is swak. 'n Laser kan nie hierdie toestande hanteer nie.
Onderdele pas swak. Gapings is meer as 0.5 millimeter. Oppervlaktes is roestig of vuil. Tradisionele metodes oorbrug hierdie gapings.
Dik plate benodig sweiswerk. Meer as twaalf millimeter of 'n halwe duim in 'n enkele deurgang. Laserpenetrasie is beperk sonder uiters hoë krag.
Werk vind buite of in winderige toestande plaas. Beskermingsgas waai weg. Stoksweis of vloeikernboogsweis werk goed in die wind.
Die begroting is beperk. Onder twintigduisend dollar vir toerusting. 'n Laser is nie 'n opsie nie.
Veldsweiswerk word vereis. Pyplyne. Konstruksieterreine. Skeepsherstelwerk. 'n Persoon dra 'n staafsweismasjien na die werk. Lasertoerusting bly in die fabriek.
Wanneer beide prosesse kan werk
Sommige toepassings werk met beide metodes. Mense kies op grond van spesifieke prioriteite.
Motorvoertuigbakwerk in wit. Tradisionele puntsweiswerk hanteer strukturele verbindings. Lasersoldering skep skoon daknate. Albei het 'n plek in dieselfde voertuig.
Plaatmetaalvervaardiging van twee tot vyf millimeter staal. Laser bied spoed en outomatisering vir hoë-volume lopies. MIG bied buigsaamheid en laer kapitaalkoste vir werkswinkels.
Vlekvrye staalpype. TIG-sweising skep sanitêre, voedselgraad-sweislasse met beheerde hitte-invoer. Lasersweising loop teen hoë spoed op buismeule vir deurlopende produksie.
Geen enkele antwoord pas by elke werk nie. Winkels moet hul volumes, materiale en kwaliteitsvereistes verstaan. Dan word die keuse duidelik.

Oor NOBLE – Jou Vennoot vir Presisievervaardiging
Wie Ons Is
NOBLE is 'n ISO-gesertifiseerde CNC-verwerkingsfabriek. Kliënte kom na ons toe vir hoë-presisie-bewerking en gevorderde verbindingstegnologieë. Die kernbesigheid was nog altyd subtraktiewe vervaardiging. CNC-freeswerk, draaiwerk en slypwerk. Maar ons het lasersweisvermoëns bygevoeg. Die doelwit is ware end-tot-end vervaardiging vir kliënte. Geen uitkontraktering nie. Geen versending van onderdele na 'n aparte werkswinkel nie. Een fasiliteit hanteer die hele werkvloei.
Ons kernvermoëns
Ons oorbrug die gaping tussen tradisionele vervaardiging en moderne laserpresisie. Twee wêrelde. Een werkswinkel.
CNC-bewerking is die fondament. Freeswerk, draaiwerk, vyf-as werk en EDM vir komplekse metaal- en plastiekkomponente. Nou toleransies. Komplekse geometrieë. Die gewone NOBLE-standaard.
Lasersweiswerk hanteer presisie- en sleutelgattoepassings. Dun metale. Hermetiese seëls. Lae-vervormingsamestellings. Werk waar tradisionele MIG of TIG kromtrekking of oormatige hitte-invoer sou veroorsaak.
Tradisionele sweiswerk bly in die gereedskapskis. TIG en MIG vir dikker snitte. Vir herstelwerk. Vir toepassings waar die laspassing minder as perfek is. Nie elke werk benodig 'n laser nie. Ons ken die verskil.
Ons Sertifisering (Vertroue en Kwaliteit)
Ons werk onder streng gehaltebestuurstelsels. Die nywerhede wat ons bedien, vereis dit. Mediese toestelle. Lugvaart. Motorvoertuie. Industriële toerusting.
ISO 9001:2015 is 'n omvattende kwaliteitsbestuurstelsel. Dit dek ons CNC-bewerking- en sweisprosesse. Konsekwente kwaliteit. Herhaalbaarheid. Naspeurbaarheid. Industriële kliënte verwag hierdie basislyn.
ISO 13485:2016 is die goue standaard vir die vervaardiging van mediese toestelle. Nie elke werkswinkel beskik oor hierdie sertifisering nie. Ons wel. Dit demonstreer ons vermoë om presisie-komponente en gesweisde samestellings vir chirurgiese gereedskap, inplantings en diagnostiese toerusting te lewer. Gereguleerde projekte benodig hierdie vlak van dokumentasie. Ons verskaf dit.
Waarom saam met ons?
Eenstopwinkel is nie 'n bemarkingsfrase nie. Kliënte masjineer onderdele op ons CNC's. Dan sweis ons dit intern. Geen versending na 'n aparte sweismasjien nie. Geen logistieke vertragings nie. Geen probleme met die oorhandiging van kwaliteit nie.
Proseskundigheid maak saak. Ons weet wanneer om lasersweiswerk aan te beveel. Hoë spoed. Lae hitte-geaffekteerde sone. Ons weet wanneer om TIG-sweiswerk aan te beveel. Dikker snitte. Gapingtoleransie. Ons bevorder nie een tegnologie nie. Ons het die regte een vir die drukwerk gekies.
Kwaliteit kom eerste. Elke sweislas word gedokumenteer. Elke bewerkte kenmerk word nagespoor. Ons ISO-stelsels vereis dit. Kliënte ontvang die papierwerk wat hulle benodig vir hul eie oudits en regulatoriese voorleggings. Geen najaag van sertifikate nie. Geen vermiste bondelrekords nie. Die stelsel werk.
FAQ
Kan lasersweis MIG heeltemal vervang?
Nee. Nie vir dik herstelwerk nie. Laser blink uit in dun materiale, hoë spoed en lae vervorming. Maar iemand wat probeer om 'n gekraakte graafmasjienarm of 'n dik staalplaat reg te maak, sal steeds na 'n MIG- of staafsweismasjien gryp. Die twee metodes dien verskillende doeleindes. Die een skakel nie die ander uit nie.
Is lasersweiswerk moeilik om te leer?
Dit hang af van wat mense bedoel met leer. Om die masjien te laat loop sodra dit opgestel is, is eenvoudig. Laai onderdele. Druk 'n knoppie. Monitor die siklus. Daardie deel is maklik.
Programmering van die stelsel is moeiliker. Straalbelyning. Fokusposisie. Ontwikkeling van sweisparameters. Ontwerp van toebehore. Hierdie werk vereis opleiding en ervaring. Werkswinkels benodig 'n ingenieur of 'n bekwame tegnikus om die opstelling te hanteer. Die operateur op die vloer het nie jare se sweiservaring nodig nie.
Benodig lasersweiswerk beskermgas?
Ja, in die meeste gevalle. Argon of helium is tipies. Die gas voorkom plasma-interferensie. Daarsonder kan die laserstraal verstrooi. Die sweiskwaliteit ly daaronder. Sommige baie lae-krag of gepulseerde toepassings werk sonder gas, maar dit is nisgevalle. Die meeste produksiesweiswerk gebruik beskermende gas, net soos MIG en TIG.
Wat is die dikste metaal wat 'n laser kan sweis?
Hoëkrag-vesellasers kan tot een duim, of ongeveer vyf-en-twintig millimeter, in staal sweis. Die toerusting bestaan. Die sweislasse is moontlik.
Maar hier is die vangs. Tradisionele metodes is baie goedkoper vir daardie dikte. 'n Laser wat kragtig genoeg is om 'n een-duim-plaat te sweis, kos 'n fortuin. Die energieverbruik is hoog. Die opbrengs op belegging is swak. Mense wat gereeld dik materiaal sweis, moet by MIG-, TIG- of ondergedompelde boogsweising bly. Laser maak slegs sin vir dik snitte in baie spesifieke, hoëwaarde-toepassings waar ander beperkings tradisionele metodes uitsluit.







