
Wat is Hoëvolume CNC-bewerking?
Hoë-volume CNC-bewerking verwys na die outomatiese, hoë-presisie en hoogs doeltreffende sny en vorming van materiale soos metale en plastiek met behulp van rekenaar numeriese beheer (CNC) masjiengereedskap, wat identiese komponente op massaproduksieskale produseer.
Hoë-volume CNC-bewerking maak sterk staat op outomatiese toerusting, geoptimaliseerde bewerkingsprogramme, gespesialiseerde gereedskapstoebehore en sistematiese produksiebestuur om die laagste eenheidskoste, vinnigste produksiespoed en mees stabiele gehalte te behaal.
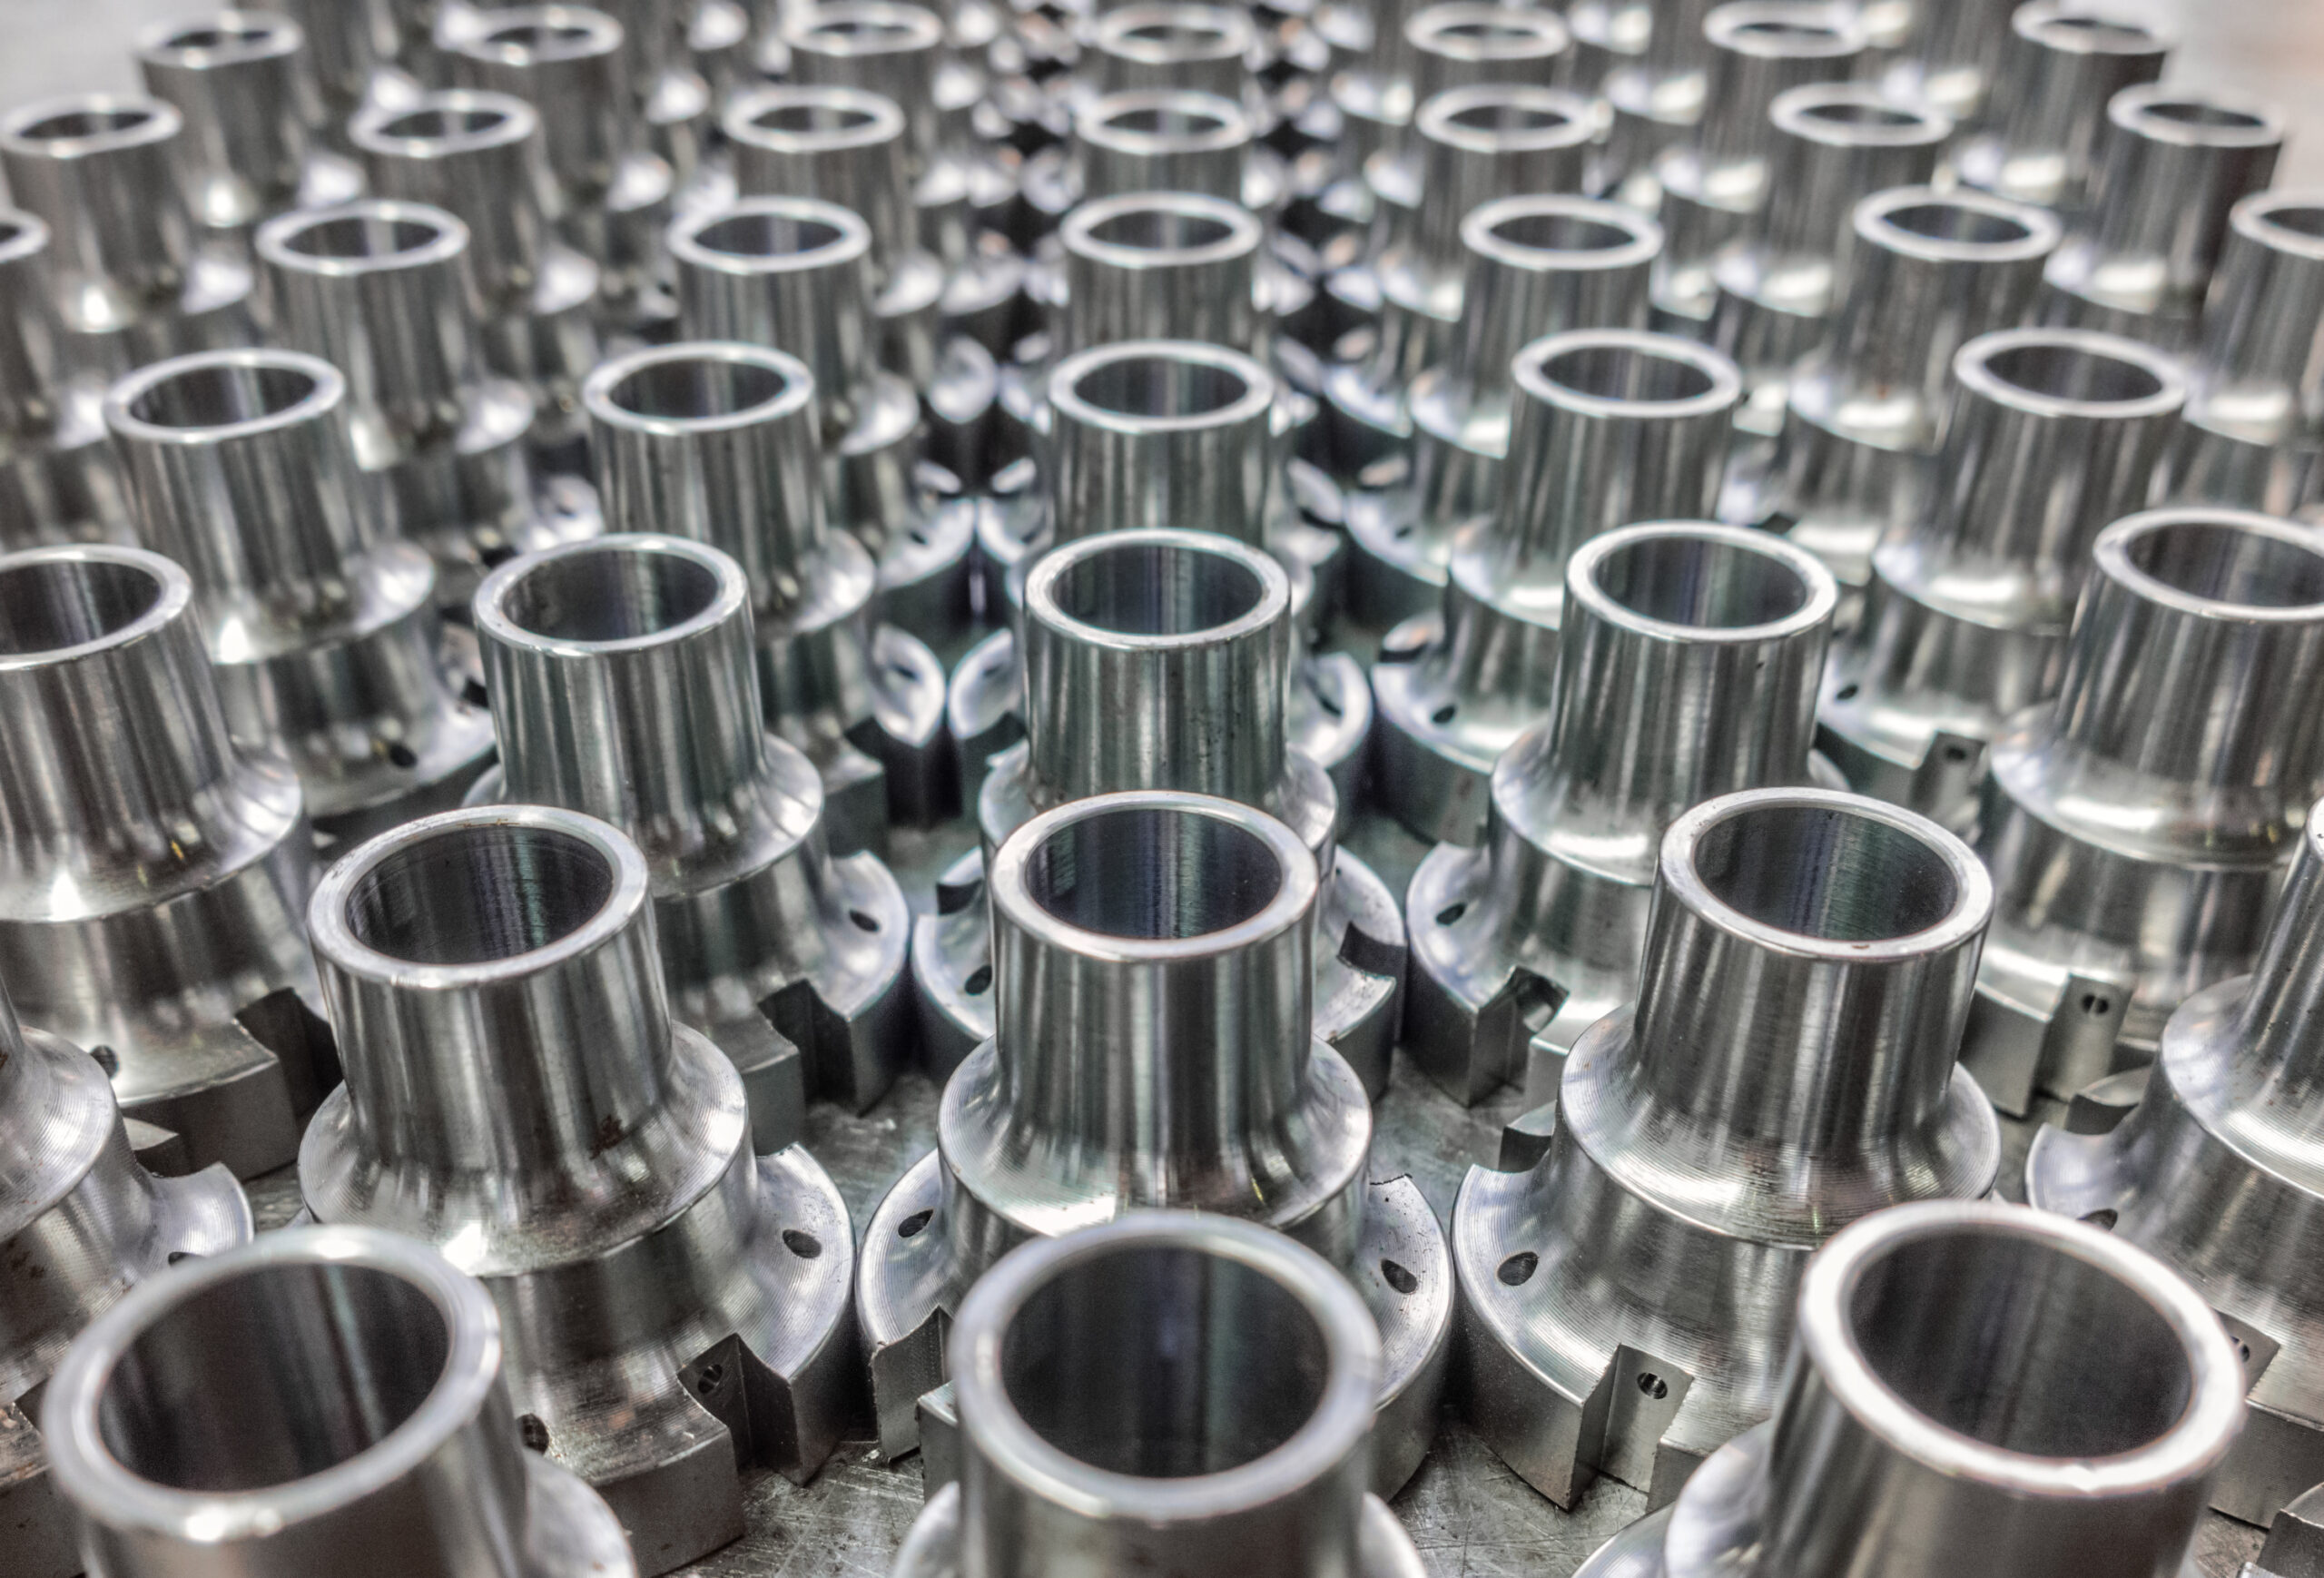
Materiaalkeuse vir hoë volume CNC-bewerkte onderdele
aluminium
Aluminiumlegering is een van die mees gebruikte materiale vir hoëvolume-bewerking, veral grade soos 6061 en 7075. Dit bied 'n gunstige kombinasie van ligte gewig en matige sterkte, tesame met uitstekende bewerkbaarheid. Dit vertaal na hoë snysnelhede en verminderde gereedskapslytasie, wat produksiedoeltreffendheid aansienlik verbeter terwyl eenheidskoste verlaag word.
Vlekvrye staal
304 en 316 austenitiese vlekvrye staalsoorte word gekies vir hul uitstekende korrosieweerstand, sterkte en duursaamheid. Alhoewel hul bewerkingsmoeilikheidsgraad dié van aluminium oorskry, wat strenger vereistes vir snygereedskap en bewerkingsparameters vereis, bly hulle onontbeerlik in nywerhede wat korrosieweerstand en higiëniese toestande vereis, soos mediese toestelle, voedselverwerkingstoerusting en chemiese aanlegkomponente.
Koolstof staal
Koolstofstaal soos 1018 en 1045, met hul hoë sterkte, goeie taaiheid en laer koste, is die voorkeurkeuse vir massavervaardigde strukturele komponente.
Koolstofstaal is maklik bewerkbaar en kan verder verhard word deur hittebehandeling. Dit word algemeen gebruik in die vervaardiging van ratte, skagte, boute en verskeie meganiese rame, met uitgebreide toepassings in die motor- en industriële toerustingsektore.
Brass
Messinglegerings (soos C360) is bekend vir hul uitsonderlike bewerkbaarheid, wat hulle die benaming 'vry-sny messing' besorg. Tydens bewerking vertoon hulle uitstekende spaanbrekende eienskappe, wat 'n baie hoë oppervlakafwerking en dimensionele akkuraatheid moontlik maak terwyl dit 'n verlengde gereedskapslewe bied.
Messing word gereeld gebruik in komponente wat presisie, elektriese geleidingsvermoë, korrosiebestandheid en lae wrywing vereis, soos kleppe, pyptoebehore, elektroniese verbindings en slotte.
Plastic
Plastiek soos nylon, POM (asetaal) en ABS. Hierdie materiale is isolerend, liggewig, chemies bestand en benodig geen verkoelingsmiddel tydens bewerking nie, wat hulle besonder skoon maak.
Ingenieursplastiek is maklik bewerkbaar teen hoë snelhede, wat dit geskik maak vir die vervaardiging van ligbelaste strukturele komponente, isolerende onderdele, laers en verskeie omhulsels. Dit word wyd gebruik in hoë-volume verbruikerselektronika en motor-interieurkomponente.
Titaan
Titaniumlegerings soos Ti-6Al-4V, hoewel hulle hoë materiaalkoste vereis en beduidende bewerkingsuitdagings bied, bly onvervangbaar as gevolg van hul buitengewoon hoë sterkte-tot-gewig-verhouding, uitstekende korrosiebestandheid en biokompatibiliteit.
Die hoëvolume-bewerking van titaniumlegerings noodsaak gespesialiseerde toerusting en prosesse, hoofsaaklik vir hoë-end toepassings, insluitend lugvaartenjinkomponente, hoëprestasie-renonderdele en chirurgiese inplantings.
Die impak van multi-as CNC-bewerking op hoë volume produksiedoeltreffendheid
Verminder Bevestigingsstappe
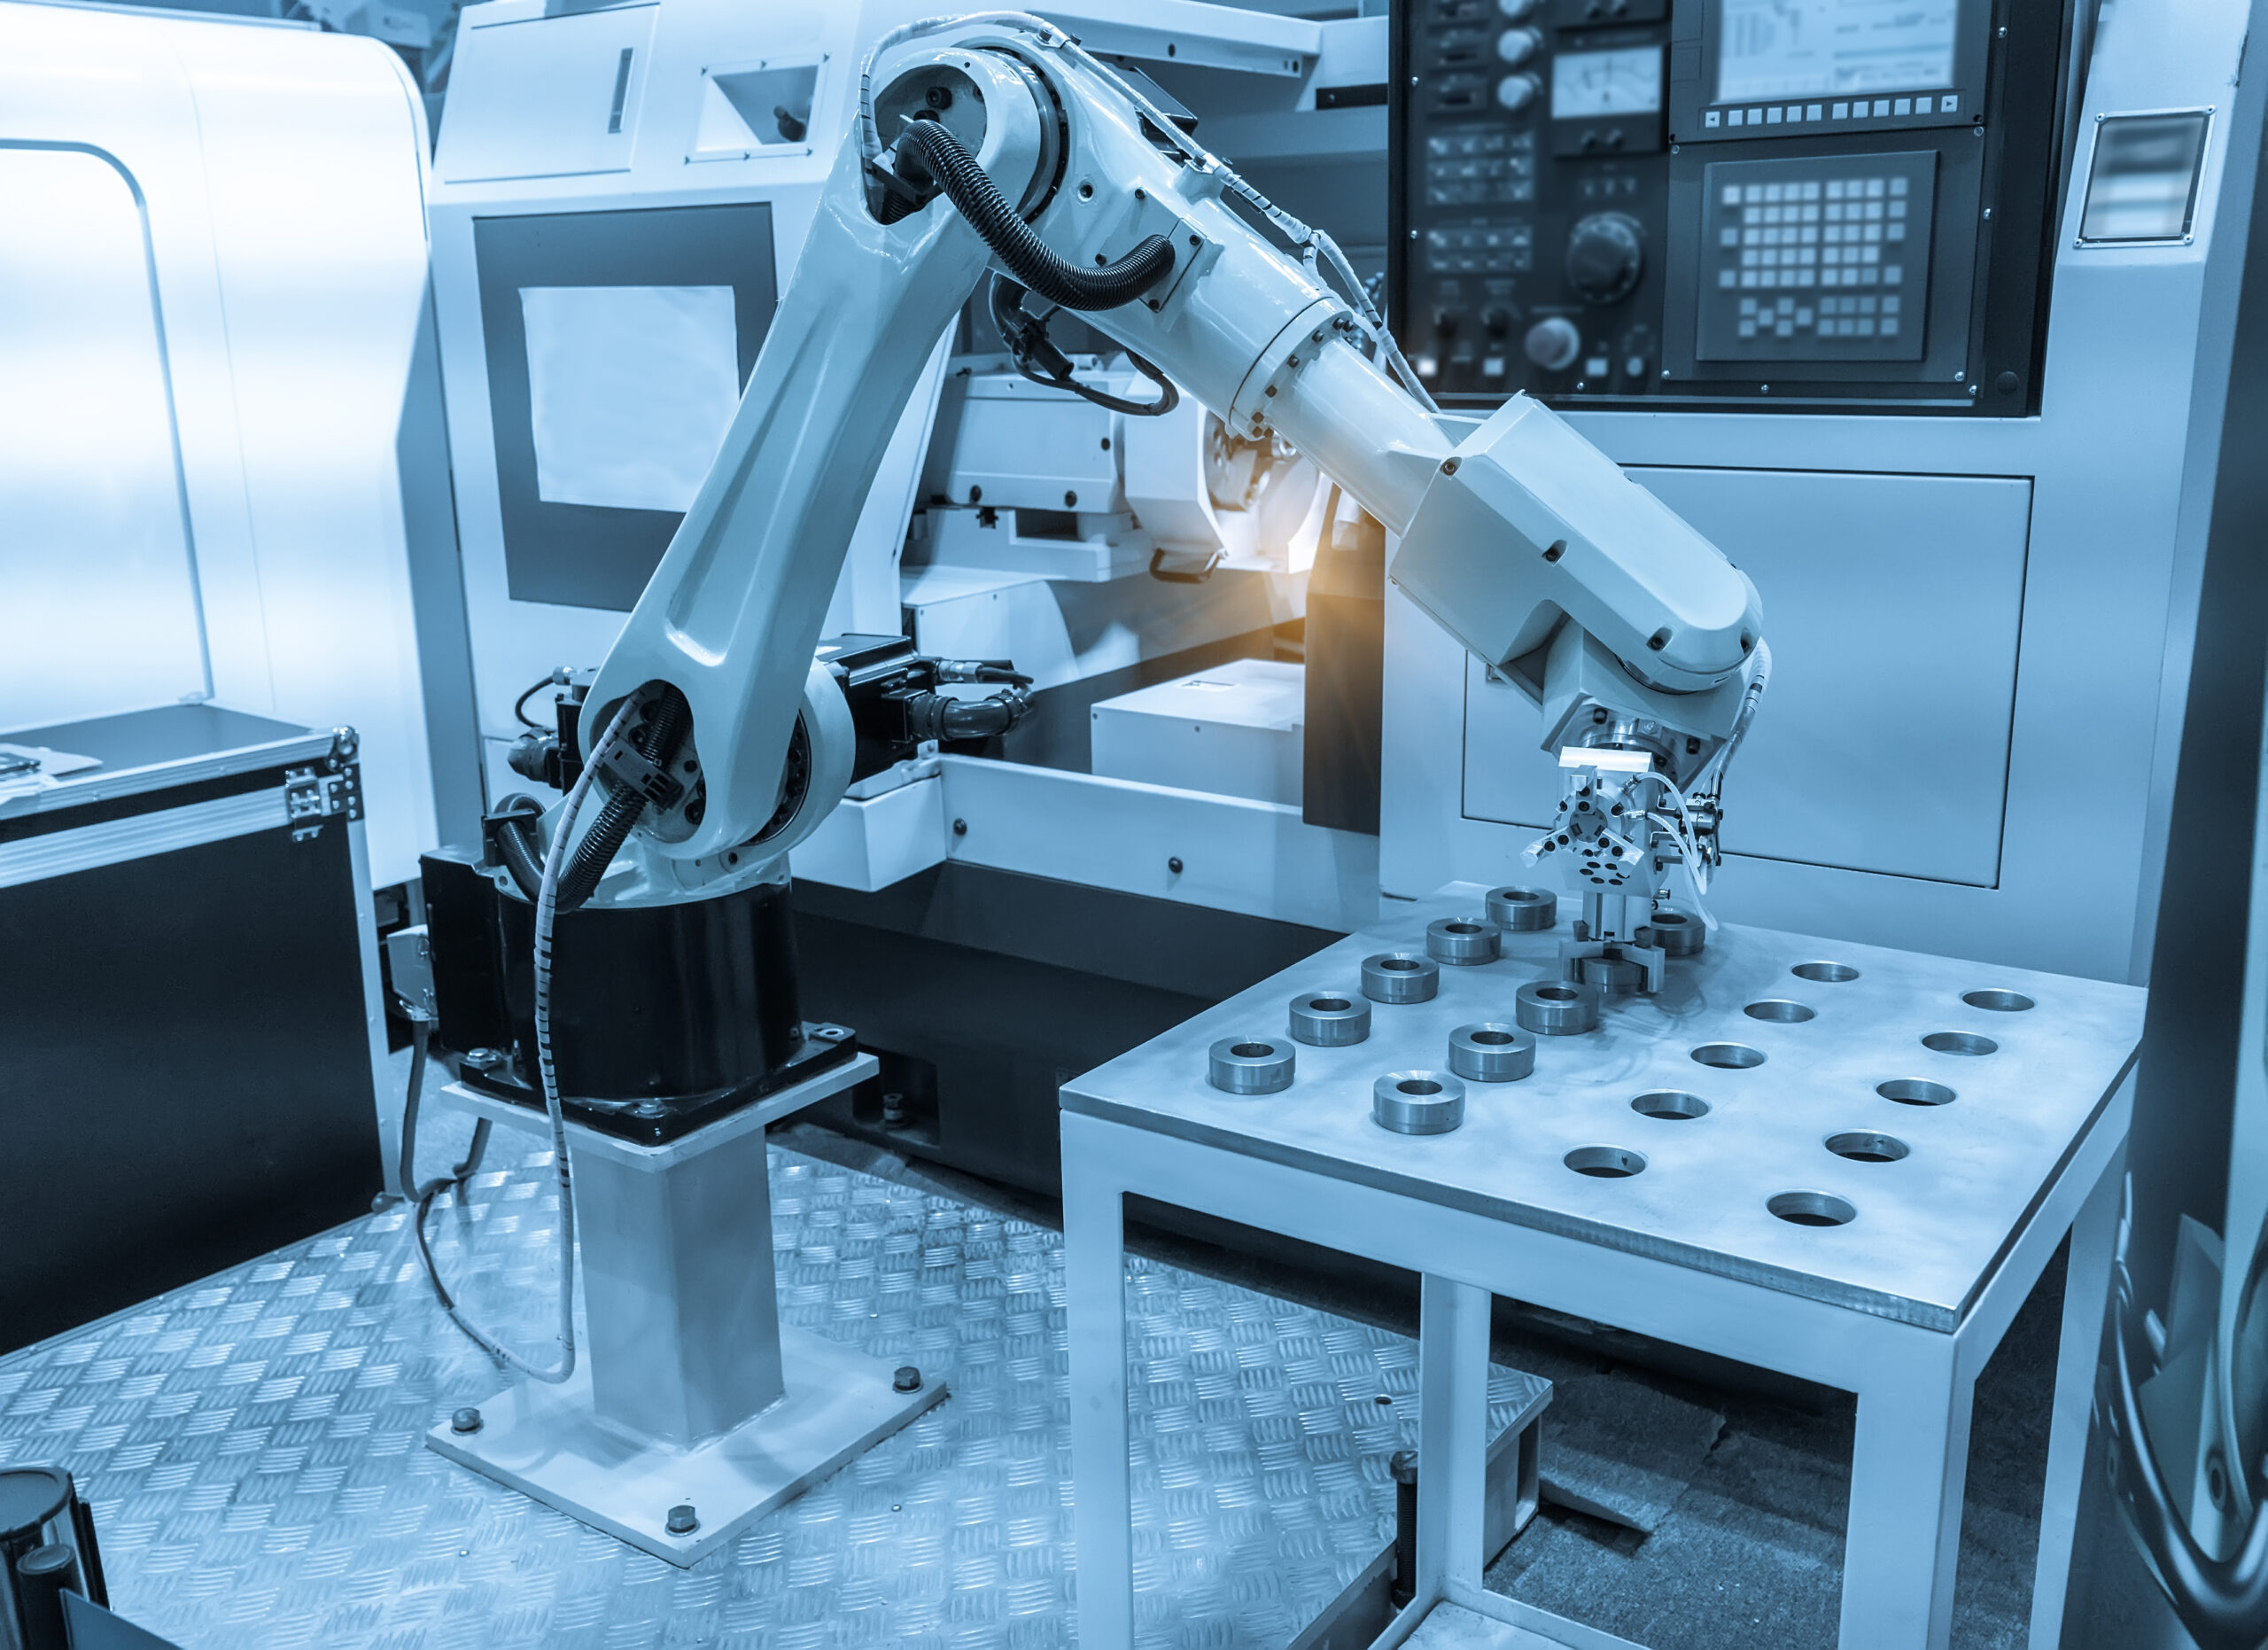
Die bewerking van komplekse komponente op konvensionele 3-as-masjiene vereis dikwels veelvuldige herklembewerkings om verskillende kante te verwerk, terwyl multi-as-masjiene feitlik alle bewerkingsbewerkings behalwe die basisoppervlak in 'n enkele opstelling kan voltooi. Vir hoëvolume-produksie word sulke tydbesparings aansienlik versterk, wat die algehele produksielyndeurset direk verbeter.
Optimalisering van snytoestande
Multi-as-bewerking gebruik 'n roterende kop of roterende tafel om die snygereedskap teen die optimale hoek relatief tot die werkstuk te posisioneer, wat die bewerking van diep holtes, skuins oppervlaktes en komplekse geboë oppervlaktes moontlik maak - areas wat onmoontlik is om op drie-as-masjiengereedskap te bewerk of wat gespesialiseerde gereedskap benodig.
Multi-as interpolasie kan die kant van die gereedskap in plaas van die snykant vir sny gebruik, of altyd die optimale hoek tussen die gereedskapas en die bewerkte oppervlak handhaaf. Dit verhoog die snykontakarea effektief en verbeter die materiaalverwyderingstempo.
In massaproduksie vertaal verminderde gereedskapveranderings en meer stabiele gereedskapskoste direk in hoër algehele toerustingdoeltreffendheid en meer beheerbare produksiekoste.

Verbeter oppervlakafwerking
Multi-as-bewerking stel die punt van die kogelfrees in staat om die laagste punt van sy lineêre spoed binne die bewerkingsone te vermy deur middel van deurlopende gereedskaphoekverstelling. Dit verkry 'n meer eenvormige en hoër kwaliteit oppervlakafwerking oor die hele geboë oppervlak. Gevolglik voldoen baie komponente aan spesifikasies na voltooiing in die bewerkingsentrum, wat die behoefte aan daaropvolgende handmatige polering of gespesialiseerde slypbewerkings uitskakel.
Vereenvoudig die ontwerp van die toebehore
Aangesien die werkstuk slegs 'n enkele klembewerking benodig, kan die ontwerp van die toebehore aansienlik vereenvoudig word, wat tipies slegs 'n basisplaat of 'n eenvoudige bankskroef benodig. Dit verminder nie net die gereedskapskoste per produksielot nie, maar stroomlyn ook die operateur se klemproses, wat stilstandtyd wat deur komplekse toebehore-aanpassings veroorsaak word, tot die minimum beperk.
Vergelyking van hoëvolume CNC-bewerking met laevolume prototipering
| Aspek | Hoë-volume CNC-bewerking | Lae-volume prototipering |
| Kostefokus | Lae koste per eenheid danksy skaalvoordele | Aanvaarbare hoër koste per eenheid vir spoed en buigsaamheid |
| Produksie hoeveelheid | Duisende tot miljoene identiese dele | 'n Paar tot honderde dele, dikwels wisselend |
| Proses optimalisering | Hoogs geoptimaliseerde, vaste prosesse vir maksimum spoed en minimale vermorsing | Buigsame, aanpasbare prosesse vir iteratiewe veranderinge |
| Gereedskap en opstelling | Beduidende voorafbelegging in toegewyde gereedskap en outomatisering | Minimale opstelling, dikwels met behulp van standaardgereedskap en vinnig-veranderlike toebehore |
| lood Tyd | Langer aanvanklike opstelling, maar baie vinnige siklustyd per onderdeel sodra dit loop | Baie kort aanvanklike levertyd, maar stadiger siklustyd per onderdeel |
Proses en Toerusting
- Klein-groep prototipering: Prosesse is buigsaam en gebruik tipies veelsydige toerusting. Bedrywighede kan vereenvoudig word, wat 'n mate van optimalisering vir spoed inboet. Materiaalkeuse kan maklik bewerkbare alternatiewe gebruik.
- Hoëvolume produksie: Prosesse is hoogs geoptimaliseer en vasgestel, deur gebruik te maak van gespesialiseerde, outomatiese toerusting en aangepaste gereedskap. Bedrywighede word noukeurig ontwerp om siklustye met sekondes per eenheid te verminder, wat moontlik verskeie prosesse kan integreer. Materiaalkeuse is streng gedefinieer en vasgestel.
Kostestruktuur
- Klein-groep prototipering: Koste word hoofsaaklik oorheers deur eenmalige ingenieursuitgawes, insluitend programmering, prosesvoorbereiding en opsteltyd. Masjineringskoste per eenheid is hoog, maar die totale uitgawes bly laag as gevolg van lae volume. 'n Premie word betaal vir spoed.
- Hoëvolume produksieKoste word oorheers deur marginale uitgawes – die materiale, arbeidsure, gereedskap en energie wat per onderdeel verbruik word. Aansienlike aanvanklike belegging is nodig vir gereedskap- en prosesontwikkeling, maar skaalvoordele versprei hierdie koste oor duisende onderdele, wat eenheidskoste tot minimale vlakke dryf.
Gehaltebeheermetodes
- Klein-groep prototipering: Gehaltebeheer is omvattend en handmatig. Volledige afmetingsinspeksie word tipies op die eerste artikel of elke stuk uitgevoer om ooreenstemming met die ontwerpbedoeling te verseker, met 'n fokus op 'om dit reg te kry'.
- Hoëvolume produksie: Gehaltebeheer is statisties en outomaties. Dit berus op streng prosesbeheer (SPC), wat konsekwentheid oor hele produksielotte verseker deur gereelde monsterneming en outomatiese inlyn-inspeksie, met 'n fokus daarop om dit 'elke keer dieselfde te doen'.
Voorsieningskettingbestuur
- Klein-groep prototipering: Verhoudings in die voorsieningsketting is buigsaam en behels tipies direkte samewerking tussen ontwerpingenieurs en rats prototiperingswerkswinkels of geïntegreerde masjineringsfasiliteite, met die voorkeur vir vinnige reaksie.
- Hoëvolume produksie: Verskaffingskettingverhoudings is streng en langtermyn, en omvat streng verskafferoudits, kontrakvervaardiging, langtermynooreenkomste en komplekse logistieke beplanning, met die prioriteit van stabiliteit en betroubaarheid.
Ontwerp vir Vervaardigbaarheid Wenke vir Hoë Volume CNC Projekte
Ontwerp Optimalisering
Ontwerpers moet nou saamwerk met prosesingenieurs om te verseker dat onderdeelontwerpe so bewerkbaar as moontlik is terwyl hulle aan funksionele vereistes voldoen. Dit behels: die vermyding van kenmerke soos diep holtes en klein interne hoeke wat moeilik is vir snygereedskap om toegang te verkry; die ontwerp van verwysingsoppervlaktes en strukture wat maklike klemming vergemaklik. 'n Ontwerp wat vir vervaardiging geoptimaliseer is, verminder direk bewerkingsiklusse, minimaliseer gereedskapslytasie en verminder afvalkoerse.
Streng toleransiebeheer
Ontwerpers moet funksionele vereistes noukeurig analiseer en die nodige toleransies slegs op pasoppervlakke, seëloppervlakke of kritieke monteeroppervlakke toepas.
Nie-kritieke afmetings moet ruim standaardtoleransies gebruik. Meer vrygewige toleransies laat die gebruik van meer aggressiewe snyparameters toe, verminder gereedskapslytasie, minimaliseer inspeksietyd en verbeter opbrengskoerse, waardeur aansienlike kostebesparings oor alle stadiums van produksie opgebou word.
Materiële seleksie
Benewens die materiaal se intrinsieke koste, moet 'n mens ook die bewerkbaarheid, gereedskapslytasietempo, hittebehandelingsvereistes en daaropvolgende oppervlakbehandelingskoste in ag neem.
Vir strukturele komponente, byvoorbeeld, kan maklik bewerkbare aluminiumlegerings of spesifieke voorverharde staal oor die algemeen meer koste-effektief wees as hoëhardheidsmateriale wat naverwerkingshittebehandeling benodig. Materiaalkonsekwentheid, voorsieningsbetroubaarheid en naspeurbaarheid is ewe kritieke oorwegings vir hoëvolumeprojekte.
Oorweging van prosesintegrasie
Doeltreffende ontwerp verminder die behoefte aan sekondêre bewerking. Ontwerpers moet byvoorbeeld daarna streef om handmatige ontbraming te vermy, freeswerk, boorwerk, tapwerk en gedeeltelike inspeksie in een CNC-bewerking te integreer, en monteerpunte en geleidingsvereistes vir oppervlakbehandelings soos anodisering of poeierbedekking te beplan. 'n Meer gevorderde optimalisering is om verskeie onderdele in 'n enkele eenheid te konsolideer, wat monteerkoste uitskakel en onderdelevoorraad verminder.
Kwaliteitbeheerbeplanning
Tydens ontwerp moet oorweging gegee word of komponentafmetings doeltreffende en akkurate inspeksie moontlik maak. Kenmerke wat moeilik intern gemeet kan word of komplekse oppervlakkontoere moet vermy word.
Stel duidelike inspeksiemaatstawwe en toegangsruimtes vir kritieke afmetings vas, met inagneming van die potensiële gebruik van go/no-go-meters of outomatiese visuele inspeksie. 'n Ontwerp wat eenvoudige inspeksie vergemaklik, vorm die grondslag vir die versekering van konsekwente gehalte in hoëvolumeproduksie.
Evaluering van wedstrydstrategie
Die klemreëling moet tydens die ontwerpfase bedink word. 'n Ideale ontwerp moet 'n groot, plat verwysingsoppervlak met voldoende klemareas of voorafbepaalde prosesskroefgate bied. Oorweeg die gebruik van gestandaardiseerde toebehore of die ontwerp van toegewyde, doeltreffende meerdelige toebehore om die bewerking van verskeie komponente in 'n enkele opstelling te bewerkstellig. Dit verteenwoordig een van die kernmetodes om doeltreffendheid in hoëvolumeproduksie te verbeter.
Algemene uitdagings en oplossings in hoëvolume CNC-vervaardiging
Masjienonderhoud en -belegging
Die aankoop van hoëprestasie, stabiele CNC-masjiene en outomatiseringstelsels vereis aansienlike voorafbelegging. Intussen, om ononderbroke massaproduksie te verseker, moet proaktiewe voorspellende instandhoudingsprogramme aangeneem word. Die verwaarlosing van instandhouding veroorsaak onbeplande stilstandtyd, waarvan die koste aansienlik versterk word in hoëvolume-vervaardiging en alle doeltreffendheidsvoordele kan neutraliseer.
Geskikte gebruiksgevalle
Hoëvolume CNC-bewerking is nie ideaal vir elke komponent nie. Geskiktheid hang af van die balansering van die jaarlikse produksievolume met die kompleksiteit van die onderdeel. Dit is die beste geskik vir metaal- of plastiekonderdele met hoë jaarlikse aanvraag, komplekse geometrieë en streng presisievereistes, insluitend motor-enjinonderdele, mediese toestelbehuisings en hoë-end elektroniese behuisings.
Vir eenvoudiger onderdele of dié met 'n lae produksievolume, is tradisionele metodes soos stampwerk of gietwerk dikwels meer koste-effektief. Daarom moet 'n deeglike tegniese en ekonomiese analise uitgevoer word voor die projekbekendstelling.
Voorsieningsketting- en Produksiekoördinering
Enige tekort aan grondstowwe of hulpvoorrade sal daartoe lei dat die hele produksielyn se bedrywighede staak. Die uitdaging lê daarin om 'n deurlopende en stabiele voorraad van die aansienlike hoeveelhede metaalstaafvoorraad, koelmiddel en ander materiale wat vir hoëvolumeproduksie benodig word, te verseker.
Strategiese vennootskappe moet met betroubare verskaffers gevestig word, en modelle soos verskaffer-bestuurde voorraad moet geïmplementeer word om markskommelings te verminder.
Gehalteversekering in bondelproduksie
Die vestiging van 'n sistematiese gehalteversekeringsraamwerk gebaseer op statistiese prosesbeheer. Dit behels die opstel van gereelde monsternemingsinspeksiepunte by kritieke prosesfases, tesame met die integrasie van outomatiese inlyn-meetapparatuur vir intydse terugvoer en vergoeding.
Gehaltebeheer in hoëvolume CNC-bewerking
Implementeer Statistiese Prosesbeheer
Eerder as om slegs op 100% inspeksie staat te maak, word gereelde en sistematiese monsternemings van kritieke dimensies tydens produksie uitgevoer. Meetdata word op beheerkaarte geplot om intydse tendense in gemiddelde en reikwydtevariasies te monitor.
Indien datapunte abnormale skommelinge toon of beheerlimiete oorskry, aktiveer die stelsel onmiddellik waarskuwings wat potensiële sistematiese prosesafwykings aandui. Dit maak intervensie moontlik voordat beduidende nie-ooreenstemmende uitsette ophoop, waardeur voorkomende kwaliteitsbeheer bereik word.
Outomatiese inspeksie
Voor bewerking bespeur die sonde outomaties die werkstukposisie en voer oorsprongverskuiwingskompensasie uit; tydens of na bewerking neem dit outomaties monsters van kritieke afmetings.
Meetdata word outomaties teruggevoer na die CNC-stelsel, waar vergelyking met teoretiese waardes outomatiese aanpassing van gereedskapkompensasiewaardes intyds moontlik maak, wat verseker dat afmetings binne toleransiebande gesentreer bly.
Eerste artikelinspeksie
Voor massaproduksie of na gereedskapwysigings, is 'n volledige inspeksie van die eerste artikel nodig. Hierdie stap valideer nie net die ooreenstemming van die onderdeel nie, maar verifieer ook die masjineringsprogram, prosesparameters en toebehore-opstelling. Hoë-presisie-toerusting, soos 'n koördinaatmeetmasjien, word tipies gebruik om gedetailleerde dataverslae te produseer. Groepproduksie mag slegs voortgaan nadat akkuraatheid bevestig is.
Produksie-naspeurbaarheid
Ken 'n unieke identifiseerder toe aan elke produksielot of individuele onderdeel. Koppel hierdie identifiseerder via die vervaardigingsuitvoeringstelsel aan omvattende produksiedata, soos grondstoflotte, toerusting wat gebruik word, operateurs, masjineringstye en inspeksieresultate. Indien kwaliteitsprobleme ontstaan, maak hierdie stelsel vinnige en akkurate oorsaakontleding moontlik, wat identifiseer of die probleem ontstaan uit materiale, toerusting of prosesafwykings.
Bestuur Gereedskapslewensiklus Streng
Gereedskaptoestand is 'n direkte faktor wat die dimensionele stabiliteit van bewerking beïnvloed. 'n Gereedskapbestuurstelsel moet gebruik word om die hele lewensiklus van elke gereedskap te dokumenteer, van verkryging en voorinstelling tot gebruik tot wegdoening.
Verwagte lewensduur moet bepaal word op grond van snymateriaal en parameterinstellings, met vervangingswaarskuwings wat uitgereik word voordat die drempel bereik word. Gelyktydig moet gereelde slytasie-inspeksies uitgevoer word om skielike kwaliteitsverswakking wat veroorsaak word deur gereedskapskyfies of oormatige slytasie te voorkom, en sodoende stabiele bewerkingstoestande te verseker.
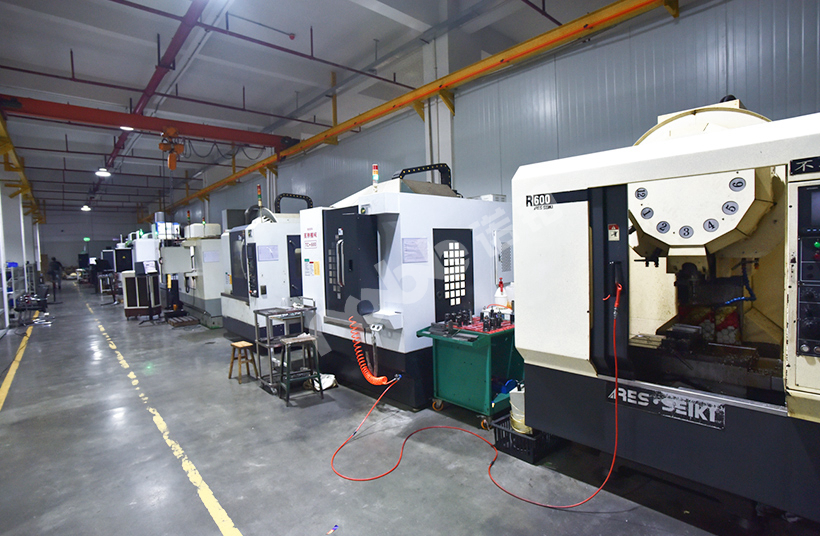
NOBLE"s Hoë Volume CNC Bewerking
By NOBLE spesialiseer ons in die lewering van presisie, doeltreffendheid en betroubaarheid deur ons gevorderde hoë-volume CNC-bewerkingsdienste . Ons omskep u ontwerp in duisende of selfs miljoene identiese en hoëgehalte-onderdele, wat konsekwentheid en koste-effektiwiteit in elke stadium van produksie verseker.
Ons vermoëns:
- Gevorderde vervaardigingstegnologie
- Ontwerp vir Vervaardiging (DFM) Vennootskap
- Geïntegreerde kwaliteitsversekering
- Skaalbare Produksie en Voorsieningskettingbestuur
FAQ
Hoe verminder hoë-volume CNC-bewerking die koste per onderdeel?
Hoëvolume-bewerking behaal laer koste per onderdeel deur skaalvoordele. Die beduidende voorafbelegging in geoptimaliseerde programmering, pasgemaakte toebehore en gespesialiseerde gereedskap word oor 'n groot aantal eenhede geamortiseer.
Wat is die belangrikste voordele van die gebruik van multi-as CNC-masjiene vir hoë-volume produksie?
'n 5-as CNC-masjien kan byna alle kante van 'n onderdeel in 'n enkele opstelling bereik. Dit elimineer foute as gevolg van herposisionering, verseker hoër dimensionele akkuraatheid en komplekse geometrie-vermoë, en verminder nie-snytyd drasties. Vir hoë volumes vertaal dit na vinniger algehele deurset, konsekwente gehalte en die vermoë om meer komplekse, gekonsolideerde onderdele te ontwerp wat monteringsbehoeftes verminder.
Wanneer is CNC-bewerking die regte keuse bo gietwerk of stempelwerk vir hoë volumes?
CNC-bewerking is ideaal vir hoë volumes wanneer onderdele komplekse geometrieë, noue toleransies het, of beter materiaaleienskappe van soliede materiaal benodig. Vir baie eenvoudige vorms teen uiterste volumes word stampwerk of gietwerk meer koste-effektief as gevolg van selfs vinniger siklustye.
Wat is die grootste uitdagings in hoë-volume CNC-projekte?
Belangrike uitdagings sluit in die handhawing van konsekwente gehalte oor die hele lopie, die bestuur van gereedskapslytasie en die skedulering van voorkomende instandhouding om onbeplande stilstandtyd te vermy, die optimalisering van elke sekonde van die siklustyd, en die versekering van 'n betroubare voorsieningsketting vir materiale en verbruiksgoedere.
Watter materiale is die algemeenste vir hoë-volume CNC-bewerking?
Aluminiumlegerings is die beste keuses as gevolg van hul ligte gewig en goeie sterkte. Verskeie staalsoorte word gekies vir sterkte en duursaamheid. Ingenieursplastiek word gebruik vir elektriese en liggewig komponente.







