
Wat is elektriese ontladingsbewerking
Elektriese Ontladingsbewerking vorm metaal met elektriese vonke. Tradisionele bewerking gebruik gereedskap om materiaal te sny. Beide metodes het hul sterk punte. Elektriese Ontladingsbewerking werk op baie harde, geleidende metale. Dit maak komplekse vorms met hoë presisie en gladde oppervlaktes. Tradisionele bewerking is vinniger en werk op meer soorte materiale. Dit kan ook nie-geleidende materiale sny. Maar dit kan probleme ondervind met harde metale en klein besonderhede. As jy die verskille in akkuraatheid, materiale, koste, spoed en gebruik verstaan, sal dit jou help om jou projekte meer doeltreffend en ekonomies te voltooi.
Belangrike take
- Elektriese Ontladingsbewerking (EDM) vorm harde metale met vonke. Dit gebruik elektrisiteit en raak nie aan die metaal nie. EDM is baie presies en werk slegs op metale wat elektrisiteit gelei.
- Tradisionele masjinering gebruik skerp gereedskap om baie materiale te sny. Dit kan plastiek en metale vorm. Dit is vinniger vir eenvoudige vorms of groot onderdele.
- EDM is wonderlik vir die maak van moeilike vorms en klein besonderhede. Dit maak ook gladde oppervlaktes. Maar EDM kos meer geld en neem meer tyd as gewone bewerking.
- Tradisionele masjinering kan baie werk doen en geld bespaar op groot projekte. Maar dit het probleme met baie harde metale en klein besonderhede.
- Jy moet 'n metode kies gebaseer op die materiaal, vorm en die vlak van akkuraatheid wat benodig word. Oorweeg hoeveel onderdele jy benodig en ook jou begroting.
Belangrike verskille
Vergelykingstabel
| Aspek | Elektriese ontladingsbewerking (EDM) | Tradisionele bewerking |
| Kontakmetode | EDM raak nie aan die metaal nie. Dit gebruik vonke. | Tradisionele bewerking raak die materiaal met gereedskap aan. |
| Materiale versoenbaarheid | EDM werk slegs op harde, geleidende metale. | Tradisionele bewerking werk op die meeste materiale. |
| Spoed | EDM is stadiger, veral vir harde vorms. | Tradisionele bewerking is vinniger vir groot, eenvoudige onderdele. |
| Kos | EDM kos meer omdat dit stadiger is. | Tradisionele bewerking kos minder vir maklike vorms. |
| Presisie | EDM is baie presies en maak klein besonderhede. | Tradisionele bewerking is goed, maar minder presies. |
| Kompleksiteit | EDM kan skerp hoeke en komplekse vorms maak. | Tradisionele bewerking het probleme met klein onderdele. |
| oppervlak | EDM maak gladde oppervlaktes en benodig geen ekstra werk nie. | Tradisionele bewerking mag meer afrondingsstappe benodig. |
| Gereedskapdrag | EDM-gereedskap hou langer omdat daar geen kontak is nie. | Tradisionele masjineringsgereedskap verslyt vinniger. |
| Omgewingsimpak | EDM gebruik meer energie en produseer giftige gasse. | Tradisionele bewerking gebruik minder energie en is skoner. |
| Operateursvaardigheid | EDM benodig 'n bekwame persoon om op te stel en te bedryf. | Tradisionele bewerking vereis minder vaardigheid met masjiene. |
Hoofkontraste
Elektriese ontladingsbewerking verwyder metaal met vonke, nie met geweld nie. Dit laat dit toe om harde metale soos titanium te sny. EDM kan diep gate en skerp hoeke maak. Dit maak ook gladde oppervlaktes, en die gereedskap slyt nie vinnig nie. NOBLE spesialiseer in presisie EDM-prosesse wat komplekse geometrieë hanteer terwyl superieure oppervlakafwerkings gehandhaaf word. Maar EDM werk slegs op metale wat elektrisiteit gelei. Dit neem ook meer tyd en energie om 'n onderdeel af te handel. EDM kan giftige gasse produseer, dus moet afval versigtig hanteer word.
Tradisionele bewerking vorm dinge met snygereedskap. Dit werk op baie metale en plastiek, selfs al gelei hulle nie elektrisiteit nie. Hierdie metode is vinniger en goedkoper vir groot of eenvoudige onderdele. Maar dit kan nie baie harde metale goed sny nie. Dit kan ook nie klein vorms so maklik soos EDM maak nie. By NOBLE integreer ons beide tradisionele en gevorderde bewerking om die beste oplossing vir elke projek se unieke eise te bied. Die gereedskap slyt uit en moet soms vervang word. Ekstra stappe mag nodig wees om die oppervlak glad te maak. Masjiene kan help om die werk makliker te maak en minder vaardigheid te vereis.

Hoe Elektriese ontlaai-bewerking Werke
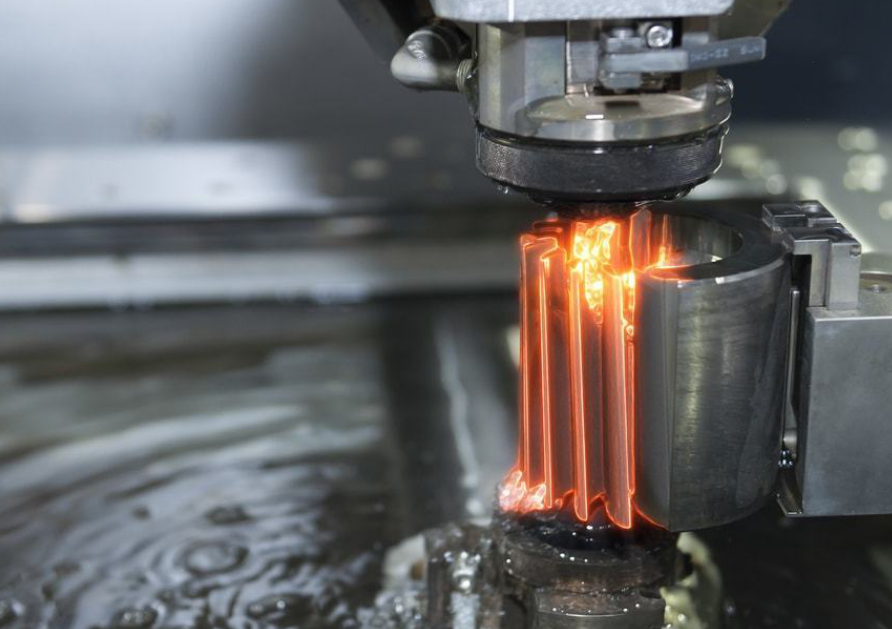
Elektriese Ontladingsbewerking vorm metaal met behulp van vonke. Dit werk slegs op materiale wat elektrisiteit laat vloei. Die gereedskap en die metaalonderdeel tree op soos elektrodes. Wanneer hulle naby kom, spring 'n vonk tussen hulle. Hierdie vonk veroorsaak baie hitte. Die hitte smelt en verander klein stukkies metaal in gas. Die gereedskap raak nooit aan die metaal nie. Die vonk doen al die werk eerder. Beide die gereedskap en die metaalonderdeel bly in 'n spesiale vloeistof genaamd diëlektriese vloeistof. Hierdie vloeistof verkoel alles en spoel gesmelte metaal weg. Anders as tradisionele bewerking, is daar geen sny of stoot nie. Elektriese Ontladingsbewerking verwyder metaal sonder om dit aan te raak. Op hierdie manier kan dit baie presiese vorms, skerp hoeke en diep gate maak. Dit werk ook goed op harde metale wat moeilik is om met normale gereedskap te sny.
Let wel: Elektriese ontladingsbewerking kan moeilike onderdele maak sonder om hulle te verhit. Dit hou die metaal sterk en stabiel.
Tipes Elektriese ontlaai-bewerking
Daar is drie hooftipes elektriese ontladingsbewerking. Elke tipe gebruik 'n ander manier om metaal te vorm en pas by verskillende take.
| EDM tipe | Hoe werk dit? | Algemene gebruike | Belangrikste kenmerke |
| Wire EDM | Gebruik 'n dun draad om metaal met vonke te sny. Die draad beweeg langs 'n pad in water. | Sny moeilike vorms, maak gereedskap, mediese toestelle en vliegtuigonderdele. | Baie presies, geen aanraking nie, werk op harde metale. |
| Sinker (Konvensionele) EDM | Gebruik 'n gevormde gereedskap wat in die metaal insink om gate of vorms te maak. Die onderdeel en gereedskap sit in 'n vloeistof. | Maak vorms, matryse en onderdele met diep of moeilike vorms. | Goed vir 3D-vorms, skerp hoeke en 'n gladde afwerking. |
| Gatboor EDM | Gebruik 'n hol buis om klein, diep gate met vonke te boor. Vloeistof vloei deur die buis. | Boor van verkoelingsgate in turbinelemme, beginsnitte vir draad EDM en mediese onderdele. | Maak klein, diep gaatjies, werk teen enige hoek. |
Elke tipe EDM het sy spesiale gebruike. Draad EDM sny gedetailleerde vorms. Sinker EDM maak diep gate en vorms. Gatboor EDM maak die skep van klein, diep gate vinnig moontlik. NOBLE bied alle groot EDM-metodes en lewer pasgemaakte oplossings vir lugvaart-, motor- en mediese nywerhede met ongeëwenaarde presisie en betroubaarheid.
Tradisionele CNC bewerking
Algemene metodes
Tradisionele bewerking gebruik baie maniere om materiale te vorm. Elke manier gebruik 'n spesiale gereedskap en beweging om materiaal weg te neem. Die mees algemene tradisionele bewerkingsmetodes is:
- CNC Milling'n Spingereedskap sny materiaal van plat of gevormde oppervlaktes af. Freesmasjiene kan harde vorms vir motors, vliegtuie en masjiene maak.
- CNC DraaiDie onderdeel draai terwyl 'n stilstaande gereedskap dit vorm. Draaiwerk maak ronde dinge soos stange en skagte.
- CNC Boor'n Draaiende boorpunt maak ronde gate in die materiaal. Boorwerk is eenvoudig en word baie in masjinering gebruik.
- CNC Slyp’n Growwe wiel verwyder klein stukkies vir ’n gladde afwerking. Slyp help om onderdele beter te laat lyk en goed te pas.
- CNC-saagwerk'n Lem met tande of korrels sny die materiaal in stukke. Saagwerk maak materiaal gereed vir verdere werk.
- CNC vervelig'n Gereedskap maak gate groter en meer presies.
- CNC-snywerk'n Gereedskap met tande sny vorms binne of buite in een slag, soos vir ratte.
- CNC-vorming'n Gereedskap beweeg heen en weer om plat, geboë of gegleufde oppervlaktes te maak.
Hoe werk dit?
Tradisionele bewerking gebruik snywerk om dinge te vorm. Masjiene en sterk gereedskap, dikwels gemaak van karbiedstaal of hoëspoedstaal, sny materiaal van 'n onderdeel af. Die gereedskap en die materiaal beweeg op 'n beheerde manier. Die gereedskap of die onderdeel kan draai, reguit beweeg, of heen en weer beweeg.
Freesmasjiene gebruik 'n draaiende snyer met skerp tande. Die snyer sny materiaal weg soos dit oor die onderdeel beweeg. Draaiwerk gebruik 'n draaibank om die onderdeel te draai terwyl 'n gereedskap dit langs sy sy vorm. CNC-boorwerk gebruik 'n draaipunt om gate te maak. CNC-slypwerk gebruik 'n growwe wiel om klein stukkies af te haal en die onderdeel glad te maak. Saagwerk sny materiaal met 'n lem, en stoterwerk verwyder materiaal in een beweging met 'n getande gereedskap.
Hierdie maniere gebruik die idee om die gereedskap en onderdeel in vasgestelde paaie te beweeg. Materiaal word weggeneem deur te sny, te vryf of te skraap. Dit laat mense toe om die finale vorm en grootte van die onderdeel te beheer. Tradisionele bewerking werk op baie materiale, soos metale en plastiek, dus is dit goed vir baie take.
NOBLE kombineer hierdie veelsydige tradisionele bewerkingstegnieke met moderne kundigheid om konsekwente akkuraatheid, vinnige omkeertye en uitstekende diens vir projekte van enige skaal te lewer.
EDM Voordele en Nadele
Voordele van EDM
Elektriese ontladingsbewerking het baie goeie punte vir die vervaardiging van dinge vandag. Baie maatskappye kies hierdie metode omdat dit spesiale kenmerke het:
- Die gereedskap raak nie aan die onderdeel nie. Dit verhoed merke, brame en buiging.
- EDM werk goed met dun of brose dele. Dit kan ook harde metale vorm sonder om hulle te beskadig.
- Die metode maak baie presiese onderdele met gladde oppervlaktes. Die meeste onderdele benodig nie veel polering daarna nie.
- EDM kan vorms en binnebesonderhede maak wat snygereedskap nie kan doen nie.
- Masjiene kan vanself loop met dinge soos outomatiese draadsnywerk. Dit help die masjien om langer en beter te werk.
- Rekenaars hou die proses dop en help om energie te bespaar. Hulle help ook om probleme op te los voordat hulle groot word.
- EDM maak onderdele sonder brame. Dit bespaar tyd omdat jy nie ekstra stappe benodig nie.
- Die proses kan baie harde of skaars metale met groot akkuraatheid vorm. Dit is goed vir vliegtuie, mediese gereedskap en die maak van ander gereedskap.
- Nuwe idees help EDM om minder energie en veiliger vloeistowwe te gebruik. Beter maniere om afval te hanteer, help die planeet.
Let wel: EDM is uitstekend vir die maak van klein of swak onderdele. Dit verhoed dat hulle buig en gee 'n gladde, presiese afwerking.
Beperkings of EDM
Alhoewel elektriese ontladingsbewerking sterk is, het dit 'n paar probleme. Die tabel hieronder toon die hoofprobleme, wat hulle veroorsaak en hoe om dit op te los:
| beperking | Beskrywing | Impak op aanneming | Remedies / Versagtingspogings |
| Verwerk spoed | EDM neem metaal stadig af. | Nie goed vir groot werk of die maak van baie onderdele nie. | Gebruik beter pulsmakers, sterker elektrodes en meer robotte. |
| Elektrodeslytasie | Elektrodes raak mettertyd op. | Kos meer en maak onderdele minder presies. | Kies sterk materiale en gebruik outomatiese herstelwerk. |
| Oppervlakteintegriteit | Onderdele kan klein krake of gaatjies kry. | Mag dalk meer werk benodig vir sommige gebruike. | Verander instellings en gebruik hitte of poleer daarna. |
| Verwerking van koste | Elektrodes, bevestiging en krag kos baie. | Dit kan te duur wees vir klein winkels. | Gebruik goedkoper goed en bespaar meer energie. |
| Materiële beperkings | Werk slegs op goed wat elektrisiteit dra. | Kan nie plastiek of keramiek vorm nie. | Probeer nuwe EDM-tipes om aan meer dinge te werk. |
| Diepte-tot-breedte verhoudings | Diep, dun vorms is moeilik om te maak. | Stop sommige moeilike of diep onderdeelontwerpe. | Gebruik spesiale elektrodes en beter verkoeling. |
| Omgewingsimpak | Sommige materiale en vloeistowwe kan die natuur skade berokken. | Pas dalk nie by groen doelwitte nie. | Gebruik veiliger vloeistowwe en beter afvalversorging. |
| Toerusting Koste | Fantastiese masjiene kos aanvanklik baie. | Klein winkels het dalk nie genoeg geld nie. | Huur of koop gebruikte masjiene. |
EDM werk slegs op dinge wat elektrisiteit deurlaat. Dit beteken dat dit nie plastiek of keramiek kan vorm nie. Elektrodes slyt uit, en growwe oppervlaktes kan onderdele versleg en meer kos. EDM is stadiger as ou metodes, so dit is nie goed om baie onderdele vinnig te maak nie. Sommige onderdele benodig meer werk om die oppervlak reg te maak. EDM gebruik meer krag en kan afval produseer wat veilige hantering benodig. Die masjiene kos baie, wat moeilik is vir klein werkswinkels. NOBLE help kliënte om die afwegings en voordele te weeg, deur kundige leiding en gevorderde EDM-vermoëns te bied vir werk wat uiterste akkuraatheid en komplekse vorms vereis. Vir werk wat presiese snitte of moeilike vorms benodig, is EDM steeds 'n goeie keuse.
Voordele en Nadele van Tradisionele CNC-bewerking
Voordele van Tradisionele CNC-bewerking
Tradisionele bewerking het baie goeie punte vir vervaardigers. Hierdie metodes sluit in frees, draai, boor en slyp. Dit help fabrieke al lank.
- veelsydigheidTradisionele masjinering werk op baie soorte materiale. Mense kan metale, plastiek of selfs hout sny. Dit maak dit nuttig vir baie werk.
- Spoed vir eenvoudige onderdeleMasjiene soos draaibanke en freesmasjiene vorm maklike onderdele vinnig. Groot groepe eenvoudige stukke beweeg vinnig deur die werkswinkel op hierdie maniere.
- Laer aanvanklike kosteBaie winkels het reeds hierdie masjiene. Om 'n nuwe werk te begin kos minder omdat geen nuwe gereedskap nodig is nie.
- Gemak van die opstelWerkers kan masjiene vinnig gereed kry vir maklike take. Klein ontwerpveranderinge benodig slegs 'n paar regstellings.
- Beskikbaarheid van geskoolde werkersBaie werkers weet hoe om hierdie masjiene te gebruik. Om nuwe mense te leer is vinniger aangesien die gereedskap algemeen is.
- Goed vir prototiperingWerkswinkels kan vinnig een onderdeel of 'n toetsstuk maak. Dit help ingenieurs om idees te toets voordat hulle baie onderdele maak.
- Geen behoefte aan geleidende materiale nie: Anders as EDM, tradisionele bewerking benodig nie die materiaal om elektrisiteit te dra nie. Dit gee meer keuses vir wat om te gebruik.
Beperkings van Tradisionele CNC-bewerking
Tradisionele bewerking het ook 'n paar probleme. Dit kan verander hoeveel dinge kos, hoe vinnig werk gedoen word en hoe goed die onderdele is.
| beperking | Impak op vervaardigingsdoeltreffendheid |
| Materiële afval | Maak meer skroot, wat meer kos en die natuur kan benadeel |
| Langer aanlooptye | Vertraag werk, veral vir harde vorms |
| Hoër koste vir klein hoeveelhede | Maak klein werkies meer kosbaar as gevolg van opstelling en gereedskapveranderings |
Tradisionele bewerking sny materiaal weg, so daar is baie afval. Hierdie afval kos meer geld en kan sleg wees vir die planeet. Winkels moet vir die ekstra materiaal betaal en die afval weggooi.
Mense moet die masjiene met die hand beheer. Geskoolde werkers stel die masjiene op en laat hulle loop. Dit neem tyd en kan tot foute lei. Mense kan foute maak, so sommige onderdele is dalk nie reg nie. Verskillende werkers of skofte kan onderdele anders laat uitdraai.
Die maak van harde vorms vertraag die werk. Werkers moet stop om gereedskap te ruil of die onderdeel te skuif. Elke stap voeg meer tyd by. Baie stappe maak die werk langer, veral vir moeilike vorms.
Klein werkies kos meer geld. Elke nuwe werk mag spesiale gereedskap of houers benodig. Deur net vir 'n paar onderdele op te stel, versprei die koste oor minder stukke. Dit maak dat elke onderdeel meer kos as wanneer jy baie gemaak het.
Arbeidskoste styg met tradisionele bewerking. Geskoolde werkers word meer betaal. Om masjiene met die hand op te stel en reg te maak, neem meer tyd in beslag. Al hierdie dinge maak elke onderdeel meer kosbaar.
Werkswinkels wat tradisionele bewerking gebruik, moet aan spoed, koste en kwaliteit dink. Vir harde vorms of baie presiese werk, kan ander maniere soos EDM- of CNC-bewerking beter werk.
NOBLE spreek hierdie uitdagings aan deur kundige vakmanskap met moderne tegnologieë te kombineer, en bied geoptimaliseerde bewerkingstrategieë wat afval verminder, produksie versnel en hoë onderdeelkonsekwentheid handhaaf.
Toepassing van EDM en tradisionele CNC-bewerking
Toepassing van EDM
Baie maatskappye gebruik elektriese ontladingsbewerking vir spesiale werk. Hierdie metode is goed vir harde metale en moeilike vorms. Dit kan onderdele maak wat ander gereedskap nie kan maak nie. 'n Paar algemene gebruike is:
- Klein gaatjies boor: Fabrieke gebruik EDM om klein gaatjies in turbinelemme en brandstofstelsels te maak. Die gaatjies bly reguit en die gereedskap breek nie.
- Vorm- en matrysmaak: EDM vorm diep gate en vorm in vorms en matryse. Dit help om plastiekonderdele en metaalstempels te maak.
- Verwydering van vasgesteekte dele: Werkers gebruik EDM om gebreekte boute of penne uit te kry. Dit maak nie die hoofdeel seer nie.
- Mediese komponente: EDM maak gladde, braamvrye onderdele vir mediese inplantings. Hierdie onderdele moet presies en veilig wees.
- Lugvaartkomponente: EDM maak dun gleuwe, skerp hoeke en diep gate in vliegtuigonderdele.
EDM kan op enige metaal werk wat elektrisiteit dra, selfs baie harde metaal. Die gereedskap raak nooit aan die onderdeel nie, so dit buig of bewe nie. Nuwe kontroles en slim masjiene help EDM om vinniger te werk en beter onderdele te maak. NOBLE belê in die nuutste EDM-tegnologie om hoë-presisie onderdele met komplekse geometrieë te lewer wat aan die strengste bedryfstandaarde voldoen. Baie van ons kliënte sal EDM aanvra vir werk wat groot presisie vereis of gespesialiseerde vorms het.
Tradisionele CNC-bewerking van Aansoek
Tradisionele bewerking vorm en afwerking van baie soorte materiale. Hierdie metodes sluit in draai, frees, boor, tap, skaaf, kartel, saag en vorming. NOBLE gebruik dit dikwels om baie van hierdie take te verrig:
- Vorming en groottebepaling: Masjiene sny en vorm metaal, plastiek en ander goed tot die regte grootte en vorm.
- Geskroefde dele: Tapwerk maak skroewe en boute met skroefdrade.
- Plat oppervlaktes: Skaafwerk en vorming maak groot, plat areas op metaalonderdele.
- Greep en versiering: Kartelwerk voeg patrone by vir beter greep of voorkoms.
- Sny van groot stukke: Saag sny groot dele in kleiner stukke.
- Algemene materiaalverwydering: Draai, frees en boor neem ekstra materiaal weg om die finale vorm te kry.
Hierdie maniere is belangrik vir die maak van motors, vliegtuie, elektronika en metaalonderdele. NOBLE het ook uitstekende CNC-bewerkingsvermoëns, wat presisie-CNC-stelsels met gespesialiseerde bewerkingstegnologie kombineer om hoëgehalte-onderdele vir kritieke nywerhede te produseer.
Materiale versoenbaarheid
EDM-materiaal
Elektriese Ontladingsbewerking werk slegs met materiale wat elektrisiteit dra. Dit gebruik vonke om die metaal af te slyt. Die onderdeel moet elektrisiteit daardeur laat vloei. Metale soos verharde gereedskapstaal, hoëspoedstaal, titanium en nikkel-gebaseerde superlegerings word dikwels gebruik. Koper, aluminium en hul mengsels werk ook goed. Sommige grafiet en 'n paar keramiek kan gebruik word as hulle elektrisiteit gelei. Hierdie materiale is baie hard en kan baie hitte weerstaan. Dit maak hulle moeilik om met normale gereedskap te sny. Lugvaart-, motor- en mediese maatskappye gebruik EDM vir onderdele met moeilike vorms of klein besonderhede. Nie-geleidende dinge, soos die meeste plastiek en sommige keramiek, werk nie met draad EDM nie. Vonke kan nie in hierdie materiale vorm nie.
Tradisionele CNC-bewerkingsmateriaal
Tradisionele bewerking kan baie soorte materiale vorm. Dit werk op metale, plastiek en sommige keramiek. Baie werkswinkels gebruik plastiek soos HDPE en PVC. Hierdie plastiek buig maklik, word nie deur chemikalieë beskadig nie en is maklik om te bewerk. Dit is belangrik om die regte gereedskap te kies. Hoëspoedstaalgereedskap is goed vir sagte plastiek. Karbied- of diamantpuntgereedskap is beter vir taai plastiek. Werkswinkels moet hitte en spanning dophou sodat onderdele nie buig of kraak nie. Hoë-doeltreffendheidsfreeswerk help om dinge koel te hou en laat onderdele beter lyk. Harde metale, soos staal oor 45 HRc, kan gesny word met harde draaiwerk en spesiale gereedskap soos keramiek of CBN. NOBLE bring kundige verwerkingsvermoëns na hierdie toepassings, wat presisie en materiaalintegriteit verseker, selfs in die mees veeleisende projekte. Diamant- en CBN-gereedskap help ook met komposiete en sommige keramiek. Hierdie maniere laat werkswinkels toe om baie materiaal vinnig te verwyder en gladde onderdele te maak.
- Tradisionele bewerking kan werk met:
- Metale (staal, aluminium, koper, messing)
- Plastiek (HDPE, PVC, akriel)
- Sommige keramiek en komposiete
- Hout en ander sagte goed
Presisie en oppervlakafwerking in EDM
Toleransies
Presisie is belangrik in elke masjineringswerk. Elke metode gee 'n ander vlak van akkuraatheid. Die tabel hieronder toon hoe goed elke metode stywe groottes kan hou:
| Bewerkingsmetode | Tipiese Toleransie Bereikbaar | Notes |
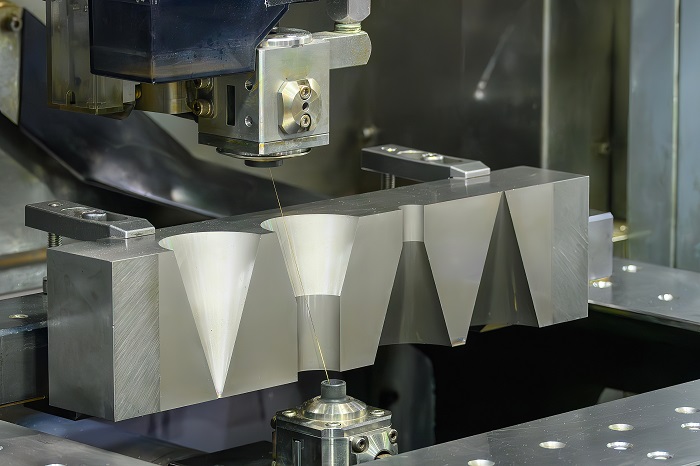
| Wire EDM | ± 0.005 mm | Gebruik 'n dun draadelektrode; skep fyn besonderhede en ingewikkelde onderdele; kontaklose proses verminder materiaalspanning; kan binnehoeke sny met radiusse so klein as 0.003 duim. |
| Sinker EDM | ± 0.001 mm | Gebruik gevormde grafiet- of metaalelektrode; effektief vir komplekse geometrieë; bereik uitsonderlike presisie. |
| Tradisionele CNC-bewerking | Beperkte akkuraatheid in vergelyking met EDM | Akkuraatheid en materiaaltipes is meer beperk; minder geskik vir uiters noue toleransies of komplekse geleidende materiale. |
Elektriese ontladingsbewerking is uitstekend vir die maak van baie presiese onderdele. Sinker-EDM kan onderdele maak met groottes so na as ±0.001 mm. Draad-EDM is ook baie akkuraat. Dit is goed vir onderdele met klein besonderhede. NOBLE se gevorderde EDM-vermoëns bereik konsekwent ultra-stywe toleransies en fyn kenmerke wat tradisionele bewerking dikwels nie kan ewenaar nie. Tradisionele bewerking, soos CNC-freeswerk of -draaiwerk, is nie so presies soos EDM nie. Dit het probleme met harde of moeilike vorms. NOBLE se gevorderde EDM-vermoëns bereik konsekwent ultra-stywe toleransies en fyn kenmerke wat tradisionele bewerking dikwels nie kan ewenaar nie, gerugsteun deur uitstekende diens en 'n fokus op kwaliteit.
Oppervlakkwaliteit
Hoe glad 'n onderdeel is, maak saak vir hoe dit lyk en werk. Elke manier van bewerking laat sy eie merk op die onderdeel.
- Draad-EDM maak 'n hergietlaag wanneer dit growwe vorms sny. Hierdie laag vorm omdat vonke baie hitte produseer.
- Deur meer afwerkings met draad-EDM te doen, word die hergietlaag dunner en die oppervlak gladder.
- Soms kan die hergietlaag probleme veroorsaak. Dit kan maak dat draad-EDM nie die beste keuse vir sommige onderdele is nie.
- Meer afrondings in EDM help om die oppervlak te verbeter en probleme op te los.
- EDM smelt en verander metaal in gas om dit te verwyder. Dit laat 'n nuwe laag metaal op die onderdeel agter.
- Die hergietlaag kan stukkies van die gereedskap en die vloeistof bevat. Dit kan die werking van die onderdeel verander.
- Hoe grof die oppervlak in EDM is, hang af van die instellings en hoeveel keer dit oor die onderdeel gaan.
- Tradisionele bewerking maak nie 'n hergietlaag nie. Dit laat gewoonlik 'n skoner oppervlak, maar kan probleme veroorsaak met harde of moeilike vorms.
- EDM is goed vir harde of moeilike metale, maar benodig noukeurige instellings om die beste afwerking te kry.
Koste en spoed
Opstel en werking
Koste en spoed is belangrik wanneer jy kies tussen elektriese ontladingsbewerking en tradisionele bewerking. Die geld wat benodig word om elke metode te begin en te gebruik, kan baie verskil. Die tabel hieronder toon hoe hulle vergelyk:
| Koste-aspek | Elektriese ontladingsbewerking (EDM) | Tradisionele Bewerkingsmetodes |
| Opstelkoste | Hoë aanvanklike toerustingkoste ($100,000 tot $500,000+ vir draad-EDM-masjiene); gereedskapskoste ook hoër | Oor die algemeen laer aanvanklike opstellingskoste; gereedskap is aanvanklik goedkoper |
| Operasionele koste (uurliks) | $60 tot $200+ per uur, insluitend masjienwaardevermindering, elektrisiteit, draadverbruik, arbeid en onderhoud | Tipies laer uurlikse bedryfskoste, maar kan toeneem met komplekse gereedskap en materiale |
| materiaal Hantering | Doeltreffend vir verharde materiale; geen behoefte aan voor-/na-hittebehandeling nie | Mag addisionele verwerking vir verharde materiale (hittebehandeling) vereis |
| Bewerkingskompleksiteit | Koste-effektief vir ingewikkelde geometrieë en fyn oppervlakafwerkings; verminder sekondêre bewerkings | Minder doeltreffend vir komplekse vorms; mag verskeie opstellings en sekondêre afwerking vereis |
| Bykomende voordele | Braamvrye rande, geen snykragte, verminderde afval en herbewerking, fyn oppervlakafwerking, verminderde polering/slyp | Kan brame veroorsaak; snykragte kan vervorming veroorsaak; addisionele afwerking is dikwels nodig |
| Uitkontrakteringsopsies | Professionele EDM-dienste verminder aanvanklike beleggings- en bedryfskoste | Uitkontraktering van tradisionele bewerking is ook moontlik, maar minder gespesialiseerd vir komplekse onderdele |
EDM-masjiene kos baie om te koop en op te stel. Hulle gebruik meer krag en spesiale voorrade, so hulle kos elke uur meer. EDM is goed vir harde metale en moeilike vorms. Dit kan geld bespaar omdat jy nie soveel ekstra stappe nodig het nie. Tradisionele bewerking is goedkoper om te begin en te gebruik, veral vir maklike take.
Produksietempo
Hoe vinnig 'n werkswinkel onderdele kan maak, is belangrik. VVS is gewoonlik stadiger as tradisionele bewerking. Dit is waar wanneer baie materiaal afgeneem word of met dik stukke gewerk word. VVS-spoed hang af van dinge soos hoe lank die vonk hou, hoe sterk dit is, die spasie tussen die gereedskap en die onderdeel, en hoe vinnig dinge afkoel. Om VVS vinniger te maak, kan gereedskap slyt en growwer onderdele maak. Werkswinkels moet die regte instellings kies om goeie resultate te kry. Met diepgaande tegniese kennis en doeltreffende verwerkingsstrategieë help NOBLE kliënte om spoed en presisie in VVS-projekte te balanseer.
Tradisionele bewerking neem materiaal vinnig weg. Dit is die beste vir die maak van baie onderdele of rowwe vorms. Dit maak dit 'n goeie keuse vir groot werk. EDM is beter vir die maak van moeilike vorms, klein besonderhede, of om met harde metale te werk. EDM verruil spoed vir beter detail en kwaliteit.
- Tradisionele bewerking is vinniger en kos minder om baie onderdele te maak.
- EDM is beter vir klein hoeveelhede, toetsonderdele of moeilike vorms.
- EDM veroorsaak minder afval en benodig minder werk vir spesiale onderdele, maar kos meer vir groot werk.
- EDM gebruik meer krag en neem langer, so dit is nie so goed vir die maak van baie onderdele nie.
Die keuse van die regte metode
Besluitfaktore
Die keuse van die beste manier om 'n onderdeel te bewerk hang af van baie dinge. Elke projek is anders en benodig sy eie plan. Die tabel hieronder toon hoe EDM en tradisionele bewerking vergelyk:
| Besluitfaktor | EDM | Tradisionele bewerking |
| Deel kompleksiteit | Die beste vir ingewikkelde onderdele met noue toleransie | Beter vir eenvoudige, groot onderdele |
| Materiaal Tipe | Werk met harde, geleidende metale | Hanteer baie materiale, insluitend plastiek |
| Produksie Volume | Goed vir lae tot medium hoeveelhede | Beste vir hoëvolume lopies |
| Verdraagsaamheid en presisie | Baie hoë presisie | Minder presies, risiko van hittevervorming |
| Aanvanklike belegging | Hoër toerustingkoste | Laer koste, makliker vir klein winkels |
| Grootte van Werkstuk | Klein tot medium, komplekse onderdele | Groot werkstukke |
| Nywerheidstoepassings | Lugvaart, medies, elektronika | Motorvoertuie, olie en gas |
| Bewerkingsdoeltreffendheid | Stadiger, maar gladde afwerking | Vinniger, koste-effektief vir eenvoudige onderdele |
| Materiële eienskappe | Benodig elektriese geleidingsvermoë | Minder afhanklik van materiaaleienskappe |
| verenigbaarheid | Benodig diëlektriese vloeistof | Geen vloeistofbehoefte nie |
Die tipe materiaal is belangrik wanneer 'n metode gekies word. EDM werk slegs met metale wat elektrisiteit deurlaat. Hierdie metale moet ook hitte kan hanteer en nie vinnig verslyt nie. Dit maak EDM goed vir harde metale wat moeilik is om met normale gereedskap te sny. As jy nie seker is watter proses die beste vir jou projek is nie, het ons toegewyde span ingenieurs dalk die antwoord.
Praktiese scenario's
Hier is 'n paar werklike voorbeelde om jou te help weet wanneer om elke manier te gebruik:
- LugdiensIngenieurs gebruik EDM om turbinelemme met klein gaatjies te maak. Hierdie onderdele moet baie presies wees en harde metale gebruik. EDM gee die regte grootte en gladde afwerking.
- Mediese toerusting: EDM maak klein gaatjies en gleuwe in inplantings. Die proses plaas nie spanning op die dele nie, so hulle bly veilig.
- AutomotiveFabrieke gebruik tradisionele bewerking vir enjinblokke en groot onderdele. Hierdie manier is vinnig en werk met baie materiale.
- Mould Making: EDM vorm harde staalvorms met diep, moeilike kenmerke. Alhoewel EDM meer kos en meer energie gebruik, kan dit werk doen wat ander gereedskap nie kan nie.
- elektroniese: EDM boor klein gaatjies in verbindings. Dit maak baie klein groottes en gladde oppervlaktes.
EDM is die beste vir klein groepies onderdele, moeilike vorms en harde metale. Tradisionele bewerking is beter vir groot, eenvoudige onderdele en om baie daarvan te maak. Beide maniere het goeie punte. Die beste keuse hang af van projekbehoeftes, materiale en befondsing. NOBLE sal jou help om die regte benadering te kies deur elke projek se doelwitte, materiale en begroting te evalueer om die mees effektiewe vervaardigingsoplossing te bied.
Of jy EDM of konvensionele bewerking kies, hang af van jou projekbehoeftes, en NOBLE se kenners sê EDM is uitstekend vir die maak van presiese, moeilike onderdele met harde materiale en 'n gladde oppervlak. Maar dit neem meer tyd en kos meer. Om die beste metode te kies, beveel NOBLE aan dat jy die volgende stappe neem:
- Besluit wat jy wil maak en watter materiale jy benodig.
- Dink na oor hoe moeilik die vorm is en hoe presies dit moet wees.
- Maak seker dat jy duidelike tekeninge het wat al die besonderhede wys.
- Praat en werk met mense wat baie van masjinering weet.
Waarom NOBLE as u vertroude EDM-verskaffer kies?
NOBLE is as die vervaardiger gekies vanweë sy ongeëwenaarde vermoë om beide elektriese ontladingsbewerking (EDM) en tradisionele bewerkingsdienste met uitsonderlike presisie, buigsaamheid en betroubaarheid te lewer. Die sterk punte van elke bewerkingsmetode kom met kompromieë, maar NOBLE oorbrug daardie gaping deur die beste van beide wêrelde te bied - die integrasie van gevorderde EDM-tegnologie met bewese tradisionele bewerkingstegnieke om pasgemaakte oplossings te bied wat op die unieke vereistes van elke projek afgestem is.
NOBLE staan om verskeie redes uit:
- Kundigheid in komplekse EDM-projekteNOBLE spesialiseer in hoë-presisie EDM-werk, insluitend draad-, sinker- en gatboor-EDM, wat noodsaaklik is vir nywerhede wat ingewikkelde geometrieë vereis, soos lugvaart, medies en elektronika. Ons bekwame tegnici produseer gereeld onderdele met noue toleransies wat konvensionele metodes eenvoudig nie kan ewenaar nie.
- Dubbele VermoëbenaderingAnders as baie werkswinkels wat uitsluitlik op EDM of konvensionele bewerking fokus, gebruik NOBLE albei. Dit stel ons in staat om die mees doeltreffende, koste-effektiewe proses – of 'n kombinasie van beide – aan te beveel om aan u ontwerp-, materiaal- en volumebehoeftes te voldoen.
- Gevorderde Tegnologie en ToerustingNOBLE belê in die nuutste EDM-stelsels en CNC-masjiene, wat konsekwente werkverrigting, hoë herhaalbaarheid en die vermoë verseker om moeilike materiale soos verharde staal en eksotiese legerings met minimale afwerking te bewerk.
- Toepassingsgedrewe BesluitnemingOns ingenieurspan evalueer elke projek om te bepaal of EDM, tradisionele bewerking of 'n hibriede strategie die beste resultate sal lewer. Hierdie konsulterende benadering verseker dat kliënte die regte proses vir hul deel ontvang, nie net die een wat vir ons die gerieflikste is om te bestuur nie.
- Bewese BedryfsresultateNOBLE het 'n goeie rekord van die lewering van onderdele volgens veeleisende spesifikasies in nywerhede waar mislukking nie 'n opsie is nie. Van turbinelemme tot mediese inplantings, kliënte kies NOBLE omdat ons die belangrikheid van presisie, veiligheid en betroubaarheid verstaan.
- Skaalbare oplossingsOf u nou 'n eenmalige prototipe, 'n kort lopie van presisie-onderdele of 'n hoë-volume produksie van bewerkte komponente benodig, NOBLE is toegerus om sy bedrywighede te skaal terwyl kwaliteit en spoed gehandhaaf word.
NOBLE was nie net 'n masjineringsverskaffer nie—dit was die duidelike keuse vir 'n vennoot wat in staat was om die komplekse balans tussen presisie, spoed, koste en materiaalversoenbaarheid te navigeer. Wanneer jou projek kundigheid, akkuraatheid en innovasie vereis, lewer NOBLE.
Gereelde vrae van Elektriese ontlaai-bewerking
Watter materiale kan elektriese ontladingsbewerking sny?
EDM werk slegs op goed wat elektrisiteit deurlaat. Dit beteken dat dit staal, titanium, koper en sommige spesiale mengsels kan sny. EDM werk nie op plastiek of die meeste keramiek nie.
Let wel: EDM kan nie hout of die meeste plastiek sny nie.
Is EDM veiliger as tradisionele bewerking?
EDM maak nie skerp skyfies of kante wat kan afvlieg nie. Dit gebruik 'n vloeistof om onderdele koel te hou. Maar EDM kan slegte dampe produseer. Werkers moet die regte veiligheidstoerusting dra.
Waarom benodig sommige onderdele EDM in plaas van tradisionele bewerking?
Sommige dele het baie klein gaatjies of skerp hoeke. EDM kan hierdie vorms baie akkuraat maak. Tradisionele bewerking kan nie altyd sulke klein besonderhede maak nie.
Watter metode is vinniger om baie onderdele te maak?
Tradisionele bewerking is vinniger vir die maak van baie eenvoudige onderdele. EDM neem langer, veral vir dik of moeilike vorms.
- EDM: Goed vir klein groepe of gedetailleerde take.
- Tradisioneel: Goed vir die maak van baie eenvoudige onderdele.






