
Inleiding
Vakuumkoppies is 'n algemene kenmerk van beide die alledaagse lewe en industriële omgewings. Of jy nou groot onderdele optel of 'n handsak teen 'n muur hang, hulle is altyd teenwoordig.
Hulle het gewoonlik twee dele: 'n suigbekerliggaam en 'n buigsame seëllip. Metaalvakuumkoppies word algemeen in industriële omgewings aangetref, terwyl mense gewoonlik in die alledaagse lewe vir plastiek- of silikoonmodelle kies. In hierdie hoofstuk sal ons fokus op plastiekvakuumkoppies.
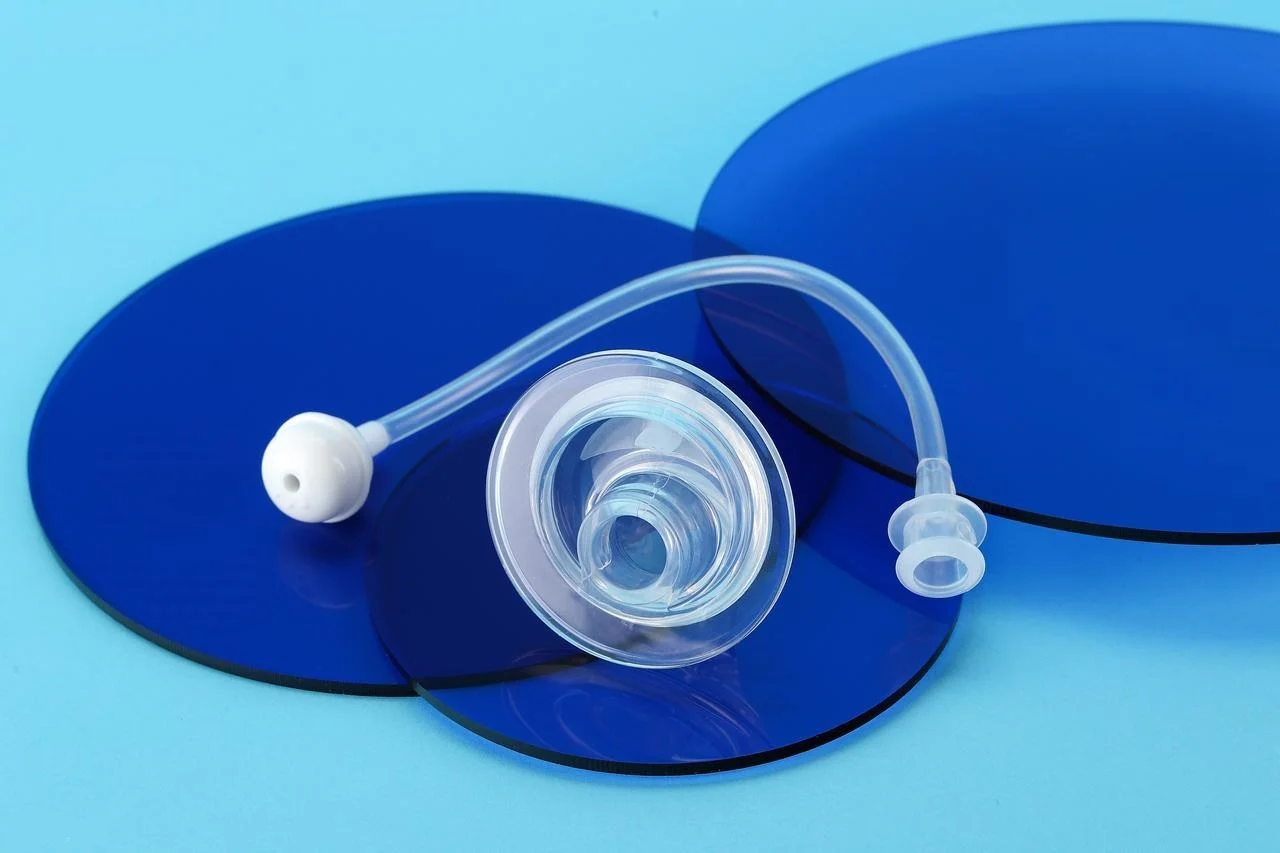
Plastiek verskaf die stewige struktuur. Die beker benodig 'n stywe ruggraat om krag oor te dra sonder om in te stort. Silikoon verskaf die buigsame seëllip. Daardie lip vorm aan ongelyke oppervlaktes. Dit skep die vakuumseël.
Stap-vir-stap: Kernvervaardigingsprosesse
Massaproduksie van vakuumkoppies behels nie metaalvervaardiging nie. Geen sweiswerk nie. Geen bewerking van rou blokke nie. Die dominante tegnologieë is gietprosesse. Mense gooi materiaal in holtes. Die holtes vorm die onderdeel.
1. Plastiekliggaam Spuitgieten (Die Starre Komponent)
Kliënte gebruik plastiekspuitgietwerk vir die stewige bakwerk. Algemene materiale sluit in ABS, PC en nylon. 'n Spuitgietmasjien smelt die plastiekpellets. Die gesmelte materiaal word in 'n staalvormholte gedwing. Siklustye wissel van 15 tot 60 sekondes, afhangende van die onderdeelgrootte en wanddikte.
Vinnige prototipering kom hier dikwels ter sprake. ’n 3D-gedrukte plastiekliggaam laat mense toe om pasvorm en funksie te toets sonder om vir ’n harde gereedskap te wag. Sodra die ontwerp vassteek, word die produksievorm gesny.
2. Silikoonlipvorm (Die Buigsame Seëlelement)
Twee prosesse oorheers hier. Mense kies op grond van volume en presisievereistes.
- Kompressie vorm werk vir laer volumes. Die gereedskapskoste is laer. 'n Voorgevormde silikoon-blanko gaan in 'n verhitte holte. Die pers sluit. Hitte en druk vorm die materiaal. Siklustye is langer. Maar die voorafbelegging is kleiner.
- Vloeibare silikoonrubber (LSR)Inspuiting hanteer hoë volumes. Die presisie is beter. Twee vloeibare komponente word gemeng en direk in 'n verhitte vorm ingespuit. Uitharding vind binne die holte plaas. Siklustye is korter. Die gereedskapskoste is hoër. Mense gebruik LSR vir veeleisende toepassings waar konsekwentheid saak maak.
3. Die Kritieke Binding: Silikoon aan Plastiek Verbind
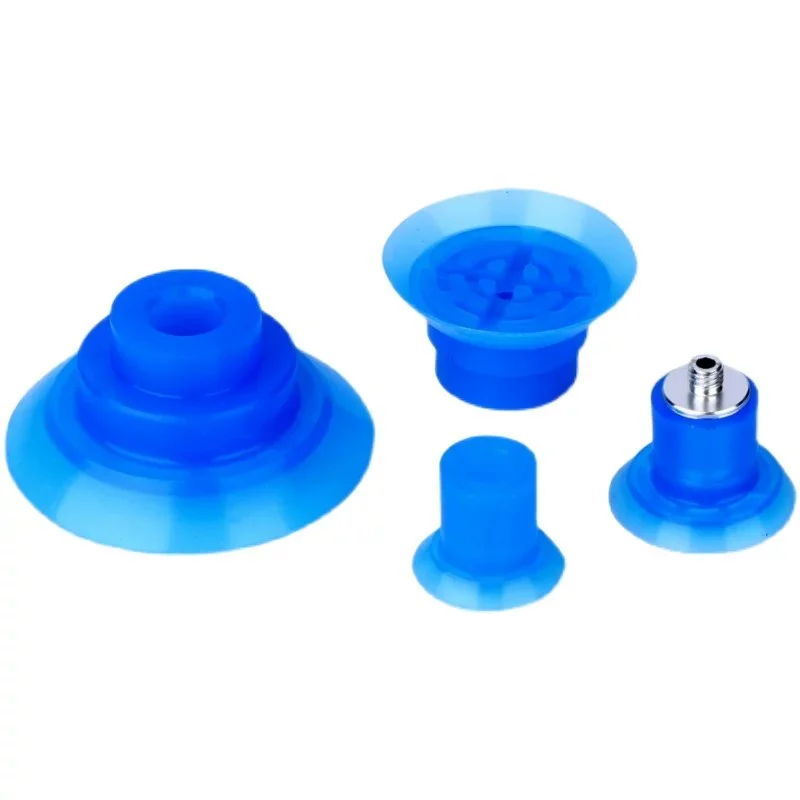
Hierdie stap maak of breek die koppie. Die silikoonlip moet aan die plastiekliggaam vas bly. Daar is twee metodes.
- buite laag is die voorkeurmetode vir massaproduksie. Die plastiekliggaam word in 'n tweede vorm geplaas. Vloeibare silikoon word direk daarop ingespuit. 'n Chemiese binding vorm by die koppelvlak. Geen kleefmiddel nodig nie. Die verbinding is permanent.
- Na-vorming Gom Binding dien as 'n alternatief. Mense gebruik dit wanneer materiale onversoenbaar is of wanneer oorgietgereedskap nie beskikbaar is nie. 'n Onderlaag word op die plastiekoppervlak aangewend. Kleefmiddel word op die silikoonlip aangewend. Dan word die dele saamgedruk. Die binding is meganies, nie chemies nie. Dit werk, maar is minder betroubaar vir hoësiklustoepassings.
4. Afwerking & Na-verwerking
Die gevormde koppie is nog nie klaar nie. Verskeie stappe volg.
Ontvlaming verwyder oortollige silikoon. Dun flitlyne vorm by die vormskeidingslyne. Mense sny hulle handmatig of met outomatiese kriogeniese ontvlaming. Silikoon is sag. Die flit skil skoon af as die vorm goed ontwerp is.
Na-uitharding vind in oonde plaas. Die silikoon staan vir 'n paar uur by verhoogde temperature. Hierdie stap voltooi die kruisbindingsreaksie. Stabiliteit verbeter. Meganiese eienskappe stabiliseer. Mense slaan hierdie stap op eie risiko oor.
Lektoetsing en inspeksie vang defekte op. Elke koppie word getoets vir vakuumhouvermoë. Mense gebruik drukverval of vloeimeting. Visuele inspeksie kontroleer vir leemtes, flits en bindingsintegriteit. 'n Koppie wat lek, faal die werk. Toetsing is nie opsioneel nie.
Top 7 Vervaardigingsuitdagings in Vakuumbekervervaardiging
1. Lugborrels (holtes) in silikoon
Lug word vasgevang tydens meng. Die borrels word leemtes in die voltooide onderdeel. Leemtes verswak die seël. Hulle skep lekpaaie.
Oplossing: Vakuumontgassingstoerusting is verpligtend. Mense meng die silikoonkomponente. Dan gaan die mengsel in 'n vakuumkamer. Die vakuum trek vasgekeerde lug uit voordat dit gegiet of ingespuit word.
2. Oneweredige uitharding (klewerige of sagte dele)
Die onderdeel kom klewerig uit die vorm. Of te sag. Of nie volledig uitgehard op sommige plekke nie. Die oorsaak is amper altyd verkeerde mengverhoudings.
Oplossing: Presiese skale en deeglike mengprotokolle. Mense weeg elke komponent. Hulle meng vir 'n vasgestelde tyd. Hulle skraap die kante van die houer. 'n Bondel wat met twee persent afwyk, misluk. Vinnige prototiperingslopies gebruik dikwels klein handgemengde bondels. Daardie klein bondels kan mengfoute verberg wat op produksieskaal duidelik word. Mense moet die mengproses op produksietoerusting valideer voordat hulle die volume verhoog.
3. Onderdeelvervorming (Distorsie)
Die silikoonlip sak ineen onder las. Of die beker hou nie sy vorm tydens ontvorming nie. Die materiaal is te sag vir die onderdeel se geometrie.
Oplossing: Pas Shore A-hardheid by die onderdeelgrootte en -vorm aan. 'n 30A-silikoon werk vir klein, dik onderdele. 'n Groot, dun lip benodig 50A of hoër. Ingenieurs toets verskillende durometers tydens prototipering om die minimum hardheid te vind wat vorm behou. Te hard en die verseëling ly daaronder. Te sag, en die onderdeel vervorm.
4. Bly by die vorm (probleme met die verwydering van vorm)
Die uitgeharde silikoon weier om los te laat. Die onderdeel skeur tydens verwydering. Die vorm word beskadig.
Oorsaak: Onvoldoende vrystellingsmiddel of komplekse ondersnydings in die vormontwerp. Sommige silikoongrade is kleweriger as ander.
Oplossing: Behoorlike vormontwerp is die eerste verdedigingslinie. Vermy skerp ondersnydings. Gebruik trekhoeke. Wend dan die vrystellingsmiddel versigtig aan. Te min en die onderdeel kleef vas. Te veel en die oppervlakafwerking ly daaronder. Mense ontwikkel 'n standaard toedieningsproses vir elke vorm.
5. Swak of mislukte plastiek-tot-silikoonbinding
Die silikoonlip skei van die plastiekliggaam. Die koppie faal tydens gebruik. Die binding was nooit sterk genoeg nie.
Oorsaak: Materiaalonversoenbaarheid is die gewone oorsaak. Silikoon kleef nie aan die meeste plastiek sonder oppervlakbehandeling nie.
Oplossing: Prioritiseer oorvormingsgereedskap wanneer moontlik. Oorvorming skep 'n chemiese binding tydens die LSR-inspuitproses. Geen kleefmiddel nodig nie. Wanneer oorvorming nie haalbaar is nie, gebruik mense gespesialiseerde industriële kleefmiddels met oppervlakonderlaag. Die kleefroete vereis noukeurige prosesbeheer.
6. Chemiese Uitloging en Kontaminasie (Voedsel/Medies)
Onderdele vir voedselkontak of mediese gebruik kan nie chemikalieë uitloog nie. Standaard silikoon bevat bymiddels wat nie veilig is nie.
Oorsaak: Nie-gesertifiseerde grondstowwe. Die verskaffer het kortpaaie geneem.
Oplossing: Verkry FDA-voldoenende silikoon. Die relevante regulasie is 21 CFR 177.2600. Mediese toepassings mag ISO 10993-sertifisering vereis. Mense vra vir sertifikate voordat hulle materiaal koop.
7. Risiko's van besoedeling deur vreemde voorwerpe
'n Stuk metaal of harde plastiek val in 'n voedsellyn. Die vakuumkoppie het gebreek of 'n fragment afgeskud. Die kontaminasie veroorsaak 'n terugroeping.
Oorsaak: Standaard silikoon is nie deur metaalverklikkers opspoorbaar nie. Gebreekte stukke gaan ongemerk deur kwaliteitskontroles.
Oplossing: Gebruik metaalopspoorbare silikoonverbindings. Hierdie materiale bevat ysterhoudende bymiddels wat metaalverklikkers op produksielyne aktiveer. Die bymiddels is FDA-goedgekeur vir toevallige kontak. Mense spesifiseer opspoorbare grade vir voedselverwerking en farmaseutiese toepassings. Die ekstra materiaalkoste is klein in vergelyking met 'n terugroeping.
Kritieke Materiaalkeusekriteria in Vvakuum Cups vervaardiging
Hardheid (Shore A)
Silikoonhardheid word gemeet op die Shore A-skaal. Laer getalle beteken sagter materiaal. Hoër getalle beteken stewiger, meer duursame verbindings.
35A is vir sagte, delikate toepassings. Die hantering van 'n varsgebakte croissant. Die keuse van 'n gepoleerde lens. Die lip vorm maklik. Die greep is sag. Die nadeel is die lewensduur. Sagte silikoon skeur vinniger.
50A is vir ferm, duursame toepassings. Die oplig van 'n metaalplaat. Die verskuiwing van 'n growwe plastiekonderdeel. Die lip weerstaan skuur. Die houkrag is hoër. Maar 50A pas nie so goed by onreëlmatige oppervlaktes soos 35A nie.
Voedselgraad-nakoming
Voedselkontak is 'n gereguleerde ruimte. Willekeurige silikone word nie toegelaat nie.
FDA 21 CFR 177.2600 is die Amerikaanse standaard. Dit spesifiseer toelaatbare ekstraheerbare stowwe en toetsmetodes. 'n Gesertifiseerde verbinding slaag hierdie toetse. Geen sertifikaat beteken dat die materiaal nie voldoen nie, selfs al lyk dit dieselfde.
EU 1935/2004 is die Europese raamwerk. Die werklike toetsmetodes kom van ander standaarde, maar hierdie regulasie stel die vereiste. Mense wat in Europa verkoop, benodig 'n verklaring van voldoening van die materiaalverskaffer.
Beide standaarde maak saak. 'n Beker vir 'n bakkery benodig die een of die ander, afhangende van waarheen die toerusting gestuur word. Mense vra vir dokumentasie voordat hulle materiaal bestel.
Spesiale eienskappe
Soms werk die standaardverbinding nie. Mense benodig ekstra funksies.
Metaalopspoorbaarheid is vir voedsel- en farmaseutiese lyne. Ysterhoudende bymiddels word in die silikoon gemeng. As 'n stuk afbreek, vang 'n metaalverklikker die fragment op. Die alternatief is 'n terugroeping.
Hoëtemperatuurbestandheid hanteer warm omgewings. Bakoonde. Sterilisasiesiklusse. Standaard silikoon degradeer bo 200°C. Spesiale formulasies oorleef 250°C of meer.
Antistaties verhoed die aantrekking van stof. Elektroniese vervaardiging benodig dit. 'n Statiese lading trek deeltjies na die produk. Die beker moet daardie lading versprei. Mense spesifiseer antistatiese verbindings wanneer standaard silikoon kontaminasieprobleme veroorsaak.
Geen enkele materiaal doen alles nie. Mense prioritiseer gebaseer op die toepassing. Hardheid eerste. Nakoming tweede. Spesiale eienskappe derde. As die bestelling verkeerd is, faal die beker, maak nie saak hoe goed dit vervaardig is nie.
Gevolgtrekking
Massaproduksie van vakuumkoppies is nie eenvoudig nie. Drie dinge moet saamwerk. Silikoon-uitharding moet konsekwent wees. Plastiekinspuiting moet streng toleransies handhaaf. Die binding tussen hulle moet duisende siklusse oorleef. Mis enigiemand, en die koppies faal op die lyn.
Laaste advies vir mense wat produksie opstel. Prioritiseer die plastiek-silikoon bindingsmetode vroeg in die ontwerpfase. Oorgieting is die beste keuse vir volume. Kleefbinding werk, maar vereis meer prosesbeheer. Besluit voordat jy vormstaal sny.
Kry gesertifiseerde materiale van die begin af. FDA-nakoming. EU-verklarings. Metaalopspoorbare grade indien nodig. Moenie materiale laat in die projek omruil nie. Die uithardingsprofiel verander. Die bindingssterkte verander. Die hele proses dryf af.
Belê in vakuum-ontgassingstoerusting. Lugborrels is nie aanvaarbaar in 'n seëloppervlak nie. Handgemengde bondels sonder 'n vakuum sal misluk. Produksieskaal vereis behoorlike ontgassing. Geen kortpaaie nie. Die koppies seël óf nie. Mense onthou die wat nie seël nie.
Oor NOBLE: Jou Vennoot in Presisie Plastiek & Silikoon Vervaardiging
Wie Ons Is
NOBLE is 'n gespesialiseerde plastiekvervaardigingsmaatskappy. Kliënte kom na ons vir hoë-presisie spuitgietwerk en silikoonverwerking.
Oorbrug die gaping tussen komplekse produkontwerpe en betroubare massaproduksie. Die moeilike deel is komponente met twee materiale – plastiek plus silikoon. Vakuumkoppies is 'n perfekte voorbeeld. 'n Stewige plastiekliggaam benodig 'n buigsame silikoonlip. Die twee materiale moet permanent bind. Ons laat dit gebeur.
Ons Kernverwerkingsvermoëns
Spuitgiet van plastiek
NOBLE-ingenieurs werk met ingenieursgraad-hars. ABS, polikarbonaat (PC), nylon (PA) en ander pasgemaakte verbindings. Kliënte stuur vir ons hul materiaalspesifikasies. Ons vervaardig die vorms.
Hoëvolume-produksie vind plaas op outomatiese selle. Konsekwente gehalte is die doelwit. Siklustye is vinnig. Mense benodig duisende onderdele per dag. Ons masjiene lewer daardie volume sonder variasie.
Vloeibare silikoonrubber (LSR) spuitgietwerk
Presisievorming van buigsame silikoonkomponente is 'n kernvaardigheid in die vervaardiging van vakuumkoppies. Komplekse lipgeometrieë vir vakuumkoppies is roetine. Die LSR-proses hanteer hoë spoed en hoë volume. Vlamme is minimaal. Onderdeel-tot-onderdeel-konsekwentheid is streng.
buite laag (Plastiek-tot-Silikon Binding)
Dit is ons spesialiteit. Ons bind silikon chemies direk op stewige plastieksubstrate in 'n enkele gietsiklus. Geen sekondêre kleefmiddelsamestelling nie. Geen swak gomlyne nie.
Dienste met toegevoegde waarde
Interne gereedskap is 'n groot voordeel. Ons ontwerp en vervaardig presisievorms wat op elke produkgeometrie afgestem is—geen wagtyd vir 'n eksterne gereedskapswinkel nie.
Naverwerking vind in ons fasiliteit plaas. Ontvlaming verwyder oortollige materiaal. Na-uitharding stabiliseer die silikoon. Ultrasoniese skoonmaak berei oppervlaktes voor. Lektoetsing vang defekte op voordat onderdele verskeep word.
Materiaalaanpassing is beskikbaar. Ons formuleer FDA-voldoenende silikoon. Ons produseer ook metaalopspoorbare verbindings vir voedsel- en farmaseutiese lyne.
Sertifisering en Nakoming (Verbintenis tot Gehalte)
ISO 9001:2015 (Gehaltebestuurstelsels)
Hierdie sertifisering demonstreer ons toewyding. Konsekwente gehalte. Deurlopende verbetering. Kliëntetevredenheid. Die standaard dek al ons vervaardigingsprosesse.
ISO 13485:2016 (Mediese Toestelle – Gehaltebestuur)
Dit is die kritieke sertifisering vir mediese werk. Ons vervaardig komponente vir mediese, farmaseutiese en gesondheidsorgtoepassings. Die standaard bevestig ons vermoë om aan streng regulatoriese vereistes te voldoen. Veiligheid. Naspeurbaarheid. Risikobestuur.
FAQ
Wat is die verskil tussen kompressievorming en LSR-inspuiting vir silikoon in die vervaardiging van vakuumkoppies?
Kompressiegietwerk gebruik 'n voorafgevormde silikoon-blanko. Gereedskapskoste is laer. Siklustye is langer. Die kliënt kies dit vir laer volumes of eenvoudiger geometrieë.
LSR-inspuiting gebruik vloeibare silikoonrubber. Twee komponente meng outomaties. Die vloeistof word direk in 'n verhitte vorm ingespuit. Uitharding vind binne die holte plaas. Siklustye is korter. Presisie is beter. Gereedskapskoste is hoër. Mense kies LSR vir hoë volumes en komplekse onderdele.
Kan ek silikoon aan plastiek plak in plaas van om dit oor te giet?
Ja. Kleefbinding werk. Dit is nie dieselfde as oorvorming nie. Oorvorming skep 'n chemiese binding tydens die inspuitproses. Geen kleeflaag bestaan nie. Kleefbinding vereis oppervlakvoorbereiding. 'n Onderlaag word op die plastiek aangebring. Kleefmiddel word op die silikoon aangebring. Dan druk die dele teen mekaar.
Die binding is meganies, nie chemies nie. Dit is minder betroubaar vir hoësiklustoepassings. Mense gebruik kleefbinding wanneer oorgietgereedskap nie beskikbaar is nie of wanneer materiale onversoenbaar is. Vir die massaproduksie van 'n vakuumbeker is oorgieting die beter keuse.
Is silikoon vakuumkoppies herwinbaar?
Die meeste silikoon-vakuumkoppies is nie herwinbaar deur standaard munisipale programme nie. Silikoon is 'n termosetpolimeer. Dit smelt en hervorm nie soos termoplastiek nie.
Sommige gespesialiseerde herwinningsfasiliteite aanvaar silikoon. Hulle maal die materiaal tot poeier vir gebruik as vulstof of vir hergebruikte toepassings. Maar hierdie fasiliteite is nie algemeen nie. Die meeste gebruikte silikoonkoppies gaan na die stortingsterrein of verbranding. Mense wat die einde van hul lewensduur wegdoen prioritiseer, moet hierdie beperking in ag neem wanneer hulle materiale vir hoëvolume-toepassings kies.







