
Inleiding
Wanneer ingenieurs onderdele met CNC-masjiene verspan , teëkom hulle dikwels moeilik oplosbare probleme wat soms moeilik is om tydens die ontwerpfase op te spoor. Een van die mees algemene probleme is hoe om dunwandige strukture te hanteer. Lae rigiditeit. Die wand buig onder snykrag. Dit lei tot vibrasie. Klappermerke verskyn op die oppervlak. Defleksie veroorsaak dimensionele afwykings. Skroottempo's neem toe.
Hierdie gids dek die belangrikste dunwand-uitdagings waarmee ingenieurs in die onderdeel te kampe het. Ons sal ook kyk na watter CNC-bewerkingsprosesse sukses lewer vir hierdie moeilike komponente. Vyf-as-bewerking verander die spel vir dunwandwerk. Kom ons begin daarmee.
Waarom is CNC-bewerking van dunwandige onderdele moeilik?
Wat is die hoofprobleme met dunwandige onderdele wanneer dit by CNC-bewerking kom? NOBLE-ingenieurs het 6 sleutelareas uitgewys:
Lae rigiditeit en statiese defleksie
Dink aan 'n dun muur. Dit het geen massa daaragter nie. Die snygereedskap druk teen die materiaal. Daardie krag buig die muur weg van die gereedskap. Dan veer die muur terug na die deurgang. Dit is statiese defleksie.
Die gevolg is 'n dimensionele fout. Die onderdeel kom van die masjien af, is te klein of nie rond nie. Operateurs meet dit. Dit druip inspeksie. Hierdie probleem word erger namate die mure dunner word. Vinnige prototiperingslopies onthul die probleem dikwels vroeg, maar produksievolumes vergroot elke fout.
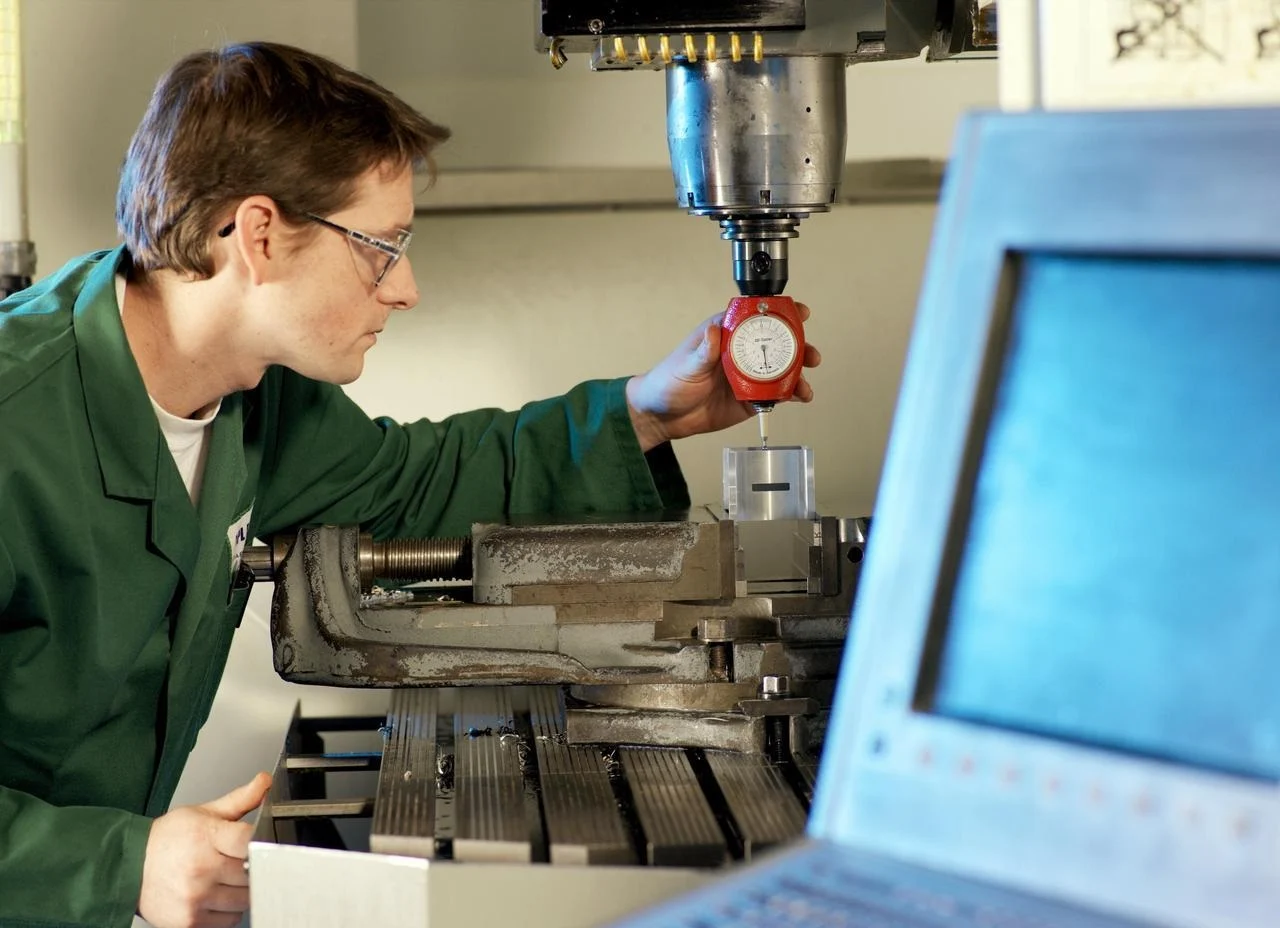
Gebabbel en Harmoniese Vibrasie
Elke onderdeel het 'n natuurlike frekwensie. Dun wande het 'n lae natuurlike frekwensie. Die snygereedskap se tandpassfrekwensie kan ooreenstem met daardie natuurlike frekwensie. Wanneer dit gebeur, skop resonansie in. Die wand vibreer. Hard.
Klappermerke verskyn op die bewerkte oppervlak. Gereedskapleeftyd neem af. Oppervlakafwerking versleg. Soms word die vibrasie so erg dat die operateur dit oor die fabrieksvloer hoor. 5-as-bewerking kan hier help, want gereedskaporiëntasie verander die aanskakeldinamika. Maar die fisika bly dieselfde. Lae styfheid nooi klap uit.
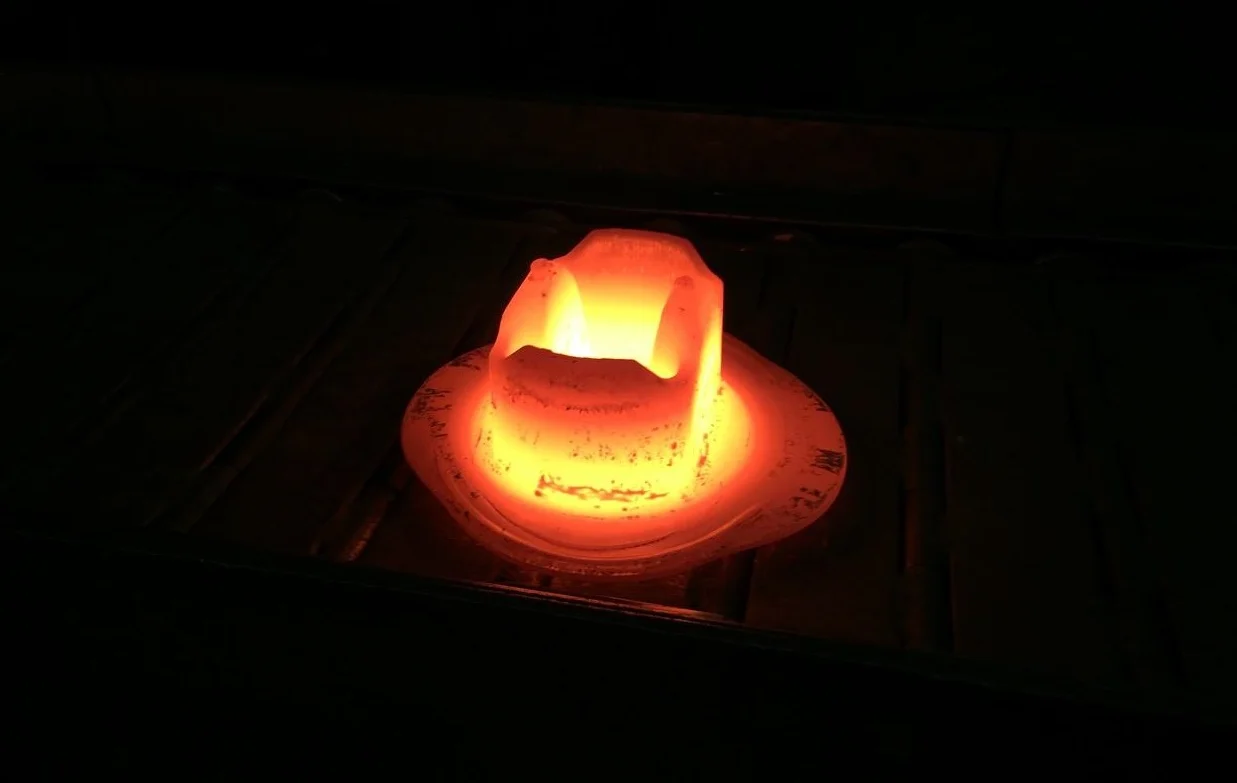
Hitte-opbou en termiese vervorming
Dun snitte versprei nie hitte goed nie. 'n Soliede metaalblok trek hitte weg van die snysone. 'n Dun wand kan dit nie doen nie. Hitte bou op in die materiaal.
Die wand sit plaaslik uit. Dan koel dit af na bewerking – die vorm verander. Termiese vervorming gooi toleransies weg wat net na die sny goed gelyk het. Operateurs meet die onderdeel 'n uur later en vind dat dit beweeg het. Dit is 'n nagmerrie vir presisie-CNC- bewerkingswerk. Die oplossing behels die beheer van hitte-invoer, nie net snykragte nie.
Werkvashouding en Klemvervorming
’n Standaard bankskroef werk goed vir ’n soliede blok. Druk dit hard. Die blok beweeg nie. Maar ’n dunwandige onderdeel? ’n Ander storie. Die bankskroefkake verpletter die wand. Of hulle vervorm die algehele vorm voordat die snywerk selfs begin.
Operateurs meet dikwels 'n onderdeel na bewerking. Dan ontklem hulle dit. Die wand spring terug na sy oorspronklike kromgetrekte vorm. Die onderdeel druip inspeksie. Die bewerking was nie die probleem nie. Die klem was. Oplossings behels sagte kake, potbevestigings of kleefbevestiging. Standaard CNC-bewerkingsmetodes moet heroorweeg word vir dun wande.
Oorblywende spanning en kromtrekking
Metaalvoorraad kom van die meule af met interne spannings wat binne toegesluit is. Walsing, ekstrusie en hittebehandeling – al hierdie prosesse laat spannings in die materiaal. Wanneer 'n masjinis materiaal uit 'n soliede blok verwyder, word daardie spannings oneweredig vrygestel. Die onderdeel kromtrek.
Vir 'n dik onderdeel is die kromtrekking klein. Vir 'n dunwandige onderdeel veroorsaak dieselfde spanningsvrystelling dramatiese vervorming. 'n Plat wand word 'n geboë wand. 'n Ronde kenmerk word ovaal. Ruwe bewerkings gevolg deur spanningsverligtingsiklusse kan help. Vinnige prototipering word uitgevoer in lae-spanning materiale soos aluminium, wat kromtrekkingspatrone kan openbaar voordat produksie harder metale gebruik.
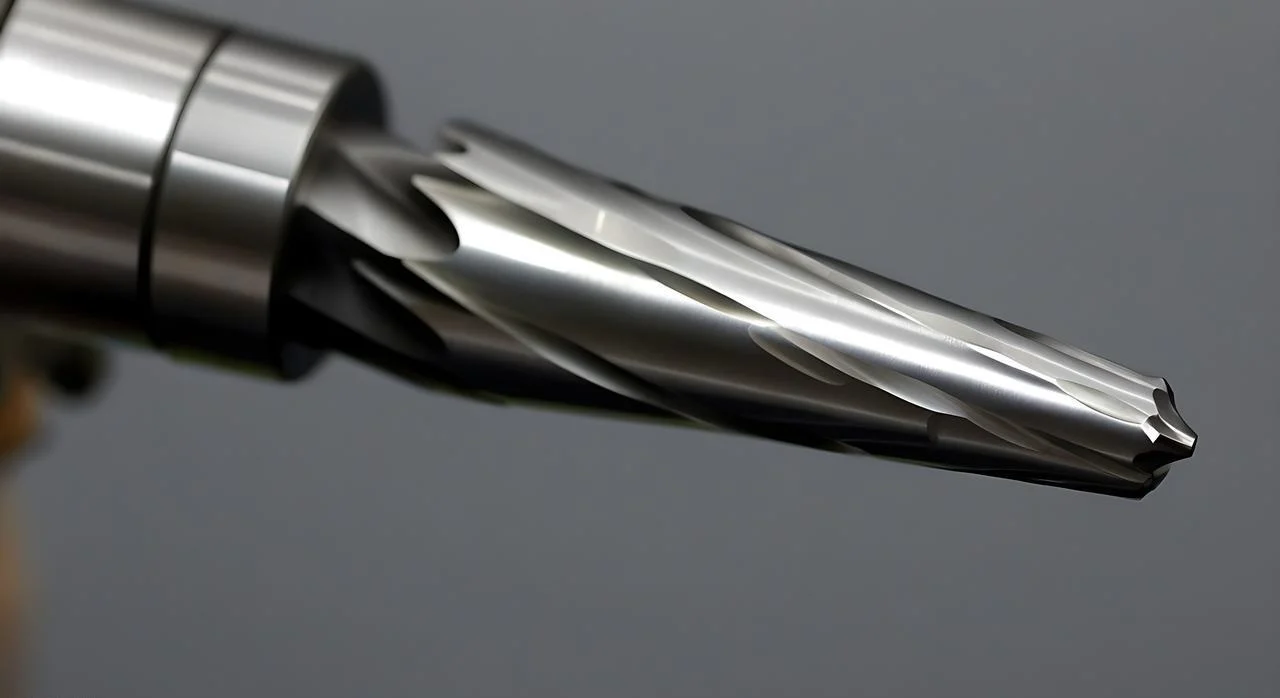
Gereedskap defleksie
Die snygereedskap buig. 'n Kort, dik eindfrees is styf. 'n Lang, dun eindfrees is nie. Dunwandige onderdele benodig dikwels langafstandgereedskap om toegang tot diep kenmerke te verkry. Daardie reikwydte kom met 'n koste.
Die gereedskap buig onder die snylas. Die buiging verander soos die gereedskap verskillende wanddiktes aanraak. Oppervlakafwerking ly daaronder. Toleransies dryf. Soms breek die gereedskap. 5-as-bewerking laat korter gereedskap toe omdat die onderdeel herposisioneer kan word. Korter gereedskap beteken minder buiging. Dit is 'n werklike voordeel wanneer die wande dun is en toegang knap is.
Bewese strategieë om dunwandige CNC-bewerking te verbeter
Hier is vier kategorieë van beproefde strategieë. Pas hulle toe op die fabrieksvloer. Dunwandige onderdele word moontlik in plaas van pynlik.
1. Bevestiging en werkstukondersteuning
Vulmateriaal werk goed. Lae-smelt legerings gooi in hol vorms. Masjineer deur hulle. Smelt hulle daarna uit. Was werk vir plastiek. Uretaan vir vreemde vorms. Offerstutte en lippe bind die dun wand aan dikker materiaal. Sny die lippe aan die einde af.
Vakuumklauwe hou plat, dun onderdele vas sonder om hulle te vergruis. Konforme sagte kake word gemasjineer om presies by die onderdeel te pas. Geen puntbelastings nie. Geen kromtrekking nie. Steunproppe gaan agter sakke en dun webbe. Die prop ondersteun die wand van onder af. Die gereedskap druk. Die prop druk terug. CNC-bewerking word weer voorspelbaar.
2. Gereedskapspad en snystrategie
Verminder snykrag. Laer krag beteken minder defleksie.
Hoëspoedbewerking verander die spel. Ligte radiale aanskakeling. Hoë voerspoed. Trochoidale freeswerk gebruik sirkelvormige gereedskapsbane om aanskakeling laag te hou. Mense sien dramatiese verbeterings in dunwandwerk met hierdie metode.
Klimfrees. Altyd. Nooit konvensioneel nie. Die spaander begin dik en word dun. Die gereedskap trek in die werkstuk in plaas daarvan om weg te stoot. Wisselende snyrigting balanseer oorblywende spanning op teenoorgestelde mure. Sny een muur wat opwaarts beweeg. Sny die teenoorgestelde muur wat afwaarts beweeg. Die kragte kanselleer mekaar uit.
Ramping en heliese ingang klop elke keer 'n duik. 'n Duik dryf reguit af. Hoë krag. Hoë hitte. Ramping versprei die aanskakeling oor afstand. Heliese ingang doen dieselfde in 'n sirkel. Vyf-as-bewerking maak beter ingangshoeke vir dunwandige sakke moontlik.
3. Gereedskapkeuse en -opstelling
Maksimeer styfheid by die gereedskap. Die kortste moontlike oorhang is ononderhandelbaar. Steek die gereedskap so ver uit as nodig. Nie verder nie.
Veranderlike fluit- en veranderlike heliks-endfrese breek harmoniese vibrasies op. Die onreëlmatige fluitspasiëring verhoed dat resonansie opbou. Standaardgereedskap klapper. Veranderlike geometrie-gereedskap sny glad.
Gereedskap met 'n groter kerndiameter is stywer as standaard-entfreesmasjiene. Dieselfde buitenste diameter. Meer staal in die middel. Karbied is die basislyn. CBN en PCD is harder en stywer, maar kos meer. Vir dun titaniumwande betaal die ekstra koste af.
4. Operasionele Volgorde
Bestuur stres deur die prosesvolgorde. Lees eers die onderdeel. Los materiaal op die mure. Stuur die onderdeel vir spanningsverligting—termies of kriogeen. Bring dit dan terug vir afwerking.
Die ru-bewerking verwyder die meeste van die materiaal. Die spanningsverligting laat die onderdeel vanself kromtrek, nie tydens afwerking nie. Dan verwyder die afwerkingsproses die laaste klein hoeveelheid. Die muur sien lae snykrag en geen oorblywende spanningsvrystelling nie.
Aanpasbare afwerking maak ook saak. Verskeie ligte deurgange in plaas van een swaar deurgang. Die eerste afwerkingsdeurgang verwyder die grootste deel van die oorblywende materiaal. Die tweede deurgang tref die finale dimensie. Die muur buig minder omdat elke deurgang minder materiaal verwyder. Vinnige prototiperingslopies help om hierdie volgordes in te stel voordat produksievolumes tot 'n metode verbind word.
Beste CNC-bewerkingsprosesse vir dunwandige onderdele
Nie elke CNC-bewerkingsproses hanteer dunwandjies op dieselfde manier nie. Mense moet die proses by die onderdeelgeometrie aanpas. Hier is hoe die hoofmetodes vergelyk.
CNC Milling (3, 4, 5-As) – Mees Veelsydig
Draaibankwerk is van toepassing op silindriese dunwandige buise, moue, balge en dunwandige ringe. Die onderdeel draai. Die gereedskap beweeg lineêr.
Omgekeerde draaiing trek die gereedskap weg van die klauwplaat. Dit verminder afstoot op lang, dun wande. Skildraaiwerk neem verskeie ligte gange in plaas van een swaar sny. Bestendige steunpunte ondersteun die onderdeel by die gereedskapkontakpunt. Vir uiters dunwandige buise vul mense die binnekant met 'n lae-smelt legering voor hulle draai. Smelt dit dan uit. Die ondersteuning maak die sny moontlik.
CNC Draai (Draaibank) – Vir Silindriese Onderdele
Draaibankwerk is van toepassing op silindriese dunwandige buise, moue, balge en dunwandige ringe. Die onderdeel draai. Die gereedskap beweeg lineêr.
Omgekeerde draaiing trek die gereedskap weg van die klauwplaat. Dit verminder afstoot op lang, dun wande. Skildraaiwerk neem verskeie ligte gange in plaas van een swaar sny. Bestendige steunpunte ondersteun die onderdeel by die gereedskapkontakpunt. Vir uiters dunwandige buise vul mense die binnekant met 'n lae-smelt legering voor hulle draai. Smelt dit dan uit. Die ondersteuning maak die sny moontlik.
Switserse-tipe draaibank – vir klein, dun onderdele
Hierdie masjien blink uit in klein, dun onderdele. Deursnee onder 1.5 duim. Mediese komponente. Elektroniese konnektorliggame. Klein dunwandige moue.
Die voordeel is die gidsbus. Dit ondersteun die materiaal presies waar die gereedskap sny. Daar is amper geen oorhang nie. Die materiaal stoot nie weg nie. Mense kry dun wande met uitsonderlike rondheid en oppervlakafwerking. Vinnige prototipering op 'n Switserse draaibank toon dikwels dat 'n onderdeel bewerkbaar is wanneer konvensionele draaiwerk faal.
Elektriese ontlaai-bewerking (EDM) – Vir uiters dun mure
Soms is snykragte die vyand. Selfs ligte freeskragte buig 'n muur af. EDM los dit op. Daar is geen snykrag nie. 'n Vonk erodeer die materiaal.
Dit werk vir mure dunner as 0.3 millimeter. Geharde staal is 'n algemene toepassing. Vorms met dun ribbes. Mediese instrumente met delikate kenmerke. Die nadeel is spoed. EDM is stadig. Maar vir uiters dun mure in harde metale is dit die enigste betroubare metode.
Laser & Waterstraal – Vir 2D Dun Profiele
Hierdie prosesse werk vir 2D dun profiele. Plat onderdele. Pakkings, plaatjies, dun hakies. Die materiaal sien nie snykrag nie. Laser gebruik hitte. Waterstraal gebruik 'n skuurmiddel in hoëdrukwater.
Geen van die metodes skep defleksie nie. Die beperking is geometrie. Laser en waterstraal kan nie diep sakke of interne 3D-kenmerke sny nie. Hulle is die beste vir deursnitte in plat materiaal.
Vinnige verwysingstabel vir probleemoplossing
Operateurs op die fabrieksvloer benodig vinnige antwoorde. Hier is 'n vinnige verwysing. Pas die probleem by die oplossing. Geen teorie nie. Net wat werk..
| Uitdaging | Beste strategie |
| babbel | Trochoidale gereedskapsbane plus 'n veranderlike fluit-eindfrees. Die onreëlmatige fluitspasiëring breek harmoniese vibrasie op. |
| Ineenstorting (muur stoot om) | Vulmateriaal binne die holte. Lae-smelt legering of was. Konforme sagte kake gemasjineer om by die onderdeelvorm te pas. Geen puntbelastings nie. |
| Hitte opbou | Hoëspoedbewerking om spaanladings lig te hou. Koelmiddel deur die gereedskap om hitte weg van die snysone te trek. |
| Kromming na ontklemming | Maak die onderdeel grof. Stuur dit vir spanningsverligting. Bring dit terug vir afwerking. Die onderdeel kromtrek tydens spanningsverligting, nie tydens die afwerking nie. |
| Dun vloer oplig | Die vakuumklauw trek die vloer plat af. Supergom-bevestiging vir klein onderdele op 'n offerplaat. Breek die onderdeel af met hitte of oplosmiddel. |
Operateurs wat hierdie strategieë toepas, kan afvalsyfers verminder, masjien-onderhoud verhoog en die waarskynlikheid dat onderdele inspeksie slaag, verbeter.
Algemene foute om te vermy in CNC-bewerking van dunwandige onderdele
Hier is 'n paar foute wat NOBLE-ingenieurs teëgekom het met die masjinering van dunwandige onderdele. Vermy hierdie vier. Die werk word baie makliker.
Gebruik van konvensionele gleufpasse op dun mure
'n Volwydte-gleufgang raak die hele gereedskapdiameter betrokke. Snykragte styg. Die wand buig. Geklapper begin. Die onderdeel skraap dikwels. Trochoidale freeswerk of hoëspoed-bewerking met ligte radiale aanskakeling werk beter. Klein oorgange. Hoë voerspoed. Die wand ervaar 'n laer krag en bly waar dit hoort.
Ignoreer Klimfreesrigting
Klimfreeswerk is nie opsioneel vir dun mure nie. Die gereedskap byt in die materiaal. Die spaander begin dik en eindig dun. Die snyer trek in die werkstuk in. Konvensionele freeswerk doen die teenoorgestelde. Die gereedskap vryf eers, sny dan. Die spaander begin dun en eindig dik. Die snyer stoot weg van die muur. Defleksie vind onmiddellik plaas.
Oormatige gereedskapoorhang
Elke millimeter oorhang verder as wat nodig is, verminder styfheid. Die gereedskap buig. Gerammel begin. Oppervlakafwerking versleg. Baie masjiniste gryp 'n lang gereedskap en laat dit loop. Dit is 'n fout. Gebruik die kortste gereedskap wat die kenmerk bereik. As 'n lang reikwydte onvermydelik is, gebruik 'n taps nek-endfrees of 'n gereedskap met 'n groter kerndeursnee. Styfheid is belangriker as gerief.
Vergeet van stresverligting voor jy klaar is
Ruwe bewerking verwyder die meeste van die materiaal. Resterende spannings word binne die materiaal vrygestel. Die onderdeel beweeg. As 'n operateur direk na afwerking gaan, sny die afwerkingspas 'n vorm wat nie meer in lyn is nie. Die afvalkoers styg.
Die oplossing is eenvoudig, maar word dikwels oorgeslaan. Behandel die onderdeel grof. Verwyder dit van die masjien. Stuur dit vir spanningsverligting – termies of kriogeen. Stel dit dan weer op om af te rond. Die onderdeel stabiliseer tydens spanningsverligting. Die afrondingsproses sien 'n onderdeel wat nie beweeg nie. Vinnige prototipering sonder hierdie stap gee valse vertroue. Produksievolumes onthul die waarheid. Moenie spanningsverligting oorslaan nie.
Oor NOBLE – Presisie CNC-bewerking van dunwandige onderdele
NOBLE is 'n gespesialiseerde CNC-masjineringsaanleg. Mense kom na ons toe vir hoë-presisie, komplekse komponente.
Die fokus is op die oplos van moeilike take. Dunwandige onderdele wat ander fabrieke verwerp. Streng toleransies wat masjienvermoëns bevorder. Uitdagende materiale soos titanium, Inconel en verharde staal. Ons het jare se ondervinding in presisievervaardiging.
Ons Kern CNC-bewerkingsvermoëns
CNC-freeswerk (3, 4 en 5-as)
Hoëspoedbewerking vir dunwandige wandjies en diep sakke. Gelyktydige vyf-as-bewerking vir komplekse kontoere en ondersnydings. Die vyf-as-vermoë maak korter gereedskap en beter toegang tot moeilike kenmerke moontlik.
CNC-draaiwerk (lewendige gereedskap en multi-as)
Diameters tot 300 millimeter. Lewendige gereedskap maak freesdraai-bewerkings in 'n enkele opstelling moontlik. Verminderde hantering beteken beter akkuraatheid. Minder kanse vir foute.
Switserse-tipe draaibank
Skuifkop-ontwerp. Ideaal vir mediese en elektroniese komponente met klein deursnee, dunwandige komponente. Die geleidingsbus ondersteun die materiaal reg by die sny. Minimale defleksie. Hoë presisie.
Bykomende prosesse
Draad EDM vir harde materiale en dun gleuwe. Oppervlakslyp vir platheid en afwerking. Lasermerk vir naspeurbaarheid. Interne montering wanneer nodig. Mense kry ook afwerkingsdienste. Ontbraaming, passivering en anodisering. Een fabriek. Verskeie stappe.
Kwaliteit sertifisering
Vertroue is belangrik in presisiewerk. Ons sertifisering bewys dat die stelsels werk.
Die ISO 9001: 2015
Gehaltebestuurstelsel. Konsekwente gehalte. Deurlopende verbetering. Streng prosesbeheer en dokumentasie.
Die ISO 13485: 2016
Bestuur van mediese toestelle se gehalte. Hierdie sertifisering bevestig ons vermoë om komponente vir chirurgiese instrumente, inplantings en diagnostiese toerusting te vervaardig. Verbeterde naspeurbaarheid. Risikobestuur. Regulatoriese nakoming.
Waarom met ons saamwerk vir dunwandige onderdele?
Bewese kundigheid in beslagneming en gereedskapspadstrategieë. Ons elimineer vervorming in plaas daarvan om dit te beveg. Gesertifiseerde kwaliteitstelsels verseker dat elke dunwandige onderdeel aan drukspesifikasies voldoen. Geen raaiwerk nie. Geen herbewerking nie.
Gevorderde CAM-programmering dryf ons masjiene aan. HSM. Trochoidale freeswerk. Aanpasbare skoonmaak. Alles geoptimaliseer vir lae-styfheid-eienskappe. Mense wat standaard gereedskapsbane op dunwandige bane gebruik, skrap onderdele. Ons nie.
Vinnige prototipering laat kliënte toe om strategieë te toets voordat produksie begin. Een stuk of tienduisend stukke. Ons skaal. Dieselfde strategieë wat vir 'n prototipe werk, werk vir 'n produksielopie. Dit is die NOBLE verskil.
FAQ
Waarom word CNC-bewerking van dunwandige onderdele as moeilik beskou?
Dunwandige dele het nie rigiditeit nie. Lae styfheid is die kernprobleem. Snykragte druk die wand. Dit buig. Vibrasie begin. Klappermerke verskyn op die oppervlak. Hitte bou op omdat dun dele dit nie kan versprei nie. Oorblywende spanning van die rou materiaal word vrygestel tydens bewerking. Terugveer verwoes afmetings. Standaard klampe vererger dinge. Bankskroefkake vergruis die wand of kromtrek die hele onderdeel voordat die snywerk selfs begin.
Wat is die beste gereedskapspadstrategie vir dun mure?
Trochoidale freeswerk, gekombineer met hoëspoedbewerking, word wyd beskou as die beste benadering. Klein radiale aanskakeling werk goed. Tipies, vyf tot tien persent van die gereedskapdeursnee. Hoë aksiale diepte hou die gereedskap snydend. Die resultaat is lae snykragte wat konstant bly. Die gerammel daal dramaties. Mense wat van konvensionele gleufwerk na trochoidale paaie oorskakel, sien onmiddellike verbeterings.
Watter CNC-bewerkingsproses is die beste vir dunwandige onderdele?
Die antwoord hang af van die onderdeelgeometrie.
- Cnc maal met Hoëspoed- of trochoïdale strategieë werk die beste vir behuisings, sakke en ribbes. Vyf-as-bewerking voeg die vermoë by om die gereedskap te kantel en die aanskakelkrag te verminder.
- Cnc draai met 'n Stabiele rus of uitbreidende doorn hanteer buise en moue goed. Die ondersteuning verhoed ineenstorting tydens die sny.
- Switserse tipe draaibanke excel by dunwandige onderdele met klein deursnee. Onder 1.5 duim. Die geleidingsbus ondersteun die materiaal reg by die snypunt.
- Wire EDM is vir uiterste gevalle. Mure dunner as 0.3 millimeter. Verharde materiale. Nul snykrag beteken geen defleksie hoegenaamd nie.
- Laser- of waterstraal sny werk vir plat 2D dun profiele. Pakkings, legplate, eenvoudige hakies.
Kan jy beide prototipering en hoëvolume-produksie van dunwandige onderdele hanteer?
Ja. Ons vinnige prototiperingsdiens vir 1 tot 10 eenhede laat kliënte toe om hul ontwerpe te toets voordat hulle tot massaproduksie oorgaan. Dieselfde vervaardigingsproses kan opgeskaal word om 10 000 eenhede of meer te produseer. NOBLE se ISO-gesertifiseerde kwaliteitsbestuurstelsel verseker dat alles wat ons doen elke keer topgehalte is. Ons is altyd op dieselfde bladsy, maak nie saak of dit die eerste een of die 10 000ste is nie. Ons hou by die reëls, en ons is altyd binne die vasgestelde toleransies. Dis waarna ons mik.







